

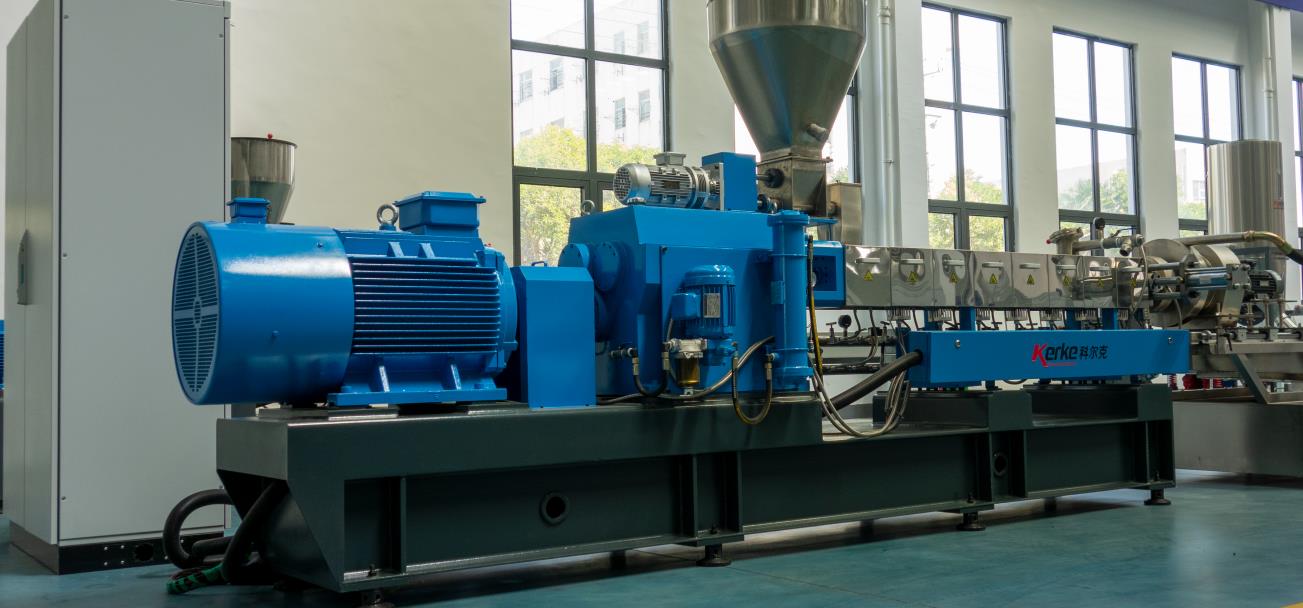
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Como fuente de energía principal del extrusor de doble hélice, la estabilidad de funcionamiento del motor principal determina directamente la eficiencia de producción, la calidad del producto y la vida útil del extrusor. En condiciones de operación continua y bajo cargas elevadas a largo plazo, el motor principal es propenso a diversos fallos afectados por múltiples factores, como los parámetros del proceso, las especificaciones de operación y el mantenimiento. En este artículo, se analizan en profundidad las fallas comunes del motor principal del extrusor de doble hélice, se proponen soluciones específicas y se complementan medidas preventivas para proporcionar referencias técnicas para la operación y el mantenimiento del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: I. Defecto del motor principal: no arranca
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (I) Causas de fallos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Procedimientos de funcionamiento no estándar: Falta de cumplimiento estricto del procedimiento de arranque, como el arranque directo sin completar el proceso de precalentamiento o la secuencia de arranque invertida, lo que lleva al sistema de control a que se niegue a ejecutar la orden de arranque.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Fallas del sistema de circuitos: circuito abierto o cortocircuito en la línea de alimentación de la máquina principal, o fusibles quemados y contactores dañados, lo que resulta en la falla de la transmisión de energía normal.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Activación del dispositivo de protección de enclavamiento: El sistema de enclavamiento vinculado al motor principal (como la bomba de aceite lubricante, el sistema de refrigeración, el botón de parada de emergencia) no se resetea o falla, lo que activa el mecanismo de protección para cortar el circuito de arranque. Por ejemplo, cuando la bomba de aceite lubricante no se inicia, el dispositivo de enclavamiento prohíbe que el motor principal se inicie para evitar daños por desgaste en seco.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los paréntesis. Registro técnico formal. Texto: 4. Fallas del inversor: La electricidad inducida residual dentro del inversor no se libera completamente, o el inversor mismo falla, lo que conduce al fracaso de la transmisión normal de la señal de inicio.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (II) Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Estandarice los procedimientos de funcionamiento: Implemente estrictamente los pasos de inicio de acuerdo con el manual de operación del equipo, confirme el tiempo de precalentamiento y el estado de preparación de cada sistema, y luego encienda el motor principal en la secuencia correcta.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Solucione los problemas del sistema de circuitos: compruebe la línea de suministro de energía del motor principal, los fusibles, los contactores y otros componentes eléctricos, reemplace las piezas dañadas y repare los puntos de fallo de circuito abierto o corto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Restablecer el dispositivo de protección de interbloqueo: Verifique el estado de funcionamiento de la bomba de aceite lubricante y el sistema de refrigeración uno por uno y confirme que el botón de parada de emergencia ha sido restablecido; si el propio dispositivo de interbloqueo falla, es necesario revisar o reemplazar las partes correspondientes.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 4. Solucione los problemas del inversor: apague el suministro de energía principal, espere más de 5 minutos para liberar la electricidad inducida residual del inversor antes de reiniciarlo; si el inversor falla, contacte con personal profesional para el mantenimiento o la sustitución.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: II. Defecto de corriente de arranque excesivamente alta
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (I) Causas de fallos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: 1. Precalentamiento insuficiente del material: El tiempo de calentamiento de cada sección del calentador del extrusor es insuficiente, el material no alcanza la temperatura de plastificación predeterminada y la fluidez es deficiente, lo que hace que el motor principal deba superar una torsión extremadamente alta durante el arranque, lo que provoca un aumento del consumo de corriente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Fallas del calentador: Una o más secciones de los calentadores no funcionan, lo que conduce a una mala plasticización local del material, aumentando la carga del motor principal y elevando la corriente de arranque.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (II) Soluciones
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Ampliar el tiempo de precalentamiento: Verifique el estado de plasticización del material girando a mano antes del arranque; si la mano siente una alta resistencia, amplíe el tiempo de calentamiento hasta que el material alcance la temperatura de plasticización especificada y la girada a mano sea fácil.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Revisión de los calentadores: Verifique el estado de funcionamiento de cada sección de los calentadores uno a uno, detecte el estado de encendido y apagado de los elementos de calentamiento con un multímetro, reemplace los calentadores dañados y asegure el funcionamiento normal del sistema de calefacción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: III. Defecto de corriente de funcionamiento inestable
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (I) Causas de fallos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Anormalidad del sistema de alimentación: El funcionamiento inestable del alimentador conduce a fluctuaciones en la cantidad de material suministrado, y la carga del motor principal fluctúa con el cambio de la cantidad de alimentación, lo que resulta en una corriente inestable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Problemas con los rodamientos del motor principal: El daño o la mala lubricación de los rodamientos del motor principal incrementan la resistencia operativa de manera desigual, lo que conduce a fluctuaciones en la carga del motor y a una corriente inestable.
3. Heating system faults: Intermittent failure of a certain section of heater leads to unstable material plasticization degree, increases the fluctuation of the main motor’s operating resistance, and causes unstable current.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 4. Problemas de montaje del tornillo: las especificaciones incorrectas o la dislocación de fase de la almohadilla de ajuste del tornillo, o la interferencia entre los elementos del tornillo, conducen a cambios bruscos en la carga del motor principal durante la operación y a fluctuaciones de corriente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (II) Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Revisar el sistema de alimentación: verificar el motor del alimentador, el mecanismo de transmisión y el nivel del depósito, eliminar los fallos del alimentador y garantizar una cantidad de alimentación uniforme y estable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Mantener los rodamientos del motor: desmontar el motor principal para verificar el estado de los rodamientos, limpiar la cámara de rodamientos y agregar lubricantes cualificados; si los rodamientos están dañados, reemplázarlos por rodamientos del mismo modelo a tiempo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Reparar el sistema de calefacción: Realice una inspección exhaustiva de cada sección de los calentadores y de los sistemas de control de temperatura, reemplace los elementos de calefacción que fallan de forma intermitente y asegúrese de que el calentamiento sea uniforme y estable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 4. Ajuste del conjunto del tornillo: Después de apagar la máquina, consulte las especificaciones y la fase del cojín de ajuste del tornillo, retire el tornillo para verificar si hay interferencias del elemento y vuelva a montar el conjunto del tornillo de manera estándar.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: IV. Defecto de ruido anormal del motor principal
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (I) Causas de fallos
1. Daño de los rodamientos: Desgaste de las bolas de los rodamientos, arañazos en las guías o daños en las jaulas de los rodamientos principales del motor principal, lo que produce sonidos de fricción metálica y sonidos de impacto durante el funcionamiento.
2. Faults of thyristor rectifier circuit: Damage to a certain thyristor element in the main motor’s thyristor rectifier circuit leads to abnormal current output and abnormal noise during motor operation.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (II) Soluciones
1. Reemplazar los rodamientos dañados: Desmontar el motor principal, reemplazar los rodamientos dañados, asegurarse de que el juego de los rodamientos cumpla con los requisitos durante el montaje y agregar lubricantes suficientes.
2. Overhaul the rectifier circuit: Check the main motor’s thyristor rectifier circuit, detect the performance of thyristor elements with a multimeter, replace damaged thyristor elements, and ensure stable current output of the circuit.
V. Falla de un aumento excesivo de la temperatura de los rodamientos principales del motor
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (I) Causas de fallos
1. Lubricación deficiente: Lubricantes insuficientes para los rodamientos, modelos incorrectos o envejecimiento y deterioro de los lubricantes, lo que conduce a un aumento de la resistencia de fricción y a una generación excesiva de calor durante el funcionamiento de los rodamientos.
2. Daño severo de los rodamientos: Después de un uso prolongado de los rodamientos, el desgaste de las bolas y las guías se intensifica, y la generación de calor por fricción durante el funcionamiento aumenta, lo que conduce a un aumento de la temperatura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (II) Soluciones
1. Optimizar las condiciones de lubricación: Limpiar los lubricantes envejecidos dentro de la cámara del rodamiento, agregar suficientes lubricantes del modelo requerido por el equipo y asegurar una adecuada lubricación de los rodamientos.
2. Reemplazar los rodamientos dañados: Detectar el grado de desgaste de los rodamientos; si el desgaste supera el estándar, reemplazarlo por rodamientos nuevos en tiempo oportuno para evitar fallas más graves del motor causadas por el daño de los rodamientos.
VI. Falla de operación con sobrecarga del motor principal
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (I) Causas de fallos
1. Cambio repentino en la carga del proceso: Un aumento repentino en la cantidad de alimentación del extrusor o una excesiva dureza/viscosidad del material conduce a un aumento brusco de la carga del motor principal, superando la carga nominal.
2. Obstrucción del equipo: El ingreso de objetos extraños de metal en el sistema de extrusión o el atasco de los tornillos conduce a un aumento brusco de la resistencia de funcionamiento del motor principal, lo que causa una sobrecarga.
3. Selección incorrecta del motor: La potencia nominal del motor principal es demasiado pequeña para satisfacer los requisitos de carga de producción real, lo que resulta en un funcionamiento a sobrecarga durante largos períodos de tiempo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (II) Soluciones
1. Estabilizar los parámetros del proceso: Ajustar la velocidad de alimentación para garantizar una cantidad de alimentación uniforme; detectar el rendimiento del material, evitar que materiales no aptos entren en el extrusor y reducir los cambios bruscos de carga.
2. Eliminar obstrucciones del equipo: Detener inmediatamente la máquina, desmontar el sistema de extrusión y la cabeza de la máquina, limpiar los objetos extraños internos, verificar el estado de desgaste de los tornillos y reiniciar el equipo después de la reparación.
3. Optimizar la selección del motor: Reemplazar el motor principal por uno de mayor potencia nominal según los requisitos de carga de producción real, garantizando que la potencia del motor tenga un margen del 10% al 20% para evitar un funcionamiento a sobrecarga durante largos períodos de tiempo.
VII. Medidas preventivas para fallos del motor principal
1. Estandarizar los procedimientos de operación: Seguir estrictamente los procedimientos de operación durante el arranque, el apagado y los procesos de producción para evitar fallos causados por errores operativos, como garantizar un precalentamiento adecuado, una alimentación uniforme y secuencias de arranque y apagado correctas.
2. Fortalecer el mantenimiento diario: Comprobar regularmente el estado de lubricación de los rodamientos del motor principal, suplementar o reemplazar lubricantes a tiempo; detectar regularmente el sistema de circuitos, el dispositivo de protección de interbloqueo y el inversor para garantizar el funcionamiento normal de cada componente; limpiar regularmente el dispositivo de disipación de calor del motor para garantizar una buena disipación del calor.
3. Monitor operating parameters: Real-time monitor the main motor’s current, temperature, speed and other parameters during production, set overload and overtemperature protection thresholds, and immediately stop the machine for troubleshooting once parameters are abnormal to avoid fault expansion.
4. Optimizar el emparejamiento del proceso: Ajustar razonablemente los parámetros del proceso según las características del material y los requisitos de producción para garantizar que la carga del motor principal se mantenga estable dentro del rango nominal; evitar ajustes frecuentes de la cantidad de alimentación, la temperatura y otros parámetros para reducir las fluctuaciones de la carga del motor.
VIII. Conclusión
Los fallos comunes del motor principal de los extrusores de tornillos gemelos están relacionados principalmente con una operación no estándar, un mantenimiento inadecuado, fluctuaciones del proceso y una incorrecta montaje del equipo. En la producción real, es necesario identificar con precisión los fenómenos de fallo, realizar un análisis en profundidad de las causas del fallo y adoptar soluciones específicas para su eliminación rápida; al mismo tiempo, fortalecer el mantenimiento diario preventivo, estandarizar los procedimientos de operación y optimizar el emparejamiento del proceso para reducir efectivamente la incidencia de fallos del motor principal y garantizar el funcionamiento estable y eficiente del extrusor. Para fallos complejos, se recomienda contactar a técnicos profesionales para el mantenimiento a fin de evitar daños secundarios causados por el auto-desmontaje.







