

Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch de polietileno (PE) modificado se refiere a un material polimérico con propiedades especiales preparado mediante la adición de una cierta cantidad de modificadores (como agentes antibacterianos, agentes antialternantes, retardantes de llama, etc.) y otros aditivos a la resina de polietileno a través de técnicas de procesamiento específicas (como mezcla, fusión, extrusión, etc.). Según los diferentes tipos de modificadores añadidos, el masterbatch de polietileno modificado se puede dividir en varios tipos, como el masterbatch de PE antibacteriano, el masterbatch de PE antialternante, el masterbatch de PE retardante de llama, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Características
PE modified masterbatch is a type of concentrated particle that uses polyethylene (PE) as a carrier, concentrates high proportion modifiers, reinforcing fillers or functional additives, and is used to accurately improve the mechanical properties, heat resistance, wear resistance and other core indicators of PE substrates. Its core characteristics revolve around “targeted reinforcement, compatibility and convenience, stability and efficiency”.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 1. Modificación dirigida: Rellenar con precisión los vacíos en el sustrato de PE
PE itself has natural shortcomings such as insufficient rigidity, low temperature brittleness, poor heat resistance, and limited wear resistance. Modified masterbatch can solve specific problems through “single function focusing” or “multifunctional composite”, and the performance improvement is clear:
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Modificación de endurecimiento: Añadir un elastómero POE/EVA para aumentar el impacto a bajas temperaturas (-20 ℃~-40 ℃) de los productos de PE en un 50%~100%, solucionando el problema de la fractura frágil en tuberías y accesorios exteriores en invierno.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Modificación mejorada: la introducción de fibra de vidrio, fibra de carbono o polvo de talco aumenta la resistencia a la tracción entre un 30% y un 80% y la rigidez entre un 40% y un 120%, lo que la hace adecuada para requisitos de alta resistencia, como accesorios de ingeniería y carcasas mecánicas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Modificación resistente al calor: Al compuestos agentes nucleantes y rellenos resistentes a altas temperaturas, la temperatura de deformación térmica del PE se incrementa de 60 ℃ a 80-95 ℃, lo que cumple con los requisitos de escenarios como tuberías de agua caliente y embalajes de entornos de alta temperatura;
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Modificación resistente al desgaste: La adición de agentes resistentes al desgaste, como PTFE y grafito, reduce el coeficiente de fricción superficial en un 30% a un 50%, lo que prolonga la vida útil de engranajes, deslizadores y interfaces de tuberías de PE.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Compatibilidad del portador: compatible a la perfección con el sustrato de PE, sin dañar el rendimiento original
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La resina portadora se combina estrictamente con el tipo de PE objetivo (LDPE/HDPE/LLDPE), con una excelente compatibilidad. Después de la mezcla, no afecta la fluidez de moldeo del PE (como la extrusión, el moldeo por inyección y el moldeo por soplado), evitando la delaminación y la fractura del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: El modificador está pre disperso y forma un sistema estable con el portador de PE, que no interfiere con la dureza ni la estabilidad química del propio PE (como la resistencia a ácidos y álcalis, la resistencia a los agentes atmosféricos) y solo mejora el rendimiento deseado.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 3. Procesamiento conveniente: simplifique el proceso de producción y reduzca el umbral de funcionamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: La forma granular es fácil de medir y mezclar, sin necesidad de un proceso adicional de molienda o tratamiento de modificación (en comparación con la adición directa de polvo modificador). Después de mezclar con materias primas de PE puras en proporción (5%~30%), puede ingresar directamente a la línea de producción original sin ajustar los parámetros del proceso;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Adecuado para todas las técnicas de procesamiento de PE, como la extrusión, el moldeo por inyección, la película soplada, el moldeo por soplado, etc., sin necesidad de reemplazar equipos o moldes, lo que reduce considerablemente los ciclos de producción y mejora la eficiencia del procesamiento.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Rendimiento estable: consistencia fuerte de los lotes, calidad controlable del producto final
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: La fórmula es precisa y controlable (con una estricta normalización del contenido de modificadores y la relación de dispersantes), y los indicadores de rendimiento (como la resistencia al impacto y la rigidez) de la misma partida de masterbatch fluctúan en ≤ 5%, lo que garantiza un rendimiento uniforme de los productos de PE producidos a granel;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El modificador está envuelto en un portador para reducir el contacto con el aire y la humedad, lo que lo hace menos propenso a la oxidación y a fallar durante el almacenamiento y el uso. Su rendimiento se deteriora lentamente (por ejemplo, el masterbatch de endurecimiento puede mantener efectos estables incluso después de estar almacenado durante más de 1 año).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: 5. Optimización de costes: diseño de alta concentración, menor coste total
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La alta concentración de modificadores (por ejemplo, un 30%~50% de elastómeros en masterbatch de endurecimiento y un 20%~40% de fibras de vidrio en masterbatch de refuerzo) requiere solo un 5%~30% de adición durante el uso, lo que reduce los costes en un 10%~30% en comparación con la compra directa de materias primas de PE modificadas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Para evitar la dispersión desigual y el desperdicio causado por la adición directa de polvo modificador (como el polvo de fibra de vidrio, que es propenso a la aglomeración con una tasa de pérdida superior al 10%), la tasa de utilización de materias primas puede aumentar hasta más del 95% y el costo de producción a largo plazo general es mejor.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 6. Compuesto funcional: admite la integración de múltiples prestaciones y se adapta a requisitos complejos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Se pueden integrar múltiples funciones de modificación en el masterbatch compuesto según las necesidades de la escena, lo que reduce los tipos de masterbatch añadidos y simplifica el proceso de producción.
For example, the “toughening+anti-aging” composite master batch (elastomer+antioxidant+light stabilizer) is suitable for PE pipes in outdoor low-temperature environment, while solving the problems of brittle cracking and aging;
Example: “Reinforced+Wear resistant” composite masterbatch (fiberglass+PTFE), used for PE mechanical parts, balancing high strength and wear resistance requirements.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 7. Amplia adaptabilidad: que cubre todos los escenarios de aplicación de PE, con una personalización flexible
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: Compatible con todos los tipos de PE, incluidos el LDPE (película, artículos de uso diario), el HDPE (tubería, piezas moldeadas por inyección), el LLDPE (película de embalaje, tubería), etc.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Escenarios de aplicación: que abarcan las principales áreas de aplicación de los materiales PE, desde interiores de automóviles (piezas de PE endurecidas o reforzadas), materiales de construcción (tubos resistentes al calor o al desgaste), aparatos domésticos (cubiertas de alta rigidez), envasado (películas resistentes a perforaciones) y maquinaria (engranajes resistentes al desgaste).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Personalización: La proporción de modificadores puede ajustarse según las necesidades del cliente (por ejemplo, aumentar el contenido de fibra de vidrio al 40% para requisitos de alta rigidez y aumentar la proporción de elastómeros al 50% para endurecimiento a bajas temperaturas), lo que resulta adecuado para escenarios especiales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 8. Cumplimiento ambiental: en línea con la tendencia de la producción ecológica
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La selección de modificadores cumple con los estándares ambientales (como la modificación retardante de llama sin halógenos, el endurecimiento de elastómeros respetuoso con el medio ambiente), no contiene metales pesados, compuestos volátiles tóxicos y puede cumplir los requisitos de conformidad para el contacto con alimentos (FDA, GB 4806), el embalaje médico, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Apoyar el uso de materiales PE reciclados en combinación, sin afectar el rendimiento de procesamiento de los materiales reciclados, y promover una economía circular; algunos masterbatch modificados pueden utilizar un portador de PE biodegradable, lo cual está en línea con las políticas ambientales.
The core value of PE modified masterbatch is to achieve performance upgrades of PE substrates in a convenient and low-cost manner. Its characteristics can be summarized as: targeted reinforcement to compensate for shortcomings, compatibility and adaptation without interference, convenient and efficient processing, stable performance and excellent cost. It is a key material for upgrading PE products from “general grade” to “engineering grade”, widely used in fields such as automobiles, building materials, home appliances, machinery, etc. that require higher PE performance.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Tipos
The classification core of PE modified masterbatch revolves around “targeted improvement of PE substrate performance”, divided by “modification function priority+application scenario”, covering three directions: core mechanical performance optimization, special environment adaptation, and multifunctional composite. Each type has clear key components, application scenarios, and usage points, facilitating precise selection.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: I. Tipo modificado de rendimiento mecánico central (el más común, que resuelve las deficiencias naturales del PE)
Dominio: fabricación de equipos de extrusión y compuestado de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1. Masterbatch modificado y templado (resistencia al impacto/anticracking).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: Función principal: mejorar la dureza a bajas temperaturas de los productos de PE y resolver el problema del agrietamiento frágil a temperatura ambiente o a baja temperatura (el PE tiene una baja resistencia al impacto natural a bajas temperaturas).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Componentes clave: portador (LDPE/HDPE/LLDPE, sustrato compatible) + elastómero (POE/EVA/SBS, 30% -50%) + compatibilizador (PE-g-MAH, 3% -8%) + antioxidante (0,5% -1%)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejora del rendimiento: resistencia al impacto a bajas temperaturas aumentó un 50% -100% de -20 ℃ a -40 ℃, y el alargamiento en rotura aumentó un 30% -60%.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aplicaciones típicas: tuberías de PE para uso invernal, accesorios para exteriores, piezas moldeadas por inyección para entornos de baja temperatura (como accesorios de refrigeradores), películas (películas de embalaje resistentes a perforaciones).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Ratio de adición recomendado: 5% -15% (puede aumentarse hasta el 20% en escenarios de temperaturas extremadamente bajas).
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Proceso de adaptación: extrusión, moldeo por inyección, película soplada, moldeo por soplado
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Mejorar el masterbatch modificado (mejorar la rigidez y la alta resistencia).
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Función principal: mejorar la resistencia a la tracción y el módulo de flexión del PE, y resolver el problema de la rigidez insuficiente
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Componentes clave: portador (HDPE/LLDPE como componente principal, 30% -60%) + relleno de refuerzo (fibra de vidrio 20% -40% / fibra de carbono 10% -30% / polvo de talco 30% -50%) + agente de unión (silano/titanato, 1% -3%) + dispersante (cera de PE, 3% -8%)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Mejora del rendimiento: resistencia a la tracción aumentó en un 30% -80%, módulo de flexión aumentó en un 40% -120%, estabilidad dimensional aumentó en un 20% -40%
Tipo de subdivisión:
Tipo reforzado con fibra de vidrio: alta resistencia, excelente resistencia al calor, utilizado para accesorios de ingeniería;
Tipo reforzado con fibra de carbono: ligero, conductor y de conducción térmica, utilizado para componentes mecánicos de alta gama;
Tipo mejorado con polvo de talco: bajo costo, mejora moderada de la rigidez, utilizado para carcasas de aparatos domésticos.
Aplicaciones típicas: Componentes estructurales de interiores de automóviles, carcasas mecánicas, tuberías de PE de alta resistencia, bases de aparatos domésticos
Relación de adición recomendada: 10% -30% (tipo de fibra de vidrio/carbono 10% -20%, tipo de polvo de talco 20% -30%)
Proceso de adaptación: extrusión, moldeo por inyección (la película soplada requiere controlar el contenido de relleno ≤ 15%)
3. Masterbatch modificado resistente al desgaste (reducción de la fricción/resistencia al desgaste)
Función principal: Reducir el coeficiente de fricción de la superficie de PE, mejorar el rendimiento de resistencia al desgaste y al rasguño
Componentes clave: Portador (principalmente HDPE, 40% -60%)+Agente resistente al desgaste (PTFE/grafito/MoS ₂, 15% -30%)+Lubricante (amida de ácido oleico, 1% -3%)
Mejoramiento del rendimiento: El coeficiente de fricción superficial se reduce en un 30% -50%, la vida útil de desgaste se prolonga entre 2 y 5 veces
Aplicaciones típicas: engranajes de PE, deslizadores, interfaces de tuberías, tuberías de transporte (forro resistente al desgaste), partes móviles mecánicas
Relación de adición recomendada: 5% -10% (puede aumentarse hasta el 15% para requisitos de alta resistencia al desgaste)
Proceso de adaptación: moldeo por inyección, extrusión
4. Masterbatch modificado resistente al calor (grado de temperatura/resistencia a la deformación)
Función principal: Mejorar la temperatura de deformación térmica del PE, resolver problemas de ablandamiento y deformación en entornos de alta temperatura (la temperatura de deformación térmica natural del PE es solo de aproximadamente 60 ℃)
Componentes clave: portador (HDPE/LLDPE, 40% -60%) + agente nucleante (benzoato de sodio/polvo de talco, 0,5% -2%) + relleno resistente a altas temperaturas (fibra de vidrio/polvo de mica, 10% -20%) + antioxidante (1% -2%)
Mejoramiento del rendimiento: la temperatura de deformación en caliente se ha aumentado de 60 ℃ a 80-95 ℃, y la resistencia al calor a corto plazo puede alcanzar 100-110 ℃
Aplicaciones típicas: tuberías de agua caliente, embalajes para entornos de alta temperatura (como accesorios relacionados con el calentamiento por microondas), componentes resistentes al calor para aparatos domésticos, piezas de PE alrededor de los motores de automóviles
Relación de adición recomendada: 3% -8% (para requisitos de alta resistencia al calor se puede aumentar hasta el 10%)
Proceso de adaptación: extrusión, moldeo por inyección
II. Tipo modificado con función especial (adecuado para entornos extremos o necesidades específicas)
1. Masterbatch modificado retardante de llama (antincendio/reducción del riesgo)
Función principal: otorgar al PE propiedades retardantes de llama, cumpliendo los requisitos del grado retardante de llama
Componentes clave: portador (PE, 20% -40%) + retardante de llama (sin halógenos: hidróxido de magnesio/aluminio 40% -60%; basado en bromo: retardante de llama basado en bromo 10% -20% + sinergista basado en antimonio 5% -10%) + dispersante (cera de PE, 3% -8%)
Indicadores de rendimiento: el tipo sin halógenos puede alcanzar el nivel UL94 V2, el tipo bromado puede alcanzar el nivel UL94 V0
Aplicaciones típicas: tuberías de PE para edificios, envolturas eléctricas, materiales de embalaje retardantes de llama, accesorios retardantes de llama industriales
Relación de adición recomendada: tipo sin halógenos 15% -30%, tipo bromado 5% -12%
Proceso de adaptación: extrusión, moldeo por inyección (el contenido de retardante de llama debe controlarse para que sea ≤ 20% para película soplada)
Atención: sin halógenos y respetuoso con el medio ambiente, adecuado para periféricos alimenticios y médicos
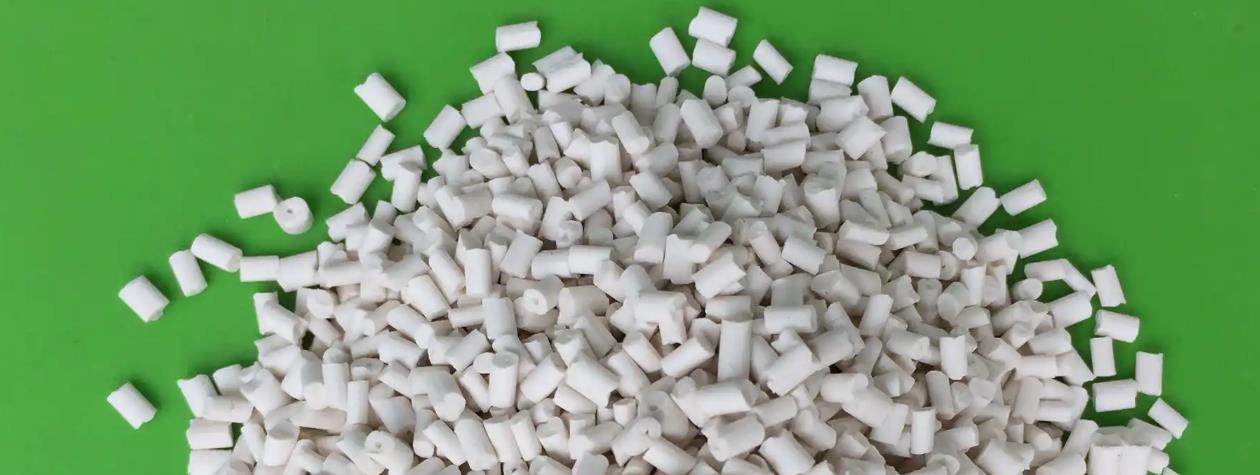
2. Masterbatch modificado antistático (antistático/antiadsorción)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Función principal: eliminar la electricidad estática en la superficie de los productos de PE, prevenir la adsorción de polvo y la descarga electrostática que daña los componentes electrónicos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Componentes clave: portador (PE, 40% -60%) + agente antistático (catiónico/no iónico, 5% -15%) + dispersante (2% -5%)
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Indicadores de rendimiento: resistencia superficial reducida a 10 ⁶ -10 ¹⁰ Ω, tiempo efectivo ≤ 24 horas, que dura entre 6 y 12 meses
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Aplicaciones típicas: película de embalaje para componentes electrónicos, bandeja de PE, tubo antistático, película de embalaje para alimentos (adsorción antipartículas)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Relación de adición recomendada: 2% -5%
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Proceso de adaptación: película soplada, moldeo por inyección, extrusión
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 3. Masterbatch modificado compatible (mejora la compatibilidad de mezcla)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Función principal: mejorar la fuerza de unión interfacial entre el PE y otros materiales (como PA, PP, rellenos) para evitar la delaminación y el agrietamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de reemplazo} y los corchetes. Registro técnico formal. Texto: Componentes clave: portador (PE, 60% -80%) + compatibilizador (PE-g-MAH/PP-g-MAH, 10% -20%) + agente de acoplamiento (1% -3%)
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Aplicaciones típicas: productos de mezcla de PE/PA, sistemas compuestos de PE y fibra de vidrio/carbono, procesamiento de materiales reciclados de PE (mejora del rendimiento de los materiales reciclados)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Ratio de adición recomendado: 3% -10%
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Proceso de adaptación: extrusión de mezclas, moldeo por inyección
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 4. Masterbatch modificado resistente a los agentes atmosféricos (resistente a los rayos UV/antienvejecimiento)
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Función principal: mejorar la vida útil al aire libre del PE, resistir el envejecimiento y la fragilidad causada por la radiación ultravioleta y la oxidación a altas temperaturas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Ingredientes clave: portador (PE, 40% -60%)+estabilizador de luz (UV531/UV327, 1% -5%)+antioxidante (1010/168 compuesto, 0,5% -2%)+relleno antienvejecimiento (carbono negro/dióxido de titanio de rutilo, 10% -20%)
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejora del rendimiento: vida útil al aire libre extendida de 1-2 años a 5-8 años
Aplicaciones típicas: tuberías de PE para exteriores, películas para invernaderos, piezas decorativas para exteriores, contenedores de PE para uso exterior
Relación de adición recomendada: 1% -3% (3% para uso exterior a largo plazo, 1% -2% para uso interior)
Proceso de adaptación: extrusión, película soplada, moldeo por inyección
5. Masterbatch modificado biodegradable (amigable con el medio ambiente y biodegradable)
Función principal: conferir a los productos de PE ordinarios biodegradabilidad, de acuerdo con las políticas ambientales
Componentes clave: portador (PE/PLA biodegradable, 50% -70%)+promotor de degradación (almidón/policaprolactona, 20% -30%)+compatibilizador (3% -8%)
Indicadores de rendimiento: Conforme con el estándar de biodegradabilidad GB/T 20197-2006, totalmente degradado en 6-12 meses en condiciones de compostaje
Aplicaciones típicas: bolsas de compras de PE desechables, película agrícola, envasado de alimentos (menaje biodegradable)
Relación de adición recomendada: 10% -30%
Proceso de adaptación: película soplada, extrusión, moldeo por inyección
III. Tipo de masterbatch modificado funcional compuesto (integración de múltiples prestaciones, producción simplificada)
1. Masterbatch compuesto reforzado y resistente a los elementos
Función principal: resolver simultáneamente los problemas de la fragilidad a bajas temperaturas y el envejecimiento exterior del PE
Componentes clave: elastómero (POE, 30% -40%)+estabilizador de luz (1% -3%)+antioxidante (0,5% -1%)+portador de PE (40% -50%)
Aplicaciones típicas: tuberías de PE para entornos exteriores a bajas temperaturas, piezas moldeadas por inyección para uso exterior (como accesorios de muebles exteriores)
Relación de adición recomendada: 5% -10%
2. Masterbatch compuesto reforzado y resistente al desgaste
Función principal: equilibrar la alta resistencia y la alta resistencia al desgaste del PE
Componentes clave: fibra de vidrio/carbono (20% -30%) + PTFE/grafito (10% -15%) + portador de PE (40% -50%) + agente de acoplamiento (1% -2%)
Aplicaciones típicas: engranajes mecánicos de PE, accesorios resistentes al desgaste de alta resistencia, tuberías de transporte (resistentes a la presión y al desgaste)
Ratio de adición recomendado: 10% -20%
3. Masterbatch compuesto endurecido y retardante de llama
Función principal: mejorar la dureza del PE al tiempo que le confiere propiedades retardantes de llama
Componentes clave: elastómero (POE, 20% -30%) + retardante de llama sin halógenos (hidróxido de magnesio/aluminio, 30% -40%) + portador de PE (20% -30%) + sinérgico (5% -10%)
Aplicaciones típicas: tuberías de construcción retardantes de llama, envolturas eléctricas (que requieren resistencia al impacto y retardancia de llama)
Ratio de adición recomendado: 15% -25%
4. Masterbatch compuesto antistático y anti-envejecimiento
Función principal: eliminar la electricidad estática y prolongar la vida útil al aire libre
Componentes clave: agente antistático (5% -10%) + estabilizador de luz (1% -3%) + antioxidante (0,5% -1%) + portador de PE (50% -60%)
Aplicaciones típicas: película de embalaje para componentes electrónicos al aire libre, bandeja de PE antistática para uso al aire libre
Ratio de adición recomendado: 3% -8%
IV. Lógica de clasificación y sugerencias de selección
| Dimensión de selección | Tipo de modificación correspondiente | Puntos clave de decisión |
| Abordar las deficiencias del PE | Endurecimiento/resistencia al calor/resistencia al desgaste | Prioritize clarifying core performance requirements (such as choosing toughening for “low temperature non brittleness” and strengthening for “load-bearing non deformation”) |
| Adaptación al entorno extremo | Resistente al clima/retardante de llama/antistático/bio-degradable | Seleccionar la función correspondiente según el escenario (al aire libre/temperatura elevada/eléctrico/protección del medio ambiente) |
| Simplificar el proceso de producción | Tipo funcional compuesto | Cuando se requieren dos o más propiedades, se debe preferir el masterbatch compuesto (reduciendo el número de tipos añadidos) |
| Ajuste del sustrato | Todos los tipos | El portador debe ser coherente con el tipo de PE del producto (correspondiente a LDPE/HDPE/LLDPE) |
| Adaptación del proceso | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Elija un tipo de relleno bajo para película soplada (≤ 15%); opcional, tipo de relleno alto para moldeo por inyección/extrusión (≤ 30%) | Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Evite el exceso de relleno que afecte la fluidez |
The type design of PE modified masterbatch revolves around “accurately solving the pain points of PE performance”, and the core can be summarized into three categories: mechanical optimization (toughening/strengthening/wear resistance/heat resistance), special functions (flame retardant/anti-static/degradation), and composite integration. When selecting, it is necessary to follow the logic of “clarifying performance requirements first → matching substrates and processes → controlling the addition ratio” to ensure that the masterbatch can fill the PE shortcomings without affecting processing stability and finished product quality.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: En escenarios especiales, como piezas de ingeniería de alta gama y entornos extremos, la proporción de composición se puede personalizar y ajustar (por ejemplo, aumentar el contenido de fibra de vidrio al 40% para requisitos de rigidez elevados y aumentar la proporción de elastómeros al 50% para endurecimiento a bajas temperaturas) para lograr un equilibrio entre rendimiento y costo.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Extrusor de masterbatch de polietileno modificado
Kerke’s masterbatch extruder can be used to produce polyethylene modified masterbatch. Our masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Proceso de producción
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La producción de masterbatch de polietileno modificado es un proceso relativamente complejo que suele incluir varios pasos, como la preparación de materias primas, la mezcla, la extrusión, la granulación, etc. A continuación se describe su proceso de producción detallado:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 1. Preparación de la materia prima
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Resina básica: La resina de polietileno (PE) se utiliza generalmente como materia prima básica. Dependiendo de los requisitos de rendimiento del producto, se pueden seleccionar diferentes tipos de polietileno, como el polietileno de baja densidad (LDPE), el polietileno de baja densidad lineal (LLDPE) y el polietileno de alta densidad (HDPE). Por ejemplo, el LDPE tiene una buena flexibilidad y transparencia, lo que lo hace adecuado para producir masterbatch modificado con altos requisitos de suavidad y transparencia; el HDPE tiene una alta resistencia y rigidez, lo que lo hace adecuado para aplicaciones que requieren altas propiedades mecánicas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Modificador: Se añaden diversos modificadores según los distintos propósitos de modificación. Los modificadores comunes incluyen agentes de endurecimiento, agentes de refuerzo, retardantes de llama, agentes antistáticos, lubricantes, masterbatch de color, etc. Por ejemplo, para mejorar la dureza del polietileno, se pueden añadir agentes de endurecimiento elásticos; para dotar al polietileno de propiedades retardantes de llama, se pueden añadir retardantes de llama halogenados o sin halógenos.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Otros aditivos: También se pueden añadir otros aditivos, como antioxidantes y estabilizadores de la luz, para mejorar la estabilidad y la resistencia a los agentes atmosféricos del masterbatch modificado, evitando el envejecimiento y la degradación durante el procesamiento y el uso.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Mezclado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Añada la resina base preparada, el modificador y otros aditivos al mezclador de alta velocidad según una determinada proporción de fórmula para mezclar. Durante el proceso de mezcla, las cuchillas de agitación giratorias a alta velocidad garantizan que los materiales se dispersen completamente y se mezclen uniformemente. El tiempo de mezcla habitual es de 5 a 15 minutos, dependiendo de las características del material y del efecto de mezcla. Para garantizar una mezcla uniforme, se puede utilizar la adición por lotes o la mezcla múltiple.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Extrusión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: El material mezclado se introduce en el extrusor de doble hélice para la extrusión en fusión. El extrusor de doble hélice tiene una buena capacidad de transporte, de mezcla por cizallamiento y de dispersión, que puede plastificar y mezclar completamente los materiales en el tambor. El ajuste de temperatura de un extrusor suele dividirse en múltiples secciones, desde el extremo del depósito hasta la dirección de la cabeza, con la temperatura aumentando gradualmente. Generalmente, la temperatura de la sección delantera del tambor está entre 160 y 180 ℃, la temperatura de la sección media está entre 180 y 200 ℃, y la temperatura de la cabeza está entre 200 y 220 ℃. La velocidad del tornillo suele estar entre 100 y 300 revoluciones por minuto y puede ajustarse según la fluidez del material y los requisitos de calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Filtración: Durante el proceso de extrusión, generalmente se instala un filtro de fusión en la cabeza del extrusor para eliminar las impurezas y las partículas no disueltas del material. La precisión de filtrado puede seleccionarse según los requisitos del producto, generalmente entre 20 y 100 mallas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 4. Granulación
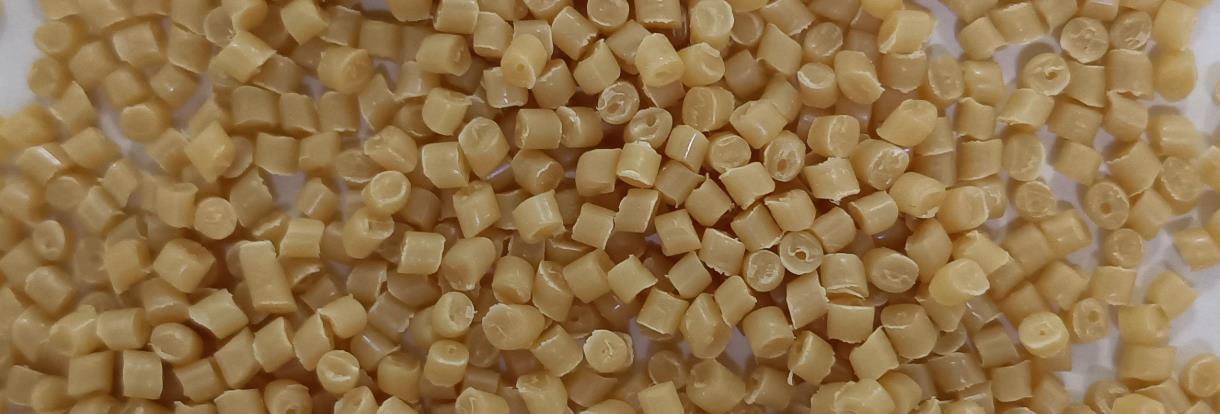
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: Corte de pellets refrigerados por aire: El material fundido extruido por el extrusor se extruye en tiras a través de la matriz y luego entra en la máquina de corte de pellets refrigerada por aire. En el granulador refrigerado por aire, el cortador giratorio de alta velocidad corta la tira en partículas, mientras que las partículas se enfrían mediante el sistema refrigerado por aire para solidificarse y tomar forma rápidamente. El corte de pellets refrigerado por aire es adecuado para producir masterbatch modificados con altas exigencias en cuanto al aspecto de las partículas y al tamaño pequeño de las mismas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Granulación refrigerada con agua: Para algunas ocasiones que requieren una alta eficiencia de producción, se puede utilizar la tecnología de granulación refrigerada con agua. El material fundido se extruye desde la matriz y entra directamente en el tanque de agua para enfriarse, y luego se corta en partículas mediante un granulador. Las partículas después de la granulación refrigerada con agua deben someterse a un tratamiento de deshidratación, como el uso de un deshidratador centrífugo o un secador de lecho fluidizado vibrante para eliminar la humedad superficial.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 5. Embalaje
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El masterbatch modificado después de la granulación se somete a pruebas de calidad, y los productos que cumplen con los requisitos se envasan utilizando una máquina de envasado automática. Las especificaciones de envasado pueden seleccionarse según las necesidades del cliente, generalmente incluyen 25 kg/bolsa, 50 kg/bolsa, etc. Los productos envasados se almacenan en el almacén, a la espera del transporte y la venta.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: En el proceso de producción, es necesario controlar estrictamente los parámetros de cada enlace para garantizar la estabilidad y la consistencia de la calidad del producto. Al mismo tiempo, según las diferentes necesidades del producto y los campos de aplicación, la fórmula y el proceso de producción se optimizan continuamente para desarrollar productos de masterbatch de polietileno modificados con altas prestaciones y funciones especiales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Requisitos del equipo de producción
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El equipo de producción para masterbatch de polietileno modificado debe cumplir con los requisitos de mezcla uniforme, buena plastificación y control preciso. A continuación se detallan los requisitos específicos del equipo:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipo de mezcla
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: debe tener una capacidad de mezcla de alta resistencia y ser capaz de mezclar resina de polietileno, modificadores, aditivos y otros materiales de forma minuciosa y uniforme en un período corto de tiempo. El material del mezclador debe ser acero inoxidable resistente al desgaste y a la corrosión para adaptarse a las características de diversos materiales, garantizar la calidad de la mezcla y la vida útil del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Sistema de ingredientes: Se requieren dispositivos de medición de alta precisión, como balanzas electrónicas, para controlar con precisión la cantidad de diversas materias primas añadidas, garantizando la precisión de la fórmula y la estabilidad de la calidad del producto.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de extrusión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: Este es uno de los equipos principales, que requiere que el tornillo tenga una buena capacidad de autolimpieza y transporte, y sea capaz de adaptarse a materiales de diferentes viscosidades. La relación de aspecto suele estar entre 30 y 40 para proporcionar un tiempo de residencia y una fuerza de cizallamiento suficientes para plastificar y mezclar completamente el material. El cilindro suele estar fabricado en acero nitrurado o en acero de aleación bimetálica, que tiene una buena resistencia al desgaste y a la corrosión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Sistema de calefacción y refrigeración: El método de calefacción del extrusor suele ser calefacción eléctrica o calefacción con aceite térmico, y la potencia de calefacción debe cumplir los requisitos de plastificación del material en diferentes rangos de temperatura, y la precisión del control de la temperatura debe estar dentro de ±1 ℃. El sistema de refrigeración generalmente adopta refrigeración por agua circulante, que puede controlar rápidamente y eficazmente la temperatura del barril y del tornillo, evitando el sobrecalentamiento y la descomposición del material.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Dispositivo de alimentación: Se utiliza un alimentador de pérdida de peso de alta precisión o un alimentador volumétrico, que puede alimentar de manera precisa y uniforme los materiales mezclados al interior del cilindro del extrusor según la velocidad del tornillo y los requisitos de producción del extrusor, lo que garantiza la estabilidad del suministro de materiales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipo de granulación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {plantillas} y corchetes. Registro técnico formal. Texto: Granulador: La cuchilla de corte del granulador refrigerado por aire debe estar hecha de material de aleación dura de alta calidad o acero de alta velocidad, con bordes afilados y buena resistencia al desgaste, capaz de cortar la tira extruida en partículas uniformes. Además de los requisitos para la cuchilla de corte, el granulador refrigerado por agua también debe estar equipado con un dispositivo de deshidratación eficiente, como un deshidratador centrífugo o un secador de lecho fluidizado vibrante, para garantizar que la humedad en la superficie de las partículas se pueda eliminar rápidamente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sistema de enfriamiento: Para el corte de pellets refrigerados por aire, se requiere un sistema refrigerado por aire con suficiente volumen y velocidad de aire para enfriar y solidificar los pellets en un período de tiempo corto. Generalmente, se utiliza refrigeración por aire forzada, equipada con múltiples ventiladores para soplar desde múltiples ángulos. El tanque de agua de refrigeración para el corte de pellets refrigerados por agua debe garantizar una temperatura del agua estable y un flujo de agua uniforme para garantizar un efecto de enfriamiento uniforme de los pellets.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de pruebas
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice la terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Medidor de velocidad de flujo del fundido: se utiliza para detectar la velocidad de flujo del fundido del masterbatch de polietileno modificado para evaluar su rendimiento de procesamiento, lo que requiere una alta precisión de medición y una buena repetibilidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Equipo de pruebas de rendimiento mecánico: incluyendo máquinas de ensayo de tracción, máquinas de ensayo de impacto, etc., utilizadas para probar las propiedades mecánicas, tales como la resistencia a la tracción, el alargamiento al romper y la resistencia al impacto de los productos fabricados con masterbatch. El equipo debe contar con sistemas de carga y medición precisos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Analizador de tamaño de partículas: se utiliza para analizar la distribución del tamaño de partículas para garantizar que el tamaño de las partículas del producto cumpla con los requisitos. Se pueden utilizar equipos avanzados, como el analizador de tamaño de partículas por láser, con un amplio rango de medición y alta precisión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Otros equipos auxiliares
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipos de secado: se utilizan para secar previamente las materias primas, eliminar la humedad y las sustancias volátiles, y prevenir problemas como burbujas o degradación durante la extrusión. Los equipos de secado comunes incluyen hornos de secado por circulación de aire caliente, secadores de deshumidificación, etc. La temperatura y el tiempo de secado se pueden ajustar según las características de las materias primas.
Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice una terminología técnica/industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipos de embalaje: Las máquinas de embalaje automáticas se utilizan para automatizar procesos de embalaje, como la medición, el llenado y el sellado, lo que mejora la eficiencia y la calidad del embalaje. La precisión de medición de la máquina de embalaje debe ser alta, y el sellado debe ser firme para garantizar el sellado del producto durante el almacenamiento y el transporte.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Relación de fórmula
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La relación de masterbatch de polietileno modificado puede variar debido a factores como el propósito de la modificación, los requisitos de rendimiento y las características de la materia prima. A continuación se presentan algunos ejemplos comunes de relaciones:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de relleno de polietileno de alta tensión superficial: resina de polietileno modificada 8% -10%, calcio pesado ultrafino 85% -88%, tensioactivo 0,5% -1,5%, agente de acoplamiento 1% -2%, compatibilizador 0,8% -1,0%.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch modificado para endurecer polietileno de alta densidad: portador (como polietileno de alta densidad) 10% -30%, polvo de talco 50% -70%, compatibilizador (como polietileno injertado con anhídrido maleico) 10% -25%, agente de acoplamiento 1% -3%, dispersante 0,5% -2%, antioxidante 0,1% -1%.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de asfalto modificado con polietileno: 50-85 partes de polímero (polietileno o su mezcla con un elastómero de poliolefina), 10-35 partes de asfalto, 0,5-3,0 partes de modificador de injerto, 0,1-1,0 partes de iniciador químico, 1,0-3,0 partes de agente reticulante, 1,0-4,0 partes de compatibilizador, 0,1-8,0 partes de aditivos (estabilizador de la luz, antioxidante, agente antidesprendimiento, etc.).
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch negro para película soplada: resina de polietileno 80% -90%, negro de carbono 5% -15%, antioxidante 0,5% -1%, plastificante 1% -2%, dispersante 0,5% -1%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Master batch modificado de polietileno anti envejecimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Proporción: 80-90 partes de resina de polietileno (como polietileno de baja densidad LDPE o polietileno de baja densidad lineal LLDPE), 2-5 partes de estabilizador de luz (como estabilizador de luz con aminación inhibida HALS), 1-3 partes de antioxidante (como antioxidante fenólico inhibido), 2-5 partes de absorbente de rayos ultravioletas (como benzotriazol) y 0,5-1 parte de dispersante (como estearato de zinc).
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {plantillas} y corchetes. Registro técnico formal. Texto: Descripción: Los estabilizadores de la luz, los antioxidantes y los absorbentes ultravioletas trabajan juntos para mejorar el rendimiento anti-envejecimiento del polietileno. Los dispersantes ayudan a que estos aditivos se dispersen uniformemente en la resina de polietileno.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de polietileno altamente transparente modificado
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Proporción: 85-95 partes de resina de polietileno transparente (como polietileno metallocénico mPE), 0,5-2 partes de agente nucleante (como dibencilidenosorbitol DBS), 0,5-1 parte de lubricante (como etileno bis (estearamida) EBS), 1-3 partes de plastificante (como dioctilftalato DOP, añadido según sea necesario).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Explicación: Los agentes nucleantes pueden refinar la estructura cristalina del polietileno y mejorar la transparencia; los lubricantes mejoran el rendimiento del procesamiento y previenen la adherencia; los plastificantes se pueden agregar en cantidades adecuadas según los requisitos de suavidad y transparencia para ajustar el rendimiento del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de polietileno modificado antibacteriano
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Proporción: 80-90 partes de resina de polietileno (como polietileno de alta densidad HDPE), 2-5 partes de agente antibacteriano (como agente antibacteriano de iones de plata o agente antibacteriano orgánico), 1-3 partes de dispersante (como masterbatch de silicona) y 2-5 partes de compatibilizador (como polietileno injertado con anhídrido maleico).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Explicación: Los agentes antibacterianos dotan al polietileno de una función antibacteriana, los dispersantes dispersan uniformemente los agentes antibacterianos en la matriz de polietileno, los compatibilizadores mejoran la compatibilidad entre los agentes antibacterianos y la resina de polietileno, lo que garantiza la estabilidad y la eficacia a largo plazo del rendimiento antibacteriano.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de polietileno modificado antistático
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Proporción: 70-80 partes de resina de polietileno (como LDPE), 10-20 partes de agente antistático (como sal de amonio cuaternario o agente antistático de poliéter), 5-10 partes de resina portadora (como EVA, copolímero de etileno-viniloacetato), 0,5-1 parte de dispersante (como ácido esteárico).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Explicación: El agente antistático es un componente clave que reduce la resistencia superficial del polietileno y previene la acumulación de electricidad estática; la resina portadora ayuda a dispersar mejor los agentes antistáticos en el polietileno y el dispersante mejora aún más el efecto de dispersión.
Dominio: fabricación de equipos para la extrusión y la mezcla de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y llaves. Registro técnico formal. Texto: Masterbatch modificado de polietileno retardante de llama
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Proporción: 60-75 partes de resina de polietileno (como HDPE o LLDPE), 20-30 partes de retardante de llama (como retardantes de llama inorgánicos, como hidróxido de aluminio y hidróxido de magnesio, o retardantes de llama orgánicos, como bromo y fósforo), 2-5 partes de sinergista (como trióxido de antimonio, utilizado en combinación con retardantes de llama de bromo), 1-2 partes de lubricante (como parafina) y 0,5-1 parte de antioxidante.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Explicación: Los retardantes de llama son la clave para lograr la retardancia de llama, y los sinergistas trabajan junto con los retardantes de llama para mejorar la retardancia de llama; los lubricantes mejoran el rendimiento del procesamiento, mientras que los antioxidantes previenen que el polietileno se vea afectado por la oxidación térmica durante el procesamiento y el uso.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Estos ratios son solo para referencia y, en la producción real, es necesario optimizarlos y ajustarlos en función de los requisitos específicos de modificación, las características de la materia prima, la tecnología de procesamiento y los factores de costo. Al mismo tiempo, se requieren pruebas de rendimiento estrictas y control de calidad para garantizar que el masterbatch modificado alcance los indicadores de rendimiento esperados.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Problemas comunes y soluciones
The core production process of PE modified masterbatch is the same as that of ordinary PE masterbatch (raw material pretreatment → mixing → melt extrusion → granulation → cooling and drying → screening and packaging), but due to the addition of a high proportion of modifiers (glass fiber, elastomers, flame retardants, etc.), its production issues focus more on “modifier dispersibility, raw material compatibility, and functional component stability”. The following is classified and sorted according to the production process, covering the three core pain points of appearance, processing stability, and functional effectiveness, taking into account both general and modification specific issues:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: I. Materias primas y proceso de mezcla: peligros ocultos en la fuente de los fallos funcionales en la modificación
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Aglomeración de modificadores (asunto exclusivo del núcleo)
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento: La presencia de bloques duros de modificador en la masterbatch (como paquetes de fibra de vidrio, aglomerados de elastómero y aglomerados retardantes de llama), distribución desigual del modificador en los productos posteriores (como la exposición de fibra de vidrio en la masterbatch de refuerzo y las partículas de elastómero en la masterbatch de endurecimiento), efectos funcionales fragmentados (alta rigidez local/baja resistencia, fluctuaciones en el rendimiento general);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Causa: ① El modificador no ha sido sometido a un tratamiento de superficie (como fibra de vidrio no recubierta con agente de acoplamiento, fibra de carbono no modificada oxidada), lo que resulta en una mala compatibilidad con el portador PE; ② El modificador se vuelve húmedo (como el hidróxido de magnesio y el carbonato de calcio con un contenido de humedad superior al 0,1%), lo que conduce a la formación de enlaces de hidrógeno y a la aglomeración entre las partículas; ③ La dosificación de dispersante es insuficiente (menos del 10% de la masa del modificador), incapaz de encapsular las partículas del modificador; ④ El modificador no se dispersa previamente durante la mezcla (como la adición directa de paquetes de fibra de vidrio a la resina).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: Solución: ① Tratamiento previo del agente de modificación: se utiliza un agente de acoplamiento de silano/titanato para la modificación de la superficie de fibra de vidrio/carbono, y el elastómero/retardante de llama se seca de antemano (se seca a 80-120 ℃ durante 2-4 horas, con un contenido de humedad ≤ 0,05%); ② Optimización del dispersante: se ajusta según el tipo de modificador (cera de PE + estearato de calcio para fibras de vidrio, cera de EVA para elastómeros), se aumenta la dosis al 15% -25% del modificador (el modificador ultrafino/alto en proporción puede aumentar hasta el 30%); ③ Proceso de mezcla: primero, se mezcla el modificador con el dispersante durante 10-15 minutos (a una velocidad de 600-800 r/min), luego se añade la resina portadora y se mezcla durante 15-20 minutos para garantizar la depolimerización completa del modificador.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: 2. Mala compatibilidad de las materias primas (problema exclusivo de alta frecuencia)
Performance: After mixing, the material clumps/delaminates, and during extrusion, the melt fractures and the masterbatch is prone to brittle cracking. Subsequently, when mixed with PE substrate, “delamination and cracking” occur (such as the toughening masterbatch peeling off from the PE substrate, and compatible masterbatch cannot improve the blending effect);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Causa: ① Diferencia entre la resina portadora y el modificador (por ejemplo, resina portadora de HDPE combinada con un elastómero de bajo punto de fusión, descomposición del elastómero a alta temperatura); ② Conflictos entre los modificadores (por ejemplo, algunos agentes antistáticos que reaccionan con retardantes de llama libres de halógenos para formar bloques duros); ③ Selección incorrecta de compatibilizadores (por ejemplo, mezcla de PE/PA con compatibilizador PP-g-MAH en lugar de PE-g-MAH).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Solución: ① Ajuste del modificador del portador: seleccione según el tipo de modificación (portador de HDPE para masterbatch de refuerzo, portador de LLDPE/LDPE para masterbatch de endurecimiento, portador de mezcla de HDPE/LDPE para masterbatch retardante de llama); ② Pruebas de compatibilidad de lotes pequeños: mezcle modificadores, portadores y aditivos en proporción, observe si hay aglomeraciones o decoloración y ajuste el tipo de aditivos si es necesario; ③ Añada precisa de compatibilizadores: se utiliza agente de acoplamiento silánico para PE y fibra de vidrio/carbono, compatibilizador PE-g-MAH (3% -8%) se mezcla con PE y PA/PP, y compatibilizador EVA (2% -5%) se utiliza para PE y elastómero.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: 3. Mezcla desigual (universal pero que afecta al efecto de modificación)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Rendimiento: fluctuaciones de rendimiento entre lotes de masterbatch (como la resistencia al impacto de 15 kJ/m² para el lote A y solo 8 kJ/m² para el lote B), alta concentración local de modificador (como la agregación local del masterbatch retardante de llama, lo que resulta en una viscosidad en fusión) o baja concentración (como la falta de elastómero local y una fractura frágil para el masterbatch de endurecimiento);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① Tiempo de mezcla insuficiente (menos de 15 minutos); ② Error en la secuencia de mezcla (se agrega la resina primero y luego el agente modificador, lo que da como resultado un envasado desigual del agente modificador); ③ Fuerza de cizallamiento insuficiente de la mezcladora (velocidad<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 500 r/min);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Solución: ① Optimizar la secuencia de mezcla: dispersante + lubricante → modificador (dispersado durante 10 minutos) → resina portadora (mezclado durante 15-20 minutos) → compatibilizador/antioxidante (mezclado durante los últimos 5 minutos); ② Aumentar la velocidad del mezclador a 600-800 rpm para garantizar la dispersión por cizallamiento; ③ Después de la mezcla, tomar muestras para pruebas (como color, densidad, dureza) y solo ingresar al proceso de extrusión después de la uniformidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: II. Proceso de extrusión de fusión: el asunto central de la formación y la función del masterbatch modificado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Insufficient plasticization (más prominente debido al modificador)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de reemplazo} y corchetes. Registro técnico formal. Texto: Rendimiento: La superficie del masterbatch es áspera y tiene un tacto granuloso, con partículas de resina no fundidas o modificadores no disueltos (como paquetes de fibra de vidrio y partículas elásticas pequeñas) en la sección transversal. Durante el procesamiento posterior, es fácil bloquear la cabeza del molde y aparecen marcas en la superficie del producto;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① La temperatura de extrusión es demasiado baja (menor que el punto de fusión del PE + la temperatura de fusión del modificador, como el masterbatch que contiene elastómero POE que no alcanza los 130 ℃); ② La relación longitud a diámetro del tornillo es demasiado pequeña (<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los paréntesis. Registro técnico formal. Texto: 28), el movimiento de plastificación es insuficiente y el modificador (como fibra de vidrio, fibra de carbono) no puede envolverse completamente; ③ Si el contenido de modificador es demasiado alto (como fibra de vidrio>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 40%, retardante de llama>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 60%), la resina no puede cubrirse completamente; ④ Fuerza de cizallamiento insuficiente del tornillo (los tornillos ordinarios no pueden dispersar partículas de modificadores duros);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Solución: ① Calentamiento dirigido: ajuste la temperatura según el modificador (incluyendo masterbatch de endurecimiento con POE 130-150 ℃, masterbatch reforzado con fibra de vidrio 140-160 ℃, masterbatch retardante de llama 120-140 ℃) y la temperatura de la cabeza del molde debe ser 5-10 ℃ más alta que el final del barril; ② Optimizar los parámetros del tornillo: seleccione tornillos con una relación longitud/diámetro ≥ 32, o tornillos con elementos de corte fuertes (como tornillos de tipo barrera o de engranaje), para aumentar la generación de calor por corte; ③ Controlar el contenido del modificador: fibra de vidrio/carbono ≤ 40%, retardante de llama ≤ 60%, la cantidad excesiva debe aumentar la proporción de resina portadora; ④ Añadir 0,5% -1% de plastificantes (como aceite blanco, parafina) para ayudar a la plastificación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Degradación de la resina/modificador (punto de riesgo exclusivo)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Rendimiento: El color del masterbatch se vuelve amarillo/negro, con un olor fuerte (como el gas producido por la descomposición de retardantes de llama o el olor de oxidación térmica de los elastómeros), y las propiedades mecánicas disminuyen (el masterbatch de endurecimiento se vuelve quebradizo y la rigidez del masterbatch de refuerzo es insuficiente);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① Temperatura de extrusión excesiva (por ejemplo, masterbatch que contiene modificador de PPS que supera los 280 ℃, elastómero POE que supera los 160 ℃); ② La velocidad del tornillo es demasiado rápida (>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 200r/min), lo que genera un exceso de generación de calor durante el corte, lo que conduce a la descomposición del modificador (como la deshidratación a alta temperatura del hidróxido de magnesio libre de halógenos retardante de llama); ③ Dosificación insuficiente de antioxidante/estabilizante térmico (la descomposición del modificador acelera el envejecimiento de la resina); ④ Depósitos de carbono sucios dentro del cilindro y materiales contaminados;
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Solución: ① Control preciso de la temperatura: ajusta la temperatura según la resistencia al calor del modificador (POE ≤ 160 ℃, fibra de vidrio ≤ 160 ℃, retardante de llama libre de halógenos ≤ 140 ℃) y comprueba si el sensor de temperatura está defectuoso; ② Reduce la velocidad del tornillo a 120-180 r/min para equilibrar la plasticación y la degradación; ③ Aditivos específicos: masterbatch de endurecimiento con compuesto 1010/168 (antioxidante) (0,8% -1,5%), masterbatch de retardante de llama con estabilizador de calentamiento (como estearato de calcio 1% -2%), masterbatch de fibra de vidrio con antioxidante+absorbente UV; ④ Limpia regularmente el barril y los tornillos (enjuaga con cera de PE y material de limpieza cada 8 horas).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 3. Fractura por fusión (causada por el aumento de la fricción debido al modificador)
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento: La superficie de la tira de material extruido es irregular, ondulada e incluso rota, lo que dificulta el corte suave (como las tiras de masterbatch reforzadas con fibra de vidrio que son propensas a romperse y las tiras de masterbatch retardantes de llama con rayas en la superficie);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Causa: ① El modificador aumenta la viscosidad del fundido y la baja temperatura de la cabeza de molde conduce a una mala fluidez; ② El espacio entre la boca del molde es demasiado pequeño (<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2 mm), lo que resulta en una alta resistencia en la salida de la masa fundida; ③ insuficiente dispersante/lubricante, coeficiente de fricción excesivo entre el modificador y el cilindro, la cabeza del molde; ④ fluctuaciones en la presión de la masa fundida (dispersión desigual de los modificadores que conduce a diferencias locales de viscosidad).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Solución: ① Aumente la temperatura de la cabeza del molde en 5-10 ℃ para garantizar un flujo suave de la fusión; ② Ajuste el espacio entre la boca del molde a 2-3 mm y haga coincidir el diámetro de la tira de material; ③ Aumente la cantidad de lubricante (como amida de ácido esteárico al 0,5% -1% o cera PE al 1% -2%) para reducir la fricción de la fusión; ④ Verifique el sistema de accionamiento del tornillo, elimine las fluctuaciones de velocidad y asegure una presión de fusión estable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 4. Degradación/pérdida del modificador (problema grave exclusivo)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento: La funcionalidad del masterbatch se reduce considerablemente (por ejemplo, el grado de retardante de llama del masterbatch retardante de llama se reduce de V0 a V2, y la resistencia superficial del masterbatch antistático es mayor de 10¹² Ω), lo que produce una gran cantidad de humo y olor durante la extrusión;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Causa: ① Mala resistencia al calor de los modificadores (como algunos retardantes de llama orgánicos y agentes antistáticos, cuya temperatura de descomposición térmica es inferior a la temperatura de extrusión); ② El grado de vacío del extrusor es insuficiente y el gas generado por la descomposición del modificador no puede descargarse, lo que resulta en la pérdida de componentes funcionales; ③ La compatibilidad entre el modificador y la resina es pobre y se lava durante la extrusión.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Solución: ① Reemplace el modificador resistente a altas temperaturas (por ejemplo, eligiendo hidróxido de magnesio/aluminio como retardante de llama libre de halógenos y agente antiestático permanente como agente antiestático); ② Encienda el sistema de evacuación al vacío del extrusor (grado de vacío ≤ 5Pa) para evacuar el gas descompuesto; ③ Aumente la dosificación del compatibilizador, mejore la unión interfacial entre el modificador y la resina y reduzca las pérdidas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 5. Obstrucción del molde (más frecuente debido a la aglomeración o descomposición del modificador)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Rendimiento: La tira de material extruido se vuelve repentinamente más delgada y se rompe, y se acumula material quemado en la boca de la matriz (como material carbonizado descompuesto por modificadores y paquetes de fibra de vidrio aglomerados);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Causa: ① Impurezas (chispas de metal, partículas aglomeradas de modificadores) mezcladas en las materias primas; ② El material carbonizado generado por la descomposición del modificador se adhiere a la boca de la matriz; ③ La plasticización insuficiente y las partículas de modificador no disueltas que bloquean los orificios de la matriz.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Solución: ① Cribado de la materia prima: filtre la resina portadora y el modificador a través de un tamiz de 40 mallas para eliminar impurezas y agregados de partículas grandes; ② Limpie regularmente la cabeza del molde: deténgase y limpie cada 2-4 horas, o instale un dispositivo de limpieza automática del molde; ③ Optimice el proceso de mezcla y plastificación para garantizar la dispersión completa del modificador y evitar la descomposición térmica local.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: III. Proceso de granulado y enfriamiento: problemas de apariencia y estabilidad en el moldeo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Granulación irregular (debido a cambios en las características de la tira provocados por modificadores)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Rendimiento: longitud desigual del masterbatch (desviación)>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1 mm), bordes afilados en ambos extremos o partículas múltiples adheridas entre sí en bloques (como las tiras de masterbatch endurecidas que se vuelven blandas y pegajosas, y las tiras de masterbatch reforzadas que se vuelven duras y propensas a romperse en los bordes).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Causa: ① La velocidad del granulador no coincide con la velocidad de tracción de la tira de material; ② El enfriamiento insuficiente de la tira de material (si la temperatura del agua del masterbatch de endurecimiento es demasiado alta)>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: 30 ℃, la tira de material se volverá blanda; si la temperatura del agua del masterbatch de refuerzo es demasiado baja<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos – no los traduzca. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 10 ℃, la tira de material será demasiado frágil); ③ Descarga desigual desde la boca del molde y espesor desigual de la tira de material (debido a la dispersión desigual del modificador, lo que provoca fluctuaciones en la viscosidad del fundido); ④ El desgaste de la cuchilla de corte se vuelve opaco (el desgaste se acelera después del corte de modificadores duros, como fibra de vidrio y fibra de carbono).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Solución: ① Sincronizar la velocidad de tracción (1-3 m/min) y la velocidad de la máquina de corte (500-800 rpm) para garantizar una longitud uniforme de los masterbatchs (2-3 mm); ② Control objetivo de la temperatura del agua de enfriamiento: masterbatch endurecido 15-25 ℃, masterbatch reforzado 20-30 ℃, longitud extendida del tanque de agua de enfriamiento (tiempo de enfriamiento ≥ 30 s); ③ Ajustar la separación entre las cabezas de los moldes para garantizar un espesor uniforme de las tiras de material; ④ Reemplazar el cortador de aleación dura (para cortar masterbatch de fibra de vidrio/carbono) y ajustar la distancia entre el cortador y la boca del molde (<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 0,5 mm).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: 2. Masterbatch hueco/burbujas (debido a la absorción de humedad y la producción de gases de descomposición por el modificador).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Rendimiento: La sección transversal del masterbatch tiene agujeros huecos o burbujas pequeñas, que son propensas a romperse durante el procesamiento posterior, lo que afecta la densidad del producto (por ejemplo, las burbujas del masterbatch que mejoran el producto pueden provocar una disminución de la resistencia, y las burbujas del masterbatch retardante de llama pueden provocar efectos retardantes de llama desiguales).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Causa: ① Los modificadores absorben humedad (como el hidróxido de magnesio, el carbonato de calcio y la fibra de vidrio con un contenido de humedad superior al 0,1%), lo que hace que el agua se vaporice y produzca burbujas a altas temperaturas; ② La descomposición de los modificadores para producir gas (como la deshidratación a altas temperaturas de los retardantes de llama y la oxidación térmica de los elastómeros para producir gas); ③ Participan en el aire durante la mezcla, pero no se expulsan durante la extrusión;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Solución: ① Secar completamente las materias primas: el modificador (especialmente el tipo que absorbe humedad) se seca a 120 ℃ durante 4 horas, y la resina se seca a 80 ℃ durante 2 horas para garantizar un contenido de humedad ≤ 0,05%; ② Optimizar el proceso de extrusión: encender la evacuación al vacío (grado de vacío ≤ 5Pa), aumentar la presión de la matriz (reducir el espacio entre las matrices) y promover el descarga de burbujas; ③ Instalar orificios de evacuación en el mezclador y sellar la tolva para evitar que entre aire.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Cracking frágil/tensión insuficiente del masterbatch (problema exclusivo de rendimiento)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Rendimiento: Es propenso a romperse después del corte o durante el transporte (como el agrietamiento frágil del masterbatch reforzado y el masterbatch de endurecimiento frágil en su lugar), con una sección transversal plana y sin dureza;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Causa: ① Degradación de la resina/modificador (rompimiento de la cadena molecular); ② Contenido excesivo de modificadores de refuerzo/relleno (como fibra de vidrio>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 40%, carbonato de calcio>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 70%), proporción insuficiente de matriz de resina y incapacidad para proporcionar dureza; ③ Contenido insuficiente de elastómero (<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 30%) o mala compatibilidad en el masterbatch de endurecimiento; ④ La velocidad de enfriamiento es demasiado rápida y la tensión interna no se ha liberado.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Solución: ① Optimizar la temperatura de extrusión para evitar la degradación; ② Reducir la relación de refuerzo/llenador y aumentar la cantidad de resina portadora (por ejemplo, reduciendo el contenido de fibra de vidrio al 30% -40%); ③ El masterbatch endurecido aumenta el contenido de elastómeros (30% -50%), y se añade un compatibilizador de PE-g-MAH (3% -8%); ④ Adoptar un enfriamiento gradual (primero 25 ℃ y luego 15 ℃) para liberar el estrés interno.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Precipitación superficial del masterbatch (debido a un excesivo modificador/aditivo)
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {lugares de inserción} y corchetes. Registro técnico formal. Texto: Rendimiento: La superficie del masterbatch es pegajosa y helada (como la precipitación de materiales elásticos para el masterbatch endurecedor y los lubricantes para el masterbatch retardante de llama), propensa a aglomerarse después del almacenamiento y contamina el equipo durante el procesamiento posterior;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Causa: ① Exceso de lubricante/dispersante (>5%), exceeding the resin’s load-bearing capacity; ② The compatibility between the modifier and the carrier is poor, making it difficult to disperse stably and gradually precipitate on the surface; ③ Excessive extrusion temperature accelerates the migration and precipitation of additives/modifiers;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares vacíos} y los corchetes. Registro técnico formal. Texto: Solución: ① Reducir la cantidad de lubricante/dispersante utilizado (controlado entre el 1% y el 3%); ② aumentar la dosificación de compatibilizadores para mejorar la adhesión interfacial entre el modificador y el vehículo; ③ reducir la temperatura de extrusión para evitar la migración acelerada.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: IV. Problemas de rendimiento y de uso posterior: puntos clave de fallo de la funcionalidad modificada
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. El efecto funcional no cumple con el estándar (problema de fallo del núcleo)
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Rendimiento: ① Masterbatch templado: resistencia al impacto a baja temperatura (-20 ℃) aumentada en un 20 %.<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 30%, pero el producto permaneció quebradizo y con grietas; ② Masterbatch mejorado: resistencia a la tracción aumentada en un 20%.<Dominio: fabricación de equipos para extrusión y compuestado de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 20%, rigidez insuficiente; ③ Masterbatch retardante de llama: no cumplió el nivel de retardante de llama objetivo (como se esperaba V0, real V2); ④ Masterbatch antistático: resistencia superficial>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 10¹⁰ Ω, efecto antistático deficiente;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Causa: ① Contenido insuficiente de modificador (como masterbatch de endurecimiento POE<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: 30%, masterbatch retardante de llama de hidróxido de magnesio<Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 50%); ② El modificador está disperso de manera desigual y la concentración local es insuficiente; ③ Selección incorrecta de modificadores (por ejemplo, el uso de fibra de vidrio común para refuerzo en lugar de fibra de vidrio de alta resistencia; el uso de agentes antistáticos de acción corta para requisitos a largo plazo); ④ Tecnología de procesamiento inadecuada (por ejemplo, descomposición de los modificadores debido a la alta temperatura).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Solución: ① Aumentar la concentración del modificador (masterbatch de endurecimiento POE ≥ 30%, masterbatch de refuerzo fibra de vidrio ≥ 30%, retardante de llama sin halógenos ≥ 50%); ② Optimizar el proceso de dispersión (aumentar el dispersante, prolongar el tiempo de mezcla, seleccionar un tornillo de cizallamiento fuerte); ③ Seleccionar correctamente (seleccionar agente antistático permanente para la antistaticidad a largo plazo, seleccionar fibra de vidrio tipo S para el refuerzo de alta gama); ④ Controlar estrictamente la temperatura de procesamiento para evitar la descomposición de los modificadores.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 2. Mala compatibilidad con el sustrato de PE (problema de compatibilidad)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Rendimiento: Después de procesar la mezcla de masterbatch y PE puro, el producto puede experimentar delaminación, agrietamiento (como la delaminación del masterbatch reforzado y el PE), pitting en la superficie o una drástica disminución de la fluidez del procesamiento (como un aumento repentino de la viscosidad del fundido, lo que dificulta la extrusión suave);
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① Resina portadora y tipo de PE del producto inconsistentes (como masterbatch reforzado con LDPE para tuberías de HDPE); ② El contenido excesivo de modificador conduce a un mal ajuste entre la viscosidad del fundido y el sustrato de PE; ③ No se agrega compatibilizador, la unión entre el modificador y la interfaz de PE es débil;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Solución: ① Coordinar estrictamente el portador y el producto PE (portador LDPE para productos LDPE, portador HDPE para productos HDPE); ② Controlar la proporción de la adición de masterbatch (fortalecimiento del 5% al 15%, endurecimiento del 10% al 30%) para evitar el uso excesivo de modificadores; ③ Añadir compatibilizadores (como PE-g-MAH al 3% al 5%) para mejorar la adhesión interfacial.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 3. Los masterbatchs absorben humedad y se aglomeran (el rendimiento disminuye después del almacenamiento).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Rendimiento: Después de almacenar el masterbatch durante 1-3 meses, la superficie se vuelve húmeda y se aglomera, y se generan burbujas durante el procesamiento posterior, lo que resulta en una disminución de la eficacia funcional (como el efecto antistático que desaparece después de que el masterbatch antistático absorbe humedad).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causa: ① Secado insuficiente después del enfriamiento (contenido de humedad)>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 0,1%); ② El embalaje no está bien sellado y los modificadores que absorben humedad, como el hidróxido de magnesio, el carbonato de calcio y la fibra de vidrio, absorben humedad del aire; ③ Los aditivos (como lubricantes) precipitados en la superficie de la masterbatch absorben humedad.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Solución: ① Secado secundario después del enfriamiento (secado a 60-80 ℃ durante 1-2 horas, reduciendo el contenido de humedad a menos del 0,05%); ② Embalaje sellado con bolsa de papel aluminio y desecante, y almacenado por separado para el masterbatch modificado que absorbe humedad; ③ Reducir la cantidad de lubricante utilizado para evitar la precipitación en la superficie y la absorción de humedad.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: V. Problemas exclusivos y soluciones específicas para diferentes tipos de masterbatch modificados
| Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tipo de masterbatch modificado | Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Problema común | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Soluciones específicas |
| Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de relleno} y corchetes. Registro técnico formal. Texto: Masterbatch reforzado con fibra de vidrio/carbono | Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Fibra de vidrio expuesta, tira de material propensa a romperse, desgaste del equipo | Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Tratamiento previo de la fibra de vidrio con agente de acoplamiento de silano; 2. Elija tornillos/barreles resistentes al desgaste; 3. Añada dispersante de cera PE (5% -8%); 4. Controle el contenido de fibra de vidrio a ≤ 40% |
| Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de endurecimiento POE/EVA | Los masterbatch se vuelven pegajosos, precipitan y se desprenden del PE | 1. El contenido de elastómero debe controlarse entre el 30% y el 50%; 2. Añadir compatibilizador de PE-g-MAH (3% -8%); 3. Reducir el uso de lubricantes (≤ 1%); 4. Temperatura del agua de enfriamiento de 15-25 ℃ |
| Masterbatch retardante de llama sin halógenos | Baja eficiencia retardante de llama, fusión pegajosa y alta producción de gases | 1. Contenido de retardante de llama ≥ 50%, combinado con sinergista de borato de zinc (5% -10%); 2. Encienda la evacuación al vacío; 3. Añada dispersante de cera de PE (3% -6%); 4. Control de la temperatura a 120-140 ℃ |
| Masterbatch biodegradable | El rendimiento de degradación no cumple con el estándar y el masterbatch es quebradizo y con grietas | 1. Contenido de promotor de degradación ≥ 20%; 2. Utilice un portador de mezcla de PLA/PE; 3. Añada agente de endurecimiento (5% -10%); 4. Extrusión a baja temperatura (110-130 ℃) |
VI. Lógica clave de solución de problemas en el proceso de producción (identificación rápida de problemas)
Primero, verifique las materias primas: verifique el contenido de humedad del modificador, el estado de tratamiento de superficies, la compatibilidad con el portador y elimine posibles peligros en la fuente;
Revea nuevamente el proceso: priorice la verificación de la temperatura (que coincida con la resistencia al calor del modificador), la velocidad del tornillo (que equilibre la plasticización y la degradación) y el tiempo de mezcla (que garantice la dispersión), estos tres parámetros son el núcleo que afecta el efecto de modificación;
Mirar el equipo trasero: verifique el desgaste del tornillo/barra (especialmente para el masterbatch de refuerzo), la afilación de las cuchillas y la estabilidad del sistema de evacuación al vacío. Un fallo del equipo puede provocar fácilmente problemas en los lotes;
Verificación de prueba pequeña: después de encontrar problemas, primero haga ajustes de fórmula en pequeños lotes (como la adición de compatibilizadores y el ajuste de temperaturas) y luego produzca en masa para evitar desperdicios.
The core contradiction in the production of PE modified masterbatch is “the dispersion uniformity of the modifier+thermal stability+compatibility with the carrier”. Most problems can be solved through “raw material pretreatment (drying+surface modification), formula matching (carrier+compatibilizer+dispersant), and process parameter optimization (temperature+speed+vacuum)”. The key lies in: ① controlling the moisture content of raw materials to be less than 0.05%; ② Adaptation of modifier to dispersant ratio (modifier: dispersant=5:1~10:1); ③ The extrusion temperature matches the heat resistance of the modifier to avoid under plasticization or degradation; ④ Adjust the process according to the type of modification (such as enhancing the shear strength of the masterbatch and increasing the compatibility of the toughening masterbatch).
For mass production, it is recommended to establish a “raw material process finished product performance” testing ledger to record the parameters and finished product performance (such as impact strength and flame retardant grade) of each production, in order to facilitate quick traceability and troubleshooting of repetitive issues.
Aplicaciones
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: El masterbatch modificado de polietileno confiere al polietileno nuevas propiedades y características al añadir diversos modificadores a la resina de polietileno, y se utiliza ampliamente en diversos campos, como el embalaje, la agricultura, la construcción, la atención médica y los automóviles. A continuación, se ofrece una introducción específica:
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los paréntesis. Registro técnico formal. Texto: campo del embalaje
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mejorar el rendimiento de las películas: La adición de masterbatch modificado antipunto en la producción de películas de plástico puede aumentar la resistencia antipunto de las películas de polietileno, haciéndolas menos susceptibles de perforarse al empaquetar objetos afilados y protegiendo el contenido. La adición de masterbatch modificado suave puede reducir el coeficiente de fricción de la superficie de la película, facilitando su desdoblamiento y operación durante el procesamiento y el uso, al mismo tiempo que previene la adherencia entre las películas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejora del rendimiento de barrera: Al añadir un masterbatch modificado con barrera, como el masterbatch que contiene nanoclay o óxido de silicio, se puede mejorar el rendimiento de la barrera de la película de polietileno contra el oxígeno, el vapor de agua, etc., lo que prolonga la vida útil de los alimentos envasados, los medicamentos, etc.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Agricultura
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Producción de película agrícola multifuncional: La adición de masterbatch modificado anti-envejecimiento puede mejorar la resistencia al clima de la película agrícola de polietileno, haciéndola menos propensa al envejecimiento y al agrietamiento durante el uso prolongado al aire libre, y prolongando la vida útil de la película agrícola. La adición de masterbatch modificado aislante puede hacer que la película agrícola tenga un buen rendimiento aislante, lo que ayuda a mantener el ambiente de temperatura necesario para el crecimiento de las plantas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Fabricación de cinta de riego por goteo: En la producción de cinta de riego por goteo de polietileno, la adición de un masterbatch modificado anticalcáreo hace que la pared interna de la cinta de riego por goteo sea más suave, reduce la adherencia de impurezas y minerales en el agua, previene la obstrucción de la cabeza de las gotas y garantiza el funcionamiento estable del sistema de riego por goteo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: campo de la construcción
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Mejora del rendimiento de las tuberías: La adición de masterbatch reforzados modificados, como el masterbatch reforzado con fibra de vidrio, a las tuberías de polietileno puede mejorar su resistencia y rigidez, permitiéndoles soportar mayores presiones y fuerzas externas, lo que las hace adecuadas para campos como el suministro y drenaje de agua en edificios y el transporte de gas. La adición de masterbatch resistente al calor puede mejorar la resistencia al calor de las tuberías de polietileno, permitiéndoles utilizarse de forma estable a temperaturas más altas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Para membranas impermeabilizantes: La adición de masterbatch modificado con alta elasticidad y resistencia a los agentes atmosféricos a las membranas impermeabilizantes de polietileno puede mejorar su flexibilidad, resistencia al desgarro y resistencia al envejecimiento, lo que las hace más adecuadas para los requisitos de impermeabilización en diferentes partes de los edificios, como los techos y la ingeniería subterránea.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: campo médico
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Fabricación de materiales para envases médicos: La adición de masterbatch modificado antibacteriano a los materiales de envasado médico de polietileno puede otorgar a estos materiales una función antibacteriana, inhibir eficazmente el crecimiento bacteriano y proteger los dispositivos médicos y los medicamentos de la contaminación microbiana. La adición de masterbatch modificado transparente puede mejorar la transparencia de los materiales de envase de polietileno, lo que facilita la observación del contenido.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Producción de tubos médicos: Al producir tubos de polietileno médicos, la adición de un masterbatch modificado biocompatible puede hacer que los tubos tengan una buena compatibilidad con los tejidos humanos, reduzcan la irritación y las reacciones adversas al cuerpo humano y sean adecuados para la fabricación de tubos médicos, como catéteres urinarios y tubos de infusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: campo automotriz
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Aplicación interior: La adición de masterbatch modificado antistático al interior de automóviles de polietileno puede eliminar eficazmente la electricidad estática en la superficie interior, prevenir la adsorción de polvo y mejorar la limpieza y la estética de la parte interior. La adición de masterbatch modificado suave puede proporcionar una mejor sensación y comodidad al tacto en las piezas de interior de polietileno.
Dominio: fabricación de equipos de extrusión y compuestado de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Aplicación de piezas exteriores: La adición de masterbatch modificado resistente a los elementos climáticos y a la corrosión química a las piezas exteriores de automóviles de polietileno puede mejorar su resistencia al envejecimiento y a la corrosión química en entornos al aire libre, manteniendo su buen aspecto y rendimiento.




