

Модифицированный маточный концентрат на основе полиэтилена (ПЭ) представляет собой полимерный материал со специальными свойствами, получаемый путем добавления определенного количества модификаторов (таких как антибактериальные агенты, антиадгезионные агенты, антипирены и т. д.) и других добавок к смоле полиэтилена с использованием специфических технологических методов (таких как смешивание, плавление, экструзия и т. д.). В зависимости от типа добавляемых модификаторов модифицированный маточный концентрат на основе ПЭ может быть разделен на различные виды, такие как антибактериальный маточный концентрат ПЭ, антиадгезионный маточный концентрат ПЭ, огнестойкий маточный концентрат ПЭ и т. д.
Features
Модифицированный маточный концентрат на основе ПЭ представляет собой тип концентрированных гранул, в которых полиэтилен (ПЭ) используется в качестве носителя, с высокой концентрацией модификаторов, армирующих наполнителей или функциональных добавок, предназначенных для точного улучшения механических свойств, термостойкости, износостойкости и других ключевых показателей субстратов на основе ПЭ. Его основные характеристики заключаются в «целевом усилении, совместимости и удобстве использования, стабильности и эффективности».
1. Целевая модификация: точное устранение недостатков субстрата на основе ПЭ
Сам по себе ПЭ имеет естественные недостатки, такие как недостаточная жесткость, хрупкость при низких температурах, плохая термостойкость и ограниченная износостойкость. Модифицированный маточный концентрат может решать конкретные проблемы за счет «фокусировки на одной функции» или «многофункционального композита», обеспечивая четкое улучшение характеристик:
Упрочнение (повышение ударной вязкости): добавление эластомеров POE/EVA для увеличения ударной прочности изделий из ПЭ при низких температурах (-20 ℃~-40 ℃) на 50%~100%, что решает проблему хрупкого разрушения зимних труб и наружных аксессуаров;
Армирование: введение стекловолокна, углеродного волокна или талька для увеличения прочности на растяжение на 30%~80% и жесткости на 40%~120%, что подходит для требований высокой прочности, таких как инженерные аксессуары и корпуса механизмов;
Модификация термостойкости: путем компаундирования нуклеаторов и высокотемпературных наполнителей температура тепловой деформации ПЭ повышается с 60 ℃ до 80-95 ℃, что удовлетворяет требованиям таких сценариев, как трубы для горячей воды и упаковка для высокотемпературной среды;
Модификация износостойкости: добавление износостойких агентов, таких как PTFE и графит, снижает коэффициент поверхностного трения на 30% до 50%, продлевая срок службы шестерен, ползунов и стыков труб из ПЭ.
2. Совместимость носителя: бесшовная совместимость с субстратом на основе ПЭ без ухудшения исходных характеристик
Смола-носитель строго подбирается под целевой тип ПЭ (LDPE/HDPE/LLDPE), обеспечивая отличную совместимость. После смешивания она не влияет на формообразующую текучесть ПЭ (например, при экструзии, литье под давлением, выдувном формовании), предотвращая расслоение и растрескивание изделий;
Модификатор предварительно диспергирован и образует стабильную систему с носителем на основе ПЭ, что не мешает вязкости и химической стабильности самого ПЭ (например, кислотостойкости, щелочестойкости, атмосферостойкости), а только усиливает целевые характеристики.
3. Удобство обработки: упрощение производственного процесса и снижение порога сложности эксплуатации
Гранулированная форма удобна для дозирования и смешивания, не требует дополнительного измельчения или модификации (по сравнению с прямым добавлением порошка модификатора). После смешивания с чистым сырьем ПЭ в пропорции (5%~30%) материал может напрямую поступать на исходную производственную линию без корректировки технологических параметров;
Подходит для всех методов обработки ПЭ, таких как экструзия, литье под давлением, выдувная пленка, выдувное формование и т. д., без необходимости замены оборудования или пресс-форм, что значительно сокращает производственные циклы и повышает эффективность обработки.
4. Стабильность характеристик: высокая постоянство качества партии, контролируемое качество готовой продукции
Состав рецептуры точен и контролируем (со строгой стандартизацией содержания модификатора и соотношения диспергатора), показатели характеристик (такие как ударная прочность и жесткость) в пределах одной партии маточного концентрата колеблются не более чем на ≤ 5%, обеспечивая однородность характеристик ПЭ-изделий, выпускаемых массово;
Модификатор заключен в оболочку носителя для снижения контакта с воздухом и влагой, что делает его менее подверженным окислению и деградации при хранении и использовании. Его характеристики ухудшаются медленно (например, упрочняющий маточный концентрат сохраняет стабильный эффект даже после хранения более 1 года).
5. Оптимизация затрат: высококонцентрированный дизайн, снижение общих затрат
Высокая концентрация модификаторов (например, 30%~50% эластомеров в упрочняющем маточном концентрате и 20%~40% стекловолокна в армирующем маточном концентрате) требует добавления всего 5%~30% при использовании, что снижает затраты на 10%~30% по сравнению с прямой закупкой модифицированного сырья ПЭ;
Чтобы избежать неравномерной дисперсии и потерь, вызванных прямым добавлением порошка модификатора (например, порошок стекловолокна склонен к агломерации с потерями более 10%), коэффициент использования сырья можно увеличить до более чем 95%, что обеспечивает лучшие общие долгосрочные производственные затраты.
6. Многофункциональный композит: поддержка интеграции нескольких характеристик и адаптация к сложным требованиям
Несколько функций модификации могут быть интегрированы в композитный маточный концентрат в соответствии с требованиями применения, сокращая количество типов добавляемых маточных концентратов и упрощая производственный процесс
Например, композитный маточный концентрат «упрочнение + антистарение» (эластомер + антиоксидант + стабилизатор света) подходит для ПЭ-труб в наружных условиях при низких температурах, решая одновременно проблемы хрупкого разрушения и старения;
Пример: композитный маточный концентрат «армирование + износостойкость» (стекловолокно + PTFE), используемый для механических деталей из ПЭ, обеспечивающий баланс между требованиями высокой прочности и износостойкости.
7. Широкая адаптивность: охват всех сценариев применения ПЭ, гибкая кастомизация
Совместимость со всеми типами ПЭ, включая LDPE (пленки, товары повседневного спроса), HDPE (трубы, детали литья под давлением), LLDPE (упаковочные пленки, трубы) и т. д.;
Сценарии применения: охват основных областей применения материалов на основе ПЭ, от интерьеров автомобилей (упрочненные/армированные детали из ПЭ), строительных материалов (термостойкие/износостойкие трубы), бытовой техники (корпуса с высокой жесткостью) до упаковки (пленки с повышенной стойкостью к проколу), машиностроения (износостойкие шестерни);
Кастомизация: доля модификаторов может регулироваться в соответствии с потребностями заказчика (например, увеличение содержания стекловолокна до 40% для требований высокой жесткости и увеличение доли эластомеров до 50% для упрочнения при низких температурах), что подходит для специальных сценариев.
8. Экологическое соответствие: в соответствии с трендом зеленого производства
Выбор модификаторов соответствует экологическим стандартам (например, безгалогенная антипиреновая модификация, упрочнение экологичными эластомерами), не содержит тяжелых металлов и токсичных летучих веществ, может соответствовать требованиям безопасности при контакте с пищевыми продуктами (FDA, GB 4806), медицинской упаковки и т. д.;
Поддержка использования переработанных материалов ПЭ в комбинации без влияния на технологические характеристики вторичного сырья, способствуя циркулярной экономике; некоторые модифицированные маточные концентраты могут использовать биоразлагаемый носитель ПЭ, что соответствует экологической политике.
Ключевая ценность модифицированного маточного концентрата на основе ПЭ заключается в достижении улучшения характеристик субстратов ПЭ удобным и экономичным способом. Его характеристики можно резюмировать следующим образом: целевое усиление для компенсации недостатков, совместимость и адаптация без помех, удобная и эффективная обработка, стабильные характеристики и отличная стоимость. Это ключевой материал для перехода изделий из ПЭ от «общего класса» к «инженерному классу», широко используемый в таких областях, как автомобилестроение, строительные материалы, бытовая техника, машиностроение и т. д., где требуются более высокие характеристики ПЭ.
Типы
Классификация модифицированного маточного концентрата на основе ПЭ строится вокруг «целевого улучшения характеристик субстрата ПЭ», разделена по принципу «приоритет функции модификации + сценарий применения», охватывая три направления: оптимизация основных механических характеристик, адаптация к специальной среде и многофункциональный композит. Каждый тип имеет четкие ключевые компоненты, сценарии применения и особенности использования, что облегчает точный выбор.
I. Типы модификации основных механических характеристик (наиболее распространенные, решающие естественные недостатки ПЭ)
1. Упрочняющий модифицированный маточный концентрат (стойкость к удару/предотвращение хрупкого разрушения)
Основная функция: улучшение низкотемпературной вязкости изделий из ПЭ и решение проблемы хрупкого разрушения при комнатной/низкой температуре (ПЭ имеет плохую естественную стойкость к удару при низких температурах)
Ключевые компоненты: носитель (LDPE/HDPE/LLDPE, соответствующий субстрату) + эластомер (POE/EVA/SBS, 30% -50%) + совместитель (PE-g-MAH, 3% -8%) + антиоксидант (0.5% -1%)
Улучшение характеристик: ударная прочность при низких температурах увеличена на 50% -100% в диапазоне от -20 ℃ до -40 ℃, относительное удлинение при разрыве увеличено на 30% -60%
Типичные применения: ПЭ-трубы для зимнего использования, наружные аксессуары, детали литья под давлением для низкотемпературных сред (например, аксессуары холодильников), пленки (упаковочные пленки с повышенной стойкостью к проколу)
Рекомендуемая доля добавления: 5% -15% (может быть увеличена до 20% в экстремальных низкотемпературных сценариях)
Адаптируемые процессы: экструзия, литье под давлением, выдувная пленка, выдувное формование
2. Армирующий модифицированный маточный концентрат (повышение жесткости/высокая прочность)
Основная функция: улучшение прочности на растяжение и модуля изгиба ПЭ, решение проблемы недостаточной жесткости
Ключевые компоненты: носитель (HDPE/LLDPE как основной компонент, 30% -60%) + армирующий наполнитель (стекловолокно 20% -40%/углеродное волокно 10% -30%/тальк 30% -50%) + связующий агент (силан/титанат, 1% -3%) + диспергатор (ПЭ-воск, 3% -8%)
Улучшение характеристик: прочность на растяжение увеличена на 30% -80%, модуль изгиба увеличен на 40% -120%, размерная стабильность улучшена на 20% -40%
Подтипы:
Тип со стекловолокном: высокая прочность, отличная термостойкость, используется для инженерных аксессуаров;
Тип с углеродным волокном: легкость, электропроводность и теплопроводность, используется для высококачественных механических компонентов;
Тип с тальком: низкая стоимость, умеренное повышение жесткости, используется для корпусов бытовой техники.
Типичные применения: конструктивные элементы интерьеров автомобилей, корпуса механизмов, высокопрочные ПЭ-трубы, основания бытовой техники
Рекомендуемая доля добавления: 10% -30% (тип со стекловолокном/углеродным волокном 10% -20%, тип с тальком 20% -30%)
Адаптируемые процессы: экструзия, литье под давлением (для выдувной пленки требуется контролировать содержание наполнителя ≤ 15%)
3. Модифицированный маточный концентрат износостойкости (снижение трения/защита от износа)
Основная функция: снижение коэффициента трения поверхности ПЭ, улучшение износостойкости и стойкости к царапинам
Ключевые компоненты: носитель (преимущественно HDPE, 40% -60%) + износостойкий агент (PTFE/графит/MoS₂, 15% -30%) + смазка (олеиламид, 1% -3%)
Улучшение характеристик: коэффициент поверхностного трения снижен на 30% -50%, срок службы при износе увеличен в 2-5 раз
Типичные применения: шестерни из ПЭ, ползуны, стыки труб, транспортные трубопроводы (износостойкая футеровка), подвижные механические детали
Рекомендуемая доля добавления: 5% -10% (может быть увеличена до 15% для требований высокой износостойкости)
Адаптируемые процессы: литье под давлением, экструзия
4. Модифицированный маточный концентрат термостойкости (температурный класс/стойкость к деформации)
Основная функция: повышение температуры тепловой деформации ПЭ, решение проблем размягчения и деформации в высокотемпературных средах (естественная температура тепловой деформации ПЭ составляет всего около 60 ℃)
Ключевые компоненты: носитель (HDPE/LLDPE, 40% -60%) + нуклеатор (бензоат натрия/тальк, 0.5% -2%) + высокотемпературный наполнитель (стекловолокно/слюда, 10% -20%) + антиоксидант (1% -2%)
Улучшение характеристик: температура тепловой деформации повышена с 60 ℃ до 80-95 ℃, кратковременная термостойкость может достигать 100-110 ℃
Типичные применения: трубы для горячей воды, упаковка для высокотемпературной среды (например, аксессуары для микроволнового нагрева), термостойкие компоненты бытовой техники, детали из ПЭ вокруг автомобильных двигателей
Рекомендуемая доля добавления: 3% -8% (для требований высокой термостойкости может быть увеличена до 10%)
Адаптируемые процессы: экструзия, литье под давлением
II. Типы модификации специальных функций (подходят для экстремальных сред/специфических потребностей)
1. Огнестойкий модифицированный маточный концентрат (защита от возгорания/снижение рисков)
Основная функция: придание ПЭ огнестойких свойств, соответствие требованиям класса огнестойкости
Ключевые компоненты: носитель (ПЭ, 20% -40%) + антипирен (безгалогенный: гидроксид магния/алюминий 40% -60%; бромсодержащий: бромсодержащий антипирен 10% -20% + сурьмасодержащий синергист 5% -10%) + диспергатор (ПЭ-воск, 3% -8%)
Показатели характеристик: безгалогенный тип может достигать уровня UL94 V2, бромсодержащий тип может достигать уровня UL94 V0
Типичные применения: строительные ПЭ-трубы, электрические корпуса, огнестойкие упаковочные материалы, промышленные огнестойкие аксессуары
Рекомендуемая доля добавления: безгалогенный тип 15% -30%, бромсодержащий тип 5% -12%
Адаптируемые процессы: экструзия, литье под давлением (для выдувной пленки содержание антипирена следует контролировать ≤ 20%)
Примечание: безгалогенные и экологичные варианты подходят для периферийных изделий пищевого/медицинского назначения; бромсодержащие антипирены высокоэффективны, но избегают прямого контакта с пищевыми продуктами
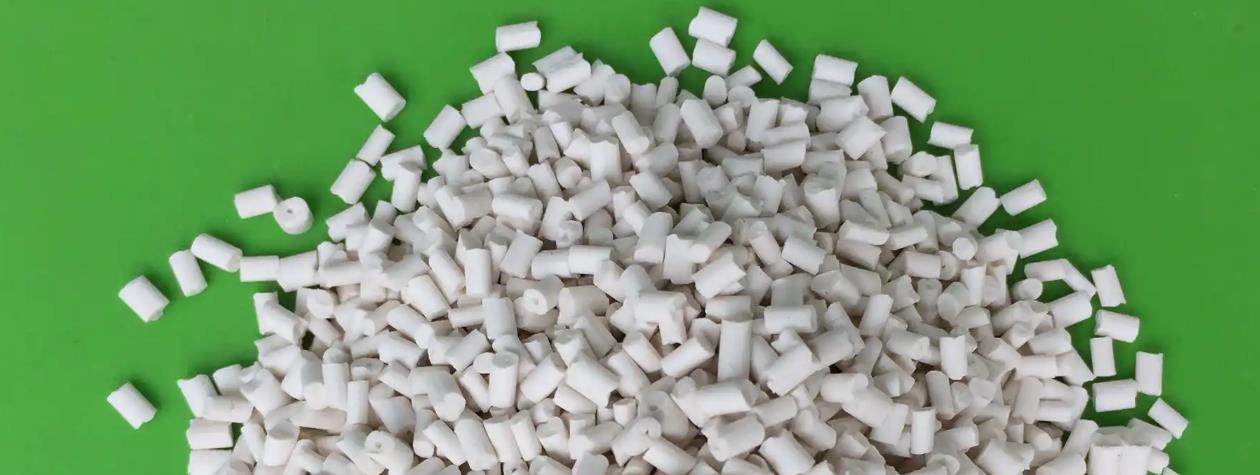
2. Антистатический модифицированный маточный концентрат (антистатика/предотвращение адсорбции)
Основная функция: устранение статического электричества на поверхности изделий из ПЭ, предотвращение адсорбции пыли и электростатических разрядов, повреждающих электронные компоненты
Ключевые компоненты: носитель (ПЭ, 40% -60%) + антистатический агент (катионный/неионный, 5% -15%) + диспергатор (2% -5%)
Показатели характеристик: поверхностное сопротивление снижено до 10⁶-10¹⁰ Ом, время действия ≤ 24 часа, эффективность сохраняется в течение 6-12 месяцев
Типичные применения: упаковочная пленка для электронных компонентов, ПЭ-лотки, антистатические трубы, пищевая упаковочная пленка (предотвращение адсорбции пыли)
Рекомендуемая доля добавления: 2% -5%
Адаптируемые процессы: выдувная пленка, литье под давлением, экструзия
3. Совместимый модифицированный маточный концентрат (улучшение совместимости при смешивании)
Основная функция: усиление прочности межфазного сцепления между ПЭ и другими материалами (такими как PA, PP, наполнители) для предотвращения расслоения и растрескивания
Ключевые компоненты: носитель (ПЭ, 60% -80%) + совместитель (PE-g-MAH/PP-g-MAH, 10% -20%) + связующий агент (1% -3%)
Типичные применения: смеси PE/PA, композитные системы PE+стекловолокно/углеродное волокно, переработка вторичных материалов ПЭ (улучшение характеристик вторичного сырья)
Рекомендуемая доля добавления: 3% -10%
Адаптируемые процессы: компаундирование методом экструзии, литье под давлением
4. Атмосферостойкий модифицированный маточный концентрат (стойкость к УФ/антистарение)
Основная функция: увеличение срока службы ПЭ на открытом воздухе, защита от старения и охрупчивания, вызванных ультрафиолетовым излучением и высокотемпературным окислением
Ключевые компоненты: носитель (ПЭ, 40% -60%) + стабилизатор света (UV531/UV327, 1% -5%) + антиоксидант (комплекс 1010/168, 0.5% -2%) + наполнитель против старения (сажа/рутильный диоксид титана, 10% -20%)
Улучшение характеристик: срок службы на открытом воздухе увеличен с 1-2 лет до 5-8 лет
Типичные применения: наружные ПЭ-трубы, тепличные пленки, наружные декоративные детали, контейнеры из ПЭ для использования на открытом воздухе
Рекомендуемая доля добавления: 1% -3% (3% для длительного использования на открытом воздухе, 1% -2% для использования в помещении)
Адаптируемые процессы: экструзия, выдувная пленка, литье под давлением
5. Биоразлагаемый модифицированный маточный концентрат (экологичность и биоразлагаемость)
Основная функция: придание обычным изделиям из ПЭ биоразлагаемости в соответствии с экологической политикой
Ключевые компоненты: носитель (биоразлагаемый ПЭ/PLA, 50% -70%) + промотор деградации (крахмал/поликапролактон, 20% -30%) + совместитель (3% -8%)
Показатели характеристик: соответствие стандарту биоразлагаемости GB/T 20197-2006, полная деградация в течение 6-12 месяцев при условиях компостирования
Типичные применения: одноразовые ПЭ-пакеты для покупок, сельскохозяйственная пленка, пищевая упаковка (биоразлагаемая посуда)
Рекомендуемая доля добавления: 10% -30%
Адаптируемые процессы: выдувная пленка, экструзия, литье под давлением
III. Типы композитной функциональной модификации (интеграция нескольких характеристик, упрощение производства)
1. Композитный маточный концентрат «упрочнение + атмосферостойкость»
Основная функция: одновременное решение проблем хрупкости при низких температурах и старения на открытом воздухе для ПЭ
Ключевые компоненты: эластомер (POE, 30% -40%) + стабилизатор света (1% -3%) + антиоксидант (0.5% -1%) + носитель ПЭ (40% -50%)
Типичные применения: ПЭ-трубы для наружных условий при низких температурах, детали литья под давлением для использования на открытом воздухе (например, аксессуары уличной мебели)
Рекомендуемая доля добавления: 5% -10%
2. Композитный маточный концентрат «армирование + износостойкость»
Основная функция: балансировка высокой прочности и высокой износостойкости ПЭ
Ключевые компоненты: стекловолокно/углеродное волокно (20% -30%) + PTFE/графит (10% -15%) + носитель ПЭ (40% -50%) + связующий агент (1% -2%)
Типичные применения: механические шестерни из ПЭ, высокопрочные износостойкие аксессуары, транспортные трубопроводы (несущая способность + износостойкость)
Рекомендуемая доля добавления: 10% -20%
3. Композитный маточный концентрат «упрочнение + огнестойкость»
Основная функция: повышение вязкости ПЭ при одновременном придании ему огнестойких свойств
Ключевые компоненты: эластомер (POE, 20% -30%) + безгалогенный антипирен (гидроксид магния/алюминий, 30% -40%) + носитель ПЭ (20% -30%) + синергист (5% -10%)
Типичные применения: строительные огнестойкие трубы, электрические корпуса (требующие стойкости к удару и огнестойкости)
Рекомендуемая доля добавления: 15% -25%
4. Композитный маточный концентрат «антистатика + антистарение»
Основная функция: устранение статического электричества при одновременном увеличении срока службы на открытом воздухе
Ключевые компоненты: антистатический агент (5% -10%) + стабилизатор света (1% -3%) + антиоксидант (0.5% -1%) + носитель ПЭ (50% -60%)
Типичные применения: наружная упаковочная пленка для электронных компонентов, антистатические ПЭ-лотки для использования на открытом воздухе
Рекомендуемая доля добавления: 3% -8%
IV. Логика классификации и рекомендации по выбору
| Selection dimension | Corresponding modification type | Key Decision Points |
| Addressing the shortcomings of PE | Toughening/strengthening/heat resistance/wear resistance | Prioritize clarifying core performance requirements (such as choosing toughening for “low temperature non brittleness” and strengthening for “load-bearing non deformation”) |
| Extreme environment adaptation | Weather resistant/flame retardant/anti-static/biodegradable | Select the corresponding function according to the scenario (outdoor/high temperature/electronic/environmental protection) |
| Simplify the production process | Composite functional type | When two or more properties are required, composite masterbatch should be preferred (reducing the number of added types) |
| Substrate matching | All types | The carrier should be consistent with the PE type of the product (corresponding to LDPE/HDPE/LLDPE) |
| Process adaptation | Choose low filler type for blown film (≤ 15%); Injection molding/extrusion optional high filler type (≤ 30%) | Avoid excessive filler affecting fluidity |
Дизайн типов модифицированного маточного концентрата на основе ПЭ строится вокруг «точного решения болевых точек характеристик ПЭ», и суть можно свести к трем категориям: механическая оптимизация (упрочнение/армирование/износостойкость/термостойкость), специальные функции (огнестойкость/антистатика/деградация) и композитная интеграция. При выборе необходимо следовать логике «сначала уточнить требования к характеристикам → подобрать субстраты и процессы → контролировать долю добавления», чтобы обеспечить, что маточный концентрат компенсирует недостатки ПЭ без влияния на стабильность обработки и качество готовой продукции.
В специальных сценариях, таких как высококачественные инженерные детали и экстремальные среды, состав рецептуры может быть кастомизирован и скорректирован (например, увеличение содержания стекловолокна до 40% для требований высокой жесткости и увеличение доли эластомеров до 50% для упрочнения при низких температурах) для достижения баланса между характеристиками и стоимостью.
Экструдер для модифицированного маточного концентрата на основе полиэтилена
Экструдеры Kerke для маточных концентратов могут использоваться для производства модифицированного маточного концентрата на основе полиэтилена. Наши экструдеры для маточных концентратов представлены в нескольких моделях, которые могут удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести пробные испытания и тесты…
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства маточных концентратов с производительностью от…
-

Трехвинтовой (3 шнека) экструдер
Экструдер с 3 шнеками — это новая технология, имеющая множество преимуществ. Трехвинтовой экструдер в основном используется…
-

Двухстадийная система экструзии
Система экструзии «мать-дитя» (двухстадийная) предназначена для специальных материалов, которые нельзя обработать на одностадийном экструдере; первая стадия…
-

Линия компаундирования с закрытым смесителем Банбери
Наш смеситель + экструдер предназначен для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч.…
-

Система резки / система гранулирования
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, ниже приведено описание…
Производственный процесс
Производство модифицированного маточного концентрата на основе полиэтилена — относительно сложный процесс, обычно включающий несколько этапов, таких как подготовка сырья, смешивание, экструзия, гранулирование и т. д. Ниже приведено подробное описание производственного процесса:
1. Подготовка сырья
Базовая смола: смола полиэтилена (ПЭ) обычно используется в качестве основного сырья. В зависимости от требований к характеристикам продукта можно выбирать различные типы полиэтилена, такие как полиэтилен низкой плотности (LDPE), линейный полиэтилен низкой плотности (LLDPE) и полиэтилен высокой плотности (HDPE). Например, LDPE обладает хорошей гибкостью и прозрачностью, что делает его подходящим для производства модифицированного маточного концентрата с высокими требованиями к мягкости и прозрачности; HDPE обладает высокой прочностью и жесткостью, что делает его подходящим для применений, требующих высоких механических характеристик.
Модификатор: различные модификаторы добавляются в зависимости от целей модификации. Обычные модификаторы включают упрочнители, армирующие агенты, антипирены, антистатики, смазки, цветные маточные концентраты и т. д. Например, для повышения вязкости полиэтилена можно добавлять эластичные упрочнители; чтобы придать полиэтилену огнестойкие свойства, можно добавлять галогенсодержащие или безгалогенные антипирены.
Другие добавки: могут также добавляться дополнительные добавки, такие как антиоксиданты и стабилизаторы света, для улучшения стабильности и атмосферостойкости модифицированного маточного концентрата, предотвращая старение и деградацию при обработке и использовании.
2. Смешивание
Добавьте подготовленную базовую смолу, модификатор и другие добавки в высокоскоростной смеситель согласно определенной рецептуре для смешивания. В процессе смешивания быстро вращающиеся мешалки обеспечивают полное диспергирование и равномерное перемешивание материалов. Обычно время смешивания составляет 5–15 минут в зависимости от характеристик материала и требуемого эффекта смешивания. Для обеспечения однородности смешивания может использоваться порционная загрузка или многократное перемешивание.
3. Экструзия
Двухшнековый экструдер: Смешанный материал подается в двухшнековый экструдер для плавления и экструзии. Двухшнековый экструдер обладает высокой производительностью подачи, способностью к сдвиговому смешиванию и диспергированию, что позволяет полностью пластифицировать и перемешать материалы в цилиндре. Температурный профиль экструдера обычно разделен на несколько зон: от загрузочного бункера до головки температура постепенно повышается. Как правило, температура передней зоны цилиндра составляет 160–180 °C, средней зоны — 180–200 °C, а головки — 200–220 °C. Скорость вращения шнека обычно находится в диапазоне 100–300 об/мин и может регулироваться в зависимости от текучести материала и требований к качеству продукции.
Фильтрация: В процессе экструзии на выходе из головки экструдера обычно устанавливается фильтр расплава для удаления примесей и нерастворенных частиц из материала. Точность фильтрации выбирается в соответствии с требованиями к продукции, как правило, в диапазоне 20–100 меш.
4. Грануляция
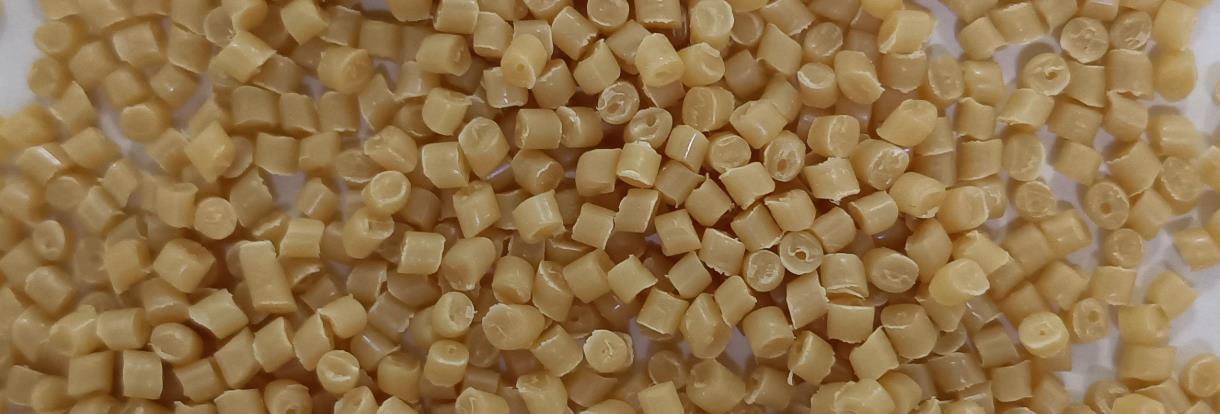
Резка гранул с воздушным охлаждением: Расплавленный материал, экструдированный через фильеру, выходит в виде жгутов и затем поступает в машину для резки гранул с воздушным охлаждением. В грануляторе с воздушным охлаждением быстро вращающийся нож режет жгут на гранулы, которые одновременно охлаждаются системой воздушного охлаждения для быстрого затвердевания и формообразования. Резка гранул с воздушным охлаждением подходит для производства модифицированных концентратов (мастербаков) с высокими требованиями к внешнему виду гранул и малым размером частиц.
Грануляция с водяным охлаждением: Для случаев, требующих высокой производительности, может применяться технология грануляции с водяным охлаждением. Расплавленный материал экструзируется из фильеры и непосредственно попадает в водяную ванну для охлаждения, после чего режется на гранулы гранулятором. Гранулы после грануляции с водяным охлаждением требуют обезвоживания, например, с использованием центрифуги-обезвоживателя или виброкипящего слоя сушилки для удаления поверхностной влаги.
5. Упаковка
Модифицированный концентрат (мастербатч) после грануляции проходит контроль качества, и продукция, соответствующая требованиям, упаковывается с помощью автоматической упаковочной машины. Спецификации упаковки могут выбираться в соответствии с потребностями заказчика, как правило, включая 25 кг/мешок, 50 кг/мешок и т. д. Упакованная продукция хранится на складе в ожидании транспортировки и продажи.
В производственном процессе необходимо строго контролировать технологические параметры каждой стадии для обеспечения стабильности и постоянства качества продукции. Одновременно рецептура и производственный процесс постоянно оптимизируются в зависимости от различных требований к продукции и областей применения, чтобы разрабатывать продукты модифицированного концентрата на основе полиэтилена с высокими эксплуатационными характеристиками и специальными функциями.
Требования к производственному оборудованию
Производственное оборудование для модифицированного концентрата на основе полиэтилена должно отвечать требованиям однородного смешивания, хорошей пластификации и точного контроля. Ниже приведены конкретные требования к оборудованию:
Оборудование для смешивания
Высокоскоростной смеситель: Он должен обладать высокой интенсивностью смешивания и обеспечивать тщательное и однородное перемешивание полиэтиленовой смолы, модификаторов, добавок и других материалов за короткое время. Материал смесителя должен быть износостойким и коррозионностойким нержавеющим металлом, чтобы адаптироваться к характеристикам различных материалов, обеспечивая качество смешивания и срок службы оборудования.
Система дозирования: Требуются высокоточные измерительные устройства, такие как электронные весы, для точного контроля количества добавляемых компонентов сырья, что обеспечивает точность рецептуры и стабильность качества продукции.
Extrusion equipment
Двухшнековый экструдер: Это одно из ключевых видов оборудования. Шнек должен обладать хорошими свойствами самоочистки и транспортировки, а также способностью адаптироваться к материалам различной вязкости. Отношение длины к диаметру (L/D) обычно составляет 30–40 для обеспечения достаточного времени пребывания и сдвигового усилия для полной пластификации и смешивания материала. Цилиндр обычно изготавливается из нитрированной стали или биметаллической легированной стали, обладающих хорошей износостойкостью и коррозионной стойкостью.
Система нагрева и охлаждения: Метод нагрева экструдера часто представляет собой электрический нагрев или нагрев термомаслом; мощность нагрева должна соответствовать требованиям пластификации материала в различных температурных диапазонах, а точность контроля температуры должна быть в пределах ± 1 °C. Система охлаждения обычно использует циркуляционное водяное охлаждение, которое позволяет быстро и эффективно контролировать температуру цилиндра и шнека, предотвращая перегрев и разложение материала.
Устройство подачи: Используются высокоточные дозирующие устройства с потерей массы (весовые) или объемные дозаторы, которые могут точно и равномерно подавать смешанные материалы в цилиндр экструдера в соответствии со скоростью шнека и производственными требованиями экструдера, обеспечивая стабильность подачи материала.
Оборудование для грануляции
Гранулятор: Режущие ножи гранулятора с воздушным охлаждением должны быть изготовлены из высококачественного твердого сплава или быстрорежущей стали, иметь острые кромки и хорошую износостойкость, обеспечивая нарезку экструдированного жгута на однородные гранулы. Помимо требований к режущим ножам, гранулятор с водяным охлаждением также должен быть оснащен эффективным устройством обезвоживания, таким как центрифуга-обезвоживатель или виброкипящий слой сушилки, для обеспечения быстрого удаления влаги с поверхности гранул.
Система охлаждения: Для резки гранул с воздушным охлаждением требуется система воздушного охлаждения с достаточным объемом и скоростью потока воздуха для охлаждения и затвердевания гранул за короткое время. Как правило, используется принудительное воздушное охлаждение с несколькими вентиляторами для обдува под разными углами. Ванна водяного охлаждения для резки гранул с водяным охлаждением должна обеспечивать стабильную температуру воды и равномерный поток воды для обеспечения однородности эффекта охлаждения гранул.
Испытательное оборудование
Экструзионный вискозиметр (измеритель показателя текучести расплава): Используется для определения показателя текучести расплава модифицированного концентрата на основе полиэтилена с целью оценки его перерабатываемости; требуется высокая точность измерений и хорошая воспроизводимость.
Оборудование для испытаний механических свойств: Включает разрывные машины, машины для испытания на удар и т. д., используемые для проверки таких механических свойств, как прочность на растяжение, относительное удлинение при разрыве и ударная вязкость изделий из концентрата. Оборудование должно иметь точные системы нагружения и измерения.
Анализатор размера частиц: Используется для анализа гранулометрического состава гранул, чтобы обеспечить соответствие размера частиц продукции требованиям. Может использоваться современное оборудование, такое как лазерный анализатор размера частиц, с широким диапазоном измерений и высокой точностью.
Другое вспомогательное оборудование
Сушильное оборудование: Используется для предварительной сушки сырья, удаления влаги и летучих веществ, предотвращения таких проблем, как образование пузырей или деградация при экструзии. Типичное сушильное оборудование включает сушильные шкафы с циркуляцией горячего воздуха, осушители и т. д. Температура и время сушки могут регулироваться в зависимости от характеристик сырья.
Упаковочное оборудование: Автоматические упаковочные машины используются для автоматизации процессов упаковки, таких как дозирование, наполнение и запечатывание, повышая эффективность и качество упаковки. Точность дозирования упаковочной машины должна быть высокой, а шов — прочным, чтобы обеспечить герметичность продукции при хранении и транспортировке.
Соотношение компонентов рецептуры
Соотношение компонентов модифицированного концентрата на основе полиэтилена может варьироваться в зависимости от таких факторов, как цель модификации, требования к свойствам и характеристики сырья. Ниже приведены некоторые типичные примеры соотношений:
Наполняющий концентрат для полиэтилена с высоким поверхностным натяжением: Модифицированная полиэтиленовая смола 8–10%, ультрадисперсный тяжелый карбонат кальция 85–88%, поверхностно-активное вещество 0,5–1,5%, силановый связующий агент (coupling agent) 1–2%, совместимый агент (compatibilizer) 0,8–1,0%.
Ударопрочный модифицированный концентрат на основе полиэтилена высокой плотности: Носитель (например, полиэтилен высокой плотности) 10–30%, тальк 50–70%, совместимый агент (например, полиэтилен, привитой малеиновым ангидридом) 10–25%, связующий агент 1–3%, диспергатор 0,5–2%, антиоксидант 0,1–1%.
Модифицированный концентрат для битума на основе полиэтилена: 50–85 частей полимера (полиэтилен или его смесь с полиолефиновым эластомером), 10–35 частей битума, 0,5–3,0 части привитого модификатора, 0,1–1,0 части химического инициатора, 1,0–3,0 части сшивающего агента, 1,0–3,0 части совместимого агента, 0,1–8,0 частей добавок (светостабилизатор, антиоксидант, агент против слипания и т. д.).
Черный концентрат для выдувной пленки: Полиэтиленовая смола 80–90%, технический углерод 5–15%, антиоксидант 0,5–1%, пластификатор 1–2%, диспергатор 0,5–1%.
Модифицированный концентрат на основе полиэтилена с повышенной стойкостью к старению
Соотношение: 80–90 частей полиэтиленовой смолы (например, полиэтилен низкой плотности LDPE или линейный полиэтилен низкой плотности LLDPE), 2–5 частей светостабилизатора (например, стабилизатор на основе стерически затрудненных аминов HALS), 1–3 части антиоксиданта (например, антиоксидант на основе стерически затрудненных фенолов), 2–5 частей УФ-абсорбера (например, бензотриазол) и 0,5–1 части диспергатора (например, стеарат цинка).
Описание: Светостабилизаторы, антиоксиданты и УФ-абсорберы действуют совместно для повышения стойкости полиэтилена к старению. Диспергаторы помогают равномерно распределить эти добавки в полиэтиленовой смоле.
Высокопрозрачный модифицированный концентрат на основе полиэтилена
Соотношение: 85–95 частей прозрачной полиэтиленовой смолы (например, металлоценовый полиэтилен mPE), 0,5–2 части зародышеобразователя (например, дибензилиденсорбитол DBS), 0,5–1 части смазки (например, этиленбис(стеарамид) EBS), 1–3 части пластификатора (например, диоктилфталат DOP, добавляется по необходимости).
Пояснение: Зародышеобразователи позволяют измельчить кристаллическую структуру полиэтилена и повысить прозрачность; смазки улучшают перерабатываемость и предотвращают прилипание; пластификаторы могут добавляться в соответствующих количествах в зависимости от требований к мягкости и прозрачности для корректировки свойств продукта.
Антибактериальный модифицированный концентрат на основе полиэтилена
Соотношение: 80–90 частей полиэтиленовой смолы (например, полиэтилен высокой плотности HDPE), 2–5 частей антибактериального агента (например, антибактериальный агент на основе ионов серебра или органический антибактериальный агент), 1–3 части диспергатора (например, силиконовый концентрат) и 2–5 частей совместимого агента (например, полиэтилен, привитой малеиновым ангидридом).
Пояснение: Антибактериальные агенты придают полиэтилену антибактериальные свойства, диспергаторы равномерно распределяют антибактериальные агенты в матрице полиэтилена, совместимые агенты улучшают совместимость между антибактериальными агентами и полиэтиленовой смолой, обеспечивая стабильность и долгосрочную эффективность антибактериальных свойств.
Антистатический модифицированный концентрат на основе полиэтилена
Соотношение: 70–80 частей полиэтиленовой смолы (например, LDPE), 10–20 частей антистатического агента (например, четвертичная аммониевая соль или полиэфирный антистатический агент), 5–10 частей смолы-носителя (например, EVA, сополимер этилена и винилацетата), 0,5–1 части диспергатора (например, стеариновая кислота).
Пояснение: Антистатический агент является ключевым компонентом, снижающим поверхностное сопротивление полиэтилена и предотвращающим накопление статического электричества; смола-носитель помогает лучше диспергировать антистатические агенты в полиэтилене и проявлять их действие, а диспергатор дополнительно улучшает эффект диспергирования.
Огнезащитный модифицированный концентрат на основе полиэтилена
Соотношение: 60–75 частей полиэтиленовой смолы (например, HDPE или LLDPE), 20–30 частей антипирена (например, неорганические антипирены, такие как гидроксид алюминия и гидроксид магния, или органические антипирены на основе брома и фосфора), 2–5 частей синергиста (например, оксид сурьмы III, используемый в комбинации с бромсодержащими антипиренами), 1–2 части смазки (например, парафин) и 0,5–1 части антиоксиданта.
Пояснение: Антипирены являются ключом к достижению огнестойкости, а синергисты действуют совместно с антипиренами для повышения огнестойкости; смазки улучшают перерабатываемость, а антиоксиданты предотвращают воздействие термического окисления на полиэтилен в процессе переработки и использования.
Эти соотношения приведены только для справки; в реальном производстве их необходимо оптимизировать и корректировать на основе конкретных требований к модификации, характеристик сырья, технологии переработки и факторов стоимости. Одновременно требуется строгий контроль свойств и качества, чтобы обеспечить достижение модифицированным концентратом ожидаемых показателей производительности.
Common problems and solutions
Основной производственный процесс модифицированного концентрата на основе PE аналогичен процессу обычного концентрата на основе PE (предварительная обработка сырья → смешивание → экструзия расплава → грануляция → охлаждение и сушка → просеивание и упаковка), но из-за добавления высокой доли модификаторов (стекловолокно, эластомеры, антипирены и т. д.) его производственные проблемы больше сосредоточены на «диспергируемости модификатора, совместимости сырья и стабильности функциональных компонентов». Ниже приведена классификация и упорядочивание по этапам производства, охватывающая три основные болевые точки: внешний вид, стабильность переработки и эффективность функций, с учетом как общих, так и специфических для модификации проблем:
I. Сырье и процесс смешивания: скрытые риски в источнике отказа функциональных свойств при модификации
1. Агломерация модификаторов (исключительная ключевая проблема)
Проявление: Наличие твердых блоков модификатора в концентрате (например, пучки стекловолокна, агломераты эластомера, агломераты антипирена), неравномерное распределение модификатора в последующих изделиях (например, выход волокон на поверхность в армирующем концентрате и частицы эластомера в ударопрочном концентрате), фрагментированный функциональный эффект (высокая локальная жесткость/хорошая вязкость, общие колебания характеристик);
Причина: ① Модификатор не прошел поверхностную обработку (например, стекловолокно без покрытия связующим агентом, углеродное волокно без окислительной модификации), что приводит к плохой совместимости с носителем PE; ② Модификатор отсырел (например, гидроксид магния и карбонат кальция с влажностью более 0,1%), что приводит к образованию водородных связей и агломерации между частицами; ③ Недостаточная дозировка диспергатора (менее 10% от массы модификатора), невозможность инкапсулировать частицы модификатора; ④ Модификатор не подвергается предварительному диспергированию при смешивании (например, прямое добавление пучков стекловолокна в смолу);
Решение: ① Предварительная обработка модификатора: Для поверхностной модификации стекловолокна/углеродного волокна используются силановые/титанатные связующие агенты (1–3%), а эластомер/антипирен предварительно высушиваются (сушка при 80–120 °C в течение 2–4 часов до влажности ≤ 0,05%); ② Оптимизация диспергатора: Подбор в соответствии с типом модификатора (полиэтиленовый воск + стеарат кальция для стекловолокна, EVA-воск для эластомеров), увеличение дозировки до 15–25% от массы модификатора (для ультрадисперсных/высококонцентрированных модификаторов можно увеличить до 30%); ③ Процесс смешивания: Сначала предварительно смешайте модификатор с диспергатором в течение 10–15 минут (при скорости 600–800 об/мин), затем добавьте смолу-носитель и перемешивайте еще 15–20 минут, чтобы обеспечить полную деагломерацию модификатора.
2. Плохая совместимость сырья (исключительная высокочастотная проблема)
Проявление: После смешивания материал комкуется/расслаивается, при экструзии происходит разрыв расплава и склонность концентрата к хрупкому растрескиванию. При последующем смешивании с матрицей PE возникают «расслоение и растрескивание» (например, отслоение ударопрочного концентрата от матрицы PE, неспособность совместимого концентрата улучшить эффект смешения);
Причина: ① Несоответствие смолы-носителя и модификатора (например, носитель HDPE в сочетании с низкоплавким эластомером POE, разложение эластомера при высокой температуре); ② Конфликты между модификаторами (например, некоторые антистатические агенты реагируют с галогенсодержащими антипиренами с образованием твердых блоков); ③ Неверный выбор совместимых агентов (например, смешивание PE/PA с совместимым агентом PP-g-MAH вместо PE-g-MAH);
Решение: ① Подбор носителя и модификатора: Выбор в соответствии с типом модификации (носитель HDPE для армирующего концентрата, носитель LLDPE/LDPE для ударопрочного концентрата, смешанный носитель HDPE/LDPE для огнезащитного концентрата); ② Тестирование совместимости малыми партиями: Смешайте модификаторы, носители и добавки в пропорции, наблюдайте за образованием комков/изменением цвета и при необходимости скорректируйте тип добавок; ③ Точное добавление совместимых агентов: Силановый связующий агент используется для PE и стекловолокна/углеродного волокна, совместимый агент PE-g-MAH (3–8%) смешивается с PE и PA/PP, а совместимый агент EVA (2–5%) используется для PE и эластомера.
3. Неравномерное смешивание (общая проблема, влияющая на эффект модификации)
Проявление: Колебания характеристик между партиями концентрата (например, ударная вязкость партии А составляет 15 кДж/м², а партии В — всего 8 кДж/м²), высокая локальная концентрация модификатора (например, локальное скопление антипирена в огнезащитном концентрате, приводящее к липкости расплава) или низкая концентрация (например, недостаточное количество эластомера в отдельных зонах и хрупкое разрушение ударопрочного концентрата);
Причина: ① Недостаточное время смешивания (менее 15 минут); ② Ошибка последовательности добавления компонентов (сначала смола, затем модификатор, что приводит к неравномерному обволакиванию модификатора); ③ Недостаточное сдвиговое усилие смесителя (скорость < 500 об/мин);<500r/min);
Решение: ① Оптимизация последовательности смешивания: диспергатор + смазка → модификатор (предварительное диспергирование в течение 10 минут) → смола-носитель (смешивание в течение 15–20 минут) → совместимый агент/антиоксидант (смешивание в последние 5 минут); ② Увеличение скорости смесителя до 600–800 об/мин для обеспечения сдвигового диспергирования; ③ После смешивания отберите пробы для тестирования (например, цвет, плотность, твердость) и переходите к экструзии только после достижения однородности.
II. Процесс экструзии расплава: ключевая проблема формообразования и функциональности модифицированного концентрата
1. Недостаточная пластификация (более выраженная из-за модификатора)
Проявление: Поверхность концентрата шероховатая, зернистая на ощупь, на поперечном сечении видны неплавленые частицы смолы или нерастворенные модификаторы (например, пучки стекловолокна и мелкие эластичные частицы). При последующей переработке легко забивается формующая головка, на поверхности изделия появляются ямки;
Cause: ① The extrusion temperature is too low (lower than the melting point of PE+the melting temperature of the modifier, such as the masterbatch containing POE elastomer not reaching 130 ℃); ② The length to diameter ratio of the screw is too small (<28), the plasticizing stroke is insufficient, and the modifier (such as fiberglass, carbon fiber) cannot be fully wrapped; ③ If the content of modifier is too high (such as glass fiber>40%, flame retardant>60%), the resin cannot be completely coated; ④ Insufficient shear force of the screw (ordinary screws cannot disperse hard modifier particles);
Решение: ① Целевой нагрев: Регулировка температуры в соответствии с модификатором (концентрат с ударопрочным POE 130–150 °C, армированный стекловолокном концентрат 140–160 °C, огнезащитный концентрат 120–140 °C), температура формующей головки должна быть на 5–10 °C выше температуры конца цилиндра; ② Оптимизация параметров шнека: Выбор шнеков с отношением длины к диаметру ≥ 32 или шнеков с элементами интенсивного сдвига (например, барьерные или зацепляющиеся шнеки) для усиления тепловыделения при сдвиге; ③ Контроль содержания модификатора: стекловолокно/углеродное волокно ≤ 40%, антипирен ≤ 60%, при избыточном количестве необходимо увеличить долю смолы-носителя; ④ Добавление 0,5–1% пластификаторов (например, белое масло, парафин) для содействия пластификации.
2. Деградация смолы/модификатора (исключительная точка риска)
Проявление: Цвет концентрата желтеет/чернеет, появляется резкий запах (например, газы от разложения антипиренов или запах термического окисления эластомеров), механические свойства снижаются (ударопрочный концентрат становится хрупким, жесткость армирующего концентрата недостаточна);
Причина: ① Слишком высокая температура экструзии (например, концентрат с модификатором PPS превышает 280 °C, эластомер POE превышает 160 °C); ② Слишком высокая скорость шнека (> 200 об/мин), приводящая к избыточному тепловыделению при сдвиге и разложению модификатора (например, высокотемпературная дегидратация галогенсодержащего антипирена на основе гидроксида магния); ③ Недостаточная дозировка антиоксиданта/термостабилизатора (разложение модификатора ускоряет старение смолы); ④ Нечистые углеродистые отложения внутри цилиндра и загрязненные материалы;
Решение: ① Точный контроль температуры: Установка температуры в соответствии с термостойкостью модификатора (POE ≤ 160 °C, стекловолокно ≤ 160 °C, галогенсодержащий антипирен ≤ 140 °C), проверка исправности датчиков температуры; ② Снижение скорости шнека до 120–180 об/мин для баланса между пластификацией и деградацией; ③ Целевые добавки: Для ударопрочного концентрата использовать комбинацию антиоксидантов 1010/168 (0,8–1,5%), для огнезащитного концентрата — термостабилизатор (например, стеарат кальция 1–2%), для стекловолоконного концентрата — антиоксидант + УФ-абсорбер; ④ Регулярная очистка цилиндра и шнеков (промывка полиэтиленовым воском и чистящим материалом каждые 8 часов).
3. Разрыв расплава (вызван увеличением трения из-за модификатора)
Проявление: Поверхность экструдированного жгута неровная, волнистая, даже рваная, что затрудняет плавную резку (например, жгуты армированного стекловолокном концентрата склонны к разрыву, а жгуты огнезащитного концентрата имеют полосы на поверхности);
Причина: ① Модификатор увеличивает вязкость расплава, а низкая температура формующей головки приводит к плохой текучести; ② Слишком малый зазор между формующими элементами (< 2 мм), что приводит к высокому сопротивлению на выходе расплава; ③ Недостаточное количество диспергатора/смазки, высокий коэффициент трения между модификатором и цилиндром/головкой; ④ Колебания давления расплава (неравномерная дисперсия модификаторов приводит к локальным различиям в вязкости);<2mm), resulting in high resistance at the melt outlet; ③ Insufficient dispersant/lubricant, excessive friction coefficient between modifier and barrel, mold head; ④ Fluctuations in melt pressure (uneven dispersion of modifiers leading to local viscosity differences);
Решение: ① Повысить температуру головки экструзионной матрицы на 5–10 °C для обеспечения плавного течения расплава; ② Отрегулировать зазор между формующими элементами матрицы до 2–3 мм и согласовать его с диаметром ленты материала; ③ Увеличить количество смазки (например, амид стеариновой кислоты 0,5–1%, воск PE 1–2%) для снижения трения расплава; ④ Проверить систему привода шнека, устранить колебания скорости и обеспечить стабильное давление расплава.
4. Разложение/потеря модификатора (эксклюзивная серьезная проблема)
Проявление: Функциональные свойства мастер-батча значительно снижаются (например, класс огнестойкости антипиренового мастер-батча снижается с V0 до V2, а поверхностное сопротивление антистатического мастер-батча превышает 10¹² Ом), что приводит к выделению большого количества дыма и запаха в процессе экструзии;
Причина: ① Низкая термостойкость модификаторов (например, некоторых органических антипиренов и антистатиков, температура термического разложения которых ниже температуры экструзии); ② Недостаточная степень вакуума в экструдере, из-за чего газы, образующиеся при разложении модификатора, не удаляются, что приводит к потере функциональных компонентов; ③ Плохая совместимость модификатора со смолой, вследствие чего он вымывается расплавом в процессе экструзии;
Решение: ① Заменить на высокотемпературный модификатор (например, выбрать гидроксид магния/алюминий в качестве безгалогенового антипирена и перманентный антистатик в качестве антистатика); ② Включить систему вакуумной дегазации экструдера (степень вакуума ≤ 5 Па) для удаления газов разложения; ③ Увеличить дозировку совместителя, усилить межфазное связывание между модификатором и смолой и снизить потери.
5. Засорение матрицы (более частое явление из-за агломерации/разложения модификатора)
Проявление: Экструзионная лента материала внезапно становится тоньше и рвется, на выходе из матрицы наблюдается накопление обугленного материала (например, карбонизированный материал, разложенный модификаторами, и агрегированные пучки стекловолокна);
Причина: ① Примеси (металлическая стружка, агломерированные частицы модификаторов), попавшие в сырье; ② Обугленный материал, образующийся при разложении модификатора, прилипает к выходу матрицы; ③ Недостаточная пластификация и нерастворившиеся частицы модификатора блокируют отверстия матрицы;
Решение: ① Сортировка сырья: фильтровать смолу-носитель и модификатор через сито с ячейкой 40 меш для удаления примесей и крупных агрегатов частиц; ② Регулярная очистка головки матрицы: остановка и протирка каждые 2–4 часа или установка автоматического устройства очистки матрицы; ③ Оптимизация процесса смешения и пластификации для обеспечения полной дисперсии модификатора и предотвращения локального термического разложения.
III. Процесс гранулирования и охлаждения: проблемы внешнего вида и стабильности формования
1. Нерегулярное гранулирование (из-за изменений характеристик ленты, вызванных модификаторами)
Проявление: неравномерная длина гранул мастер-батча (отклонение >1 мм), заусенцы на обоих концах или слипание нескольких частиц в блоки (например, ленты ударопрочного мастер-батча становятся мягкими и липкими, а ленты армированного мастер-батча — твердыми и склонными к сколам по краям);
Причина: ① Скорость гранулятора не соответствует скорости тяги ленты материала; ② Недостаточное охлаждение ленты материала (если температура воды для ударопрочного мастер-батча слишком высокая >30 °C, лента становится мягкой; если температура воды для армированного мастер-батча слишком низкая<10 ℃, the material strip will be too brittle); ③ Uneven discharge from the mold mouth and uneven thickness of the material strip (due to uneven dispersion of the modifier causing fluctuations in melt viscosity); ④ The wear of the cutting blade becomes dull (the wear accelerates after cutting hard modifiers such as fiberglass and carbon fiber);
Решение: ① Синхронизировать скорость тяги (1–3 м/мин) и скорость режущего устройства (500–800 об/мин) для обеспечения равномерной длины гранул мастер-батча (2–3 мм); ② Целевой контроль температуры охлаждающей воды: ударопрочный мастер-батч 15–25 °C, армированный мастер-батч 20–30 °C, увеличение длины ванны охлаждения (время охлаждения ≥ 30 с); ③ Отрегулировать зазор между головками матриц для обеспечения постоянной толщины лент материала; ④ Заменить твердосплавный нож (для резки мастер-батча со стекловолокном/углеродным волокном) и отрегулировать расстояние между ножом и выходом матрицы (<0.5mm).
2. Полые гранулы мастер-батча/пузыри (из-за поглощения влаги/выделения газов разложения модификатором)
Проявление: В поперечном сечении гранул мастер-батча имеются полые отверстия или мелкие пузырьки, которые легко разрушаются при последующей обработке, что влияет на плотность изделия (например, пузыри в армированном мастер-батче приводят к снижению прочности изделия, а пузыри в антипиреновом мастер-батче — к неравномерному огнестойкому эффекту);
Причина: ① Модификаторы поглощают влагу (например, гидроксид магния, карбонат кальция и стекловолокно с содержанием влаги более 0,1%), что вызывает испарение воды и образование пузырей при высоких температурах; ② Разложение модификаторов с выделением газа (например, высокотемпературная дегидратация антипиренов и термическое окисление эластомеров с выделением газа); ③ Попадание воздуха при смешении, который не удаляется в процессе экструзии;
Решение: ① Тщательная сушка сырья: модификатор (особенно гигроскопичный) сушить при 120 °C в течение 4 часов, смолу — при 80 °C в течение 2 часов для обеспечения содержания влаги ≤ 0,05%; ② Оптимизация процесса экструзии: включить вакуумную дегазацию (степень вакуума ≤ 5 Па), увеличить давление в матрице (уменьшить зазор матрицы) и способствовать удалению пузырей; ③ Установить выпускные отверстия на смесителе и герметизировать бункер для предотвращения засасывания воздуха.
3. Хрупкое растрескивание/недостаточная вязкость мастер-батча (эксклюзивная проблема производительности)
Проявление: Гранулы легко ломаются после резки или при транспортировке (например, хрупкое растрескивание армированного мастер-батча и наоборот для ударопрочного), с плоским поперечным сечением и отсутствием вязкости;
Причина: ① Деградация смолы/модификатора (разрыв молекулярных цепей); ② Избыточное содержание армирующих/наполняющих модификаторов (например, стекловолокно >40%, карбонат кальция >70%), недостаточная доля матрицы смолы и невозможность обеспечения вязкости; ③ Недостаточное содержание эластомера (<30%) or poor compatibility in toughening masterbatch; ④ The cooling rate is too fast and the internal stress has not been released;
Решение: ① Оптимизировать температуру экструзии во избежание деградации; ② Снизить долю армирующего компонента/наполнителя и увеличить количество смолы-носителя (например, снизить содержание стекловолокна до 30–40%); ③ В ударопрочном мастер-батче увеличить содержание эластомеров (30–50%) и добавить совместитель PE-g-MAH (3–8%); ④ Применить ступенчатое охлаждение (сначала 25 °C, затем 15 °C) для снятия внутренних напряжений.
4. Выделение на поверхности мастер-батча (из-за избытка модификатора/добавки)
Проявление: Поверхность гранул мастер-батча становится липкой и покрытой инеем (например, выделение эластичных материалов в ударопрочном мастер-батче и смазок в антипиреновом), склонна к комкованию после хранения и загрязняет оборудование при последующей обработке;
Причина: ① Избыточное количество смазки/диспергатора (>5%), превышающее способность смолы удерживать добавки; ② Плохая совместимость модификатора с носителем, что затрудняет стабильную дисперсию и приводит к постепенному выделению на поверхность; ③ Слишком высокая температура экструзии ускоряет миграцию и выделение добавок/модификаторов;
Решение: ① Снизить количество используемой смазки/диспергатора (контролировать на уровне 1–3%); ② Увеличить дозировку совместителей для усиления межфазного адгезионного сцепления между модификатором и носителем; ③ Снизить температуру экструзии во избежание ускоренной миграции.
IV. Проблемы производительности и последующего использования: ключевые болевые точки отказа модифицированных функций
1. Функциональный эффект не соответствует стандарту (основная проблема отказа)
Проявление: ① Ударопрочный мастер-батч: ударная прочность при низкой температуре (-20 °C) увеличена менее чем на 30%, изделие остается хрупким и трескается; ② Армированный мастер-батч: предел прочности при растяжении увеличен менее чем на 20%, недостаточная жесткость; ③ Антипиреновый мастер-батч: не достигнут целевой класс огнестойкости (ожидался V0, фактически V2); ④ Антистатический мастер-батч: поверхностное сопротивление >10¹⁰ Ом, плохой антистатический эффект;<30%, but the product remained brittle and cracked; ② Enhanced masterbatch: tensile strength increased by<20%, insufficient rigidity; ③ Flame retardant masterbatch: did not meet the target flame retardant level (as expected V0, actual V2); ④ Anti static masterbatch: surface resistance>10 ¹⁰ Ω, poor anti-static effect;
Причина: ① Недостаточное содержание модификатора (например, POE в ударопрочном мастер-батче<30%, flame retardant masterbatch magnesium hydroxide<50%); ② The modifier is unevenly dispersed and the local concentration is insufficient; ③ Incorrect selection of modifiers (such as using ordinary fiberglass for reinforcement instead of high-strength fiberglass; using short acting anti-static agents for long-term requirements); ④ Improper processing technology (such as decomposition of modifiers due to high temperature);
Решение: ① Увеличить концентрацию модификатора (POE в ударопрочном мастер-батче ≥ 30%, стекловолокно в армированном мастер-батче ≥ 30%, безгалогеновый антипирен ≥ 50%); ② Оптимизировать процесс диспергирования (увеличить количество диспергатора, продлить время смешения, выбрать шнек с интенсивным сдвигом); ③ Правильный выбор (выбрать перманентный антистатик для долгосрочной антистатической защиты, выбрать стекловолокно типа S для высокопрочного армирования); ④ Строго контролировать температуру обработки во избежание разложения модификаторов.
2. Плохая совместимость с субстратом PE (проблема совместимости)
Проявление: После переработки смеси мастер-батча и чистого PE в изделии могут наблюдаться расслоение, растрескивание (например, расслоение армированного мастер-батча и PE), поверхностные ямки или резкое снижение текучести при обработке (например, скачок вязкости расплава, затрудняющий плавную экструзию);
Причина: ① Несовпадение типа смолы-носителя и типа PE изделия (например, мастер-батч на носителе LDPE для труб из HDPE); ② Избыточное содержание модификатора приводит к несовпадению вязкости расплава с субстратом PE; ③ Отсутствие добавленного совместителя, слабое связывание между интерфейсом модификатора и PE;
Решение: ① Строго согласовать носитель и тип PE изделия (носитель LDPE для изделий из LDPE, носитель HDPE для изделий из HDPE); ② Контролировать долю добавления мастер-батча (ударопрочный 5–15%, армирующий 10–30%) во избежание избыточного использования модификаторов; ③ Добавить совместители (например, PE-g-MAH 3–5%) для усиления межфазной адгезии.
3. Поглощение влаги/комкование мастер-батча (снижение характеристик после хранения)
Проявление: После хранения в течение 1–3 месяцев поверхность гранул мастер-батча становится влажной и комковатой, при последующей обработке образуются пузыри, что приводит к снижению функциональной эффективности (например, исчезновение антистатического эффекта после поглощения влаги антистатическим мастер-батчем);
Причина: ① Недостаточная сушка после охлаждения (содержание влаги >0,1%); ② Упаковка не герметична, гигроскопичные модификаторы, такие как гидроксид магния, карбонат кальция и стекловолокно, поглощают влагу из воздуха; ③ Добавки (например, смазки), выделившиеся на поверхности мастер-батча, поглощают влагу;
Решение: ① Вторичная сушка после охлаждения (сушка при 60–80 °C в течение 1–2 часов для снижения содержания влаги ниже 0,05%); ② Герметичная упаковка в фольгированный мешок с десикантом и отдельное хранение гигроскопичных модифицированных мастер-батчей; ③ Снизить количество используемой смазки во избежание выделения на поверхность и поглощения влаги.
V. Эксклюзивные проблемы и целевые решения для различных типов модифицированного мастер-батча
| Modified masterbatch type | Common problem | Targeted solutions |
| Fiberglass/carbon fiber reinforced masterbatch | Glass fiber exposed, material strip prone to breakage, equipment wear and tear | 1. Pre treatment of fiberglass with silane coupling agent; 2. Choose wear-resistant screws/barrels; 3. Add PE wax dispersant (5% -8%); 4. Control the glass fiber content to ≤ 40% |
| POE/EVA toughening masterbatch | Masterbatchs become sticky, precipitate, and peel off from PE | 1. The elastomer content should be controlled between 30% and 50%; 2. Add PE-g-MAH compatibilizer (3% -8%); 3. Reduce lubricant usage (≤ 1%); 4. Cooling water temperature 15-25 ℃ |
| Halogen-free flame retardant masterbatch | Low flame retardant efficiency, sticky melt, and high gas production | 1. Flame retardant content ≥ 50%, combined with zinc borate synergist (5% -10%); 2. Turn on vacuum exhaust; 3. Add PE wax dispersant (3% -6%); 4. Temperature control at 120-140 ℃ |
| Biodegradable masterbatch | Degradation performance does not meet the standard, and the masterbatch is brittle and cracked | 1. Degradation promoter content ≥ 20%; 2. Use PLA/PE blend carrier; 3. Add toughening agent (5% -10%); 4. Low temperature extrusion (110-130 ℃) |
VI. Ключевая логика поиска неисправностей в производственном процессе (быстрая идентификация проблем)
Сначала проверьте сырье: проверьте содержание влаги в модификаторе, состояние поверхностной обработки, совместимость с носителем и устраните потенциальные риски на источнике;
Затем перепроверьте процесс: в первую очередь проверьте температуру (соответствие термостойкости модификатора), скорость шнека (баланс между пластификацией и деградацией) и время смешения (обеспечение дисперсии); эти три параметра являются ключевыми факторами, влияющими на эффект модификации;
Затем осмотрите оборудование: проверьте износ шнека/цилиндра (особенно для армированного мастер-батча), остроту ножей и стабильность системы вакуумной дегазации. Неисправности оборудования легко приводят к проблемам с партией;
Малые пробные испытания: При возникновении проблем сначала внесите корректировки в рецептуру малой партии (например, добавьте совместители и отрегулируйте температуры), а затем запускайте массовое производство во избежание потерь.
Ключевое противоречие при производстве модифицированного мастер-батча на основе PE заключается в «равномерности дисперсии модификатора + термической стабильности + совместимости с носителем». Большинство проблем можно решить посредством «предварительной обработки сырья (сушка + поверхностная модификация), согласования рецептуры (носитель + совместитель + диспергатор) и оптимизации технологических параметров (температура + скорость + вакуум)». Ключевые моменты: ① контроль содержания влаги в сырье на уровне менее 0,05%; ② адаптация соотношения модификатора к диспергатору (модификатор: диспергатор = 5:1 ~ 10:1); ③ соответствие температуры экструзии термостойкости модификатора во избежание недопластификации или деградации; ④ корректировка процесса в зависимости от типа модификации (например, усиление сдвигового воздействия для армированного мастер-батча и повышение совместимости для ударопрочного мастер-батча).
Для массового производства рекомендуется вести журнал тестирования «сырье — процесс — готовая продукция», фиксируя параметры каждой партии и характеристики готовой продукции (например, ударную прочность и класс огнестойкости), чтобы обеспечить быструю прослеживаемость и устранение повторяющихся проблем.
Области применения
Модифицированный мастер-батч на основе полиэтилена придает полиэтилену новые свойства и характеристики путем добавления различных модификаторов в полиэтиленовую смолу и широко используется в таких областях, как упаковка, сельское хозяйство, строительство, здравоохранение и автомобилестроение. Ниже приведено подробное описание:
Область упаковки
Улучшение характеристик пленки: Добавление модифицированного мастер-батча, повышающего стойкость к проколам, при производстве пластиковых пленок позволяет повысить прочность полиэтиленовой пленки на прокол, делая ее менее подверженной повреждению при упаковке острых предметов и защищая содержимое. Добавление модифицированного мастер-батча, улучшающего скольжение, снижает коэффициент трения поверхности пленки, облегчая ее размотку и обработку в процессе производства и использования, а также предотвращает слипание слоев пленки.
Улучшение барьерных свойств: Путем добавления модифицированного мастер-батча с барьерными свойствами, такого как мастер-батч с наноглиной или оксидом кремния, можно улучшить барьерные свойства полиэтиленовой пленки по отношению к кислороду, водяному пару и т.д., продлевая срок годности упакованных пищевых продуктов, лекарств и т.п.
Сельское хозяйство
Производство многофункциональной сельскохозяйственной пленки: Добавление модифицированного мастер-батча с антистарением повышает атмосферостойкость полиэтиленовой сельскохозяйственной пленки, делая ее менее подверженной старению и растрескиванию при длительном использовании на открытом воздухе, и продлевает срок службы агротехнической пленки. Добавление модифицированного мастер-батча с теплоизоляционными свойствами обеспечивает хорошую теплоизоляцию пленки, что помогает поддерживать температурный режим, необходимый для роста сельскохозяйственных культур.
Производство капельниц: При производстве полиэтиленовых капельных лент добавление модифицированного мастер-батча, предотвращающего засорение, делает внутреннюю стенку ленты более гладкой, снижает прилипание примесей и минералов из воды, предотвращает засорение капельниц и обеспечивает стабильную работу системы капельного орошения.
Область строительства
Улучшение характеристик труб: Добавление армированного модифицированного мастер-батча, такого как стекловолоконный армированный мастер-батч, в полиэтиленовые трубы повышает их прочность и жесткость, позволяя выдерживать большее давление и внешние нагрузки, что делает их пригодными для таких сфер, как водоснабжение и водоотведение зданий, транспортировка газа. Добавление модифицированного мастер-батча с повышенной термостойкостью улучшает теплостойкость полиэтиленовых труб, позволяя им стабильно работать при более высоких температурах.
Для гидроизоляционных мембран: Добавление модифицированного мастер-батча с высокой эластичностью и атмосферостойкостью в полиэтиленовые гидроизоляционные мембраны улучшает их гибкость, стойкость к разрыву и старению, делая их более пригодными для требований гидроизоляции различных частей зданий, таких как кровли и подземные сооружения.
Медицинская область
Производство медицинских упаковочных материалов: Добавление антибактериального модифицированного мастер-батча в полиэтиленовые медицинские упаковочные материалы придает упаковке антибактериальные свойства, эффективно подавляя рост бактерий и защищая медицинские изделия и лекарства от микробного загрязнения. Добавление прозрачного модифицированного мастер-батча повышает прозрачность полиэтиленовой упаковки, облегчая визуальный контроль содержимого.
Производство медицинских трубок: При производстве медицинских полиэтиленовых трубок добавление биосовместимого модифицированного мастер-батча обеспечивает хорошую совместимость трубок с тканями человека, снижает раздражение и побочные реакции организма и подходит для изготовления таких медицинских изделий, как мочевые катетеры и инфузионные системы.
Автомобильная область
Применение в интерьере: Добавление антистатического модифицированного мастер-батча в полиэтиленовые детали интерьера автомобиля эффективно устраняет статическое электричество на поверхности салона, предотвращает притягивание пыли и улучшает чистоту и эстетику интерьера. Добавление мягкого модифицированного мастер-батча обеспечивает более приятные тактильные ощущения и комфорт для полиэтиленовых деталей интерьера.
Применение наружных деталей: Добавление модифицированного мастер-батча с атмосферостойкостью и стойкостью к химической коррозии в полиэтиленовые наружные детали автомобиля улучшает их устойчивость к старению и химической коррозии в условиях внешней среды, сохраняя хороший внешний вид и эксплуатационные характеристики.




