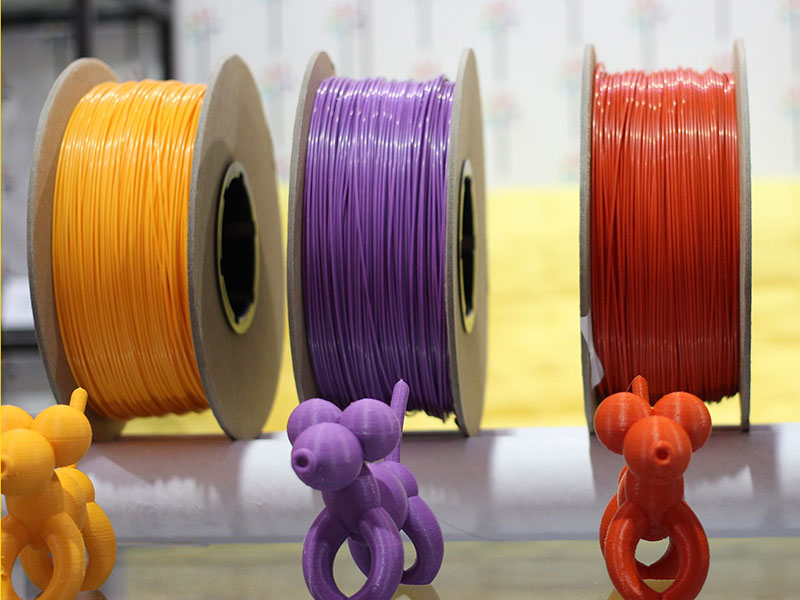
Филамент для 3D-печати — это термопластичное сырье для 3D-принтеров, работающих по технологии послойного наплавления (FDM). Доступно множество типов филамента с различными свойствами. Филамент выпускается в диапазоне диаметров, наиболее распространенными из которых являются 1,75 мм и 3,0 мм, при этом последний часто путают с менее распространенным диаметром 3 мм. Филамент представляет собой непрерывную тонкую пластиковую нить, намотанную на катушку.
Знания о филаменте для 3D-печати, которые вам следует знать
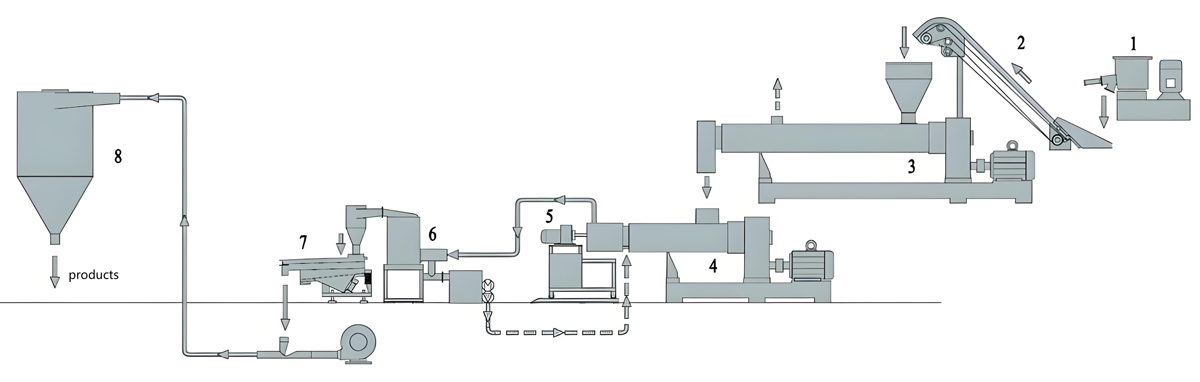
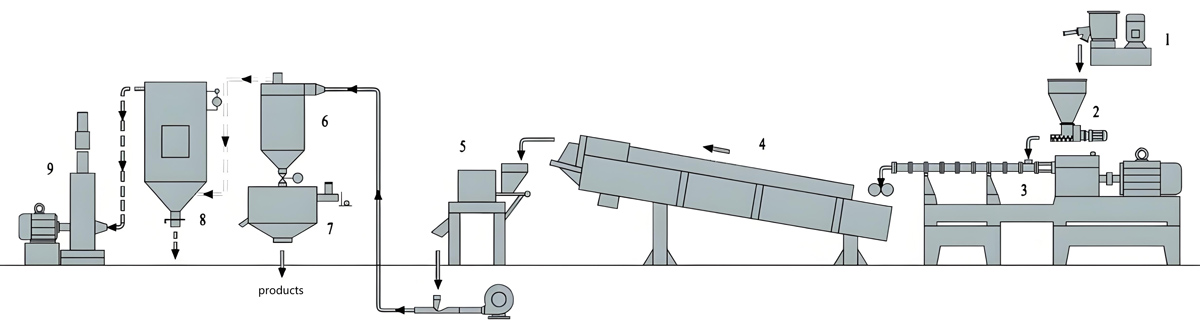
Филамент для 3D-печати производится путем нагрева, экструзии и охлаждения пластика для преобразования гранул (нюрдлз) в готовое изделие. Однако, в отличие от 3D-принтера, филамент вытягивается через сопло, а не продавливается им. Диаметр филамента определяется процессом, происходящим после нагрева пластика, а не диаметром экструзионной головки. К филаменту при его вытягивании из экструдера прикладываются различные усилие и скорость для определения ширины (диаметра) филамента, который чаще всего составляет 1,75 мм или 2,85 мм.
Пластиковые гранулы (нюрдлз) всегда белые или прозрачные. Пигменты или другие добавки вводятся в материал до плавления для получения цветного филамента или филамента со специальными свойствами, например, повышенной прочностью или магнитными характеристиками. Перед экструзией филамента гранулы нагреваются до 80 °C для сушки и снижения содержания влаги. Гранулы необходимо высушивать, так как многие термопласты гигроскопичны, а экструзия влажного пластика приводит к дефектам размеров (это также актуально при печати готового филамента). Затем гранулы подаются в одношнековый экструдер, где они нагреваются и экструдируются в нить. Диаметр часто измеряется лазерным лучом (без плавления) как часть механизма контроля качества для обеспечения правильного диаметра филамента. Затем филамент проходит через ванну с теплой водой, которая охлаждает его и придает ему круглую форму. Далее филамент проходит через ванну с холодной водой для охлаждения до комнатной температуры. После этого он наматывается на катушку для получения готового изделия.
Основные материалы и важные аспекты
| Filament | Special Properties | Strength | Flexibility | Difficulty to print | Print Temperature (°C) |
| PLA | · Easy to print· Biodegradable, though only in very specific conditions | Medium | Low | Low | 180 – 230 |
| ABS | · Durable· Impact resistant | Medium | Medium | Medium | 210 – 250 |
| PETG (XT, NVent) | · More flexible than PLA or ABS· Durable | Medium | High | Medium | 220 – 235 |
| Nylon | · Strong· Flexible· Durable | High | High | Medium | 220 – 260 |
| TPE | · Extremely flexible· Rubber-like | Low | High | High | 225 – 235 |
| TPU | · Extremely flexible· Rubber-like | Low | High | High | 225 – 235 |
| PVA | · Dissolvable· Water Soluble· Biodegradable· Oil Resistant | High | Low | Low | 180 – 230 |
| PET (CEP) | · Strong· Flexible· Durable· Recyclable | High | High | Medium | 220 – 250 |
| Polycarbonate | · Very strong· Flexible· Durable· Transparent· Heat Resistant | High | High | Medium | 270 – 310 |
| PP | · Flexible· Chemical Resistance | Medium | High | High | 210 – 230 |
| PMMA, Acrylic | · Rigid· Durable· Transparent· Clear· Impact Resistant | Medium | Low | Medium | 235 – 250 |