

Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: El sistema de calefacción de un extrusor de doble hélice es la garantía principal de la calidad de la plastificación de los materiales. Está compuesto principalmente por elementos de calefacción (arranques de calefacción, varillas de calefacción), sensores de temperatura (termopares/PT100), instrumentos de control de temperatura, relés de estado sólido (SSR), circuitos eléctricos y dispositivos auxiliares de refrigeración. Los fallos se manifiestan principalmente como ausencia de aumento de temperatura, aumento lento de la temperatura, escape de temperatura, gran fluctuación de temperatura, etc., que deben diagnosticarse con precisión en combinación con las características de los componentes y los escenarios de operación prácticos. El análisis detallado es el siguiente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: I. Fenómeno de fallo 1: No hay aumento de temperatura en la zona de calentamiento (el instrumento de control de temperatura no muestra lectura, temperatura ambiente, no hay calor de los elementos de calentamiento)
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (I) Causas principales
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Elementos de calentamiento dañados: Internal heating wire breakage or short circuit of heating coils/rods; protective layer damage due to long-term high-temperature oxidation or mechanical collision (e.g., repeated collision of the vacuum port heating coil with the observation cover leading to exposed and short-circuited heating wires); “half-piece failure” of some heating elements resulting in local no-heating.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Circuito eléctrico en circuito abiertoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Interruptor de aire no cerrado del circuito de calefacción en el gabinete de control eléctrico, fusible quemado; fallo o avería de los relés de estado sólido (SSR) que no pueden recibir señales del instrumento de control de temperatura para accionar los elementos de calefacción; terminales sueltos u oxidados que provocan la interrupción de la transmisión de corriente.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mal funcionamiento del sensor de temperatura: Open circuit or reversed wiring polarity of thermocouples/PT100, or damaged compensation wires, leading to the temperature control instrument failing to receive temperature signals and refusing to output heating commands; fault codes such as “OPEN” or “H” displayed by the sensor essentially indicate an open circuit.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Activación de protección de enclavamientoDominio: fabricación de equipos para la extrusión y composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Interruptor de parada de emergencia no restablecido, bomba de aceite lubricante no iniciada, presión de cabeza excesiva que supera el valor establecido, etc., activan el sistema de bloqueo para cortar el suministro de energía del circuito de calefacción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (II) Soluciones
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Inspección de elementos de calentamientoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: : Después de apagar la alimentación, mida los terminales de los elementos de calentamiento con un multímetro de resistencia. El valor de resistencia de los elementos intactos suele ser de varios ohmios a decenas de ohmios (dependiendo de la potencia); la resistencia infinita (OL) indica un circuito abierto, y la resistencia cercana a 0 indica un corto circuito, lo que requiere la sustitución de los elementos de calentamiento de la misma especificación. Mientras tanto, compruebe si los elementos de calentamiento están instalados firmemente y si la capa de aislamiento está dañada para evitar daños por colisión.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Revisión de circuitos eléctricosDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: : En primer lugar, compruebe el interruptor de aire y el fusible del circuito de calefacción en el gabinete de control eléctrico; reemplace el fusible por el mismo modelo si se ha fundido (identifique la causa raíz de la cortocircuito antes del reemplazo para evitar que se vuelva a fundir). Observe la luz indicadora del relé de estado sólido; si no se enciende, utilice un multímetro para detectar el estado de encendido y apagado de los terminales de entrada y salida, y reemplace el SSR del mismo especificación si se conduce de forma anormal o no se conduce. Ajuste los bloques de terminales uno a uno y limpie las capas de óxido para garantizar un buen contacto.
- Reparar el sistema de sensores: Compruebe la polaridad de los cables de los termopares/PT100 (el cable rojo es el polo negativo y el cable de color es el polo positivo para los termopares de tipo K) y corrija las conexiones invertidas. Reemplace los cables de compensación dañados (que coincidan con el tipo de sensor). Mida la resistencia del circuito del sensor con un multímetro; reemplace el sensor si la resistencia es infinita. Asegúrese de que la sonda esté fijada firmemente al cilindro sin espacios de aire durante la instalación y fíjela con un parachoques de torsión según el par de torsión especificado para evitar daños por un ajuste excesivo.
- Liberar la protección de bloqueo intermedio: Restablezca el interruptor de parada de emergencia, compruebe la presión de la bomba de aceite lubricante y el estado del sensor de presión del cabezal, y reinicie el sistema de calefacción después de eliminar las anomalías.
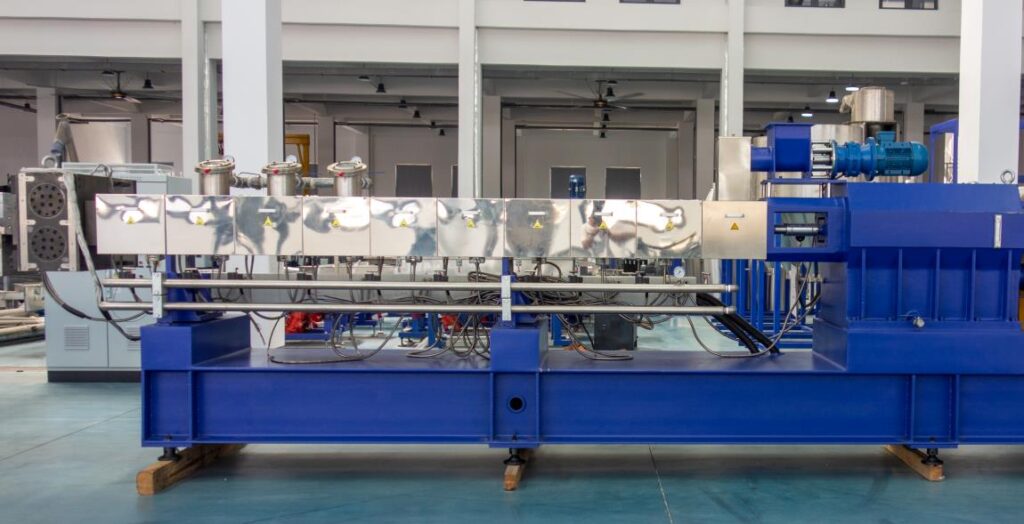
II. Fenómeno de fallo 2: Aumento lento de la temperatura (muy superior al tiempo de calentamiento establecido, incapaz de alcanzar la temperatura deseada)
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (I) Causas principales
- Potencia insuficiente del elemento de calefacción: Fallo de algunos elementos de calefacción (por ejemplo, bobina de calefacción de medio pieza dañada), potencia nominal insuficiente o mala conexión entre los elementos de calefacción y el cilindro, lo que resulta en una baja eficiencia de transferencia de calor.
- Dispersión de calor anormal: Sistema de refrigeración no cerrado (por ejemplo, válvula de solenoide de refrigeración por agua normalmente abierta, ventilador de refrigeración por aire en funcionamiento continuo) que conduce a una pérdida continua de calor; capa de aislamiento del cilindro dañada o inexistente que causa una dispersión excesiva de calor.
- Configuración incorrecta de los parámetros de control de temperatura: Parámetros PID del instrumento de control de temperatura irrazonables (banda proporcional excesivamente grande, tiempo integral demasiado largo) que resultan en una respuesta de salida de calefacción lenta; configuración de la velocidad de calefacción excesivamente baja o configuraciones de retraso de calefacción segmentadas incorrectas.
- Interferencia en la dispersión de calor del material: Volumen de alimentación excesivamente grande, en el que los materiales fríos absorben continuamente calor que excede la capacidad de carga del sistema de calefacción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (II) Soluciones
- Mejorar la capacidad de calefacción: Reemplace los elementos de calentamiento defectuosos para garantizar que todas las unidades de calentamiento funcionen normalmente. Compruebe el ajuste entre los elementos de calentamiento y el cilindro; reemplace las juntas conductoras térmicas si es necesario para mejorar la eficiencia de la transferencia de calor. Actualice a elementos de calentamiento con potencia compatible si persiste un aumento lento de la temperatura bajo carga completa a largo plazo.
- Inspeccione el sistema de enfriamiento: Cierre manualmente las válvulas del circuito de agua de enfriamiento y los interruptores del circuito de aire, y observe la velocidad de calentamiento. Desmonte y limpie el núcleo de la válvula si la válvula de solenoide está atascada, o reemplázela si está dañada. Repara o reemplace la capa de aislamiento dañada para reducir las pérdidas de calor.
- Optimice los parámetros de control de temperatura: Ajuste los parámetros PID del instrumento de control de temperatura, reduzca la banda proporcional y acorte el tiempo integral para mejorar la velocidad de respuesta al calentamiento. Restablezca la velocidad de calentamiento y cancele los retrasos segmentales innecesarios. Calibre el instrumento de control de temperatura regularmente para garantizar la precisión de los parámetros.
- Ajuste los parámetros del proceso: Reduzca la velocidad de alimentación y aumente gradualmente después de que la temperatura alcance el valor establecido para evitar un consumo excesivo de calor por materiales fríos.
III. Fenómeno de falla 3: Escapar de temperatura (aumento continuo de la temperatura superior al valor establecido, o fluctuaciones bruscas de temperatura)
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (I) Causas principales
- Mal funcionamiento del relé de estado sólido: Desgaste y cortocircuito del SSR, que suministra energía continuamente a los elementos de calentamiento incluso cuando el instrumento de control de temperatura envía una orden de detener el calentamiento, lo que conduce a una fuga de temperatura; un mal contacto del SSR causa subidas y bajadas bruscas de temperatura.
- Distorsión de la señal del sensor de temperatura: Instalación suelta o sonda envejecida de termopares/PT100 que produce una temperatura medida inferior a la temperatura real, lo que hace que el instrumento de control de temperatura emita continuamente señales de calentamiento; un mal contacto de la línea del sensor causa fluctuaciones de la señal y ciclos de encendido y apagado frecuentes del calentamiento.
- Fallo del instrumento de control de temperatura: Módulo de control de temperatura dañado que no puede recibir o procesar señales de sensor, emitiendo comandos de calentamiento incorrectos; desviación del circuito de compensación de la unión fría que conduce a una medición de temperatura inexacta y a una fuga de temperatura indirecta.
- Fallo del sistema de enfriamiento: Tubo de refrigeración bloqueado, válvula de retención defectuosa o bomba de agua de refrigeración parada, incapaz de eliminar el exceso de calor de manera oportuna; fallo del válvula de solenoide que impide su apertura, lo que hace que la función de refrigeración sea ineficaz.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (II) Soluciones
- Reemplace el relé de estado sólido: Utilice un multímetro para detectar los terminales de entrada y salida del SSR. Reemplace el SSR del mismo modelo si conduce sin recibir comandos o no conduce cuando recibe comandos a temperatura ambiente. Verifique la coincidencia de la tensión de circuito antes de la sustitución.
- Calibre el sistema de sensores: Reinstale el sensor para asegurarse de que el contacto entre la sonda y el cilindro sea ajustado sin espacios. Limpie las capas de óxido en los bloques de terminales y asegure los cables para evitar fluctuaciones de la señal. Utilice un sensor conocido y intacto para pruebas de reemplazo y reemplácelo y calibrélo si es necesario.
- Revisión del instrumento de control de temperatura: Reinicie el sistema de control de temperatura; si el fallo persiste, utilice un multímetro para detectar la señal de salida del instrumento de control de temperatura y compárela con la señal de retroalimentación del sensor. Revise o reemplace el módulo de control de temperatura si la desviación es excesiva. Calibre el circuito de compensación de la unión fría para garantizar una medición de temperatura precisa.
- Desbloquee el sistema de refrigeración: Verifique la temperatura del agua del tanque de agua de refrigeración, elimine los bloqueos en el conducto de agua, revise la válvula de retención y la bomba de agua para garantizar un flujo de agua sin obstrucciones. Desmonte y limpie la válvula de solenoide para garantizar un funcionamiento normal de encendido y apagado y un control preciso de la temperatura.
IV. Fenómeno de falla 4: Gran fluctuación de temperatura (la temperatura real se desvía del valor establecido en más de ±10 ℃ con fluctuaciones continuas)
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (I) Causas principales
- Mal contacto del sensor: El desgaste por micro-movimiento entre el termopar/probe PT100 y el cilindro debido a la vibración y la expansión/contracción térmica, o el tamaño del orificio de montaje no coinciden, lo que provoca cambios en los espacios de contacto y señales inestables.
- Fallo de línea eléctrica: Terminales de cable sueltos o envejecidos que causan una corriente inestable en el circuito de calefacción; fluctuaciones de la tensión de red que afectan la potencia de salida de los elementos de calefacción.
- Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Parámetros PID irrazonablesDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Ajustes incorrectos de la banda proporcional, el tiempo integral y el tiempo diferencial que conducen a una respuesta excesiva o un retraso del sistema de control de la temperatura, lo que impide estabilizar a la temperatura establecida.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Coordinación de calentamiento/enfriamiento desequilibradaDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Respuesta lenta del sistema de enfriamiento o potencia del elemento de calentamiento y capacidad de enfriamiento incompatibles, lo que conduce a una regulación tardía de la temperatura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (II) Soluciones
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Optimizar la instalación del sensorDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: : Reemplace las sondas de sensor desgastadas, ajuste el tamaño del orificio de montaje para garantizar un contacto ajustado entre la sonda y el cilindro. Aplique pasta antideslizante a alta temperatura en los hilos y fíjela con el par de torsión especificado para reducir el impacto de las vibraciones. Fije las líneas de los sensores para evitar que se estiren y se desgasten.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Estabilizar el circuito eléctricoDominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: : Ajuste todos los bloques terminales uno a uno y reemplace las líneas envejecidas. Instale un estabilizador de voltaje para evitar el impacto de las fluctuaciones de voltaje de la red en la potencia de calefacción. Compruebe la tierra del circuito de calefacción para evitar interferencias de señal por fugas.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Ajuste de parámetros PIDDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Gradualmente, optimice la banda proporcional (generalmente establecida entre 20 y 50), el tiempo integral (100-300 segundos) y el tiempo de derivación (0-50 segundos) para controlar la fluctuación de la temperatura dentro del rango permitido. Restablezca la configuración de fábrica y vuelva a poner en funcionamiento el equipo si no está familiarizado con el ajuste de los parámetros.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Regulación de calentamiento y refrigeraciónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Revisar las válvulas del sistema de refrigeración y las bombas de agua para mejorar la velocidad de respuesta al enfriamiento. Ajustar la potencia del elemento calefactor y la capacidad de refrigeración según las características del material y la temperatura de procesamiento para evitar una carga excesiva en un solo sistema.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: V. Proceso común de diagnóstico de fallos y mantenimiento preventivo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: (I) Proceso de diagnóstico rápido (operación de apagado para garantizar la seguridad)
- Observe the temperature control instrument status: Prioritize inspecting the sensor if fault codes (e.g., “H”, “OPEN”) are displayed; inspect heating elements and the cooling system if the display is normal but temperature is abnormal.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Mida el circuito eléctrico: Utilice un multímetro para detectar la resistencia de los elementos de calentamiento, el estado de encendido/apagado de los relés de estado sólido y la resistencia de contacto de los bloques terminales para localizar los puntos de circuito abierto o corto.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Prueba de sustitución: Utilice sensores intactos y SSR conocidos para reemplazar los componentes sospechosos para confirmar rápidamente la causa raíz del fallo.
- Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Verificación de la mecánica y el enfriamiento: confirme la instalación de los elementos de calentamiento y el estado de la capa de aislamiento, desbloquee los circuitos de agua/aire de refrigeración y inspeccione los fallos de las válvulas solenoides y de retención.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Medidas de mantenimiento preventivo
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Antes del inicio diario: inspeccione la capa de aislamiento de los elementos de calentamiento y de los bloques terminales, observe si la pantalla del instrumento de control de temperatura es normal y pruebe manualmente la función de encendido y apagado del sistema de refrigeración.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mantenimiento mensual: Calibrar los sensores de temperatura y los instrumentos de control de temperatura, apretar todos los terminales de las líneas eléctricas y limpiar las impurezas del circuito de agua de refrigeración.
- Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Revisión trimestral: detectar el valor de resistencia de los elementos de calentamiento y reemplazar los que estén en mal estado; inspeccionar el estado de los relés de estado sólido y los fusibles, y disponer de piezas de repuesto de la misma especificación.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Optimización del proceso: Evite la operación a temperaturas elevadas a largo plazo para reducir el envejecimiento de los elementos de calentamiento. Seleccione sensores y elementos de calentamiento resistentes a la corrosión cuando procese materiales corrosivos (por ejemplo, PVC) y limpie regularmente las impurezas corrosivas.
Note: Troubleshooting must be performed by professional electricians, who shall strictly abide by power-off operation procedures to avoid electric shock or secondary equipment damage. For faults involving control systems such as temperature control instruments and PLCs, it is recommended to contact the equipment manufacturer’s technical support for precise maintenance in conjunction with the equipment manual.







