

ツインスクリュー押出機の加熱システムは、材料のプラスチケーション品質の核心的な保証要素です。主に、加熱素子(加熱コイル、加熱棒)、温度センサ(熱電対/PT100)、温度制御装置、固体リレー(SSR)、電気回路、冷却補助装置から構成されます。障害は、ほとんどの場合、温度上昇がない、ゆっくりと温度が上昇する、温度が暴走する、大きな温度変動などとして現れます。これらの障害は、部品特性と実用的な運用シナリオを組み合わせて正確に診断する必要があります。詳細な分析は以下の通りです。
I. 異常現象1:加熱ゾーンの温度上昇がない(温度制御装置が読み取り値を示さない/室内温度、加熱要素からの熱がない)
(I) 根本的な原因
- 損傷したヒーティング要素: Internal heating wire breakage or short circuit of heating coils/rods; protective layer damage due to long-term high-temperature oxidation or mechanical collision (e.g., repeated collision of the vacuum port heating coil with the observation cover leading to exposed and short-circuited heating wires); “half-piece failure” of some heating elements resulting in local no-heating.
- 電気回路オープン回路: 電気制御キャビネットの暖房回路の未閉鎖されたエアスイッチ、ブローされたヒューズ、温度制御装置からの信号を受信できないソリッドステートリレー(SSR)の故障、接続が不十分な端子ブロックによる電流伝送の途絶。
- 温度センサの異常: Open circuit or reversed wiring polarity of thermocouples/PT100, or damaged compensation wires, leading to the temperature control instrument failing to receive temperature signals and refusing to output heating commands; fault codes such as “OPEN” or “H” displayed by the sensor essentially indicate an open circuit.
- Interlock保護がトリガーされました:緊急停止スイッチのリセットが行われていない、潤滑油ポンプが起動していない、ヘッド圧が設定値を超えているなどの場合、システムのロック機構が作動して加熱回路の電源を遮断します。
(II) ソリューション
- 加熱要素の検査: 電源を切った後、加熱要素の端子をマルチメータの抵抗範囲で測定します。無傷の要素の抵抗値は通常数オームから数十オームです(電力によって異なります)。無限の抵抗(OL)は開路を示し、0 に近い抵抗は短絡を示し、同じ仕様の加熱要素の交換が必要です。同時に、加熱要素がしっかりと取り付けられているか、絶縁層が損傷していないかを確認し、衝突による損傷を防ぎます。
- 電気回路のオーバーホール: まず、電気制御キャビネット内の暖房回路のエアスイッチとヒューズを確認し、ヒューズが切れた場合は同じモデルのものに交換してください(交換前に短絡の原因を確認し、繰り返し切れることを防ぎましょう)。固体リレーのインジケータライトを確認し、点灯しない場合は、マルチメータを使用して入力端子と出力端子のオン/オフ状態を検出し、異常に通電または不通電している場合は同じ仕様のSSRを交換してください。端子ブロックを一つずつ締めて、酸化層をきれいにして良好な接触を確保してください。
- センサシステムを修復する: 熱電対/PT100 の配線極性(赤い線が負極、色付きの線がK型熱電対の正極)を確認し、逆接続を修正します。損傷した補償線(センサーの種類に合わせて選択)を交換します。マルチメータでセンサー回路の抵抗を測定し、抵抗が無限の場合はセンサーを交換します。設置時に、プローブを空気隙のないようにしっかりとバレルに取り付け、指定のトルクでトルクレンチで締め付けます。締め付けが強すぎないように注意してください。
- リリースインターロック保護:緊急停止スイッチをリセットし、潤滑油ポンプの圧力とヘッド圧力センサーの状態を確認して、異常を解消した後、暖房システムを再起動します。
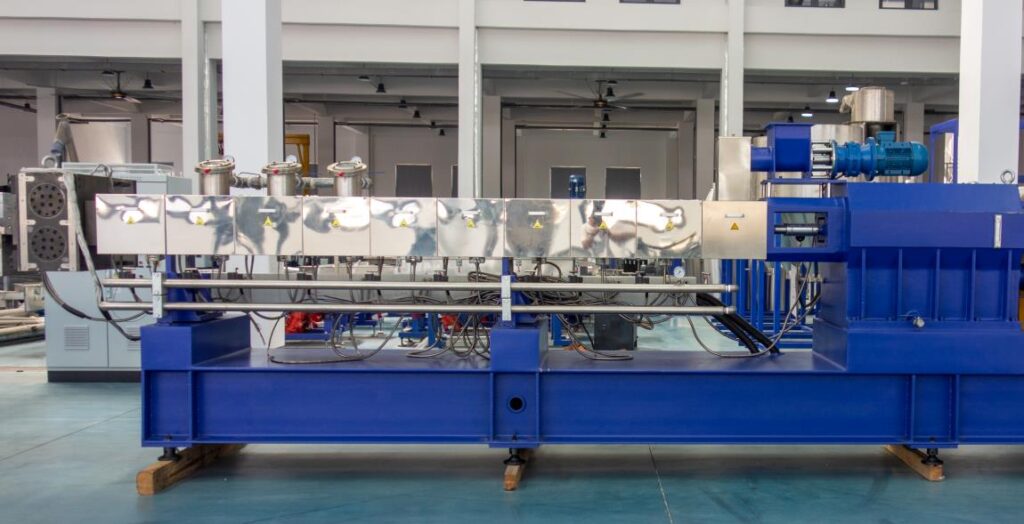
II. 異常現象 2: 温度上昇が遅い(設定された加熱時間を大幅に超え、目標温度に達できない)
(I) 根本的な原因
- 加熱素子の電力が不足: 一部の加熱素子(たとえば、破損した半分の加熱コイル)の故障、不適切な電力定格、または加熱素子とバレル間の接触不良により、熱伝達効率が低下します。
- 異常な熱放散: 閉じていない冷却システム(例:常に開いている水冷式ソレノイドバルブが閉じていない、常に回転している空冷式ファンなど)で、継続的な熱損失が発生しているか、または、破損または欠落したバレルの絶縁層が過剰な熱放散を引き起こしている。
- 適切でない温度制御パラメータの設定: 温度制御装置の不合理な PID パラメータ(比例バンドが過度に大きい、積分時間が過度に長い)により、加熱出力の反応が遅くなる。また、加熱速度の設定が過度に低い場合や、セグメンタル加熱遅延の設定が正しくない場合も同様です。
- 材料の熱放散の干渉: 過度に大きな給食量で、冷たい材料が加熱システムの負荷能力を超える熱を継続的に吸収する場合。
(II) ソリューション
- 加熱能力を高める: 失敗したヒーティング要素を交換して、すべてのヒーティングユニットが正常に動作するようにします。ヒーティング要素とバレルの接合状態を確認し、必要に応じて熱伝導性ゴムシートを交換して、熱伝達効率を向上させます。長期間の全負荷下で温度上昇が遅い場合は、対応する電力を備えたヒーティング要素にアップグレードしてください。
- 冷却システムを点検する: 冷却水回路バルブと空気回路スイッチを手動で閉じて、加熱速度を観察します。ソレノイドバルブが詰まった場合は、バルブコアを取り外して清掃し、破損した場合は交換します。損傷した絶縁層を修復または交換して、熱損失を減らします。
- 温度制御パラメータの最適化: 温度制御装置の PID パラメータを調整し、比例バンドを縮小し、積分時間を短縮して加熱応答速度を向上させます。加熱速度をリセットし、不当なセグメント遅延を解除します。パラメータの正確性を確保するために、定期的に温度制御装置を校正します。
- プロセスパラメータを調整する: 供給速度を減らし、温度が設定値に達した後は徐々に増やして、冷たい材料による過剰な熱消費を防ぎます。
III. 異常現象 3: 温度の不安定 (設定値を超える連続的な温度上昇、または突然の温度変動)
(I) 根本的な原因
- ソリッドステート・リレーの不正機能: SSRの故障や短絡により、温度制御装置が停止指示を出しても加熱要素に継続的に電力が供給され、その結果、温度が暴走する。SSRの接触不良により、急激な温度上昇や下降が生じる。
- 温度センサ信号の歪み:熱電対/PT100の緩い取り付けや経年劣化により、測定温度が実際の温度より低くなり、温度制御装置が連続して加熱信号を出力する。センサの接触不良により、信号が変動し、頻繁に加熱をオン/オフするサイクルが発生する。
- 温度制御装置の障害: センサー信号を受信または処理できない損傷した温度制御モジュールで、誤った加熱コマンドが出力される。また、冷却接合補正回路の偏差により、温度測定が不正確になり、間接的な温度不均衡が発生する。
- 冷却システムの障害: 水冷式パイプラインが遮断され、チェックバルブが不調、または冷却水ポンプが停止しているため、余熱を適切に除去できない。ソレノイドバルブが開かず、冷却機能が効きません。
(II) ソリューション
- 固体状態リレーを交換してください: 多用途メータを使用して、SSRの入力端子と出力端子を検出します。室温でコマンドを受け付けずに電流が流れている、またはコマンドを受け付けても電流が流れない場合は、同じモデルのSSRを交換してください。交換前に回路の電圧の適合を確認してください。
- センサシステムをキャリブレーションする: センサーを再インストールして、プローブとバレルの間に隙間がないようにしっかりと接続させてください。端子ブロックの酸化層を清掃し、信号の変動を防ぐためにケーブルを固定してください。交換テストのために、正常に機能している既知のセンサーを使用して、センサーが老朽化または損傷しているかどうかを確認し、必要に応じて交換および校正を行ってください。
- 温度制御装置のオーバーホール: 温度制御システムを再起動します。障害が続く場合は、マルチメータを使用して温度制御装置の出力信号を検出し、それをセンサのフィードバック信号と比較します。偏差が大きい場合は、温度制御モジュールを修理または交換します。正確な温度測定を確実にするために、冷却接合補正回路を校正します。
- 冷却システムをアンブロックする:冷却水タンクの水温を確認し、水パイプ内の詰まりを取り除き、チェックバルブと水ポンプを点検して、妨げのない水循環を確保します。ソレノイドバルブを分解して清掃し、正常なオン・オフ操作を実現して、正確な温度制御を可能にします。
IV. 異常現象 4: 大きな温度変動(実際の温度が設定値から±10℃以上変動し、継続的に変動する)
(I) 根本的な原因
- センサーの接触不良: 熱電対/PT100 プローブとバレルの間の微小な振動による摩耗、熱膨張・収縮、または取り付け穴のサイズの不一致により、接触隙が変化し、信号が不安定になる。
- 電気配線障害: 緩やかなまたは古い配線端子がヒーティング回路の電流を不安定にし、グリッド電圧の変動がヒーティング要素の出力電力に影響を与える。
- 不合理な PID パラメータ: 比例帯、積分時間、および微分時間の不適切な設定により、温度制御システムの過剰応答または遅れが発生し、設定温度に安定しません。
- 不均衡な加熱/冷却調整: 冷却システムのレスポンスが遅い、またはヒーティングエレメントの電力と冷却能力が一致していないため、温度調整が遅れる。
(II) ソリューション
- センサーの設置を最適化する: 磨耗したセンサプローブを交換し、取付け穴のサイズを調整して、プローブとバレルの接触を確実にする。スレッドに高温用防錆ペーストを塗り、指定のトルクで固定して、振動による影響を軽減する。センサケーブルを固定し、引っ張りや摩耗を防ぐ。
- 電気回路を安定化する:すべての端子ブロックを一つずつ締め、古い配線を交換します。電源電圧の変動による暖房電源への影響を防ぐために電圧安定装置を設置します。暖房回路の接地を確認し、漏電による信号干渉を防ぎます。
- PID パラメータの微調整: 比例帯 (通常 20-50)、積分時間 (100-300 秒)、および微分時間 (0-50 秒) を徐々に最適化し、許容範囲内で温度変動を制御します。パラメータの調整に慣れていない場合は、工場出荷設定に戻し、再稼働してください。
- 加熱と冷却の調整: 冷却システムのバルブと水ポンプをオーバーホールし、冷却応答速度を向上させます。材質特性と加工温度に応じてヒータの電力と冷却能力を調整し、単一システムへの過度な負荷を回避します。
V. 一般的な故障診断プロセスと予防保守
(I) 迅速な診断プロセス(安全を確保するための電源オフ操作)
- Observe the temperature control instrument status: Prioritize inspecting the sensor if fault codes (e.g., “H”, “OPEN”) are displayed; inspect heating elements and the cooling system if the display is normal but temperature is abnormal.
- 電気回路を測定する:マルチメータを使用して、ヒーティング要素の抵抗、ソリッドステートリレーのオン/オフ状態、ターミナルブロックの接触抵抗を検出し、開路/短絡ポイントを特定します。
- 交換テスト:疑わしいコンポーネントを、既知の完全なセンサーとSSRを使用して交換し、故障の根本原因を迅速に確認します。
- メカニズムと冷却装置の確認: 加熱要素の設置と絶縁層の状態を確認し、冷却水/空気回路を解消し、ソレノイドバルブと逆止弁の故障を検査します。
(II)予防保守措置
- 日常起動前:加熱要素と端子ブロックの絶縁層を検査し、温度制御装置の表示が正常かどうかを確認し、冷却システムのオン・オフ機能を手動でテストします。
- 毎月メンテナンス: 温度センサーと温度制御装置を校正し、すべての電気ケーブル端子を締め、冷却水回路内の不純物を清掃します。
- 四半期点検:加熱要素の抵抗値を検出し、古いものを交換します。固体リレーとヒューズの状態を確認し、同スペックの予備部品を確保します。
- プロセス最適化: 長期間の過熱運転を回避し、ヒーティングエレメントの劣化を減らします。腐食性物質(例えば、PVC)を処理する場合は、耐腐食性のセンサーとヒーティングエレメントを選択し、定期的に腐食性の不純物を除去します。
Note: Troubleshooting must be performed by professional electricians, who shall strictly abide by power-off operation procedures to avoid electric shock or secondary equipment damage. For faults involving control systems such as temperature control instruments and PLCs, it is recommended to contact the equipment manufacturer’s technical support for precise maintenance in conjunction with the equipment manual.







