

Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: I. Análisis de precios de los depósitos específicos de extrusoras de doble hélice
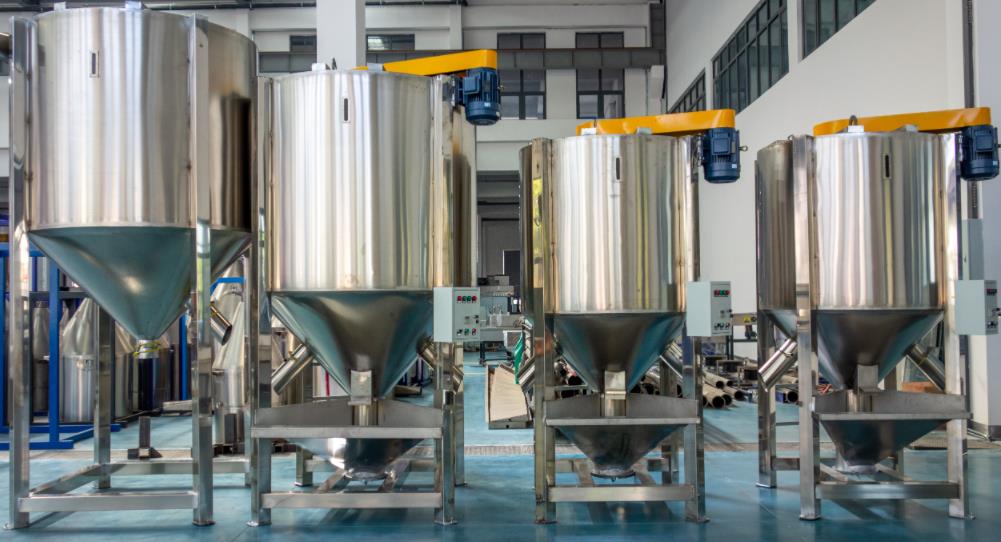
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: El precio de los depósitos de extrusoras de doble hélice varía considerablemente según el material, el tipo estructural, las especificaciones de capacidad, la configuración de precisión, la personalización de la marca y otros factores. Basándose en las cotizaciones del mercado principal (datos obtenidos de plataformas como Alibaba y Made-in-China, a partir de enero de 2026), los precios por tipo son los siguientes:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (I) Cucharones básicos (sin función de dosificación, solo para almacenamiento y transporte de material)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Estos depósitos están hechos principalmente de acero al carbono, con acero inoxidable como material opcional. Son adecuados para extrusoras de tamaño pequeño y mediano, utilizadas para la alimentación básica de partículas de plástico, polvos y otros materiales, con una estructura simple sin módulos de control adicionales.
- Carbon Steel: Price range $500 – $1250 per unit, with a minimum order quantity of 1 unit in most cases and a usual warranty period of 1 year. For example, factory-direct carbon steel twin-screw extruder hoppers, suitable for PE and PP materials, are quoted as low as $573 – $588 per unit, ideal for bulk procurement to meet basic production needs.
- Stainless Steel: Price range $800 – $2000 per unit. Due to its corrosion resistance, it is suitable for materials containing acid-base components or food-grade production scenarios. Some customized specifications can be quoted up to $2500 per unit.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (II) Tanques de dosificación (incluidos módulos de dosificación volumétrica o por pérdida de peso)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Integrados con funciones de medición, pueden controlar de manera precisa la cantidad de alimentación, lo que es adecuado para escenarios de producción con requisitos de precisión de proporcionalización elevados (como la mezcla de masterbatch y la proporcionalización de aditivos). El precio aumenta considerablemente con la mejora de la precisión de medición y los métodos de control.
- Volumetric Metering Hoppers: Price range $520 – $1700 per unit, with medium precision, suitable for ordinary proportioning needs. For example, volumetric twin-screw hoppers for PVC powder are quoted $520 – $570 per unit with a 1-year warranty.
- Loss-in-Weight Metering Hoppers: The price range is extremely wide, with ordinary models ranging from $3500 to $15800 per unit, and high-end models (suitable for carbon fiber, high-precision chemical materials) reaching $20000 – $50000 per unit. For instance, high-precision twin-screw loss-in-weight feeding hoppers, equipped with servo motors and precision weighing modules, are quoted $13000 – $50000 per unit, with a warranty period of 1 to 18 months.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (III) Cucharas de función especial (alimentación forzada cónica, estructura personalizada)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Diseñados para materiales de alta densidad específica, materiales propensos a puenteo o procesos de extrusión especiales, tienen una estructura compleja y se personalizan en su mayoría, lo que resulta en un precio más alto.
- Tapered Twin-Screw Forced Feeding Hoppers: Suitable for heavy materials or high-viscosity materials, priced at $18900 – $20000 per unit. Equipped with a forced feeding device to ensure stable material conveyance, they are commonly used in PVC pipe and profile extrusion production lines.
- Customized Hoppers (e.g., anti-corrosion, high-temperature resistance, multi-inlet design): Prices fluctuate according to customization requirements, ranging from $1000 – $3500 per unit (basic customization). Complex working condition customization (such as chemical anti-corrosion, laboratory-specific small hoppers) can exceed $10000 per unit.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: (IV) Factores clave que afectan al precio
- Material: Carbon Steel < Stainless Steel < Bimetallic Material. Bimetallic hoppers are 30% – 50% more expensive than ordinary stainless steel due to their wear resistance and high-temperature resistance.
- Capacity and Specification: Hopper volume ranges from 50L to over 500L. Larger capacity and interface size adapted to large extruders (such as 65/75-type twin-screws) increase the price by 20% – 100%.
- Brand and Origin: The price of domestic basic hoppers is generally 30% – 50% lower than that of imported brands. Imported brands (such as Coperion-matched hoppers) are mostly quoted above $10000 per unit.
- Additional Configurations: Equipping with level gauges, stirring devices, anti-bridging devices and other accessories will increase the basic price by 10% – 30%.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: II. Precauciones de sustitución para los depósitos de extrusoras de doble hélice
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de relleno} y corchetes. Registro técnico formal. Texto: (I) Seguridad y preparación previas al reemplazo
- Shutdown and Power Off Operation: Strictly follow the equipment operation procedures. First stop the extruder, cut off the main power supply and hang a “Under Maintenance” sign. Conduct replacement work only after the equipment has completely cooled down (the temperature of the hopper and feed inlet drops to room temperature). It is prohibited to disassemble the hopper when the equipment is running or at high temperature to avoid scalding and mechanical damage risks.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Limpieza de los materiales residuales: Antes del desmontaje, vacíe los materiales residuales en el depósito antiguo y limpie la pared interior con un cepillo. Si los materiales se adhieren o aglomeran, limpie con alcohol (evite los disolventes corrosivos). Mientras tanto, limpie los materiales residuales en la entrada de alimentación y en el extremo de alimentación por tornillo para evitar la mezcla de materiales nuevos y antiguos, lo que afecta la calidad de la producción y evita que el equipo falle debido al atasco de los materiales después del reemplazo.
- New Hopper Inspection: Verify the compatibility of the new hopper’s material, volume and interface size with the extruder model, ensuring that the hopper interface is consistent with the feed inlet flange size and the fixing holes are aligned. Check that the inner wall of the hopper is free of damage and burrs; for metering hoppers, confirm that the metering module and sensor are intact and the terminal blocks are not loose.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Preparación de herramientas y protección: Prepare herramientas adecuadas, como llaves, destornilladores y juntas, y utilice equipo de protección, como guantes resistentes a altas temperaturas y gafas de seguridad, para evitar lesiones causadas por piezas que caen o por materiales que salpican durante el desmontaje.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Puntos clave de las operaciones de desmontaje e instalación
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Desmontaje de la tolva: primero retire los tornillos de fijación entre la tolva y la entrada de alimentación y separe la tolva del tubo de alimentación (si hay módulos de medición y medidores de nivel, desconecte los cables primero y haga marcas en la línea para evitar una conexión incorrecta durante el montaje). Mueva la tolva lentamente durante el desmontaje para evitar colisiones con componentes de precisión, como el cuerpo del extrusor y los tornillos. Para las piezas fuertemente adheridas, golpee suavemente (evite una fuerza excesiva que dañe la interfaz).
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Tratamiento de la interfaz: limpie el resto de la junta en la superficie de la brida de la entrada de alimentación, compruebe la planicidad de la superficie de la brida. Si hay arañazos o deformaciones, repárelas a tiempo para evitar fugas de material después de la instalación. Sustituya la junta por una nueva para garantizar el rendimiento de sellado. Para los depósitos adaptados a materiales de alta temperatura, seleccione juntas resistentes a altas temperaturas (como materiales de silicona y PTFE).
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Instalación de nuevo depósito: coloque lentamente el nuevo depósito por encima de la entrada de alimentación, alinee los orificios de fijación y apriete los tornillos de manera uniforme (evite la deformación de la interfaz causada por una fuerza excesiva en un lado). En el caso de los depósitos de dosificación, conecte los cables según las marcas durante el montaje para garantizar una transmisión de señales fluida entre el módulo de dosificación, el sensor y el sistema de control del extrusor.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Ajuste del ángulo: El ángulo de instalación del depósito debe ser mayor que el ángulo de reposo del material (generalmente ≥60°) para evitar que el material forme puentes y cuelgue en el depósito, lo que afecta la estabilidad de la alimentación. Especialmente para polvos y materiales fáciles de aglomerarse, el ángulo de instalación debe controlarse estrictamente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (III) Comisionamiento e inspección posteriores al reemplazo
- Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Comisionamiento sin carga: conecte la fuente de alimentación, inicie el equipo para operar sin carga y observe la estanqueidad entre la tolva y la entrada de alimentación; se considera que está calificado si no hay fugas de material ni ruidos anormales. En los depósitos de dosificación, calibre la precisión de dosificación, configure la cantidad de alimentación a través del sistema de control y verifique la desviación entre la cantidad de alimentación real y el valor establecido. La desviación debe controlarse dentro de ±1% antes de ponerlo en uso.
- Prueba de carga: Añadir materiales de producción para la operación de carga en pequeños lotes, verificar la estabilidad del transporte de materiales, asegurarse de que no haya puentes ni bloqueos, alimentación uniforme de los tornillos y descarga estable del extrusor. Al mismo tiempo, observar si la parte fija de la tolva está suelta y si los datos del módulo de dosificación se transmiten normalmente.
- Inspección detallada: En las tolvas con dispositivos de agitación y dispositivos antiuñas, verificar que los dispositivos funcionen de manera flexible sin atascos. Limpie los residuos generados durante la sustitución, asegúrese de que no haya obstáculos alrededor del equipo y cumpla con las especificaciones de seguridad de la producción.
(IV) Mantenimiento y precauciones posteriores
- Limpieza regular: Según las características de los materiales de producción, limpie regularmente la pared interna de la tolva para evitar que se aglomere el residuo de los materiales que afecten a la alimentación. En el caso de materiales corrosivos, limpiémoslos a tiempo después de cada producción para evitar daños en el material de la tolva.
- Mantenimiento de accesorios: Calibre regularmente los sensores y los módulos de dosificación de las tolvas de dosificación para evitar la desviación de precisión. Compruebe regularmente las juntas y reemplázelas a tiempo si están envejecidas o dañadas para evitar fugas de material.
- Adaptación de las condiciones de trabajo: Está prohibido introducir materiales que superen el rango de tolerancia de los materiales de la tolva (como materiales de alta temperatura y altamente corrosivos) para evitar daños en la tolva. Si es necesario cambiar el tipo de material, especialmente de materiales de alta temperatura a materiales de baja temperatura o de materiales reforzados a materiales no reforzados, limpie completamente la tolva y el sistema de alimentación, y desmonte para limpiarlo si es necesario.







