

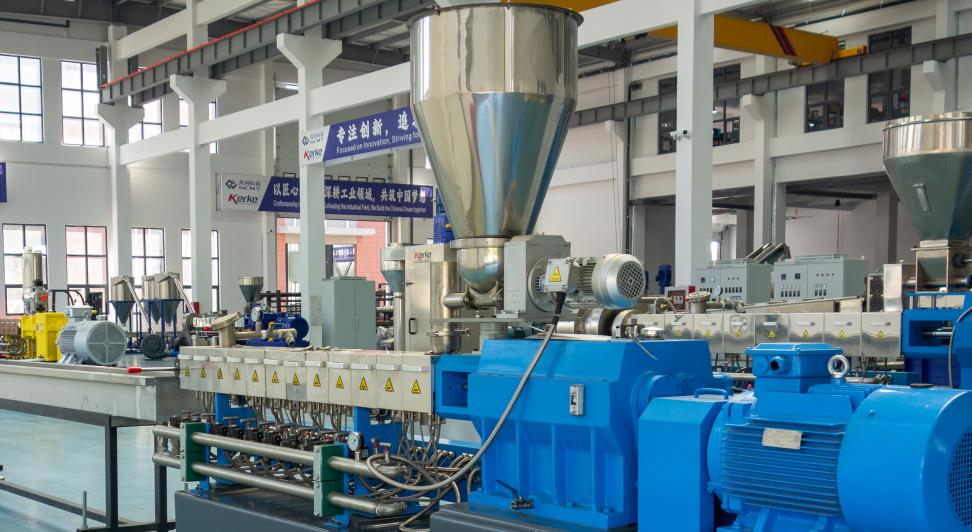
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Como unidad auxiliar principal de los extrusores de doble hélice, el funcionamiento estable del sistema de alimentación determina directamente la producción de extrusión, la calidad de plasticización del material y la seguridad operativa general del equipo. Los fallos comunes de este sistema se concentran principalmente en anomalías de funcionamiento del motor, mala transmisión del material, sobrecalentamiento, desacoplamiento de velocidad y fugas de sellado. A continuación se ofrece un análisis detallado combinado con las condiciones de trabajo reales y las soluciones correspondientes.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: I. Anormalidades de funcionamiento del motor
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (I) El motor no pudo arrancar
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causas de fallos: 1. Incorrect startup procedure, failing to follow the startup logic of “lubricating oil pump startup → interlock device reset → emergency stop button reset”; 2. Circuit faults, such as burned fuses, poor contact of power cables, or unreleased induced electricity of the frequency converter; 3. Overcurrent protection or demagnetization protection activation, mostly triggered by excessive load or internal motor faults; 4. Foreign object jamming, such as broken spring pieces, metal impurities entering the barrel, causing the motor load to exceed the rated value.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: SolucionesDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Reinicie estrictamente de acuerdo con los procedimientos de operación del equipo, apague la energía principal y espere 5 minutos para liberar la electricidad inducida del convertidor de frecuencia, restablezca el botón de parada de emergencia y el dispositivo de interbloqueo, y confirme que la bomba de aceite lubricante arranca normalmente; 2. Inspeccione el circuito del motor principal, reemplace los fusibles quemados, fije los conectores del cable de alimentación y compruebe la continuidad del circuito; 3. Realice una prueba del motor en reposo después de liberar el estado de protección; si funciona normalmente, verifique el extremo de carga mecánica; 4. Desmonte el cilindro y la caja de engranajes, limpie los objetos extraños entre el tornillo y la pared del cilindro y instale un marco magnético después de la restauración para evitar que los objetos extraños entren nuevamente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Velocidad del motor inestable
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causas de fallosDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1. Componentes de control defectuosos, como potenciómetros de control de velocidad envejecidos o ganancia anormal del circuito de velocidad en la placa de control principal; 2. Fuerte desgaste de los escobillas de los motores servo de corriente continua, lo que conduce a fluctuaciones de corriente debido a un mal contacto; 3. Pérdida del control de la vinculación de velocidad entre el motor de alimentación y el tornillo principal, lo que da como resultado fallos en la transmisión de señales; 4. Suministro irregular de material, lo que provoca cambios periódicos de carga y fluctuaciones en la velocidad del motor de tracción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: SolucionesDominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Ajuste el potenciómetro RP5 en la placa de control principal (anote la posición original para su restauración); si no es efectivo, reemplace el potenciómetro de control de velocidad y calibre los parámetros de la placa de control principal; 2. Revise el grado de desgaste de los escobillas, reemplácelos por otros nuevos a tiempo y limpie el polvo de las escobillas; 3. Inspeccione el sistema de control de enlace de velocidad, repare los sensores de señal y las líneas de transmisión, y asegúrese de que la velocidad de alimentación se ajuste de manera sincronizada con la velocidad del tornillo principal; 4. Optimice la estabilidad del suministro de material y solucione los fallos posteriores en el transporte de material.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: II. Fallas de transporte de materiales defectuosos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (I) Obstrucción y puenteo del material
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causas de fallos: 1. Material characteristic issues, such as high hardness, poor fluidity, or agglomeration due to excessive humidity; 2. Hopper design defects, causing materials to form a “bridging” structure in the hopper that cannot fall; 3. Insufficient cooling at the feed inlet, leading to material adhesion and blockage at the feed inlet due to excessive temperature; 4. Wear of the screw tail seal causing leakage, or wear of threaded elements resulting in reduced conveying efficiency; 5. Fibrous impurities and large particles mixed in materials, winding the stirring blades or blocking the conveying channel.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: SolucionesDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1. Optimice el pretratamiento del material, triture los materiales duros, seque para eliminar la humedad y asegure un tamaño uniforme de las partículas del material y un contenido de humedad cualificado; 2. Instale un dispositivo de ruptura de arcos o un mecanismo de agitación en la tolva para evitar que el material se junte; 3. Refuerce el sistema de enfriamiento en la entrada de alimentación y reduzca la temperatura local para evitar la adherencia del material; 4. Fije o reemplace la junta de cola del tornillo, verifique regularmente el desgaste de los elementos roscados y repare o reemplácelos oportunamente; 5. Instale dispositivos de filtrado de material, limpie las impurezas enredadas en la tolva y las cuchillas, y standardice las operaciones de dosificación para evitar que se mezclen objetos extraños.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (II) Alimentación desigual y reducción de la producción de extrusión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causas de fallosDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: : 1. Fluctuaciones en la velocidad del motor de alimentación, lo que conduce a cambios periódicos en la cantidad de alimentación; 2. Celda de carga defectuosa, lo que produce señales de medición inexactas que afectan la precisión de la alimentación; 3. Desalineación o desviación de fase de las almohadillas de ajuste del tornillo, lo que causa interferencias en los componentes y reduce la eficiencia de transporte; 4. Obstrucción del canal de flujo de la cabeza o del cambiador de tamices, lo que conduce a una obstrucción de la descarga de material que se retroalimenta al extremo de alimentación; 5. Espacio excesivamente grande entre el tornillo y la pared del cilindro de lodo, o ángulo de hélice de las cuchillas anormal, que no empuja eficazmente los materiales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: SolucionesDominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 1. Revisar el sistema de control del motor de alimentación y los rodamientos para garantizar una velocidad estable; 2. Calibrar la célula de carga, inspeccionar las líneas de transmisión de señal y garantizar una medición precisa; 3. Comprobar la posición de las almohadillas de ajuste del tornillo, sacar el tornillo para inspeccionar si hay interferencias y ajustar la fase a un rango razonable; 4. Limpiar el canal de flujo de la cabeza, reemplazar la pantalla del filtro y inspeccionar el sistema de presión de aire/aceite del cambiador de pantalla; 5. Ajustar el espacio entre el auge y la pared del cilindro a 3-5 mm, reparar o reemplazar las cuchillas con ángulos de hélice anormales para garantizar la eficiencia de empuje.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: III. Fallas de apagado por sobrecarga
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causas de fallosDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Resistencia excesiva del material, como materiales duros, mala fluidez o diseño de la estructura del tornillo poco razonable (bloques de amasado y elementos de resistencia excesivos); 2. Operación a baja velocidad durante largos períodos del alimentador, lo que conduce al calentamiento del motor debido al aumento de la corriente; 3. Lubricante insuficiente o circuito de lubricante obstruido, que intensifica la fricción de los componentes de transmisión y aumenta la carga; 4. Fuerte desgaste de los rodamientos del motor, mala lubricación y aumento de la resistencia operativa.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: SolucionesDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: 1. Optimice el pretratamiento del material, reduzca el número de elementos de resistencia de tornillo y ajuste la estructura del tornillo para que coincida con las características del material; 2. Ajuste los parámetros de funcionamiento para evitar la operación a baja velocidad durante largos períodos del alimentador y, si es necesario, reemplácelo por un reductor de relación de velocidad grande; 3. Compruebe el nivel del aceite lubricante, agregue aceite lubricante del grado adecuado, limpie el circuito y el filtro de aceite y asegúrese de que el sistema de lubricación esté libre de obstrucciones; 4. Compruebe el grado de desgaste de los rodamientos del motor, reemplázelos oportunamente, agregue lubricante y pruebe la flexibilidad del funcionamiento de los rodamientos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: IV. Diferencias de velocidad y fallos de sellado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (I) Diferencia entre el tornillo principal y la velocidad de alimentación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causas de fallosDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1. Control inadecuado de la temperatura de cada sección del barril, lo que conduce a una mala plasticización del material y a un aumento de la resistencia al avance debido a la baja temperatura; 2. Refrigeración insuficiente en la entrada de alimentación, lo que provoca la adherencia del material y el bloqueo en la entrada de alimentación, lo que hace imposible aumentar la velocidad de alimentación; 3. Estructura de tornillos poco razonable, con bloques de aleación excesivamente duros que conducen a un aumento de la resistencia de transporte del material; 4. Fallos en el sistema de control de enlace, que impiden que la velocidad de alimentación siga los cambios en la velocidad del tornillo principal.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Soluciones: 1. Optimizar los ajustes de temperatura y aumentar adecuadamente la temperatura del barril para garantizar una plastificación suficiente del material; 2. Fortalecer el enfriamiento en la entrada de alimentación, limpiar los materiales adheridos y garantizar una alimentación sin obstrucciones; 3. Optimizar la estructura del tornillo y reducir los elementos de resistencia innecesarios; 4. Revisar el sistema de control de la conexión, depurar el dispositivo de retroalimentación de señales y garantizar un equilibrio dinámico entre la velocidad de alimentación y la velocidad del tornillo principal.
(II) Fuga de sellado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Causas de fallos: 1. El desgaste y el envejecimiento del sello de la cola del tornillo, lo que reduce el rendimiento de sellado; 2. Los tornillos sueltos conectados al extrusor, lo que provoca fugas en el espacio de interfaz; 3. Fuga de aceite del grupo de engranajes, con aceite de lubricación que se mezcla con los materiales o que se escapa desde la interfaz.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Soluciones: 1. Comprobar regularmente el desgaste de los elementos de sellado y ajustarlos o reemplazarlos a tiempo; 2. Ajustar la cabeza del tornillo y todos los tornillos de conexión después de 1000 horas de funcionamiento y inspeccionar el espacio de interfaz; 3. Comprobar el nivel de aceite del grupo de engranajes diariamente, limpiar los puntos de fuga de aceite, reemplazar las juntas de aceite dañadas y reemplazar el aceite de lubricación periódicamente.
V. Medidas de mantenimiento preventivo
1. Estandarizar el proceso de operación, iniciar el equipo estrictamente de acuerdo con la secuencia de inicio, mantener el material de la tolva húmedo al apagar el equipo durante más de 8 horas y vaciar el material del barril al apagarlo durante más de 2 días; 2. Establecer un registro de mantenimiento regular, desmontar el barril cada 8000 horas de operación o cada año, inspeccionar el desgaste de los tornillos y los elementos de sellado, y reemplazar las partes vulnerables; 3. Fortalecer el control de los materiales para garantizar que la limpieza, el tamaño de las partículas y el contenido de humedad cumplan con los estándares, y evitar que objetos extraños y materiales no aptos entren en el sistema; 4. Calibrar regularmente los componentes del sistema de control, incluidos sensores, potenciómetros, dispositivos de control de velocidad, etc., para garantizar señales precisas y un funcionamiento estable; 5. Comprobar el nivel de aceite, la temperatura del aceite y la fluidez del circuito de lubricación diariamente para garantizar una lubricación adecuada de los componentes de transmisión y controlar la temperatura del aceite por debajo de 65 ℃.
A través del análisis y las soluciones dirigidas anteriores, se pueden diagnosticar y resolver eficazmente diversos fallos del sistema de alimentación. Combinado con el mantenimiento preventivo regular, se puede mejorar considerablemente la estabilidad de funcionamiento del equipo, reducir la tasa de parada por fallos y garantizar la operación continua y eficiente de la producción de extrusión.







