

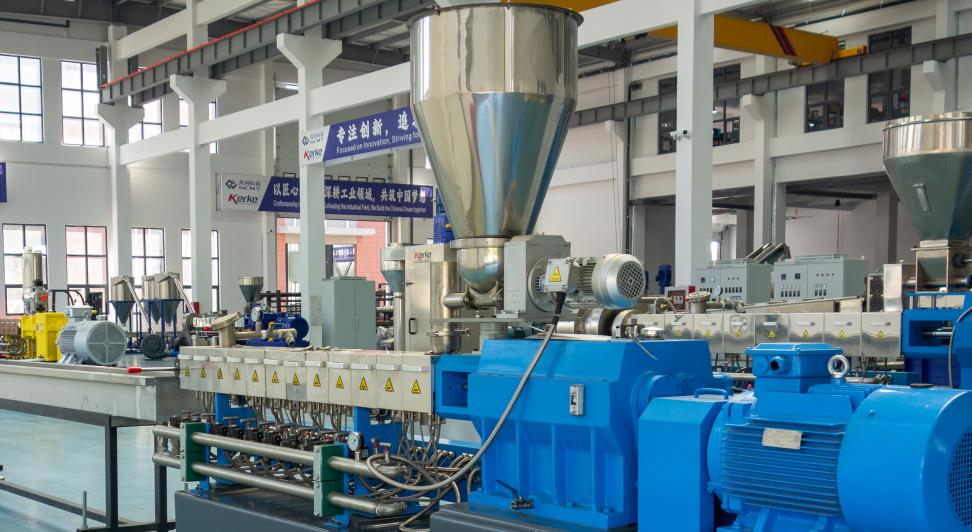
ツインスクリュー押出機のコアアクセサリユニットとして、給餌システムの安定した運転は、押出量、材料の可塑化品質、および設備の全体的な運用安全性を直接決定します。このシステムの一般的な故障は、主にモーターの動作異常、不十分な材料供給、過負荷による加熱、速度の不一致、およびシーリング漏れに集中しています。以下は、実際の作業条件と対応する解決策を組み合わせた詳細な分析です。
I. モーターの異常動作
(I) モーターが起動できません
障害の原因: 1. Incorrect startup procedure, failing to follow the startup logic of “lubricating oil pump startup → interlock device reset → emergency stop button reset”; 2. Circuit faults, such as burned fuses, poor contact of power cables, or unreleased induced electricity of the frequency converter; 3. Overcurrent protection or demagnetization protection activation, mostly triggered by excessive load or internal motor faults; 4. Foreign object jamming, such as broken spring pieces, metal impurities entering the barrel, causing the motor load to exceed the rated value.
ソリューション: 1. 必ず機器の運転手順に従って再起動し、主電源を切り、5分間待つと周波数変換器の誘導電流が放電されます。緊急停止ボタンとインターロック装置をリセットし、潤滑オイルポンプが正常に動作していることを確認します。 2. 主モータ回路を点検し、焼けたヒューズを交換し、電源ケーブルのコネクタを固定し、回路の連続性をテストします。 3. 保護状態を解除した後、アイドルモータテストを実施します。正常に動作する場合は、機械的負荷端を確認します。 4. バレルとギアボックスを分解し、ネジとバレル壁の間の異物を清掃し、再入れ込み後に磁気フレームを設置して、再び異物が入るのを防ぎます。
(II) 不安定なモータ速度
障害の原因: 1. 制御部品の不良、例えば、経年劣化した速度制御ポテンショメーターやメイン制御ボード上の速度ループの異常な増幅。 2. DCサーボモータのブラシの激しい摩耗により、接触不良による電流変動が発生する。 3. 給料モーターとメインねじの速度リンクの制御が失われ、信号伝送に障害が発生する。 4. 材料供給が不均一であるため、トラクションモータの速度に周期的な負荷変化や変動が生じる。
ソリューション: 1. メイン制御盤のRP5ポテンショメーターを調整し(復元のために元の位置を記録しておく)、効果がない場合は、速度制御ポテンショメーターを交換してメイン制御盤のパラメーターを調整する。2. ブラシの摩耗度を確認し、新しいブラシに適時に交換し、ブラシのほこりを掃除する。3. 速度連動制御システムを点検し、信号センサと伝送線をオーバーホールし、供給速度がメインねじ速度と同期して動作していることを確認する。4. 材料供給の安定性を最適化し、その後の材料輸送障害をトラブルシューティングする。
II. 材料輸送に関する不具合
(I) 材料の詰まりとブリッジ
障害の原因: 1. Material characteristic issues, such as high hardness, poor fluidity, or agglomeration due to excessive humidity; 2. Hopper design defects, causing materials to form a “bridging” structure in the hopper that cannot fall; 3. Insufficient cooling at the feed inlet, leading to material adhesion and blockage at the feed inlet due to excessive temperature; 4. Wear of the screw tail seal causing leakage, or wear of threaded elements resulting in reduced conveying efficiency; 5. Fibrous impurities and large particles mixed in materials, winding the stirring blades or blocking the conveying channel.
ソリューション: 1. 材料の前処理を最適化し、硬い材料を粉砕し、水分を除去するために乾燥させ、均一な材料粒度と適切な水分含量を確保します。 2. ホッパーにアーチ破壊装置または攪拌機構を設置し、材料の橋渡しを防ぎます。 3. 給料口の冷却システムを強化し、局所的な温度を低下させ、材料の付着を防ぎます。 4. スクリューテールシールを固定または交換し、ねじ部の摩耗を定期的に確認し、適時に修理または交換します。 5. 材料フィルタ装置を設置し、ホッパーと刃に絡みついた不純物を清掃し、バッチング操作を標準化して、異物の混入を防ぎます。
(II) 不均一な供給と押出量の減少
障害の原因: 1.給餌モーターの速度が変動し、その結果、給餌量が周期的に変化する。 2.負荷セルが不良のため、測定信号が正確でなくなり、給餌精度に影響が出る。 3.ねじ調整パッドの位置がずれているか、相位が異なっているため、部品が干渉し、運搬効率が低下する。 4.ヘッド流路やスクリーンチェンジャーが詰まると、材料の排出が妨げられ、給餌端にフィードバックされる。 5.オーガーと泥シリンダーの壁との間の隙間が過度に大きくなっているか、ブレードのヘリックス角度が異常であるため、材料を効果的に押し出せない。
ソリューション: 1.給油モーター制御システムとベアリングをオーバーホールし、安定した速度を確保します。 2.負荷セルを校正し、信号伝送線を検査し、正確な測定を確実にします。 3.ネジ調整パッドの位置を確認し、ネジを引き出して干渉がないか確認し、フェーズを合理的な範囲に調整します。 4.ヘッドフローチャンネルを清掃し、フィルタスクリーンを交換し、スクリーンチェンジャーの空気/オイル圧力システムを検査します。 5.オーガーとシリンダー壁との隙間を3〜5mmに調整し、ヘリックスの角度が異常なブレードを修理または交換して、押し出し効率を確保します。
III. オーバーロードヒーティングシャットダウン障害
障害の原因: 1.過剰な材料抵抗、例えば硬い材料、流動性の低さ、または不合理なねじ構造設計(過剰な締め込みブロックと抵抗要素); 2.フィーダの長時間の低速運転により、電流が増加してモーターが熱くなる; 3.潤滑油が不足しているか、オイル回路が詰まっているため、伝達部品の摩擦が強まり、負荷が増加する; 4.モータベアリングの過度な摩耗、潤滑不良、および運転抵抗の増加。
ソリューション: 1. 材料の前処理を最適化し、ねじ抵抗要素の数を減らし、材料特性に合わせてねじ構造を調整する。 2. 給送装置の長期的な低速運転を避けるために操作パラメータを調整し、必要に応じて大速比減速機に交換する。 3. 潤滑油レベルを確認し、適切なグレードの潤滑油を追加し、油回路とフィルターを清掃して、潤滑システムが妨げられていないことを確認する。 4. モータベアリングの摩耗度を確認し、適時に交換し、潤滑剤を追加し、ベアリングの動作の柔軟性をテストする。
IV. スピード不一致とシーリング不具合
(I) 主ねじと給食速度の不一致
障害の原因: 1. 各バルブセクションの適切な温度制御が行われていないため、材料の可塑化が不十分となり、低温により前方抵抗が増大する。 2. 給料口での冷却が不十分で、材料が付着し、給料口が詰まるため、給料速度を上げることができない。 3. スクリュ構造が不合理で、過剰な硬質合金ブロックが材料の運搬抵抗を増大させる。 4. 連動制御システムに欠陥があるため、主スクリュ速度の変化に合わせて給料速度が追従できない。
ソリューション: 1. 温度設定を最適化し、バレル温度を適切に上昇させることで、材料の十分な可塑化を確保する。 2. 給料口での冷却を強化し、付着した材料を清掃し、妨げのない給料を実現する。 3. スクリュ構造を最適化し、不要な抵抗要素を削減する。 4. 連動制御システムをオーバーホールし、信号フィードバック装置をデバッグし、給料速度と主スクリュ速度の動的バランスを確保する。
(II) シーリング漏れ
障害の原因: 1.ねじ尾シールの摩耗および劣化により、シーリング性能が低下する。2.エクストラーダに取り付けられたボルトが緩んで、インターフェイスギャップから漏れが発生する。3.ギアボックスからオイルが漏れ、潤滑油が材料に混入したり、インターフェイスから漏れる。
ソリューション: 1. シーリング部品の摩耗を定期的にチェックし、適切に固定または交換します。 2. 1000時間の運転後、ネジヘッドとすべての接続ボルトを固定し、インターフェイスの隙間を確認します。 3. ギアボックスのオイルレベルを毎日確認し、オイル漏れの箇所を清掃し、破損したオイルシールを交換し、潤滑油を定期的に交換します。
V. 予防保守措置
1. 操作プロセスを標準化し、マシンを起動時序に厳密に従って起動します。8時間以上シャットダウンした場合はホッパー材料を湿らせ、2日以上シャットダウンした場合はバレル材料を空にします。2. 定期的なメンテナンス台帳を作成し、操作8000時間または1年に一度バレルを分解し、ネジやシーリング要素の摩耗を検査し、脆弱な部品を交換します。3. 材料管理を強化し、材料の清浄度、粒度、および水分含量が基準を満たすことを確認し、異物や不適合材料がシステムに入らないようにします。4. センサー、ポテンショメーター、スピード制御装置などを含む制御システムの部品を定期的に校正し、正確な信号と安定した動作を確保します。5. 潤滑システムのオイルレベル、オイル温度、およびオイル回路の滑らかさを毎日確認し、トランスミッション部品の十分な潤滑を確保し、オイル温度を65℃以下に制御します。
上記のターゲット分析と解決策を通じて、給送システムのさまざまな障害を効果的に診断および解決することができます。定期的な予防保守を組み合わせることで、装置の運用安定性を大幅に向上させ、障害による停止率を低減し、押出生産の継続的かつ効率的な運転を保証することができます。







