

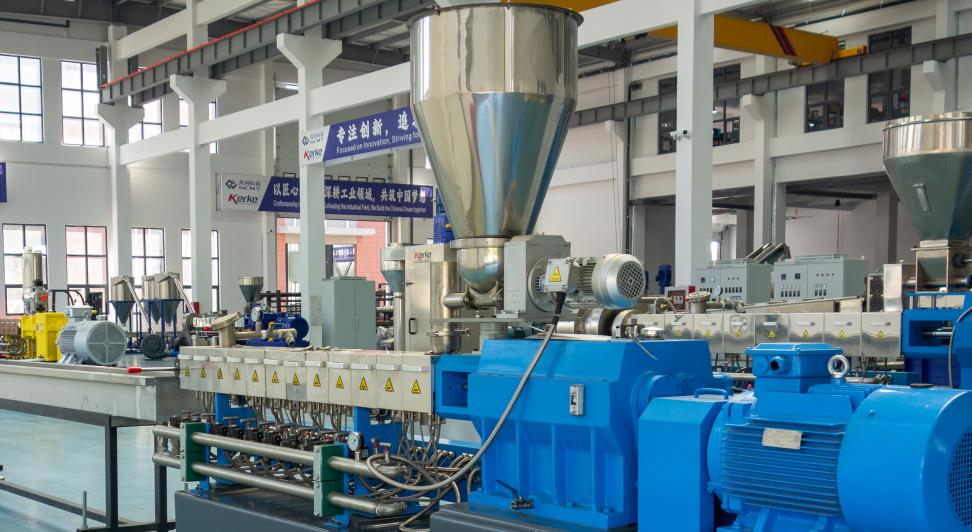
Как ключевой вспомогательный узел двухшнековых экструдеров, стабильная работа системы подачи напрямую определяет производительность экструзии, качество пластификации материала и общую безопасность эксплуатации оборудования. Типичные неисправности этой системы в основном связаны с аномалиями работы электродвигателя, плохой транспортировкой материала, перегревом при перегрузке, несоответствием скоростей и утечками уплотнений. Ниже приведен подробный анализ, основанный на реальных условиях работы, и соответствующие решения.
I. Аномалии работы электродвигателя
(I) Электродвигатель не запускается
Причины неисправности: 1. Неправильная процедура запуска, несоблюдение логики пуска «запуск насоса смазочного масла → сброс блокировочного устройства → сброс кнопки аварийной остановки»; 2. Неисправности цепи, такие как перегоревшие предохранители, плохой контакт силовых кабелей или не снятая остаточная индукция частотного преобразователя; 3. Срабатывание защиты от перегрузки по току или защиты от размагничивания, чаще всего вызванное чрезмерной нагрузкой или внутренними неисправностями двигателя; 4. Застревание посторонних предметов, таких как обломки пружин, попадание металлических примесей в цилиндр, что приводит к превышению номинального значения нагрузки на двигатель.
Решения: 1. Повторный запуск строго в соответствии с инструкциями по эксплуатации оборудования; отключите основное питание и подождите 5 минут для снятия остаточной индукции частотного преобразователя, сбросьте кнопку аварийной остановки и блокировочное устройство, убедитесь, что насос смазочного масла запускается нормально; 2. Проверьте цепь главного двигателя, замените перегоревшие предохранители, затяните разъемы силовых кабелей и проверьте целостность цепи; 3. Проведите тест холостого хода двигателя после сброса состояния защиты; если он работает нормально, проверьте механический конец нагрузки; 4. Разберите цилиндр и редуктор, очистите посторонние предметы между шнеком и стенкой цилиндра, и установите магнитную рамку после восстановления для предотвращения повторного попадания посторонних предметов.
(II) Нестабильная скорость электродвигателя
Причины неисправности: 1. Неисправные компоненты управления, такие как изношенные потенциометры регулирования скорости или аномальное усиление контура скорости на главной плате управления; 2. Сильный износ щеток серводвигателей постоянного тока, приводящий к колебаниям тока из-за плохого контакта; 3. Потеря контроля над связью скоростей между двигателем подачи и главным шнеком, что приводит к неисправностям передачи сигнала; 4. Неравномерная подача материала, вызывающая периодические изменения нагрузки и колебания скорости тягового двигателя.
Решения: 1. Отрегулируйте потенциометр RP5 на главной плате управления (запишите исходное положение для восстановления); если неэффективно, замените потенциометр регулирования скорости и откалибруйте параметры главной платы управления; 2. Проверьте степень износа щеток, своевременно замените их новыми и очистите угольную пыль; 3. Проверьте систему управления связью скоростей, проведите ревизию датчиков сигнала и линий передачи, убедитесь, что скорость подачи синхронно регулируется со скоростью главного шнека; 4. Оптимизируйте стабильность подачи материала и устраните неисправности последующей транспортировки материала.
II. Неисправности плохой транспортировки материала
(I) Засорение и сводообразование материала
Причины неисправности: 1. Проблемы с характеристиками материала, такие как высокая твердость, плохая текучесть или агломерация из-за чрезмерной влажности; 2. Дефекты конструкции бункера, приводящие к образованию структуры «свода» в бункере, препятствующей падению материала; 3. Недостаточное охлаждение на загрузочном отверстии, приводящее к прилипанию и засорению материала на загрузочном отверстии из-за чрезмерной температуры; 4. Износ уплотнения хвостовика шнека, вызывающий утечки, или износ резьбовых элементов, приводящий к снижению эффективности транспортировки; 5. Смешивание волокнистых примесей и крупных частиц в материалах, наматывание на лопасти мешалки или блокировка канала транспортировки.
Решения: 1. Оптимизируйте предварительную обработку материала, измельчите твердые материалы, высушите для удаления влаги, обеспечьте однородность размера частиц и допустимое содержание влаги; 2. Установите устройство разрушения сводов или механизм перемешивания в бункере для предотвращения сводообразования материала; 3. Усильте систему охлаждения на загрузочном отверстии и снизьте локальную температуру во избежание прилипания материала; 4. Затяните или замените уплотнение хвостовика шнека, регулярно проверяйте износ резьбовых элементов и своевременно ремонтируйте или заменяйте их; 5. Установите устройства фильтрации материала, очистите запутавшиеся примеси на бункере и лопастях, стандартизируйте операции дозирования во избежание смешивания посторонних предметов.
(II) Неравномерная подача и снижение производительности экструзии
Причины неисправности: 1. Колебания скорости двигателя подачи, приводящие к периодическим изменениям объема подачи; 2. Неисправность тензодатчика, приводящая к неточным измерительным сигналам, влияющим на точность подачи; 3. Смещение или фазовое отклонение регулировочных прокладок шнека, вызывающее интерференцию компонентов и снижение эффективности транспортировки; 4. Засорение канала потока головки или сменщика фильтров, приводящее к препятствию для выхода материала, которое передается обратно на конец подачи; 5. Чрезмерно большой зазор между шнеком-дозатором (auger) и стенкой цилиндра, или аномальный угол наклона спирали лопастей, не обеспечивающий эффективное проталкивание материалов.
Решения: 1. Проведите ревизию системы управления двигателем подачи и подшипников для обеспечения стабильной скорости; 2. Откалибруйте тензодатчик, проверьте линии передачи сигнала и обеспечьте точность измерений; 3. Проверьте положение регулировочных прокладок шнека, извлеките шнек для проверки на наличие интерференции и отрегулируйте фазу в разумный диапазон; 4. Очистите канал потока головки, замените фильтрующий экран и проверьте систему давления воздуха/масла сменщика фильтров; 5. Отрегулируйте зазор между шнеком-дозатором и стенкой цилиндра до 3-5 мм, отремонтируйте или замените лопасти с аномальным углом наклона спирали для обеспечения эффективности проталкивания.
III. Неисправности отключения из-за перегрева при перегрузке
Причины неисправности: 1. Чрезмерное сопротивление материала, такое как твердые материалы, плохая текучесть или нерациональная конструкция шнека (избыточное количество месильных блоков и элементов сопротивления); 2. Длительная работа питателя на низкой скорости, приводящая к нагреву двигателя из-за увеличения тока; 3. Недостаточное количество смазочного масла или закупорка масляной магистрали, усиливающая трение передаточных компонентов и увеличивающая нагрузку; 4. Сильный износ подшипников двигателя, плохая смазка и увеличение сопротивления при работе.
Решения: 1. Оптимизируйте предварительную обработку материала, уменьшите количество элементов сопротивления шнека и скорректируйте конструкцию шнека в соответствии с характеристиками материала; 2. Отрегулируйте параметры эксплуатации во избежание длительной работы питателя на низкой скорости, при необходимости замените редуктор с большим передаточным числом; 3. Проверьте уровень смазочного масла, добавьте масло подходящей марки, очистите масляную магистраль и фильтр, убедитесь в проходимости системы смазки; 4. Проверьте степень износа подшипников двигателя, своевременно замените их, добавьте смазку и проверьте легкость вращения подшипников.
IV. Несоответствие скоростей и неисправности уплотнений
(I) Несоответствие между скоростью главного шнека и скоростью подачи
Причины неисправности: 1. Неправильный контроль температуры каждой секции цилиндра, приводящий к плохой пластификации материала и увеличению сопротивления продвижению из-за низкой температуры; 2. Недостаточное охлаждение на загрузочном отверстии, вызывающее прилипание и засорение материала на загрузочном отверстии, что делает невозможным увеличение скорости подачи; 3. Нерациональная конструкция шнека с избыточным количеством твердосплавных блоков, приводящая к увеличению сопротивления транспортировке материала; 4. Неисправности системы синхронного управления, препятствующие отслеживанию скоростью подачи изменений скорости главного шнека.
Решения: 1. Оптимизируйте настройки температуры и соответствующим образом увеличьте температуру цилиндра для обеспечения достаточной пластификации материала; 2. Усильте охлаждение на загрузочном отверстии, очистите прилипшие материалы и обеспечьте беспрепятственную подачу; 3. Оптимизируйте конструкцию шнека и уменьшите ненужные элементы сопротивления; 4. Проведите ревизию системы синхронного управления, отладьте устройство обратной связи сигнала и обеспечьте динамический баланс между скоростью подачи и скоростью главного шнека.
(II) Утечки уплотнений
Причины неисправности: 1. Износ и старение уплотнения хвостовика шнека, приводящие к снижению герметичности; 2. Ослабленные болты соединения с экструдером, приводящие к утечкам в зазоре стыка; 3. Утечка масла из редуктора, смешивание смазочного масла с материалами или утечка из стыка.
Решения: 1. Регулярно проверяйте износ уплотнительных элементов и своевременно затягивайте или заменяйте их; 2. Затяните головку шнека и все соединительные болты после 1000 часов работы и проверьте зазор стыка; 3. Ежедневно проверяйте уровень масла в редукторе, очищайте места утечек масла, заменяйте поврежденные манжеты и периодически меняйте смазочное масло.
V. Меры профилактического обслуживания
1. Стандартизируйте процесс эксплуатации, запускайте машину строго в соответствии с последовательностью пуска, поддерживайте влажность материала в бункере при остановке на срок более 8 часов и очищайте материал из цилиндра при остановке на срок более 2 дней; 2. Ведите журнал регулярного технического обслуживания, разбирайте цилиндр каждые 8000 часов работы или раз в год, проверяйте износ шнеков и уплотнительных элементов, заменяйте изнашиваемые детали; 3. Усильте контроль качества материала, убедитесь, что чистота, размер частиц и содержание влаги соответствуют стандартам, избегайте попадания посторонних предметов и некондиционных материалов в систему; 4. Регулярно калибруйте компоненты системы управления, включая датчики, потенциометры, устройства регулирования скорости и т.д., для обеспечения точных сигналов и стабильной работы; 5. Ежедневно проверяйте уровень масла, температуру масла и проходимость масляной магистрали системы смазки, чтобы обеспечить достаточную смазку передаточных компонентов и контролировать температуру масла ниже 65℃.
Благодаря вышеуказанному целенаправленному анализу и решениям различные неисправности системы подачи могут быть эффективно диагностированы и устранены. В сочетании с регулярным профилактическим обслуживанием можно значительно повысить стабильность работы оборудования, снизить процент остановок из-за неисправностей и гарантировать непрерывную и эффективную работу экструзионного производства.







