

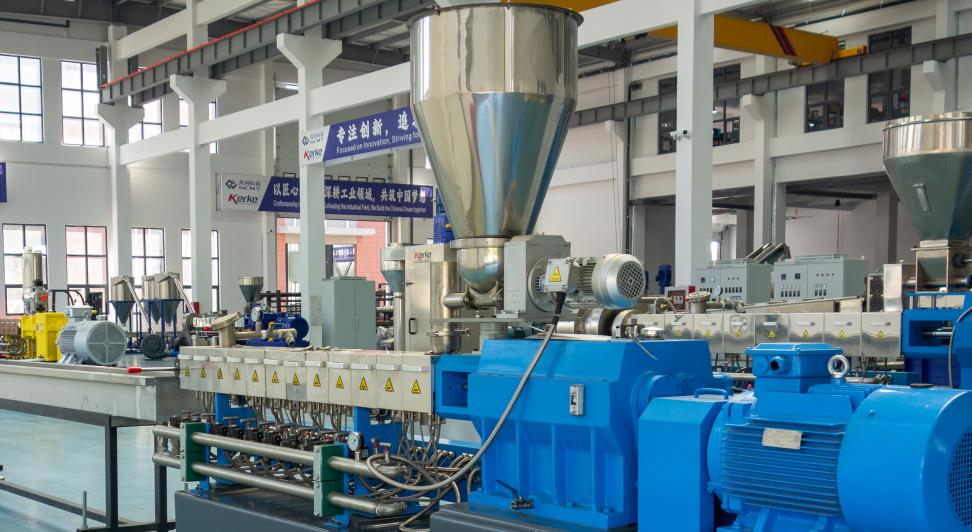
Como unidade auxiliar principal dos extrusores de dois parafusos, a operação estável do sistema de alimentação determina diretamente a produção de extrusão, a qualidade de plastificação do material e a segurança operacional geral do equipamento. As falhas comuns deste sistema concentram-se principalmente em anomalias de operação do motor, má condução do material, superaquecimento, descompasso de velocidade e vazamento de vedação. A seguir, faz-se uma análise detalhada combinada com as condições de trabalho reais e as soluções correspondentes.
I. Anomalias de funcionamento do motor
(I) O motor não iniciou
Causas de falha: 1. Incorrect startup procedure, failing to follow the startup logic of “lubricating oil pump startup → interlock device reset → emergency stop button reset”; 2. Circuit faults, such as burned fuses, poor contact of power cables, or unreleased induced electricity of the frequency converter; 3. Overcurrent protection or demagnetization protection activation, mostly triggered by excessive load or internal motor faults; 4. Foreign object jamming, such as broken spring pieces, metal impurities entering the barrel, causing the motor load to exceed the rated value.
Soluções: 1. Reinicie estritamente de acordo com os procedimentos de operação do equipamento, desligue a energia principal e espere 5 minutos para liberar a eletricidade induzida do conversor de frequência, redefina o botão de parada de emergência e o dispositivo de interligação, e confirme que a bomba de óleo de lubrificação inicia-se normalmente; 2. Inspecione o circuito do motor principal, substitua os fusíveis queimados, prenda os conectores do cabo de alimentação e teste a continuidade do circuito; 3. Realize um teste do motor em repouso após a liberação do estado de proteção; se funcionar normalmente, verifique o extremo de carga mecânica; 4. Desmonte o tambor e a caixa de engrenagens, limpe os objetos estranhos entre a porca e a parede do tambor e instale uma estrutura magnética após a restauração para evitar que objetos estranhos entrem novamente.
(II) Velocidade do motor instável
Causas de falha: 1. Componentes de controle defeituosos, como potenciômetros de controle de velocidade envelhecidos ou ganho anormal do circuito de velocidade na placa de controle principal; 2. Grande desgaste das escovas dos motores servo de corrente contínua, o que provoca flutuações de corrente devido a um mau contato; 3. Perda de controle da ligação de velocidade entre o motor de alimentação e o parafuso principal, resultando em falhas de transmissão de sinais; 4. Fornecimento irregular de material, causando alterações periódicas da carga e flutuações na velocidade do motor de tração.
Soluções: 1. Ajuste o potenciômetro RP5 na placa de controle principal (registre a posição original para restauração); se não for eficaz, substitua o potenciômetro de controle de velocidade e calibre os parâmetros da placa de controle principal; 2. Verifique o grau de desgaste das escovas, substitua-as por novas em tempo hábil e limpe a poeira das escovas; 3. Inspecione o sistema de controle de ligação de velocidade, execute a revisão de sensores de sinal e linhas de transmissão e assegure que a velocidade de alimentação seja ajustada de forma sincronizada com a velocidade do parafuso principal; 4. Otimize a estabilidade do fornecimento de material e resolva falhas subsequentes de transporte de material.
II. Defeitos de transporte de materiais de baixa qualidade
(I) Obstrução e ponteamento de materiais
Causas de falha: 1. Material characteristic issues, such as high hardness, poor fluidity, or agglomeration due to excessive humidity; 2. Hopper design defects, causing materials to form a “bridging” structure in the hopper that cannot fall; 3. Insufficient cooling at the feed inlet, leading to material adhesion and blockage at the feed inlet due to excessive temperature; 4. Wear of the screw tail seal causing leakage, or wear of threaded elements resulting in reduced conveying efficiency; 5. Fibrous impurities and large particles mixed in materials, winding the stirring blades or blocking the conveying channel.
Soluções: 1. Otimize o pré-tratamento do material, triture materiais duros, seque para remover a umidade e garantir uma dimensão uniforme das partículas do material e um teor de umidade qualificado; 2. Instale um dispositivo de quebra de arcos ou um mecanismo de agitação na tolha para evitar a formação de pontes de material; 3. Fortaleça o sistema de resfriamento na entrada de alimentação e reduza a temperatura local para evitar a adesão do material; 4. Prenda ou substitua o selo de cauda do parafuso, verifique regularmente o desgaste dos elementos roscados e repare ou substitua-os em tempo hábil; 5. Instale dispositivos de filtragem de material, limpe as impurezas enredadas na tolha e nas lâminas e standardize as operações de dosagem para evitar a mistura de objetos estranhos.
(II) Alimentação desigual e produção de extrusão reduzida
Causas de falha: 1. Flutuações na velocidade do motor de alimentação, resultando em alterações periódicas na quantidade de alimentação; 2. Celula de carga defeituosa, resultando em sinais de medição imprecisos que afetam a precisão da alimentação; 3. Desalinhamento ou desvio de fase dos pads de ajuste do parafuso, causando interferência nos componentes e redução da eficiência de transporte; 4. Obstrução do canal de fluxo da cabeça ou do trocador de tela, resultando em obstrução da descarga de material que se retroalimenta ao final da alimentação; 5. Fuga excessivamente grande entre o auger e a parede do cilindro de lama, ou ângulo anormal da hélice da lâmina, não conseguindo empurrar os materiais de forma eficaz.
Soluções: 1. Revisar o sistema de controle do motor de alimentação e os rolamentos para garantir uma velocidade estável; 2. Calibrar a célula de carga, inspecionar as linhas de transmissão de sinal e garantir medições precisas; 3. Verificar a posição dos tampões de ajuste de parafusos, retirar o parafuso para inspecionar eventual interferência e ajustar a fase para um intervalo razoável; 4. Limpar o canal de fluxo da cabeça, substituir a tela do filtro e inspecionar o sistema de pressão de ar/óleo do trocador de tela; 5. Ajustar a distância entre o rolo e a parede do cilindro para 3-5 mm, reparar ou substituir lâminas com ângulos de elipse anormais para garantir a eficiência de empuxo.
III. Falhas de desligamento do aquecimento por sobrecarga
Causas de falha: 1. Resistência excessiva do material, como materiais duros, baixa fluidez ou projeto inadequado da estrutura do parafuso (bloques de amassamento excessivos e elementos de resistência); 2. Operação a baixa velocidade do alimentador por longo período, o que leva ao aquecimento do motor devido ao aumento da corrente; 3. Óleo lubrificante insuficiente ou circuito de óleo bloqueado, intensificando a frição dos componentes de transmissão e aumentando a carga; 4. Grande desgaste dos rolamentos do motor, lubrificação inadequada e aumento da resistência operacional.
Soluções: 1. Otimize o pré-tratamento do material, reduza o número de elementos de resistência dos parafusos e ajuste a estrutura dos parafusos para que se adequem às características do material; 2. Ajuste os parâmetros de operação para evitar a operação a baixa velocidade por longo período do alimentador e, se necessário, substitua-o por um redutor de grande relação de velocidade; 3. Verifique o nível do óleo lubrificante, adicione óleo lubrificante do grau adequado, limpe o circuito de óleo e o filtro e assegure que o sistema de lubrificação esteja livre de obstruções; 4. Verifique o grau de desgaste dos rolamentos do motor, substitua-os em tempo hábil, adicione lubrificante e teste a flexibilidade da operação dos rolamentos.
IV. Desacoplagem de velocidade e falhas de vedação
(I) Desacordo entre o parafuso principal e a velocidade de alimentação
Causas de falha: 1. Controle incorreto da temperatura de cada seção do tambor, o que resulta em uma má plasticização do material e em um aumento da resistência à frente devido à baixa temperatura; 2. Falta de refrigeração suficiente na entrada de alimentação, o que causa adesão do material e bloqueio na entrada de alimentação, tornando impossível aumentar a velocidade de alimentação; 3. Estrutura de parafusos irracional, com blocos de liga de aço excessivos, o que aumenta a resistência de transporte do material; 4. Falhas no sistema de controle de ligação, impedindo que a velocidade de alimentação acompanhe as alterações na velocidade do parafuso principal.
Soluções: 1. Otimize as configurações de temperatura e aumente adequadamente a temperatura do tambor para garantir a plasticização adequada do material; 2. Fortaleça o resfriamento na entrada de alimentação, limpe os materiais aderidos e garanta a alimentação sem interrupções; 3. Otimize a estrutura do parafuso e reduza os elementos de resistência desnecessários; 4. Realize uma revisão completa do sistema de controle de ligação, debugue o dispositivo de feedback de sinal e garanta o equilíbrio dinâmico entre a velocidade de alimentação e a velocidade do parafuso principal.
(II) Vazamento de vedação
Causas de falha: 1. O desgaste e envelhecimento do selo de cauda do parafuso, resultando em uma diminuição do desempenho de vedação; 2. Parafusos soltos conectados à extrusora, o que leva a vazamentos na fenda de interface; 3. Vazamento de óleo da caixa de engrenagens, com o óleo de lubrificação misturado aos materiais ou vazando da interface.
Soluções: 1. Verificar regularmente o desgaste dos elementos de vedação e prender ou substituí-los a tempo; 2. Prender a cabeça do parafuso e todas as porcas de conexão após 1000 horas de operação e inspecionar a espaçamento da interface; 3. Verificar o nível de óleo da caixa de engrenagens diariamente, limpar os pontos de vazamento de óleo, substituir os selos de óleo danificados e substituir o óleo lubrificante periodicamente.
V. Medidas de manutenção preventiva
1. Standardize o processo de operação, inicie a máquina de acordo com a sequência de inicialização, mantenha o material da bandeja úmido quando desligar por mais de 8 horas e esvazie o material do tanque quando desligar por mais de 2 dias; 2. Crie um livro de manutenção regular, desmonte o tanque a cada 8000 horas de operação ou um ano, inspecione o desgaste dos parafusos e dos elementos de vedação e substitua as peças vulneráveis; 3. Fortaleça o controle de materiais para garantir que a limpeza, o tamanho das partículas e a umidade dos materiais cumpram os padrões e evitem que objetos estranhos e materiais não qualificados entrem no sistema; 4. Calibre regularmente os componentes do sistema de controle, incluindo sensores, potenciômetros, dispositivos de controle de velocidade, etc., para garantir sinais precisos e operação estável; 5. Verifique o nível de óleo, a temperatura do óleo e a suavidade do circuito de lubrificação do sistema de lubrificação diariamente para garantir uma lubrificação adequada dos componentes de transmissão e controlar a temperatura do óleo abaixo de 65 ℃.
Através da análise e das soluções alvo acima mencionadas, várias falhas do sistema de alimentação podem ser efetivamente diagnosticadas e resolvidas. Em combinação com a manutenção preventiva regular, a estabilidade operacional do equipamento pode ser significativamente melhorada, a taxa de parada por falha pode ser reduzida e a operação contínua e eficiente da produção de extrusão pode ser garantida.







