

I. Análise de preços de contentores específicos para extrusoras de parafuso gêmeo
O preço dos tambores de extrusão de dois parafusos varia significativamente dependendo do material, do tipo estrutural, das especificações de capacidade, da configuração de precisão, da personalização da marca e de outros fatores. Com base nas cotações do mercado mainstream (dados provenientes de plataformas como o Alibaba e o Made-in-China, a partir de janeiro de 2026), os preços por tipo são os seguintes:
(I) Hoppers básicos (sem função de medição, apenas para armazenamento e transporte de materiais)
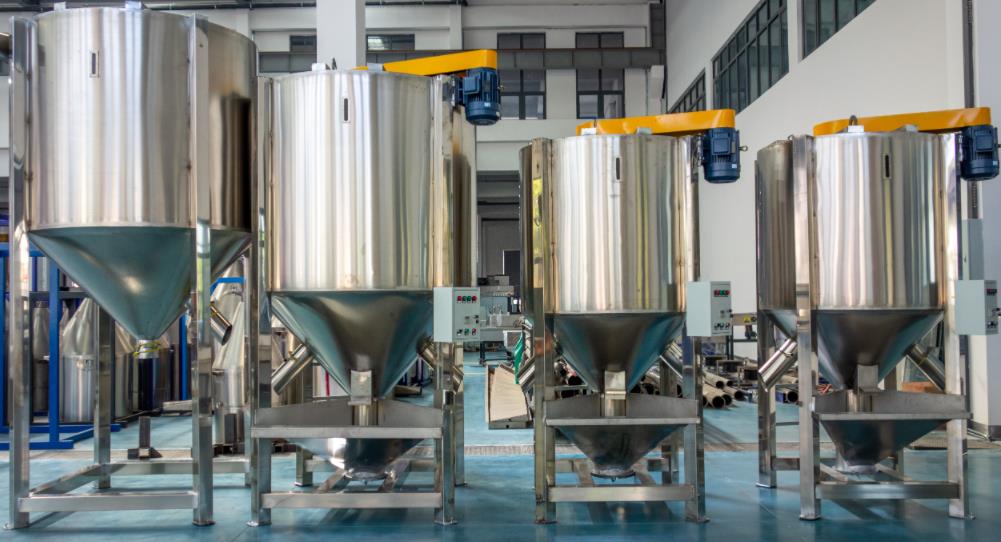
Estes tanqueiros são principalmente feitos de aço carbono, com aço inoxidável como material opcional. São adequados para extrusoras de pequeno e médio porte, utilizadas para a alimentação básica de partículas de plástico comuns, pós e outros materiais, apresentando uma estrutura simples sem módulos de controle adicionais.
- Carbon Steel: Price range $500 – $1250 per unit, with a minimum order quantity of 1 unit in most cases and a usual warranty period of 1 year. For example, factory-direct carbon steel twin-screw extruder hoppers, suitable for PE and PP materials, are quoted as low as $573 – $588 per unit, ideal for bulk procurement to meet basic production needs.
- Stainless Steel: Price range $800 – $2000 per unit. Due to its corrosion resistance, it is suitable for materials containing acid-base components or food-grade production scenarios. Some customized specifications can be quoted up to $2500 per unit.
(II) Tanques de dosagem (incluindo módulos de dosagem por perda de peso/volumétrica)
Integrados com funções de medição, eles podem controlar com precisão a quantidade de alimentação, o que é adequado para cenários de produção com altos requisitos de precisão de proporção (como mistura de masterbatch e proporção de aditivos). O preço aumenta significativamente com a atualização da precisão de medição e dos métodos de controle.
- Volumetric Metering Hoppers: Price range $520 – $1700 per unit, with medium precision, suitable for ordinary proportioning needs. For example, volumetric twin-screw hoppers for PVC powder are quoted $520 – $570 per unit with a 1-year warranty.
- Loss-in-Weight Metering Hoppers: The price range is extremely wide, with ordinary models ranging from $3500 to $15800 per unit, and high-end models (suitable for carbon fiber, high-precision chemical materials) reaching $20000 – $50000 per unit. For instance, high-precision twin-screw loss-in-weight feeding hoppers, equipped with servo motors and precision weighing modules, are quoted $13000 – $50000 per unit, with a warranty period of 1 to 18 months.
(III) Hoppers de função especial (alimentação forçada cônica, estrutura personalizada)
Projetados para materiais de gravidade específica elevada, materiais propensos a pontes ou processos de extrusão especiais, apresentam uma estrutura complexa e são geralmente personalizados, o que resulta em um preço mais alto.
- Tapered Twin-Screw Forced Feeding Hoppers: Suitable for heavy materials or high-viscosity materials, priced at $18900 – $20000 per unit. Equipped with a forced feeding device to ensure stable material conveyance, they are commonly used in PVC pipe and profile extrusion production lines.
- Customized Hoppers (e.g., anti-corrosion, high-temperature resistance, multi-inlet design): Prices fluctuate according to customization requirements, ranging from $1000 – $3500 per unit (basic customization). Complex working condition customization (such as chemical anti-corrosion, laboratory-specific small hoppers) can exceed $10000 per unit.
(IV) Fatores-chave que afetam o preço
- Material: Carbon Steel < Stainless Steel < Bimetallic Material. Bimetallic hoppers are 30% – 50% more expensive than ordinary stainless steel due to their wear resistance and high-temperature resistance.
- Capacity and Specification: Hopper volume ranges from 50L to over 500L. Larger capacity and interface size adapted to large extruders (such as 65/75-type twin-screws) increase the price by 20% – 100%.
- Brand and Origin: The price of domestic basic hoppers is generally 30% – 50% lower than that of imported brands. Imported brands (such as Coperion-matched hoppers) are mostly quoted above $10000 per unit.
- Additional Configurations: Equipping with level gauges, stirring devices, anti-bridging devices and other accessories will increase the basic price by 10% – 30%.
II. Precauções de substituição para os tambores de extrusão de dupla hélice
(I) Segurança pré-substituição e preparação
- Shutdown and Power Off Operation: Strictly follow the equipment operation procedures. First stop the extruder, cut off the main power supply and hang a “Under Maintenance” sign. Conduct replacement work only after the equipment has completely cooled down (the temperature of the hopper and feed inlet drops to room temperature). It is prohibited to disassemble the hopper when the equipment is running or at high temperature to avoid scalding and mechanical damage risks.
- Limpeza de materiais residuais: Antes da desmontagem, esvazie os materiais residuais na antiga câmara de alimentação e limpe a parede interna com uma escova. Se os materiais aderirem ou se aglomerarem, limpe com álcool (evite solventes corrosivos). Enquanto isso, limpe os materiais residuais na entrada de alimentação e no final da rosca de alimentação para evitar a mistura de materiais novos e antigos, o que pode afetar a qualidade da produção e evitar falhas no equipamento causadas por entupimento de materiais após a substituição.
- New Hopper Inspection: Verify the compatibility of the new hopper’s material, volume and interface size with the extruder model, ensuring that the hopper interface is consistent with the feed inlet flange size and the fixing holes are aligned. Check that the inner wall of the hopper is free of damage and burrs; for metering hoppers, confirm that the metering module and sensor are intact and the terminal blocks are not loose.
- Preparação de ferramentas e proteção: Prepare ferramentas adequadas, como chaves, parafusadeiras e juntas, e use equipamento de proteção, como luvas resistentes a altas temperaturas e óculos de segurança, para evitar ferimentos causados por peças que caem ou materiais que jorram durante a desmontagem.
(II) Pontos-chave das operações de desmontagem e instalação
- Desmontagem da cuba antiga: primeiro remova os parafusos de fixação entre a cuba e a entrada de alimentação e separe a cuba do tubo de alimentação (se houver módulos de medição e medidores de nível, desconecte os fios primeiro e marque a linha para evitar uma conexão incorreta durante a remontagem). Mova a cuba lentamente durante a desmontagem para evitar colisões com componentes de precisão, como o corpo do extrusor e os parafusos. Para peças fortemente aderidas, bata levemente (evite uma força excessiva que danifique a interface).
- Tratamento da interface: limpe o resíduo da junta na superfície da flange da entrada de alimentação, verifique a planaridade da superfície da flange. Se houver arranhões ou deformações, repare-as a tempo para evitar vazamentos de material após a instalação. Substitua por uma nova junta para garantir o desempenho de vedação. Para tambores adaptados a materiais de alta temperatura, selecione juntas resistentes a altas temperaturas (como materiais de silicone e PTFE).
- Instalação de um novo tanque: coloque lentamente o novo tanque acima da entrada de alimentação, alinhe os orifícios de fixação e ajuste os parafusos uniformemente (evite deformações na interface causadas por uma força excessiva em um lado). Para tanques de dosagem, conecte os fios de acordo com as marcas durante a reassemblagem para garantir uma transmissão de sinais suave entre o módulo de dosagem, o sensor e o sistema de controle do extrusor.
- Ajuste de Ângulo: O ângulo de instalação da câmara de alimentação deve ser maior do que o ângulo de repouso do material (geralmente ≥60°) para evitar que o material se acumule e fique pendurado na câmara de alimentação, o que afeta a estabilidade da alimentação. Especialmente para pós e materiais que são fáceis de aglomerar, o ângulo de instalação deve ser estritamente controlado.
(III) Comissionamento e inspeção após a substituição
- Comissionamento sem carga: conecte a fonte de alimentação, inicie o equipamento para operação sem carga e observe a estanqueidade entre o tanque e a entrada de alimentação; qualquer vazamento de material ou ruído anormal é considerado qualificado. Para tanques de dosagem, calibre a precisão de dosagem, configure a quantidade de alimentação através do sistema de controle e verifique a diferença entre a quantidade real de alimentação e o valor definido. A diferença deve ser controlada dentro de ±1% antes de entrar em funcionamento.
- Teste de carga: Adicione materiais de produção para a operação de carga em pequenas quantidades, verifique a estabilidade da transportação de materiais, assegure-se de que não haja pontes ou bloqueios, alimentação uniforme do parafuso e descarga estável do extrusor. Ao mesmo tempo, observe se a parte fixa da bandeja está solta e se os dados do módulo de dosagem são transmitidos normalmente.
- Inspeção detalhada: Para tambores com dispositivos de agitação e dispositivos anti-encolhimento, verifique se os dispositivos funcionam de forma flexível, sem travamentos. Limpe os detritos gerados durante a substituição, garanta que não haja obstáculos ao redor do equipamento e cumpra as especificações de segurança da produção.
(IV) Manutenção posterior e precauções
- Limpeza regular: De acordo com as características dos materiais de produção, limpe regularmente a parede interna da câmara de alimentação para evitar a aglomeração de resíduos que possa afetar a alimentação. Para materiais corrosivos, limpe-os a tempo após cada produção para evitar danos ao material da câmara.
- Manutenção de acessórios: Calibre regularmente os sensores e os módulos de medição dos tanqueiros de medição para evitar variações de precisão. Verifique regularmente as juntas e substitua-as a tempo, se estiverem envelhecidas ou danificadas, para evitar vazamentos de material.
- Adaptação das condições de trabalho: É proibido colocar materiais que excedam o intervalo de tolerância do tanque (como materiais de alta temperatura e altamente corrosivos) para evitar danos ao tanque. Se for necessário alterar o tipo de material, especialmente de materiais de alta temperatura para materiais de baixa temperatura ou de materiais reforçados para materiais não reforçados, limpe completamente o tanque e o sistema de alimentação e, se necessário, desmonte para a limpeza.







