

I. Preisanalyse von spezifischen Trichtern für Doppelschneckenextruder
Der Preis von Doppelschneckenextruder-Trichtern variiert je nach Material, Strukturtyp, Kapazitätsauslegung, Präzisionskonfiguration, Markenanpassung und anderen Faktoren erheblich. Basierend auf gängigen Marktangeboten (Daten stammen von Plattformen wie Alibaba und Made-in-China, Stand Januar 2026) ergeben sich folgende Preisspannen nach Typ:
(I) Basis-Trichter (ohne Dosierfunktion, nur für Materiallagerung und -förderung)
Diese Trichter bestehen hauptsächlich aus Kohlenstoffstahl, optional auch aus Edelstahl. Sie eignen sich für kleine und mittlere Extruder und werden für die Grundbeschickung von gewöhnlichen Kunststoffgranulaten, Pulvern und anderen Materialien verwendet, mit einfacher Struktur ohne zusätzliche Steuermodule.
- Carbon Steel: Price range $500 – $1250 per unit, with a minimum order quantity of 1 unit in most cases and a usual warranty period of 1 year. For example, factory-direct carbon steel twin-screw extruder hoppers, suitable for PE and PP materials, are quoted as low as $573 – $588 per unit, ideal for bulk procurement to meet basic production needs.
- Stainless Steel: Price range $800 – $2000 per unit. Due to its corrosion resistance, it is suitable for materials containing acid-base components or food-grade production scenarios. Some customized specifications can be quoted up to $2500 per unit.
(II) Dosier-Trichter (einschließlich Gewichtsverlust-/volumetrische Dosiermodule)
Integriert mit Dosierfunktionen, können sie die Fördermenge präzise steuern und eignen sich für Produktionsszenarien mit hohen Rezepturgenauigkeitsanforderungen (wie Masterbatch-Mischung und Additiv-Dosierung). Der Preis steigt mit zunehmender Dosierpräzision und Steuerungsart deutlich.
- Volumetric Metering Hoppers: Price range $520 – $1700 per unit, with medium precision, suitable for ordinary proportioning needs. For example, volumetric twin-screw hoppers for PVC powder are quoted $520 – $570 per unit with a 1-year warranty.
- Loss-in-Weight Metering Hoppers: The price range is extremely wide, with ordinary models ranging from $3500 to $15800 per unit, and high-end models (suitable for carbon fiber, high-precision chemical materials) reaching $20000 – $50000 per unit. For instance, high-precision twin-screw loss-in-weight feeding hoppers, equipped with servo motors and precision weighing modules, are quoted $13000 – $50000 per unit, with a warranty period of 1 to 18 months.
(III) Sonderfunktions-Trichter (konische Zwangsbeschickung, kundenspezifische Struktur)
Konzipiert für Materialien mit hohem spezifischem Gewicht, brückenbildende Materialien oder spezielle Extrusionsprozesse; sie haben eine komplexe Struktur und werden größtenteils kundenspezifisch gefertigt, was zu einem höheren Preis führt.
- Tapered Twin-Screw Forced Feeding Hoppers: Suitable for heavy materials or high-viscosity materials, priced at $18900 – $20000 per unit. Equipped with a forced feeding device to ensure stable material conveyance, they are commonly used in PVC pipe and profile extrusion production lines.
- Customized Hoppers (e.g., anti-corrosion, high-temperature resistance, multi-inlet design): Prices fluctuate according to customization requirements, ranging from $1000 – $3500 per unit (basic customization). Complex working condition customization (such as chemical anti-corrosion, laboratory-specific small hoppers) can exceed $10000 per unit.
(IV) Wichtige preisbeeinflussende Faktoren
- Material: Carbon Steel < Stainless Steel < Bimetallic Material. Bimetallic hoppers are 30% – 50% more expensive than ordinary stainless steel due to their wear resistance and high-temperature resistance.
- Capacity and Specification: Hopper volume ranges from 50L to over 500L. Larger capacity and interface size adapted to large extruders (such as 65/75-type twin-screws) increase the price by 20% – 100%.
- Brand and Origin: The price of domestic basic hoppers is generally 30% – 50% lower than that of imported brands. Imported brands (such as Coperion-matched hoppers) are mostly quoted above $10000 per unit.
- Additional Configurations: Equipping with level gauges, stirring devices, anti-bridging devices and other accessories will increase the basic price by 10% – 30%.
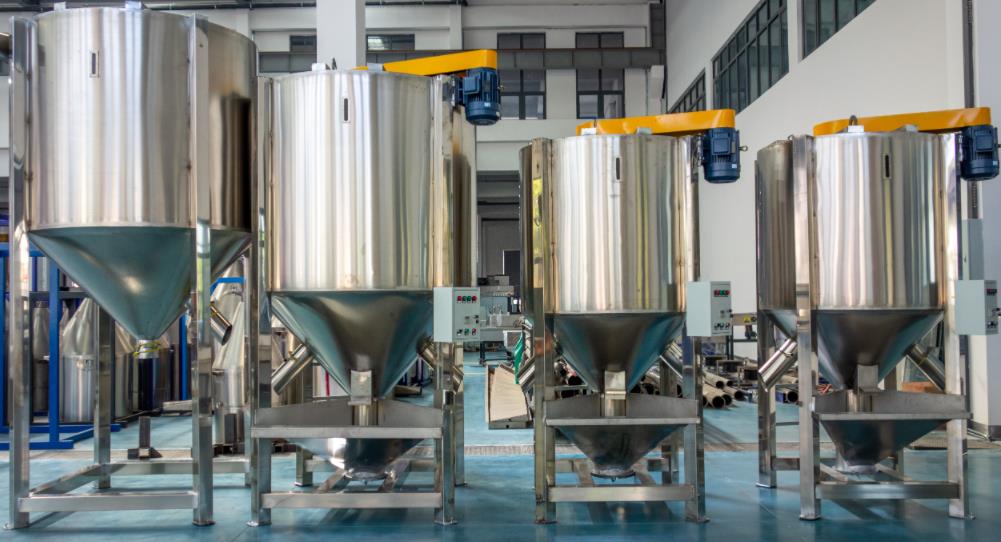
II. Austauschhinweise für Doppelschneckenextruder-Trichter
(I) Sicherheit und Vorbereitung vor dem Austausch
- Shutdown and Power Off Operation: Strictly follow the equipment operation procedures. First stop the extruder, cut off the main power supply and hang a “Under Maintenance” sign. Conduct replacement work only after the equipment has completely cooled down (the temperature of the hopper and feed inlet drops to room temperature). It is prohibited to disassemble the hopper when the equipment is running or at high temperature to avoid scalding and mechanical damage risks.
- Reinigung von Restmaterial: Vor dem Zerlegen das Restmaterial im alten Trichter entleeren und die Innenwand mit einer Bürste reinigen. Bei anhaftendem oder agglomeriertem Material mit Alkohol abwischen (ätzende Lösungsmittel vermeiden). Gleichzeitig Restmaterial an Einzug und Schneckenförderende reinigen, um Vermischung von Alt- und Neumaterial, die die Produktqualität beeinträchtigt, sowie Anlagenausfälle durch Materialverstopfung nach dem Austausch zu vermeiden.
- New Hopper Inspection: Verify the compatibility of the new hopper’s material, volume and interface size with the extruder model, ensuring that the hopper interface is consistent with the feed inlet flange size and the fixing holes are aligned. Check that the inner wall of the hopper is free of damage and burrs; for metering hoppers, confirm that the metering module and sensor are intact and the terminal blocks are not loose.
- Werkzeug- und Schutzvorbereitung: Geeignete Werkzeuge wie Schraubenschlüssel, Schraubendreher und Dichtungen vorbereiten und Schutzausrüstung wie hitzebeständige Handschuhe und Sicherheitsbrillen tragen, um Verletzungen durch herabfallende Teile oder spritzende Materialien beim Zerlegen zu vermeiden.
(II) Kernpunkte der Demontage- und Montagevorgänge
- Demontage des alten Trichters: Zuerst die Befestigungsbolzen zwischen Trichter und Einzug entfernen und Trichter vom Förderrohr trennen (bei vorhandenen Dosier-Modulen und Füllstandsanzeigen zuerst die Kabel trennen und Leitungsmarkierungen anbringen, um Fehlanschlüsse beim Wiederaufbau zu vermeiden). Den Trichter beim Zerlegen langsam bewegen, um Kollisionen mit Präzisionsbauteilen wie Extruder-Gehäuse und -Schnecken zu vermeiden. Bei stark haftenden Teilen leicht klopfen (übermäßige Kraft vermeiden, die die Schnittstelle beschädigt).
- Schnittstellenbehandlung: Den Dichtungsrest auf der Flanschfläche des Einzugs reinigen, die Ebenheit der Flanschfläche prüfen. Bei Kratzern oder Verformungen rechtzeitig reparieren, um Materialaustritt nach der Montage zu vermeiden. Durch neue Dichtung ersetzen, um die Dichtungsleistung sicherzustellen. Für an hohe Temperaturen angepasste Trichter hitzebeständige Dichtungen (wie Silikon- und PTFE-Materialien) wählen.
- Installation des neuen Trichters: Den neuen Trichter langsam über den Einzug platzieren, Befestigungslöcher ausrichten und Bolzen gleichmäßig anziehen (Verformung der Schnittstelle durch zu starke Kraft auf einer Seite vermeiden). Bei Dosier-Trichtern Kabel gemäß den Markierungen beim Wiederaufbau verbinden, um eine reibungslose Signalübertragung zwischen Dosier-Modul, Sensor und Extruder-Steuerung sicherzustellen.
- Winkelanpassung: Der Einbauwinkel des Trichters muss größer als der Schüttwinkel des Materials sein (üblicherweise ≥60°), um Materialbrücken und -hängen im Trichter zu vermeiden, was die Förderstabilität beeinträchtigt. Besonders bei Pulvern und leicht agglomerierenden Materialien muss der Einbauwinkel strikt eingehalten werden.
(III) Inbetriebnahme und Prüfung nach dem Austausch
- Leerlauf-Inbetriebnahme: Stromversorgung anschließen, Anlage für Leerlaufbetrieb starten und die Dichtheit zwischen Trichter und Einzug beobachten; kein Materialaustritt oder ungewöhnliches Geräusch gilt als qualifiziert. Bei Dosier-Trichtern Dosierpräzision kalibrieren, Fördermenge über das Steuerungssystem einstellen und Abweichung zwischen tatsächlicher und eingestellter Fördermenge prüfen. Die Abweichung muss vor der Inbetriebnahme innerhalb von ±1 % liegen.
- Lasttest: Produktionsmaterial für Kleinserien-Lastbetrieb zugeben, Stabilität der Materialförderung prüfen; sicherstellen, dass keine Brückenbildung oder Blockade, gleichmäßige Schneckenförderung und stabiler Extruder-Ausstoß vorliegen. Gleichzeitig beobachten, ob der Befestigungsteil des Trichters locker ist und ob die Daten des Dosier-Moduls normal übertragen werden.
- Detaillierte Inspektion: Bei Trichtern mit Rührvorrichtung und Anti-Brückenbildungs-Vorrichtung prüfen, dass die Vorrichtungen flexibel ohne Klemmen arbeiten. Während des Austauschs entstandene Trümmer entfernen, sicherstellen, dass keine Hindernisse im Geräteumfeld sind, und Produktionssicherheitsvorschriften einhalten.
(IV) Nachfolgende Wartung und Hinweise
- Regelmäßige Reinigung: Gemäß den Eigenschaften der Produktionsmaterialien die Trichterinnenwand regelmäßig reinigen, um Materialrückstands-Agglomeration zu vermeiden, die die Förderung beeinträchtigt. Bei korrosiven Materialien nach jeder Produktion rechtzeitig reinigen, um Schäden am Trichtermaterial zu verhindern.
- Zubehör-Wartung: Sensoren und Dosier-Module von Dosier-Trichtern regelmäßig kalibrieren, um Präzisionsdrift zu vermeiden. Dichtungen regelmäßig prüfen und bei Alterung oder Beschädigung rechtzeitig ersetzen, um Materialaustritt zu verhindern.
- Betriebsbedingungs-Anpassung: Es ist verboten, Materialien, die den Materialtoleranzbereich des Trichters überschreiten (wie hochtemperatur- und starkkorrosive Materialien), zu verwenden, um Trichterschäden zu vermeiden. Ist ein Materialwechsel erforderlich, insbesondere von Hochtemperatur- zu Niedrigtemperaturmaterialien oder von verstärkten zu nicht verstärkten Materialien, Trichter und Fördersystem gründlich reinigen und bei Bedarf zur Reinigung zerlegen.







