

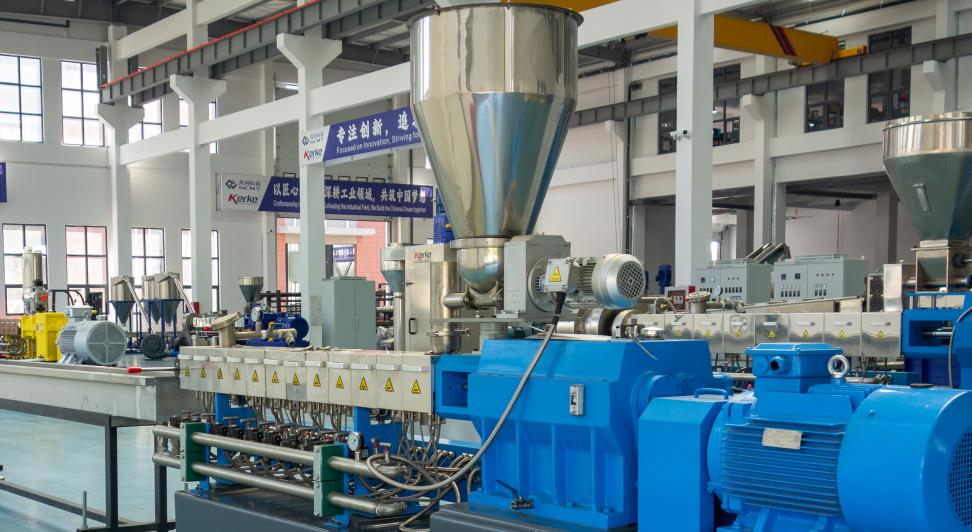
Als zentrale Hilfseinheit von Doppelschneckenextrudern bestimmt der stabile Betrieb des Fördersystems direkt den Extrusionsausstoß, die Materialplastifizierungsqualität und die gesamte Betriebssicherheit der Anlage. Häufige Störungen dieses Systems konzentrieren sich hauptsächlich auf Anomalien im Motorbetrieb, mangelhaften Materialtransport, Überlastaufheizung, Drehzahldifferenzen und Dichtungslecks. Im Folgenden wird eine detaillierte Analyse in Verbindung mit tatsächlichen Betriebsbedingungen und entsprechende Lösungen vorgestellt.
I. Anomalien im Motorbetrieb
(I) Motor startet nicht
Fehlerursachen: 1. Incorrect startup procedure, failing to follow the startup logic of “lubricating oil pump startup → interlock device reset → emergency stop button reset”; 2. Circuit faults, such as burned fuses, poor contact of power cables, or unreleased induced electricity of the frequency converter; 3. Overcurrent protection or demagnetization protection activation, mostly triggered by excessive load or internal motor faults; 4. Foreign object jamming, such as broken spring pieces, metal impurities entering the barrel, causing the motor load to exceed the rated value.
Lösungen: 1. Starten Sie strikt gemäß den Betriebsvorschriften der Anlage neu, schalten Sie die Hauptstromversorgung aus und warten Sie 5 Minuten, um die Induktionsspannung des Frequenzumrichters abzubauen, setzen Sie den Notstopp-Schalter und die Verriegelungseinrichtung zurück und bestätigen Sie, dass die Schmierölpumpe normal startet; 2. Prüfen Sie den Hauptmotorstromkreis, ersetzen Sie durchgebrannte Sicherungen, ziehen Sie die Stromkabelstecker fest und testen Sie die Stromkreiskontinuität; 3. Führen Sie nach dem Aufheben des Schutzzustands einen Leerlauftest des Motors durch; läuft er normal, prüfen Sie das mechanische Lastende; 4. Demontieren Sie Zylinder und Getriebe, reinigen Sie Fremdkörper zwischen Schnecke und Zylinderwand und installieren Sie nach der Wiederherstellung einen Magnetrahmen, um ein erneutes Eindringen von Fremdkörpern zu verhindern.
(II) Instabile Motordrehzahl
Fehlerursachen: 1. Fehlerhafte Steuerungskomponenten, wie alternde Drehzahlregelungspotentiometer oder anomale Verstärkung der Drehzahlschleife auf der Hauptsteuerplatine; 2. Starker Verschleiß der Bürsten von DC-Servomotoren, der zu Stromschwankungen durch schlechten Kontakt führt; 3. Verlust der Steuerung der Drehzahlverknüpfung zwischen Fördermotor und Hauptschnecke, was zu Signalübertragungsfehlern führt; 4. Ungleichmäßige Materialzufuhr, die periodische Laständerungen und Schwankungen der Traktionsmotordrehzahl verursacht.
Lösungen: 1. Stellen Sie das RP5-Potentiometer auf der Hauptsteuerplatine ein (notieren Sie die Originalposition für die Wiederherstellung); falls unwirksam, ersetzen Sie das Drehzahlregelungspotentiometer und kalibrieren Sie die Parameter der Hauptsteuerplatine; 2. Prüfen Sie den Verschleißgrad der Bürsten, ersetzen Sie sie rechtzeitig durch neue und reinigen Sie Bürstenstaub; 3. Prüfen Sie das Drehzahlverknüpfungs-Steuerungssystem, überholen Sie Signalsensoren und Übertragungsleitungen und stellen Sie sicher, dass die Fördergeschwindigkeit synchron mit der Hauptschneckendrehzahl angepasst wird; 4. Optimieren Sie die Stabilität der Materialzufuhr und beheben Sie nachfolgende Materialtransportstörungen.
II. Störungen beim mangelhaften Materialtransport
(I) Materialverstopfung und Brückenbildung
Fehlerursachen: 1. Material characteristic issues, such as high hardness, poor fluidity, or agglomeration due to excessive humidity; 2. Hopper design defects, causing materials to form a “bridging” structure in the hopper that cannot fall; 3. Insufficient cooling at the feed inlet, leading to material adhesion and blockage at the feed inlet due to excessive temperature; 4. Wear of the screw tail seal causing leakage, or wear of threaded elements resulting in reduced conveying efficiency; 5. Fibrous impurities and large particles mixed in materials, winding the stirring blades or blocking the conveying channel.
Lösungen: 1. Optimieren Sie die Materialvorbehandlung, zerkleinern Sie harte Materialien, trocknen Sie zur Feuchtigkeitsentfernung und stellen Sie eine einheitliche Materialkorngröße sowie einen zulässigen Feuchtigkeitsgehalt sicher; 2. Installieren Sie eine Brückenbrecher-Vorrichtung oder einen Rührmechanismus im Trichter, um Materialbrücken zu verhindern; 3. Verstärken Sie das Kühlsystem am Einlauf und senken Sie die lokale Temperatur, um Materialanhaftung zu vermeiden; 4. Ziehen Sie die Schwanzdichtung der Schnecke fest oder ersetzen Sie sie, prüfen Sie regelmäßig den Verschleiß der Gewindeelemente und reparieren oder ersetzen Sie diese rechtzeitig; 5. Installieren Sie Materialfiltervorrichtungen, reinigen Sie verwickelte Verunreinigungen an Trichter und Blättern und standardisieren Sie die Dosieroperationen, um das Eindringen von Fremdkörpern zu vermeiden.
(II) Ungleichmäßige Zufuhr und verringerter Extrusionsausstoß
Fehlerursachen: 1. Schwankungen in der Fördermotordrehzahl, die zu periodischen Änderungen der Fördermenge führen; 2. Fehlerhafte Wägezelle, die zu ungenauen Messsignalen führt und die Förderpräzision beeinträchtigt; 3. Fehlausrichtung oder Phasenabweichung der Schraubeneinstellscheiben, die zu Bauteilinterferenzen und verringerter Förderleistung führt; 4. Verstopfung des Kopfströmungskanals oder des Siebwechslers, die zu einer Materialaustragsbehinderung führt, die sich auf das Fördernde zurückkoppeln; 5. Übermäßig großer Spalt zwischen Schnecke und Zylinderwand oder anormaler Steigungswinkel des Blattes, wodurch Materialien nicht effektiv vorgeschoben werden.
Lösungen: 1. Überholen Sie das Steuerungssystem und die Lager des Fördermotors, um eine stabile Drehzahl sicherzustellen; 2. Kalibrieren Sie die Wägezelle, prüfen Sie die Signalsignalleitungen und stellen Sie eine genaue Messung sicher; 3. Prüfen Sie die Position der Schraubeneinstellscheiben, ziehen Sie die Schnecke zur Prüfung auf Interferenzen heraus und stellen Sie die Phase auf einen sinnvollen Bereich ein; 4. Reinigen Sie den Kopfströmungskanal, ersetzen Sie das Filtersieb und prüfen Sie das Luft-/Öldrucksystem des Siebwechslers; 5. Stellen Sie den Spalt zwischen Schnecke und Zylinderwand auf 3–5 mm ein, reparieren oder ersetzen Sie Blätter mit anormalen Steigungswinkeln, um die Vorschubeffizienz sicherzustellen.
III. Störungen durch Überlastaufheizung und Abschaltung
Fehlerursachen: 1. Übermäßiger Materialwiderstand, wie harte Materialien, schlechte Fließfähigkeit oder unvernünftige Schneckenstrukturgestaltung (zu viele Knetblöcke und Widerstandselemente); 2. Langzeitbetrieb des Förderers bei niedriger Drehzahl, der zu Motoraufheizung durch erhöhten Strom führt; 3. Unzureichendes Schmieröl oder verstopfter Ölkreislauf, der die Reibung der Getriebekomponenten verstärkt und die Last erhöht; 4. Starker Verschleiß der Motorlager, schlechte Schmierung und erhöhter Betriebswiderstand.
Lösungen: 1. Optimieren Sie die Materialvorbehandlung, verringern Sie die Anzahl der Schneckenwiderstandselemente und passen Sie die Schneckenstruktur an die Materialeigenschaften an; 2. Passen Sie die Betriebsparameter an, um einen Langzeitbetrieb des Förderers bei niedriger Drehzahl zu vermeiden, und ersetzen Sie ihn bei Bedarf durch ein Getriebe mit großem Übersetzungsverhältnis; 3. Prüfen Sie den Schmierölstand, füllen Sie Schmieröl der geeigneten Qualität nach, reinigen Sie den Ölkreislauf und Filter und stellen Sie sicher, dass das Schmiersystem ungehindert durchströmt wird; 4. Prüfen Sie den Verschleißgrad der Motorlager, ersetzen Sie diese rechtzeitig, fügen Sie Schmiermittel hinzu und testen Sie die Beweglichkeit des Lagerbetriebs.
IV. Drehzahldifferenzen und Dichtungsstörungen
(I) Differenz zwischen Hauptschneckendrehzahl und Fördergeschwindigkeit
Fehlerursachen: 1. Unzureichende Temperaturregelung der einzelnen Zylinderabschnitte, die zu schlechter Materialplastifizierung und erhöhtem Vorwärtswiderstand aufgrund niedriger Temperatur führt; 2. Unzureichende Kühlung am Einlauf, die zu Materialanhaftung und Verstopfung am Einlauf führt und eine Erhöhung der Fördergeschwindigkeit unmöglich macht; 3. Unvernünftige Schneckenstruktur, mit übermäßigen Hartmetallblöcken, die zu erhöhtem Materialförderwiderstand führen; 4. Fehler in der Verknüpfungssteuerung, die verhindern, dass die Fördergeschwindigkeit Änderungen der Hauptschneckendrehzahl nachverfolgt.
Lösungen: 1. Optimieren Sie die Temperatureinstellungen und erhöhen Sie die Zylindertemperatur angemessen, um eine ausreichende Materialplastifizierung sicherzustellen; 2. Verstärken Sie die Kühlung am Einlauf, reinigen Sie angehaftetes Material und stellen Sie eine ungehinderte Zufuhr sicher; 3. Optimieren Sie die Schneckenstruktur und reduzieren Sie unnötige Widerstandselemente; 4. Überholen Sie das Verknüpfungssteuerungssystem, justieren Sie die Signalrückkopplungsvorrichtung und stellen Sie ein dynamisches Gleichgewicht zwischen Fördergeschwindigkeit und Hauptschneckendrehzahl sicher.
(II) Dichtungslecks
Fehlerursachen: 1. Verschleiß und Alterung der Schwanzdichtung der Schnecke, was zu verringerter Dichtungsleistung führt; 2. Lockere Schrauben, die mit dem Extruder verbunden sind, was zu Leckagen am Grenzflächenspalt führt; 3. Getriebeölleckage, wobei Schmieröl in das Material gelangt oder an der Grenzfläche austritt.
Lösungen: 1. Prüfen Sie regelmäßig den Verschleiß der Dichtungselemente und ziehen Sie diese fest oder ersetzen Sie sie rechtzeitig; 2. Ziehen Sie den Schneckenkopf und alle Verbindungsschrauben nach 1000 Betriebsstunden fest und prüfen Sie den Grenzflächenspalt; 3. Prüfen Sie den Getriebeölstand täglich, reinigen Sie Ölleckstellen, ersetzen Sie beschädigte Wellendichtringe und wechseln Sie das Schmieröl periodisch.
V. Vorbeugende Wartungsmaßnahmen
1. Standardisieren Sie den Betriebsablauf, starten Sie die Maschine strikt gemäß der Anfahrsequenz, halten Sie das Trichtermaterial bei Abschaltung für mehr als 8 Stunden feucht und entleeren Sie das Zylindermaterial bei Abschaltung für mehr als 2 Tage; 2. Führen Sie ein regelmäßiges Wartungsregister, demontieren Sie den Zylinder alle 8000 Betriebsstunden oder ein Jahr, prüfen Sie den Verschleiß von Schnecken und Dichtungselementen und ersetzen Sie Verschleißteile; 3. Verstärken Sie die Materialkontrolle, um sicherzustellen, dass Sauberkeit, Korngröße und Feuchtigkeitsgehalt der Materialien den Standards entsprechen, und verhindern Sie, dass Fremdkörper und ungeeignete Materialien in das System gelangen; 4. Kalibrieren Sie regelmäßig die Komponenten des Steuerungssystems, einschließlich Sensoren, Potentiometer, Drehzahlregelungsvorrichtungen usw., um genaue Signale und stabilen Betrieb sicherzustellen; 5. Prüfen Sie täglich den Ölstand, die Öltemperatur und die Durchgängigkeit des Ölkreislaufs des Schmiersystems, um eine ausreichende Schmierung der Getriebekomponenten sicherzustellen und die Öltemperatur unter 65 ℃ zu halten.
Durch die oben genannten gezielten Analysen und Lösungen können verschiedene Störungen des Fördersystems effektiv diagnostiziert und behoben werden. In Kombination mit regelmäßiger vorbeugender Wartung lässt sich die Betriebsstabilität der Anlage deutlich verbessern, die Ausfallrate durch Störungen senken und ein kontinuierlicher, effizienter Betrieb der Extrusionsproduktion gewährleisten.







