

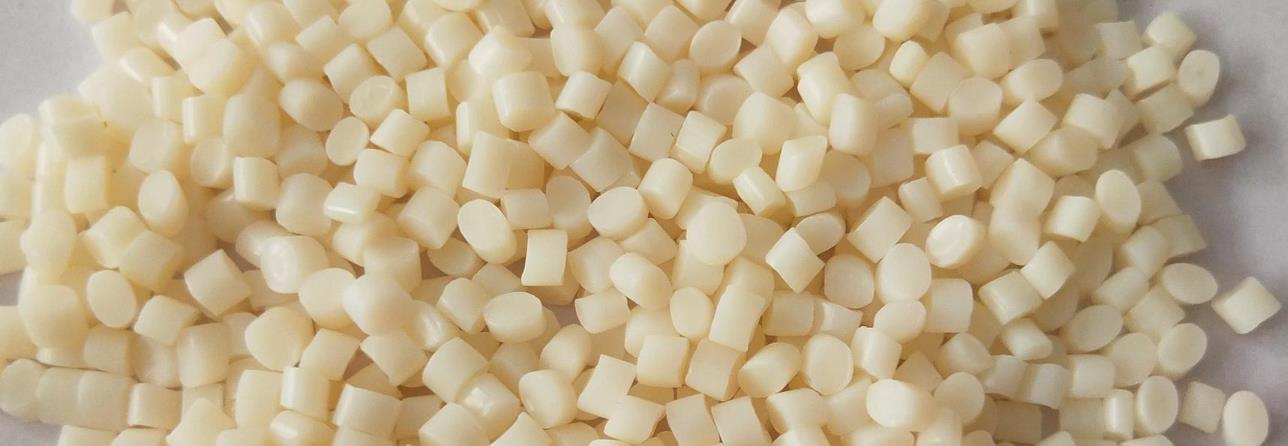
ABS-маточный концентрат представляет собой гранулированный продукт, получаемый путем смешивания сверхтонких частиц неорганического композитного порошка или функциональных добавок с несущей смолой и последующего экструдирования и гранулирования на двухшнековом экструдере. При производстве ABS-маточного концентрата сырье обычно нагревают до пластичного состояния, затем формуют в пресс-форме, охлаждают и затвердевают для формирования маточного концентрата. Этот процесс требует точного контроля для обеспечения качества и характеристик маточного концентрата.
Типы
ABS-маточный концентрат можно разделить на следующие основные типы в зависимости от его состава и эксплуатационных характеристик:
Универсальный ABS-маточный концентрат
Это наиболее распространенный тип ABS-маточного концентрата со сбалансированными физическими свойствами. Его механические свойства, перерабатываемость и качество внешнего вида относительно сбалансированы, что позволяет удовлетворять производственные требования для обычных пластиковых изделий; он широко применяется в таких областях, как корпуса бытовой техники, игрушки, канцелярские принадлежности и т. д. Например, многие обычные корпуса телевизоров, пластиковые игрушечные автомобили и т. п. производятся с использованием универсального ABS-маточного концентрата.
ABS-маточный концентрат с высокой ударопрочностью
Путем добавления соответствующего количества компонентов каучуковой фазы, таких как бутадиеновый каучук, в смолу ABS значительно повышается ударная прочность материала. Этот тип ABS-маточного концентрата подходит для применений, требующих высокой ударопрочности, таких как автомобильные детали, шлемы, спортивный инвентарь и т. д. Например, бампер автомобиля часто изготавливают из высокоударопрочного ABS-маточного концентрата, чтобы эффективно поглощать энергию и снижать повреждения транспортного средства и людей при столкновении.
Термостойкий ABS-маточный концентрат
В смолу ABS были добавлены специальные термостабилизаторы или использованы мономеры с хорошей термостойкостью для полимеризации, что привело к высокой температуре тепловой деформации маточного концентрата. Как правило, он сохраняет хорошую размерную стабильность и механические свойства в средах с более высокими температурами и обычно используется при производстве пластиковых изделий, предназначенных для работы в условиях высоких температур, таких как высокотемпературные компоненты электронных приборов, кухонная утварь и т. д. Например, некоторые внутренние панели духовок и кронштейны поворотных столов микроволновых печей используют термостойкий ABS-маточный концентрат, чтобы гарантировать отсутствие деформации или ухудшения характеристик при высоких рабочих температурах.
Антипиреновый (огнестойкий) ABS-маточный концентрат
Путем добавления антипиренов ABS-маточный концентрат приобретает хорошие огнестойкие свойства, которые могут предотвращать или замедлять процесс горения пластмасс и снижать риск возгорания. В зависимости от типа и количества добавленного антипирена можно достичь различных уровней огнестойкости, таких как UL94 V-0, V-1, V-2 и т. д. Обычно применяется в областях с высокими требованиями к пожарной безопасности, таких как корпуса электронного и электротехнического оборудования, изоляционные слои проводов и кабелей, а также отделочные строительные материалы. Например, использование огнестойкого ABS-маточного концентрата для корпусов компьютерных системных блоков, корпусов розеток и т. п. позволяет замедлить распространение огня в случае электрической неисправности и выиграть время для эвакуации персонала и тушения пожара.
ABS-маточный концентрат для гальваники (электроосаждения)
Его поверхность обладает хорошей электропроводностью и гладкостью, что позволяет эффективно адсорбировать слои гальванического покрытия и достигать высококачественных эффектов электроосаждения. Этот тип ABS-маточного концентрата в основном используется для пластиковых изделий, требующих обработки методом электроосаждения, таких как автомобильные декоративные элементы, корпуса электронных устройств, фурнитура для ванных комнат и т. д., чтобы улучшить текстуру внешнего вида и коррозионную стойкость изделий. Например, хромированные декоративные полосы на автомобилях и декоративные детали с металлической текстурой на корпусах мобильных телефонов обычно изготавливаются из ABS-маточного концентрата для гальваники, а затем обрабатываются по технологии электроосаждения.
Прозрачный ABS-маточный концентрат
Благодаря специальным рецептурам и технологиям обработки ABS-маточный концентрат обладает высокой прозрачностью при сохранении некоторых базовых свойств смолы ABS. Может использоваться для производства пластиковых изделий, требующих прозрачности, таких как прозрачные игрушки, прозрачные канцелярские принадлежности, упаковка косметики и т. д. По сравнению с традиционными прозрачными пластиками, такими как полиметилметакрилат (PMMA), прозрачный ABS-маточный концентрат обладает лучшей вязкостью и перерабатываемостью и имеет определенные преимущества в некоторых сценариях применения.
Соотношение компонентов рецептуры
Различные типы ABS-маточного концентрата могут иметь разные соотношения. Ниже приведены приблизительные диапазоны соотношений и соответствующие пояснения для некоторых распространенных типов ABS-маточного концентрата:
Универсальный ABS-маточный концентрат
Основные компоненты и соотношения: Обычно акрилонитрилбутадиенстирольный сополимер (ABS) составляет около 90–95%, а добавки (такие как смазочные материалы, антиоксиданты и т. д.) — около 5–10%.
Пояснение: Это соотношение позволяет универсальному ABS-маточному концентрату иметь сбалансированные механические свойства, перерабатываемость и качество внешнего вида, что может удовлетворить потребности производства большинства повседневных пластиковых изделий.
ABS-маточный концентрат с высокой ударопрочностью
Основные компоненты и соотношения: Содержание бутадиенового каучука в смоле ABS относительно высокое, обычно около 20–30%, при этом содержание сополимера акрилонитрила и стирола составляет около 70–80%. Одновременно могут добавляться некоторые вспомогательные компоненты, такие как совместители, для улучшения совместимости между каучуковой фазой и фазой смолы; количество добавки обычно составляет около 2–5%.
Пояснение: Более высокое содержание бутадиенового каучука придает маточному концентрату хорошую гибкость и ударопрочность, что делает его подходящим для изделий, требующих высокой ударной прочности.
Термостойкий ABS-маточный концентрат
Основные компоненты и соотношения: На основе смолы ABS добавляется 10–20% термостойких агентов, таких как стекловолокно, слюдяная пудра и другие неорганические наполнители, или полимеризуются мономеры с хорошей термостойкостью для регулирования соотношения акрилонитрила, бутадиена и стирола, тем самым улучшая термостойкость. Например, содержание акрилонитрила может быть увеличено до 25–30% для повышения жесткости и термостойкости молекулярной цепи.
Пояснение: Используя это соотношение, можно повысить температуру тепловой деформации маточного концентрата, позволяя ему сохранять хорошую размерную стабильность и механические свойства в средах с высокими температурами.
Антипиреновый (огнестойкий) ABS-маточный концентрат
Основные компоненты и соотношения: Обычно в смолу ABS добавляется 15–30% антипиренов, таких как бромсодержащие антипирены, фосфорсодержащие антипирены или неорганические антипирены. Одновременно для улучшения совместимости и перерабатываемости антипиренов и смол могут добавляться некоторые синергисты и смазочные материалы, обычно в дозировке около 3–5%.
Пояснение: Соответствующие соотношения антипиренов позволяют достичь различных уровней огнестойкости для ABS-маточного концентрата, удовлетворяя требованиям пожарной безопасности в различных сценариях применения.
ABS-маточный концентрат для гальваники (электроосаждения)
Основные компоненты и соотношения: Соотношение самой смолы ABS отличается от обычного типа; содержание и распределение бутадиенового каучука обычно регулируются до уровня около 0,5–1,5% для получения более мелкой структуры поверхности, что способствует адгезии слоя гальванического покрытия. Одновременно могут добавляться некоторые поверхностно-активные вещества и токопроводящие агенты в количестве около 3–8% для улучшения электропроводности и гладкости поверхности.
Пояснение: Это соотношение помогает достичь высококачественного эффекта электроосаждения на поверхности пластиковых изделий, улучшая текстуру внешнего вида и коррозионную стойкость изделия.
Прозрачный ABS-маточный концентрат
Основные компоненты и соотношения: Благодаря специальным процессам полимеризации и корректировке рецептуры молекулярная структура смолы ABS становится более упорядоченной, снижая кристалличность молекулярных цепей. Обычно содержание бутадиенового каучука снижается до 5–10%, а некоторые модификаторы прозрачности, такие как сополимер метилметакрилата и стирола (MMA-St), добавляются в дозировке около 10–20% для улучшения прозрачности.
Пояснение: Это соотношение позволяет ABS-маточному концентрату иметь высокую прозрачность при сохранении определенного уровня вязкости и перерабатываемости.
Следует отметить, что вышеуказанные соотношения являются лишь приблизительными диапазонами. В реальном производстве разные производители могут вносить соответствующие корректировки на основе собственных производственных процессов, требований к качеству продукции и затрат.
Производственный процесс
Процесс производства ABS-маточного концентрата обычно включает такие этапы, как подготовка сырья, смешивание, экструдирование, гранулирование, упаковка и т. д. Ниже приведено подробное описание:
1. Подготовка сырья
Выберите подходящие гранулы смолы ABS в качестве базового сырья и подберите соответствующие добавки в зависимости от требований к различным типам ABS-маточного концентрата, таким как антипирены, модификаторы ударопрочности, термостабилизаторы, цветовой маточный концентрат и т. д. Убедитесь, что качество и характеристики сырья соответствуют производственным стандартам; высушите сырье для удаления влаги, чтобы предотвратить такие проблемы, как образование пузырей или деградация во время обработки.
2. Смешивание
Добавьте высушенные гранулы смолы ABS и различные добавки в определенном соотношении в высокоскоростной смеситель для тщательного перемешивания. В процессе смешивания добавка равномерно диспергируется в гранулах смолы ABS благодаря высокоскоростному перемешиванию, обеспечивая однородность смеси материала и закладывая основу для последующей обработки. Некоторые специальные типы ABS-маточного концентрата, такие как высокоударопрочные, могут требовать предварительного смешивания каучуковых модификаторов ударопрочности с частью смолы ABS для улучшения эффекта повышения ударопрочности.
3. Экструдирование
Смешанный материал подается в экструдер. Экструдер плавит и пластифицирует материал внутри цилиндра посредством нагрева, давления и других методов, а затем перемещает его вперед под действием шнека. В процессе экструдирования необходимо точно контролировать такие параметры, как температура, давление и скорость вращения шнека экструдера. Параметры процесса экструдирования для различных типов ABS-маточного концентрата различаются. Например, термостойкий ABS-маточный концентрат может требовать более высоких температур обработки и больших усилий сдвига из-за добавления термостабилизаторов для обеспечения равномерной дисперсии этих агентов в матрице смолы.
4. Гранулирование
Расплавленный материал, экструдированный из экструдера, формируется в непрерывные ленты или нити через головку экструзионной головки, а затем поступает в оборудование для гранулирования. Общие методы гранулирования включают горячую резку и холодную резку. При горячей резке гранулы немедленно разрезаются на частицы с помощью вращающегося инструмента сразу после выхода материала из головки экструдера; форма частиц регулярная, а размеры однородны. Холодная резка — это процесс охлаждения экструдированного материала до твердого состояния перед его разрезанием на гранулы. Этот метод подходит для ситуаций, когда требования к форме и размеру частиц не являются особенно строгими. Для некоторых ABS-маточных концентратов со специальными требованиями, таких как прозрачные типы, следует обращать внимание на предотвращение царапин или повреждений поверхности частиц в процессе гранулирования, чтобы не повлиять на прозрачность.
5. Упаковка
После гранулирования ABS-маточный концентрат просеивается, сортируется по классам, и некондиционные частицы удаляются перед упаковкой. В процессе упаковки следует обращать внимание на предотвращение увлажнения или загрязнения частиц. Обычно для упаковки используются герметичные мешки или тканые пластиковые мешки; на упаковке должна быть указана модель изделия, спецификации, дата производства и другая информация.
Контроль качества имеет решающее значение на всем протяжении производственного процесса. Для каждой партии продукции требуется строгое тестирование характеристик, включая испытания механических свойств, термических свойств, огнестойкости, качества внешнего вида и т. д., чтобы гарантировать соответствие продукции соответствующим стандартам качества и требованиям заказчика.
Производственное оборудование
Оборудование для производства ABS-маточного концентрата включает следующие основные типы:
1. Высокоскоростной смеситель
Функция: Используется для тщательного смешивания гранул смолы ABS с различными добавками. Благодаря использованию высокоскоростных вращающихся мешалок материал достигает хорошего эффекта смешивания за короткий промежуток времени, обеспечивая равномерную дисперсию добавок в смоле.
Критерии выбора: Выберите подходящий объем в зависимости от масштаба производства. Обычно предприятия с большим масштабом производства могут выбирать высокоскоростные смесители объемом 500–1000 л; одновременно следует учитывать материал и форму мешалки для обеспечения эффекта смешивания и долговечности оборудования.
2. Двухшнековый экструдер
Функция: Нагревает, плавит и пластифицирует смешанные материалы и транспортирует их вперед под действием шнека. Одновременно благодаря эффектам сдвига и смешивания шнека добавки полностью интегрируются со смолой ABS для достижения равномерной дисперсии.
Критерии выбора: Выберите такие параметры, как диаметр шнека и отношение длины к диаметру (L/D), исходя из производственной мощности и требований к продукции. Как правило, двухшнековый экструдер с диаметром шнека 65–90 мм и отношением L/D 30–40 может использоваться для производства универсального ABS-маточного концентрата; для производства ABS-маточного концентрата с высоким содержанием наполнителя или специальными требованиями к характеристикам необходимо выбирать экструдеры с большими диаметрами шнека и отношениями L/D, чтобы обеспечить более высокие способности к сдвигу и смешиванию.
3. Головка (формующая головка)
Функция: Устанавливается на выходе экструдера и определяет форму и размер экструдированного материала. Общие головки включают круглые, квадратные и другие формы выходных отверстий, которые используются для производства ABS-маточного концентрата различной формы.
Критерии выбора: Выберите подходящую конструкцию и размер головки в соответствии со спецификациями и требованиями к форме изделия. Например, ABS-маточный концентрат с обычными круглыми гранулами можно производить с использованием головки с диаметром выходного отверстия 2–4 мм; для некоторых частиц специальной формы, таких как листовые или столбчатые частицы, требуются индивидуальные головки соответствующей формы. Одновременно следует учитывать материал и точность обработки головки, чтобы обеспечить качество поверхности и размерную точность экструдированного материала.
4. Гранулятор
Функция: Превращает экструдированный расплавленный материал в гранулы. Существует два распространенных типа грануляторов: грануляторы с горячей резкой и грануляторы с холодной резкой. Оборудование для горячей резки подходит для производства высокоточного и высококачественного ABS-маточного концентрата, обеспечивая непрерывное производство и высокую производительность; грануляторы с холодной резкой подходят для ситуаций, когда требования к форме частиц не являются особенно строгими.
Критерии выбора: При производстве универсального ABS-маточного концентрата можно выбрать соответствующие спецификации гранулятора с горячей резкой в зависимости от производственной мощности, например, оборудование производительностью 500–1000 кг/ч; для некоторых ABS-маточных концентратов со специальными требованиями, таких как прозрачные или изделия с высокими требованиями к качеству поверхности частиц, следует предпочесть высокоточные грануляторы с горячей резкой и оснастить их соответствующими устройствами охлаждения и просеивания для обеспечения качества гранул.
5. Оборудование для сушки
Функция: Сушит гранулы смолы ABS и добавки перед производством для удаления влаги, предотвращения таких дефектов, как пузыри и серебристые полосы во время обработки, и улучшения качества продукции.
Критерии выбора: Выберите подходящий тип и спецификации оборудования для сушки на основе масштаба производства и характеристик материала. Общие виды сушильного оборудования включают сушильные шкафы, флюидизационные сушилки, осушители воздуха и т. д. Для крупномасштабного производства можно использовать осушитель-сушилку, которая обладает высокой эффективностью сушки и позволяет точно контролировать температуру и время сушки. Она подходит для материалов с сильным влагопоглощением, таких как смола ABS.
6. Оборудование для охлаждения
Функция: Используется для охлаждения и формования экструдированных материалов для их быстрого затвердевания в гранулы. Эффект охлаждения оборудования напрямую влияет на качество и характеристики гранул.
Ключевые критерии выбора: Выберите подходящие методы и оборудование для охлаждения на основе производственной мощности и технологических требований. Существует два распространенных типа оборудования для охлаждения: воздушное охлаждение и водяное охлаждение. Оборудование с воздушным охлаждением имеет простую конструкцию и простое управление, но его эффективность охлаждения относительно низка; оборудование с водяным охлаждением обладает высокой эффективностью охлаждения, но требует соответствующих систем циркуляции воды. Как правило, для производственных линий ABS-маточного концентрата с высокой скоростью производства и большим объемом выпуска можно выбрать оборудование с водяным охлаждением в сочетании с вспомогательным воздушным охлаждением для достижения лучшего эффекта охлаждения.
7. Оборудование для просеивания
Функция: Просеивает и сортирует ABS-маточный концентрат после гранулирования, удаляя слишком крупные или слишком мелкие частицы и примеси, обеспечивая однородность и качество размера частиц продукции.
Ключевые критерии выбора: Выберите подходящий тип оборудования для просеивания и спецификации сит на основе требований к размеру частиц изделия. Общие виды оборудования для просеивания включают вибрационные грохоты, роторные вибрационные грохоты и т. д. Для обычного производства универсального ABS-маточного концентрата можно использовать вибрационный грохот, размер ячеек сита выбирается в соответствии с требованиями к размеру частиц, например, 20–40 меш (mesh). Для некоторых специальных изделий с высокими требованиями к размеру частиц необходимо использовать более точные роторные вибрационные грохоты и оснащать их ситами различных размеров для многоступенчатого просеивания.
8. Упаковочное оборудование
Функция: Упаковывает просеянный ABS-маточный концентрат для хранения и транспортировки. Упаковочное оборудование может выполнять процессы автоматического дозирования, наполнения, запечатывания и другие упаковочные операции, повышая эффективность и качество упаковки.
Критерии выбора: Выберите подходящее упаковочное оборудование на основе масштаба производства и спецификаций упаковки. Для малой упаковки можно использовать полуавтоматические или полностью автоматические машины для упаковки гранул со скоростью упаковки обычно 10–60 мешков в минуту; для крупной упаковки, такой как упаковка в биг-бэги (тонны), необходимо оснастить соответствующим вспомогательным оборудованием, таким как машины для упаковки в биг-бэги и погрузчики, для обеспечения эффективных и удобных упаковочных операций.
Экструдер для ABS-маточного концентрата
Экструдеры Kerke для маточных концентратов могут использоваться для производства ABS-маточного концентрата. Наши экструдеры для ABS-маточного концентрата имеют несколько моделей на выбор, которые могут удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести пробные испытания и тесты…
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства маточных концентратов с производительностью от…
-

Трехшнековый (3 шнека) экструдер
Экструдер с 3 шнеками — это новая технология, имеющая множество преимуществ. Трехшнековый экструдер в основном используется…
-

Двухступенчатая система экструзии
Система экструзии «мать-дитя» (mother-baby) предназначена для специальных материалов, которые не могут быть обработаны на одноступенчатом экструдере; первая…
-

Линия компаундирования с закрытым смесителем Банбери (Banbury Kneader)
Наш смеситель-месилка + экструдер предназначен для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч.…
-

Система резки / система гранулирования
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, ниже приведено объяснение…
Соответствующие требования
В процессе производства ABS-маточного концентрата экструдер должен соответствовать различным требованиям, таким как пластификация, смешивание и контроль температуры, чтобы обеспечить качество продукции и производственную эффективность. Ниже приведено подробное описание:
Способность к пластификации
Соответствующая конструкция шнека: Характеристики плавления смолы ABS требуют от шнеков экструдера хорошей способности к пластификации. Обычно используется градиентный шнек, глубина витков которого постепенно уменьшается от зоны загрузки до зоны гомогенизации, что позволяет постепенно сжимать и сдвигать смолу ABS во время вращения шнека, достигая хорошей пластификации. При этом отношение длины к диаметру (L/D) шнека обычно составляет 20–30 для обеспечения достаточной длины и времени пластификации, гарантируя полное плавление смолы ABS.
Высокомоментный привод: Смола ABS имеет высокую вязкость в расплавленном состоянии и требует большого крутящего момента для продвижения материала вперед по шнеку. Поэтому экструдер должен быть оснащен высокомоментным приводным двигателем и редуктором, чтобы гарантировать, что шнек может обеспечивать достаточную мощность при различных производственных скоростях, достигая стабильной пластификации и экструзии.
Смешивание и диспергирование
Элементы смешивания: Для равномерного смешивания различных компонентов (таких как смола ABS, добавки, красители и т. д.) в ABS-маточном концентрате на шнеке экструдера следует установить несколько элементов смешивания. Например, такие компоненты, как месильные блоки и зубчатые диски смешивания, устанавливаются в средней и передней частях шнека; они могут создавать сильные эффекты сдвига и смешивания, тщательно перемешивать материалы разных компонентов и повышать стабильность качества маточного концентрата.
Способность к диспергированию: Для некоторых функциональных добавок (таких как антипирены, модификаторы ударопрочности и т. д.), добавляемых в ABS-маточный концентрат, требуется хороший эффект дисперсии для полного проявления их действия. Экструдер должен обладать высокой способностью к диспергированию. Благодаря специальной конструкции шнека и соответствующей настройке технологических параметров добавки могут быть равномерно диспергированы в матрице смолы ABS, предотвращая агломерацию или локальную высокую концентрацию.
Точность контроля температуры
Многоступенчатый контроль температуры: В процессе производства ABS-маточного концентрата требуется точный контроль температуры материалов на различных этапах. Экструдеры обычно оснащаются несколькими зонами нагрева и охлаждения, которые обычно делятся на 5–8 зон. Температура в зоне загрузки ниже, чтобы предотвратить преждевременное плавление материала и нарушение транспортировки; по мере движения материала к головке температура постепенно повышается и достигает максимума в зоне гомогенизации, позволяя смоле ABS полностью расплавиться и смешаться; в зоне головки температуру следует соответствующим образом снизить, чтобы обеспечить хорошее формование экструдированного маточного концентрата. Точность контроля температуры каждой зоны нагрева должна находиться в пределах ± 2 °C.
Быстрое реагирование: Поскольку смола АБС чувствительна к температуре, высокие или низкие температуры могут повлиять на качество продукции, поэтому система нагрева и охлаждения экструдера должна обладать способностью к быстрому реагированию. При колебаниях температуры материала система нагрева и охлаждения может быстро скорректировать режим для восстановления заданного значения температуры, обеспечивая стабильность производственного процесса.
Стабильность давления
Стабильное давление экструзии: В процессе экструзии АБС-мастербаата стабильное давление является ключевым фактором обеспечения размерной точности и качества внешнего вида продукции. Гидравлическая или механическая трансмиссионная система экструдера должна обеспечивать стабильное давление экструзии, при этом колебания давления обычно контролируются в пределах ± 5%. Стабильное давление позволяет поддерживать равномерную скорость потока материалов через головку и матрицу, что обеспечивает производство мастербаата с однородными размерами и гладкой поверхностью.
Возможность регулирования давления: Различные рецептуры АБС-мастербаата и производственные процессы могут требовать разного давления экструзии, поэтому экструдеры должны обладать хорошими возможностями регулирования давления. Операторы могут гибко регулировать давление экструзии в соответствии с фактическими условиями производства путем настройки таких параметров, как скорость шнека и противодавление, чтобы удовлетворить требования к производству различных продуктов.
Стабильность транспортировки материала
Равномерная подача: При производстве АБС-мастербаата равномерная подача материалов является важным звеном обеспечения стабильности производства. Устройство подачи экструдера должно использовать высокоточные дозирующие устройства, такие как гравиметрические или объемные дозаторы, которые могут точно контролировать количество подаваемых материалов, таких как смола АБС и добавки, обеспечивая равномерное поступление различных материалов в экструдер в соответствии с заданным соотношением. В то же время дозатор должен иметь хорошую герметичность для предотвращения утечки материала и попадания воздуха в экструдер.
Стабильная транспортировка шнеком: Конструкция и точность обработки шнека оказывают значительное влияние на стабильность транспортировки материала. Шаг и глубина витков шнека должны быть однородными и постоянными, чтобы обеспечить стабильное перемещение материала вперед внутри шнека. Кроме того, зазор между шнеком и цилиндром также должен быть разумно контролируем. Если зазор слишком велик, это может вызвать обратный поток материала и снизить эффективность транспортировки; если зазор слишком мал, это легко приводит к чрезмерному сдвиговому воздействию на материал и его износу.
Коррозионная стойкость
Материалы, устойчивые к коррозии: В процессе производства АБС-мастербаата некоторые добавки (например, антипирены, смазочные материалы и т. д.) могут обладать определенной степенью коррозионной активности, поэтому детали, контактирующие с материалом, такие как цилиндр и шнек экструдера, должны изготавливаться из коррозионностойких материалов. Например, цилиндр может быть защищен путем футеровки нержавеющей сталью или нанесения антикоррозионного покрытия, а шнек может быть изготовлен из легированной стали с хорошей коррозионной стойкостью и подвергнут поверхностной обработке, такой как азотирование, для повышения его коррозионной стойкости и увеличения срока службы оборудования.
Уровень автоматизации управления
Мониторинг и регистрация параметров: Современные системы автоматического управления могут в реальном времени контролировать различные рабочие параметры экструдеров, такие как температура, давление, скорость шнека, расход материала и т. д., а также регистрировать и сохранять эти данные. Операторы могут в любое время проверять изменения параметров в процессе производства через интерфейс мониторинга, своевременно обнаруживать отклонения и вносить корректировки. В то же время регистрация исторических данных помогает анализировать и оптимизировать производственные процессы, повышая стабильность качества продукции.
Дистанционное управление и диагностика неисправностей: Некоторые высокопроизводительные экструдеры также имеют функции дистанционного управления, позволяющие операторам управлять экструдером и контролировать его работу удаленно с производственной площадки через сеть, что повышает гибкость производства и эффективность управления. Кроме того, система автоматического управления должна также иметь функцию диагностики неисправностей, которая может автоматически обнаруживать сбои в оборудовании и своевременно выдавать сигналы тревоги, побуждая операторов проводить техническое обслуживание. Некоторые системы также могут передавать информацию о неисправностях производителям оборудования или специалистам технической поддержки с помощью технологий удаленной связи для быстрого получения решений.
Применение
АБС-мастербаат имеет широкий спектр применения, включая следующие основные области:
Автомобильная промышленность
Интерьерные детали: АБС-мастербаат может использоваться для изготовления приборных панелей автомобилей, центральных консолей, внутренних панелей дверей и т. д. Он обладает хорошей ударопрочностью, термостойкостью и атмосферостойкостью, выдерживая различные условия окружающей среды внутри автомобиля. В то же время добавление различных добавок позволяет достигать различных цветов и текстур поверхности, удовлетворяя требованиям эстетики и комфорта автомобильного салона.
Наружные детали: В области наружных деталей автомобилей АБС-мастербаат может использоваться для производства таких компонентов, как корпуса зеркал заднего вида, бамперы, решетки радиатора и т. д. Его высокая глянцевитость и хорошая формообразуемость обеспечивают отличное качество внешнего вида наружных деталей, а также определенную стойкость к царапинам и коррозии, что повышает общее качество и привлекательность автомобиля.
Электроника и бытовая техника
Корпуса: АБС-мастербаат является распространенным материалом для корпусов электронных и электротехнических изделий, таких как телевизоры, компьютерные мониторы, принтеры, копировальные аппараты и т. д. Он обладает отличными электроизоляционными свойствами, механической прочностью и обрабатываемостью, что позволяет защищать внутренние электронные компоненты от воздействия внешней среды, одновременно обеспечивая хороший внешний вид для удовлетворения требований потребителей к качеству и дизайну продукции.
Компоненты: В электронных и электротехнических изделиях АБС-мастербаат также может использоваться для изготовления различных компонентов, таких как клавиши клавиатур, корпуса мышей, чехлы для телефонов и т. д. Его хорошая износостойкость и сопротивление усталости гарантируют, что эти компоненты не повреждаются легко при длительном использовании. В то же время добавление специальных добавок позволяет достичь антибактериальных, антистатических и других функций, удовлетворяя особые потребности различных продуктов.
Строительная индустрия
Трубные материалы: АБС-мастербаат может использоваться для производства строительных труб, таких как трубы водоснабжения, канализационные трубы и т. д. По сравнению с традиционными металлическими трубами, трубы из АБС обладают преимуществами малого веса, коррозионной стойкости, износостойкости и простоты монтажа, что позволяет широко использовать их в различных системах водоснабжения и водоотведения зданий.
Плиты: Плиты, изготовленные из АБС-мастербаата, обладают хорошей жесткостью и вязкостью и могут использоваться в сфере архитектурной отделки, например, для потолков, стеновых панелей и т. д. Эти плиты могут достигать различных декоративных эффектов благодаря процессам обработки поверхности и печати, таким как имитация текстуры дерева, камня и т. д., удовлетворяя потребности отделки различных архитектурных стилей.
Игрушки
Корпуса игрушек: АБС-мастербаат является одним из идеальных материалов для корпусов игрушек, обладающим хорошими показателями безопасности, ударопрочности и технологичности. Добавляя различные цветные мастербааты, можно производить корпуса игрушек ярких цветов и с изысканным внешним видом, а их нетоксичные и без запаха характеристики соответствуют стандартам безопасности игрушечной индустрии, обеспечивая безопасность использования детьми.
Компоненты игрушек: В производстве игрушек АБС-мастербаат также может использоваться для производства различных компонентов, таких как кузова и колеса игрушечных автомобилей, а также шарниры и аксессуары различных пластиковых игрушек. Его хорошие механические свойства гарантируют, что игрушки не повреждаются легко во время игры и продлевают срок их службы.
Другие области
Офисные принадлежности: такие как папки, коробки для документов, степлеры, калькуляторы и другие офисные принадлежности, многие из которых также изготовлены из АБС-мастербаата. Он обеспечивает хорошую прочность и долговечность, одновременно удовлетворяя эстетические и практические требования к офисным принадлежностям благодаря различным видам обработки поверхности и цветовым комбинациям.
Медицинские изделия: В области медицинских изделий АБС-мастербаат может использоваться для изготовления некоторых некритичных компонентов, таких как корпуса и ручки медицинских приборов. Его хорошая биосовместимость и стойкость к химической коррозии отвечают требованиям использования медицинских изделий, а также позволяют достичь высокой точности и качества внешнего вида, требуемых медицинскими изделиями, с помощью специальных технологий обработки.




