

Мастербат EPDM, также известный как сополимер этилена и пропилена с привитым малеиновым ангидридом (MAH), представляет собой тип сверхпрочного и морозостойкого модификатора для нейлона, обеспечивающего ударопрочность и холодостойкость; он также известен как каучуковые частицы с привитым MAH. Мастербат EPDM имеет определенный спрос на рынке, особенно в области модификации нейлона и применения пластификаторов/модификаторов.
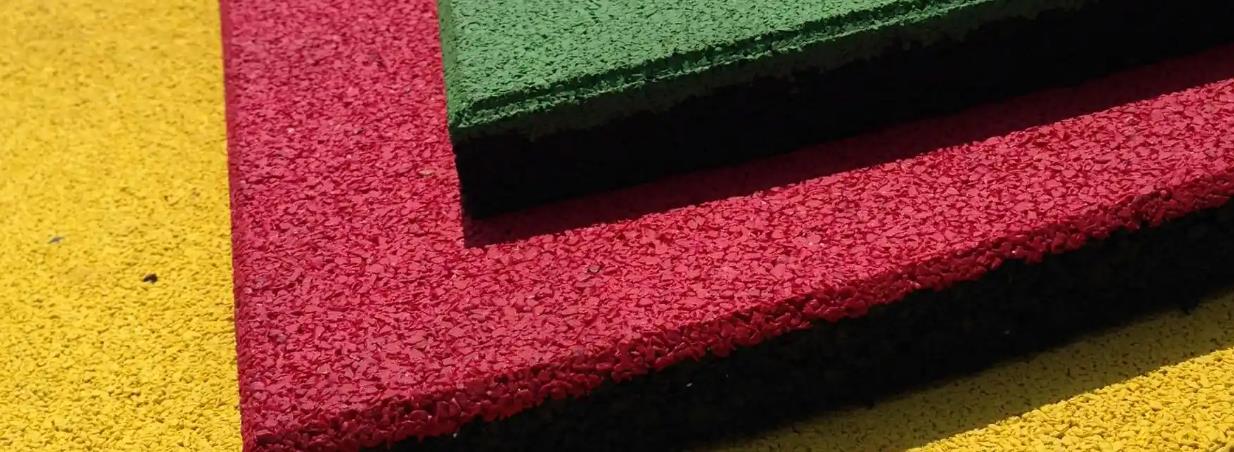
Типы
Мастербат EPDM обычно классифицируется по составу, характеристикам производительности и областям применения. Ниже приведены некоторые распространенные типы:
Классификация по типу каучука
Мастербат этилен-пропиленового диенового мономера (EPM): полимеризуется из двух мономеров — этилена и пропилена, обладает хорошей стойкостью к старению, озоностойкостью и химической коррозионной стойкостью. Однако из-за отсутствия двойных связей в молекулярной цепи скорость вулканизации низкая, а перерабатываемость относительно плохая.
Мастербат EPDM: на основе этилена и пропилена вводится третий мономер, такой как этилиденнорборнен (ENB), дициклопентадиен (DCPD) и т.д., который содержит двойные связи в каучуковой молекулярной цепи, ускоряет скорость вулканизации, улучшает перерабатываемость и сохраняет отличные свойства каучука EPDM.
Классификация по типу наполнителя
Мастербат EPDM с наполнителем из углеродной черни: углеродная чернь — это распространенный наполнитель, который при добавлении в мастербат EPDM повышает прочность, износостойкость, электропроводность и стойкость к старению каучука. В зависимости от марки и дозировки углеродной черни можно получить мастербаты EPDM с различными свойствами, подходящие для разных областей применения. Например, мастербат EPDM с наполнителем из высокоизносостойкой углеродной черни может использоваться для изготовления таких изделий, как боковины шин и резиновые шланги, требующие высокой износостойкости.
Мастербат EPDM с наполнителем из белой углеродной черни (кремнезема): белая углеродная чернь обладает хорошими армирующими свойствами и стойкостью к старению, что позволяет повысить твердость, прочность на разрыв и сопротивление раздиру каучука EPDM. Одновременно мастербат EPDM с наполнителем из белой углеродной черни также обладает хорошей водостойкостью и электроизоляционными свойствами и широко используется при производстве изоляционных слоев, гидроизоляционных рулонных материалов, уплотнений и других изделий для проводов и кабелей.
Мастербат EPDM с наполнителем из карбоната кальция: карбонат кальция — это недорогой и широко доступный наполнитель, который можно добавлять в мастербат EPDM для снижения стоимости и улучшения перерабатываемости каучука. Мастербат EPDM с наполнителем из карбоната кальция может использоваться для изготовления некоторых резиновых изделий, не требующих особо высоких эксплуатационных характеристик, таких как обычные резиновые прокладки, подошвы обуви и т.д.
Классификация по функциональным добавкам
Огнестойкий мастербат EPDM: в мастербат EPDM добавляются антипирены, такие как гидроксид алюминия, гидроксид магния, декабромдифениловый эфир и т.д., чтобы придать ему хорошие огнестойкие свойства. Огнестойкий мастербат EPDM может использоваться для изготовления изделий с высокими требованиями к пожарной безопасности, таких как провода и кабели, детали автомобильного интерьера и т.д.
Мастербат EPDM с антиоксидантной защитой: добавляются стабилизаторы старения, такие как антиоксиданты и светостабилизаторы, которые повышают стойкость каучука EPDM к старению при длительной эксплуатации и предотвращают растрескивание, затвердевание, охрупчивание и другие явления старения резиновых изделий. Мастербат EPDM с антиоксидантной защитой подходит для наружных резиновых изделий, таких как строительные герметизирующие ленты, уплотнительные ленты дверей и окон автомобилей и т.д.
Пластифицированный мастербат EPDM: добавляются пластификаторы, такие как фталаты и эфиры себациновой кислоты, которые снижают твердость каучука EPDM, повышают его гибкость и пластичность, а также улучшают перерабатываемость и низкотемпературные свойства. Пластифицированный мастербат EPDM обычно используется для изготовления резиновых изделий, требующих мягкой текстуры, таких как резиновые шланги, резиновые игрушки и т.д.
Классификация по области применения
Мастербат EPDM для автомобильной промышленности: разработаны мастербаты EPDM с различными характеристиками производительности для удовлетворения специальных требований автомобильной отрасли. Например, мастербат EPDM, используемый для уплотнительных лент дверей и окон автомобилей, требует хорошей атмосферостойкости, озоностойкости и герметизирующих свойств; мастербат EPDM, используемый для резиновых изделий вокруг двигателей автомобилей, должен обладать высокой термостойкостью и маслостойкостью.
Мастербат EPDM для проводов и кабелей: мастербат EPDM, используемый для изоляционного слоя и оболочки проводов и кабелей, помимо хороших электроизоляционных свойств, также должен обладать стойкостью к старению, износостойкостью, морозостойкостью и другими свойствами, чтобы обеспечить безопасную эксплуатацию проводов и кабелей в различных условиях окружающей среды.
Мастербат EPDM для строительства: в строительной отрасли мастербат EPDM обычно используется для изготовления гидроизоляционных мембран, уплотнительных лент, резиновых опор и других изделий. Мастербат EPDM для строительства должен обладать хорошей атмосферостойкостью, водостойкостью и стойкостью к УФ-излучению, чтобы обеспечить длительный срок службы строительных материалов и эффективную гидроизоляцию и герметизацию.
Соотношение рецептурных компонентов
Соотношение рецептурных компонентов мастербата EPDM может варьироваться в зависимости от различных типов, требований к производительности и сценариев применения. Ниже приведены некоторые распространенные примеры соотношений рецептурных компонентов мастербата EPDM:
Универсальный мастербат EPDM
Каучук EPDM: 50–70 частей, обеспечивает базовую эластичность, стойкость к старению и другие свойства.
Углеродная чернь: 20–40 частей, используется для армирования, повышения прочности, износостойкости и стойкости к старению.
Оксид цинка: 3–5 частей, используется как активатор для ускорения реакции вулканизации.
Стеариновая кислота: 1–2 части, обеспечивает смазку и способствует диспергированию.
Вулканизующий агент: 1–2 части, например сера, вызывает реакцию сшивания каучука, формирует трехмерную сетчатую структуру и улучшает свойства каучука.
Ускоритель вулканизации: 1–2 части, ускоряет скорость реакции вулканизации.
Мастербат EPDM высокой твердости
Каучук EPDM: 40–60 частей.
Белая углеродная чернь: 30–50 частей. Белая углеродная чернь обладает хорошим армирующим эффектом и может повышать твердость и прочность.
Оксид цинка: 4–6 частей.
Стеариновая кислота: 1–2 части.
Вулканизующий агент: 1–2 части.
Ускоритель вулканизации: 1–2 части.
Пластификатор: 5–10 частей, умеренное количество пластификатора может повышать твердость при сохранении определенной степени гибкости.
Огнестойкий мастербат EPDM
Каучук EPDM: 40–60 частей.
Гидроксид алюминия: 50–80 частей, гидроксид алюминия — это распространенный антипирен с хорошим огнестойким эффектом и дымоподавлением.
Оксид цинка: 3–5 частей.
Стеариновая кислота: 1–2 части.
Вулканизующий агент: 1–2 части.
Ускоритель вулканизации: 1–2 части.
Антиоксидант: 1–2 части, улучшает антиокислительные свойства каучука и предотвращает старение при переработке и эксплуатации.
Морозостойкий мастербат EPDM
Каучук EPDM: 50–70 частей.
Углеродная чернь: 20–30 частей.
Оксид цинка: 3–5 частей.
Стеариновая кислота: 1–2 части.
Вулканизующий агент: 1–2 части.
Ускоритель вулканизации: 1–2 части.
Морозостойкий пластификатор: 10–20 частей, например диоктилсебацинат (DOS), может снижать температуру стеклования каучука и повышать его морозостойкость.
Следует отметить, что вышеприведенные соотношения рецептурных компонентов приведены только для справки. В реальном производстве необходимо вносить корректировки и оптимизацию на основе конкретных требований к продукту, свойств сырья и технологий переработки. Одновременно качество и характеристики сырья от разных производителей могут различаться, поэтому перед утверждением рецептуры необходимы тщательные испытания и валидация.
Производственный процесс
Процесс производства мастербата EPDM обычно включает следующие основные этапы:
Подготовка сырья
Выбор каучука: выбирают подходящий каучук EPDM в соответствии с требованиями к характеристикам продукта, например марки с различным содержанием этилена и вязкостью по Муни.
Подготовка добавок: точно взвешивают различные добавки, такие как наполнители (углеродная чернь, белая углеродная чернь, карбонат кальция и т.д.), вулканизующие агенты, ускорители, пластификаторы, антиоксиданты и т.д., чтобы гарантировать соответствие качества и чистоты добавок требованиям.
Смешивание в закрытом смесителе (Банбери)
Добавление каучука и добавок: помещают каучук EPDM в смеситель, ждут размягчения каучука, а затем добавляют различные добавки в определенном порядке. Обычно сначала добавляют наполнители, пластификаторы и т.д., а после равномерного смешивания — вулканизующие агенты, ускорители и т.д.
Контроль условий смешивания: устанавливают соответствующую температуру, время и скорость смешивания. Температура смешивания обычно составляет 120–160 °C в течение 10–20 минут, а скорость зависит от конкретного оборудования и рецептуры. Тщательное смешивание каучука и добавок в смесителе формирует однородную смесь, при этом молекулярные цепи каучука частично деградируют, что улучшает их перерабатываемость.
Открытая раскатка (на вальцах)
Дальнейшее смешивание и разжижение: перемещают смешанный каучуковый материал на открытые вальцы для дальнейшего смешивания и операций по разжижению. Регулируя зазор между валками, каучуковый материал многократно пропускают между валками, что дополнительно повышает однородность и пластичность каучукового материала. Количество проходов обычно составляет 3–5 раз.
Регулировка температуры и зазора между валками: в процессе раскатки важно контролировать температуру каучукового материала, которая не должна быть слишком высокой, чтобы избежать пригорания материала. Одновременно своевременно регулируют зазор между валками в зависимости от состояния каучукового материала для достижения необходимой мягкости и пластичности.
Экструзионная грануляция
Экструзия каучукового материала: раскатанный каучуковый материал подается в экструдер, где благодаря вращению шнека подвергается сжатию и силам сдвига в цилиндре, в результате чего выдавливается в виде жгутов (стренд). Температурные настройки экструдера следует регулировать в соответствии с характеристиками каучукового материала и требованиями к продукту. Обычно температура постепенно повышается от зоны загрузки до головки, при этом температура головки контролируется на уровне около 100–120 °C.
Грануляция: экструдированный резиновый жгут охлаждается и формообразуется с помощью воздушного или водяного охлаждения, после чего поступает в гранулятор для грануляции. Грануляторы обычно используют методы горячей или холодной резки для нарезания резиновых жгутов на частицы определенного размера, таким образом получая мастербат EPDM.
Упаковка
Сортировка и упаковка: после грануляции мастербат EPDM просеивают, чтобы удалить слишком крупные или мелкие частицы, а также возможные примеси. Затем качественный мастербат упаковывают в мешки, соблюдая меры предосторожности для предотвращения попадания влаги и загрязнений во время упаковки. Упаковочные мешки обычно изготавливаются из полипропиленовых тканых мешков или композитных мешков с хорошей влагостойкостью; на мешках указывают название продукта, спецификации, дату производства, срок годности и другую информацию.
На протяжении всего производственного процесса необходимо строго контролировать технологические параметры каждого этапа для обеспечения стабильности качества и соответствия характеристик мастербата EPDM. Одновременно следует проводить регулярное техническое обслуживание и уход за производственным оборудованием для обеспечения его нормальной работы, что повышает производительность труда и качество продукции.
Производственное оборудование
Оборудование для производства мастербата EPDM включает следующие основные типы:
Смесительное оборудование
Закрытый смеситель (Банбери): это ключевое смесительное оборудование в производстве мастербата EPDM. Благодаря двум относительно вращающимся роторам в закрытой камере смешивания осуществляется интенсивное сдвиговое, перемешивающее и диспергирующее воздействие на каучук и добавки для равномерного распределения каждого компонента. Распространены смесители серии X(S)M, которые различаются по таким параметрам, как скорость роторов и объем камеры смешивания. Например, обозначение X(S)M-50/40 означает общий объем камеры смешивания 50 литров и скорость ротора 40 об/мин.
Оборудование для раскатки (вальцы)
Открытые вальцы: используются преимущественно для дальнейшего смешивания, разжижения и регулирования пластичности каучукового материала после смешивания. Состоят из двух параллельных валков; каучуковый материал многократно пропускают между валками путем регулировки зазора, скорости и температуры валков, что обеспечивает однородное смешивание и улучшает перерабатываемость. Распространенные модели включают SK-400, SK-550 и т.д. Число обозначает диаметр валка (в миллиметрах).
Оборудование для экструзионной грануляции
Экструдер: экструзия обработанного каучукового материала в жгуты. Конструкция шнека и цилиндра оказывает существенное влияние на транспортировку, пластификацию и качество экструзии каучукового материала. Имеется широкий выбор спецификаций в зависимости от диаметра шнека и отношения длины к диаметру (L/D), например SJ-65/30 означает диаметр шнека 65 мм и отношение L/D 30.
Гранулятор: используется совместно с экструдером для превращения экструдированного резинового жгута в гранулы. Делятся на грануляторы горячей резки и холодной резки. Гранулятор горячей резки разрезает резиновый жгут на частицы с помощью вращающегося инструмента, пока он еще горячий после экструзии; форма частиц относительно правильная. Гранулятор холодной резки сначала охлаждает резиновый жгут перед резкой, что подходит для случаев, когда предъявляются высокие требования к внешнему виду и точности размеров частиц.
Auxiliary equipment
Система дозирования: включает резервуары хранения, измерительные устройства и транспортное оборудование для различных видов сырья, используется для точного взвешивания и подачи каучука, добавок и другого сырья, обеспечивая точность и стабильность рецептуры.
Система охлаждения: используется для охлаждения каучукового материала в процессах смешивания, раскатки и экструзии, предотвращая ухудшение характеристик или пригорание из-за перегрева каучукового материала. Распространенные методы охлаждения включают водяное и воздушное охлаждение, реализуемые через трубопроводы охлаждающей воды или вентиляторы и другое оборудование.
Сортировочное оборудование: просеивает мастербат EPDM после грануляции для удаления частиц и примесей, не соответствующих требованиям по размеру. Обычно используемым сортировочным оборудованием является вибрационное сито, которое выполняет сортировку на основе размера ячеек сита и частоты вибрации.
Упаковочное оборудование: используется для упаковки отсортированного мастербата EPDM. Включает автоматические весовые дозаторы, запайщики и т.д., обеспечивая количественную упаковку и запайку мастербата, гарантируя качество продукции при хранении и транспортировке.
Экструдер для мастербата EPDM
Экструдеры Kerke для производства мастербатов могут использоваться для производства мастербата EPDM. Наши экструдеры для мастербата EPDM доступны в нескольких моделях, которые могут удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите проводить пробные партии и испытания...
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства мастербатов с производительностью от...
-

Трехшнековый (3 шнека) экструдер
Трехшнековый экструдер — это новая технология, имеющая множество преимуществ. Трехшнековый экструдер в основном используется...
-

Двухстадийная система экструзии
Система экструзии «мать-дитя» (двухстадийная) предназначена для специальных материалов, которые нельзя переработать на одностадийном экструдере; первая стадия...
-

Компаундирующая линия с закрытым смесителем Банбери
Наша линия «смеситель + экструдер» предназначена для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч...
-

Система резки / система грануляции
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, ниже приведено объяснение...
Связанные требования
Экструдер играет ключевую роль в производстве мастербата EPDM; ниже приведены некоторые требования к экструдеру:
Конструкция шнека
Отношение длины к диаметру (L/D): обычно требуется отношение L/D от 20 до 30. Более высокое отношение L/D способствует полному смешиванию, пластификации и гомогенизации каучукового материала внутри цилиндра, улучшая качество экструзии.
Глубина витка: глубина витка должна проектироваться в соответствии с характеристиками каучука EPDM и требованиями производства. Более глубокие витки шнека могут вмещать больше каучукового материала и увеличивать объем экструзии, но одновременно они могут влиять на силу сдвига и эффект смешивания; более мелкие витки усиливают эффект сдвига, что благоприятно для пластификации и диспергирования каучукового материала, но производительность может быть ограничена. Обычно виток шнека в зоне загрузки глубже, а витки в зонах сжатия и дозирования постепенно становятся мельче.
Степень сжатия: степень сжатия обычно составляет от 2 до 4. Подходящая степень сжатия позволяет подвергать каучуковый материал соответствующему сжатию и сдвигу при экструзии, удалять воздух из каучукового материала и повышать плотность и однородность каучукового материала.
Приводная система
Мощность: приводная мощность экструдера должна выбираться на основе таких факторов, как диаметр шнека, отношение L/D, производительность и характеристики каучукового материала. Как правило, для экструдеров, производящих мастербат EPDM, приводная мощность составляет около 15–55 кВт, чтобы обеспечить достаточный крутящий момент и скорость шнека для плавной экструзии каучукового материала.
Характеристики регулирования скорости: приводная система должна обладать хорошими характеристиками регулирования скорости, позволяющими точно регулировать скорость шнека в определенном диапазоне в соответствии с различными производственными процессами и требованиями к продукту. Например, при производстве мастербата EPDM различных спецификаций или свойств может потребоваться регулировка скорости шнека для контроля объема экструзии и степени пластификации каучукового материала.
Система нагрева и охлаждения
Метод нагрева: обычно используется электрический нагрев или нагрев термомаслом. Нагревательные устройства должны обеспечивать равномерный нагрев цилиндра, гарантируя поддержание подходящей температуры каучукового материала в процессе экструзии. Температура нагрева обычно составляет 100–200 °C; конкретная температура регулируется в зависимости от таких факторов, как тип и рецептура каучука EPDM, а также характеристики добавок.
Система охлаждения: система охлаждения должна своевременно и эффективно контролировать температуру каучукового материала и цилиндра, чтобы предотвратить пригорание каучукового материала или ухудшение его характеристик из-за чрезмерного повышения температуры. Существует два метода охлаждения: водяное и воздушное. Водяное охлаждение более эффективно, но требует соответствующих трубопроводов охлаждающей воды и источников водоснабжения; воздушное охлаждение проще и подходит для случаев, когда требования к охлаждению не особенно высоки. Система охлаждения должна обладать высокой точностью регулирования температуры и автоматически регулировать объем охлаждающей воды или воздуха в зависимости от изменений температуры каучукового материала.
Конструкция головки
Форма и размеры: форма и размеры экструзионной головки должны проектироваться в соответствии со спецификациями продукта и требованиями к форме мастербата EPDM. Например, при производстве гранул цилиндрической формы головка обычно имеет круглое формующее отверстие; при производстве мастербата в виде хлопьев или других специальных форм необходимо проектировать соответствующие профильные матрицы. Точность размеров формующего отверстия должна быть высокой, чтобы обеспечить однородность и постоянство размеров экструдированного мастербата.
Конструкция канала течения: канал течения головки должен быть спроектирован рационально, чтобы каучуковый материал мог равномерно течь из цилиндра к формующему отверстию, избегая неравномерности или застоя потока каучукового материала и предотвращая такие дефекты, как пузыри и трещины. Поверхность канала течения должна быть гладкой для снижения сопротивления течению каучукового материала, повышения эффективности экструзии и качества продукции.
Система управления
Контроль температуры: система управления должна точно контролировать температуру каждой зоны экструдера, включая температуру цилиндра, головки и шнека. Осуществляется мониторинг температуры в реальном времени с помощью датчиков температуры и сравнение с заданными значениями; автоматически регулируется режим работы нагревательных или охлаждающих устройств для поддержания температуры в заданном диапазоне.
Контроль давления: система может контролировать изменения давления в процессе экструзии. При слишком высоком или низком давлении она своевременно подает сигнализацию и принимает соответствующие меры по корректировке, такие как регулировка скорости шнека или очистка фильтрующей сетки головки, чтобы обеспечить стабильность процесса экструзии и качество продукции.
Управление производством: на основе плана производства и требований к продукту объем экструзии мастербата EPDM точно контролируется путем регулировки таких параметров, как скорость шнека и скорость подачи сырья, обеспечивая стабильное и эффективное производство. Одновременно система управления должна иметь функции записи и хранения данных для облегчения прослеживаемости и анализа производственного процесса.
Применение
Мастербат EPDM обладает отличной атмосферостойкостью, стойкостью к старению, химической коррозионной стойкостью, а также хорошей эластичностью и изоляционными свойствами, что обеспечивает его широкое применение в различных отраслях. Ниже приведены некоторые основные области применения:
Автомобильная промышленность
Уплотнительные элементы: уплотнительные ленты для дверей, окон, моторного отсека, багажника и других частей автомобиля, которые эффективно предотвращают попадание дождевой воды, пыли, шума и т.д. в салон, а также выполняют функции амортизации и демпфирования. Атмосферостойкость и стойкость к старению мастербата EPDM обеспечивают сохранение хороших характеристик уплотнительных компонентов при длительной эксплуатации.
Резиновые шланги: резиновые шланги требуются для систем охлаждения, топливных систем, систем кондиционирования воздуха и т.д. автомобилей. Резиновые шланги из мастербата EPDM обладают хорошей коррозионной стойкостью и термостойкостью, выдерживают воздействие различных сред и высоких температур, обеспечивая нормальную работу различных систем автомобиля.
Пылезащитный чехол: пылезащитный чехол, используемый для систем автомобильной подвески, рулевых систем и других деталей, который предотвращает попадание пыли, песка и других загрязнений внутрь компонентов, снижает износ и продлевает срок их службы. Эластичность и износостойкость маточного концентрата EPDM позволяют ему адаптироваться к движению и деформации компонентов.
Провода и кабели
Изоляционный слой: как изоляционный материал для проводов и кабелей, маточный концентрат EPDM обладает хорошими изоляционными свойствами и атмосферостойкостью, что эффективно предотвращает утечку тока и воздействие внешней среды на провода и кабели, повышая их безопасность и надежность.
Оболочка: маточный концентрат EPDM обычно используется для оболочек проводов и кабелей, характеризуясь износостойкостью, стойкостью к химической коррозии и УФ-излучению. Он защищает токопроводящие жилы и изоляционные слои внутри проводов и кабелей от внешних факторов и продлевает срок службы проводов и кабелей.
Строительная отрасль
Гидроизоляционная мембрана: маточный концентрат EPDM является одним из важных видов сырья для производства гидроизоляционных мембран. Производимые мембраны обладают отличной атмосферостойкостью, водостойкостью и стойкостью к проколам, что эффективно предотвращает протечки зданий и широко используется в гидроизоляционных проектах, таких как кровли, подвалы, тоннели и т. д.
Герметизирующий материал: герметизирующий материал, используемый для строительных дверей, окон, фасадных систем, деформационных швов и других элементов, обеспечивающий гидроизоляцию, звукоизоляцию и теплоизоляцию. Эластичность и стойкость к старению маточного концентрата EPDM гарантируют сохранение хороших герметизирующих свойств материала при длительной эксплуатации.
Другие области применения
Резиновые изделия: такие как подошвы обуви, спортивное оборудование, резиновые шланги и т. д. Маточный концентрат EPDM позволяет улучшить характеристики резиновых изделий, повысить их атмосферостойкость, износостойкость и эластичность, а также продлить срок службы.
Модификация пластмасс: добавление маточного концентрата EPDM в пластмассы улучшает их вязкость, ударопрочность и атмосферостойкость, расширяя область применения. Например, добавление маточного концентрата EPDM в полипропилен (PP), полиэтилен (PE) и другие пластмассы повышает их низкотемпературную вязкость и стойкость к старению.




