

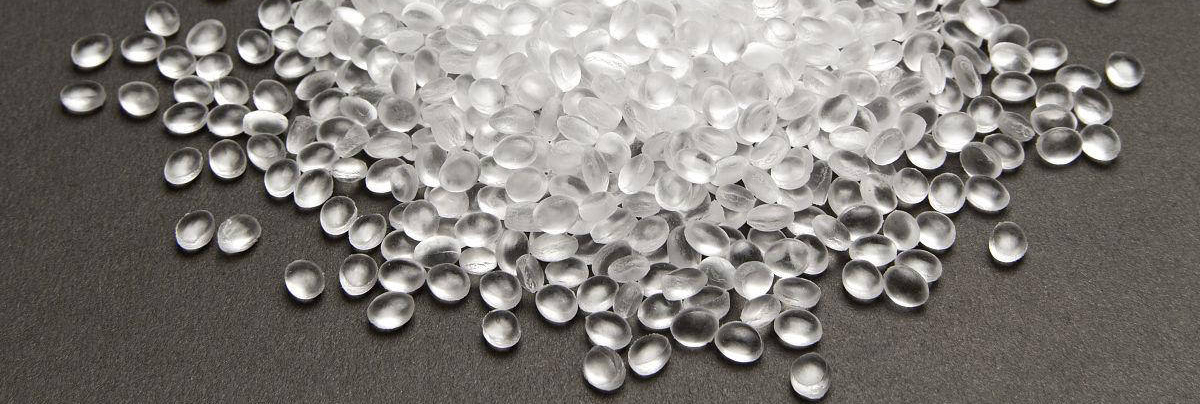
ЭВА-мастербатч представляет собой гранулированный материал, основным компонентом которого является сополимер этиленвинилацетата (ЭВА), с добавлением антибактериальных агентов, стабилизаторов и других веществ. ЭВА-мастербатч характеризуется высокой безопасностью, соответствует требованиям регламента ЕС REACH и директивы RoHS. Некоторые продукты соответствуют требованиям пищевого класса и не выделяют осадка или мигрирующих веществ. Широко применяется в различных отраслях, таких как производство пластмассовых изделий, строительных и отделочных материалов, печатных красок и т.д. Например, он используется в детских игрушках, медицинских и гигиенических материалах, обувных материалах, гидроизоляционных мембранах, звукоизоляционных материалах, декоративных панелях и других сферах.
Типы
ЭВА-мастербатч можно классифицировать на следующие типы в зависимости от их функций и назначения:
1. ЭВА-мастербатч: состоит из сополимера ЭВА и пигмента. ЭВА обеспечивает отличную мягкость, вязкость и атмосферостойкость, что способствует диспергированию и стабильности пигментов. Пигменты придают пластикам различные требуемые цвета, обладая отличной цветопередачей, диспергируемостью и стабильностью, и широко используются в области колорирования пластмассовых изделий.
2. ЭВА-мастербатч для вспенивания: обычно состоит из комплексного порообразователя, смазки, диспергатора, красителя и т.д. Широко применяется при производстве пеноматериалов на основе PE, PP, EVA и др., обеспечивая изделиям хорошую эластичность, мягкость и амортизирующие свойства; широко используется в обувных материалах, упаковочных материалах, интерьерных деталях автомобилей и других сферах.
3. ЭВА-мастербатч антипиреновый: это мастербатч, состоящий из антипиренов, смол и добавок, используемых для модификации материалов на основе ЭВА в целях повышения огнестойкости. Изделия из ЭВА могут обладать хорошими свойствами огнестойкости и соответствовать требованиям пожарной безопасности различных сценариев применения, таких как провода и кабели, корпуса электронного и электротехнического оборудования и т.д.
4. ЭВА-мастербатч для снижения вязкости расплава: также известный как технологическая добавка (flow agent), термостабилизатор и т.д. Добавление его при переработке изделий из ЭВА повышает текучесть смолы, улучшает показатель текучести расплава, снижает накопление молекулярной массы и, таким образом, понижает температуру переработки. Имеет преимущества отсутствия загрязнения, отсутствия запаха и хорошей диспергируемости, может широко применяться при переработке различных пластмасс и связанных с ними изделий.
5. Функциональный ЭВА-мастербатч: это относительно широкая категория, включающая, но не ограничивающаяся оптическим отбеливающим мастербатчем, антибактериальным мастербатчем, УФ-стабилизирующим мастербатчем, атмосферостойким мастербатчем и т.д. Оптический отбеливающий мастербатч используется для повышения яркости изделий; антибактериальный мастербатч придает изделиям из ЭВА антибактериальные свойства; УФ-стабилизирующий и атмосферостойкий мастербатчи повышают стойкость к старению и устойчивость к УФ-излучению изделий из ЭВА в условиях открытого воздуха, продлевая срок их службы.
6. Наполненный ЭВА-мастербатч: состоит преимущественно из наполнителей (таких как карбонат кальция, тальк и т.д.), силановых связующих агентов, диспергаторов и несущей смолы ЭВА. Добавление его в изделия из ЭВА позволяет снизить затраты и в определенной степени улучшить некоторые свойства продукта, такие как твердость и жесткость.
7. Силиконовый ЭВА-мастербатч: представляет собой высококонцентрированную дисперсию сверхвысокомолекулярного силоксана в ЭВА, которая эффективно улучшает текучесть при переработке пластмасс и облегчает извлечение из формы, снижает крутящий момент, уменьшает износ оборудования, понижает коэффициент трения, улучшает глянцевитость поверхности и шелковистость на ощупь изделий, а также обладает определенной огнестойкостью, что позволяет повысить ударную прочность огнестойких материалов.
Соотношение рецептурных компонентов
Ниже приведены типичные соотношения рецептурных компонентов для различных типов ЭВА-мастербаатча:
ЭВА-мастербатч:
Пигменты: 15% -70%; если пигмент неорганический, количество добавления обычно составляет от 50% до 70%; органические пигменты составляют от 15% до 50%.
Несущая смола ЭВА: 10% -40%, как правило, используется смола ЭВА с содержанием винилацетата (VA) около 18%.
Добавки: 2% -4% стеарата цинка, 4% -15% воска ЭВА, 0.5% -1% титанатного связующего агента, а также могут содержать небольшое количество антиоксидантов, УФ-абсорберов и т.д.
ЭВА-мастербатч для вспенивания:
Смола ЭВА: 35% -45%, может представлять собой комбинацию различных типов ЭВА, например, смесь EVA634 и EVA MV1055 в массовом соотношении 1:1.9-2.1.
Отходы ЭВА: 20% -25%, что позволяет эффективно снизить затраты и улучшить некоторые показатели характеристик.
Эластомер: SEBS 10%-15%, повышает эластичность и гибкость изделия.
Наполнитель: 10% -15% талька, что улучшает твердость и размерную стабильность изделия.
Порообразователь: AC (азодикарбонамид) 3%-5%, является ключевым компонентом для образования пузырьков газа.
Сшивающий агент: DCP (дикумилпероксид) 1.5% -3%, вызывает реакцию сшивания молекул ЭВА и улучшает характеристики изделия.
Другие добавки: технологические добавки 2% -3%, оксид цинка, модифицированный аминами, 3% -5%, стеариновая кислота 0.5% -0.8%, а также могут включать небольшое количество стеарата цинка, стеарата кальция и т.д.
ЭВА-мастербатч антипиреновый:
Смола ЭВА: 88% -92%, конкретное соотношение корректируется в зависимости от показателя текучести расплава смолы и требований к изделию.
Антипирены: 8% -12%, например, FR-H617, обладают высокой термической стабильностью и фотостабильностью, что придает ЭВА хорошие свойства огнестойкости.
Наполненный ЭВА-мастербатч:
Смола ЭВА: обычно составляет 20% -40%, используется в качестве носителя для равномерного диспергирования наполнителей в изделиях из ЭВА.
Наполнители: карбонат кальция, тальк и т.д., составляют 60% -80%, являются основными компонентами наполненного мастербаатча, используются для снижения затрат и улучшения некоторых свойств изделий.
Связующий агент: 0.5% -2%, улучшает прочность сцепления между наполнителем и смолой ЭВА.
Диспергатор: 0.5% -2%, способствует равномерному диспергированию наполнителей в смоле.
Следует отметить, что вышеуказанные соотношения рецептурных компонентов приведены только для справки. В реальном производстве будут проводиться корректировки и оптимизация на основе конкретных требований к изделию, свойств сырья и производственных процессов.
Производственный процесс
Производственный процесс различных типов ЭВА-мастербаатча в целом схож, однако могут существовать различия в конкретных параметрах и деталях. Ниже описан общий производственный процесс ЭВА-мастербаатча:
1. Подготовка сырья
Точно подбирают различные виды сырья, такие как смола ЭВА, пигменты, антипирены, порообразователи, наполнители и т.д., в зависимости от типа мастербаатча, и обеспечивают соответствие качества и чистоты сырья производственным требованиям.
Сушат сырье для удаления влаги и предотвращения образования пузырьков или других проблем с качеством во время переработки. Например, смола ЭВА обычно сушится в сушильном шкафу при 80-100 ℃ в течение 4-6 часов.
2. Смешивание компонентов
Точно взвешивают различные виды сырья согласно заданному соотношению рецептурных компонентов. Для обеспечения точности дозирования могут использоваться электронные весы и другие измерительные устройства.
Взвешенное сырье загружают в высокоскоростной смеситель для перемешивания. Время смешивания обычно составляет 5-15 минут при скорости 500-1000 об/мин, чтобы обеспечить тщательное и равномерное перемешивание сырья.
3. Экструзия расплава
Смешанное сырье загружают в двухшнековый экструдер. Температурные настройки экструдера корректируются в соответствии с температурой плавления и характеристиками переработки смолы ЭВА. Обычно он разделен на несколько зон нагрева, где температура постепенно повышается от входа к выходу, как правило, в диапазоне 150-200 ℃.
Скорость вращения шнека контролируется в диапазоне 100-300 об/мин для полного плавления и пластификации сырья в экструдере и дальнейшего равномерного смешивания за счет сдвигового воздействия шнека.
В процессе экструзии при необходимости можно добавлять соответствующие добавки, такие как смазки и антиоксиданты, для улучшения перерабатываемости и эксплуатационных характеристик мастербаатча.
4. Охлаждение и грануляция
Мастербатч, выходящий из экструдера в виде жгутов, охлаждается воздушным или водяным охлаждением. Воздушное охлаждение заключается в обдуве мастербаатча холодным воздухом от вентилятора для быстрого охлаждения; водяное охлаждение осуществляется через ванну охлаждения, что обеспечивает более высокую скорость охлаждения, но необходимо контролировать температуру воды, обычно в диапазоне 20-30 ℃.
Охлажденный мастербатч режется гранулятором на частицы определенной длины; скорость резания и скорость подачи гранулятора должны регулироваться в соответствии с требованиями к диаметру и длине мастербаатча для обеспечения однородности и точности размеров при резке.
5. Просеивание и упаковка
Нарезанный мастербатч просеивается через вибрационный грохот для удаления слишком крупных или слишком мелких частиц, обеспечивая соответствие гранулометрического состава продукта требованиям.
Просеянный мастербатч обычно упаковывается в полипропиленовые мешки или бумажные мешки; вес каждого мешка составляет 25 кг или 50 кг в зависимости от требований заказчика. Упакованный мастербатч следует хранить в сухом и проветриваемом складе во избежание увлажнения и загрязнения.
В производственном процессе необходимо строго контролировать технологические параметры на каждом этапе и регулярно проводить контроль качества продукции, включая внешний вид, размер частиц, стойкость цвета, огнестойкость, вспениваемость и другие показатели, для обеспечения стабильного и надежного качества продукции.
Производственное оборудование
Оборудование для производства ЭВА-мастербаатча включает следующие основные типы:
Оборудование для дозирования и смешивания
Электронные весы: используются для точного взвешивания различных видов сырья, обеспечивая точность соотношения компонентов рецептуры. В зависимости от масштаба производства можно выбирать электронные весы с различными диапазонами измерений и точностью; общая потребность в точности составляет ± 0.1 г или выше.
Высокоскоростной смеситель: тщательно перемешивает взвешенное сырье, обеспечивая равномерное распределение различных компонентов. Имеет быстро вращающиеся мешалки, позволяющие достичь эффективного смешивания за короткое время; объем загрузки обычно составляет от 50 до 500 л.
Extrusion equipment
Двухшнековый экструдер: является основным оборудованием для производства ЭВА-мастербаатча. Имеет два взаимодействующих шнека, которые могут эффективно транспортировать, смешивать, сдвигать и пластифицировать материалы. Отношение длины к диаметру шнека обычно составляет от 20 до 40; в зависимости от производительности можно выбирать различные типоразмеры, такие как 35-90 мм. Производительность варьируется от десятков до сотен килограммов в час.
Насос расплава: устанавливается рядом с выходным отверстием экструдера, используется для точного контроля расхода экструзионных материалов, обеспечения стабильности объема экструзии и повышения однородности качества продукции. Диапазон расхода можно выбирать в соответствии с производительностью экструдера, обычно от 5 до 50 л/мин.
Головка экструзионная: изготавливается по индивидуальному заказу в зависимости от требований к форме и размеру изделия. Например, головка для производства цилиндрического ЭВА-мастербаатча обычно имеет диаметр выходного отверстия от 2 до 6 мм с высокими требованиями к точности формы и размеров для обеспечения качества внешнего вида и однородности размеров мастербаатча.
Оборудование для охлаждения
Система воздушного охлаждения: состоит из вентилятора и охлаждающих трубопроводов; вентилятор направляет поток холодного воздуха на экструдированный жгут мастербаатча, позволяя ему быстро охлаждаться в воздухе. Объем потока воздуха вентилятора можно регулировать в зависимости от скорости производства и производительности, обычно в диапазоне 1000-5000 м³/ч.
Система водяного охлаждения: включает ванну охлаждения, циркуляционный насос и трубопроводы охлаждающей воды и т.д. Жгут мастербаатча охлаждается в ванне; температура воды обычно контролируется на уровне 20-30 ℃. Циркуляционный насос обеспечивает циркуляцию воды для поддержания стабильности эффекта охлаждения. Длина ванны обычно составляет от 3 до 10 м для удовлетворения потребностей в охлаждении мастербаатча при различных скоростях производства.
Оборудование для грануляции
Гранулятор: используется для нарезки охлажденных жгутов мастербаатча на гранулы заданной длины. Распространенные типы включают грануляторы горячей резки и холодной резки. Грануляторы горячей резки подходят для материалов с высокой вязкостью, тогда как грануляторы холодной резки подходят для обычного ЭВА-мастербаатча. Скорость резания гранулятора может регулироваться в диапазоне 100-1000 об/мин, а скорость подачи соответствует производительности экструдера, обычно от 1 до 10 м/мин.
Оборудование для просеивания и упаковки
Вибрационный грохот: просеивает нарезанный мастербатч для удаления слишком крупных или слишком мелких частиц, обеспечивая соответствие гранулометрического состава продукта требованиям. Размер ячеек вибрационного грохота выбирается в соответствии с требованиями к размеру частиц продукта; обычно используются различные типоразмеры, такие как 20 mesh, 40 mesh, 60 mesh и т.д. Эффективность просеивания может достигать более 90%.
Упаковочная машина: упаковывает просеянный мастербатч. Распространены автоматические весовые упаковочные машины, которые могут автоматически выполнять процессы упаковки, такие как дозирование, наполнение и запечатывание. Скорость упаковки варьируется в зависимости от спецификации упаковки, обычно от 10 до 60 мешков/час; точность веса упаковки может контролироваться в пределах ± 0.1 кг.
Кроме того, в зависимости от конкретных производственных потребностей может потребоваться дополнительное вспомогательное оборудование, такое как резервуары для хранения сырья, питатели, осушители, дробилки и т.д., для повышения уровня автоматизации производства и качества продукции.
Экструдер для ЭВА-мастербаатча
Экструдеры Kerke для мастербаатча могут использоваться для производства ЭВА-мастербаатча. Наши экструдеры для ЭВА-мастербаатча представлены в нескольких моделях, которые могут удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести пробные испытания и тесты...
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства мастербаатча с производительностью от...
-

Трехшнековый экструдер (3 шнека)
Трехшнековый экструдер — это новая технология, имеющая множество преимуществ. Трехшнековый экструдер в основном используется...
-

Двухступенчатая система экструзии
Система экструзии «мать-дитя» (mother-baby) предназначена для специальных материалов, которые нельзя переработать на одноступенчатом экструдере; первая...
-

Линия компаундирования с закрытым смесителем Банбери
Наша линия «смеситель + экструдер» предназначена для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч....
-

Система резки / система грануляции
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, ниже приведено описание...
Соответствующие требования
Экструдер играет ключевую роль в производстве ЭВА-мастербаатча; ниже приведены требования к его характеристикам, шнеку, системе нагрева и охлаждения и т.д.:
Хорошая пластифицирующая способность: при производстве ЭВА-мастербаатча различные виды сырья должны быть равномерно пластифицированы. Экструдер должен обладать достаточной пластифицирующей способностью для быстрого и равномерного плавления и смешивания смолы ЭВА и различных добавок при заданной температуре и скорости вращения шнека, обеспечивая достижение материалом хорошего состояния пластификации и закладывая основу для последующего производства. Например, для рецептур высоконаполненного или высоковязкого ЭВА-мастербаатча экструдер должен обладать более высокой пластифицирующей способностью для обеспечения качества продукции.
Точный контроль температуры: температура является ключевым параметром в процессе экструзии. Температура каждой зоны нагрева экструдера должна точно контролироваться, чтобы соответствовать характеристикам переработки смолы ЭВА и требованиям различных рецептур. Обычно точность контроля температуры должна достигать ± 1 ℃ или выше, чтобы избежать таких проблем, как перегрев материала, разложение или плохая пластификация из-за колебаний температуры, и обеспечить стабильные характеристики продукции.
Стабильное давление экструзии и расход: для обеспечения точности размеров и качества внешнего вида ЭВА-мастербаатча экструдер должен обеспечивать стабильное давление экструзии и расход. Стабильное давление позволяет равномерно экструдировать материалы через головку, избегая неравномерного выхода и неравномерной толщины; стабильный расход обеспечивает постоянное количество материала, экструзируемого за единицу времени, что благоприятно для последующих процессов охлаждения и резки. Обычно требуется контролировать колебания давления экструзии в пределах ± 5% и колебания расхода в пределах ± 3%.
Рациональная конструкция шнека: шнек является основным компонентом экструдера; его структура и параметры напрямую влияют на эффекты транспортировки, смешивания и пластификации материалов. Для производства ЭВА-мастербаатча отношение длины к диаметру, степень сжатия и другие параметры шнека должны быть оптимизированы и спроектированы в соответствии со специфическими характеристиками сырья и требованиями к изделию. Отношение длины к диаметру обычно составляет от 25 до 35, а степень сжатия — от 2 до 4, чтобы обеспечить достаточное время пребывания материала внутри шнека и хороший эффект сжатия, достигая достаточного смешивания и пластификации. Кроме того, форма витков и ширина гребней шнека также могут влиять на характеристики транспортировки и сдвига материала и должны выбираться и корректироваться в зависимости от фактической ситуации.
Хорошая способность к смешиванию и диспергированию: в ЭВА-мастербатч часто добавляются различные добавки, такие как пигменты, антипирены и наполнители; экструдеры должны обладать хорошими способностями к смешиванию и диспергированию для равномерного распределения этих добавок в смоле ЭВА. Благодаря специальной конструкции шнека, такой как использование смесительных элементов, месильных блоков и т.д., можно усилить сдвиговое и смесительное воздействие на материал, улучшить дисперсию добавок и обеспечить однородность характеристик продукции.
Эффективная система нагрева и охлаждения: система нагрева экструдера должна быстро нагревать материал до заданной температуры и обладать хорошими теплоизоляционными свойствами для снижения потерь тепла. Система охлаждения должна своевременно и эффективно контролировать температуру материала, предотвращая локальный перегрев. Скорость отклика системы нагрева и охлаждения должна быть высокой, чтобы удовлетворять своевременным требованиям к регулировке температуры в производственном процессе. Например, при изменении рецептуры производства и необходимости корректировки температуры система нагрева и охлаждения должна быстро достигать нового заданного значения.
Высокий уровень автоматизации: для повышения эффективности производства и стабильности качества продукции экструдеры должны обладать высоким уровнем автоматизации. Это включает автоматическое управление температурой, скоростью вращения шнека, скоростью подачи и другими параметрами, а также функции защиты от неисправностей, такие как сигнализация об ошибках и автоматическая остановка. Одновременно можно обеспечить связное управление с другим производственным оборудованием, формируя автоматизированную производственную линию, снижая вмешательство оператора и повышая однородность и надежность производства.
Применение
ЭВА-мастербатч имеет широкий спектр применения, охватывающий преимущественно следующие области:
Модификация пластмасс
Повышение гибкости: ЭВА-мастербатч можно использовать для модификации полиолефиновых пластмасс (таких как полиэтилен и полипропилен) с целью повышения их гибкости и ударной вязкости. При производстве пленок добавление ЭВА-мастербаатча улучшает прочностные свойства на растяжение и стойкость к проколу пластиковых пленок, которые широко используются в сельскохозяйственных пленках, упаковочных пленках и других сферах. Например, добавление ЭВА-мастербаатча в тепличные пленки, используемые в сельском хозяйстве, позволяет сохранять хорошую гибкость при низких температурах, предотвращать растрескивание и продлевать срок их службы.
Улучшение перерабатываемости: ЭВА-мастербатч снижает вязкость расплава пластмасс, улучшает их текучесть при переработке, облегчает формование пластмасс в процессах экструзии, литья под давлением и других методах обработки, повышая эффективность производства и качество продукции. Добавление подходящего количества ЭВА-мастербаатча при производстве пластиковых труб снижает явление разрыва расплава при экструзии, делая поверхность трубы более гладкой.
Резиновые изделия
Повышение атмосферостойкости: ЭВА-мастербатч можно использовать в резиновых изделиях для улучшения их атмосферостойкости и стойкости к старению. Резиновые изделия, используемые на открытом воздухе, такие как автомобильные шины, резиновые уплотнители и т.д., могут противостоять воздействию таких факторов окружающей среды, как ультрафиолетовое излучение и озон, при добавлении ЭВА-мастербаатча, что продлевает срок службы резиновых изделий.
Снижение твердости: ЭВА-мастербатч снижает твердость резины, повышает ее мягкость и эластичность, обеспечивая лучший комфорт и эксплуатационные характеристики резиновых изделий. Например, добавление ЭВА-мастербаатча при производстве резиновых подошв делает их более мягкими и удобными, одновременно улучшая их противоскользящие свойства.
Провода и кабели
Изоляционная защита: ЭВА-мастербатч обладает хорошими изоляционными свойствами и может использоваться в качестве материала для изоляционного слоя и оболочки проводов и кабелей. Он эффективно предотвращает утечку тока, защищает провода и кабели от воздействия внешней среды и повышает безопасность и надежность проводов и кабелей. В некоторых кабелях для электронных устройств с высокими требованиями использование ЭВА-мастербаатча в качестве изоляционного материала позволяет удовлетворить требования к изоляционным свойствам и гибкости.
Огнестойкость и пожаробезопасность: антипиреновый ЭВА-мастербатч, полученный добавлением антипиренов и других добавок, может использоваться для производства проводов и кабелей с огнестойкими свойствами. В случае пожара он замедляет распространение огня, снижает ущерб от пожара и обеспечивает безопасность персонала и оборудования. Этот огнестойкий ЭВА-мастербатч обычно используется для проводов и кабелей в местах с массовым скоплением людей, таких как здания и метрополитен.
Термоклей (расплавный клей)
Быстрое склеивание: ЭВА-мастербатч является одним из основных видов сырья для термоклея, обладающего хорошими адгезионными свойствами и характеристиками быстрого отверждения. Термоклей на основе ЭВА широко используется в упаковочной, переплетной, мебельной и других отраслях промышленности; он позволяет быстро склеивать различные материалы, такие как бумага, дерево, пластмасса и т.д., повышая эффективность производства. Например, при переплете книг термоклей на основе ЭВА может быстро скреплять страницы и обложки, обладая хорошей долговечностью.
Адаптация к различным материалам: путем корректировки рецептуры и добавок в EVA-мастербатч можно адаптировать его к требованиям склеивания различных материалов. При производстве обувных материалов термоклей EVA может быть настроен в соответствии с характеристиками материала подошвы и верха, обеспечивая прочное склеивание при одновременном соблюдении требований эксплуатации обуви в различных условиях.




