

Стеклонаполненный мастербатч представляет собой термопластичный армированный смолой концентрат, получаемый из стеклянных волокон и смолы. Метод обработки стеклонаполненного мастербатча обычно включает такие этапы, как смешивание стеклянных волокон со смолой, плавление, экструзия и нарезка. Например, метод обработки устойчивого к гидролизу PPE/стеклонаполненного мастербатча включает пластификацию и плавление смолы PPE, затем пропитку стеклянных волокон расплавом смолы PPE и, наконец, охлаждение, отверждение и гранулирование.
Типы
Классификация по длине
Длинные стеклянные волокна: длина волокна обычно составляет от 25 до 50 мм или более, что позволяет сохранять значительную непрерывную длину в изделии и обеспечивает хорошую ориентацию. Длинные стеклянные волокна могут формировать более эффективную несущую сеть в армированных пластиках, значительно улучшая механические свойства материалов, такие как прочность на растяжение, прочность на изгиб и ударная вязкость. Например, полипропиленовые материалы, армированные длинными стеклянными волокнами, имеют прочность на растяжение в несколько раз выше, чем обычный полипропилен, и обладают хорошей ползучестью, что делает их пригодными для несущих элементов, способных выдерживать большие нагрузки.
Короткие стеклянные волокна: длина волокна обычно составляет от 3 до 10 мм и распределяется в матричной смоле в виде дискретных коротких отрезков. Хотя короткие стеклянные волокна также могут улучшать механические свойства пластмасс, из-за их меньшей длины эффективность передачи напряжения между волокнами и матрицей при нагрузках относительно низка, а эффект армирования менее выражен по сравнению с длинными стеклянными волокнами. Однако короткие стеклянные волокна могут в определенной степени повышать жесткость и твердость материала, обеспечивая изделиям хорошую размерную стабильность.
Классификация по типу матричной смолы
Полиолефиновый стеклонаполненный мастербатч
Изготавливается на основе полиолефиновых смол, таких как полиэтилен (PE) и полипропилен (PP), в качестве матрицы, с добавлением определенного количества стеклянных волокон и других добавок. Обладает хорошей химической стойкостью к коррозии, водостойкостью и перерабатываемостью, широко применяется в таких областях, как производство пластиковых труб, листов, изделий литьем под давлением и т.д. Позволяет повысить прочность, жесткость и термостойкость изделий.
Стеклонаполненный мастербатч на основе инженерных пластмасс
На основе инженерных пластмасс, таких как нейлон (PA), полибутилентерефталат (PBT), поликарбонат (PC) и др. Этот тип мастербатча придает изделиям отличные механические свойства, термостойкость и размерную стабильность, и обычно используется в областях с высокими требованиями к эксплуатационным характеристикам, таких как автомобильные детали, корпуса электронного и электротехнического оборудования, прецизионные механические детали. Например, стеклонаполненный нейлоновый мастербатч может использоваться для изготовления деталей вокруг автомобильных двигателей, таких как впускные коллекторы, масляные поддоны и т.д., которые сохраняют хорошие характеристики в условиях высоких температур и высоких механических напряжений.
Стеклонаполненный мастербатч на основе термопластичных эластомеров
Матрица представляет собой термопластичный эластомер (TPE), такой как стирольные термопластичные эластомеры (SBS, SEBS), полиолефиновые термопластичные эластомеры (TPO) и др. Сочетая гибкость и эластичность термопластичных эластомеров с армирующим эффектом стеклянных волокон, он может использоваться для изготовления изделий, требующих как прочности, так и хорошей эластичности и гибкости, таких как оболочки проводов и кабелей, упругие элементы в деталях автомобильного салона и т.д.
Классификация по содержанию стеклянных волокон
Мастербатч с низким содержанием стеклянных волокон
Содержание стеклянных волокон обычно составляет от 5% до 15%. В основном используется в ситуациях, когда нет высоких требований к улучшению характеристик изделия или предъявляются высокие требования к текучести при переработке. Добавление мастербатча с низким содержанием стеклянных волокон может в определенной степени повысить прочность и жесткость пластиковых изделий, оказывая относительно небольшое влияние на перерабатываемость и сохраняя хорошую формообразуемость.
Мастербатч со средним содержанием стеклянных волокон
Содержание стеклянных волокон обычно составляет от 15% до 30%. Этот тип мастербатча оказывает значительное влияние на улучшение характеристик изделий, существенно повышая механическую прочность, жесткость и термостойкость изделий, при этом сохраняя хорошие комплексные свойства и перерабатываемость. Это широко используемый тип стеклонаполненного мастербатча, подходящий для модификации различных пластиковых изделий.
Мастербатч с высоким содержанием стеклянных волокон
Содержание стеклянных волокон обычно составляет от 30% до 50% и выше. В основном используется в приложениях, требующих исключительно высоких характеристик изделия, таких как аэрокосмическая отрасль, высокотехнологичное электронное оборудование, высокопроизводительные автомобильные компоненты и другие области. Мастербатч с высоким содержанием стеклянных волокон может обеспечить изделиям сверхвысокую прочность, жесткость и размерную стабильность. Однако по мере увеличения содержания стеклянных волокон сложность переработки изделия также возрастает, а требования к оборудованию и технологии обработки становятся более строгими.
Классификация по функциональному назначению
Обычный армирующий стеклонаполненный мастербатч
Основная цель — улучшение механических свойств пластиковых изделий, таких как прочность на растяжение, прочность на изгиб, ударная вязкость и т.д. За счет равномерного диспергирования стеклянных волокон в матричной смоле с формированием армирующего каркаса можно эффективно повысить прочность и жесткость изделия, удовлетворяя требованиям к характеристикам обычных промышленных изделий.
Термостойкий стеклонаполненный мастербатч
На основе обычного стеклонаполненного мастербатча добавляются некоторые термостойкие добавки или применяются специальные обработки стеклянных волокон для обеспечения лучшей термостойкости. Позволяет сохранять хорошие механические свойства и размерную стабильность изделия при высоких температурах, подходит для пластиковых изделий, которые должны использоваться в высокотемпературных средах, таких как нагревательные элементы бытовой техники и детали моторного отсека автомобиля.
Огнестойкий стеклонаполненный мастербатч
Добавление антипирена придает изделию хорошие огнестойкие свойства. В случае пожара он может замедлить или предотвратить горение пластика, снизить выделение дыма и токсичных газов, повышая безопасность пластиковых изделий. Обычно используется в областях с высокими требованиями к пожарной безопасности, таких как корпуса электронного и электротехнического оборудования, провода и кабели.
Светостойкий (атмосферостойкий) стеклонаполненный мастербатч
Для решения проблемы старения пластиковых изделий при наружном использовании добавляются такие добавки, как УФ-стабилизаторы и антиоксиданты. Позволяет эффективно повысить атмосферостойкость изделий, позволяя им сохранять хорошие характеристики и внешний вид даже при длительном воздействии природных факторов, таких как солнечный свет, ветер и дождь, снижая вероятность выцветания, растрескивания, охрупчивания и других явлений. Подходит для наружных строительных материалов, наружных деталей автомобилей и других областей.
Соотношение рецептурных компонентов
Стеклонаполненный полипропиленовый мастербатч с низкой диэлектрической проницаемостью
Полипропилен: 60–80 частей
Полипропилен, привитый малеиновым ангидридом: 3–4 части
Стекловолокно: 20–40 частей
Связующий агент (адгезив): 0,5–1,5 части
Антиоксидант: 1–1,6 части
Легированный диоксид кремния: 0,5–0,8 части
Светостабилизатор: 0,1–0,5 части
Стеклонаполненный полипропиленовый мастербатч с высокой стойкостью к царапинам и отсутствием стресс-побеления
Полипропилен: 70–90 частей
Полиолефиновый эластомер: 1–10 частей
Полиэтилен высокой плотности: 1–10 частей
Совместитель (компатибилизатор): 1–5 частей
Добавка, повышающая стойкость к царапинам: 0,1–0,5 части
Антиоксидантный мастербатч: 1–5 частей
Стабилизатор: 0,2–1 часть
Высокопрочное стекловолокно: 5–20 частей
Цветной порошок (сульфид цинка): 0,5–2,0 части (включая 0,2–1,0 части сульфида цинка)
Стеклонаполненный нейлоновый мастербатч
Нейлон (PA6/PA66): 70–90 частей
Стекловолокно: 10–30 частей
В реальном производстве в зависимости от конкретных требований к изделию могут добавляться соответствующие количества связующих агентов, антиоксидантов, смазочных материалов, антипиренов и других добавок. Например, добавление 1–3 частей связующего агента для улучшения межфазного сцепления между стекловолокном и нейлоном; 0,1–0,5 части антиоксиданта для повышения окислительной стабильности материала; 0,5–1,5 части смазочного материала для улучшения перерабатываемости; если требуются огнестойкие свойства, можно добавить соответствующее количество антипирена.
Стеклонаполненный полиэтиленовый мастербатч
Полиэтилен (PE): 75–85 частей
Стекловолокно: 15–25 частей
Аналогично, при необходимости можно добавить 0,5–2 части связующего агента, 0,1–0,5 части антиоксиданта, 0,5–1,5 части смазочного материала и другие добавки для удовлетворения различных требований к характеристикам.
Указанные выше соотношения рецептурных компонентов приведены только для справки. Фактическая рецептура должна корректироваться и оптимизироваться на основе конкретных сценариев применения, требований к характеристикам изделия и свойств сырья.
Производственный процесс
Стеклонаполненный мастербатч включает в основном длинные стеклонаполненные мастербатчи, короткие стеклонаполненные мастербатчи, функциональные стеклонаполненные мастербатчи и другие типы. Его производственный процесс обычно включает такие этапы, как подготовка сырья, смешивание и формование, но конкретный процесс может варьироваться в зависимости от различных типов стеклонаполненного мастербатча. Ниже приведено подробное описание:
Производственный процесс длинного стеклонаполненного мастербатча
1. Подготовка сырья: выберите подходящую матричную смолу, такую как полипропилен, нейлон и т.д., и высушите ее для удаления влаги и предотвращения дефектов, таких как пузыри, при переработке. Одновременно подготовьте длинные стеклянные волокна длиной 25–50 мм и проведите их поверхностную обработку, например, нанесение связующих агентов, для повышения прочности сцепления между стеклянными волокнами и матричной смолой.
2. Смешивание: добавьте высушенную матричную смолу и обработанные длинные стеклянные волокна в определенной пропорции в высокоскоростной смеситель для предварительного смешивания, чтобы обеспечить их первоначальное равномерное диспергирование.
3. Экструзия: загрузьте предварительно смешанный материал в двухшнековый экструдер для экструзии. В процессе экструзии необходимо точно контролировать такие параметры, как скорость вращения шнека, температура и давление. Обычно температура экструдера устанавливается выше точки плавления матричной смолы для полного расплавления смолы. Одновременно длинные стеклянные волокна равномерно диспергируются в расплавленной смоле за счет вращения и сдвигового воздействия шнека. Для обеспечения длины и ориентации длинных стеклянных волокон отношение L/D экструдера обычно велико, а поломка волокон должна быть сведена к минимуму в процессе экструзии.
4. Охлаждение и гранулирование: экструдированный материал охлаждается и формообразуется с помощью водяного или воздушного охлаждения, затем нарезается гранулятором на частицы определенной длины для получения длинного стеклонаполненного мастербатча.
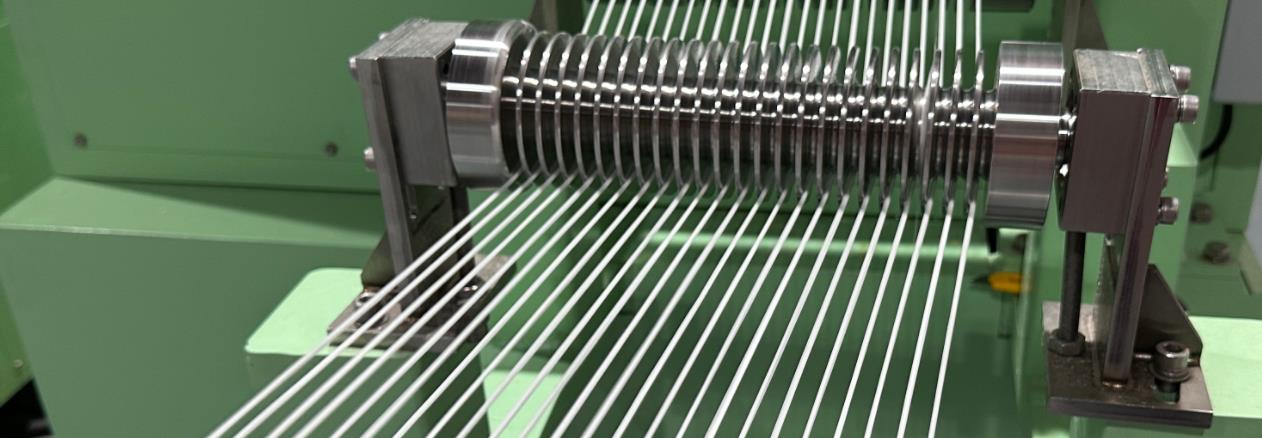
Производственный процесс короткого стеклонаполненного мастербатча
1. Подготовка сырья: выберите подходящие матричные смолы, такие как полиэтилен, полибутилентерефталат и т.д., и высушите их. Подготовьте короткие стеклянные волокна длиной 3–10 мм, которые также могут быть подвергнуты поверхностной обработке.
2. Смешивание: загрузите матричную смолу и короткие стеклянные волокна в высокоскоростной смеситель, одновременно добавляя соответствующие количества связующих агентов, смазочных материалов и других добавок для тщательного смешивания, чтобы обеспечить равномерное распределение коротких стеклянных волокон в смоле.
3. Экструзия: загрузьте смешанный материал в одношнековый или двухшнековый экструдер для экструзии. По сравнению с производством длинного стеклонаполненного мастербатча, процесс экструзии короткого стеклонаполненного мастербатча относительно проще и требует меньшего отношения L/D экструдера. В процессе экструзии смола плавится и тщательно смешивается с короткими стеклянными волокнами за счет контроля температуры и скорости вращения шнека. Благодаря хорошей диспергируемости коротких стеклянных волокон в смоле, текучесть материала при экструзии хорошая, что обеспечивает более высокую производительность.
4. Охлаждение и гранулирование: после охлаждения экструдированный материал нарезается гранулятором на гранулы для получения короткого стеклонаполненного мастербатча.
Производственный процесс функционального стеклонаполненного мастербатча
1. Подготовка сырья: помимо матричной смолы и стеклянных волокон, в соответствии с функциональными требованиями необходимо подготовить соответствующие функциональные добавки, такие как антипирены для повышения огнестойкости и токопроводящие наполнители для повышения электропроводности. Обработка матричной смолы и стеклянных волокон аналогична процессу подготовки сырья для длинного или короткого стеклонаполненного мастербатча, описанному выше.
2. Смешивание: смешайте матричную смолу, стеклянные волокна и функциональные добавки в высокоскоростном смесителе в соответствии с конкретными соотношениями рецептуры. Для обеспечения равномерного диспергирования функциональных добавок в матричной смоле могут потребоваться специальные процессы смешивания или добавление диспергаторов.
3. Экструзия: подайте смешанный материал в экструдер для экструзии. В процессе экструзии требуется более точный контроль технологических параметров для обеспечения взаимодействия между функциональными добавками, матричной смолой и стеклянными волокнами с целью достижения ожидаемых функциональных характеристик. Например, при производстве огнестойкого стеклонаполненного мастербатча необходимо контролировать температуру экструзии и время пребывания, чтобы обеспечить полное проявление действия антипирена без влияния на характеристики матричной смолы и стекловолокна.
4. Охлаждение и гранулирование: после экструзии материал охлаждается и формообразуется перед гранулированием для получения функционального стеклонаполненного мастербатча.
В производственном процессе различных типов стеклонаполненного мастербатча существуют определенные различия в выборе сырья, методах смешивания, контроле параметров экструзии и других аспектах. Производственный процесс необходимо оптимизировать и корректировать в соответствии с конкретными требованиями к изделию и характеристиками сырья, чтобы обеспечить соответствие качества и характеристик изделия требованиям.
(LFT-G) Линия по производству длинноволокнистых армированных термопластичных композитов
Производственное оборудование
Оборудование для производства стеклонаполненного мастербатча варьируется в зависимости от производственного процесса и типа продукта, включая следующие основные виды:
Оборудование для смешивания
Высокоскоростной смеситель: используется для предварительного смешивания различных видов сырья, таких как матричная смола, стекловолокно, связующий агент, смазочный материал и т.д., для равномерного диспергирования каждого компонента. Характеризуется высокой скоростью смешивания и хорошим качеством смешивания, что позволяет равномерно смешивать сырье с различными свойствами за короткое время, подготавливая его к последующей экструзии.
Двухроторный планетарный смеситель: для производства стеклонаполненного мастербатча с высокими требованиями к однородности смешивания, особенно для рецептур, содержащих функциональные добавки, двухроторный планетарный смеситель является часто используемым оборудованием. Он вращается в смесительной емкости посредством двух планетарных мешалок, создавая сильное перемешивающее и сдвиговое воздействие, что позволяет достичь более тонкого и равномерного смешивания, обеспечивая равномерное распределение функциональных добавок в матричной смоле.
Extrusion equipment
Двухшнековый экструдер: наиболее часто используемое экструзионное оборудование при производстве стеклонаполненного мастербатча. Обладает высокой способностью к транспортировке, смешиванию и сдвиговому воздействию, что позволяет полностью расплавить матричную смолу при высоких температурах и равномерно смешать ее со стеклянными волокнами. Конструкция шнека сложная и может быть спроектирована и скомбинирована в соответствии с различными производственными потребностями, например, изменением отношения L/D, глубины винтовых канавок, угла наклона витков и т.д., чтобы адаптироваться к производству различных типов стеклонаполненного мастербатча. Для производства длинного стеклонаполненного мастербатча обычно требуется двухшнековый экструдер с большим отношением L/D для обеспечения равномерного диспергирования и хорошей ориентации стеклянных волокон в смоле.
Одношнековый экструдер: широко используется при производстве короткого стеклонаполненного мастербатча. Его конструкция относительно проста, стоимость низкая, подходит для ситуаций, когда требования к смешиванию не особенно высоки, а масштаб производства небольшой. Одношнековый экструдер продвигает материал вперед за счет вращения шнека, вызывая плавление смолы и ее смешивание с короткими стеклянными волокнами под воздействием нагрева и сдвига. Хотя его качество смешивания уступает двухшнековым экструдерам, при разумном контроле технологических параметров он все же может удовлетворить требованиям к качеству продукции для производства короткого стеклонаполненного мастербатча.
Оборудование для гранулирования
Струйная резка с водяным охлаждением: сначала экструдированный материал стеклонаполненного мастербатча охлаждается и формообразуется в ванне водяного охлаждения, затем режущая машина нарезает материал на частицы определенной длины. Этот метод гранулирования обеспечивает получение частиц правильной формы, гладкой поверхности и хорошего качества. Подходит для производства различных типов стеклонаполненного мастербатча, особенно для изделий с высокими требованиями к качеству внешнего вида гранул.
Гранулятор с воздушным охлаждением: нарезает расплавленный материал на частицы непосредственно на головке экструдера, затем охлаждает частицы через систему воздушного охлаждения. Его преимущества — высокая производительность, правильная форма частиц и небольшие габариты оборудования. Однако для некоторых высоковязких материалов или ситуаций, требующих интенсивного охлаждения частиц, могут потребоваться другие методы охлаждения для обеспечения качества гранул.
Auxiliary equipment
Оборудование для сушки: такое как сушильные шкафы, осушители воздуха и т.д., используется для сушки сырья, такого как базовые смолы, для удаления влаги и летучих веществ. Высушенное сырье позволяет эффективно избежать таких проблем, как образование пузырей и гидролиз в процессе экструзии, повышая качество продукции. Различные виды смолистых материалов имеют различные требования к условиям сушки, поэтому необходимо выбирать подходящее сушильное оборудование и процессы сушки в зависимости от конкретной ситуации.
Измерительное оборудование: включает электронные весы, дозирующие системы с потерей веса (гравиметрические дозаторы) и т.д., используется для точного измерения количества подаваемого сырья. Точное измерение является ключом к обеспечению точных пропорций рецептуры стеклонаполненного мастербатча и стабильного качества продукции. Измерительное оборудование должно обладать высокой точностью и стабильностью, чтобы удовлетворять требованиям измерения в производственном процессе.
Охлаждающее оборудование: помимо ванны водяного охлаждения в грануляторе с водяным охлаждением струй и системы воздушного охлаждения в грануляторе с воздушным охлаждением, для некоторого крупного производственного оборудования или производства в высокотемпературных средах также требуются специализированные системы циркуляции охлаждения, такие как чиллеры и градирни, чтобы обеспечить нормальную работу оборудования и эффективность охлаждения материалов.
Кроме того, при производстве функционального стеклонаполненного мастербатча может использоваться специальное оборудование в соответствии с конкретными функциональными требованиями, например, высокоскоростные диспергаторы для дальнейшего измельчения и диспергирования токопроводящих наполнителей при их добавлении, а также специализированное оборудование для обработки антипиренами при производстве огнестойкого стеклонаполненного мастербатча.
Экструдер для стеклонаполненного мастербатча
Экструдеры Kerke для производства мастербатчей могут использоваться для изготовления стеклонаполненного мастербатча. Наши экструдеры для стеклонаполненного мастербатча представлены в нескольких моделях на выбор, которые могут удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести пробные партии и тесты…
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства мастербатчей с производительностью от…
-

Трехшнековый (3 шнека) экструдер
Трехшнековый экструдер — это новая технология, имеющая множество преимуществ. Трехшнековый экструдер в основном используется…
-

Двухстадийная система экструзии
Система экструзии «мать-дитя» (двухстадийная) предназначена для специальных материалов, которые нельзя переработать на одностадийном экструдере; первая стадия…
-

Линия компаундирования с закрытым смесителем Банбери
Наш смеситель + экструдер предназначен для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч.…
-

Система резки / система гранулирования
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, здесь приведено описание…
Соответствующие требования
Экструдер является ключевым оборудованием для производства стеклонаполненного мастербатча. Различные типы стеклонаполненного мастербатча предъявляют различные требования к экструдеру. В целом существуют следующие требования в отношении конструкции шнека, отношения L/D, контроля температуры и т.д.:
Конструкция шнека
Транспортирующий участок: транспортирующий участок шнека должен обладать хорошей способностью к транспортировке материала, обеспечивая стабильную подачу смешанных материалов из бункера в зону нагрева и смешивания экструдера. При производстве стеклонаполненного мастербатча, особенно длинного стеклонаполненного мастербатча, наличие стекловолокна увеличивает трение и влияет на текучесть материала. Поэтому конструкция шнека транспортирующего участка должна учитывать эффективное продвижение этих смешанных материалов с различными характеристиками, избегая накопления материала или нестабильной транспортировки.
Компрессионный участок: на компрессионном участке шнек должен сжимать материал, постепенно уплотняя его и удаляя воздух и летучие вещества. Для стеклонаполненного мастербатча конструкция компрессионного участка должна адаптироваться к характеристикам смешивания стекловолокна и матричной смолы, обеспечивая эффективное сжатие материала, избегая чрезмерного сжатия, которое может вызвать избыточную поломку или повреждение стекловолокна и повлиять на характеристики изделия.
Дозирующий участок: шнек на дозирующем участке должен точно контролировать количество экструзионного материала для обеспечения стабильности качества продукции. При производстве стеклонаполненного мастербатча содержание и распределение стекловолокна оказывают значительное влияние на характеристики изделия. Поэтому конструкция шнека дозирующего участка должна обеспечивать точную экструзию равномерно смешанного материала при стабильном расходе, гарантируя однородность и постоянство содержания и распределения стекловолокна в каждой партии продукции.
Отношение L/D
Мастер-гранула с длинным стекловолокном: Для производства мастер-гранул с длинным стекловолокном обычно требуется высокое отношение длины к диаметру шнека (L/D), как правило, в диапазоне 30–40. Более высокое отношение L/D обеспечивает достаточное пространство и время для полной дисперсии и ориентации стеклянных волокон в матричной смоле. В экструдерах с высоким отношением L/D материал находится в зоне шнека дольше. После прохождения нескольких зон нагрева и сдвига достигается лучшее плавление смолы, пропитка стеклянных волокон смолой и равномерное распределение волокон, что повышает характеристики мастер-гранул с длинным стекловолокном.
Мастер-гранула с коротким стекловолокном: Для производства мастер-гранул с коротким стекловолокном требования к отношению L/D относительно ниже, как правило, в диапазоне 20–30. Поскольку короткие стеклянные волокна легче диспергируются в смоле, нет необходимости в чрезмерно длинных шнеках для достижения однородного смешивания. Более низкое отношение L/D позволяет повысить производительность, снизить затраты на оборудование и энергопотребление при сохранении качества продукции.
Контроль температуры
Точность: Контроль температуры экструдера должен быть очень точным, так как температура оказывает значительное влияние на состояние плавления матричной смолы, адгезию между стеклянными волокнами и смолой, а также на конечные характеристики изделия. Различные матричные смолы имеют разные температуры плавления и диапазоны температур обработки. Например, температура обработки нейлона обычно составляет 250–280 °C, а полипропилена — 180–220 °C. При производстве стеклонаполненных мастер-гранул необходимо контролировать температуру каждой секции экструдера в соответствующем точном диапазоне в зависимости от типа используемой матричной смолы, чтобы обеспечить полное плавление смолы и избежать чрезмерного повышения температуры, которое может привести к деградации смолы или ухудшению свойств стеклянных волокон.
Однородность: Помимо точного контроля температуры, необходимо также поддерживать равномерное распределение температуры внутри экструдера. Неравномерное распределение температуры может привести к неравномерному нагреву материалов при экструзии, что влияет на эффективность смешивания стеклянных волокон и смолы, а также на стабильность качества продукции. Например, если температура в определенной секции экструдера слишком высокая или слишком низкая, это может вызвать чрезмерное или недостаточное плавление смолы в этой зоне, что приведет к неравномерной дисперсии стеклянных волокон и, в конечном итоге, повлияет на механические свойства и качество внешнего вида изделия.
Интенсивность сдвига
Умеренный сдвиг: При производстве стеклонаполненных мастер-гранул экструдер должен обеспечивать умеренную интенсивность сдвига для достижения равномерной дисперсии и хорошей адгезии стеклянных волокон в матричной смоле. Для мастер-гранул с длинным стекловолокном соответствующий сдвиг позволяет лучше ориентировать длинные стеклянные волокна в смоле и улучшать механические свойства изделия; для мастер-гранул с коротким стекловолокном действие сдвига способствует равномерному распределению коротких стеклянных волокон в матрице смолы, повышая общие характеристики изделия. Однако интенсивность сдвига не должна быть слишком высокой, иначе это вызовет чрезмерное разрушение стеклянных волокон и снизит эффект армирования; интенсивность сдвига также не должна быть слишком низкой, иначе невозможно будет достичь достаточного смешивания и хорошей адгезии между стеклянными волокнами и смолой.
Регулируемость: Интенсивность сдвига экструдера должна обладать хорошей регулируемостью для адаптации к производству различных типов и рецептур стеклонаполненных мастер-гранул. Путем изменения таких параметров, как скорость вращения шнека, глубина витков и форма профиля, можно изменить интенсивность сдвига в экструдере. Например, при производстве мастер-гранул с высоким содержанием наполнителя из стеклянных волокон может потребоваться умеренное увеличение интенсивности сдвига для обеспечения равномерной дисперсии волокон в смоле; при производстве мастер-гранул с длинным стекловолокном, где предъявляются высокие требования к сохранению длины волокон, необходимо снизить интенсивность сдвига во избежание чрезмерного разрушения стеклянных волокон.
Коррозионная стойкость
Контакт с коррозионными веществами: В процессе производства стеклонаполненных мастер-гранул материал может содержать вещества, вызывающие коррозию оборудования, такие как некоторые аппреты, добавки или кислые газы, образующиеся при высоких температурах. Эти коррозионные вещества контактируют со шнеками, цилиндрами и другими компонентами экструдера. Если оборудование обладает плохой коррозионной стойкостью, это может привести к поверхностной коррозии и износу компонентов, что повлияет на нормальную работу и срок службы оборудования. Кроме того, это может привести к загрязнению продукции и ухудшению ее качества.
Выбор материалов: Для повышения коррозионной стойкости экструдера обычно выбирают материалы с хорошей коррозионной стойкостью для изготовления шнека и цилиндра. Например, используют нержавеющую сталь или применяют антикоррозионную обработку металлических поверхностей, такую как твердое хромирование, нанесение коррозионностойких покрытий и т. д. Кроме того, при проектировании экструдера учитывается рациональность конструкции во избежание накопления и застоя материала в оборудовании, что снижает воздействие коррозионных веществ на оборудование.
Кроме того, при производстве функциональных стеклонаполненных мастер-гранул экструдеры могут также требовать наличия некоторых специальных функций или требований для удовлетворения потребностей в добавлении и смешивании функциональных добавок. Например, при добавлении наноразмерных функциональных наполнителей экструдер может нуждаться в оснащении высокоточными дозирующими и смесительными устройствами для обеспечения равномерной дисперсии нано-наполнителей в смоле.
Применение
Стеклонаполненные мастер-гранулы — это гранулированный продукт, полученный путем специальной обработки стеклянных волокон и полимерных материалов, который имеет широкую область применения в различных отраслях. Ниже приведены некоторые основные направления применения:
Армированные пластики
Автомобильные компоненты: Стеклонаполненные мастер-гранулы можно использовать для изготовления капотов двигателей, бамперов, приборных панелей, внутренних панелей дверей и других компонентов автомобилей. Добавление стеклонаполненных мастер-гранул позволяет повысить прочность, жесткость и термостойкость пластмасс, делая автомобильные компоненты более долговечными и прочными. Кроме того, это позволяет снизить вес компонентов и способствовать повышению топливной экономичности автомобилей.
Корпуса электронных и электротехнических изделий: В области электронной и электротехнической продукции стеклонаполненные мастер-гранулы обычно используются при производстве корпусов компьютеров, корпусов телевизоров, корпусов мобильных телефонов и т. д. Они позволяют повысить механические свойства пластиковых корпусов, улучшить их ударопрочность и износостойкость, защитить внутренние электронные компоненты от воздействия внешней среды, а также улучшить размерную стабильность корпуса, предотвращая деформацию под воздействием тепла или нагрузки в процессе эксплуатации.
Промышленные изделия: В промышленной сфере стеклонаполненные мастер-гранулы можно использовать для изготовления различных механических деталей, фитингов для труб, листов и т. д. Например, армированные стекловолокном конструкционные пластики могут использоваться для изготовления шестерен, подшипников, конвейерных лент и т. д., которые способны выдерживать большие нагрузки и давления, повышая эффективность работы и срок службы промышленного оборудования.
Улучшение свойств пластмасс
Повышение термостойкости: Многие пластмассы склонны к деформации или ухудшению характеристик в условиях высоких температур, а добавление стеклонаполненных мастер-гранул позволяет значительно повысить термостойкость пластмасс. Например, добавление подходящего количества стеклонаполненных мастер-гранул в полипропилен (PP) может увеличить температуру тепловой деформации с примерно 100 °C до более чем 150 °C, тем самым расширяя температурный диапазон использования пластмассы и делая ее пригодной для применений, требующих высокой термостойкости.
Повышение размерной стабильности: Стеклонаполненные мастер-гранулы эффективно снижают усадку пластмасс и повышают их размерную стабильность. В процессе формования изделий из пластмасс усадка материала может привести к недостаточной точности размеров или деформации изделия. После добавления стеклонаполненных мастер-гранул стеклянные волокна образуют каркасную структуру в пластмассе, ограничивая движение полимерных молекул и снижая коэффициент усадки, что позволяет изделию сохранять более точные размеры и форму.
Улучшение механических характеристик: Стеклонаполненные мастер-гранулы значительно повышают механические свойства пластмасс, такие как прочность на растяжение, прочность на изгиб и ударопрочность. Стеклянные волокна обладают высокой прочностью и модулем упругости, и при сочетании с полимерной матрицей они способны воспринимать часть внешних нагрузок, тем самым улучшая механические свойства всего композитного материала. Например, добавление около 30% стеклонаполненных мастер-гранул в полиамид (PA) может увеличить его прочность на растяжение более чем в два раза, а также значительно повысить прочность на изгиб и ударопрочность.
Другие области применения
Провода и кабели: Стеклонаполненные мастер-гранулы можно использовать в изоляционном слое и оболочке проводов и кабелей. Это позволяет улучшить механические свойства и термостойкость материалов, повысить стойкость проводов и кабелей к растяжению, истиранию и старению, а также продлить срок их службы. Кроме того, стеклонаполненные мастер-гранулы обладают определенными антипиренными свойствами, что повышает пожарную безопасность проводов и кабелей.
Строительные материалы: В строительной отрасли стеклонаполненные мастер-гранулы можно использовать для производства различных строительных пластиковых изделий, таких как пластиковые трубы, панели, профили для дверей и окон и т. д. Добавление стеклонаполненных мастер-гранул позволяет повысить прочность, жесткость и атмосферостойкость этих строительных материалов, делая их более долговечными и устойчивыми к воздействию природных факторов, таких как ветер, солнце и дождь.
Волокнисто-армированные термопластичные композиты: Стеклонаполненные мастер-гранулы являются важным сырьем для приготовления волокнисто-армированных термопластичных композитов (FRTP). FRTP обладают такими преимуществами, как высокая удельная прочность, высокий удельный модуль упругости, сопротивление усталости и коррозионная стойкость, и находят широкое применение в аэрокосмической отрасли, железнодорожном транспорте, спортивном оборудовании и других областях. Например, в аэрокосмической отрасли FRTP можно использовать для изготовления крыльев самолетов, силовых элементов фюзеляжа и т. д., что позволяет снизить вес самолета при обеспечении прочности и надежности конструкции.




