

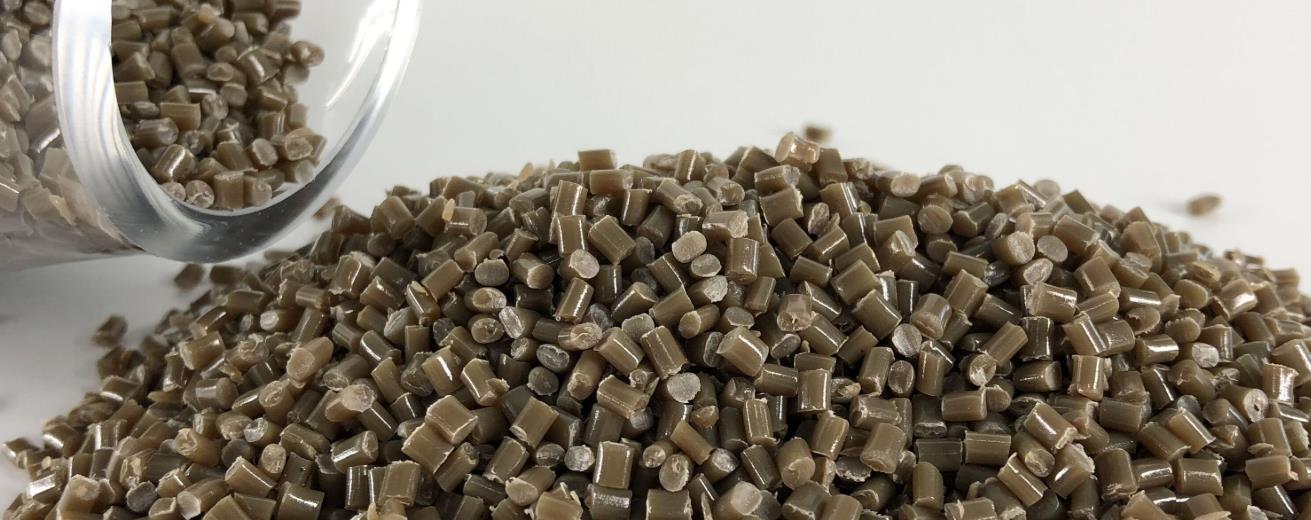
Маточная смесь на основе ПЭВП (полиэтилена высокой плотности), также известная как High Density Polyethylene Masterbatch, представляет собой добавку, широко используемую в области переработки пластмасс. Она изготавливается преимущественно на основе смолы полиэтилена высокой плотности в качестве основного субстрата и подвергается обработке по специальным технологиям путем добавления пигментов, добавок, стабилизаторов и т.д.
Технологический процесс производства
Процесс производства маточной смеси на основе ПЭВП включает такие этапы, как подготовка сырья, смешивание, экструзия расплава, гранулирование, охлаждение и просеивание. Ниже приводится подробное описание:
1. Подготовка сырья
Смола ПЭВП: Выбирается подходящая смола полиэтилена высокой плотности в качестве основного сырья; смолы с различными показателями скорости расплава, плотности и другими характеристиками подбираются в соответствии с требованиями к эксплуатационным свойствам изделия.
Добавки: Различные добавки вводятся в зависимости от функциональных требований к маточной смеси. Например, добавляются диспергаторы для улучшения диспергируемости маточной смеси при переработке; чтобы предотвратить старение смолы ПЭВП под воздействием света, тепла и других факторов при переработке и эксплуатации, необходимо добавлять антиоксиданты, светостабилизаторы и т.д.
Пигменты или наполнители: При производстве цветной маточной смеси подбираются подходящие пигменты, обладающие высокой красящей способностью, атмосферостойкостью, термостойкостью и т.д.; при производстве функциональной маточной смеси, например, наполняющей, необходимо подготовить такие наполнители, как карбонат кальция и тальк.
2. Смешивание
Смола ПЭВП, добавки, пигменты или наполнители в определенной пропорции загружаются в высокоскоростной смеситель для тщательного перемешивания. В процессе смешивания высокооборотные мешалки создают сложное течение материала внутри аппарата, обеспечивая равномерное распределение каждого компонента.
3. Экструзия расплава
Смешанный материал поступает в экструдер. Шнек экструдера продвигает материал вперед при вращении и постепенно нагревает его до температуры выше точки плавления смолы ПЭВП с помощью нагревательных устройств, обычно в диапазоне 160–230 ℃, для полного расплавления материала. В расплавленном состоянии материал подвергается воздействию сдвигающих и экструзионных усилий шнека, что обеспечивает дальнейшее равномерное смешивание компонентов. Добавки, пигменты или наполнители полностью диспергируются в матрице смолы ПЭВП.
4. Гранулирование
Расплавленный материал, выдавливаемый через фильеры экструзионной головки, обычно имеет форму жгутов или нитей. Он нарезается на гранулы определенной длины с помощью оборудования для гранулирования, такого как машины горячей или холодной резки. Машина горячей резки немедленно разрезает материал на частицы вращающимся режущим инструментом сразу после выхода из фильеры, при этом форма частиц получается относительно правильной; машина холодной грануляции сначала охлаждает и затвердевает экструдированный жгут, а затем разрезает его на гранулы.
5. Охлаждение и просеивание
Маточную смесь ПЭВП после гранулирования необходимо охладить для предотвращения слипания и деформации частиц. Обычно используемые методы охлаждения включают воздушное и водяное охлаждение. Воздушное охлаждение использует конвекцию воздуха для отвода тепла с поверхности частиц, а водяное охлаждение осуществляется через ванну с водой. Охлажденные частицы затем просеиваются через вибрационное сито для удаления частиц, не соответствующих требуемому размеру, в результате чего получается продукт маточной смеси ПЭВП с однородным размером гранул.
6. Упаковка
Годная к использованию маточная смесь ПЭВП после просеивания обычно упаковывается в полипропиленовые тканые мешки или комбинированные упаковочные мешки для предотвращения воздействия влаги и загрязнения при хранении и транспортировке, что может повлиять на качество продукта.
Различные производители могут вносить соответствующие корректировки и оптимизации в свои производственные процессы на основе состояния собственного оборудования, требований к продукции и т.д., однако общий технологический процесс производства и ключевые этапы в основном аналогичны.
Производственное оборудование
Основное оборудование для производства маточной смеси ПЭВП включает следующее:
Оборудование для смешивания
Высокоскоростной смеситель: используется для тщательного перемешивания сырья, такого как смола ПЭВП, добавки, пигменты или наполнители. Он обеспечивает равномерное смешивание материалов за короткое время благодаря высокооборотным мешалкам, создавая основу для последующей обработки.
Extrusion equipment
Одношнековый экструдер: Имеет относительно простую конструкцию и подходит для производства маточной смеси ПЭВП с низкими требованиями к смешиванию и небольшой производительностью. Он состоит из шнека, цилиндра, нагревательных устройств, системы привода и других компонентов. Шнек вращается внутри цилиндра, продвигая материал вперед, постепенно нагревая и расплавляя его, а затем экструзируя через фильеры головки машины.
Двухшнековый экструдер: Обладает лучшими характеристиками смешивания, диспергирования и транспортировки, поэтому обычно используется для производства высококачественной и высокопроизводительной маточной смеси ПЭВП. Два шнека двухшнекового экструдера зацепляются друг с другом, создавая интенсивные эффекты сдвига и экструзии материала при вращении, что позволяет равномерно диспергировать добавки, пигменты и т.д. в смоле ПЭВП. Кроме того, он позволяет более точно контролировать время пребывания и температуру обработки материала, повышая стабильность качества продукции.
Оборудование для гранулирования
Машина горячей резки: Обычно используется совместно с экструдером; после выхода экструдированного расплава из фильеры головки машины он немедленно разрезается на частицы высокооборотным режущим инструментом. Этот метод гранулирования отличается высокой производительностью, правильной формой частиц и гладкой поверхностью, что подходит для производства большинства видов маточной смеси ПЭВП.
Машина холодной резки: Сначала экструдированный жгут охлаждается и затвердевает с помощью охлаждающего устройства, а затем разрезается на частицы режущим инструментом. Машина холодной грануляции подходит для производства специальной маточной смеси ПЭВП с высокими требованиями к форме и точности размеров частиц, например, высокоточной функциональной маточной смеси или цветной маточной смеси со строгими требованиями к качеству внешнего вида гранул.
Охлаждающее оборудование
Система воздушного охлаждения: Состоит из вентиляторов, воздуховодов и т.д.; использует принудительный поток воздуха для быстрого отвода тепла с поверхности горячей маточной смеси ПЭВП в окружающую среду, обеспечивая охлаждение. Система воздушного охлаждения имеет простую конструкцию и низкую стоимость, подходит для случаев, когда требования к скорости охлаждения не являются особо высокими.
Система водяного охлаждения: Обычно включает ванну с водой, циркуляционный насос, трубопроводы охлаждающей воды и т.д. При прохождении маточной смеси через ванну происходит теплообмен с водой, что обеспечивает быстрое охлаждение. Система водяного охлаждения обладает высокой эффективностью охлаждения, однако следует обращать внимание на контроль температуры и качества охлаждающей воды для предотвращения появления водяных пятен или других проблем с качеством на поверхности маточной смеси.
Оборудование для просеивания
Вибрационное сито: Используя вибрацию, создаваемую вибромотором, заставляет гранулы перемещаться вперед и назад по ситу, тем самым разделяя частицы разного размера. Частицы, превышающие размер ячеек сита, остаются на сите, а частицы, соответствующие требованиям к размеру, падают в приемный контейнер через отверстия сита. Вибрационное сито обладает преимуществами высокой эффективности просеивания, высокой точности и простой конструкции, являясь распространенным оборудованием для просеивания при производстве маточной смеси ПЭВП.
Упаковочное оборудование
Автоматическая упаковочная машина: Способна автоматически выполнять процессы упаковки, такие как дозирование, наполнение и запечатывание. Она может точно фасовать маточную смесь ПЭВП в упаковочные мешки и запечатывать их согласно заданному весу или количеству упаковки, повышая эффективность и качество упаковки и снижая ошибки ручных операций. Распространенные типы включают вертикальные автоматические упаковочные машины и горизонтальные автоматические упаковочные машины, выбор которых зависит от масштаба производства и требований к упаковке.
Экструдер для маточной смеси ПЭВП
Экструдеры Kerke для маточных смесей могут использоваться для производства маточной смеси ПЭВП. Наши экструдеры для маточной смеси ПЭВП представлены в нескольких моделях, способных удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести пробные испытания и тесты…
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства маточных смесей с производительностью от…
-

Трехшнековый (3 шнека) экструдер
Экструдер с 3 шнеками представляет собой новую технологию, обладающую множеством преимуществ. Трехшнековый экструдер в основном используется…
-

Двухступенчатая система экструзии
Система экструзии «мама-ребенок» (mother-baby) разработана для специальных материалов, которые нельзя обработать на одноступенчатом экструдере; первая…
-

Линия компаундирования с внутренним смесителем Банбери
Наш внутренний смеситель + экструдер предназначен для производства специальных применений с производительностью от 30 кг/ч до 1000 кг/ч.…
-

Система резки / система гранулирования
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, ниже приводится описание…
Соответствующие требования
Для производства маточной смеси ПЭВП требуется соблюдение следующих спецификаций для экструдера:
Скорость вращения шнека:
ПЭВП имеет несколько ограниченную адаптивность к высоким скоростям вращения шнека, так как чрезмерные скорости могут привести к неравномерному пластицированию и перегреву материала. Подходящая скорость вращения шнека обычно находится в диапазоне 20–60 об/мин.
Контроль температуры:
Диапазон температур обработки ПЭВП широк, но требуется точный контроль для обеспечения качества пластицирования и стабильности продукта. Температура экструзии обычно должна находиться в диапазоне от 180 ℃ до 230 ℃, чтобы обеспечить полное плавление ПЭВП, но не должна быть слишком высокой во избежание деградации материала.
Экструдер должен быть оснащен эффективной системой контроля температуры для обеспечения того, чтобы температурные настройки каждой зоны нагрева (например, цилиндра и головки) соответствовали технологическим требованиям и предотвращали неполное пластицирование из-за локальных низких температур.
Конструкция шнека:
Конструкция шнека должна обеспечивать хорошее пластицирование и равномерный поток расплава. Для ПЭВП обычно используются шнеки с глубокой нарезкой и высокой степенью сжатия для оптимизации качества расплава и эффективности экструзии.
Отношение длины к диаметру (L/D) и диаметр шнека необходимо выбирать в соответствии с производственными требованиями. Для таких изделий, как трубы большого диаметра, могут потребоваться шнеки большего диаметра и с большим отношением L/D.
Тип экструдера:
Одношнековый экструдер является наиболее широко используемым оборудованием при переработке полиэтиленовых труб и также подходит для производства маточной смеси ПЭВП.
Для труб ПЭВП большого диаметра или при высоком спросе на производство может потребоваться использование двухступенчатой шнековой конструкции или специально разработанного одношнекового экструдера для увеличения производительности экструзии и эффекта пластицирования.
Техническое обслуживание и эксплуатация оборудования:
Экструдер следует регулярно очищать от шнека и цилиндра, чтобы избежать влияния остатков на качество пластицирования и стабильность продукта.
Операторы должны пройти соответствующую подготовку для понимания характеристик ПЭВП и требований процессов экструзии, чтобы обеспечить бесперебойное течение производственного процесса.
Другие соображения:
Приводная мощность экструдера должна быть достаточной для обеспечения стабильной работы при высоких скоростях экструзии.
Система охлаждения должна эффективно охлаждать расплавленный ПЭВП, чтобы обеспечить размерную стабильность изделия и снизить коробление.
Features
Маточная смесь ПЭВП представляет собой концентрированные гранулы, изготовленные на основе полиэтилена высокой плотности (ПЭВП) в качестве носителя, содержащие высокую долю функциональных наполнителей, добавок или пигментов. Ее основная ценность заключается в точной адаптации к высокой кристалличности, высокой жесткости и хорошей термостойкости субстратов ПЭВП, решая их недостатки в переработке и эксплуатационных характеристиках. Ее характеристики основаны на «совместимости с ПЭВП, стабильности переработки и функциональной специфичности», сочетая преимущества универсальной маточной смеси с эксклюзивной адаптивностью к ПЭВП.
1. Субстрат обладает отличной совместимостью и не повреждает ключевые характеристики ПЭВП
Носитель выбирается из смолы, полностью совместимой с целевым ПЭВП (гомополимер/сополимер, высокого/среднего/низкого давления), обеспечивая 100% совместимость и не влияя на высокую жесткость (модуль изгиба ≥ 1000 МПа), термостойкость (температура тепловой деформации 70–100 ℃) и химическую стойкость (стойкость к кислотам, щелочам, маслам и смазкам) самого ПЭВП;
Не вмешивается в характеристики кристаллизации ПЭВП: Функциональные компоненты (такие как нуклеаторы и наполнители) могут регулировать скорость кристаллизации без снижения степени кристалличности, обеспечивая механическую прочность и термостойкость изделий из ПЭВП (например, армирующая маточная смесь может увеличить прочность на растяжение на 50%, сохраняя ту же температуру тепловой деформации);
Хорошая совместимость с рециклатом ПЭВП: не влияет на текучесть при переработке и качество готовой продукции из вторичного сырья, способствуя развитию циркулярной экономики.
2. Высокая адаптивность к переработке, соответствующая особенностям обработки ПЭВП
Подходит для окна переработки ПЭВП (140–160 ℃): Функциональные компоненты и добавки изготовлены из материалов с сопоставимой термостойкостью, которые не разлагаются и не испаряются при температуре переработки ПЭВП. Текучесть расплава соответствует субстрату ПЭВП (отклонение показателя текучести расплава MFR ≤ 1 г/10 мин), предотвращая разрушение расплава и закупорку форм при переработке;
Совместим со всем процессом обработки ПЭВП: экструзия (трубы, профили, упаковочная лента), литье под давлением (корпуса, аксессуары), выдувное формование (бутылки и банки), экструзия пленки (упаковочная пленка); не требуется корректировка параметров процесса, и материал можно перерабатывать непосредственно на машине после смешивания с гранулами ПЭВП в пропорции, повышая эффективность обработки на 10–20%;
Устранение проблем при переработке ПЭВП: Некоторые маточные смеси (например, антиадгезионная и скользящая) могут решить проблему слипания пленок из ПЭВП, а нуклеирующая маточная смесь может сократить цикл формования деталей из ПЭВП методом литья под давлением на 30–40%.
3. Точная настройка функций и целенаправленное улучшение характеристик ПЭВП
Естественные недостатки ПЭВП характеризуются недостаточной низкотемпературной вязкостью, общей устойчивостью к старению и ограниченной поверхностной твердостью. Маточная смесь позволяет точно восполнить эти пробелы:
Базовые функции: окрашивание (цветная маточная смесь, равномерный цвет без отклонений), снижение стоимости за счет наполнения (наполнение карбонатом кальция/тальком, снижение затрат на сырье на 10–30%);
Улучшенные функциональные характеристики:
Модификация вязкости: Добавление эластомеров POE/EVA может увеличить ударную прочность ПЭВП при низких температурах (-20 ℃) на 50–100%, решая проблему хрупкого разрушения зимой;
Улучшение устойчивости к старению: В сочетании с антиоксидантом и светостабилизатором срок службы на открытом воздухе увеличивается с 1–2 лет до 5–8 лет, что подходит для наружных труб и тепличных пленок;
Армирование: Армирование стекловолокном/углеродным волокном/тальком увеличивает прочность на растяжение на 30–80% и жесткость на 40–120%, заменяя некоторые конструкционные пластики;
Улучшение функций: антистатическая обработка (поверхностное сопротивление 10⁶–10¹⁰ Ом), огнестойкость (класс UL94 V0), износостойкость (коэффициент трения снижен на 30–50%), подходит для электронной упаковки, строительных труб и механических деталей.
4. Стабильные и однородные характеристики, обеспечивающие постоянство при массовом производстве
Точная и управляемая рецептура: Колебания содержания функциональных ингредиентов в одной партии маточной смеси составляют ≤ 3%, что обеспечивает постоянство цвета, жесткости, вязкости и других показателей изделий из ПЭВП от партии к партии (например, равномерная толщина стенки труб ПЭВП и стабильная прочность литых деталей);
Отличная диспергируемость: Функциональные компоненты (цветной порошок, наполнитель и добавки) предварительно диспергированы, образуя стабильную систему с носителем ПЭВП, что предотвращает появление цветных пятен, агломерацию наполнителя и неравномерность функциональных свойств (например, отсутствие выхода стекловолокна в армирующей маточной смеси и равномерный эффект антистатической маточной смеси по всей площади);
Хорошая стабильность при хранении: Гранулированная структура не подвержена легкому поглощению влаги или комкованию, а характеристики не ухудшаются после хранения при комнатной температуре более 1 года. Функциональные компоненты заключены в носитель ПЭВП, снижая риск окислительной деградации.
5. Отличная управляемость затрат и высокая общая эффективность производства
Дизайн с высокой концентрацией: Функциональные ингредиенты составляют 20–70% (порошок цветной маточной смеси 20–50%, наполняющая маточная смесь с карбонатом кальция 50–80%, армирующая маточная смесь со стекловолокном 20–40%), и требуется добавлять всего 1–30% (окрашивание 2–5%, наполнение 10–30%, армирование 10–20%) при использовании, при этом коэффициент использования сырья составляет ≥ 95%;
Снижение общих затрат: Избегайте неравномерной дисперсии и потерь, вызванных прямым добавлением рассеянных добавок (например, потери стекловолоконного порошка более 10%); гранулированная форма удобна для дозирования и смешивания, снижая затраты на очистку оборудования (отсутствие пылевого загрязнения, минимальный износ шнека);
Повышение эффективности производства: Не требуется дополнительного измельчения или модификации; материал можно перерабатывать непосредственно после смешивания с сырьем ПЭВП, сокращая производственный цикл и снижая порог сложности эксплуатации.
6. Гибкое соответствие экологическим нормам и адаптивность к разнообразным сценариям применения
Выбор добавок соответствует экологическим стандартам: Маточная смесь для контакта с пищевыми продуктами использует сертифицированные по стандартам FDA и GB 4806 цветные порошки и добавки, не содержащие тяжелых металлов и запаха, которые могут использоваться для бутылок пищевой упаковки и столовых приборов;
Поддержка экологически чистого производства: Для наполняющих маточных смесей можно использовать экологичные наполнители, такие как карбонат кальция и тальк, а для огнестойких маточных смесей можно выбрать безгалогенную систему (гидроксид магния/алюминий), соответствующую стандартам RoHS и REACH;
Подходит для вторичного сырья: При смешивании с рециклатом ПЭВП для переработки не влияет на механические свойства и внешний вид изделий из вторичного сырья, способствуя развитию циркулярной экономики.
7. Широкая область применения, охватывающая ключевые сферы использования ПЭВП
Подходящие типы ПЭВП: гомополимерный ПЭВП (трубы, упаковочная лента), сополимерный ПЭВП (литые детали, выдувные бутылки), ПЭВП с высокой температурой плавления (пленка), ПЭВП с низкой температурой плавления (толстостенные изделия);
Типичные сценарии применения:
Строительные материалы: Трубы ПЭВП (маточная смесь с антистарением + армированием), профили (наполняющая + цветная маточная смесь);
Упаковочная отрасль: Выдувные бутылки (пищевая маточная смесь), упаковочная пленка (антиадгезионная + скользящая маточная смесь), упаковочная лента (наполняющая + армирующая маточная смесь);
Бытовая техника/машиностроение: Литые корпуса (модифицированная вязкостью + армирующая маточная смесь), механические детали (износостойкая + огнестойкая маточная смесь);
Сельское хозяйство: Тепличные пленки (атмосферостойкая + антизапотевающая маточная смесь), сельскохозяйственные пленки (антистарение + наполняющая маточная смесь).
Ключевые характеристики маточной смеси ПЭВП можно резюмировать следующим образом: совместимость субстрата без вмешательства, высокая эффективность переработки и адаптации, точная функциональность для компенсации недостатков, стабильность характеристик и отличная экономичность. Она полностью соответствует характеристикам высокой кристалличности и высокой жесткости субстрата ПЭВП и позволяет достичь функционального улучшения продукции удобным и недорогим способом, решая ключевые проблемы при переработке и использовании ПЭВП. Это ключевой материал для развития изделий из ПЭВП от «универсального класса» к «функциональному и конструкционному», широко используемый в таких ключевых областях, как строительные материалы, упаковка, бытовая техника и сельское хозяйство.
Тип
Маточную смесь ПЭВП можно разделить на следующие основные типы в зависимости от их функций и применения:
Masterbatch
Пигментная маточная смесь: Состоит из пигментов, диспергаторов и смолы-носителя ПЭВП. Выбирая различные цвета пигментов, можно производить разнообразные цветные изделия из ПЭВП. При переработке пластмасс цветная маточная смесь может быть равномерно диспергирована в смоле ПЭВП, обеспечивая стабильные и яркие цвета продукта. Широко используется в области пластиковых пленок, труб, литых изделий и других сферах, предоставляя богатый выбор цветов для продукции.
Маточная смесь на основе красителей: В отличие от пигментной маточной смеси, маточная смесь на основе красителей использует краситель в качестве окрашивающего агента. Красители обладают лучшей прозрачностью и глянцем, что позволяет изделиям из ПЭВП呈现 яркие и насыщенные цветовые эффекты. Обычно используется для пластиковых изделий, требующих высокой прозрачности цвета и глянца, таких как прозрачные пластиковые контейнеры, игрушки и т.д.
Функциональная маточная смесь
Антистарение (антиоксидантная) маточная смесь: Добавляются такие добавки, как антиоксиданты и светостабилизаторы, для повышения устойчивости изделий из ПЭВП к воздействию света, тепла, кислорода и других факторов при длительном использовании. Для пластиковых изделий из ПЭВП, используемых на открытом воздухе, таких как сельскохозяйственные пленки, геотекстиль и т.д., добавление антистарения маточной смеси может продлить срок их службы и сохранить стабильность характеристик продукта.
Антистатическая маточная смесь: Содержит антистатики, которые могут придать поверхности изделий из ПЭВП определенный уровень электропроводности, делая их менее подверженными накоплению статического электричества при производстве и использовании. Обычно используется в упаковочных материалах для электронных и электротехнических изделий, пластиковых пленках и других областях для предотвращения повреждения продуктов статическим электричеством или возникновения аварийных ситуаций.
Огнестойкая маточная смесь: Добавляется антипирен, чтобы придать изделиям из ПЭВП огнестойкость, что эффективно предотвращает распространение пламени. Широко используется в областях с высокими требованиями к пожарной безопасности, таких как строительные материалы, провода и кабели; может повысить огнестойкость продуктов и снизить риски пожаров.
Скользящая маточная смесь: Добавление скользящего агента может снизить коэффициент трения на поверхности изделий из ПЭВП, придавая им хорошие скользящие свойства. Широко используется при производстве пластиковых пленок, предотвращая слипание пленок между собой, облегчая переработку и использование, а также повышая эффективность раскрытия и упаковки пленок.
Наполняющая маточная смесь
Наполненный карбонатом кальция маточник: изготовлен с использованием карбоната кальция в качестве основного наполнителя, с добавлением соответствующего количества диспергатора и несущей смолы HDPE. Добавление наполненного карбонатом кальция маточника в изделия из пластика HDPE позволяет снизить стоимость продукции, одновременно повышая её твёрдость, жёсткость и размерную стабильность. Широко применяется в таких областях, как производство пластиковых труб и изделий литьём под давлением.
Наполненный тальком маточник: использование талька в качестве наполнителя обеспечивает хорошую электроизоляцию, термостойкость и химическую стабильность. Добавление талька в наполняющий маточник для HDPE позволяет повысить жёсткость, термостойкость и глянцевитость поверхности изделия; широко применяется в таких областях, как производство проводов и кабелей, автомобильных деталей и т. д.
Наполненный каолином маточник: каолин обладает хорошей диспергируемостью и адсорбционными свойствами. Добавление его в маточник HDPE позволяет улучшить перерабатываемость и физические свойства пластиковых изделий. При применении в пластиковых плёнках, трубах и других изделиях он улучшает барьерные и печатные свойства продукции.
Соотношение рецептур различных типов маточников HDPE
Различные типы маточников HDPE имеют различные рецептуры и соотношения компонентов в зависимости от их функций и назначения. Ниже приведены типичные диапазоны дозировок для некоторых распространённых типов маточников HDPE, которые могут корректироваться в соответствии с конкретными требованиями к продукции и производственными процессами при реальном производстве.
Masterbatch
Пигментный маточник
Пигменты: обычно составляют 10–30%, конкретное количество зависит от интенсивности требуемого цвета и красящей способности пигмента. Например, при производстве светлых изделий количество используемого пигмента может составлять от 10% до 15%; для производства тёмных изделий, таких как чёрный, тёмно-синий и т. п., дозировка пигмента может достигать 20–30%.
Диспергатор: обычно составляет 5–10%, его функция заключается в помощи равномерному распределению пигмента в несущей смоле HDPE, улучшая качество и стабильность цветного маточника.
Несущая смола HDPE: остальная часть приходится на несущую смолу HDPE, обычно составляющую 60–85%. Выбор несущей смолы должен соответствовать используемому сырью HDPE для обеспечения хорошей совместимости между цветным маточником и матричной смолой.
Маточник с красителями
Красители: дозировка обычно составляет от 5% до 20%. Из-за высокой красящей способности и высоких требований к прозрачности красителей их дозировка относительно мала по сравнению с пигментными маточниками. Например, при производстве светлых прозрачных изделий количество используемого красителя может составлять от 5% до 10%; при производстве прозрачных изделий ярких цветов количество красителя можно увеличить до 10–20%.
Диспергатор: составляет 3–8%, используется для улучшения диспергируемости красителей в несущих смолах и обеспечения стабильности характеристик цветного маточника.
Несущая смола HDPE: составляет 72–92%. В качестве носителя для красителей она должна обладать хорошей прозрачностью и перерабатываемостью, чтобы обеспечить цветовые эффекты и качество изделия.
Функциональная маточная смесь
Маточник с антиоксидантами (противостарительный)
Антиоксиданты: обычно составляют 0,5–2%, различные типы антиоксидантов, такие как стерически затруднённые фенолы, гипофосфитные эфиры и т. д., выбираются в зависимости от условий эксплуатации и требований к изделиям из HDPE для повышения их антиокислительной способности.
Светостабилизатор: дозировка обычно составляет от 0,5% до 3%. Распространённые светостабилизаторы включают УФ-абсорберы, стерически затруднённые амины (HALS) и т. д., которые эффективно поглощают или гасят УФ-излучение и предотвращают старение изделий из HDPE под воздействием света.
Несущая смола HDPE: остальная часть приходится на несущую смолу HDPE, составляющую 95–99%. От несущей смолы требуется хорошая стабильность и перерабатываемость для равномерного распределения антиоксидантов и светостабилизаторов в изделиях из HDPE.
Антистатический маточник
Антистатик: составляет 5–15%, тип и количество антистатика зависят от требуемых антистатических характеристик изделия. Распространённые антистатики включают четвертичные аммониевые соли, полиэтиленгликоль и т. д. Они могут образовывать проводящий слой на поверхности изделий из HDPE, снижать поверхностное сопротивление и достигать антистатического эффекта.
Диспергатор: составляет 3–8%, помогает равномерно распределить антистатик в несущей смоле, улучшая стабильность и эффективность антистатического маточника.
Несущая смола HDPE: составляет 77–92%. В качестве носителя для антистатиков она должна обладать хорошей совместимостью с матричной смолой HDPE, чтобы обеспечить равномерное внедрение антистатического маточника в изделия из HDPE при переработке.
Антипиреновый маточник
Антипирен: составляет 20–60%, подходящие антипирены следует выбирать в соответствии с требованиями к классу огнестойкости изделий из HDPE, такими как галогенированные антипирены, фосфорсодержащие антипирены, гидроксид алюминия и т. д. Для изделий с высокими требованиями к огнестойкости количество антипирена может составлять от 40% до 60%; для изделий с общими требованиями к огнестойкости количество антипирена может составлять от 20% до 40%.
Синергист: дозировка обычно составляет от 2% до 10%. Синергисты могут работать синергетически с антипиренами, улучшая огнестойкость и снижая количество используемых антипиренов. Распространённые синергисты включают оксид сурьмы (III).
Несущая смола HDPE: составляет 30–78%. В качестве носителя для антипиренов и синергистов от несущей смолы требуется хорошая перерабатываемость и термостабильность, чтобы обеспечить стабильность и дисперсность антипиренового маточника при переработке.
Наполняющая маточная смесь
Наполненный карбонатом кальция маточник
Карбонат кальция: составляет 50–80%, размер частиц и поверхностная обработка карбоната кальция влияют на характеристики наполняющего маточника. Как правило, чем меньше размер частиц, тем лучше эффект наполнения, но сложность переработки также соответственно возрастает. Совместимость обработанного поверхности карбоната кальция с несущей смолой HDPE выше, что позволяет улучшить качество наполняющего маточника.
Связующий агент (силан): составляет 1–3%, используется для улучшения межфазного сцепления между карбонатом кальция и несущей смолой HDPE и повышения характеристик наполняющего маточника.
Диспергатор: составляет 2–5%, помогает равномерно распределить карбонат кальция в несущей смоле и предотвратить агломерацию.
Несущая смола HDPE: составляет 15–47%. В качестве носителя для карбоната кальция от неё требуется хорошая текучесть и перерабатываемость, чтобы карбонат кальция мог равномерно распределиться в изделиях из HDPE при переработке.
Наполненный тальком маточник
Тальк: составляет 40–70%, пластинчатая структура талька позволяет повысить жёсткость и термостойкость изделий из HDPE. Дозировка зависит от требований к характеристикам изделия. Как правило, для изделий с высокими требованиями к жёсткости и термостойкости дозировка талька может составлять от 60% до 70%; для изделий с более высокими требованиями к другим характеристикам количество талька можно соответственно уменьшить до 40–60%.
Связующий агент (силан): составляет 1–3%, используется для усиления адгезии между тальком и несущей смолой HDPE и улучшения характеристик наполняющего маточника.
Диспергатор: составляет 2–5%, помогает равномерно распределить тальк в несущей смоле, улучшая качество и стабильность наполняющего маточника.
Несущая смола HDPE: составляет 35–67%. В качестве носителя для каолина она должна обладать хорошей текучестью и совместимостью с каолином, чтобы обеспечить равномерное распределение и характеристики наполняющего маточника в изделиях из HDPE.
Common problems and solutions
Основной процесс производства маточников HDPE аналогичен процессу производства обычных маточников PE (предварительная обработка сырья → смешивание → экструзия расплава → гранулирование → охлаждение и сушка → просеивание и упаковка), но из-за высокой степени кристалличности (60–80%), высокой жёсткости, недостаточной низкотемпературной вязкости, узкого диапазона температур переработки (140–160 °C) и частого добавления наполнителей, стекловолокна, эластомеров и других компонентов проблемы сосредоточены вокруг «контроля кристаллизации, однородности дисперсии, обеспечения низкотемпературной вязкости, стабильности переработки», формируя ключевые отличия от маточников LDPE, PVC, PET. Ниже приведена классификация и систематизация в соответствии с производственным процессом.
I. Сырьё и процесс смешивания: скрытые риски на этапе возникновения функциональных отказов маточников HDPE
1. Агломерация функциональных компонентов (усугубляется умеренной вязкостью расплава HDPE)
Проявление: в маточнике присутствуют твёрдые комки красителя, пучки стекловолокна и агломерированные частицы карбоната кальция. Впоследствии на поверхности изделий из HDPE появляются ямки и полосы, механические свойства варьируются (например, неравномерная жёсткость армирующего маточника и неравномерное окрашивание цветного маточника);
Причина: ① функциональные компоненты не прошли поверхностную обработку (например, стекловолокно без покрытия силановыми связующими агентами, наполнители без модификации), что приводит к плохой совместимости с носителями HDPE; ② недостаточная дозировка диспергатора (менее 10% от массы функционального компонента), что приводит к недостаточному инкапсулированию твёрдых частиц расплавом HDPE; ③ увлажнение сырья (влажность наполнителя/стекловолокна >0,1%), приводящее к образованию водородных связей и агломерации между частицами;
Решение: ① предварительная обработка функциональных компонентов: модификация карбоната кальция/талька титановыми связующими агентами (1–3%), покрытие стекловолокна силановыми связующими агентами (1–2%), предварительная дисперсия красителя с небольшим количеством порошка HDPE; ② оптимизация диспергатора: выбор специфического для HDPE диспергатора (композитная система PE-воск + стеарат кальция), увеличение дозировки до 15–25% от функциональных компонентов (для стекловолокна необходимо увеличить до 20–30%); ③ сушка сырья: наполнители/стекловолокно сушат при 100–120 °C в течение 2–4 часов, смолу HDPE сушат при 80 °C в течение 1–2 часов, влажность ≤ 0,05%.
2. Плохая совместимость эластомеров/добавок с HDPE (специфично для упрочняющего маточника)
Проявление: после смешивания материал комкуется, при экструзии расплав расслаивается, маточник становится хрупким и трескается (упрочняющий маточник не обеспечивает вязкость). Впоследствии изделия отслаиваются от основы HDPE;
Причина: ① значительная разница в степени кристалличности между упрочняющими эластомерами (такими как обычный POE) и HDPE, приводящая к недостаточной совместимости; ② неправильный выбор добавок (например, использование специфических для LDPE диспергаторов для адаптации к HDPE, что приводит к несоответствию текучести расплава);
Решение: ① выбор эластомеров, совместимых с HDPE (таких как POE-g-MAH, HDPE-g-EVA), и добавление 3–5% совместителя (PE-g-MAH); ② выбор специфического для HDPE диспергатора (например, окисленный полиэтиленовый воск, температура плавления 110–120 °C) во избежание вязкостных конфликтов с расплавом HDPE; ③ тестирование совместимости малыми партиями: смешать эластомер и HDPE в пропорции и наблюдать за расслоением и хрупкостью.
3. Неравномерное смешивание (приводящее к локальному дисбалансу характеристик)
Проявление: колебания цвета/характеристик между партиями маточника (например, ударная прочность партии А составляет 12 кДж/м², а партии Б — всего 6 кДж/м²), высокая или низкая концентрация функциональных компонентов в отдельных зонах (например, локальная агломерация антипиренов в антипиреновом маточнике);
Причина: ① неправильная последовательность смешивания (сначала добавляется смола HDPE, затем функциональные компоненты, что не позволяет равномерно обернуть их); ② недостаточное время смешивания (<15min), low rotation speed (<500r/min), and insufficient shear force;
Решение: ① оптимизация последовательности смешивания: диспергатор + смазка → функциональные компоненты (предварительное смешивание в течение 10 минут) → носитель HDPE (повторное смешивание в течение 15–20 минут) → совместитель/антиоксидант (финальное смешивание в течение 5 минут); ② улучшение параметров смешивания: скорость 600–800 об/мин, общее время смешивания ≥ 25 мин, обеспечивающее равномерную дисперсию каждого компонента.
II. Процесс экструзии расплава: ключевые риски при переработке маточников HDPE
1. Деградация HDPE (из-за локального перегрева или чрезмерного сдвига)
Проявление: во время экструзии появляется резкий запах, цвет маточника желтеет/чернеет, на поверхности появляются обугленные точки, последующие изделия становятся хрупкими, а прочность на растяжение снижается более чем на 30%;
Cause: ① The extrusion temperature is too high (barrel>170 ℃, die>180 ℃), exceeding the HDPE processing window; ② The aspect ratio of the screw is too small (<28), the plasticization stroke is insufficient, and HDPE is extruded before it is fully melted; ③ The screw speed is too fast (>200r/min), causing excessive heat generation during shearing and damaging the HDPE molecular chain; ④ Unclean carbon deposits inside the barrel and contaminated materials;
Решение: ① точный контроль температуры: сегментированный температурный контроль цилиндра (передняя секция 140–150 °C, средняя секция 150–155 °C, конечная секция 155–160 °C), головка матрицы 160–165 °C, регулярная калибровка датчиков температуры; ② оптимизация параметров шнека: выбор шнеков с отношением длины к диаметру ≥ 32, контроль скорости в диапазоне 120–180 об/мин для баланса пластификации и деградации; ③ добавление антиоксиданта: композитный антиоксидант 1010/168 (0,5–1%) для подавления окислительной деградации; ④ регулярная очистка: промывка цилиндра машины материалом для очистки HDPE и PE-воском каждые 8 часов для удаления углеродистых отложений.
2. Недостаточная пластификация (недоплавление)
Проявление: поверхность маточника шероховатая, имеет зернистую структуру, на поперечном сечении видны неплавленные частицы HDPE или нерастворённые функциональные компоненты. При последующей переработке забивается головка матрицы, на поверхности изделия появляются ямки;
Cause: ① Low extrusion temperature (<140 ℃), incomplete melting of HDPE (melting point of HDPE is about 130 ℃); ② Insufficient shear force of the screw (ordinary single screw without shear elements), unable to overcome the high viscosity caused by HDPE crystallization; ③ The content of functional components is too high (such as glass fiber>40%, filler>70%), and HDPE melt cannot be completely coated;
Решение: ① адресный нагрев: повышение температуры в конце цилиндра до 158–162 °C и температуры головки матрицы до 165–170 °C для обеспечения полного плавления HDPE; ② усиление сдвига: использование двухшнекового экструдера с барьерными элементами сдвига или добавление 0,5–1% специфической смазки для HDPE (например, амид стеариновой кислоты) для облегчения пластификации; ③ контроль содержания функциональных компонентов: стекловолокно ≤ 35%, наполнитель ≤ 60%, при избыточном содержании необходимо увеличить долю носителя HDPE.
3. Разрушение расплава (из-за общей прочности расплава HDPE)
Проявление: поверхность экструдированной ленты неровная, волнистая, иногда рвётся, что затрудняет плавную нарезку гранул;
Причина: ① низкая температура матрицы (<2mm), and the melt shear rate is too high; ③ Insufficient lubricant and excessive friction coefficient between the melt and the mold head;
Решение: ① повышение температуры головки матрицы на 5–10 °C для обеспечения плавного течения расплава; ② регулировка зазора матрицы до 2–3 мм в соответствии с диаметром ленты; ③ добавление 0,3–0,5% смазки (например, амид эруковой кислоты) для снижения трения расплава; ④ стабилизация скорости шнека и избежание колебаний давления расплава (диапазон колебаний ≤ ± 5 МПа).
4. Выступание стекловолокна/износ оборудования (специфично для армированного стекловолокном маточника HDPE)
Проявление: на поверхности маточника имеются заусенцы из стекловолокна, в последующих изделиях образуются волокна и снижаются механические свойства; шнек и внутренняя стенка цилиндра сильно изношены, эффективность пластификации снижается после длительной эксплуатации;
Причина: ① стекловолокно не прошло поверхностную модификацию, что приводит к плохой совместимости с носителем HDPE и невозможности полной инкапсуляции расплавом; ② высокая твёрдость стекловолокна (твёрдость по Моосу 7), длительное трение царапает цилиндр шнека; ③ если температура экструзии слишком высока, вязкость расплава HDPE снижается, и сила обволачивания стекловолокна ослабевает;
Решение: ① предварительная обработка стекловолокна: покрытие силановыми связующими агентами (1–2%) для усиления межфазной прочности сцепления с HDPE; ② защита оборудования: выбор шнека/цилиндра из двойного сплава (износостойкое покрытие), установка фильтра тонкой очистки 80 меш на головке матрицы для задержки неплавленных пучков стекловолокна; ③ контроль температуры экструзии в диапазоне 155–160 °C во избежание недостаточной силы обволачивания из-за низкой вязкости расплава.
III. Процесс гранулирования и охлаждения: ключевые проблемы внешнего вида и кристаллизации маточников HDPE
1. Хрупкое разрушение маточника/недостаточная низкотемпературная вязкость (специфическая основная проблема HDPE)
Проявление: лёгкое разрушение после резки или при транспортировке, плоский и невязкий поперечный срез; последующие изделия из HDPE будут испытывать хрупкое разрушение при низких температурах (-20 °C), увеличение ударной прочности менее чем на 30%;
Cause: ① Degradation of HDPE (molecular chain breakage), resulting in decreased toughness; ② The cooling rate is too fast (water temperature<15 ℃), HDPE crystallizes too quickly, and internal stress is concentrated; ③ The content of fillers/reinforcing agents is too high (such as calcium carbonate>60%, glass fiber>35%), and the proportion of HDPE carrier is insufficient; ④ Insufficient amount of toughening agent (<30%) or poor compatibility;
Решение: ① оптимизация температуры экструзии во избежание деградации HDPE; ② процесс охлаждения: температура воды контролируется на уровне 20–25 °C, лента находится в ванне охлаждения 30–40 секунд. Используется схема «охлаждение водой + вторичное воздушное охлаждение» для медленной кристаллизации HDPE и снятия внутренних напряжений; ③ контроль доли функциональных компонентов: наполнитель ≤ 50%, стекловолокно ≤ 30%, содержание эластомера в упрочняющем маточнике ≥ 30%, добавление 3–5% совместителя; ④ при необходимости добавление 0,5–1% упрочняющих агентов (например, EVA-воск) для повышения вязкости маточника.
2. Неравномерная нарезка гранул (вызвана колебаниями твёрдости ленты)
Проявление: неравномерная длина маточника (отклонение >1 мм), сколы на обоих концах, заусенцы, иногда разрыв ленты при нарезке гранул;
Причина: ① затупившийся нож резки (из-за износа ножей от стекловолокна/наполнителя) или чрезмерный зазор (>0,5 мм); ② скорость тяги не синхронизирована со скоростью резки; ③ неравномерная толщина ленты (из-за неравномерной дисперсии функциональных компонентов, вызывающей колебания вязкости расплава);
Решение: ① оптимизация ножей резки: использование твердосплавных ножей, полировка каждые 8 часов, регулировка расстояния между ножом и выходным отверстием матрицы менее 0,5 мм; ② согласование параметров: скорость тяги 1–3 м/мин, скорость резательной машины 500–800 об/мин для обеспечения равномерной длины маточника (2–3 мм); ③ регулировка зазора между головками матрицы для обеспечения отклонения диаметра ленты ≤ 0,2 мм, при необходимости замена фильтрующего элемента головки матрицы.
3. Пустоты/пузырьки в гранулах маточника (из-за захвата воды или воздуха)
Проявление: на поперечном сечении маточника имеются полые поры или мелкие пузырьки, которые легко разрушаются при последующей переработке и влияют на плотность изделия (например, снижение несущей способности труб из HDPE);
Причина: ① гигроскопичность сырья (влажность >0,05%), испарение воды при высоких температурах; ② вовлечение воздуха при смешивании, не удалённого при экструзии; ③ недостаточное давление в матрице препятствует выходу пузырьков;
Решение: ① тщательная сушка сырья (влажность ≤ 0,05%), немедленная герметизация после сушки; ② установка排气ных портов на смесителе и герметизация бункера для предотвращения затягивания воздуха; ③ включение вакуумной системы дегазации экструдера (вакуум ≤ 5 Па), увеличение давления в матрице (регулировка зазора матрицы) для содействия удалению пузырьков.
IV. Проблемы характеристик и последующего использования: ключевые болевые точки функциональных отказов маточников HDPE
1. Функциональный эффект не соответствует стандарту (основная проблема отказа)
Проявление: ① упрочняющий маточник: низкотемпературная ударная прочность увеличилась менее чем на 30% при -20 °C, изделие остаётся хрупким и трескается; ② армирующий маточник: прочность на растяжение увеличилась менее чем на 20%, недостаточная жёсткость (модуль изгиба<30% at -20 ℃, but the product remained brittle and cracked; ② Enhanced masterbatch: tensile strength increased by<20%, insufficient rigidity (bending modulus<1500MPa); ③ Weathering masterbatch: Fades and becomes brittle after 6 months of outdoor use; ④ Color masterbatch: Insufficient coloring power, adding 5% still results in a lighter color;
Причина: ① недостаточное содержание функциональных компонентов (упрочняющая добавка<30%, glass fiber<30%, light stabilizer<1%, color powder<20%); ② Uneven dispersion or poor compatibility of functional components; ③ Incorrect selection of additives (such as using short acting antioxidants to adapt to outdoor scenes);
Решение: ① увеличение концентрации функциональных компонентов (упрочняющая добавка ≥ 30%, стекловолокно ≥ 30%, светостабилизатор ≥ 2%, краситель ≥ 25%); ② оптимизация процесса дисперсии (добавление диспергаторов, шнеки с сильным сдвигом, этапы предварительной дисперсии); ③ правильный выбор (уличный антиоксидант 1010 + светостабилизатор UV531 в композите, упрочняющий POE-g-MAH).
2. Плохая совместимость с основой HDPE (проблема совместимости)
Проявление: после смешивания маточника с чистым HDPE для переработки изделие может испытывать расслоение, растрескивание или резкое снижение текучести при переработке (из-за скачка вязкости расплава, затрудняющего экструзию/литьё);
Причина: ① несоответствие типа носителя HDPE (например, использование гомополимерного носителя HDPE для адаптации к сополимерной основе HDPE, конфликт скоростей кристаллизации); ② чрезмерное содержание функциональных компонентов приводит к несоответствию вязкости расплава и основы; ③ отсутствие добавления совместителя, слабое сцепление функциональных компонентов с границей раздела HDPE;
Решение: ① Строгое соответствие носителя и субстрата (гомополимерный ПЭВП-носитель используется для гомополимерных изделий из ПЭВП, сополимерный ПЭВП-носитель — для сополимерных изделий из ПЭВП); ② Контроль доли добавления маточной смеси (маточная смесь для повышения ударной вязкости 5–15%, армирующая маточная смесь 10–30%, красящая маточная смесь 2–5%); ③ Целенаправленное добавление совместителей (силановый связующий агент для стекловолокна, PE-g-MAH для повышения ударной вязкости).
3. Гранулы-носители поглощают влагу/комкуются (снижение характеристик после хранения)
Характеристики: После хранения в течение 1–3 месяцев поверхность маточной смеси становится влажной и слежавшейся, при последующей переработке образуются пузыри, а функциональный эффект ослабевает (например, антиоксидантная/стабилизирующая маточная смесь теряет эффективность после поглощения влаги);
Причина: ① Недостаточная сушка после охлаждения (влажность >0,05%); ② Негерметичная упаковка, функциональные компоненты, поглощающие влагу (такие как карбонат кальция и стекловолокно), впитывают влагу из воздуха; ③ Выделение смазки на поверхность и поглощение влаги;
Решение: ① Вторичная сушка после охлаждения (сушка при 60–80 °C в течение 1–2 часов, влажность ≤ 0,05%); ② Герметичная упаковка с использованием алюминиевых пакетов и десиканта, раздельное хранение (избегать смешивания с влажными материалами); ③ Контроль количества используемой смазки во избежание выделения на поверхность.
V. Специфические проблемы и целевые решения для различных типов маточных смесей на основе ПЭВП
1. Маточная смесь на основе ПЭВП, армированная стекловолокном/углеродным волокном
Специфические проблемы: выход волокон на поверхность, износ оборудования, неравномерная жесткость, снижение ударной вязкости;
Решение: Предварительная обработка стекловолокна силановым связующим агентом и увеличение дозировки диспергатора до 20–25% от массы стекловолокна; Выбор биметаллических шнеков/цилиндров, установка фильтрующих картриджей на головке экструзионной головки; Контроль содержания стекловолокна ≤ 35%, использование 5–10% модификатора ударной вязкости (POE-g-MAH) для балансировки ударной вязкости.
2. Маточная смесь на основе ПЭВП, модифицированная POE/EVA
Специфические проблемы: липкая маточная смесь, отслоение от ПЭВП, низкий эффект повышения ударной вязкости;
Решение: Выбор эластомера, совместимого с ПЭВП (POE-g-MAH), с содержанием ≥ 30%; Добавление 3–5% совместителя PE-g-MAH; Контроль температуры экструзии в диапазоне 155–160 °C во избежание разложения эластомера; Температура охлаждающей воды 20–25 °C во избежание слипания.
3. Маточная смесь на основе ПЭВП, наполненная карбонатом кальция/тальком
Специфические проблемы: поверхностные поры (питтинг), снижение ударной вязкости, неравномерное распределение;
Решение: Для наполнителей с размером частиц ≥ 2000 меш требуется поверхностная модификация титановым связующим агентом; Содержание наполнителя ≤ 50%, диспергатор представляет собой комбинацию PE-воска и стеарата кальция (дозировка 15–20% от массы наполнителя); Оптимизация процесса преддиспергирования во избежание агломерации.
4. Атмосферостойкая (УФ-стойкая) маточная смесь на основе ПЭВП
Специфические проблемы: низкий эффект защиты от старения, быстрое выцветание на открытом воздухе, конфликт с антиоксидантами;
Решение: Композиция стабилизатора света (UV531/UV327) и антиоксиданта (1010/168) (общее количество ≥ 3%); Выбор рутильного диоксида титана в качестве атмосферостойкого наполнителя; Тестирование совместимости добавок на малых партиях во избежание взаимного подавления действия; Контроль температуры экструзии ≤ 160 °C для предотвращения разложения УФ-стабилизаторов.
VI. Ключевая логика поиска неисправностей в производственном процессе (быстрая идентификация проблем)
Сначала проверьте сырье: влажность сырья ≤ 0,05%, была ли предварительная обработка функциональных компонентов (модификация/преддиспергирование), соответствует ли носитель субстрату;
Повторно проверьте процесс: находится ли температура экструзии в диапазоне 140–160 °C, скорость вращения шнека (120–180 об/мин), время смешения (≥ 25 мин), и устраните проблему недостаточной деградации и пластификации;
Затем проверьте оборудование: износостойкие ли шнек/цилиндр (для армированных/наполненных маточных смесей), острые ли ножи резки, нормально ли работает вакуумная дегазация;
Маломасштабная верификация: Проведите тест на 5–10 кг перед каждой партией для проверки внешнего вида маточной смеси (отсутствие хрупкости или пузырей), термостабильности (отсутствие пожелтения при 160 °C) и функциональных показателей (таких как ударная прочность и жесткость). После успешного прохождения теста начинается массовое производство.
Ключевое противоречие в производстве маточных смесей на основе ПЭВП заключается в «контроле кристаллизации ПЭВП + диспергировании функциональных компонентов + обеспечении низкотемпературной ударной вязкости». Большинство проблем можно решить посредством «предварительной обработки сырья (сушка + модификация), подбора рецептуры (совместитель + диспергатор + антиоксидант) и оптимизации технологических параметров (температура + сдвиг + охлаждение)». Главное — строго контролировать влажность сырья менее 0,05%; ② Совместимость и адаптация функциональных компонентов к ПЭВП (например, выбор эластомеров и диспергаторов); ③ Фиксация температуры экструзии на уровне 140–160 °C во избежание деградации или недостаточной пластификации; ④ Градиентный контроль процесса охлаждения для снятия внутренних напряжений и обеспечения ударной вязкости.
При массовом производстве рекомендуется вести журнал испытаний «Сырье – Процесс – Готовая продукция», фиксируя параметры сушки, температуру экструзии, скорость вращения шнека, ударную прочность/жесткость/атмосферостойкость готовой продукции для быстрой прослеживаемости и устранения повторяющихся проблем.
Применение
Маточные смеси на основе ПЭВП имеют широкий спектр применения в различных отраслях, ниже приведены некоторые основные области применения:
Пластиковые пленки
Сельскохозяйственная пленка: используется для производства сельскохозяйственных пленок, таких как тепличные пленки, мульчирующие пленки и т.д. Маточная смесь на основе ПЭВП обеспечивает хорошую атмосферостойкость, стойкость к старению и механическую прочность, что позволяет сельскохозяйственной пленке иметь длительный срок службы, эффективно поддерживать температуру и влажность почвы и способствовать росту культур.
Упаковочная пленка: В области упаковки может использоваться для производства различных пластиковых упаковочных пленок, таких как мусорные пакеты, сумки-авоськи, пищевая пленка и т.д. Маточная смесь на основе ПЭВП придает пленке хорошую ударную вязкость, стойкость к проколу и влагостойкость, обеспечивая надежность и практичность упаковки.
Пластиковые трубы
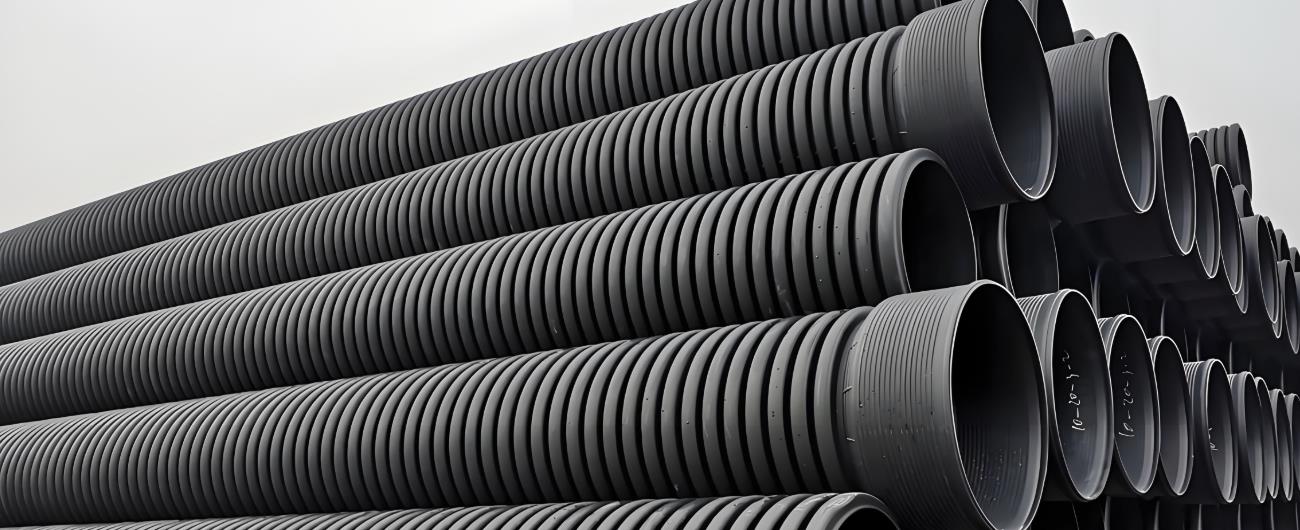
Трубы водоснабжения: Важное сырье для производства труб из ПЭВП для водоснабжения. Трубы из ПЭВП с добавлением соответствующей маточной смеси обладают преимуществами коррозионной стойкости, износостойкости, гладкой внутренней стенки и низкого сопротивления потоку воды, что гарантирует отсутствие загрязнения качества воды. Широко используются в системах городского водоснабжения, внутреннего водопровода и канализации зданий и других областях.
Канализационные трубы: Используются для производства канализационных трубопроводов, таких как городские канализационные сети, стояки внутренней канализации зданий и т.д. Маточная смесь на основе ПЭВП обеспечивает трубам хорошую химическую коррозионную стойкость и ударопрочность, позволяя адаптироваться к различным почвенным условиям и режимам эксплуатации.
Изделия литья под давлением
Пластиковые контейнеры: Могут использоваться для производства различных пластиковых контейнеров, таких как пластиковые ведра, коробки, горшки и т.д. Маточная смесь на основе ПЭВП придает контейнерам хорошую жесткость, ударную вязкость и химическую коррозионную стойкость, удовлетворяя потребности в хранении и транспортировке различных товаров.
Пластиковые игрушки: При производстве пластиковых игрушек маточная смесь на основе ПЭВП обеспечивает широкий выбор цветов и хорошие формообразующие свойства, придавая игрушкам яркий внешний вид и высокую безопасность.
Волоконные изделия
Геотекстиль: Используется при производстве геотекстиля, который обладает хорошей проницаемостью, фильтрующими свойствами и коррозионной стойкостью, и широко применяется в инженерных сферах, таких как гидротехника, транспорт и охрана окружающей среды, например, для армирования, противофильтрационной защиты и фильтрации плотин, дорог, аэропортов и т.д.
Веревки и рыболовные сети: Волокна из маточной смеси на основе ПЭВП обладают высокой прочностью, износостойкостью и стойкостью к коррозии морской водой, и могут использоваться для производства веревок, рыболовных сетей и т.д. Они имеют важное применение в рыболовной отрасли и судоходстве.
Другие области
Провода и кабели: В качестве материала оболочки проводов и кабелей маточная смесь на основе ПЭВП обеспечивает хорошие изоляционные свойства, атмосферостойкость и механическую защиту, гарантируя безопасную эксплуатацию проводов и кабелей в различных условиях.
Вспененный пластик: Может использоваться для производства вспененного пластика из ПЭВП. Этот вид вспененного пластика обладает свойствами легкого веса, теплоизоляции, звукоизоляции, амортизации и т.д. Широко используется в упаковке, строительной изоляции, отделке автомобилей и других областях.




