

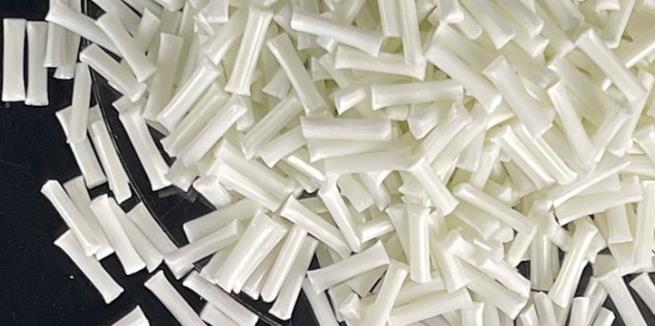
LFT-G — это аббревиатура от Long Fiber Reinforced Thermoplastic Granules, технический термин в материаловедении. Он преимущественно используется в таких отраслях, как автомобильная промышленность, электроника и аэрокосмическая отрасль, где требуются высокопрочные и легкие материалы. LFT-G представляет собой гранулированный материал с длинным армирующим волокном, получаемый путем пропитки непрерывных стеклянных или углеродных волокон термопластичными смолами (такими как полипропилен (PP), нейлон (PA) и полибутилентерефталат (PBT)) с использованием специального процесса. Длина волокна обычно составляет от 5 до 25 мм, что значительно превышает длину обычного коротковолокнистого армированного материала ( <1 mm), thus significantly improving the material’s mechanical properties.
Features
LFT-G (гранулы термопластичного композита с длинным армирующим волокном) демонстрирует значительные преимущества в механических свойствах, термической стабильности, технологичности обработки и экологических характеристиках благодаря уникальной синергетической структуре «волокно–матрица». Ниже приведен многомерный анализ на основе измеренных данных и примеров применения:
I. Механические свойства: жесткий каркас, сформированный сеткой длинных волокон
1. Высокая прочность и высокий модуль упругости
LFT-G сохраняет более 80% длины волокна после формования (примерно 3,2–6,4 мм), формируя трехмерную опорную сеть, которая значительно улучшает механические свойства. Например, PA66-LGF50 имеет предел прочности при растяжении 275 МПа и модуль упругости при изгибе 16 ГПа, что соответственно в 1,15 раза и в 1,05 раза выше, чем у коротковолокнистого PA66-GF50.
PP-LGF50 имеет модуль упругости при изгибе 9,2 ГПа, что ниже, чем у алюминиевого сплава (около 70 ГПа), но его плотность составляет всего 1,32 г/см³, а удельный модуль упругости (6,97 ГПа·см³/г) значительно превышает удельный модуль алюминиевого сплава (4,37 ГПа·см³/г).
2. Ударная вязкость и сопротивление усталости
Эффект мостикового соединения длинных волокон эффективно поглощает энергию удара. Например, ударная вязкость с надрезом PA6-LGF30 составляет 28 кДж/м², что на 40% выше, чем у коротковолокнистого PA6-GF15.
PP-LGF50 выдерживает напряжение 70 МПа при 10⁷ циклах нагружения, что делает его пригодным для деталей, подверженных длительной вибрации, таких как опоры двигателя.
3. Сопротивление ползучести и размерная стабильность
Длинные волокна ограничивают движение молекулярных цепей матрицы, значительно подавляя деформацию ползучести. Например, деформация ползучести PBT-LGF при 100 °C и напряжении 10 МПа составляет всего 0,5%, что на 60% ниже, чем у коротковолокнистого PBT-GF30.
При коэффициенте усадки при формовании всего 0,1–0,3% материал подходит для изготовления высокоточных конструктивных элементов (таких как корпуса автомобильных коробок передач).
II. Тепловые свойства: температурная адаптивность в различных сценариях
1. Высокая термостойкость
Различные материалы на основе смол демонстрируют разную стойкость к высоким температурам:
PA66-LGF50 имеет температуру тепловой деформации (HDT) 250 °C (при 1,8 МПа), что позволяет выдерживать температуры выше 200 °C в моторном отсеке.
PEEK-LGF50 сохраняет 80% своих механических свойств при 315 °C, что делает его пригодным для замены никелевых сплавов в деталях камер сгорания авиационных двигателей.
2. Низкотемпературная вязкость
PP-LGF30 сохраняет 75% своей ударной вязкости с надрезом при -40 °C, отвечая требованиям автомобильных компонентов в северных регионах.
PA6-LGF30 имеет предел прочности при изгибе 290 МПа при -30 °C, снижение составляет всего 15% по сравнению с комнатной температурой.
III. Технологичность: высокоэффективное формование и адаптивность к сложным конструкциям
1. Преимущества процесса литья под давлением
Короткий цикл производства: циклы литья под давлением обычно составляют менее 60 секунд на деталь, что более чем на 50% короче, чем при штамповке металла. Например, передний модуль BMW i3 выполнен методом литья под давлением из LFT-G PP-LGF50 с временем цикла всего 45 секунд, что на 30% быстрее, чем для материала PA66.
Формование с низким напряжением сдвига: благодаря оптимизированной конструкции шнека (например, холодноканальная система с отношением L/D 8:1) сохранение длины волокна может достигать 92%, что предотвращает чрезмерное разрушение волокон.
2. Возможность конструктивной интеграции
Тонкостенное проектирование: позволяет создавать прецизионные детали со стенкой толщиной 1,2 мм (например, корпуса ноутбуков) с сохранением жесткости.
Интеграция нескольких компонентов: передний модуль Volkswagen ID. серии интегрирует 6 стальных компонентов в одном процессе литья под давлением, сокращая количество этапов сборки и снижая затраты на 20%.
IV. Коррозионная стойкость и экологическая адаптивность
1. Химическая стабильность
PPS-LGF40 не демонстрирует значительной коррозии в кислых или щелочных средах с pH 3–11, что делает его пригодным для химических трубопроводов.
PP-LGF50 демонстрирует отличную стойкость к соляному туману (ASTM B117) в течение 1000 часов без появления ржавчины, превосходя алюминиевые сплавы (около 500 часов).
2. Атмосферостойкость и огнестойкость
LFT-PP прошел тест на старение QUV (1000 часов) без образования трещин и подходит для кожухов антенн базовых станций 5G.
PA6-LGF30 достигает класса огнестойкости UL94 V-0 при толщине стенки 1,6 мм, отвечая требованиям пожарной безопасности для электронного оборудования.
V. Экологические характеристики: ключевой носитель циркулярной экономики
1. Перерабатываемость: система замкнутого цикла переработки
Ford Motor Компания измельчает отработанные поддоны батарей и смешивает их с первичным материалом в соотношении 3:7 для производства новых автомобильных деталей, сохраняя более 90% характеристик.
100% перерабатываемость: отходы могут быть напрямую повторно использованы в производстве без потери характеристик, что обеспечивает значительные экологические преимущества по сравнению с термореактивными материалами (такими как SMC).
2. Биоразлагаемые альтернативы
PLA-LGF20 демонстрирует скорость разложения >90% в условиях компостирования в течение 6 месяцев, отвечая стандартам ЕС EN 13432, и подходит для использования в одноразовой посуде.
Низкий углеродный след: LFT-G PP-LGF50 имеет углеродный след 2,8 кг CO₂/кг, что составляет всего одну треть от показателя алюминиевого сплава.
VI. Сравнительные преимущества с другими материалами
| Comparative items | LFT-G | Aluminum Alloy | Short fiber composite materials |
| Density (g/cm ³) | 1.1-1.6 | two point seven | 1.2-1.5 |
| Specific strength (MPa · cm ³/g) | 120-180 | one hundred and twenty | 80-120 |
| Processing cycle (seconds/piece) | 45-60 | 120-180 | 30-50 |
| corrosion resistance | Excellent (pH3-11) | Medium (requires surface treatment) | average |
| Recovery cost | Low (performance retention rate>90%) | High (requiring smelting energy consumption) | Moderate (performance degradation of 20% -30%) |
VII. Будущие технологические прорывы
1. Многоволоконное синергетическое армирование
Гибридная система из стеклянного и углеродного волокна (например, PP/LGF20+LCF10) может увеличить предел прочности при растяжении на 15%, одновременно снижая стоимость на 10%.
2. Интеллектуальная функциональная интеграция
Технология самовосстановления: LFT-G с внедренными микрокапсулами ремонтных агентов автоматически восстанавливается при распространении трещин, увеличивая срок службы на 50%, и используется в опорах мостов высокоскоростных железных дорог.
Конструкция теплопроводящей сети: модифицированный графеном PA6-LGF40 имеет теплопроводность 2,0 Вт/(м·К) и используется в модулях рассеивания тепла базовых станций 5G, снижая энергопотребление на 15%.
3. Адаптивность к экстремальным условиям среды
PEEK-LGF50 остается стабильным при температурах 300 °C и давлениях 10 МПа в глубоководных условиях, что делает его пригодным для использования в аэрокосмической отрасли и оборудовании для глубоководных исследований.
LFT-G благодаря синергетическому эффекту длинных волокон и термопластичных смол достигает комплексной производительности «легкость, высокая прочность, термостойкость, легкость обработки и перерабатываемость», демонстрируя незаменимые преимущества при замене металлов и традиционных композитных материалов. С снижением стоимости углеродного волокна, созреванием технологии биосмол и развитием интеллектуального модифицирования LFT-G будет все глубже проникать в области высокотехнологичного производства, становясь одним из ключевых материалов, поддерживающих глобальную индустриализацию облегчения веса и устойчивое развитие.
Типы
LFT-G (гранулы термопластичного композита с длинным армирующим волокном) можно классифицировать несколькими способами, охватывая матрицу смолы, тип армирующего волокна, характеристики обработки, функциональные модификации и области применения. Ниже приведены основные классификации и типичные примеры:
I. Классификация по типу матрицы смолы
1. LFT-G на основе универсальных смол
На основе полипропилена (PP): низкая плотность (около 0,9–0,91 г/см³), низкая стоимость, широкое применение в облегченных автомобильных компонентах (таких как балки бампера и поддоны батарей) и корпусах бытовой техники. Например, LFT-G® PP-LGF30 имеет содержание волокна 30%, предел прочности при растяжении до 120 МПа и отличную химическую стойкость.
На основе полиэтилена (PE): выдающаяся гибкость и влагостойкость, подходит для коррозионностойких применений, таких как трубопроводы и резервуары для хранения.
2. LFT-G на основе инженерных пластиков
На основе нейлона (PA): включает PA6, PA66, PA12 и др. PA66-LGF50 обладает пределом прочности при растяжении до 247 МПа и термостойкостью (длительная рабочая температура >150 °C), обычно используется в компонентах моторного отсека и каркасах автомобильных сидений.
На основе полибутилентерефталата (PBT): отличная жесткость и размерная стабильность, подходит для электронных разъемов и компонентов прецизионных приборов.
На основе термопластичного полиуретана (TPU): сочетает эластичность и высокую прочность, используется в экранировании кабелей, спортивном инвентаре (например, лыжи) и других ударопрочных применениях.
3. LFT-G на основе высокоэффективных смол
На основе полифениленсульфида (PPS): термостойкий (выше 220 °C), высокая огнестойкость (UL94 V-0), подходит для аэрокосмической отрасли и радиопрозрачных обтекателей базовых станций 5G.
На основе полиэфирэфиркетона (PEEK): устойчив к экстремальным температурам (-160 °C до 260 °C) и химической коррозии, обычно используется в медицинских имплантатах и высокотехнологичном промышленном оборудовании.
4. На основе полифталиламида (PPA)
Сохраняет высокую прочность при высоких температурах, подходит для компонентов турбокомпрессоров автомобилей.
5. LFT-G на основе биосмол
На основе полилактида (PLA): биоразлагаемый, экологичный, используется в одноразовой посуде, упаковочных материалах и т.д.
II. Классификация по типу армирующего волокна
1. LFT-G с армированием стеклянным волокном (LGF)
Длинное стеклянное волокно (LGF): высокая экономическая эффективность, длина волокна 5–25 мм, степень сохранения после литья под давлением достигает 3,2–6,4 мм, что значительно повышает жесткость и ударную вязкость материала. Например, LFT-G® PA6-LGF40 имеет модуль упругости при изгибе до 10 ГПа.
Безщелочное стеклянное волокно (E-Glass): отличная электроизоляция, используется в корпусах электронных и электротехнических изделий и изоляционных компонентах.
2. LFT-G с армированием углеродным волокном (LCF)
Длинное углеродное волокно (LCF): плотность составляет всего 60% от плотности стеклянного волокна, но прочность и модуль упругости в 2–3 раза выше, что обеспечивает значительное снижение веса. Например, PP-LCF30 имеет предел прочности при растяжении до 200 МПа и используется в поддонах батарей для электромобилей и рамах высококлассных велосипедов.
Высокомодульное углеродное волокно (HM-CF): модуль упругости >300 ГПа, подходит для конструктивных элементов аэрокосмической отрасли и опор прецизионных приборов.
3. LFT-G с армированием специальными волокнами
С армированием базальтовым волокном: изготовлено из природной базальтовой руды, термостойкое, устойчивое к УФ-излучению, перерабатываемое и биоразлагаемое. FAW Hongqi использует его в деталях интерьера, снижая вес более чем на 20%.
С армированием арамидным волокном: сверхвысокая вязкость (относительное удлинение при разрыве >3%), отличные баллистические характеристики, используется в военной защитной экипировке и высококлассном спортивном инвентаре.
III. Классификация по процессу формования
1. LFT-G для литья под давлением: длина гранул 10–12 мм, подходит для сложных деталей сложной формы (таких как каркасы приборных панелей автомобилей), равномерное распределение волокон, высокое качество поверхности.
2. LFT-G для экструзии: длина гранул 15–25 мм, используется для изготовления непрерывных конструкций, таких как трубы и профили, с высокой производительностью.
3. LFT-G для формования прессованием: длина гранул 20–25 мм, подходит для крупных плоских деталей (таких как строительная опалубка), направление ориентации волокон контролируемо.
IV. Классификация по функциональной модификации
1. Огнестойкий LFT-G: добавлены бромсодержащие и фосфорсодержащие антипирены, отвечают стандартам UL94 V-0, используются в корпусах электронных и электротехнических изделий и компонентах автомобильных батарей.
2. Атмосферостойкий LFT-G: добавлены УФ-абсорберы, подходит для деталей, используемых на открытом воздухе длительное время (таких как кронштейны солнечных панелей).
3. Электропроводящий LFT-G: армирован углеродным или металлическим волокном, объемное удельное сопротивление <10³ Ω·cm, used in electromagnetic shielding covers and anti-static equipment.
4. Теплопроводный LFT-G: наполнен графеном или керамическими частицами, теплопроводность >1,5 Вт/(м·К), решает проблемы рассеивания тепла в базовых станциях 5G и чипах.
V. Классификация по области применения
1. Автомобильная промышленность
Конструктивные элементы: передние модули, балки бампера, каркасы сидений (PA66-LGF50). Функциональные компоненты: поддон батареи (PP-LGF30), капот двигателя (PPS-LGF40).
Детали интерьера: каркас приборной панели (PA6-LGF30), обшивки дверей (TPU-LGF20).
2. Электроника и электротехника
Оборудование высокой мощности: радиопрозрачный обтекатель антенны базовой станции 5G (PPS-LGF40), корпус маршрутизатора (PEEK-LGF30).
Прецизионные компоненты: разъемы (PBT-LGF40), материалы для упаковки интегральных схем.
3. Аэрокосмическая отрасль
Фюзеляж беспилотных летательных аппаратов (PEEK-LCF30), детали интерьера самолетов (PA12-LGF40), используя их свойства легкости и высокой прочности.
4. Строительство и инфраструктура
Строительная опалубка (PP-LGF20), строительные леса (PE-LGF30), коррозионностойкие и перерабатываемые.
5. Спорт и досуг
Рама велосипеда (PP-LCF30), лыжи (TPU-LGF20), баланс между прочностью и свободой дизайна.
VI. Классификация по экологическим характеристикам
1. Перерабатываемый LFT-G: материалы на основе термопластичных смол на 100% перерабатываемы и пригодны для повторного использования. Отходы могут быть измельчены и регранулированы с минимальной потерей характеристик.
2. Биоразлагаемый LFT-G на основе биосмол: такой как PLA-LGF20, он естественно разлагается в условиях компостирования после утилизации, соответствуя экологическим нормам ЕС.
LFT-G представлен широким разнообразием типов. Благодаря комбинациям смол, волокон, процессов и функций он может удовлетворять разнообразные потребности от товаров повседневного спроса до высокотехнологичного промышленного оборудования. С развитием технологий материалов будущий LFT-G будет продолжать инновации в сторону более высоких характеристик (например, стойкость к экстремальным средам), более низкой стоимости (например, замена части углеродного волокна базальтовым) и большей экологической дружественности (например, биосмолы).
Цена
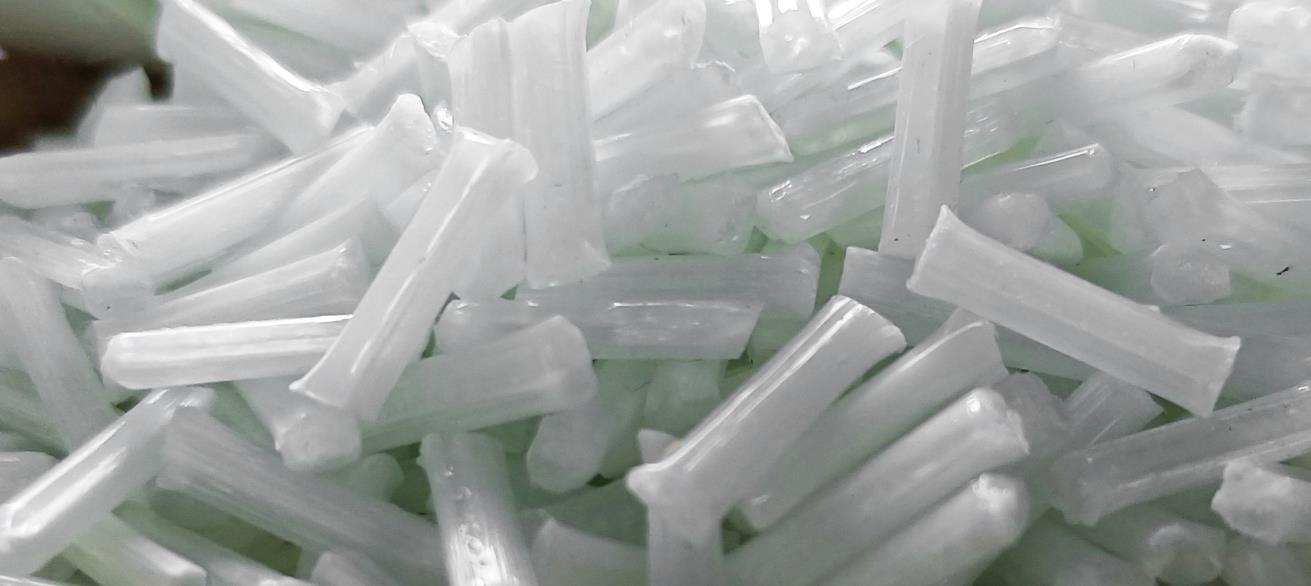
Ценовой диапазон LFT-G (гранулы термопластичного композита с длинным армирующим волокном) зависит от таких факторов, как матрица смолы, тип армирующего волокна, содержание волокна, процесс формования и рыночный спрос и предложение. Ниже приведена подробная классификация на основе последних рыночных данных 2025 года:
I. Ценовой диапазон по матрице смолы
1. LFT-G на основе полипропилена (PP) общего назначения для литья под давлением
Содержание волокна 20–30%, ценовой диапазон составляет 10–15 юаней/кг (примерно 1000–1500 долларов США/тонна). Например, LFT-G® CPP-NA-LGF30 от Xiamen Changxian имеет содержание волокна 30%, предел прочности при растяжении 120 МПа и цену около 12 юаней/кг.
Высокопрочный конструкционный класс: содержание волокна 40–70%, цена возрастает до 12–20 юаней/кг. Например, материал PP-LGF50 (плотность 1,32 г/см³) используется в поддонах автомобильных батарей по цене около 12,4 юаня/кг; PP-LGF70 из-за высокого содержания волокна (70%) может достигать 18 юаней/кг.
Электропроводящий/теплопроводный модифицированный класс: с добавлением углеродного волокна или графена, цена составляет 30–50 юаней/кг, используется в компонентах электромагнитного экранирования.
2. LFT-G на основе нейлона (PA)
На основе PA6: содержание волокна 30–50%, цена составляет 18–25 юаней/кг. Например, PA6-LGF40 имеет модуль упругости при изгибе 10 ГПа и цену около 20 юаней/кг.
На основе PA66: отличная термостойкость, цена составляет 24–28 юаней/кг при содержании волокна 50%. Например, PA66-LGF50 от Xiamen Changxian имеет предел прочности при растяжении 247 МПа и цену около 25 юаней/кг.
На основе PA12: отличная низкотемпературная стойкость; цена 18–22 юаня/кг при содержании волокна 30%; используется в топливных линиях автомобилей.
3. LFT-G на основе высокоэффективных смол
На основе полифениленсульфида (PPS): цена 40–60 юаней/кг при содержании волокна 40%; используется в кожухах антенн базовых станций 5G.
На основе полиэфирэфиркетона (PEEK): устойчив к экстремальным температурам; цена 150–200 юаней/кг; используется в компонентах аэрокосмической отрасли.
На основе полифталиламида (PPA): сохраняет высокую прочность при высоких температурах; цена 30–40 юаней/кг; используется в компонентах турбокомпрессоров.
4. LFT-G на основе биосмол
На основе полилактида (PLA): биоразлагаемый; цена 15–20 юаней/кг при содержании волокна 20%, более чем на 30% выше, чем у обычного PP-класса; используется для одноразовой упаковки.
II. Ценовой диапазон по типу армирующего волокна
1. С армированием стеклянным волокном (LGF)
Длинное стеклянное волокно (LGF): цена при содержании волокна 30% составляет 10–15 юаней/кг, основной сегмент рынка LFT-G.
Безщелочное стеклянное волокно (E-Glass): отличная электроизоляция, 12–18 юаней/кг, используется для корпусов электронных и электротехнических приборов.
2. С армированием углеродным волокном (LCF)
Длинное углеродное волокно (LCF): цена при содержании волокна 30% составляет 150–200 юаней/кг, значительный эффект облегчения веса, используется в поддонах батарей электромобилей. Например, PP-LCF30 от Xiamen Changxian имеет предел прочности при растяжении 200 МПа и цену около 180 юаней/кг.
Высокомодульное углеродное волокно (HM-CF): цена 200–300 юаней/кг, используется в конструктивных элементах аэрокосмической отрасли.
3. С армированием специальными волокнами
С армированием базальтовым волокном: цена 12–15 юаней/кг, экологичный и перерабатываемый, используется в автомобильных интерьерах.
С армированием арамидным волокном: отличные баллистические характеристики, цена 80–120 юаней/кг, используется в военной защитной экипировке.
III. Ценовой диапазон по процессу формования
1. LFT-G для литья под давлением: длина гранул 10–12 мм, подходит для сложных деталей сложной формы, цена 12–25 юаней/кг, на 10–20% выше, чем у экструзионного класса. Например, LFT-G для литья под давлением PA6-LGF30 для каркасов приборных панелей автомобилей стоит около 18 юаней/кг.
2. LFT-G для экструзии: длина гранул 15–25 мм, используется для труб и профилей, цена 10–20 юаней/кг, высокая производительность. Например, экструзионный класс PP-LGF20 для строительной опалубки стоит около 10 юаней/кг.
3. LFT-G для формования прессованием: длина гранул 20–25 мм, используется для крупных плоских деталей, цена 15–25 юаней/кг, направление ориентации волокон контролируемо.
IV. Ценовой диапазон по функциональной модификации
1. Огнестойкий LFT-G: отвечает стандарту UL94 V-0, цена на 10–15% выше, чем у стандартного класса. Например, огнестойкий PA6-LGF30 стоит около 22 юаней/кг и используется для корпусов электронных и электротехнических приборов.
2. Атмосферостойкий LFT-G: содержит УФ-абсорберы, цена на 8–12% выше, чем у стандартного класса, используется для наружных кронштейнов солнечных панелей.
3. Электропроводящий LFT-G: объемное удельное сопротивление <10³ Ω·cm, priced 30-50 RMB/kg, used for electromagnetic shielding covers.
4. Теплопроводный LFT-G: теплопроводность >1,5 Вт/(м·К), цена 20–30 юаней/кг, используется для компонентов рассеивания тепла базовых станций 5G.
V. Средняя рыночная цена и тенденции
Средняя цена автомобильного LFT-G в 2025 году: примерно 2780 долларов США/тонна (19 600 юаней/тонна), снижение примерно на 4% по сравнению с 2023 годом, главным образом из-за падения цен на стеклянное волокно и увеличения производственных мощностей.
Снижение стоимости углеродного LFT-G: ожидается, что стоимость отечественного крупнотоннажного углеродного волокна (например, 48K) упадет ниже 60 юаней/кг к 2027 году, что приведет к снижению цены углеродно-армированного LFT-G на 30–50%.
Рост биосмол LFT-G: с ужесточением экологической политики рыночный спрос на биосмолы LFT-G растет на 25% ежегодно, а цены постепенно сближаются с ценами традиционных материалов.
VI. Ценовые ориентиры для типичных сценариев применения
| Application field | Material type | Цена range (RMB/kg) | Typical components |
| Automotive structural components | PP-LGF30 | 10.0-12.0 | Bumper crossbeam, battery tray |
| Automotive engine compartment components | PA66-LGF50 | 24-28 | Turbocharger bracket |
| Electronic and electrical casing | PBT-LGF40 | 20-25 | 5G base station router housing |
| Aerospace structural components | PEEK-LCF30 | 150-200 | drone fuselage |
| building formwork | PP-LGF20 | 10.0-12.0 | Recyclable building templates |
| sports equipment | TPU-LGF20 | 15-18 | Ski board, bicycle rack |
VII. Резюме факторов, влияющих на цену
1. Стоимость сырья: смолы (такие как PA66) и волокна (такие как углеродное волокно) составляют 70–80% стоимости LFT-G, и их ценовые колебания напрямую влияют на конечные продукты.
2. Содержание волокна: увеличение содержания волокна на 10% приводит к росту цены на 10–15%.
3. Сложность процесса: класс для литья под давлением дороже экструзионного класса из-за более высоких требований к точности оборудования.
4. Оптовые закупки: скидка 15–20% доступна при годовых закупках свыше 1000 тонн.
5. Региональные различия: цены в Восточном Китае (основной регион потребления в Китае) немного ниже, чем в Южном Китае, из-за более концентрированной цепочки поставок, снижающей логистические затраты.
Ценовой диапазон LFT-G составляет 10–300 юаней/кг в зависимости от матрицы смолы, типа волокна, обработки и функциональных требований. С технологическим прогрессом и масштабным производством стоимость углеродно-армированного и биосмольного LFT-G будет продолжать снижаться, стимулируя его широкое применение в высокотехнологичном производстве и охране окружающей среды. При покупке следует комплексно учитывать требования к характеристикам, стоимости и объемам, чтобы выбрать решение по материалам с наилучшим соотношением цены и качества.
Состав и пропорции рецептуры LFT-G
I. Базовая структура состава
LFT-G (гранулы термопласта с длинным армирующим волокном) представляет собой композитный материал на основе гранул термопласта с длинным армирующим волокном, состоящий преимущественно из трех основных компонентов:
| Category | Proportion range | Main functions |
| Resin matrix | 30%-80% | Provide formability, toughness, and chemical stability |
| Reinforced fiber | 20%-70% | Endow high strength, high stiffness, and heat resistance |
| Функциональные additives | Total<10% | Improve interface integration, processing performance, and special features |
II. Состав и пропорции матрицы смолы
1. Универсальная матрица смолы
Серия полипропилена (PP) (наиболее распространенная, более 50%):
Гомополимерный PP (HPP): 40–80%, высокая жесткость, низкая стоимость
Сополимерный PP (CPP): 40–70%, улучшает вязкость и термостойкость
Серия полиамида (PA) (второе по величине применение):
PA6: 40–70%, высокая вязкость и химическая стойкость
PA66: 40–70%, более высокая прочность и термостойкость
2. Инженерная матрица смолы (специальные применения)
PBT: 40–80%, высокая термостойкость и атмосферостойкость
PET: 40–80%, высокая жесткость и размерная стабильность
PPS: 50–70%, отличная термостойкость (>200 °C) и огнестойкость
TPU: 40–80%, отличная эластичность и износостойкость
PLA: 50–80%, биоразлагаемые и экологически чистые применения
III. Состав и пропорции армирующих волокон
1. Стеклянное волокно (наиболее широко используемое)
Стекловолокно типа E: 20–70%, сбалансированные комплексные характеристики, умеренная стоимость
Стекловолокно типа S: 20–50%, более высокая прочность, используется для требований к высокой производительности
Пример типичного продукта:
– LFT-G ® PP LGF40: 40% стекловолокно + 60% PP
– LFT-G ® CPP-NA-LGF50: 50% стекловолокно + 50% CPP
– LFT-G ® CPP-NA-LGF70: 70% стекловолокно + 30% CPP
2. Высококачественные волокна (специальные применения)
Углеродное волокно (CF): 10% - 50%, сверхвысокая прочность, малый вес, применяется для высококлассных авиационных и автомобильных компонентов
Арамидное волокно: 10% - 40%, отличная ударопрочность и сопротивление усталости
Базальтовое волокно: 20% - 50%, хорошая термостойкость и щелочестойкость
IV. Состав и пропорции функциональных добавок
1. Категория совместимости интерфейса
Совместитель (PP-g-MAH и др.): 2% - 10%, улучшает сцепление между смолой и поверхностью волокна
Силановый связующий агент: 0,3% - 3%, усиливает химическое связывание между поверхностью волокна и смолой
2. Категория улучшения перерабатываемости
Смазка: 0,2% - 0,5%, снижает вязкость расплава, улучшает текучесть
Зародышеобразователь (нуклеатор): 0,1% - 0,3%, повышает скорость и однородность кристаллизации
3. Категория повышения долговечности
Антиоксидант: 0,1% - 0,5%, предотвращает термическую деструкцию и старение при высоких температурах
Стабилизатор света: 0,2% - 1%, повышает атмосферостойкость и предотвращает УФ-старение
4. Специальные функциональные добавки
Антипирен (огнезащитная добавка): 2% - 18% (в зависимости от класса огнестойкости), обеспечивает огнестойкие свойства
Антимикробные агенты: 5% - 15%, применяются в медицинской сфере и при контакте с пищевыми продуктами
Модификатор ударной вязкости: 3% - 10%, повышает ударную прочность
Теплопроводящий/электропроводящий наполнитель: 5% - 30%, применяется для создания функциональных материалов с тепло- или электропроводностью
V. Пример типовой рецептуры продукта
1. Универсальный LFT-G на основе PP (обычно используется для автомобильных компонентов)
Смола PP: 50% - 70%
Длинное стекловолокно: 30% - 50%
Совместитель: 4% - 6%
Силановый связующий агент: 1% - 3%
Антиоксидант: 0,2% - 0,4%
Смазка: 0,2% - 0,4%
Характеристики: Высокая жесткость, хорошая ударная прочность, высокая экономическая эффективность
2. Высокоэффективный LFT-G на основе PA6 (механические конструкционные компоненты)
Смола PA6: 50% - 70%
Длинное стекловолокно: 30% - 50%
Совместитель: 3% - 5%
Модификатор ударной вязкости: 3% - 5%
Антиоксидант: 0,3% - 0,5%
Смазка: 0,3% - 0,5%
Характеристики: Высокая прочность, высокая термостойкость, сопротивление усталости
3. Специальный LFT-G на основе PPS (электроника/аэрокосмическая отрасль)
Смола PPS: 60% - 80%
Длинное углеродное волокно: 20% - 40%
Совместитель: 2% - 4%
Связующий агент: 0,5% - 1,5%
Смазка: 0,2% - 0,4%
Характеристики: Сверхвысокая прочность, малый вес, термостойкость (>200 ℃), огнестойкость
VI. Морфологические характеристики гранул
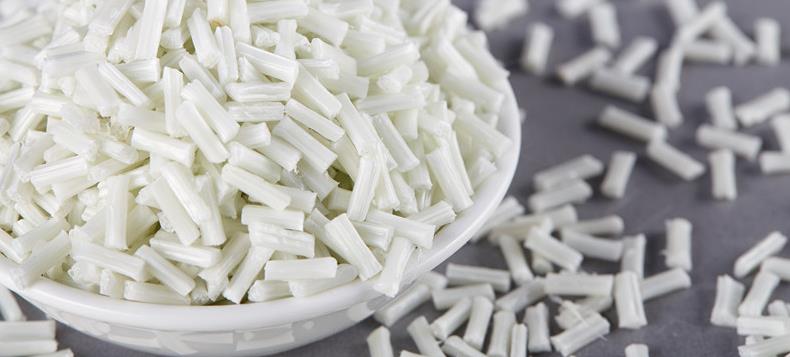
Продукты LFT-G обычно представляют собой цилиндрические гранулы со следующими характеристиками:
Диаметр: приблизительно 3 мм
Длина: существуют две основные спецификации
– Около 12 мм: преимущественно используется для литья под давлением
– Около 25 мм: преимущественно используется для прессования
Распределение волокон: волокна расположены вдоль продольной оси гранул и имеют длину, равную длине самих гранул
VII. Гибкая настройка
LFT-G является многокомпонентным композитным материалом, и его состав может гибко корректироваться в зависимости от сценария применения
Конструкционные компоненты: высокое содержание волокна (40% - 70%), повышающее прочность и жесткость
Тонкостенные изделия: высокое содержание смолы (60% - 80%), улучшающее формообразуемость
Специальные функциональные компоненты: добавление соответствующих функциональных добавок (<10%) to achieve flame retardant, conductive and other characteristics
Ключевое правило пропорций: на каждые 10% увеличения содержания волокна прочность материала возрастает примерно на 15-20%, но текучесть снижается примерно на 10-15%, что требует сбалансированного проектирования.
Примечание: конкретная рецептура продукта может корректироваться в зависимости от требований производителя и области применения, а указанные выше соотношения находятся в общепринятых отраслевых диапазонах.
Производственный процесс
Производство LFT-G (гранул термопластичного композита с длинным армирующим волокном) преимущественно использует непрямой метод (I-LFT), формируя гранулы с длинным армирующим волокном путем эффективной пропитки и компаундирования расплава смолы и непрерывных волокон. Ниже приведен подробный анализ основных процессов, оборудования и технических характеристик:
I. Основные этапы производственного процесса
1. Предварительная обработка сырья
Подготовка смолы: гранулы термопластичных смол, таких как полипропилен (PP), нейлон (PA) и полифениленсульфид (PPS), сушатся в сушильной системе для удаления влаги (например, PA6 необходимо высушить до содержания влаги <0.1%) to prevent resin degradation at high temperatures.
Подготовка волокна: непрерывные волокна, такие как стекловолокно и углеродное волокно, разматываются с бобинной стойки, поддерживаются в состоянии постоянного натяжения системой контроля натяжения, а их поверхностная температура повышается нагревательным устройством (например, инфракрасным) для улучшения смачиваемости смолой.
2. Приготовление расплава смолы
Пластификация в двухшнековом экструдере: гранулы смолы нагреваются до расплавленного состояния в двухшнековом экструдере (например, 180-220℃ для PP, 230-260℃ для PA6). Высокоинтенсивное смешивание достигается за счет комбинации шнековых элементов, обеспечивая однородную пластификацию смолы.
Ввод добавок: антипирены, модификаторы ударной вязкости, связующие агенты и т.д. вводятся в линию по мере необходимости, точно дозируются и смешиваются с расплавом смолы через систему боковой подачи.
3. Процесс пропитки волокна и композитирования
Пропитка в ванне расплава: непрерывные жгуты волокон входят в ванну с расплавом смолы через направляющее устройство и полностью покрываются смолой под действием динамического давления, образуя композитную ленту «смола-волокно». Например, технология ванны расплава компании Nanjing Baiyou позволяет достичь смачиваемости стекловолокна более 98% и снизить уровень повреждения волокон на 20%.
Оптимизация конструкции матрицы: применяются обтекаемые конструкции матриц (например, конические полости) для снижения сопротивления потоку волокон. Одновременно точный контроль температуры (±2℃) обеспечивает стабильную вязкость смолы, улучшая эффект пропитки.
4. Охлаждение и гранулирование
Водяное охлаждение и формование: композитные ленты быстро охлаждаются ниже температуры стеклования (например, ниже 50℃ для PP) с помощью водяной ванны или системы воздушного охлаждения, затвердевая в полужесткие ленты.
Точное гранулирование: ротационный гранулятор разрезает ленты на гранулы длиной 5-25 мм. Регулируя скорость режущего инструмента и скорость тяги, обеспечивается постоянная длина гранул (погрешность ≤ ±1 мм). Например, оборудование SEMEX обеспечивает высокоскоростное гранулирование со скоростью 60 метров/минуту при производительности одной линии 1500 кг/ч.
5. Постобработка и упаковка
Обработка поверхности: гранулы обрабатываются силановым связующим агентом (например, KH550) для улучшения межфазного сцепления между волокном и смолой, что повышает прочность материала на растяжение (например, увеличение прочности на растяжение PA6-LGF30 со 120 МПа до 150 МПа).
Контроль качества: диспергируемость волокон проверяется с помощью оптического микроскопа, механические свойства тестируются на электронной разрывной машине, а гранулометрический состав анализируется лазерным анализатором размера частиц для обеспечения выхода годной продукции >99%.
II. Ключевое оборудование и технические параметры
| Name | Features and Characteristics | Typical parameters |
| Double screw extruder | Resin melting and mixing provide high shear force. | Length to diameter ratio (L/D) of 40-50, screw speed of 300-600rpm, motor power of 90-132kW. |
| Fiber yarn frame | Store and release continuous fiber bundles, equipped with tension control system. | Can accommodate 6-72 fiber bundles, with tension fluctuations of ≤± 5%. |
| Melt pool immersion mold head | Realize deep composite of fibers and molten resin. | The temperature control accuracy of the mold cavity is ± 2 ℃, and the fiber passing rate is 5-60 meters/minute. |
| water cooling system | Fast curing composite strip to prevent fiber slippage. | The water temperature should be controlled at 20-30 ℃, and the cooling rate should be greater than 50 ℃/second. |
| Intelligent granulator | Accurately control particle length and support non-stop tool changing. | The cutting speed is 100-500rpm, and the particle length error is ≤± 1mm. |
III. Оптимизация процесса и инновационные технологии
1. Технология онлайн-ремонта: при обрыве жгутов волокон автоматические устройства заправки позволяют осуществлять ремонт без остановки производства, повышая эффективность на 30%. Например, оборудование Nanjing Baiyou может завершить повторную протяжку волокна в течение 30 секунд, избегая потерь материала из-за простоев.
2. Модульная конструкция: оборудование имеет модульную структуру, позволяющую быстро заменять головки экструзионных матриц и шнековые комбинации. Переход с смолы PP на PA может быть выполнен в течение 5 минут, что адаптирует производство к требованиям многономенклатурного выпуска малыми партиями.
3. Интеллектуальная система управления: интегрируя контроллер PLC и промышленный сенсорный экран, система в реальном времени контролирует такие параметры, как натяжение волокна, температура расплава и крутящий момент шнека, автоматически корректируя их с помощью алгоритмов ПИД для обеспечения стабильности процесса. Например, оборудование Shengmeike обеспечивает колебания содержания волокна ≤±1%.
4. Энергосберегающие технологии: применение системы промежуточного охлаждения и рекуперации тепла позволяет использовать тепло, выделяемое при охлаждении расплава смолы, для предварительного нагрева волокон, снижая энергопотребление на 25% по сравнению с традиционными процессами.
IV. Сравнение процессов и области применения
| Process type | Representative equipment | Fiber length (mm) | Production efficiency (kg/h) | Typical applications | Pros and Cons |
| LFT-G indirect method | Nanjing KERKE LFT-G production line | 5.0-25.0 | 500-1500 | Car battery tray, 5G base station antenna cover | Advantages: The particles are easy to store and transport, suitable for injection molding of complex shapes; Disadvantages: It requires secondary heating and has a high fiber damage rate. |
| D-LFT direct method | Nanjing Baiyou D-LFT Equipment | 10.0-25.0 | 800-2000 | Automotive front-end module, building template | Advantages: One step molding, high fiber retention rate (>80%); Disadvantages: Large equipment investment, suitable for large-scale production. |
V. Ключевые точки контроля качества
1. Дисперсия волокна: наблюдение за поперечным сечением под оптическим микроскопом. Волокна должны быть равномерно распределены, без явных агломератов или участков с оголенными волокнами. Например, рейтинг дисперсии волокон для PA6-LGF30 должен достигать класса A (стандарт ISO 178).
2. Сохранение длины волокна: измерение длины волокна в гранулах методом анализа изображений. Средняя длина должна составлять ≥80% от целевого значения. Например, средняя длина волокна для PP-LGF30 должна быть ≥12 мм (целевое значение 15 мм).
3. Стабильность механических свойств: каждая партия продукции должна тестироваться на прочность на растяжение, модуль упругости при изгибе, ударную вязкость и т.д., с диапазоном колебаний ≤±5%. Например, прочность на растяжение PA66-LGF50 производства Xiamen Changxian должна быть стабильной на уровне 247±12 МПа.
VI. Тенденции развития
1. Высокоскоростное производство: скорость оборудования увеличилась с традиционных 20 метров/минуту до 60 метров/минуту, а производительность одной линии превышает 2000 кг/ч, что удовлетворяет масштабные потребности таких отраслей, как электромобили.
2. Интеллектуальное обновление: внедрение системы визуального контроля на базе ИИ для выявления обрывов волокон, дефектов гранул и других проблем в реальном времени, а также активация роботизированной руки для автоматического удаления бракованных изделий, повышая уровень автоматизации производства.
3. «Зеленое» производство: разработка процессов производства LFT-G с использованием биоразлагаемых смол (таких как PLA) и переработанных волокон (таких как вторичное углеродное волокно) для содействия развитию циркулярной экономики в материаловедении. Например, биоразлагаемые гранулы PLA-LGF20 от одной компании уже используются в одноразовой посуде.
4. Расширение функциональности: разработка материалов LFT-G с теплопроводностью >2,0 Вт/(м·К) путем модификации нанонаполнителями (такими как графен и углеродные нанотрубки) для использования в компонентах теплоотвода базовых станций 5G.
Производственный процесс LFT-G ориентирован на эффективную пропитку, достигая баланса между высокой производительностью и масштабируемостью за счет инноваций в оборудовании и интеллектуального управления. В будущем, по мере снижения стоимости углеродного волокна и созревания технологий биоразлагаемых смол, LFT-G продолжит делать прорывы в области облегчения веса и экологичности, становясь одним из основных материалов для «замены стали пластиком».
Производственное оборудование
Оборудование для производства LFT-G (гранул термопластичного композита с длинным армирующим волокном) построено вокруг двухшнекового экструдера в сочетании с модулями обработки волокон, пропитки и компаундирования, а также охлаждения и гранулирования, образуя высокоавтоматизированную производственную линию. Ниже приведен подробный анализ основного оборудования, технических параметров и примеров производителей:
I. Состав и функции основного оборудования
1. Система подачи и предварительной обработки волокон
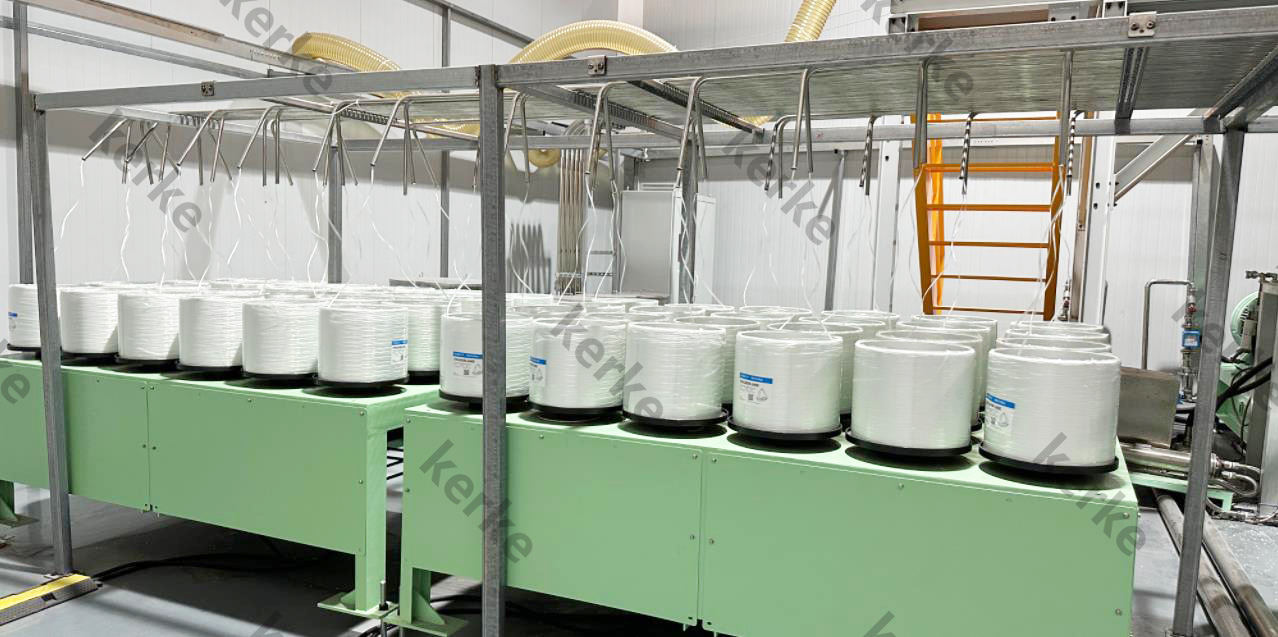
Бобинная стойка для волокон
Конструктивное решение: использование односторонней или двусторонней компоновки позволяет разместить от 6 до 72 бобин с волокном, поддерживая одновременное разматывание нескольких типов волокон, таких как стекловолокно и углеродное волокно. Например, бобинная стойка Nanjing kerke оснащена интеллектуальной системой контроля натяжения в реальном времени, контролирующей погрешность толщины в пределах ±0,05 мм.
Контроль натяжения: благодаря приводу от векторного двигателя и системе обратной связи с замкнутым контуром (например, легкая бобинная стойка ATAMachinery) колебания натяжения составляют ≤±3%, предотвращая обрыв или ослабление волокон. Некоторые виды высококлассного оборудования (например, Nanjing kerke) используют конструкцию винт-гайка, позволяющую синхронно регулировать натяжение всех бобин с помощью маховиков, повышая эффективность и согласованность.
Предварительный нагрев волокна: встроенное устройство инфракрасного нагрева повышает температуру поверхности волокна до 80-120℃, улучшая смачиваемость смолой и снижая дефекты пропитки.
2. Двухшнековый экструдер и система плавления
Двухшнековый экструдер
Модели и параметры: основные модели включают серию Yuesheng SAT (диаметр 41-130 мм, удельный крутящий момент 9-13 Нм/см³, производительность 150-3500 кг/ч). Производственная линия LFT-G от Nanjing kerke оснащена двухшнековым экструдером с отношением длины к диаметру (L/D) 40-50, поддерживающим высокоинтенсивное смешивание и точный контроль температуры.
Функциональные модули:
Секция загрузки: использует шнеки с большим шагом нарезки для обеспечения быстрого попадания частиц смолы в зону плавления, избегая закупорки.
Секция плавления: благодаря сегментированному нагреву (литые алюминиевые нагревательные элементы + датчики PT100) точность контроля температуры составляет ±2℃, например, смола PP нагревается до 180-220℃, а PA6 — до 230-260℃.
Секция смешивания: оснащена месильными дисками и обратными шнековыми элементами для обеспечения однородного смешивания смолы и добавок, при этом антипирены и связующие агенты вводятся через систему боковой подачи.
3. Система пропитки волокна и композитирования
Головка экструзионной матрицы для пропитки в ванне расплава
Принцип работы: непрерывные жгуты волокон входят в ванну с расплавом смолы через направляющее устройство и полностью покрываются смолой под действием динамического давления (0,5-2 МПа). Технология ванны расплава Nanjing kerke обеспечивает смачиваемость стекловолокна более 98%, повышая прочность готового изделия на 20%.
Контроль температуры: головка матрицы использует зонный нагрев (мощность одного нагревательного элемента головки 1-2 кВт/шт.) в сочетании с системой управления с замкнутым контуром ПИД, обеспечивая колебания температуры ≤±1℃. Например, температура головки для смолы PPS контролируется на уровне 300-320℃.
Оптимизация конструкции: обтекаемая конструкция полости матрицы снижает сопротивление потоку волокон, а система вспомогательного разрежения обеспечивает 360° покрытие волокон смолой, предотвращая явление «оголенных волокон».
4. Система охлаждения и гранулирования
Устройство формования с водяным охлаждением
Метод охлаждения: использование водяной ванны или системы воздушного охлаждения для быстрого охлаждения композитной ленты от температуры плавления до температуры ниже точки стеклования (например, PP охлаждается ниже 50℃), время отверждения ≤10 секунд.
Скорость охлаждения: расход воды в системе водяного охлаждения 5-10 л/мин, скорость воздушного потока в системе воздушного охлаждения 8-12 м/с, что обеспечивает отсутствие прилипания на поверхности гранул и стабильное внутреннее распределение волокон.
Интеллектуальный гранулятор
Технические параметры: гранулятор Nanjing KERKE поддерживает регулировку длины гранул от 5 до 25 мм, срок службы ножей превышает 600 тонн, а выход годной продукции составляет 99%. Оборудование Shengmeike обеспечивает высокоскоростное гранулирование со скоростью 60 метров/минуту при производительности одной линии 1500 кг/ч.
Метод управления: сервопривод режущего инструмента синхронизирован со скоростью тяги, погрешность длины гранул ≤±1 мм. Некоторые виды оборудования оснащены системой автоматической замены ножей и сигнализацией о закупорке для сокращения времени простоя.
5. Интеллектуальная система управления
Основная архитектура: на базе контроллера PLC и промышленного сенсорного экрана, интегрирующая следующие функции:
Связь параметров процесса: автоматически координирует такие параметры, как натяжение волокна, скорость шнека и температура матрицы. Например, при изменении линейной скорости система автоматически корректирует частоту гранулятора для поддержания стабильной длины гранул.
Мониторинг в реальном времени: выявление обрывов волокон и дефектов гранул с помощью системы визуального контроля на базе ИИ, а также автоматическое удаление бракованных изделий совместно с роботизированной рукой.
Прослеживаемость данных: интеграция с системой MES для хранения данных о партиях производства (таких как содержание волокна и механические свойства), поддерживающая управление полным жизненным циклом продукта.
II. Технологические инновации и тенденции развития
1. Высокоскоростное производство
Производственная линия LFT-G от Nanjing KERKE работает со скоростью 40-60 метров в минуту, при производительности одной линии 25 кг/ч, что повышает эффективность на 30% по сравнению с традиционным оборудованием.
2. Интеллектуальное обновление
Внедрение системы визуального контроля на базе ИИ для анализа дисперсии волокон и морфологии гранул в реальном времени. Например, оборудование Anhui Dingsu может автоматически выявлять «дефекты упаковки сердцевины», повышая выход годной продукции до более чем 99%. 3. «Зеленое» производство
Разработка процессов производства с использованием биоразлагаемых смол (таких как PLA) и переработанных волокон (таких как rCF); оборудование компании из Нанкина по методу ванны расплава достигло массового производства гранул PLA-LGF20, соответствующих экологическим стандартам ЕС.
4. Многофункциональная интеграция
Интеграция модулей реактивной экструзии в линию, таких как двухшнековый экструдер Nanjing Baiyou с непрерывной реактивной дегазацией, позволяющий одновременно выполнять модификацию смолы и пропитку волокон, снижая энергопотребление на промежуточных этапах.
III. Производители и примеры применения
1. Nanjing Baiyou Extrusion Machinery
Особенности оборудования: совместимость с методами ванны расплава и матричной технологии, поддержка множества систем смол, таких как PP, PA и PPS, с индивидуальным содержанием волокна от 20% до 70%, экспорт в Европу, Америку и Юго-Восточную Азию.
Пример применения: поставка производственной линии для материала поддонов батарей PP-LGF50 клиенту из отрасли электромобилей, с сохранением длины волокна >80% и прочностью на растяжение 180 МПа.
2. Chuangbo Machinery
Технические преимущества: разработанное совместно с Пекинским университетом химической технологии оборудование LFT-G использует технологию оптимизированной конструкции матрицы, снижая уровень повреждения волокон на 20%, подходит для материалов с углеродным армированием.
Пример применения: производство гранул PEEK-LCF30 для аэрокосмической компании, используемых в конструкционных компонентах крыльев дронов, с достижением класса дисперсии волокон A (стандарт ISO 178).
3. Anhui Dingsu
Направление инноваций: запуск производственной линии LFT-G для литья под давлением конструкционных компонентов, интегрирующая вспомогательную пропитку под разрежением и систему онлайн-мониторинга изображений, повышающую согласованность осевого распределения волокон в гранулах на 30%.
Пример применения: производство материала для кронштейнов турбокомпрессоров PA66-LGF50 для поставщика первого уровня (Tier 1) автомобильной промышленности, с колебаниями прочности на растяжение между партиями ≤ ±5%.
IV. Рекомендации по выбору и закупке оборудования
1. Соответствие характеристик
Выбор системы смолы и типа волокна на основе целевого продукта (например, автомобильные конструкционные компоненты, корпуса электроники). Например, PA6-LGF30 подходит для средних требований к прочности, а PPS-LGF40 — для высокотемпературных сред.
2. Планирование производственных мощностей
Для годовых объемов производства менее 5000 тонн рекомендуется одна линия производительностью 1000 кг/ч. Для крупномасштабного производства (>10000 тонн/год) можно настроить систему с несколькими параллельными линиями для снижения удельного энергопотребления.
3. Контроль затрат
Инвестиции в оборудование для армирования углеродным волокном (включая бобинную стойку и головку матрицы) составляют примерно 8-12 млн юаней, а для оборудования со стекловолокном — примерно 3-5 млн юаней. При оптовых закупках (например, годовой объем >1000 тонн) можно запросить скидку 15%-20% у производителя.
4. Сервисное обслуживание
Отдавайте предпочтение производителям, предоставляющим решения «под ключ» (таким как Nanjing Baiyou), включая проектирование процесса, пусконаладку оборудования и обучение персонала, сокращая цикл пусконаладки до 3-6 месяцев.
Оборудование для производства LFT-G использует двухшнековый экструдер в качестве ядра, достигая массового производства высокоэффективных композитных материалов за счет точной координации таких модулей, как предварительная обработка волокон, пропитка расплавом и охлаждение с гранулированием. С развитием интеллектуальных и «зеленых» технологий будущее оборудование будет эволюционировать в сторону более высоких скоростей и многофункциональной интеграции, способствуя широкому применению LFT-G в областях облегчения веса и экологичности. При покупке необходимо комплексно учитывать производственные мощности, затраты и техническую поддержку для выбора оптимального решения, наилучшим образом соответствующего вашим потребностям.
Линия экструзии LFT-G
Наша производственная линия по выпуску термопластичных композитов с длинным стекловолокном (LFT-G)采用 прямой производственный процесс, отличающийся коротким циклом производства и высокой степенью сохранения длины волокна. Она позволяет напрямую превращать непрерывные волокна в гранулы с высокой эффективностью производства. Линия использует специальное устройство подачи волокон и шнек интенсивного смешивания.
Области применения
LFT-G (частицы термопластичного композита с длинным армирующим волокном) получил масштабное применение в различных отраслях благодаря высокой прочности, малому весу и возможности переработки, и продолжает расширяться в сторону высококлассных и интеллектуальных применений. Ниже приведены основные сценарии применения и типичные примеры:
I. Автомобильная промышленность: основной материал для облегчения веса и модернизации конструкций
1. Батареи электромобилей
Поддоны и корпуса батарей: использование таких материалов, как LFT-G PP/LGF50, позволяет выдерживать длительную эксплуатацию в высокотемпературных средах до 150℃. Например, после использования материала PP-LGF40 в поддоне батареи модели BAIC вес был снижен на 54% по сравнению со стальным поддоном, и изделие прошло испытания на вибрацию (ускорение 32 м/с²) и циклические тесты при высоких и низких температурах (-40℃ до 120℃). Одна компания разработала материал для крышки батареи LFT-G PP-LGF50, который сохраняет стабильные характеристики в средах от -35℃ до 115℃, и был запущен в массовое производство и применение в моделях Tesla, BYD и других производителей.
Кронштейны модулей батарей: углеродное волокно LFT-G (например, PA66-LCF30) используется в монтажных структурах высококлассных модулей батарей электромобилей благодаря высокой жесткости и коррозионной стойкости, снижая вес более чем на 30% по сравнению с алюминиевым сплавом.
2. Конструкционные компоненты кузова и шасси
Передний модуль: интеграция функций кронштейнов радиатора и креплений фар, использование материала LFT-G PP-LGF40, обеспечивающее снижение веса на 30% и более низкие производственные затраты. Например, передний модуль моделей Volkswagen ID. серии использует интегрированное литье под давлением, сокращая количество деталей на 50%.
Внутренняя панель двери: материал LFT-G PA6-LGF30 заменяет традиционные стальные пластины, снижая вес двери на 25% при сохранении ударопрочности. Он применяется в таких моделях, как Mercedes-Benz EQC.
Каркас сиденья: материал PP-LGF30 благодаря оптимизированной конструкции снижает вес каркаса сиденья на 20% при соблюдении требований к прочности, отвечая повышенным требованиям к запасу хода электромобилей.
3. Моторный отсек и компоненты системы терморегулирования
Кронштейн турбокомпрессора: материал PA66-LGF50 выдерживает температуры до 250℃, снижая вес на 40% после замены литых алюминиевых компонентов. Он уже используется в турбированных двигателях BMW, Audi и других производителей.
Впускной коллектор: материал PPS-LGF40 благодаря коррозионной стойкости и термостабильности применяется во впускных системах дизельных двигателей, снижая вес на 35% по сравнению с металлическими компонентами.
II. Электроника и связь: ключевая поддержка прорывов в технологии 5G
1. Основные компоненты базовых станций 5G
Радом радиолокационной станции и корпус AAU: материал LFT-PP после модификации обеспечивает низкую диэлектрическую проницаемость (ε≤2,5) и высокую атмосферостойкость, заменяя традиционные материалы PC и решая проблему хрупкости при длительной эксплуатации. Например, радом базовой станции 5G Huawei использует материал LFT-PP/LGF30, сохраняя стабильные характеристики в условиях от -40℃ до 55℃.
Фильтры и опоры сигналов: материал LFT-G PA6-LGF40 благодаря высокой прочности и электромагнитному экранированию (эффективность экранирования >30 дБ) используется в несущих конструкциях полостных фильтров базовых станций 5G, снижая вес на 20% по сравнению с алюминиевыми сплавами.
2. Облегчение конструкции в потребительской электронике
Корпуса ноутбуков: армированный углеродным волокном LFT-G (например, PC-LCF20) уменьшает толщину корпуса до 1,2 мм и вес на 15% при сохранении жесткости; применяется в серии Apple MacBook Pro.
Конструктивные элементы дронов: материал PEEK-LCF30 благодаря термостойкости (260℃) и усталостной прочности используется в рамах крыльев дронов, снижая вес на 40% и увеличивая дальность полета на 12% по сравнению с алюминиевыми сплавами.
III. Строительство и инфраструктура: инновационные решения для зеленого строительства
1. Системы опалубки зданий
Полимерная опалубка LFT: проект комплексного экспериментального здания Университета Цинхуа использует импортированную корейскую опалубку LFT, которую можно использовать повторно более 60 раз, что снижает затраты на 20% по сравнению с традиционной деревянной опалубкой. Ее плоскостность поверхности (погрешность ≤0,5 мм) и качество формования бетона значительно улучшены, и она прошла сертификацию зеленых строительных материалов Министерства жилищного строительства и городского развития.
Панели стальной рамной опалубки: инновационная система стальной рамной опалубки LFT компании Beijing Tianhe использует для панелей материал LFT-G PP, который адаптируется к сложным конструктивным работам. Ее амортизационные затраты за жизненный цикл ниже, чем у систем из фанеры, и она применяется в таких проектах, как Международный аэропорт Пекин Да Син.
2. Компоненты муниципального строительства
Трубы для защиты кабелей: материал LFT-G PVC-LGF20 благодаря коррозионной стойкости и высокой кольцевой жесткости (≥12,5 кН/м²) заменяет бетонные трубы в городских подземных коллекторах, повышая эффективность строительства в 3 раза.
Деформационные швы мостов: материал LFT-G EPDM-LGF15 благодаря высокой эластичности (относительное удлинение при разрыве >400%) и стойкости к старению заменяет резиновые деформационные швы, увеличивая срок службы с 5 до более чем 15 лет.
IV. Аэрокосмическая отрасль и высококачественное оборудование: стратегические материалы для повышения производительности
1. Конструктивные элементы аэрокосмической отрасли
Фюзеляж БПЛА: материал PEEK-LCF30 благодаря высокой прочности (предел прочности при растяжении > 240 МПа) и малому весу (плотность 1,3 г/см³) используется в фюзеляжах военных БПЛА, снижая затраты на 30% по сравнению с композитами на основе углеродного волокна.
Опоры спутников: материал LFT-G PPS-LGF40 сохраняет размерную стабильность в космических условиях (от -200℃ до 150℃) и используется в несущей конструкции солнечных панелей спутника BeiDou.
2. Облегчение промышленного оборудования
Промышленные роботизированные манипуляторы: армированный углеродным волокном LFT-G (например, PA66-LCF40) снижает вес манипулятора на 40% и увеличивает скорость движения на 20%; применяется в сварочных роботах на заводе Tesla Gigafactory.
Корпуса оборудования для глубоководных исследований: материал LFT-G PEEK-LGF30 благодаря высокой стойкости к давлению (10 МПа) и коррозионной стойкости используется в опоре смотрового окна глубоководного аппарата «Цзяолун», заменяя титановые сплавы и снижая вес на 35%.
V. Устойчивое развитие: ключевой инструмент циркулярной экономики
1. Переработка и регенерация материалов
Система замкнутой переработки: компания Ford Motor Компания измельчает снятые с эксплуатации батарейные поддоны из LFT-G PP/LGF30 и смешивает их с первичным материалом в соотношении 3:7 для производства стоек А-образных опор для внедорожника Explorer 2024 года, достигая уровня сохранения характеристик >90%.
Замена биоматериалами: компания из Нанкина разработала биоразлагаемые гранулы PLA-LGF20, которые используются в одноразовой посуде. После утилизации при условиях компостирования скорость разложения составляет >90% в течение 6 месяцев, что соответствует стандарту ЕС EN 13432.
2. Интеграция энергосберегающих технологий
Компоненты рекуперации тепла: материал LFT-G PA6-LGF40 с теплопроводностью >1,5 Вт/(м·К) используется в теплообменниках систем рекуперации тепла автомобильных двигателей, что приводит к снижению веса на 25% и повышению тепловой эффективности на 8% по сравнению с металлическими компонентами.
Интеллектуальная конструкция терморегулирования: композитный материал LFT-G PA6 (теплопроводность > 2,0 Вт/(м·К)) со встроенной теплопроводящей сеткой из графена может использоваться в модулях охлаждения базовых станций 5G, снижая энергопотребление на 15% за счет адаптивной регулировки температуры.
VI. Будущие тенденции: функциональная интеграция и технологические инновации
1. Мульти-материальная интеграция: гибридные системы волокон (например, стекловолокно + углеродное волокно) обеспечат оптимальный баланс между производительностью и стоимостью. Например, материал LFT-G PP/LGF20 + LCF10 снижает стоимость на 10% при сохранении прочности.
2. Интеллектуальное совершенствование: самовосстанавливающиеся материалы LFT-G благодаря микроинкапсуляции ремонтных агентов могут автоматически восстанавливаться при распространении трещин. Они используются в опорах мостов высокоскоростных железных дорог, увеличивая срок службы на 50%.
3. Применение в экстремальных условиях: сверхвысокотемпературные материалы LFT-G (например, PEEK-LGF50) выдерживают температуры до 300℃ и будут использоваться в компонентах камер сгорания авиационных двигателей, заменяя никелевые жаропрочные сплавы.
4. Цифровой двойник: на основе модели прогнозирования ориентации волокон с использованием метода конечных элементов это оптимизирует конструкцию пресс-формы, повышая однородность распределения волокон в изделиях LFT-G на 30% и достигая выхода годной продукции более 99%.
Материалы LFT-G благодаря своим уникальным эксплуатационным преимуществам и гибкости обработки эволюционировали от традиционных заменителей до интеллектуальных многофункциональных компонентов. По мере снижения стоимости углеродного волокна, созревания технологии биосмол и совершенствования систем переработки уровень проникновения LFT-G в электромобили, аэрокосмическую отрасль и зеленое строительство будет продолжать расти, становясь одним из ключевых материалов, определяющих глобальное облегчение конструкций и устойчивое развитие.
Сравнение
LFT-G (гранулы термопластичного композита с длинным волокном) демонстрирует значительные преимущества перед традиционными материалами (металлы, коротковолокнистые композиты, обычные пластики и т. д.) в отношении облегчения конструкции, механических свойств, эффективности обработки, стоимости и экологической безопасности. Ниже представлен многомерный сравнительный анализ на основе фактических данных:
I. Сравнение с металлическими материалами
1. Преимущества в облегчении веса и удельной прочности
Соотношение плотности и прочности: плотность LFT-G составляет всего 1,1–1,6 г/см³, что в 5–7 раз меньше, чем у стали, и в 2–3 раза меньше, чем у алюминия. Например, PP с армированием 40% стекловолокном (LFT-G PP-GF40) имеет предел прочности при растяжении 150 МПа, плотность 1,19 г/см³ и удельную прочность (прочность/плотность) 126, что значительно выше, чем у алюминиевого сплава A380 (удельная прочность 120) и низкоуглеродистой стали (удельная прочность 51).
Пример снижения веса: батарейный поддон электромобиля после использования материала LFT-G PP-LGF50 снизил вес на 54% по сравнению со стальным поддоном и прошел испытания на вибрацию (ускорение 32 м/с²) и циклические испытания при высоких и низких температурах (от -40℃ до 120℃).
2. Оптимизация эффективности обработки и стоимости
Производственный цикл: LFT-G использует литье под давлением, время цикла обычно составляет менее 60 секунд на деталь, тогда как штамповка или литье металла требуют нескольких процессов и могут занимать несколько минут. Например, передний модуль Volkswagen ID. серии использует интегрированное литье под давлением LFT-G, что сокращает количество деталей на 50% и снижает затраты на 20%.
Общая стоимость: хотя стоимость сырья LFT-G сопоставима со стоимостью алюминиевого сплава, стоимость пресс-формы для литья под давлением на 30–50% ниже, чем штамповочных форм для металла, а снижение транспортных и энергетических затрат благодаря облегчению конструкции дополнительно снижает общую стоимость. Например, автомобильная компания использовала LFT-G для замены алюминиевого сплава при производстве каркасов сидений, что привело к снижению общих затрат на 18%.
3. Ограничения характеристик и границы применения
Термостойкость и электропроводность: рабочая температура LFT-G в долгосрочной перспективе обычно ниже 200℃ (например, PA6-LGF30 — 210℃), тогда как металлы выдерживают значительно более высокие температуры (например, алюминиевые сплавы выше 300℃). Кроме того, электропроводность металлов делает их незаменимыми в электронных компонентах.
Коррозионная стойкость и усталостная прочность: LFT-G не ржавеет в солевом тумане (ASTM B117), но металлы обладают превосходной усталостной прочностью в специфических условиях (например, высокая температура и влажность). Например, блоки цилиндров двигателей по-прежнему требуют использования чугуна или алюминиевых сплавов.
II. Сравнение с коротковолокнистыми композитами (SFT)
1. Значительное улучшение механических свойств
Соотношение длины волокна и прочности: LFT-G сохраняет 80% длины волокна после литья под давлением (примерно 3,2–6,4 мм), тогда как длина волокна в коротковолокнистых композитах (SFT) составляет всего 0,1–0,5 мм. На примере PA6 предел прочности при растяжении LFT-G PA6-LGF30 (165–175 МПа) на 35–40% выше, чем у коротковолокнистого PA6-GF15 (120–130 МПа), а ударная прочность увеличена на 40%.
Стойкость к ползучести и размерная стабильность: скорость деформации при ползучести LFT-G при высоких температурах на 60% ниже, чем у SFT, а коэффициент усадки при формовании составляет всего 0,2%, что делает его пригодным для высокоточных конструктивных деталей (например, корпусов автомобильных коробок передач).
2. Различия в технологии обработки и стоимости
Эффективность формования: литье под давлением LFT-G не требует предварительной сушки, а диапазон температур расплава шире (например, для PP-LGF30 это 200–260℃, что на 20% шире, чем у SFT), что сокращает время простоя на регулировку. Одна компания, использующая LFT-G для производства корпусов электроники, увеличила производственные мощности на 25%.
Использование материала: отходы LFT-G могут быть переработаны на 100% с уровнем сохранения характеристик более 90%, тогда как характеристики SFT значительно ухудшаются после переработки. Например, компания Ford Motor Компания измельчает снятые с эксплуатации батарейные поддоны из LFT-G и смешивает их с первичным материалом в соотношении 3:7 для использования при производстве новых автомобильных деталей.
III. Сравнение с обычными пластиками (такими как PP и ABS)
1. Превосходные механические свойства по всем параметрам
Прочность и жесткость: предел прочности при растяжении обычного PP составляет примерно 20–30 МПа, тогда как LFT-G PP-LGF30 достигает 121–148 МПа, а модуль упругости при изгибе увеличивается до 6800–8600 МПа, что делает его пригодным для замены металлических кронштейнов.
Термостойкость и стойкость к старению: температура тепловой деформации (HDT) обычного PP составляет примерно 100℃, тогда как LFT-G PP-LGF30 достигает 159℃ (при 1,8 МПа) и проходит тест на УФ-старение (отсутствие растрескивания после 1000 часов QUV), что делает его пригодным для наружного применения (например, кожухи антенн базовых станций 5G).
2. Свобода проектирования и функциональная интеграция
Формование сложных конструкций: литье под давлением LFT-G позволяет использовать тонкостенные конструкции (толщина стенки 1,2 мм) и интегрированное формование (например, интегрированные защелки и ребра жесткости), сокращая этапы сборки. Например, корпус Apple MacBook Pro использует армированный углеродным волокном LFT-G, что снижает толщину до 1,2 мм и вес на 15%.
Индивидуальная модификация: добавляя антипирены, связующие агенты и т. д., LFT-G может отвечать специфическим требованиям. Например, коррозионная стойкость материала PPS-LGF40 делает его пригодным для использования во впускных коллекторах дизельных двигателей, снижая вес на 35% после замены металла.
IV. Сравнение с термореактивными композитами (такими как SMC, BMC)
1. Перерабатываемость и экологические преимущества
Возможность переработки: как термопластичный материал, LFT-G может быть многократно переплавлен и обработан с минимальной потерей характеристик после переработки. Термореактивные материалы, напротив, не подлежат переработке, а их сжигание выделяет токсичные газы. Например, ЕС требует, чтобы интерьерные материалы автомобилей были на 100% перерабатываемыми к 2035 году, что делает LFT-G предпочтительным выбором.
Низкие выбросы ЛОС: производство LFT-G не выделяет вредных газов, соответствуя экологическим стандартам автомобильных интерьеров (таким как VDA 278), тогда как формование SMC требует растворителей, таких как стирол.
2. Баланс между стоимостью обработки и характеристиками
Производственная эффективность: цикл литья под давлением LFT-G короткий (<60 seconds), while SMC molding requires 3-5 minutes. One company using LFT-G to produce car bumpers saw a 3-fold increase in single-line capacity.
Сравнение механических свойств: ударная прочность LFT-G (например, PP-LGF30 составляет 34–46 кДж/м²) немного ниже, чем у SMC (примерно 50–80 кДж/м²), но его предел прочности при изгибе и модуль упругости сопоставимы, а стоимость на 20–30% ниже, что делает его пригодным для чувствительных к стоимости применений (например, логистические ящики).
V. Сравнение с полимерами, армированными углеродным волокном (CFRP)
1. Баланс стоимости и характеристик
Преимущество в стоимости: материалы LFT-G, армированные углеродным волокном (например, PA66-LCF30), стоят примерно от 1/3 до 1/2 стоимости CFRP и могут производиться массово методом литья под давлением. Например, крыло дрона из PEEK-LCF30 снижает затраты на 30% по сравнению с CFRP при сохранении 80% прочности.
Легкость и электропроводность: плотность LFT-G (1,3 г/см³) немного выше, чем у CFRP (1,5 г/см³), но армированный углеродным волокном LFT-G все еще может обеспечить снижение веса на 30–40%, а поверхностное проводящее покрытие может удовлетворить требованиям электромагнитного экранирования (эффективность экранирования >30 дБ).
2. Различия в сценариях применения
Высококачественные конструктивные элементы: CFRP остается незаменимым в экстремальных условиях, таких как аэрокосмическая отрасль (например, обшивка самолета), благодаря превосходной термостойкости (>300℃) и усталостной прочности. LFT-G, напротив, более подходит для средне- и высокоуровневых применений в автомобильной промышленности и электронике. – Производственная эффективность: литье под давлением LFT-G имеет короткий цикл (например, 45 секунд/деталь для PA66-LCF30), тогда как формование препрегов CFRP занимает несколько часов, что делает LFT-G пригодным для массового производства.
VI. Комплексные преимущества и применимые сценарии использования LFT-G
| Comparative items | Advantages of LFT-G | Typical application scenarios |
| Lightweight | The density is only 1/5-1/7 of steel, and the specific strength is super aluminum alloy, with significant weight reduction effect | New energy vehicle battery tray, drone body, laptop shell. |
| Mechanical properties | The tensile strength is 120-240MPa, the impact resistance is 3-5 times that of ordinary plastics, and the high temperature resistance can reach 210 ℃ | Automotive front-end module, turbocharger bracket, 5G base station filter. |
| Processing efficiency | Injection molding cycle less than 60 seconds, capable of integrating complex structures and reducing mold costs by 30% -50% | Car seat frame, electronic component housing, building template. |
| Cost optimization | The overall cost is 15% -30% lower than that of metals, and the performance retention rate of recycled materials is greater than 90% | Logistics box, home appliance casing, industrial robot arm. |
| Environmental characteristics | 100% recyclable, bio based materials (such as PLA-LGF20) have a degradation rate of over 90% within 6 months, meeting EU environmental standards | Disposable tableware, urban underground comprehensive pipe gallery, high-speed railway bridge supports. |
VII. Будущие тенденции и технологические инновации
1. Мульти-материальная интеграция: гибридные системы волокон (например, стекловолокно + углеродное волокно) обеспечат оптимальный баланс между производительностью и стоимостью. Например, материал LFT-G PP/LGF20 + LCF10 снижает стоимость на 10% при сохранении прочности.
2. Интеллектуальное совершенствование: самовосстанавливающиеся материалы LFT-G благодаря микроинкапсуляции ремонтных агентов могут автоматически восстанавливаться при распространении трещин, увеличивая срок службы на 50%, что подходит для опор мостов высокоскоростных железных дорог.
3. Применение в экстремальных условиях: сверхвысокотемпературный LFT-G (например, PEEK-LGF50) выдерживает температуры до 300℃ и будет использоваться в компонентах камер сгорания авиационных двигателей, заменяя никелевые жаропрочные сплавы.
4. Цифровой двойник: на основе модели прогнозирования ориентации волокон с использованием метода конечных элементов это оптимизирует конструкцию пресс-формы, повышая однородность распределения волокон в изделиях LFT-G на 30% и достигая выхода годной продукции более 99%.
Благодаря характеристикам легкости, высокой прочности, эффективности и экологичности LFT-G эволюционирует от традиционного заменителя материалов до интеллектуального многофункционального компонента, становясь одним из ключевых материалов, определяющих глобальное облегчение конструкций и устойчивое развитие.




