

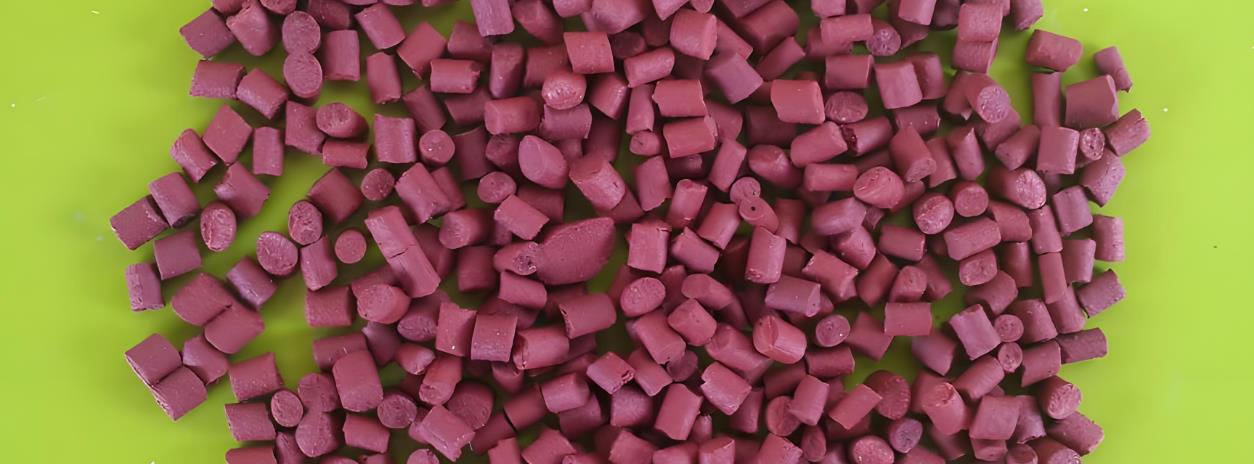
ПА-мастербаатч представляет собой гранулированный продукт, изготовленный на основе полиамида (ПА) в качестве носителя путем добавления различных функциональных добавок (таких как антипирены, антистатики, антибактериальные агенты и т. д.) и других необходимых компонентов с последующим смешиванием, экструзией и гранулированием. В зависимости от назначения ПА-мастербаатч может быть разделен на различные типы, такие как антипиреновый мастербаатч, антистатический мастербаатч, антибактериальный мастербаатч и т. д.
Типы
ПА-мастербаатч, также известный как полиамидный мастербаатч, классифицируется на следующие типы в зависимости от их функций и областей применения:
Усиленный ПА-мастербаатч
Усиленный ПА-мастербаатч производится путем добавления армирующих материалов, таких как стекловолокно и углеродное волокно, к смоле ПА. Добавление стеклонаполненного ПА-мастербаатча повышает механическую прочность, жесткость и размерную стабильность материала, что обеспечивает широкое применение в автомобильных компонентах и корпусах электроники и электрооборудования, способных выдерживать значительные внешние нагрузки и удары. Усиленный ПА-мастербаатч с добавлением углеродного волокна обладает не только высокими механическими свойствами, но и обеспечивает материалу хорошую электрическую и теплопроводность. Он обычно используется в высококачественном спортивном инвентаре, аэрокосмической отрасли и других областях, требующих экстремально высоких характеристик материала.
Антипиреновый ПА-мастербаатч
Производится путем добавления антипиренов на основе галогенов, фосфора, азота и т. д. к смоле ПА. Галогенсодержащий антипиреновый ПА-мастербаатч обладает хорошим антипиреновым эффектом, но может выделять токсичные газы при горении; антипиреновые ПА-мастербаатчи на основе фосфора и азота являются более экологичными, выделяя меньше дыма и токсичных газов при горении. Антипиреновый ПА-мастербаатч в основном используется в областях с жесткими требованиями к огнестойкости, таких как бытовая электроника, провода и кабели, что позволяет эффективно предотвращать возникновение и распространение пожаров.
Ударопрочный (модифицированный) ПА-мастербаатч
Ударопрочный ПА-мастербаатч обычно модифицируется путем добавления эластомеров, таких как этилен-пропиленовый каучук, нитрильный каучук и т. д., к смоле ПА. Ударопрочный ПА-мастербаатч значительно повышает вязкость и ударную прочность материалов на основе ПА, обеспечивая сохранение хорошей гибкости даже при низких температурах и снижая склонность к хрупкому разрушению. Обычно используется при производстве деталей интерьера автомобилей, спортивного инвентаря, упаковочных материалов и других изделий, требующих высокой ударопрочности.
Токопроводящий ПА-мастербаатч
Обычно производится путем добавления токопроводящих наполнителей, таких как технический углерод (сажа), металлические волокна и углеродные нанотрубки, к смоле ПА. Токопроводящий ПА-мастербаатч обладает хорошей электропроводностью и может использоваться для изготовления антистатических компонентов, материалов для экранирования от электромагнитных помех и т. д. в бытовой электронике. Он эффективно предотвращает накопление статического электричества и электромагнитные помехи, защищая нормальную работу электронного оборудования и безопасность пользователей.
Атмосферостойкий ПА-мастербаатч
Атмосферостойкий ПА-мастербаатч производится путем добавления УФ-абсорберов, антиоксидантов и других добавок к смоле ПА, что повышает стойкость материалов на основе ПА к старению в условиях внешней среды и предотвращает такие проблемы, как выцветание, растрескивание и деградация механических свойств, вызванные длительным воздействием природных факторов, таких как солнечный свет и дождь. Атмосферостойкий ПА-мастербаатч обычно используется в строительных материалах для наружного применения, наружных деталях автомобилей, сельскохозяйственных пленках и других областях, что позволяет продлить срок службы изделий.
Антибактериальный ПА-мастербаатч
Производится путем добавления антибактериальных агентов, таких как антибактериальные агенты на основе ионов серебра, органические антибактериальные агенты и т. д., к смоле ПА. Антибактериальный ПА-мастербаатч обладает способностью подавлять рост и размножение микроорганизмов, таких как бактерии и плесневые грибки, и может использоваться для изготовления медицинских изделий, упаковочных материалов для пищевых продуктов, кухонной утвари и других товаров, тесно связанных со здоровьем человека. Он эффективно предотвращает рост бактерий и обеспечивает гигиеничность и безопасность продукции.
Соотношение рецептуры
Различные типы ПА-мастербаатча имеют разные функциональные и эксплуатационные требования, поэтому их рецептурные соотношения также различаются. Ниже приведены приблизительные диапазоны соотношений для некоторых распространенных типов ПА-мастербаатча, которые необходимо корректировать в зависимости от конкретных требований к продукции при реальном производстве:
Усиленный ПА-мастербаатч
Смола ПА: 60% – 80%
Стекловолокно: 20% – 40%
Другие добавки (такие как связующие агенты, смазочные материалы и т. д.): 0,5% – 5%
Антипиреновый ПА-мастербаатч
Смола ПА: 70% – 90%
Антипирен: 10% – 30%
Другие добавки (такие как синергисты, антиоксиданты и т. д.): 0,5% – 5%
Ударопрочный (модифицированный) ПА-мастербаатч
Смола ПА: 70% – 90%
Эластомер: 10% – 30%
Другие добавки (такие как совместители, антиоксиданты и т. д.): 0,5% – 5%
Токопроводящий ПА-мастербаатч
Смола ПА: 80% – 95%
Токопроводящие наполнители (такие как технический углерод, углеродные нанотрубки и т. д.): 5% – 20%
Другие добавки (такие как диспергаторы, связующие агенты и т. д.): 0,5% – 5%
Атмосферостойкий ПА-мастербаатч
Смола ПА: 90% – 98%
УФ-абсорбер: 0,5% – 3%
Антиоксидант: 0,5% – 2%
Другие добавки (такие как стабилизаторы света и т. д.): 0,5% – 2%
Антибактериальный ПА-мастербаатч
Смола ПА: 90% – 98%
Антибактериальный агент: 0,5% – 5%
Другие добавки (такие как диспергаторы и т. д.): 0,5% – 2%
Производственный процесс
Процесс производства ПА-мастербаатча аналогичен описанному выше процессу производства ПБТ-мастербаатча и обычно включает такие этапы, как подготовка сырья, смешивание компонентов, экструзионное гранулирование, сушка, а также упаковка и хранение. Однако конкретные операции и параметры могут варьироваться в зависимости от типа мастербаатча. Ниже приведено подробное описание процесса производства ПА-мастербаатча:
Подготовка сырья
Выбор смолы ПА: Выбирайте подходящую смолу ПА на основе требований к характеристикам различных типов ПА-мастербаатча, таких как ПА6, ПА66 и т. д. При этом следует обращать внимание на вязкость, молекулярно-массовое распределение и другие показатели смолы, чтобы гарантировать соответствие производственным требованиям.
Подготовка добавок: Для усиленного ПА-мастербаатча необходимо подготовить стекловолокно, углеродное волокно и другие армирующие материалы, а также провести их поверхностную обработку для улучшения адгезии к смоле ПА. Для антипиренового ПА-мастербаатча следует выбрать подходящие антипирены, такие как бромсодержащие и фосфорсодержащие антипирены. Для ударопрочного ПА-мастербаатча необходимо подготовить эластомеры, такие как этилен-пропиленовый каучук и нитрильный каучук. Для токопроводящего ПА-мастербаатча необходимо подготовить токопроводящие наполнители, такие как технический углерод и углеродные нанотрубки, обеспечив соответствие их размера частиц и чистоты требованиям. Для атмосферостойкого ПА-мастербаатча необходимо подготовить УФ-абсорберы, антиоксиданты и т. д. Для антибактериального ПА-мастербаатча необходимо подготовить соответствующие антибактериальные агенты, такие как антибактериальные агенты на основе ионов серебра, органические антибактериальные агенты и т. д.
Смешивание компонентов
Предварительное смешивание: Смола ПА и добавки предварительно смешиваются в определенном соотношении в зоне загрузки высокоскоростного смесителя или двухшнекового экструдера, чтобы обеспечить равномерное распределение добавок в смоле ПА. Время предварительного смешивания обычно составляет 5–10 минут.
Высокоскоростное смешивание: Дальнейшее смешивание проводится с использованием высокоскоростного смесителя, где материал более равномерно перемешивается за короткий промежуток времени благодаря быстро вращающимся мешалкам. Скорость смешивания обычно составляет от 500 до 1000 об/мин, а время смешивания — 10–20 минут. Для некоторых труднодиспергируемых добавок, таких как углеродные нанотрубки, стекловолокно и т. д., может потребоваться добавление диспергаторов или использование специальных процессов смешивания для улучшения эффекта диспергирования.
Экструзионное гранулирование
Экструзия расплава: Смешанный материал загружается в двухшнековый экструдер и нагревается до температуры плавления смолы ПА. Температура плавления ПА6 обычно составляет 220–230 °C, а температура плавления ПА66 — 250–260 °C. Вращение шнеков подвергает материал воздействию сил сдвига и давления внутри цилиндра, обеспечивая дальнейшее равномерное смешивание и пластификацию. Скорость вращения шнека регулируется в зависимости от характеристик материала и производственной эффективности, обычно составляя от 100 до 600 об/мин. Для усиленного ПА-мастербаатча следует обращать внимание на добавление и диспергирование стекловолокна или углеродного волокна в процессе экструзии во избежание агломерации волокон или неравномерного распределения. Для токопроводящего ПА-мастербаатча необходимо обеспечить равномерное диспергирование токопроводящего наполнителя в смоле ПА для получения стабильной электропроводности.
Фильтрация: В процессе экструзии примеси и неплавленые частицы удаляются из материала с помощью фильтра или фильтрующего устройства. Количество ячеек сетки фильтра выбирается в зависимости от требований к качеству продукции, обычно составляя от 80 до 200 меш.
Гранулирование: Отфильтрованный расплав экструзируется из головки экструдера, образуя непрерывные жгуты или нити, которые затем охлаждаются и формуются с помощью воздушного или водяного охлаждения. После охлаждения жгутообразный или нитевидный материал нарезается гранулятором на частицы требуемого размера, то есть ПА-мастербаатч. Скорость работы гранулятора и выбор режущего инструмента влияют на размер и форму частиц мастербаатча, которые обычно имеют размер от 2 до 5 мм.
Процесс сушки
ПА-мастербаатч склонен к поглощению влаги в процессе производства, поэтому для обеспечения его характеристик и качества требуется сушка. Температура сушки обычно составляет 80–120 °C, а время сушки — 2–6 часов, чтобы снизить содержание влаги в мастербаатче до уровня ниже 0,1%. Для некоторых гигроскопичных ПА-мастербаатчей, таких как мастербаатч на основе ПА66, требования к сушке могут быть более строгими.
Упаковка и хранение
Упаковка: Высушенный ПА-мастербаатч упаковывается в пластиковые или бумажные мешки, а затем помещается в герметичную внешнюю упаковочную коробку для предотвращения поглощения влаги и загрязнения мастербаатча при хранении и транспортировке. Спецификации упаковки определяются в соответствии с потребностями заказчика; обычно используются мешки по 25 кг или биг-бэги (тонные мешки).
Хранение: ПА-мастербаатч следует хранить в сухом, проветриваемом помещении, защищенном от прямых солнечных лучей и влаги. Оптимальная температура хранения составляет 10–30 °C для предотвращения изменения свойств мастербаатча. Для некоторых специальных типов ПА-мастербаатча, таких как антибактериальный ПА-мастербаатч, следует уделять внимание гигиене условий хранения во избежание снижения эффективности антибактериального агента.
Производственное оборудование
Оборудование для производства ПА-мастербаатча включает в себя дозирующее оборудование, смесительное оборудование, экструзионно-гранулирующее оборудование, сушильное оборудование и упаковочное оборудование. Ниже приведено подробное описание:
1. Дозирующее оборудование
Электронные весы: используются для точного взвешивания различных видов сырья, таких как смола ПА и добавки. В зависимости от масштаба производства и требований к точности можно выбрать электронные весы с различными диапазонами измерений и классами точности, например, весы с диапазоном 0,1–500 кг и точностью ± 0,1 г, чтобы обеспечить точность рецептурных соотношений.
Автоматическая система дозирования: состоит из резервуаров для хранения, измерительных устройств, транспортных систем и системы управления; позволяет автоматизировать дозирование и подачу различных видов сырья, повышая эффективность и точность дозирования, и подходит для крупномасштабного производства.
2. Смесительное оборудование
Высокоскоростной смеситель: использует быстро вращающиеся мешалки для обеспечения равномерного смешивания материалов за короткий промежуток времени. Обладает преимуществами высокой скорости смешивания и хорошего качества смешивания; обычно используется для предварительного смешивания при производстве ПА-мастербаатча и первичного смешивания добавок со смолой.
Двухпланетарный смеситель: Мешалка вращается вокруг своей оси и одновременно движется по орбите, создавая интенсивные эффекты сдвига и смешивания материала в процессе перемешивания. Позволяет обеспечить равномерное смешивание высоковязких материалов и труднодиспергируемых добавок; подходит для производства ПА-мастербаатча с высокими требованиями к качеству смешивания.
3. Экструзионно-гранулирующее оборудование
Двухшнековый экструдер: Является одним из ключевых видов оборудования для производства ПА-мастербаатча. Два взаимосцепленных шнека вращаются внутри цилиндра, подвергая материал воздействию сдвига, сжатия и смешивания при транспортировке, обеспечивая плавление, пластификацию и равномерное смешивание материала. Двухшнековый экструдер обладает преимуществами высокой производительности подачи, хорошего качества смешивания, короткого и равномерного времени пребывания материала; может быть выбран в соответствии с различными рецептурами ПА-мастербаатча и требованиями технологического процесса, с различным отношением длины к диаметру (L/D), конструкцией шнеков и мощностью привода.
Вспомогательное оборудование экструдера: включает головку экструзионной головки, устройство охлаждения и гранулятор и т. д. Головка используется для экструзии расплава в требуемую форму, например, жгут или нить; устройства охлаждения обычно используют воздушное или водяное охлаждение для быстрого охлаждения и формования экструдированного материала; гранулятор нарезает охлажденный материал на частицы заданного размера. В зависимости от метода резки различают грануляторы горячей резки и холодной резки. Грануляторы горячей резки подходят для материалов с высокой вязкостью, тогда как грануляторы холодной резки подходят для различных материалов, обеспечивая высокое качество резки.
4. Сушильное оборудование
Печь с циркуляцией горячего воздуха: сушит ПА-мастербаатч за счет циркуляции нагретого воздуха, обладая преимуществами равномерной сушки и точного контроля температуры. Внутри печи имеется несколько полок для размещения поддонов с мастербаатчем. Горячий воздух циркулирует в печи, удаляя влагу из мастербаатча. Подходит для малых и средних объемов производства.
Псевдоожиженный сушильный аппарат (кипящий слой): использует горячий воздух для создания псевдоожиженного состояния материала в сушильной камере, обеспечивая быструю сушку. Обладает преимуществами высокой скорости сушки, хорошего качества сушки и меньшего комкования материала; подходит для сушки ПА-мастербаатча при крупномасштабном производстве.
5. Упаковочное оборудование
Автоматическая упаковочная машина: способна автоматически дозировать, наполнять и запечатывать упаковку с ПА-мастербаатчем. В зависимости от спецификаций упаковки и характеристик материала можно выбрать различные типы автоматических упаковочных машин, такие как машины для упаковки гранул, машины для упаковки в биг-бэги и т. д. Машина для упаковки гранул подходит для малых спецификаций упаковки, например, мешков по 25 кг; машина для упаковки в биг-бэги используется для крупных спецификаций, таких как упаковка по 1 тонне на мешок.
Запайочная машина: используется для запечатывания мешков с упакованным ПА-мастербаатчем, обеспечивая герметичность упаковочных мешков и предотвращая поглощение влаги и загрязнение мастербаатча при хранении и транспортировке. Распространенные типы запайочных машин включают машины термосварки, импульсные запайочные машины и т. д. Подходящая машина выбирается в зависимости от материала и толщины упаковочного мешка.
Кроме того, в процессе производства ПА-мастербаатча может использоваться вспомогательное оборудование, такое как транспортное оборудование для сырья, резервуары для хранения материалов, осушители воздуха и т. д., чтобы обеспечить бесперебойный ход производственного процесса и стабильное качество продукции.
Экструдер для ПА-мастербаатча
Экструдеры Kerke для мастербаатча могут использоваться для производства ПА-мастербаатча. Наши экструдеры для ПА-мастербаатча представлены в нескольких моделях, способных удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести пробные испытания и тесты…
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства мастербаатча с производительностью от…
-

Трехшнековый экструдер (3 шнека)
Экструдер с 3 шнеками представляет собой новую технологию, обладающую множеством преимуществ. Трехшнековый экструдер в основном используется…
-

Двухстадийная система экструзии
Система экструзии «мама-ребенок» (двухстадийная) предназначена для специальных материалов, которые нельзя обработать на одностадийном экструдере; первая стадия…
-

Линия компаундирования с закрытым смесителем Банбери
Наша линия «смеситель + экструдер» предназначена для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч.…
-

Система резки / система гранулирования
Различные материалы требуют различных систем резки; Kerke предоставляет все виды систем резки, ниже приведено описание…
Соответствующие требования
Производство ПА-мастербаатча (полиамидного мастербаатча) предъявляет высокие требования к экструдеру в части пластификации, смешивания, контроля температуры и т. д., а именно:
Производительность по пластификации
Конструкция шнека: Смола ПА имеет высокую температуру плавления и требует от шнека обеспечения достаточных сил сдвига и трения для достижения пластификации. Обычно используется шнек переходного типа (с резким изменением компрессии), который имеет более короткую зону сжатия и может подвергать смолу ПА интенсивному сдвигу и сжатию за короткий промежуток времени, быстро нагревая и плавя ее. При этом отношение длины к диаметру шнека (L/D) обычно составляет 25–32 для обеспечения достаточной длины зоны пластификации смолы ПА.
Мощность привода: Из-за высокого энергопотребления, необходимого для плавления смолы ПА, экструдер должен быть оснащен высокопроизводительным приводным двигателем, чтобы обеспечить стабильное вращение шнека во время производства, преодолеть сопротивление материала и достичь хорошего эффекта пластификации. Как правило, для экструдеров, производящих ПА-мастербаатч, мощность привода должна быть разумно настроена в соответствии с типоразмером и производительностью экструдера. Обычно экструдеры с производительностью 100–500 кг/ч имеют мощность привода около 30–100 кВт.
Эффективность смешивания и диспергирования
Высокоэффективные смесительные элементы: Для равномерного смешивания различных добавок (таких как модификаторы ударопрочности, антипирены, красители и т. д.) в ПА-мастербаатче со смолой ПА на шнеке экструдера должны быть установлены высокоэффективные смесительные элементы. Например, использование штифтовых шнеков, барьерных шнеков и т. д.; эти конструкции шнеков повышают турбулентность потока материала и улучшают эффект смешивания. Одновременно на шнеке можно установить несколько месильных блоков, которые, комбинируясь под разными углами и в различных конфигурациях, обеспечивают многократное сдвиговое воздействие и смешивание материала, позволяя равномерно диспергировать добавки в смоле ПА.
Усиление мер по диспергированию: Для некоторых труднодиспергируемых добавок, таких как наноразмерные наполнители или функциональные добавки, экструдеры могут быть оснащены специализированными устройствами для диспергирования, такими как статические смесители. Статический смеситель устанавливается внутри цилиндра или перед головкой экструдера и может дополнительно усиливать эффект смешивания и диспергирования в процессе течения материала, обеспечивая формирование стабильной и однородной системы добавок в ПА-мастербаатче.
Точность контроля температуры
Система точного контроля температуры: В процессе производства ПА-мастербаатча температура оказывает значительное влияние на качество продукции. Экструдер должен быть оснащен высокоточной системой контроля температуры, обычно использующей электрический нагрев или нагрев теплоносителем (термомаслом), с мониторингом температуры каждой зоны нагрева в реальном времени с помощью датчиков температуры, таких как термопары или термосопротивления. Точность контроля температуры должна находиться в пределах ± 1 °C, чтобы обеспечить нахождение смолы ПА в подходящем температурном диапазоне во время процессов плавления, смешивания и экструзии, а также избежать ухудшения характеристик продукции из-за колебаний температуры, таких как снижение молекулярной массы, изменение цвета и другие проблемы.
Система охлаждения: Помимо контроля нагрева, система охлаждения также имеет решающее значение. После экструзии ПА-мастербаатча необходимо быстро снизить температуру с помощью охлаждающего устройства во избежание слипания и деформации мастербаатча. Экструдеры обычно оснащаются системами воздушного или водяного охлаждения для охлаждения головки и экструдированного мастербаатча. Система воздушного охлаждения использует вентилятор для принудительной циркуляции воздуха и отвода тепла, тогда как система водяного охлаждения использует циркулирующую воду для охлаждения. Скорость охлаждения может регулироваться в зависимости от скорости производства и спецификаций мастербаатча.
Стабильность давления
Стабильное давление экструзии: Стабильное давление экструзии является ключевым фактором обеспечения однородности размеров и внешнего вида ПА-мастербаатча. Гидравлическая или механическая трансмиссионная система экструдера должна обеспечивать стабильный выход давления, при этом колебания давления обычно контролируются в пределах ± 3%. Стабильное давление позволяет поддерживать равномерную скорость потока материала во время экструзии, что обеспечивает производство ПА-мастербаатча с высокой точностью по диаметру и длине.
Устройство регулирования давления: Для адаптации к различным технологическим процессам и требованиям к продукции экструдеры должны иметь гибкие устройства регулирования давления. Операторы могут точно регулировать давление экструзии путем изменения противодавления шнека, изменения параметров давления гидравлической системы или регулировки дроссельного устройства головки. Например, при производстве ПА-мастербаатча различных спецификаций или рецептур разумная регулировка давления экструзии позволяет оптимизировать текучесть и формообразующие свойства материала, улучшая качество и характеристики продукции.
Стабильность подачи материала
Точная подача: Производство ПА-мастербаатча требует точного контроля количества добавляемых различных материалов, поэтому питающее устройство экструдера должно использовать высокоточное дозирующее оборудование. Распространенные весовые дозаторы (дозаторы по потере веса) могут точно подавать смолу ПА, добавки и другие материалы в экструдер согласно заданному количеству. Одновременно дозатор должен обладать хорошей герметичностью и стабильностью во избежание утечки материала и неравномерной подачи, обеспечивая точное соотношение материалов в процессе производства.
Точность транспортировки шнеком: точность обработки и качество сборки шнеков оказывают существенное влияние на стабильность подачи материала. Допуски шава и диаметра шнека должны контролироваться в узких пределах, как правило, допуск по шагу не должен превышать ± 0,05 мм, а допуск по диаметру — ± 0,03 мм, чтобы обеспечить стабильное продвижение материала вперед в витках шнека и избежать задержки или колебаний потока. Кроме того, зазор между шнеком и цилиндром должен быть равномерным и постоянным. Слишком большой зазор может легко вызвать обратный поток материала и снизить эффективность транспортировки; слишком малый зазор может привести к чрезмерному сдвиговому воздействию на материал и износу шнека.
Коррозионная стойкость и износостойкость
Коррозионностойкие материалы: смола PA может содержать коррозионно-активные добавки, вводимые в процессе переработки, такие как некоторые антиоксиданты и смазочные материалы. Поэтому детали экструдера, контактирующие с материалом, такие как цилиндр и шнек, должны быть изготовлены из коррозионностойких материалов. Цилиндр обычно защищается путем футеровки нержавеющей сталью или нанесения коррозионностойкого покрытия, а шнек может быть изготовлен из легированной стали с хорошей коррозионной стойкостью и подвергнут поверхностной обработке, например, твердому хромированию или химическому никелированию, для повышения его коррозионной стойкости и увеличения срока службы оборудования.
Износостойкая конструкция: из-за высокой твердости смолы PA она вызывает значительный износ шнека и цилиндра в процессе экструзии. Для повышения износостойкости оборудования поверхность шнека и цилиндра должна обладать высокой твердостью и износостойкостью. Помимо выбора подходящих материалов, к шнеку и цилиндру могут применяться специальные виды термообработки, такие как закалка с отпуском, для повышения их поверхностной твердости. Кроме того, в зоне загрузки и на легко изнашиваемых участках цилиндра можно устанавливать износостойкие вкладыши для их регулярной замены и снижения затрат на техническое обслуживание оборудования.
Автоматизированное управление и мониторинг
Продвинутая система управления: современные экструдеры для производства концентрата PA обычно оснащаются передовыми системами автоматизированного управления, такими как ПЛК (программируемый логический контроллер) или АСУ ТП (распределенная система управления). Эти системы обеспечивают мониторинг в реальном времени и точное управление параметрами экструдера, такими как температура, давление, скорость вращения шнека и расход материала. Операторы могут легко задавать и корректировать параметры производства через интерфейс «человек-машина» (HMI), контролировать и управлять производственным процессом, повышая эффективность производства и стабильность качества продукции.
Диагностика неисправностей и предупреждение: система автоматизированного управления также должна обладать функциями диагностики неисправностей и предупреждения. Система может отслеживать состояние оборудования в реальном времени. При возникновении нештатных ситуаций, таких как высокая температура, отклонение давления, перегрузка двигателя и т.д., она своевременно подает сигналы тревоги и автоматически принимает соответствующие защитные меры, такие как остановка машины или снижение скорости производства. Одновременно система записывает информацию о неисправностях, что помогает обслуживающему персоналу быстро локализовать и устранить неполадки, сократить простой оборудования и повысить непрерывность и надежность производства.
Применение
Концентрат PA, также известный как полиамидный концентрат, обладает хорошей износостойкостью, химической стойкостью, высокой механической прочностью и отличной перерабатываемостью. Он широко применяется в различных отраслях, таких как текстильная промышленность, литье под давлением и производство пленок. Ниже приведено подробное описание:
Текстильная промышленность
Улучшение характеристик волокна: при производстве синтетических волокон добавление концентрата PA позволяет улучшить красящие свойства, антистатические характеристики и мягкость волокон. Например, добавление концентрата PA, содержащего специальные группы для приема красителя, облегчает окрашивание волокон, обеспечивая более яркие и равномерные цвета, а также снижает энергопотребление и загрязнение окружающей среды в процессе крашения. Добавление антистатического концентрата PA эффективно предотвращает накопление статического электричества на волокнах при обработке и использовании, улучшая их технологичность и комфорт при носке.
Производство функциональных волокон: концентрат PA можно использовать для производства волокон со специальными свойствами, таких как антибактериальные волокна, гигроскопичные волокна и т.д. Путем смешивания концентрата PA с антибактериальными агентами с обычными волокнистыми материалами можно получить волокна с антибактериальными свойствами, которые используются при производстве медицинских изделий, спортивной одежды и домашнего текстиля. Это эффективно подавляет рост бактерий и поддерживает чистоту и гигиеничность продукции. Волокна, полученные добавлением концентрата PA с функцией отвода влаги, быстро впитывают и рассеивают пот, выделяемый человеческим телом, сохраняя кожу сухой и повышая комфорт при носке. Они широко используются при производстве спортивной одежды и снаряжения для активного отдыха.
Индустрия литья под давлением
Повышение характеристик пластмасс: концентрат PA часто используется для улучшения свойств пластмасс. Добавление армирующих концентратов PA, таких как стекловолокно и углеродное волокно, позволяет значительно повысить механическую прочность, жесткость и термостойкость пластиковых изделий. При производстве автомобильных компонентов, таких как капоты двигателей, каркасы сидений, внутренние панели дверей и т.д., использование армированного концентрата PA в пластиковых деталях позволяет снизить вес при сохранении хорошей структурной прочности и стабильности, отвечая требованиям автомобильной промышленности к высокоэффективным и легким компонентам. В области бытовой электроники он используется для изготовления таких деталей, как корпуса и кронштейны, что повышает долговечность и надежность изделий, а также лучше адаптирует их к условиям высоких температур.
Улучшение перерабатываемости: при литье под давлением концентрат PA улучшает текучесть и формообразуемость пластмасс. Некоторые виды концентрата PA, содержащие смазочные материалы или модификаторы текучести, снижают вязкость расплава полимера, облегчая его заполнение формы, что повышает эффективность литья под давлением и качество продукции, а также снижает количество дефектов, таких как недолив и пузыри. Это особенно важно при производстве пластиковых изделий сложной формы с высокими требованиями к точности, таких как корпуса прецизионных электронных компонентов, оптические линзы и т.д.
Индустрия тонких пленок
Улучшение характеристик пленки: концентрат PA можно использовать для производства высокоэффективных упаковочных пленок. Добавление концентрата PA в обычную пластиковую пленку улучшает ее барьерные свойства, делая более эффективной защиту от кислорода, водяного пара и т.д., что продлевает срок годности упакованной продукции. Например, при упаковке пищевых продуктов использование композитных пленок с концентратом PA эффективно предотвращает окисление, порчу и увлажнение пищи, сохраняя ее свежесть и качество. Одновременно концентрат PA повышает механическую прочность и эластичность пленки, делая ее более долговечной, менее подверженной разрывам и удобной для упаковки и транспортировки.
Производство специальных пленок: концентрат PA можно использовать для производства пленок со специальными свойствами, таких как термоусадочные пленки, токопроводящие пленки и т.д. Пленка из термоусадочного концентрата PA обеспечивает равномерную усадку при нагревании и может использоваться для упаковки продукции с целью ее фиксации и защиты. Она широко применяется в упаковочной промышленности, например, для напитков и товаров повседневного спроса. Токопроводящий концентрат PA используется для производства тонких пленок с электропроводностью для электромагнитного экранирования и антистатической упаковки электронных устройств. Он эффективно предотвращает электромагнитные помехи для электронных устройств и защищает чувствительные электронные компоненты от электростатических повреждений.




