

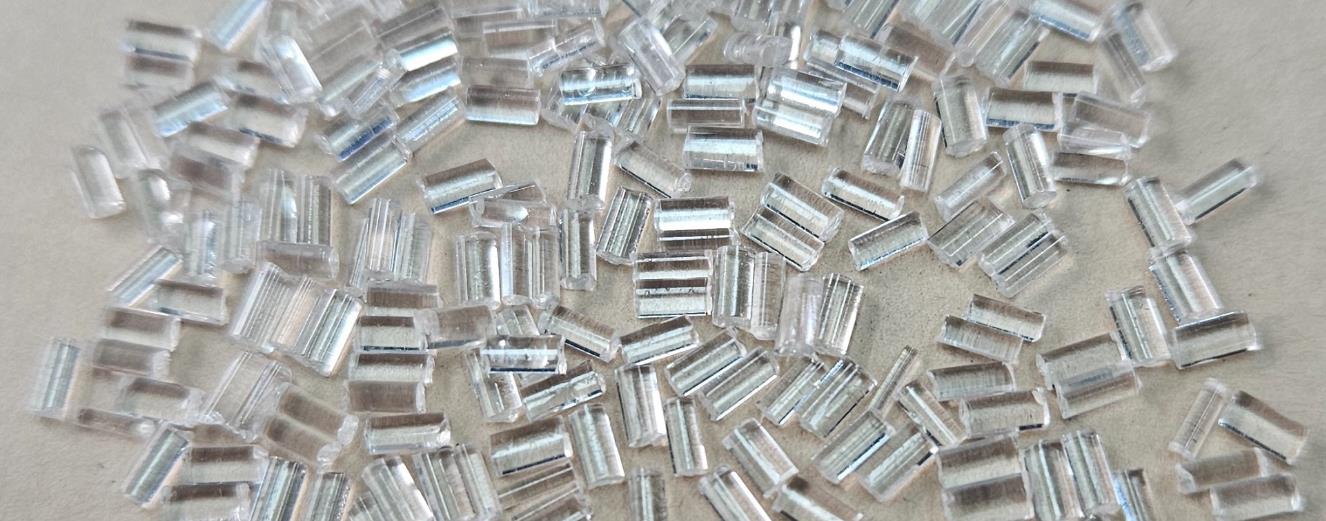
ПЭТФ-мастербенч обычно представляет собой гранулированный материал молочного или светло-желтого цвета с высокой глянцевитостью и прозрачностью. Его плотность составляет примерно 1,38–1,41 г/см³, он обладает хорошей размерной стабильностью и механической прочностью. В то же время он имеет отличную стойкость к химической коррозии и устойчив к воздействию большинства кислот, щелочей и органических растворителей. Однако в условиях высокой температуры и влажности могут происходить реакции гидролиза. Температура плавления ПЭТФ-мастербенча относительно высока и обычно составляет 250–260 °C, при этом он обладает хорошей термической стабильностью. Он может сохранять хорошие физические свойства в определенном температурном диапазоне. Температура стеклования составляет примерно 70–80 °C. ПЭТФ-мастербенч обладает хорошими перерабатывающими свойствами и может быть переработан в различные пластмассовые изделия методами экструзии, литья под давлением, выдувного формования и другими способами. В процессе переработки необходимо строго контролировать технологические параметры, такие как температура и влажность, для обеспечения качества продукции.

Features
ПЭТФ-мастербенч — это концентрированный гранулят на основе полиэтилентерефталата (ПЭТФ), содержащий высокую долю функциональных наполнителей, добавок или пигментов. Его ключевая ценность заключается в адаптации к характеристикам высокой термостойкости и высокой кристалличности ПЭТФ, точном решении проблем его переработки и недостатков эксплуатационных свойств. Его характеристики основаны на «совместимости с матрицей ПЭТФ, стабильности при высокотемпературной переработке и функциональной специфичности», сочетая преимущества универсальных мастербенчей с эксклюзивной адаптивностью к ПЭТФ.
1. Высокая термостойкость и адаптивность (эксклюзивное ключевое преимущество для ПЭТФ)
Температура переработки ПЭТФ может достигать 260–290 °C, при этом обычные мастербенчи склонны к разложению и потере эффективности. Целевая оптимизация ПЭТФ-мастербенча:
Как носитель, так и функциональные компоненты изготовлены из высокотемпературных материалов (таких как термостойкие пигменты и стабилизаторы), которые не разлагаются и не испаряются в диапазоне переработки 260–290 °C, не имеют резкого запаха, что обеспечивает стабильность функций мастербенча;
Термостабилизаторы (например, фосфиты) обладают высокой совместимостью с молекулярными цепями ПЭТФ, подавляют окислительную деградацию при высоких температурах, предотвращают пожелтение изделий и снижение механических свойств;
Адаптация к характеристикам кристаллизации ПЭТФ: некоторые мастербенчи (например, нуклеирующие) могут регулировать скорость кристаллизации, балансируя между текучестью при переработке и термостойкостью готовых изделий (температура тепловой деформации может достигать 120–150 °C).
2. Гибкая настройка функций, охватывающая требования для всех сценариев применения ПЭТФ
ПЭТФ-мастербенч может быть точно составлен в соответствии с различными сценариями применения, такими как упаковка, инженерные пластики и текстиль, охватывая базовое окрашивание и высококлассную модификацию
Базовые функции: окрашивание (мастербенч для контакта с пищевыми продуктами), снижение стоимости за счет наполнения (наполнение тальком/карбонатом кальция), регулирование кристаллизации (нуклеирующий мастербенч);
Усиленные функции: армирование (стекловолокно/углеродное волокно, повышает жесткость и прочность), антипирен (безгалогенный/бромсодержащий антипирен, подходит для электронных компонентов), атмосферостойкость (УФ-стабилизированный мастербенч, продлевает срок службы изделий на открытом воздухе), антистатический эффект (для электронной упаковки);
Комплексные функции: окрашивание + стойкость к нагреву при приготовлении пищи (пищевая упаковка), армирование + огнестойкость (инженерные детали), нуклеация + повышение вязкости (тонкостенные изделия), что сокращает количество типов добавляемых мастербенчей и упрощает производство.
3. Высокая удобство переработки, решение проблем переработки ПЭТФ
Расплав ПЭТФ имеет высокую вязкость и медленную скорость кристаллизации, а прямое добавление присадок может легко привести к неравномерному распределению и затруднениям при переработке. Целевые решения для ПЭТФ-мастербенча включают:
Гранулированная форма удобна для дозирования и смешивания; после смешивания с чистыми гранулами ПЭТФ в пропорции (1%–30%) материал может напрямую подаваться на оборудование для экструзии, литья под давлением, выдува бутылок, формования волокон и другое без корректировки технологических параметров;
Функциональные компоненты предварительно диспергированы, образуя стабильную систему с носителем ПЭТФ, что исключает такие проблемы, как цветовые пятна, агломерация наполнителя и выпадение осадка добавок, повышая стабильность переработки (например, непрерывное формование волокон при прядении и равномерная толщина стенки при выдуве бутылок);
Совместимость со всеми технологиями переработки ПЭТФ: от бутылок для пищевой упаковки (выдувное формование), пленок (экструзия), инженерных деталей (литье под давлением) до текстильных волокон (формование нитей), с высокой универсальностью.
4. Стабильные и однородные свойства, обеспечивающие постоянство качества при массовом производстве
Точный и контролируемый состав: колебания содержания функциональных компонентов в одной партии мастербенча составляют ≤ 3%, что обеспечивает постоянство цвета, жесткости, термостойкости и других показателей изделий из ПЭТФ, производимых серийно (например, равномерный цвет бутылок для напитков и стабильная прочность инженерных деталей);
Однородное распределение функциональных компонентов: пигменты, наполнители и добавки образуют стабильную дисперсную систему в мастербенче, предотвращая появление цветовых пятен, раковин и неоднородности механических свойств в изделии (например, армирующий мастербенч без агломерации стекловолокна и с равномерной жесткостью);
Хорошая стабильность при хранении: функциональные компоненты заключены в носителе ПЭТФ, что снижает контакт с воздухом и влагой; материал сохраняет стабильные свойства даже после хранения при комнатной температуре более 1 года без гигроскопичности или комкования.
5. Носитель обладает отличной совместимостью и не ухудшает исходные свойства ПЭТФ
Носитель выбирается из смолы, соответствующей целевой матрице ПЭТФ (гомополимерный ПЭТФ, сополимерный ПЭТФ, вторичный ПЭТФ), с 100% совместимостью, не влияя на высокую жесткость, химическую стойкость (стойкость к кислотам и щелочам, маслам и жирам) и прозрачность самого ПЭТФ (прозрачный ПЭТФ-мастербенч может сохранять более 90% светопропускания);
Не вмешивается в ключевые свойства ПЭТФ: армирующие/наполняющие мастербенчи не снижают термостойкость ПЭТФ, повышающие вязкость мастербенчи не жертвуют жесткостью, а лишь целенаправленно усиливают целевые функции (например, повышающий вязкость мастербенч для тонкостенных изделий увеличивает ударную прочность более чем на 50%, сохраняя ту же температуру тепловой деформации).
6. Отличное соответствие экологическим требованиям и адаптивность к сценариям с высокими требованиями
Выбор добавок строго соответствует экологическим стандартам: мастербенч для контакта с пищевыми продуктами использует пигменты и добавки, сертифицированные по стандартам FDA и GB 4806, не содержащие тяжелых металлов и запаха, которые могут использоваться для бутылок под напитки, пленок для упаковки продуктов питания и т. д.;
Поддержка переработки: хорошая совместимость с вторичным сырьем ПЭТФ, не влияет на перерабатываемость и качество продукции из вторичного сырья, способствуя развитию циркулярной экономики;
Безгалогенные антипирены, экологически чистые армирующие добавки и другие типы мастербенчей соответствуют стандартам RoHS и REACH, подходят для таких высокотехнологичных отраслей, как электроника и автомобилестроение.
7. Целевые решения проблем изделий из ПЭТФ
Естественный недостаток ПЭТФ: медленная кристаллизация (длительный цикл переработки) → нуклеирующий мастербенч сокращает цикл формования на 30%–50%;
Избыточная жесткость и недостаточная вязкость → повышающий вязкость мастербенч (модификация эластомером POE-g-MAH) повышает низкотемпературную ударную прочность;
Прозрачные изделия склонны к пожелтению → антипигментный мастербенч + высокотемпературные пигменты обеспечивают долгосрочное использование без выцветания;
Недостаточная прочность инженерных деталей → армированный стекловолокном/углеродным волокном мастербенч, увеличивающий предел прочности при растяжении на 60%–120%, заменяя некоторые металлические детали.
8. Широкая адаптивность, охватывающая основные области применения ПЭТФ
Подходящие матрицы: гомополимерный ПЭТФ (пищевая упаковка, формование волокон), сополимерный ПЭТФ (тонкостенные изделия, инженерные детали), вторичный ПЭТФ (переработанная упаковка, строительные материалы);
Сценарии применения: пищевая упаковка (бутылки для напитков, упаковочные пленки, термостойкие пакеты), электроника и бытовая техника (огнестойкие корпуса, антистатическая упаковка), автомобильная промышленность (армированные детали из ПЭТФ, интерьерные элементы), текстильные волокна (цветной ПЭТФ-шелк, функциональные волокна), строительные материалы (листы и трубы из ПЭТФ).
Ключевые характеристики ПЭТФ-мастербенча можно сформулировать следующим образом: высокотемпературная стабильность, индивидуальный охват функций, удобство переработки для решения проблем и широкое соответствие экологическим требованиям и адаптивность. Он не только решает естественные проблемы высокой температуры переработки, медленной кристаллизации и сложного состава ПЭТФ, но и обеспечивает функциональное обновление продукции экономичным и эффективным способом. Это ключевой материал для перехода изделий из ПЭТФ от «универсального класса» к «высококлассному и функциональному», широко используемый в таких основных отраслях, как пищевая упаковка, электроника, автомобилестроение и текстильная промышленность.
Классификация
ПЭТФ-мастербенч можно классифицировать на различные типы в зависимости от различных критериев. Ниже приведены некоторые распространенные методы классификации и конкретные типы:
Классификация по назначению
Мастербенч ПЭТФ для волокон:主要用于 производство различных полиэфирных волокон, таких как длинные и короткие волокна для текстильной и швейной промышленности, а также высокопрочные нити для промышленного использования. Этот тип мастербенча предъявляет строгие требования к молекулярной массе и ее распределению, вязкости и другим показателям для обеспечения прочности, вязкости, прядильных свойств и других характеристик волокон.
Мастербенч ПЭТФ для бутылок: используется для изготовления упаковочных бутылок, таких как бутылки для напитков, пищевые бутылки и т. д. Требует от мастербенча высокой прозрачности, хороших барьерных свойств, низкого содержания ацетальдегида и других характеристик для обеспечения качества и безопасности упакованного содержимого, одновременно отвечая требованиям к перерабатываемости преформы.
Мастербенч ПЭТФ для пленок: используется для производства различных пластиковых пленок, включая упаковочные пленки, электронные пленки и т. д. Мастербенч ПЭТФ для пленок должен обладать отличными прочностными характеристиками при растяжении, оптическими свойствами и термической стабильностью, чтобы соответствовать требованиям к эксплуатационным характеристикам пленки в процессах вытяжки, печати и ламинирования.
Мастербенч ПЭТФ для инженерных пластиков: используется для изготовления изделий из инженерных пластиков, таких как детали для электроники и автомобильной промышленности. Этот тип мастербенча обычно требует добавления различных присадок, таких как армирующие агенты, антипирены, пластификаторы/повышающие вязкость агенты и т. д., для повышения механической прочности, термостойкости, огнестойкости и других свойств, отвечающих требованиям инженерного применения.
Классификация по характеристикам
Обычный мастербенч ПЭТФ: обладает обычными физическими и химическими свойствами и удовлетворяет базовым требованиям общего применения, таким как производство обычных волокон, пленок, бутылок и т. д.
Модифицированный мастербенч ПЭТФ: путем добавления различных присадок или использования специальных производственных процессов ПЭТФ модифицируется для придания специальных свойств. Распространенные типы модификаций включают:
Огнестойкий мастербенч ПЭТФ: добавление антипирена придает ПЭТФ хорошие огнестойкие свойства, широко используется в таких областях, как электроника и интерьер автомобилей, где требуется пожарная безопасность.
Повышающий вязкость мастербенч ПЭТФ: добавление пластификаторов/повышающих вязкость агентов для улучшения вязкости и ударной стойкости ПЭТФ, подходит для изготовления изделий, подвергающихся значительным внешним воздействиям.
Термостойкий мастербенч ПЭТФ: после специальной обработки или добавления термостойких присадок улучшаются температура тепловой деформации и термическая стабильность ПЭТФ, что делает его пригодным для применения в высокотемпературных средах.
Антистатический мастербенч ПЭТФ: добавление антистатических агентов для снижения поверхностного сопротивления ПЭТФ и предотвращения накопления статического электричества. Обычно используется в упаковке электронных устройств, пленках и других областях для предотвращения повреждения изделий статическим электричеством.
Классификация по цвету
Белый мастербенч ПЭТФ: наиболее распространенный цвет, обладает высокой прозрачностью и хорошим внешним видом, подходит для изделий с низкими требованиями к цвету или требующих последующего окрашивания, таких как обычные волокна, пленки и бутылочные изделия.
Цветной мастербенч ПЭТФ: путем добавления цветовых мастербенчей или использования специальных процессов окрашивания производятся мастербенчи ПЭТФ различных цветов, такие как черный, красный, синий и т. д. Цветной мастербенч ПЭТФ может использоваться напрямую для производства изделий с конкретными требованиями к цвету, сокращая последующие процессы окрашивания, повышая эффективность производства и обеспечивая однородность и стабильность цвета.
Производственный процесс ПЭТФ-мастербенча
1. Подготовка сырья:
Очищенная терефталевая кислота (PTA): требует высокой чистоты и низкого содержания примесей, обычно чистота составляет 99,5% или выше. Качество PTA напрямую влияет на качество ПЭТФ-мастербенча, необходимо строго контролировать такие показатели, как содержание карбоксильных групп и содержание ионов металлов.
Этиленгликоль (EG): чистота обычно требуется не менее 99,8%, с низким содержанием влаги. Примеси в EG могут влиять на ход реакции и свойства ПЭТФ, например, альдегидные примеси могут вызывать разветвление или сшивание молекулярных цепей ПЭТФ.
Добавки: в зависимости от требований к эксплуатационным характеристикам продукции могут добавляться катализаторы, стабилизаторы, матирующие агенты и т. д. Обычно используемые катализаторы включают сурьмосодержащие, германийсодержащие и титансодержащие катализаторы, такие как оксид сурьмы (III), типичное количество добавления составляет 200–500 ppm. Стабилизаторы предотвращают термоокислительную деградацию ПЭТФ при переработке и использовании, а матирующие агенты, такие как диоксид титана, снижают глянцевитость ПЭТФ.
2. Реакция этерификации:
Загрузка: загрузка PTA и EG в реактор этерификации в определенном мольном соотношении (обычно 1:1,2–1:1,3).
Нагрев и повышение давления: при перемешивании постепенно повышают температуру до 220–260 °C, одновременно создавая давление 0,2–0,3 МПа.
Протекание реакции: PTA и EG вступают в реакцию этерификации, образуя бис(2-гидроксиэтил)терефталат (BHET) и воду. В процессе реакции образующаяся вода непрерывно удаляется через дистилляционную установку для смещения равновесия реакции в прямом направлении. Степень превращения при реакции этерификации обычно должна достигать более 95%.
3. Реакция предполиконденсации:
Перевод в реактор предполиконденсации: после завершения реакции этерификации реакционная смесь переводится в реактор предполиконденсации.
Снижение давления: постепенно снижают давление внутри реактора до 0,05–0,1 МПа, одновременно повышая температуру до 270–275 °C.
Предварительная поликонденсация: при более низком давлении и более высокой температуре молекулы BHET начинают вступать в реакции поликонденсации, образуя олигомеры. Время реакции предполимеризации обычно составляет 1–2 часа, при этом характеристическая вязкость полимера достигает 0,2–0,4 дл/г.
4. Реакция конечной поликонденсации:
Перевод в реактор конечной поликонденсации: продукт предполиконденсации переводится в реактор конечной поликонденсации.
Поликонденсация под высоким вакуумом: температура реакции дополнительно повышается до 275–280 °C, одновременно давление внутри реактора снижается до высокого вакуума 10–30 Па. В условиях высокого вакуума гидроксильные и карбоксильные группы между молекулами олигомеров продолжают вступать в реакции поликонденсации, вызывая непрерывный рост молекулярных цепей и образование высокомолекулярного ПЭТФ.
Контроль точки окончания реакции: точка окончания реакции контролируется по онлайн-измерению характеристической вязкости полимера. Обычно характеристическая вязкость ПЭТФ-мастербенча должна находиться в диапазоне 0,6–0,85 дл/г. Время реакции конечной поликонденсации обычно составляет 2–4 часа.
5. Грануляция:
Экструзия расплава: расплав ПЭТФ, соответствующий требованиям качества, экструзируется из нижней части реактора конечной поликонденсации и транспортируется к гранулятору через трубопровод для расплава.
Грануляция в воде или воздушное охлаждение:
Грануляция в воде: расплав экструзируется под водой через фильеру в виде тонких жгутов, которые затем нарезаются на гранулы вращающимся ножом. Частицы охлаждаются в воде и транспортируются в систему обезвоживания и сушки. Частицы, полученные этим методом, имеют правильную форму, гладкую поверхность и однородный размер частиц.
Нарезка гранул с воздушным охлаждением: после экструзии расплава через фильеру он естественным образом охлаждается на воздухе в виде жгутов, которые затем нарезаются на гранулы режущим ножом. Оборудование для грануляции с воздушным охлаждением проще, но поверхность частиц может быть недостаточно гладкой, а однородность размера частиц относительно хуже.
6. Постобработка:
Сушка: ПЭТФ-мастербенч после грануляции содержит определенное количество влаги и требует сушки. Обычно используемые методы сушки включают сушку горячим воздухом и осушительную сушку. Температура сушки обычно составляет 150–180 °C, время сушки — 3–8 часов для снижения содержания влаги в мастербенче до менее 0,05%.
Сортировка: высушенные гранулы-носители просеиваются с помощью такого оборудования, как вибрационные или ротационные сита, для удаления слишком крупных или слишком мелких частиц и возможных примесей, обеспечивая однородное распределение размера частиц продукции.
Упаковка: ПЭТФ-мастербенч, соответствующий стандартам качества, упаковывается в полиэтиленовые мешки или биг-бэги для предотвращения поглощения влаги и внешнего загрязнения.
Соотношение компонентов рецептуры
Соотношения компонентов рецептур различных типов ПЭТФ-мастербенча могут варьироваться в зависимости от производителя и конкретных требований к продукции. Ниже приведены приблизительные диапазоны соотношений рецептур и описания основных компонентов некоторых распространенных типов ПЭТФ-мастербенча:
Мастербенч ПЭТФ для волокон
Основные компоненты и их доли:
Полиэтилентерефталат (ПЭТФ): обычно составляет около 90%–99%, является основным компонентом мастербенча и определяет базовые свойства волокна, такие как прочность, температура плавления, химическая стойкость и т. д.
Добавки: в целом составляют 1%–10%. Включают матирующие агенты (такие как диоксид титана, обычно добавляемые в количестве 0,1%–2%), используемые для регулирования глянцевитости волокон; термостабилизаторы (такие как фосфатные эфиры, добавляемые в количестве около 0,1%–0,5%) используются для предотвращения деградации ПЭТФ из-за высоких температур при переработке; смазочные материалы (такие как сложные эфиры жирных кислот, обычно добавляемые в количестве 0,1%–0,3%) улучшают перерабатываемость волокон и снижают трение.
Мастербенч ПЭТФ для бутылок
Основные компоненты и их доли:
ПЭТФ: содержание обычно составляет около 98%–99,5%, требуется высокая чистота и специфическое распределение молекулярной массы для обеспечения перерабатываемости преформы и физических свойств бутылки, таких как прозрачность, прочность и барьерные свойства.
Добавки: составляют 0,5%–2%. Среди них ингибиторы ацетальдегида (такие как соли кобальта, марганца и т. д., с количеством добавления около 0,01%–0,1%) используются для снижения содержания ацетальдегида в ПЭТФ для бутылок и предотвращения загрязнения содержимого напитков и других упаковочных материалов ацетальдегидом; нуклеирующие агенты кристаллизации (такие как бензоат натрия, обычно добавляемые в количестве 0,05%–0,2%) могут ускорять скорость кристаллизации ПЭТФ, повышая эффективность производства и качество бутылок.
Мастербенч ПЭТФ для пленок
Основные компоненты и их доли:
ПЭТФ: обычно составляет 97%–99%, предъявляются строгие требования к его молекулярной массе и распределению молекулярной массы для обеспечения того, чтобы пленка обладала хорошими прочностными характеристиками при растяжении, оптическими и механическими свойствами.
Добавки: составляют 1%–3%. Включают смазочные материалы (такие как амид олеиновой кислоты и т. д., с общим количеством добавления 0,05%–0,2%), снижающие коэффициент трения поверхности пленки и предотвращающие слипание пленки при намотке и использовании; антиадгезионные агенты (такие как кизельгур, с количеством добавления около 0,1%–0,5%) могут улучшать антиадгезионные свойства пленки, что благоприятно для хранения и транспортировки пленки; УФ-абсорберы (такие как бензофеноны, обычно добавляемые в количестве 0,1%–0,3%) используются для предотвращения старения пленки под воздействием УФ-излучения при использовании на открытом воздухе.
Огнестойкий мастербенч ПЭТФ
Основные компоненты и их доли:
ПЭТФ: базовое содержание обычно составляет около 70%–90%.
Антипирены: количество добавления обычно составляет 10%–30%. Обычно используемые антипирены включают фосфорсодержащие антипирены (такие как фосфатные эфиры), галогенсодержащие антипирены (такие как декабромдифениловый эфир, но их использование постепенно ограничивается из-за экологических проблем) и неорганические антипирены (такие как гидроксид магния, гидроксид алюминия и т. д.). Для улучшения совместимости и диспергируемости антипиренов с ПЭТФ иногда добавляется соответствующее количество совместителя (такого как полиэтилен, привитый малеиновым ангидридом, и т. д., с количеством добавления около 1%–3%).
Повышающий вязкость мастербенч ПЭТФ
Основные компоненты и их доли:
ПЭТФ: содержание составляет около 80%–95%.
Повышающий вязкость агент: количество добавления обычно находится в диапазоне от 5% до 20%. Обычно используемые повышающие вязкость агенты включают сополимер этилена и октена (POE), нитрильный каучук (NBR), термопластичный полиуретановый эластомер (TPU) и т. д. В то же время, для улучшения межфазного сцепления между повышающими вязкость агентами и ПЭТФ могут добавляться некоторые связующие агенты (такие как силановые связующие агенты, обычно добавляемые в количестве 0,5%–2%).
Вышеуказанные соотношения рецептур приведены только для справки. В реальном производстве производители будут оптимизировать и корректировать их на основе конкретных требований к эксплуатационным характеристикам, производственных процессов и факторов стоимости продукции.
Производственное оборудование
Производственный процесс ПЭТФ-мастербенча включает различные машины и оборудование, ниже приведены основные производственные машины и их функции:
1. Реактор
Реактор этерификации: Это место, где терефталевая кислота (PTA) и этиленгликоль (EG) вступают в реакцию этерификации. Обычно он изготовлен из нержавеющей стали и обладает хорошей коррозионной стойкостью и герметичностью. Он оснащен перемешивающим устройством, системой нагрева, входным патрубком подачи, выходным патрубком разгрузки, водоотделителем и т. д., чтобы обеспечить полное смешение реагентов и равномерный нагрев, что позволяет реакции этерификации протекать беспрепятственно.
Реактор предварительной поликонденсации: Используется для предварительной реакции поликонденсации; имеет конструкцию, аналогичную реактору этерификации, но с более высокими требованиями к интенсивности перемешивания и точности контроля температуры и давления для обеспечения условий реакции предварительной поликонденсации и стимулирования образования олигомеров.
Реактор финальной поликонденсации: Это ключевое оборудование для получения ПЭТФ (PET) высокой молекулярной массы. Необходимо обладать высокой способностью поддерживать вакуум, а также точным контролем температуры и перемешивания для обеспечения глубокой реакции поликонденсации и достижения молекулярной массы ПЭТФ, соответствующей требованиям к продукции.
2. Теплообменник
Теплообменник этерификации: Используется для контроля температуры реакции в процессе этерификации путем циркуляции теплоносителя или охлаждающей воды для регулирования температуры материалов в реакторе, обеспечивая протекание реакции этерификации в оптимальном температурном диапазоне.
Теплообменник поликонденсации: Выполняет аналогичную функцию при реакциях предварительной и финальной поликонденсации, а также может использоваться для рекуперации тепла в процессе реакции, повышая эффективность использования энергии.
3. Ректификационная колонна
Используется для отделения воды, образующейся в реакции этерификации, от непрореагировавшего этиленгликоля (EG). Благодаря дистилляционному действию ректификационной колонны вода выводится с верха колонны, а EG возвращается в реактор для продолжения участия в реакции, что повышает конверсию реакции.
4. Вакуумный насос
На этапах предварительной и финальной поликонденсации требуется вакуумный насос для снижения давления внутри реактора, создания высоковакуумной среды, стимуляции отвода низкомолекулярных побочных продуктов и смещения равновесия реакции поликонденсации в сторону образования ПЭТФ высокой молекулярной массы.
5. Гранулятор
Подводный гранулятор: Состоит из головки экструзионной матрицы, режущего устройства, водяной камеры, системы сушки и т. д. После экструзии расплава ПЭТФ из матрицы он нарезается на гранулы высокоскоростным вращающимся ножом под водой. Гранулы охлаждаются в воде и транспортируются в систему сушки для получения маточного концентрата ПЭТФ с правильной формой и гладкой поверхностью.
Воздушный гранулятор: В основном включает экструзионную матрицу, режущее устройство и систему воздушного охлаждения. Расплавленный материал после экструзии естественным образом охлаждается на воздухе в виде жгутов, а затем нарезается на гранулы ножом. Конструкция воздушного гранулятора относительно проста, но внешний вид и однородность размеров гранул уступают подводному гранулятору.
6. Оборудование для сушки
Сушилка с циркуляцией горячего воздуха: Использует циркулирующий горячий воздух для сушки маточного концентрата ПЭТФ. Нагревая воздух до определенной температуры, он обеспечивает полный контакт с маточным концентратом в сушильной камере и удаляет влагу. Имеет преимущества равномерной сушки и простоты контроля температуры, но время сушки относительно велико.
Десикантная сушилка: Использует адсорбент для удаления влаги из воздуха, подавая сухой воздух с низкой влажностью для сушки маточного концентрата. Она эффективно снижает содержание влаги в маточном концентрате и обладает более высокой эффективностью сушки, но стоимость оборудования и эксплуатации относительно высока.
7. Оборудование для просеивания
Вибросито: За счет использования вибрационного двигателя создается высокочастотная вибрация сита, на котором гранулы маточного концентрата подпрыгивают и классифицируются по размеру, что позволяет отбраковать слишком крупные или мелкие частицы и примеси, обеспечивая однородность размера гранул продукции.
Ротационное сито: Использует вращающийся цилиндрический ситовой барабан для просеивания; гранулы маточного концентрата поступают в барабан через загрузочный люк. В процессе вращения частицы, соответствующие требованиям по размеру, проходят сквозь отверстия сита, а несоответствующие выгружаются с другого конца. Подходит для операций просеивания при крупномасштабном производстве.
8. Оборудование для дозирования и транспортировки
Дозирующий насос: Используется для точного дозирования и транспортировки PTA, EG и других сырьевых материалов, а также расплава ПЭТФ, обеспечивая точную подачу каждого сырья в реактор в заданном соотношении и стабильную транспортировку расплава по трубопроводу.
Трубопровод для транспортировки материала: Изготовлен из таких материалов, как нержавеющая сталь или политетрафторэтилен (PTFE), обладает хорошей коррозионной стойкостью и износостойкостью, используется для соединения различных единиц производственного оборудования, обеспечивает автоматизированную подачу материала и снижает ошибки и загрязнения, вызванные ручными операциями.
Пневмотранспортная система: Использует сжатый воздух для транспортировки маточного концентрата ПЭТФ от гранулятора к оборудованию для сушки, просеивания или упаковки; обладает преимуществами высокой эффективности транспортировки, чистоты и гигиеничности, подходит для дальней транспортировки сыпучих материалов.
Экструдер для производства маточного концентрата ПЭТФ
Экструдеры Kerke для производства маточных концентратов могут использоваться для получения маточного концентрата ПЭТФ. Наши экструдеры для маточного концентрата ПЭТФ представлены в нескольких моделях, способных удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите проводить пробные партии и испытания...
-

Twin Screw Extruder
Наш параллельно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства маточных концентратов с производительностью от...
-

Трехшнековый экструдер (3 шнека)
Экструдер с 3 шнеками — это новая технология, обладающая множеством преимуществ. Трехшнековый экструдер в основном используется...
-

Двухстадийная система экструзии
Система экструзии «мама-ребенок» (двухстадийная) предназначена для специальных материалов, которые невозможно обработать на одностадийном экструдере; первая стадия...
-

Линия компаундирования с внутренним смесителем Банбери
Наша линия «внутренний смеситель + экструдер» предназначена для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч...
-

Система резки / система гранулирования
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, ниже приведено описание...
Соответствующие требования
Для производства маточного концентрата ПЭТФ экструдер должен соответствовать следующим требованиям:
Контроль температуры:
Температура плавления гранул ПЭТФ должна контролироваться в диапазоне от 240 °C до 280 °C, а нагрев должен быть максимально равномерным во избежание недостаточного отжига или чрезмерной экструзии из-за неравномерного распределения тепла.
Экструдер должен быть оснащен высокоточной системой контроля температуры для обеспечения стабильности температуры в каждой зоне нагрева и соответствия технологическим требованиям.
Конструкция шнека:
Конструкция шнека должна обеспечивать хорошее пластифицирование и равномерное течение расплава. Для материалов ПЭТФ отношение длины к диаметру (L/D) и диаметр шнека необходимо выбирать в соответствии с производственными требованиями. Как правило, больший диаметр шнека позволяет перерабатывать больше материала, но также увеличиваются габариты оборудования и энергопотребление.
Скорость вращения шнека также требует точного контроля. Более высокая скорость вращения может повысить производительность, но также увеличивает износ оборудования и энергопотребление, а также может привести к чрезмерному сдвиговому воздействию на материал и его перегреву.
Тип экструдера:
Двухшнековые экструдеры обычно используются при производстве маточного концентрата ПЭТФ, особенно параллельно-вращающиеся двухшнековые экструдеры, благодаря их отличному смешиванию и пластификации.
Для конкретных производственных нужд, таких как высокопроизводительный или специальный по характеристикам маточный концентрат ПЭТФ, может потребоваться выбор экструдеров со специальной конструкцией шнеков или конфигурацией.
Производительность и стабильность оборудования:
Экструдер должен обладать высоким крутящим моментом и стабильными эксплуатационными характеристиками для обеспечения устойчивой работы при переработке материалов ПЭТФ с высокой вязкостью или высокой степенью наполнения.
Оборудование должно обладать хорошей износостойкостью и коррозионной стойкостью, чтобы выдерживать высокие температуры, высокое давление и трение материала.
Система охлаждения:
Экструдер должен быть оснащен эффективной системой охлаждения для обеспечения быстрого охлаждения и затвердевания расплава ПЭТФ после экструзии, сохраняя размерную стабильность и качество поверхности продукции.
Другие соображения:
Конструкция цилиндра экструдера должна обладать хорошими характеристиками нагрева и охлаждения для обеспечения обработки материала в подходящем температурном диапазоне.
Для производства специальных функциональных маточных концентратов ПЭТФ (например, антипиренов, антимикробных добавок и т. д.) экструдерам могут потребоваться специальные системы подачи или смесительные устройства для обеспечения равномерного диспергирования функциональных добавок.
Common problems and solutions
Основной процесс производства маточного концентрата ПЭТФ аналогичен производству обычных маточных концентратов (предварительная обработка сырья → смешивание → экструзия расплава → гранулирование → охлаждение и сушка → просеивание и упаковка), но из-за очень высокой температуры переработки (260–290 °C), сильной гигроскопичности, чувствительности скорости кристаллизации, высокой вязкости расплава и частого добавления специальных компонентов, таких как стекловолокно и нуклеаторы, проблемы сосредоточены на «предотвращении высокотемпературной деградации, контроле влажности, однородности диспергирования и регулировании кристаллизации», что формирует ключевые отличия от маточных концентратов PE/PVC. Ниже они классифицированы и упорядочены по производственному процессу.
I. Сырье и процесс смешивания: скрытые риски функционального отказа маточного концентрата ПЭТФ на этапе источника
1. Гигроскопичность сырья (ключевая проблема, специфичная для ПЭТФ)
Проявление: Наличие пузырьков и микроотверстий в поперечном сечении маточного концентрата; при последующей переработке изделие может иметь серебристые полосы, хрупкие трещины, а также выделять запах ацетальдегида (критично для упаковки пищевых продуктов);
Причина: Содержание влаги в гранулах-носителях ПЭТФ и функциональных компонентах (пигменты, стекловолокно, наполнители) превышает 0,05%. После поглощения влаги ПЭТФ влага испаряется при высоких температурах, разрушая структуру молекулярных цепей и вызывая неравномерное диспергирование функциональных компонентов;
Решение: ① Тщательная сушка сырья: гранулы ПЭТФ сушатся при 120–140 °C в течение 4–6 часов, пигменты/наполнители — при 100–120 °C в течение 4 часов, стекловолокно — при 80 °C в течение 2 часов, обеспечивая содержание влаги ≤ 0,03%; ② Предотвращение вторичного поглощения влаги после сушки: высушенное сырье немедленно перемещается в герметичный бункер, на смесителе устанавливается влагозащитная крышка; время смешивания контролируется в пределах 30 минут; ③ Смеситель оснащен выпускным отверстием для удаления влаги, адсорбированной в процессе смешивания, в реальном времени.
2. Недостаточная термостойкость функциональных компонентов (специфичная частая проблема для ПЭТФ)
Проявление: Выделение резкого запаха при экструзии, пожелтение/почернение цвета маточного концентрата (выцветание цветного маточного концентрата), ослабление функционального эффекта (например, снижение класса огнестойкости антипиренового маточного концентрата, отказ УФ-стабилизированного маточного концентрата);
Причина: ① Температура термического разложения функциональных компонентов ниже температуры переработки ПЭТФ (260–290 °C), например, обычные органические пигменты (температура термического разложения < 250 °C) и антипирены с низкой температурой плавления; ② Высокотемпературные реакции между добавками (например, конфликт некоторых антиоксидантов и светостабилизаторов, ускоряющий разложение);<250 ℃) and low melting point flame retardants; ② High temperature reactions between additives (such as conflicts between some antioxidants and light stabilizers, accelerating decomposition);
Решение: ① Оптимальный выбор высокотемпературных функциональных ингредиентов: в качестве пигментов выбираются фталоцианиновые и неорганические пигменты (температура термического разложения ≥ 300 °C), безгалогенные высокотемпературные антипирены (например, полифосфат аммония, температура термического разложения ≥ 280 °C), а в качестве антиоксидантов выбирается комплексная система фосфитов (например, 168) и стерически затрудненных фенолов (например, 1010); ② Испытания малых партий при высокой температуре: смешать функциональные ингредиенты с гранулами ПЭТФ в пропорции, выдержать при 280 °C в течение 10 минут и проверить, происходит ли разложение или изменение цвета; ③ Контроль температуры смешивания ≤ 60 °C во избежание преждевременного начала разложения компонентов.
3. Агрегация функциональных компонентов (усугубляется высокой вязкостью расплава ПЭТФ)
Проявление: Наличие твердых комков пигмента, пучков стекловолокна и агломератов наполнителя в маточном концентрате; на поверхности последующих изделий имеются ямки и полосы, наблюдаются колебания механических свойств (например, неравномерная жесткость армированного маточного концентрата);
Причина: ① Функциональные компоненты не прошли поверхностную обработку (например, стекловолокно без покрытия силановыми связующими агентами, наполнители без модификации), что приводит к плохой совместимости с носителем ПЭТФ; ② Недостаточная дозировка диспергатора (менее 10% от массы функционального компонента), высокая вязкость расплава ПЭТФ и невозможность полного инкапсулирования твердых частиц; ③ Недостаточное усилие смешивания при сдвиге (скорость вращения < 600 об/мин), агломераты не диспергированы;<600r/min), and the agglomerated particles have not been dispersed;
Решение: ① Предварительная обработка функциональных компонентов: модификация поверхности стекловолокна 1–2% силановым связующим агентом, модификация наполнителя титанатным связующим агентом (1–3%), предварительное диспергирование пигмента с небольшим количеством порошка ПЭТФ; ② Оптимизация диспергатора: выбор специфических для ПЭТФ диспергаторов (например, воск EVA, олигомер ПЭТФ), увеличение дозировки до 15–25% от функциональных ингредиентов (для стекловолокна необходимо увеличить до 20–30%); ③ Усиление процесса смешивания: скорость вращения 700–900 об/мин, время смешивания 20–30 минут, предварительное смешивание функциональных ингредиентов с диспергатором в течение 10 минут, затем добавление гранул ПЭТФ.
4. Неравномерное диспергирование нуклеатора (специфично для кристаллического маточного концентрата ПЭТФ)
Проявление: Значительные колебания скорости кристаллизации маточного концентрата, непостоянный цикл формования последующих изделий (одни быстрее, другие медленнее), плохая размерная стабильность (неравномерная усадка);
Cause: ① Insufficient (<0.5%) or excessive (>2%) dosage of nucleating agents (such as talc powder and sorbitol); ② The nucleating agent is not pre dispersed, and after agglomeration, it cannot uniformly induce PET crystallization;
Решение: ① Точный контроль дозировки нуклеатора: добавление 0,8–1,5% и предварительное смешивание с диспергатором для получения «концентрированного маточного концентрата», затем смешивание с гранулами ПЭТФ; ② Увеличение времени предварительного диспергирования (15 минут) при смешивании для обеспечения равномерного распределения нуклеаторов в носителе ПЭТФ.
II. Процесс экструзии расплава: ключевые риски переработки маточного концентрата ПЭТФ
1. Деградация ПЭТФ (специфичная критическая проблема)
Проявление: Выделение запаха ацетальдегида при экструзии, пожелтение/почернение маточного концентрата, наличие подгоревших пятен на поверхности, снижение прочности на растяжение более чем на 30%, охрупчивание последующих изделий и превышение содержания ацетальдегида (несоответствие стандартам для упаковки пищевых продуктов);
Причина: ① Чрезмерно высокая температура экструзии (цилиндр > 290 °C, матрица > 300 °C) или локальный перегрев (отказ датчика температуры); ② Слишком малое отношение длины к диаметру шнека (< 32), недостаточный путь пластификации, ПЭТФ экструзируется до полного плавления; ③ Недостаточное количество термостабилизатора (< 0,5%), невозможность подавить высокотемпературную окислительную деградацию; ④ Нечистые углеродистые отложения внутри цилиндра и загрязненные материалы;<32), the plasticizing stroke is insufficient, and PET is extruded before it is fully melted; ③ Insufficient amount of heat stabilizer (<0.5%), unable to inhibit high-temperature oxidation degradation; ④ Unclean carbon deposits inside the barrel and contaminated materials;
Решение: ① Точный контроль температуры: сегментированный контроль температуры цилиндра (передняя секция 260–270 °C, средняя секция 270–280 °C, конечная секция 280–290 °C), головка матрицы 285–295 °C, регулярная калибровка датчиков температуры; ② Оптимизация термостабилизатора: добавление 0,8–1,5% комплексного антиоксиданта на основе фосфита и стерически затрудненного фенола, для маточных концентратов пищевого класса дополнительно можно добавлять 0,3–0,5% поглотителя ацетальдегида; ③ Настройка оборудования: выбор двухшнекового экструдера с отношением длины к диаметру ≥ 36 (сильное сдвиговое воздействие + короткое время пребывания), контроль скорости шнека на уровне 150–200 об/мин, сокращение времени пребывания ПЭТФ в цилиндре (≤ 3 мин); ④ Регулярная очистка: промывка цилиндра машины материалом для очистки ПЭТФ и высокотемпературным воском каждые 8 часов для удаления углеродистых отложений.
2. Недостаточное пластифицирование (недоплавление)
Проявление: Поверхность маточного концентрата шероховатая, имеет зернистую текстуру; на поперечном сечении видны неплавленые гранулы ПЭТФ или нерастворенные функциональные компоненты. При последующей переработке происходит засорение головки матрицы и появление ямок на поверхности изделия;
Причина: ① Низкая температура экструзии (< 260 °C), неполное плавление ПЭТФ (температура плавления ПЭТФ составляет около 255 °C); ② Недостаточное сдвиговое усилие шнека (обычный одношнековый или слабое сдвиговое звено), невозможность преодолеть высокую вязкость расплава ПЭТФ; ③ Слишком высокое содержание функциональных компонентов (например, стекловолокно > 40%, наполнитель > 50%), расплав ПЭТФ не может полностью их инкапсулировать;
Решение: ① Целевой нагрев: повышение температуры в конце цилиндра до 285–290 °C и температуры головки матрицы до 290–295 °C для обеспечения полного плавления ПЭТФ; ② Усиление сдвига: использование двухшнекового экструдера с зацепляющимися сдвиговыми элементами или добавление 0,5–1% специфических пластификаторов для ПЭТФ (например, эпоксидированное соевое масло, высокотемпературного типа); ③ Контроль содержания функциональных компонентов: стекловолокно ≤ 35%, наполнитель ≤ 40%, при избыточном количестве необходимо увеличить долю носителя ПЭТФ.
3. Разрушение расплава (вызвано высокой вязкостью расплава ПЭТФ)
Проявление: Поверхность экструдированной ленты неровная, волнистая, вплоть до разрыва, что затрудняет плавную нарезку гранул;
Причина: ① Слишком низкая температура головки матрицы (< 285 °C), приводящая к плохой текучести расплава ПЭТФ и высокому сопротивлению на выходе; ② Слишком малый зазор матрицы (< 2 мм) и слишком высокая скорость сдвига расплава; ③ Недостаточное количество диспергатора и чрезмерный коэффициент трения между расплавом и головкой матрицы;<285 ℃), resulting in poor flowability of PET melt and high outlet resistance; ② The die gap is too small (<2mm), and the melt shear rate is too high; ③ Insufficient dispersant and excessive friction coefficient between the melt and the mold head;
Решение: ① Повышение температуры головки матрицы на 5–10 °C для обеспечения плавного течения расплава; ② Регулировка зазора сопла матрицы до 2–3 мм с учетом диаметра ленты; ③ Добавление 0,3–0,5% высокотемпературной смазки (например, окисленный полиэтиленовый воск, температура термического разложения ≥ 300 °C); ④ Стабилизация скорости шнека и предотвращение колебаний давления расплава (диапазон колебаний ≤ ± 5 МПа).
4. Выступление стекловолокна / износ оборудования (специфично для армированного стекловолокном маточного концентрата ПЭТФ)
Проявление: Наличие заусенцев из стекловолокна на поверхности маточного концентрата, образование волокон и снижение механических свойств в последующих изделиях; сильный износ шнека и внутренней стенки цилиндра, снижение эффективности пластификации после длительной эксплуатации;
Причина: ① Стекловолокно не прошло поверхностную модификацию, что приводит к плохой совместимости с носителем ПЭТФ и невозможности полной инкапсуляции расплавом; ② Высокая твердость стекловолокна (твердость по Моосу 7), длительное трение царапает цилиндр шнека; ③ При слишком высокой температуре экструзии вязкость расплава ПЭТФ снижается, и сила обволакивания стекловолокна ослабевает;
Решение: ① Предварительная обработка стекловолокна: покрытие силановым связующим агентом (1–2%) для повышения прочности межфазного сцепления с ПЭТФ; ② Защита оборудования: выбор шнека/цилиндра из двойной легированной стали (покрытие WC-Co, износостойкое и коррозионностойкое), установка фильтрующего элемента 80 меш на головке матрицы для перехвата нерастворенных пучков стекловолокна; ③ Контроль температуры экструзии в диапазоне 280–285 °C во избежание недостаточной силы обволакивания из-за низкой вязкости расплава.
III. Процесс гранулирования и охлаждения: ключевые проблемы внешнего вида и кристаллизации маточного концентрата ПЭТФ
1. Хрупкость / неравномерная кристаллизация маточного концентрата (ключевая проблема, специфичная для ПЭТФ)
Проявление: Легкое разрушение после нарезки или при транспортировке, плоское и непластичное поперечное сечение; значительные колебания степени кристалличности маточного концентрата (например, частичная кристалличность 25% и частичная 35%), приводящие к непостоянным циклам формования и неравномерной усадке изделия при последующей переработке;
Cause: ① PET degradation (molecular chain breakage), resulting in decreased toughness; ② The cooling rate is too fast (water temperature<20 ℃), and PET cannot crystallize in time, resulting in internal stress concentration; ③ Slow cooling rate (water temperature>40 ℃), excessive crystallization, and hard and brittle mother particles; ④ Uneven dispersion of nucleating agents and inconsistent crystallization induction;
Решение: ① Оптимизация температуры экструзии во избежание деградации ПЭТФ; ② Точный контроль процесса охлаждения: температура воды 25–35 °C, лента находится в ванне охлаждения 30–40 секунд. Используется схема «охлаждение в водяной ванне + вторичное воздушное охлаждение» для медленной кристаллизации ПЭТФ и снятия внутренних напряжений; ③ Точное добавление нуклеаторов (0,8–1,5%) обеспечивает равномерное диспергирование и стабильную скорость кристаллизации; ④ При необходимости добавление 1–3% модификатора вязкости (например, POE-g-MAH, высокотемпературного типа) для повышения вязкости маточного концентрата.
2. Неравномерная нарезка гранул (вызвана колебаниями твердости ленты)
Проявление: Неравномерная длина гранул маточного концентрата (отклонение > 1 мм), сколы на концах, заусенцы, а также разрыв ленты при нарезке;
Причина: ① Тупой режущий нож (из-за износа ножа стекловолокном/наполнителем) или чрезмерный зазор (> 0,5 мм); ② Скорость тяги не синхронизирована со скоростью резки; ③ Неравномерная толщина ленты (из-за неравномерного диспергирования функциональных компонентов, вызывающего колебания вязкости расплава);
Решение: ① Оптимизация ножей: использование твердосплавных ножей, заточка каждые 8 часов, регулировка расстояния между ножом и соплом матрицы менее 0,5 мм; ② Согласование параметров: скорость тяги 1–2 м/мин, скорость резательной машины 600–800 об/мин, обеспечение равномерной длины гранул маточного концентрата (2–3 мм); ③ Регулировка зазора между головками матриц для обеспечения отклонения диаметра ленты ≤ 0,2 мм, при необходимости замена фильтрующего элемента головки матрицы.
3. Прилипание/агломерация маточной гранулы (вызвано недостаточным охлаждением)
Проявление: После резки маточные гранулы слипаются друг с другом, образуя крупные блоки, которые невозможно разделить при просеивании;
Причина: ① Температура охлаждающей воды слишком высокая (>35 ℃), температура поверхности ленты материала не опустилась ниже 60 ℃, и после резки сохраняется вязкость; ② Недостаточная вторичная сушка, остаточная влага на поверхности маточной смеси, а также поглощение влаги и прилипание при хранении; ③ Недостаточное количество смазки и высокий коэффициент трения на поверхности маточной смеси;
Решение: ① Снизить температуру охлаждающей воды до 25–30 ℃, увеличить время воздушного охлаждения до 15–20 секунд и обеспечить, чтобы температура поверхности маточной смеси составляла ≤ 50 ℃; ② Вторичная сушка после резки: сушить при 80–100 ℃ в течение 1–2 часов для обеспечения содержания влаги на поверхности ≤ 0.03%; ③ Добавить 0.3% –0.5% высокотемпературной смазки (например, эруциламид с температурой термического разложения ≥ 280 ℃).
IV. Проблемы характеристик и последующего использования: Ключевые болевые точки функционального отказа маточных смесей на основе PET
1. Функциональный эффект не соответствует стандарту (основная проблема отказа)
Проявление: ① Цветовой концентрат: недостаточная красящая способность (даже при добавлении 8% цвет остается бледным), выцветание при высоких температурах; ② Упрочняющий концентрат: прочность на разрыв увеличена менее чем на<30%, insufficient rigidity (bending modulus<3000MPa); ③ Nucleation masterbatch: The molding cycle of PET products has not been shortened (still>60s); ④ Flame retardant masterbatch: not up to UL94 V0 level; ⑤ UV resistant masterbatch: fades and becomes brittle after 6 months of outdoor use;
Причина: ① Недостаточное содержание функциональных компонентов (пигмент<20%, glass fiber<30%, nucleating agent<0.8%, flame retardant<40%); ② High temperature decomposition or uneven dispersion of functional components; ③ Incorrect selection of additives (such as using ordinary nucleating agents to adapt to rapid prototyping scenarios);
Решение: ① Увеличить концентрацию функциональных компонентов (пигмент ≥ 25%, стекловолокно ≥ 30%, зародышеобразователь 0.8% –1.5%, антипирен ≥ 45%); ② Оптимизировать процесс диспергирования (добавление диспергаторов, шнеки с интенсивным сдвигом, этапы преддиспергирования); ③ Правильный выбор (выбрать зародышеобразователь на основе сорбита, подходящий для быстрого прототипирования, и УФ-стабилизатор на основе бензофенона высокотемпературного типа).
2. Плохая совместимость с матрицей PET (проблема совместимости)
Проявление: После смешивания маточной смеси с чистыми хлопьями PET для переработки изделие может испытывать расслоение, растрескивание или резкое снижение текучести при переработке (из-за скачка вязкости расплава, что затрудняет экструзию/выдув бутылок);
Причина: ① Несоответствие типа носителя PET (например, использование гомополимерного носителя PET для адаптации к сополимерной матрице PET, конфликт скоростей кристаллизации); ② Избыточное содержание функциональных компонентов приводит к несоответствию вязкости расплава и матрицы; ③ Отсутствие добавленного совместителя (например, стеклонаполненный концентрат без силанового связующего агента);
Решение: ① Строгое соответствие носителя и матрицы (гомополимерный носитель PET для гомополимерных изделий из PET, сополимерный носитель PET для сополимерных изделий из PET); ② Контроль доли добавления концентрата (цветовой концентрат 2% –8%, упрочняющий концентрат 10% –30%, зародышеобразующий концентрат 1% –3%); ③ Целевое добавление совместителей (силановый связующий агент для стекловолокна, POE-g-MAH для повышения ударной вязкости).
3. Избыточное содержание ацетальдегида (эксклюзивно для маточных смесей PET в пищевой упаковке)
Проявление: Маточная смесь и последующие изделия имеют запах ацетальдегида, при этом обнаруживаемое содержание превышает 10ppm (национальный предельный норматив для пищевой упаковки);
Причина: ① Деградация носителя PET приводит к образованию ацетальдегида (высокая температура переработки, длительное время пребывания); ② Сырье не высушено полностью из-за гигроскопичности, что ускоряет образование ацетальдегида; ③ Не добавлен поглотитель ацетальдегида;
Решение: ① Строго контролировать температуру переработки (≤ 290 ℃) и сократить время пребывания PET в цилиндре (≤ 3 минуты); ② Тщательно высушить сырье (содержание влаги ≤ 0.03%); ③ Добавить 0.3% –0.5% поглотителя ацетальдегида (например, аминовые соединения); ④ После экструзии маточная смесь подвергается «обработке по удалению формальдегида» (вентиляционная сушка при 80 ℃ в течение 2 часов).
V. Эксклюзивные проблемы и целевые решения для различных типов маточных смесей на основе PET
1. Маточная смесь PET, армированная стекловолокном/углеродным волокном
Эксклюзивные проблемы: выход волокон наружу, износ оборудования, неравномерная жесткость и избыточное содержание ацетальдегида;
Решение: Предварительная обработка стекловолокна силановым связующим агентом и увеличение количества диспергатора до 20% –30% от массы стекловолокна; Выбор биметаллических шнеков/цилиндров, установка фильтрующих картриджей на головке экструзионной головки; Контроль температуры экструзии на уровне 280–285 ℃ для сокращения времени пребывания; Добавление поглотителя ацетальдегида (для сценариев пищевой упаковки).
2. Цветовой концентрат (класс контакта с пищевыми продуктами)
Эксклюзивные проблемы: Выцветание при высоких температурах, запах ацетальдегида и избыточное содержание тяжелых металлов;
Решение: Выбор фталоцианиновых/неорганических высокотемпературных пигментов (температура термического разложения ≥ 300 ℃), добавление 1% –1.5% комплексного антиоксиданта; Тщательная сушка сырья и строгий контроль температуры переработки ≤ 285 ℃; Выбор пигментов, сертифицированных FDA, и тестирование содержания тяжелых металлов (Pb/Cd/Hg и др.) ≤ 10ppm.
3. Зародышеобразующая маточная смесь
Эксклюзивные проблемы: Колебания скорости кристаллизации, неравномерность усадки изделий и непостоянство циклов формования;
Решение: Контроль содержания зародышеобразователя (сорбит/тальк) на уровне 0.8% –1.5%, предварительное смешивание с диспергатором для получения концентрированной маточной смеси; Оптимизация процесса охлаждения для обеспечения равномерной кристаллизации; Тестирование цикла формования малыми партиями, корректировка доли зародышеобразователя.
4. Антипиреновая маточная смесь (безгалогенный тип)
Эксклюзивные проблемы: Низкая эффективность антипирена, высокая вязкость расплава и сложность переработки;
Решение: Выбор синергетической системы полифосфата аммония и меламина (общее содержание ≥ 45%), добавление 5% –10% совместителя (например, PET-g-MAH); Повышение температуры экструзии до 285–290 ℃ и увеличение количества смазки до 1% –2%; Включение вакуумной дегазации для удаления газов разложения антипирена.
VI. Ключевая логика поиска неисправностей в производственном процессе (быстрая идентификация проблем)
Во-первых, проверьте содержание влаги: составляет ли содержание влаги в сырье ≤ 0.03%, соответствует ли процесс сушки стандартам (температура, время), и устраните такие проблемы, как пузырьки и избыточное содержание ацетальдегида;
Перепроверьте температуру: находится ли температура экструзии в диапазоне 260–290 ℃, соответствует ли температура матрицы, и избегается ли деградация и недостаточная пластификация;
Затем проверьте диспергирование: были ли функциональные компоненты предварительно обработаны (модифицированы/предварительно диспергированы), достаточно ли количества диспергатора, и устранены ли агломераты и поверхностные дефекты;
Наконец, проверьте оборудование: износостойкие ли шнек/цилиндр, острые ли ножи для резки, нормально ли работает вакуумная дегазация, и устраните проблемы с партией, вызванные оборудованием;
Маломасштабная верификация: Проведите тест малой партии 5–10 кг перед каждой производственной партией для проверки внешнего вида маточной смеси (отсутствие пузырьков, хрупкости), термостабильности (отсутствие пожелтения при 280 ℃) и функциональных показателей (таких как скорость кристаллизации и уровень огнестойкости). После успешного прохождения теста начинается массовое производство.
Ключевое противоречие в производстве маточных смесей PET заключается в «предотвращении высокотемпературной деградации + контроле влаги + однородности диспергирования + регулировании кристаллизации». Большинство проблем можно решить с помощью «глубокой сушки сырья (содержание влаги ≤ 0.03%), подбора высокотемпературных рецептур, точного контроля температуры (260–290 ℃), интенсивного сдвигового диспергирования и градиентного охлаждения». Ключевым моментом является строгий контроль влаги и предотвращение ряда проблем, вызванных поглощением влаги; ② Функциональные компоненты должны быть совместимы с высокотемпературным окном переработки PET; ③ Балансировка пластификации и деградации для сокращения времени пребывания PET в цилиндре; ④ Корректировка процесса в зависимости от типа маточной смеси (например, акцент на износостойком оборудовании и модификации стекловолокном для упрочняющих концентратов, и акцент на контроле ацетальдегида и экологическом соответствии для пищевых цветовых концентратов).
При массовом производстве рекомендуется вести журнал испытаний «сырье – процесс – готовая продукция», фиксируя параметры сушки, температуру экструзии, скорость вращения шнека и содержание ацетальдегида/функциональные показатели готовой продукции для быстрой прослеживаемости и устранения повторяющихся проблем.
Области применения
Маточные смеси PET обладают отличными физико-химическими свойствами и широко используются в различных областях. Ниже приведены некоторые основные направления применения:
Область волокон
Одежда и текстиль: Из маточных смесей PET можно изготавливать полиэфирные волокна, используемые для производства различных тканей для одежды. Этот тип волокон характеризуется прочностью, устойчивостью к образованию складок, легкостью стирки и сушки, а также отсутствием деформации. Их также можно смешивать с натуральными волокнами для улучшения характеристик ткани; они широко используются при производстве рубашек, курток, спортивной одежды и многого другого.
Домашний текстиль: В изделиях домашнего текстиля PET-волокна используются для изготовления постельного белья, штор, чехлов для диванов и т.д. Они обеспечивают хорошую теплоизоляцию, мягкость и износостойкость, делая изделия домашнего текстиля более долговечными и комфортными.
Промышленные волокна: В промышленной сфере PET-волокна могут использоваться для изготовления канатов, рыболовных сетей, геотекстиля, фильтрующих материалов и т.д. Например, геотекстиль используется для армирования, разделения и дренажа в гражданском строительстве, а фильтрующие материалы — для фильтрации воздуха и жидкостей, что обусловлено высокой прочностью, химической стойкостью и отличными фильтрационными свойствами PET-волокон.
Область упаковки
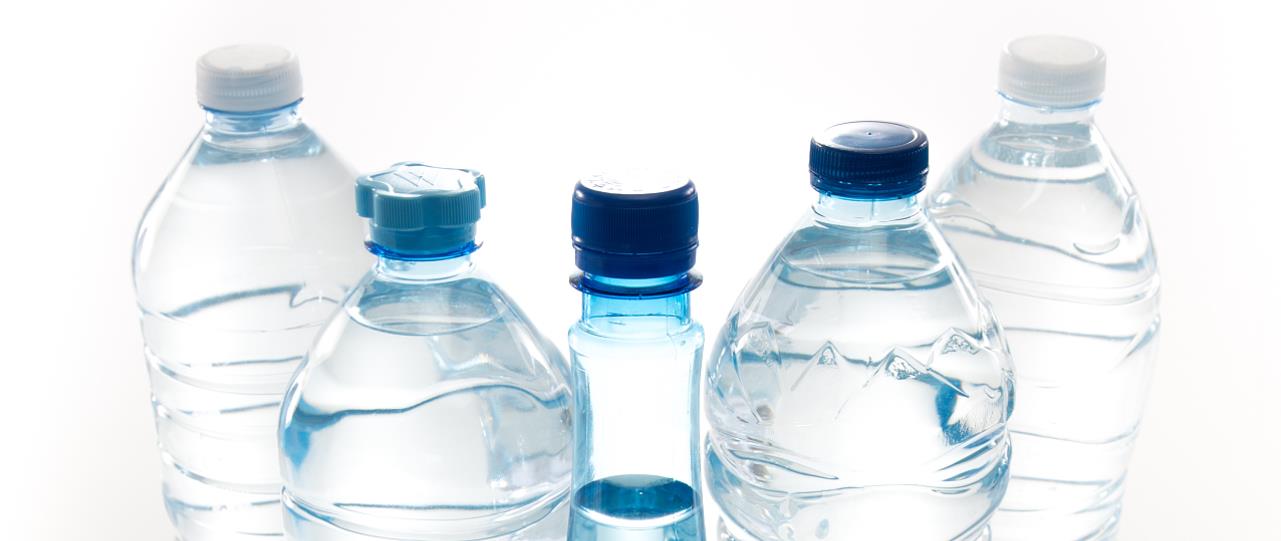
Бутылочная упаковка: Маточные смеси PET являются основным сырьем для производства пластиковых бутылок, особенно для упаковки напитков, продуктов питания, косметики и других товаров. Бутылки из PET обладают преимуществами высокой прозрачности, хороших барьерных свойств, малого веса и устойчивости к разрушению, что позволяет эффективно сохранять качество и вкус содержимого, а также облегчает переработку и повторное использование.
Пленочная упаковка: Производимая PET-пленка обладает отличной прочностью на разрыв, прозрачностью и глянцем, и может использоваться для упаковки пищевых продуктов, электронных устройств, подарков и многого другого. В то же время характеристики пленки могут быть дополнительно улучшены с помощью процессов покрытия, ламинирования и других методов для удовлетворения различных потребностей в упаковке.
Область инженерных пластиков
Электроника и бытовая техника: Маточные смеси PET могут перерабатываться в инженерные пластики, используемые для изготовления корпусов, компонентов и т.д. электронных и электротехнических изделий. Корпуса таких изделий, как телевизоры, компьютеры и мобильные телефоны, обеспечивают свою конструкционную прочность и безопасность благодаря отличным механическим свойствам, электроизоляционным характеристикам и термостойкости.
Автомобильные компоненты: В автомобильной промышленности инженерный пластик PET может использоваться для производства приборных панелей, внутренних элементов дверей, крышек двигателей и т.д. Это позволяет снизить вес автомобилей, повысить топливную экономичность, а также обеспечивает хорошую атмосферостойкость и ударопрочность.
Другие области
Медицинская область: Материал PET обладает биосовместимостью и может использоваться для изготовления некоторых медицинских изделий, таких как хирургические нити, искусственные кровеносные сосуды, каркасы тканевой инженерии и т.д. После специальной обработки PET-волокна также могут использоваться в качестве перевязочных материалов для ран, обеспечивая хорошую воздухопроницаемость и водопоглощение.
В области оптики PET-пленка может использоваться для изготовления оптических компонентов, таких как оптические линзы, поляризаторы и отражающие пленки. Ее отличные оптические характеристики позволяют удовлетворять требования высокоточных оптических изделий и находят важное применение в таких областях, как жидкокристаллические дисплеи и проекторы.




