

Полиэтиленовый мастербаатч широко используется в производстве различных пластиковых изделий, таких как полиэтиленовые пакеты, пленки, трубы и т. д. Добавляя различные добавки и наполнители, можно получать полиэтиленовые изделия с различными свойствами и назначением. Производство полиэтиленового мастербаатча представляет собой сложный и тонкий процесс, требующий строгого контроля качества сырья, выбора оборудования, параметров процесса и соблюдения требований безопасности производства. Постоянная оптимизация производственных процессов и рецептур позволяет повысить качество и характеристики мастербаатча для удовлетворения потребностей рынка.
Feature
Ключевые особенности ПЭ-мастербаатча связаны с «эффективным повышением эффективности производства изделий из ПЭ», что не только решает проблему прямого добавления присадок, но и обладает такими ключевыми преимуществами, как адаптивность, стабильность и удобство использования. Конкретно это можно разделить на следующие 8 основных характеристик:
1. Высокая однородность дисперсии (ключевое преимущество)
Функциональные компоненты (пигменты, наполнители и добавки) предварительно диспергированы в мастербаатче и образуют стабильную систему с несущей смолой ПЭ. При использовании они могут быстро и равномерно интегрироваться в чистое сырье из ПЭ, избегая таких проблем, как «цветовые пятна, агломерация наполнителя и неравномерность функциональных свойств», что значительно повышает однородность цвета и стабильность характеристик изделия (например, отсутствие отклонений при окрашивании мастербаатча и равномерный антистатический эффект антистатического мастербаатча).
2. Удобное и эффективное использование
Гранулированная форма удобна для дозирования и смешивания, не требует дополнительного измельчения или диспергирования (по сравнению с прямым добавлением пигментных порошков/мелкодисперсных добавок), снижая порог сложности эксплуатации;
После смешивания с сырьем из ПЭ он может напрямую поступать в экструзионное, литьевое и другое оборудование без корректировки производственного процесса, сокращая технологический цикл и повышая производительность труда.
3. Отличная управляемость затрат
Высококонцентрированная конструкция (функциональные компоненты составляют 20%–60%), при использовании требуется добавлять всего 1%–30% от общей массы изделия (например, 3%–5% для окрашивания, 10%–30% для наполнения), что снижает расход функциональных компонентов;
Избегаются затраты на очистку оборудования из-за загрязнения и налипания рассеянных добавок на внутренние стенки, а также снижаются потери от избыточного количества добавок, что приводит к более низким общим долгосрочным производственным затратам.
4. Стабильные и надежные характеристики
Рецептура точна и контролируема, содержание функциональных компонентов и степень их дисперсии в одной партии мастербаатча одинаковы, что гарантирует отсутствие колебаний характеристик ПЭ-изделий, произведенных партиями (например, стабильное содержание антиоксидантов в антистарительном мастербаатче и равномерный срок службы изделий);
Функциональные компоненты заключены в носитель, что снижает контакт с воздухом и влагой, уменьшает риск окисления и отказа, а также замедляет деградацию характеристик при хранении и использовании.
5. Широкая совместимость и адаптивность
Несущая смола полностью совместима с сырьем из ПЭ (соответствующий подбор носителя LDPE/HDPE/LLDPE), не влияя на исходные свойства изделий из ПЭ, такие как формообразуемость и вязкость;
Он может адаптироваться к различным методам переработки ПЭ, таким как экструзия, литье под давлением, выдувное формование и производство пленок, без необходимости целевой корректировки типов мастербаатча, обладая высокой универсальностью.
6. Гибкая настройка функций
В соответствии с потребностями ПЭ-изделий функциональные компоненты и их пропорции могут быть точно распределены для достижения «одного мастербаатча с одной функцией» или «многофункционального композита» (например, композитный мастербаатч окрашивание+антистатик+антистарение), охватывая потребности в окрашивании, наполнении, модификации, усилении функций и т. д., подходящие для упаковки, строительных материалов, сельского хозяйства, бытовой техники и других областей.

7. Физическая безопасность
Гранулированная структура не пылит и не имеет запаха, не загрязняет окружающую среду цеха при использовании и не изнашивает шнек экструдера и формующую головку (по сравнению с мелкодисперсными добавками);
Плотность близка к плотности сырья из ПЭ, что затрудняет расслоение при смешивании, обеспечивая стабильность в последующем процессе формования;
Удобство хранения и транспортировки, не требуется специальная защита, можно хранить длительное время при комнатной температуре, гранулы не склонны к комкованию или порче.
8. Лучшая экологичность
Функциональные компоненты концентрированы и упакованы, что снижает испарение и рассеивание добавок в процессе производства, тем самым уменьшая загрязнение окружающей среды;
Частично наполненные мастербаатчи могут использовать экологически чистые наполнители, такие как карбонат кальция и древесная мука, или биоразлагаемые носители из ПЭ, что соответствует тренду зеленого производства;
Снижается процент брака изделий из-за избыточного использования добавок, повышается эффективность использования сырья и косвенно снижается нагрузка на окружающую среду.
Типы
Основные типы ПЭ-мастербаатча классифицируются по «функциональному назначению», и различные типы соответствуют конкретным требованиям к ПЭ-изделиям (окрашивание, снижение стоимости, усиление функций, модификация характеристик и т. д.). Некоторые могут обеспечивать «многофункциональный композит». Ниже приведены основные классификации и ключевые детали в отрасли:
I. Основные базовые типы (классификация по основным функциям)
1. Цветной мастербаатч (наиболее часто используемый, составляет более 60% рынка ПЭ-мастербаатча)
Основная функция: точное окрашивание ПЭ-изделий для обеспечения однородного и стабильного цвета
Ключевые компоненты: высококонцентрированный пигментный порошок (сажа, диоксид титана, органические/неорганические пигменты) + носитель из ПЭ + диспергатор
Обычная сегментация:
Черный мастербаатч (содержание сажи 20%–50%, используется для труб, пленок и литых деталей);
Белый мастербаатч (содержание диоксида титана 40%–60%, используется для упаковочных пленок и корпусов бытовой техники);
Цветной мастербаатч (органические пигменты, такие как красный/синий/желтый, используются для игрушек, пищевой упаковки и декоративных изделий).
Типичные применения: ПЭ-пакеты для покупок, трубы, выдувные бутылки, литые корзины, упаковочные пленки.
2. Наполняющий мастербаатч (снижение стоимости + базовая модификация)
Основная функция: снижение стоимости сырья ПЭ-изделий при одновременном повышении жесткости, термостойкости (или облегчении веса)
Ключевые компоненты: наполнитель с высокой долей (50%–80%) + носитель из ПЭ + диспергатор/связующее вещество
Обычная сегментация:
Наполняющий мастербаатч на основе карбоната кальция (наиболее экономичный, используется для мусорных пакетов, упаковочных лент и внутренних стенок труб);
Наполняющий мастербаатч на основе талька (для повышения жесткости, используется для оснований бытовой техники и литых корпусов);
Наполняющий мастербаатч на основе древесной/бамбуковой муки (экологичный и биоразлагаемый, используется для наружных паллетных досок и декоративных деталей);
Наполняющий мастербаатч на основе слюдяного порошка (для повышения термостойкости, используется для аксессуаров для высокотемпературной среды).
Типичные применения: ПЭ-мусорные пакеты, упаковочные ленты, трубы низкого давления, литые задние панели.
3. Функциональный мастербаатч (целевое усиление конкретных свойств)
Основная особенность: фокус на одной функции, решение «проблемы слабых мест» ПЭ-изделий.
| Type | Core functionality | Key components | Typical application scenarios |
| Антистарительный мастербаатч | Extend the lifespan of outdoor PE products (UV/antioxidant) | Antioxidant (1010/168)+light stabilizer (UV531) | PE film, outdoor pipe, greenhouse film |
| Antistatic masterbatch | Eliminate static electricity and prevent dust adsorption | Cationic/non-ionic anti-static agent | Electronic component packaging film, PE tray, food packaging film |
| Flame Retardant Masterbatch | Endow with flame retardant properties (compliant with flame retardant rating) | Bromine based/halogen-free flame retardant (magnesium hydroxide/aluminum) | Building PE pipes, electrical enclosures, flame-retardant packaging films |
| Антиблокирующий мастербаатч (для разделения слоев пленки) | Prevent PE film adhesion and facilitate opening | Silicon dioxide, talc powder, stearic acid amide | PE shopping bags, packaging films, greenhouse films |
| Smooth masterbatch | Improve the surface smoothness of the product and reduce friction | Oleic acid amide, erucic acid amide | PE film, surface of injection molded parts, inner wall of pipes |
| Antimicrobial Masterbatch | Inhibit bacterial growth (in food/medical settings) | Silver ion, zinc oxide antibacterial agent | Food contact PE containers, medical packaging, baby products |
| Anti fog masterbatch | Avoid fogging on the inner wall of PE film (transparent) | Glycerol fatty acid esters, polyethylene glycol | Fresh packaging film, greenhouse film, food preservation film |
4. Модифицирующий мастербаатч (улучшение основных характеристик основы из ПЭ)
Основные особенности: оптимизация механических свойств ПЭ (прочность, вязкость, износостойкость и т. д.) и расширение его инженерных применений.
| Type | Core functionality | Key components | Typical application scenarios |
| Мастербаатч для повышения вязкости | Improve low-temperature impact resistance (anti brittle fracture) | POE、EVA、 Elastic toughening agent | PE pipes, low-temperature environment accessories, and films for winter use |
| Enhanced masterbatch | Enhance tensile strength and rigidity | Fiberglass, carbon fiber, basalt fiber | PE engineering accessories, mechanical shells, high-strength pipes |
| Wear resistant masterbatch | Reduce surface friction coefficient and wear resistance | Graphite, PTFE (polytetrafluoroethylene) MOS2 | PE gear, slider, pipe interface, wear-resistant accessories |
| Heat-resistant masterbatch | Raise the heat-resistant temperature of PE (+10-30 ℃) | Nucleating agent, high-temperature resistant filler (talc powder/fiberglass) | Hot water pipes, packaging for high-temperature environments, heat-resistant components for household appliances |
| Compatible masterbatch | Improve the compatibility between PE and other materials | PP-g-MAH, PE-g-MAH compatibilizer | PE/PA blend products, PE and filler composite system |
II. Специальные типы (сценарные/композитные функции)
1. Композитный функциональный мастербаатч (интеграция нескольких функций)
Основные особенности: интеграция нескольких функций (например, окрашивание+антистатик, антистарение+скользящие добавки, наполнение+повышение вязкости), сокращение количества типов добавляемого мастербаатча и упрощение производственного процесса.
Пример: для ПЭ-пленки используется композитный мастербаатч «окрашивание+антистатик+антистарение», а для труб — композитный мастербаатч «наполнение+антистарение+износостойкость».
2. Биоразлагаемый ПЭ-мастербаатч
Основная функция: придание ПЭ-изделиям биоразлагаемости (в соответствии с экологической политикой), использование биоразлагаемого ПЭ в качестве носителя (например, смесь PLA/PE) и добавление промоторов деградации.
Применение: одноразовые ПЭ-пакеты для покупок, сельскохозяйственная пленка, пищевая упаковка (должны соответствовать стандартам биоразлагаемости).
3. Специальный мастербаатч на заказ
Разработка под требования специальных сценариев, например:
Теплопроводящий мастербаатч (содержит нитрид алюминия и оксид алюминия, используется для аксессуаров для отвода тепла в электронике);
Электропроводящий мастербаатч (содержит сажу и проводящие волокна, используется для антистатической упаковки и проводящих труб);
Мастербаатч с повышенной атмосферостойкостью и УФ-стойкостью (высокое содержание стабилизаторов света, используется для ПЭ-изделий для длительного использования на открытом воздухе).
III. Резюме логики классификации
Выбор в соответствии с «приоритетом потребностей»: цветной мастербаатч для окрашивания → наполняющий мастербаатч для снижения стоимости → функциональный мастербаатч для устранения недостатков характеристик → модифицирующий мастербаатч для улучшения механических свойств;
Адаптация в соответствии с «технологией переработки»: обычно используются скользящие/антиблокирующие/противотуманные мастербаатчи для формования пленок, обычно используются повышающие вязкость/усиливающие/износостойкие мастербаатчи для литых деталей, а для изделий для наружного использования необходимо выбирать антистарительный мастербаатч;
Соответствие по «типу ПЭ»: носители из LDPE/HDPE/LLDPE в мастербаатче должны соответствовать типу сырья из ПЭ, используемого в изделии, чтобы обеспечить совместимость (например, мастербаатч с носителем HDPE для труб из HDPE).
Пропорции рецептуры
Рецептура ПЭ-мастербаатча следует трехкомпонентной структуре «носитель + функциональные компоненты + добавки», и пропорции каждого компонента значительно варьируются в зависимости от типа мастербаатча.
I. Базовая структура пропорций компонентов
| Type | Typical proportion range | Функциональные positioning | Selection basis |
| Carrier resin | 10%-60% | Carrying functional components and providing processing fluidity | Match with the PE type of the product (LDPE/HDPE/LLDPE) |
| Функциональные powder | 20%-80% | Implement core functions (coloring/filling/flame retardant, etc.) | Select based on the target function (pigment/filler/functional agent) |
| Dispersant | 2%-20% | Ensure uniform dispersion of functional powders | The dosage of PE wax, stearic acid salt, etc. is related to the specific surface area of the powder |
| Processing aid | 1%-5% | Improve processing performance and enhance stability | Antioxidants, lubricants, coupling agents, etc |
II. Подробное объяснение пропорций основных рецептур ПЭ-мастербаатча
1. Серия цветных мастербаатчей
Белый мастербаатч (универсальный тип)
Диоксид титана: 40%–60% (рутильная форма с высокой белизной, анатазная форма с низкой стоимостью)
Несущая смола: 15%–25% (смесь LLDPE/LDPE для улучшения диспергируемости)
Диспергатор: 10%–15% (композитная система PE-воск + стеариновая кислота)
Смазка: 2%–5% (стеарат цинка/кальция, улучшает текучесть)
Прочее: антиоксидант 0,5%–1% (комплекс 1010/168)
Пример рецептуры: TiO₂ 62,7%, LDPE 18,4%, LLDPE 4,6%, PE-воск 12%, амид олеиновой кислоты 2,3%
black masterbatch
Сажа: 20%–50% (высокопигментная сажа 20%–30%, обычная сажа 30%–50%)
Несущая смола: 20%–40% (в основном HDPE, обеспечивает термостойкость)
Диспергатор: 8%–15% (композит PE-воск + стеарат натрия)
Прочее: антиоксиданты 0,5%–1%, УФ-стабилизаторы 1%–3% (для наружного использования)
Пример рецептуры: сажа 40%, смола HDPE 50%, диспергатор 8%, антиоксидант 2%
2. Серия наполняющих мастербаатчей
Наполняющий мастербаатч на основе карбоната кальция
Карбонат кальция: 50%–85% (1250–2000 меш, чем меньше размер частиц, тем лучше диспергируемость)
Несущая смола: 10%–30% (LLDPE/LDPE в качестве основного компонента, улучшают совместимость)
Связующее вещество: 1%–3% (титановые/алюминиевые эфиры, для улучшения адгезии между наполнителем и смолой)
Диспергатор: 3%–10% (PE-воск, снижает вязкость расплава)
Смазка: 1%–3% (стеариновая кислота, улучшает гладкость экструзии)
Пример рецептуры: карбонат кальция 70%, LDPE 20%, связующее вещество 1%, диспергатор 8%, смазка 1%
Наполняющий мастербаатч на основе талька
Тальк: 40%–60% (более 3000 меш, повышает жесткость изделия)
Несущая смола: 15%–30% (в основном HDPE, повышает термостойкость)
Связующее вещество: 1%–2% (на основе силанов, улучшает межфазное сцепление)
Диспергатор: 3%–8% (композит PE-воск + белое масло)
Прочее: антиоксидант 0,5%–1%
3. Серия функциональных мастербаатчей
Антистарительный мастербаатч
Антиоксидант: 0,5%–3% (основной антиоксидант 1010 0,3%–1,5% + вспомогательный антиоксидант 168 0,2%–1%)
Стабилизатор света: 1%–5% (UV-531/UV-327 и т. д., для изделий наружного использования 3%–5%)
Несущая смола: 40%–60% (LDPE/LLDPE, обеспечивает совместимость)
Диспергатор: 3%–8% (PE-воск + стеарат цинка)
Прочее: наполнители (например, карбонат кальция) 10%–20% (для снижения стоимости и повышения стабильности)
Пример рецептуры: смола PE 50%, антиоксидант 1,5%, стабилизатор света 3%, диспергатор 5%, наполнитель 40,5%
Антипиреновый мастербаатч (безгалогенный тип)
Гидроксид магния/алюминия: 40%–60% (обеспечивают основу антипирена)
Несущая смола: 20%–40% (смесь HDPE/LDPE)
Синергист антипирена: 5%–10% (борат цинка/меламин)
Диспергатор: 3%–8% (PE-воск)
Смазка: 1%–3% (стеарат кальция)
Прочее: антиоксидант 0,5%–1%
Пример рецептуры: гидроксид магния 50%, смола PE 30%, синергист 8%, диспергатор 6%, смазка 4%, антиоксидант 2%
Антиблокирующий мастербаатч (для разделения слоев пленки)
Антиблок: 10%–20% (диоксид кремния/тальк/диатомит, для предотвращения слипания пленки)
Несущая смола: 40%–50% (LLDPE в качестве основного компонента, обеспечивает гибкость)
Диспергатор: 8%–15% (композит PE-воск + стеариновая кислота)
Средство обработки поверхности: 5%–10% (амид стеариновой кислоты)
Технологические добавки: 1%–3%
Пример рецептуры: LLDPE 45,5%, дикальцийфосфат 40%, диспергатор 10%, средство обработки поверхности 7%, технологическая добавка 0,5%
4. Серия модифицирующих мастербаатчей
Мастербаатч для повышения вязкости
Эластомер: 30%–50% (POE/EVA/SBS, повышает ударную вязкость)
Несущая смола: 30%–50% (HDPE/LLDPE, обеспечивает совместимость)
Совместитель: 3%–10% (PE-g-MAH/PP-g-MAH, улучшает межфазное сцепление)
Диспергатор: 2%–5% (PE-воск)
Прочее: антиоксидант 0,5%–1%
Пример рецептуры: смола HDPE 80–92%, совместитель 1,2–2,8%, диспергатор 0,2–0,45%, ультрадисперсный порошок фосфогипса 7,75–17,5%
III. Принципы проектирования рецептуры ПЭ-мастербаатча
1. Выбор и пропорция несущей смолы
Принцип соответствия: тип носителя из ПЭ должен совпадать с типом ПЭ в изделии (для изделий из LDPE выбирают носитель LDPE, для изделий из HDPE — носитель HDPE)
Основание для содержания:
Высококонцентрированный функциональный мастербаатч (например, красители): носитель 20%–40%
Наполняющий мастербаатч: носитель 10%–30% (чем выше содержание наполнителя, тем ниже доля носителя)
Функциональный мастербаатч: носитель 40%–60% (обеспечивает равномерную дисперсию функциональных агентов)
2. Контроль пропорции функционального порошка
Цветной мастербаатч: концентрация пигмента 20%–60% (цветные 10%–30%, черные и белые 20%–60%), слишком высокая концентрация приводит к неравномерной дисперсии
Наполняющий мастербаатч: наполнитель 50%–80% (выбирается на основе баланса стоимости и характеристик)
Функциональный мастербаатч: функциональный агент 5%–30% (слишком высокое содержание влияет на перерабатываемость, слишком низкое — малоэффективно)
3. Ключевые моменты соотношения добавок
Диспергатор: обычно 10%–20% от функционального порошка, обеспечивает достаточное покрытие и дисперсию
Связующее вещество: 1%–3% от наполнителя для улучшения сцепления на границе раздела наполнителя и смолы
Антиоксидант: 0,5%–2%, продлевает срок хранения и эксплуатации
Смазка: 1%–5%, улучшает текучесть при переработке и предотвращает разрушение расплава
IV. Рекомендуемая доля добавления ПЭ-мастербаатча в изделия
| Type | Recommended amount to add | Applicable product types | Remarks |
| Color masterbatch | 2%-5% | Thin films, injection molded parts, and pipes | Dark color 2% -3%, light color 3% -8% |
| Masterbatch | 8%-30% | Garbage bags, pipes, injection molded backboards | Blow film 8% -10%, injection molding 10% -30% |
| Антистарительный мастербаатч | 1%-3% | Outdoor film, pipe, agricultural film | Long term outdoor use 3%, generally 1% -2% |
| Flame Retardant Masterbatch | 10%-30% | Building pipes and electrical enclosures | Non halogenated type requires 15% -30%, brominated type requires 5% -12% |
| Opening/Smooth Masterbatch | 0.3%-2% | Packaging film, greenhouse film | Opening 0.5% -2%, smooth 0.3% -1% |
V. Основная логика проектирования пропорций рецептуры
Принцип приоритета функций: определение основных компонентов функционального порошка и их минимальной эффективной концентрации на основе целевой функции
Например, содержание TiO₂ в белом мастербаатче должно быть ≥ 40% для обеспечения укрывистости
Стратегия подбора носителя:
Изделия низкой плотности (например, пленки): приоритет отдается носителям LDPE/LLDPE (составляют 40%–60%)
Высокопрочные изделия (например, трубы): предпочтителен носитель HDPE (составляет 30%–50%)
Специальные требования к характеристикам: можно использовать смешанные носители (например, LDPE+HDPE, LLDPE+EVA и т. д.)
Механизм обеспечения дисперсии:
Чем выше содержание функционального порошка, тем выше должна быть соответствующим образом увеличена доля диспергатора (до 20% от порошка)
Для ультрадисперсных порошков (≥ 2000 меш) требуется увеличение количества связующего вещества и диспергатора (+1%–3%)
Учет баланса характеристик:
Наполняющий мастербаатч: на каждые 10% увеличения наполнителя носитель должен увеличиваться на 2%–5% для сохранения перерабатываемости
Функциональный мастербаатч: на каждые 5% увеличения функционального агента необходимо корректировать диспергатор +1%–2% и смазку +0,5%–1%
Проектирование пропорций рецептуры ПЭ-мастербаатча — это комплексное искусство баланса «функциональные требования + перерабатываемость + контроль затрат». Владение базовыми диапазонами соотношений для различных типов мастербаатчей (носитель 10%–60%, функциональный порошок 20%–80%, диспергатор 2%–20%, вспомогательные агенты 1%–5%) и тонкая настройка в соответствии с конкретными сценариями применения позволяют проектировать изделия из ПЭ-мастербаатча со стабильными характеристиками.
Корректировка рецептуры должна следовать принципу «малыми порциями, многократно», каждое изменение не должно превышать 5%, и должно проходить достаточное тестирование и верификация для обеспечения того, что диспергируемость, стабильность и характеристики конечного изделия соответствуют стандартам.
Экструдер для полиэтиленового мастербаатча
Экструдеры Kerke для мастербаатча могут использоваться для производства полиэтиленового мастербаатча. Наши экструдеры для мастербаатча имеют несколько моделей на выбор, которые могут удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести испытания и тесты...
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства мастербаатча с производительностью от...
-

Трехшнековый (3 шнека) экструдер
Экструдер с 3 шнеками — это новая технология, имеющая множество преимуществ. Трехшнековый экструдер в основном используется...
-

Двухстадийная система экструзии
Система экструзии «мать-дитя» (двухстадийная) предназначена для специальных материалов, которые нельзя переработать на одностадийном экструдере; первая стадия...
-

Компаундирующая линия с внутренним смесителем Банбери
Наш внутренний смеситель + экструдер предназначен для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч....
-

Система резки / система гранулирования
Разным материалам требуются разные системы резки, Kerke предоставляет все виды систем резки, ниже приведено объяснение...
Производственный процесс
Подготовка сырья
Базовая смола: обычно выбирается полиэтиленовая смола, такая как полиэтилен низкой плотности (LDPE), линейный полиэтилен низкой плотности (LLDPE) или полиэтилен высокой плотности (HDPE) и т. д. Подходящая марка и сорт выбираются в соответствии с требованиями к характеристикам изделия.
Добавки: различные добавки вводятся в соответствии с функциональными требованиями мастербаатча, например, пигменты или красители, которые необходимо добавлять в цветной мастербаатч; для наполняющего мастербаатча требуется добавление наполнителей, таких как карбонат кальция и тальк; в функциональный мастербаатч добавляются антиоксиданты, стабилизаторы света, антипирены и т. д.
Смешивание компонентов
Дозирование: точное дозирование количества различных видов сырья и добавок в соответствии с требованиями рецептуры. Обычно используются точные измерительные приборы, такие как электронные весы, для обеспечения точности ингредиентов.
Предварительное смешивание: отмеренное сырье и добавки загружаются в высокоскоростной смеситель для предварительного смешивания. Благодаря высокоскоростному перемешиванию различные компоненты первоначально равномерно диспергируются. Общее время смешивания составляет 5–15 минут, в зависимости от характеристик материала и эффективности смешивания.
Экструзионное гранулирование
Экструзия расплава: предварительно смешанные материалы загружаются в двухшнековый экструдер. Экструдер постепенно нагревает материал внутри цилиндра до температуры плавления полиэтилена за счет нагрева и вращения шнека, обычно в диапазоне 160–230 °C. В расплавленном состоянии материал подвергается воздействию сдвигающего и транспортирующего действия шнека, обеспечивая дальнейшее равномерное смешивание.
Фильтрация: для удаления примесей и недиспергированных частиц из материала в процессе экструзии обычно устанавливаются фильтрующие устройства, такие как сетчатые фильтры или фильтры расплава. Точность фильтрации зависит от требований к изделию и обычно составляет 20–100 меш.
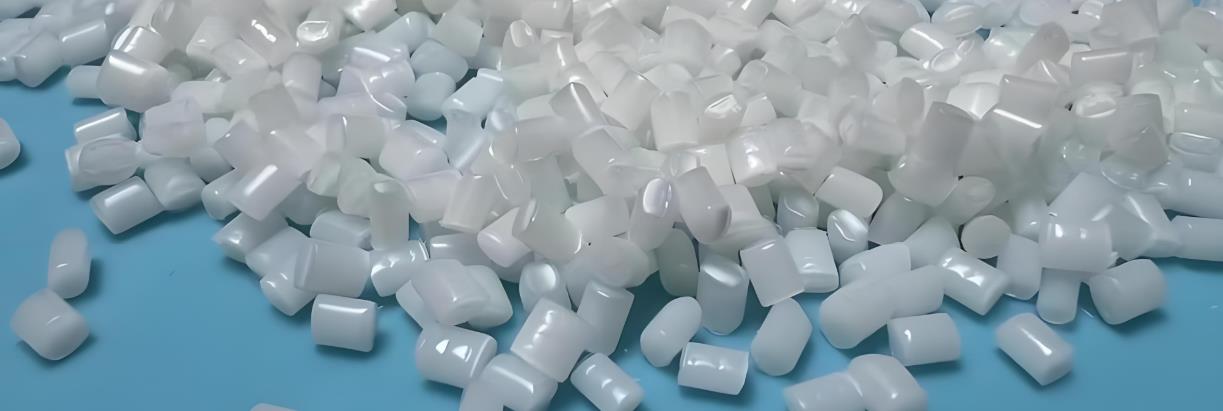
Гранулирование: отфильтрованный расплав выдавливается из формующей головки экструдера, образуя непрерывные жгуты или нити. Затем они разрезаются гранулятором на гранулы определенной длины. Распространенные методы гранулирования включают воздушное охлаждение, водяное охлаждение и подводное гранулирование. Резка с воздушным охлаждением подходит для случаев с высокими требованиями к внешнему виду гранул; водяное охлаждение имеет высокую эффективность резки, но на поверхности гранул может оставаться остаточная влага; подводная резка имеет преимущества регулярной формы и однородного размера гранул, но стоимость оборудования относительно высока.
Упаковка и хранение
Охлаждение и просеивание: гранулы ПЭ-мастербаатча после гранулирования необходимо охладить до температуры около комнатной. Затем гранулы просеиваются через такое оборудование, как вибрационные сита, для удаления слишком крупных или слишком мелких гранул, обеспечивая однородность размера частиц продукта.
Упаковка: отобранные гранулы мастербаатча упаковываются в соответствии с определенной весовой спецификацией, обычно используются полипропиленовые тканые мешки или бумажные мешки для предотвращения увлажнения или загрязнения продукта. Упакованная продукция хранится на сухом и проветриваемом складе до отгрузки со завода.
В производственном процессе необходимо строго контролировать параметры процесса на каждом этапе, такие как температура, давление, скорость вращения шнека, скорость подачи и т. д., чтобы обеспечить стабильность и постоянство качества продукции. Одновременно необходимо усиливать контроль качества сырья и продукции, включая проверку внешнего вида, размера частиц, показателя текучести расплава, плотности, содержания добавок и других показателей, чтобы своевременно обнаруживать и решать проблемы.
Требования к производственному оборудованию
Оборудование для производства полиэтиленового мастербача должно соответствовать требованиям высокоточного дозирования, однородного смешивания, достаточной пластификации, точной фильтрации и стабильной грануляции. Ниже приведены конкретные указания:
1. Дозировочное оборудование
Высокоточные электронные весы: требуется точное дозирование различных видов сырья и добавок с точностью обычно ± 0,1% или выше для обеспечения точности рецептуры.
Высокоскоростной смеситель: обеспечивает хорошее качество смешивания и позволяет равномерно перемешивать материалы за короткое время. Скорость вращения смесителя регулируется, как правило, в диапазоне 500–2000 об/мин, и он оснащен функциями нагрева и охлаждения для удовлетворения потребностей смешивания различных материалов.
2. Экструзионное оборудование
Двухшнековый экструдер: отношение длины к диаметру (L/D) обычно составляет от 25 до 40, что обеспечивает достаточное время пребывания материала в цилиндре, а также эффект пластификации и смешивания. Конструкция шнека должна быть рациональной, обладать высокой способностью к транспортировке и диспергированию сдвигом, а также адаптироваться к материалам различной вязкости. Система нагрева экструдера должна быть точной и управляемой, с точностью поддержания температуры в пределах ± 2 ℃, чтобы обеспечить плавление и экструзию материала при оптимальной температуре.
Одношнековый экструдер: для производства полиэтиленового мастербача с низкими требованиями к сдвиговому воздействию и высокой производительностью также используются одношнековые экструдеры. Диаметр шнека обычно составляет от 45 до 150 мм, а отношение длины к диаметру — от 20 до 30. Преимущества одношнекового экструдера заключаются в простой конструкции и низкой стоимости, однако эффективность смешивания несколько ниже, чем у двухшнековых экструдеров. Как правило, требуется оптимизация конструкции шнека и головки для улучшения однородности смешивания материалов.
3. Фильтровальное оборудование
Фильтр расплава: устанавливается вблизи головки экструдера и предназначен для удаления примесей и нерастворенных частиц из расплава материала. Точность фильтрации выбирается в диапазоне от 20 до 100 меш по требованиям к продукции, обычно используются автоматические фильтры с обратной промывкой, позволяющие очищать и заменять фильтр-сетку без остановки процесса, что обеспечивает непрерывность производства.
4. Грануляционное оборудование
Воздушное охлаждение гранул: подходит для производства полиэтиленового мастербача с высокими требованиями к внешнему виду гранул. Материал режущего инструмента должен быть износостойким, а скорость резания регулируется, обычно в диапазоне 100–500 об/мин, чтобы обеспечить правильную форму и однородный размер гранул. Система воздушного охлаждения должна эффективно охлаждать гранулы до комнатной температуры и предотвращать их слипание.
Резка гранул с водяным охлаждением: обеспечивает высокую производительность, при этом гранулы охлаждаются в воде с высокой скоростью охлаждения. Однако требуется оборудование для обезвоживания, такое как центрифуги или виброкипящие сушилки, для удаления влаги с поверхности гранул.
Гранулятор подводного типа: относительно современное грануляционное оборудование, которое режет и охлаждает гранулы под водой, обеспечивая правильную форму гранул, высокую размерную точность и отсутствие пыли. Однако стоимость такого оборудования относительно высока, а также предъявляются строгие требования к эксплуатации и техническому обслуживанию.
5. Упаковочное оборудование
Автоматическая упаковочная машина: способна автоматически дозировать и упаковывать продукцию согласно заданному весу, с производительностью обычно 5–10 меш/мин и точностью упаковки ± 0,5%. Машина может быть оснащена различными типами упаковки, такими как трехсторонняя запайка, четырехсторонняя запайка и т. д., для удовлетворения потребностей различных клиентов.
Паллетоукладчик: для крупных производственных предприятий используются паллетоукладчики для автоматической укладки упакованной продукции на поддоны, что повышает эффективность производства и стандартизацию складского учета. Скорость укладки и грузоподъемность паллетоукладчика следует выбирать в соответствии с масштабом производства и весом упаковки продукции.
6. Вспомогательное оборудование
Система подачи: включает автоматические загрузчики, бункеры и т. д., которые автоматически транспортируют сырье и добавки в дозирующее оборудование и экструдеры, обеспечивая автоматизацию производства и снижение ошибок ручного труда. Производительность системы подачи должна соответствовать производительности производственного оборудования.
Система охлаждения: обеспечивает циркуляцию охлаждающей воды для экструдеров, грануляторов и другого оборудования, гарантируя работу оборудования при нормальной температуре. Холодильная мощность системы следует рассчитывать и выбирать исходя из тепловыделения оборудования, обычно в качестве источника холода используются чиллер или градирня.
Система электрического управления: централизованное управление и мониторинг всего производственного оборудования, реализация установки, регулировки и отображения технологических параметров, а также функций пуска/останова оборудования, сигнализации об авариях и т. д. Система электрического управления требует высокой стабильности и надежности, а также способности адаптироваться к условиям промышленного производства.
Проблемы в производстве
Ключевой технологический процесс производства PE-мастербача выглядит следующим образом: «предварительная обработка сырья → смешивание → экструзия расплава → грануляция → охлаждение и сушка → просеивание и упаковка». На каждом этапе могут возникать проблемы из-за различий в характеристиках сырья, технологических параметрах и состоянии оборудования. Ниже приведена классификация и анализ производственных процессов с указанием причин и практических решений, охватывающих три ключевых аспекта: внешний вид, характеристики и стабильность переработки.
I. Сырье и процесс смешивания: скрытые риски на этапе подготовки (непосредственно влияющие на последующее формование и характеристики)
1. Агломерация функциональных порошков (агломерация пигментов/наполнителей)
Проявление: в мастербаче видны черные/белые твердые комки и цветные точки, а последующие изделия имеют неравномерную окраску или плохую дисперсию наполнителя;
Причина: ① гигроскопичность порошка (влажность >0,1%) приводит к образованию водородных связей и агломерации частиц; ② слишком мелкая фракция порошка (>3000 меш) без поверхностной обработки; ③ недостаточное количество диспергатора (менее 10% от массы порошка); ④ отсутствие предварительного диспергирования при смешивании;
Решение: ① предварительная сушка порошка (сушка при 100–120 ℃ в течение 2–4 часов, снижение влажности до уровня ниже 0,05%); ② добавление 1–3% связующего агента (титанат/силан) для модификации поверхности порошка; ③ увеличение количества диспергатора до 15–20% от массы порошка (для ультрадисперсных порошков можно увеличить до 25%); ④ сначала предварительно смешать порошок с диспергаторами и смазками в течение 10–15 минут, затем добавить смолу-носитель.
2. Плохая совместимость сырья
Проявление: разрыв расплава при экструзии, хрупкое растрескивание мастербача или расслоение при последующем смешивании с изделиями из PE;
Причина: ① несоответствие смолы-носителя и функциональных компонентов (например, носитель HDPE в сочетании со специализированным диспергатором для LDPE); ② конфликт между добавками (например, реакции между некоторыми антистатиками и антипиренами); ③ отсутствие связующего агента в наполнителе и слабое межфазное сцепление с PE-смолой;
Решение: ① смола-носитель должна соответствовать типу PE целевого изделия (LDPE/HDPE/LLDPE); ② проведение испытаний совместимости добавок на малых партиях (например, смешивание антистатиков и антипиренов в пропорции, наблюдение за комкованием/обесцвечиванием); ③ обязательное добавление связующих агентов (титановые соединения для карбоната кальция и силаны для талька) при наполнении мастербача для повышения прочности межфазного сцепления.
3. Неравномерное смешивание
Проявление: колебания цвета/характеристик между партиями мастербача (например, некоторые партии темнее, другие светлее), непостоянная плотность наполненного мастербача;
Причина: ① недостаточное время смешивания (менее 15 минут); ② ошибка в последовательности добавления компонентов (сначала смола, затем порошок, что приводит к неравномерному обволакиванию порошка); ③ слишком низкая скорость смесителя (ниже 500 об/мин) и недостаточное сдвиговое воздействие;
Решение: ① оптимизация последовательности смешивания: сначала добавить диспергатор + смазку → добавить функциональный порошок (предварительно диспергировать в течение 10 минут) → загрузить смолу (смешивать 15–20 минут); ② установить скорость смесителя на уровне 600–800 об/мин для обеспечения сдвигового диспергирования; ③ после смешивания проводить отбор проб и контроль до достижения однородности цвета/плотности перед подачей в экструзионный процесс.
II. Процесс экструзии расплава: ключевые проблемы формования (влияющие на внешний вид и внутренние свойства мастербача)
1. Недостаточная пластификация (недоплавление)
Проявление: поверхность мастербача шероховатая, зернистая, на поперечном сечении видны неплавленные мелкие частицы смолы. При последующей переработке легко забивается формующая головка;
Cause: ① The extruder temperature is set too low (5-10 ℃ lower than the melting point of PE, such as LDPE not reaching 120 ℃); ② The length to diameter ratio of the screw is too small (<28), and the plasticizing stroke is insufficient; ③ The screw speed is too slow (below 100r/min), resulting in insufficient heat generation during shearing; ④ The filler content is too high (>70%), and the resin cannot be completely wrapped;
Решение: ① нагрев в соответствии с типом смолы (LDPE 120–140 ℃, HDPE 140–160 ℃, LLDPE 130–150 ℃), температура формующей головки на 5–10 ℃ выше температуры конца цилиндра; ② увеличить скорость вращения шнека до 120–180 об/мин для повышения нагрева от сдвига; ③ контролировать содержание наполнителя ниже 70%, при превышении этого предела увеличивать долю смолы-носителя; ④ если отношение L/D оборудования недостаточно, можно добавить 0,5–1% пластификатора для облегчения пластификации.
2. Деградация смолы (переплавление)
Проявление: цвет мастербача становится желтым/черным, появляется резкий запах (летучие низкомолекулярные соединения), механические свойства снижаются (легко растрескивается);
Причина: ① чрезмерно высокая температура экструзии (более чем на 30 ℃ выше температуры плавления PE); ② слишком высокая скорость вращения шнека (>200 об/мин), вызывающая избыточный нагрев от сдвига; ③ наличие неубранных углеродистых отложений внутри цилиндра, приводящих к загрязнению продуктами высокотемпературного разложения; ④ недостаточное количество антиоксиданта (<0.5%);
Решение: ① снизить температуру на 5–10 ℃ и проверить исправность датчика температуры; ② снизить скорость вращения шнека до уровня ниже 150 об/мин для баланса между пластификацией и деградацией; ③ остановить оборудование и очистить цилиндр и шнек (промыть PE-воском и очистным материалом); ④ добавить антиоксидант (комплекс 1010/168, общее количество 0,8–1,5%).
3. Разрыв расплава (нестабильная экструзия)
Проявление: поверхность экструдированной ленты неровная, волнистая, вплоть до разрыва, что затрудняет плавную нарезку гранул;
Причина: ① слишком низкая температура формующей головки, приводящая к плохой текучести расплава; ② слишком малый зазор между формующими элементами (<2mm), resulting in high resistance at the melt outlet; ③ Fluctuations in screw speed and unstable melt pressure; ④ Insufficient dispersant/lubricant, excessive friction coefficient of the melt;
Решение: ① повысить температуру формующей головки на 5–10 ℃ для обеспечения плавного течения расплава; ② отрегулировать зазор между формующими элементами до 2–3 мм в соответствии с диаметром ленты; ③ проверить привод шнека и устранить колебания скорости; ④ добавить 0,5–1% смазки (например, стеарамид) для снижения трения расплава.
4. Закупорка формующей головки
Проявление: экструдированная лента внезапно становится тоньше и рвется, на выходе из формующей головки накапливается обугленный материал;
Причина: ① попадание примесей (металлическая стружка, пыль, кокс) в сырье; ② прилипание карбонизированного материала, образующегося при деградации смолы, к выходному отверстию головки; ③ неполное диспергирование функционального порошка, крупные частицы закупоривают отверстия матрицы;
Решение: ① просеивание сырья (фильтрация через сито 40 меш) для удаления примесей; ② регулярная очистка формующей головки (остановка и протирка каждые 2–4 часа или установка автоматического устройства очистки матрицы); ③ оптимизация процессов смешивания и пластификации для обеспечения полного диспергирования порошка.
III. Процесс грануляции и охлаждения: проблемы внешнего вида и стабильности формования
1. Неравномерная нарезка гранул (различная длина/заусенцы/слипание)
Проявление: отклонение длины мастербача более 1 мм, наличие заусенцев на концах или слипание нескольких гранул в блоки;
Причина: ① скорость гранулятора не соответствует скорости тяги ленты (при слишком высокой скорости режет коротко, при низкой — длинно); ② недостаточное охлаждение ленты (температура воды слишком высокая >30 ℃), поверхность остается мягкой и легко слипается; ③ неравномерный выход из матрицы и различная толщина ленты; ④ затупление режущих ножей из-за износа, приводящее к образованию заусенцев при резке;
Решение: ① синхронизировать скорость тяги (1–3 м/мин) и скорость вращения ножевого блока (500–800 об/мин) для обеспечения однородной длины гранул (2–3 мм); ② контролировать температуру охлаждающей воды на уровне 15–25 ℃, время охлаждения ленты должно быть ≥ 30 с (можно увеличить длину ванны охлаждения); ③ отрегулировать зазоры между формующими элементами для обеспечения одинаковой толщины лент; ④ заменить режущие ножи на острые и отрегулировать расстояние между ножами и выходом матрицы (<0.5mm).
2. Полые гранулы/пузырьки в мастербаче
Проявление: на поперечном сечении мастербача видны пустоты или мелкие пузырьки, которые легко разрушаются при последующей переработке и влияют на плотность изделия;
Причина: ① увлажненность сырья (влажность >0,1%), вода испаряется при высоких температурах, образуя пузырьки; ② засасывание воздуха в расплав при экструзии (отсутствие дегазации при смешивании или неравномерная подача материала в бункер); ③ недостаточное давление в матрице препятствует выходу пузырьков;
Решение: ① тщательная сушка сырья (порошок прокаливать при 120 ℃ в течение 4 часов, смолу — при 80 ℃ в течение 2 часов); ② установить дегазационные отверстия на смесителе и герметизировать бункер экструдера для предотвращения засасывания воздуха; ③ повысить давление в формующей головке (за счет уменьшения зазора матрицы или увеличения скорости шнека) для способствования удалению пузырьков.
3. Хрупкое растрескивание мастербача (недостаточная вязкость)
Проявление: легко ломается после нарезки или при транспортировке, поперечное сечение плоское и не пластичное;
Причина: ① деградация смолы (переплавление), разрыв молекулярных цепей; ② избыточное содержание наполнителя (>60%) и недостаточная доля матрицы из смолы; ③ отсутствие модификатора ударопрочности или его недостаточное количество (модифицированный мастербач); ④ слишком высокая скорость охлаждения (температура воды<10 ℃), and the internal stress has not been released;
Решение: ① оптимизировать температуру экструзии во избежание деградации смолы; ② снизить долю наполнителей и увеличить количество используемой смолы-носителя; ③ модифицировать мастербач, добавив 5–10% ударопрочного агента POE/EVA; ④ установить температуру охлаждающей воды на уровне 15–20 ℃ или использовать ступенчатое охлаждение (сначала 25 ℃, затем 15 ℃) для снятия внутренних напряжений.
IV. Проблемы характеристик и последующего применения (отказ функции мастербача или плохая совместимость)
1. Недостаточный функциональный эффект (слабая окраска/низкая огнестойкость/слабая стойкость к старению)
Проявление: ① недостаточная красящая способность цветного мастербача (при добавлении 5% цвет все еще слишком светлый); ② антипиреновый мастербач не соответствует классу UL94 V2; ③ антиоксидантный мастербач становится хрупким после 3 месяцев использования на открытом воздухе;
Причина: ① недостаточное содержание функциональных компонентов (например, сажи в мастербаче<20%, flame retardant<40%); ② Uneven dispersion of functional components and insufficient local concentration; ③ Incorrect selection of additives (such as using rutile titanium dioxide as outdoor color masterbatch, poor weather resistance);
Решение: ① увеличить концентрацию функциональных компонентов (сажа в мастербаче ≥ 30%, безгалогенный антипирен ≥ 50%); ② оптимизировать процесс диспергирования (увеличить количество диспергатора, продлить время смешивания); ③ правильный выбор материалов (для уличного применения использовать рутильный диоксид титана + стабилизатор УФ UV531, для антипиренов — гидроксид магния + синергист борат цинка).
2. Плохая совместимость с изделиями из PE (расслоение/выделение)
Проявление: после переработки смеси мастербача и чистого PE на поверхности изделия может появляться «пот» (фростинг), липкость (из-за выделения добавок) или наблюдаться расслоение и растрескивание;
Причина: ① несоответствие смолы-носителя и типа PE изделия (например, мастербач с носителем LDPE для труб из HDPE); ② избыточное количество смазки/диспергатора (>5%), превышающее способность смолы к удержанию; ③ значительная разница в полярности функциональных компонентов и PE (например, стеклонаполненный мастербач без добавления совместителя);
Решение: ① строго подбирать смолу-носитель в соответствии с типом PE изделия; ② контролировать количество смазки/диспергатора на уровне 1–3%, избегая избыточного использования; ③ добавлять 3–5% совместителя (например, PE-g-MAH) для улучшения межфазного сцепления.
3. Гигроскопичность мастербача (снижение характеристик после хранения)
Проявление: через месяц хранения поверхность мастербача становится влажной и комковатой, при последующей переработке образуются пузырьки;
Причина: ① недостаточная сушка после охлаждения (влажность >0,1%); ② негерметичная упаковка, поглощение влаги из воздуха; ③ гигроскопичность функциональных компонентов (например, карбонат кальция, гидроксид магния);
Решение: ① повторная сушка после охлаждения (сушка при 60–80 ℃ в течение 1–2 часов, снижение влажности до уровня ниже 0,05%); ② герметичная упаковка в фольгированные мешки с влагопоглотителем; ③ предварительная модификация гигроскопичных функциональных порошков (например, гидроксида магния) связующими агентами для придания им гидрофобных свойств.
V. Ключевая логика поиска неисправностей в производственном процессе (быстрая идентификация проблем)
Сначала проверьте сырье: убедитесь во влажности, состоянии дисперсии порошка, совместимости носителя и добавок, чтобы устранить риски на этапе подготовки;
Затем перепроверьте процесс: в первую очередь проверяйте температуру (цилиндр + матрица), скорость вращения шнека и время смешивания — это ключевые параметры, влияющие на пластификацию и диспергирование;
Далее осмотрите оборудование: проверьте износ шнеков/цилиндров, остроту ножей и стабильность температуры охлаждающей воды. Неисправности оборудования часто приводят к проблемам с партией;
Проведите валидацию на малых масштабах: при возникновении проблем внесите корректировки рецептуры на малой партии (например, добавьте диспергаторы, скорректируйте температуры) перед массовым производством, чтобы избежать потерь.
Ключевое противоречие в производстве PE-мастербача заключается в «однородности дисперсии + стабильности пластификации + правильности формования», и большинство проблем решаются методами «сушки сырья, подбора рецептуры и оптимизации технологических параметров». Главное: ① контролировать влажность сырья на уровне менее 0,05%; ② адаптировать соотношение функциональных компонентов и диспергатора (порошок : диспергатор = 5:1–10:1); ③ согласовывать температуру экструзии с типом смолы во избежание недоплавления или переплавления; ④ синхронизировать параметры охлаждения и резки для обеспечения аккуратного внешнего вида.
Для массового производства рекомендуется вести журнал испытаний «сырье → процесс → готовая продукция», фиксируя параметры и характеристики каждой партии, что облегчит быструю трассировку и устранение повторяющихся проблем.
Области применения
Полиэтиленовый мастербач — это полимерный материал на основе полиэтилена с добавлением различных функциональных добавок или наполнителей. Он имеет широкую область применения в сфере переработки пластмасс. Ниже приведены некоторые основные направления применения:
BOPP
Сельскохозяйственная пленка: полиэтиленовая пленка с добавлением антистарения, антифогинга, теплоизоляции и других функциональных мастербачей, используемая для покрытия теплиц, выращивания сельскохозяйственных культур и т. д. в сельском хозяйстве. Антиоксидантный мастербач повышает атмосферостойкость пленки и продлевает срок ее службы; антифог-мастербач снижает образование капель воды на поверхности пленки, улучшает светопропускание и теплоизоляционный эффект, что благоприятно для роста сельскохозяйственных культур.
Упаковочная пленка: добавление скользящего мастербача в полиэтиленовую упаковочную пленку снижает коэффициент трения поверхности пленки, облегчая ее размотку и использование; добавление антистатического мастербача предотвращает накопление статического электричества на поверхности пленки, избегает притягивания пыли и загрязнений, повышая качество упаковки.
Трубопроводная продукция
Трубы водоснабжения: в полиэтиленовые трубы водоснабжения добавляется мастербач, стойкий к растрескиванию под воздействием окружающей среды, что повышает трещиностойкость труб и гарантирует отсутствие разрывов из-за факторов внешней среды при длительной эксплуатации. Одновременно добавление цветного мастербача придает трубам различные цвета, облегчая их различение и идентификацию.
Газовые трубы: при производстве полиэтиленовых газовых труб необходимо добавлять антипиреновый мастербач и УФ-стабилизирующий мастербач. Антипиреновый мастербач повышает огнестойкость труб и безопасность; УФ-стабилизирующий мастербач предотвращает старение труб из-за длительного воздействия ультрафиолетового излучения на открытом воздухе, продлевая срок их службы.
Изделия литья под давлением
Пластиковые контейнеры: добавление ударопрочного мастербача в полиэтиленовые литые пластиковые контейнеры повышает их ударную вязкость и снижает риск разрушения при использовании; добавление наполняющего мастербача позволяет снизить производственные затраты, одновременно повышая жесткость и твердость контейнера.
Оборотные ящики: в полиэтиленовые оборотные ящики часто добавляют износостойкий мастербач для повышения стойкости поверхности к истиранию, снижения износа при частом использовании и перемещении, а также продления срока службы ящиков.
Волоконная продукция
Полипропиленовое волокно: добавление полиэтиленового концентрата красителя при производстве полипропиленового волокна позволяет улучшить его крашение, антистатические свойства и мягкость. Например, добавление концентрата красителя облегчает окрашивание волокон, обеспечивая яркие и стойкие цвета; добавление антистатического концентрата устраняет статическое электричество, возникающее в волокнах при обработке и использовании, улучшая технологичность процесса и комфорт для пользователя.
Нетканые материалы: полиэтиленовый нетканый материал содержит концентрат против слипания, который предотвращает слипание волокон друг с другом в процессе производства, повышая эффективность производства и качество продукции; добавление гидрофильного концентрата обеспечивает нетканым материалам хорошие водопроницаемость и воздухопроницаемость, что делает их пригодными для использования в таких областях, как средства гигиены и медицинские изделия.




