

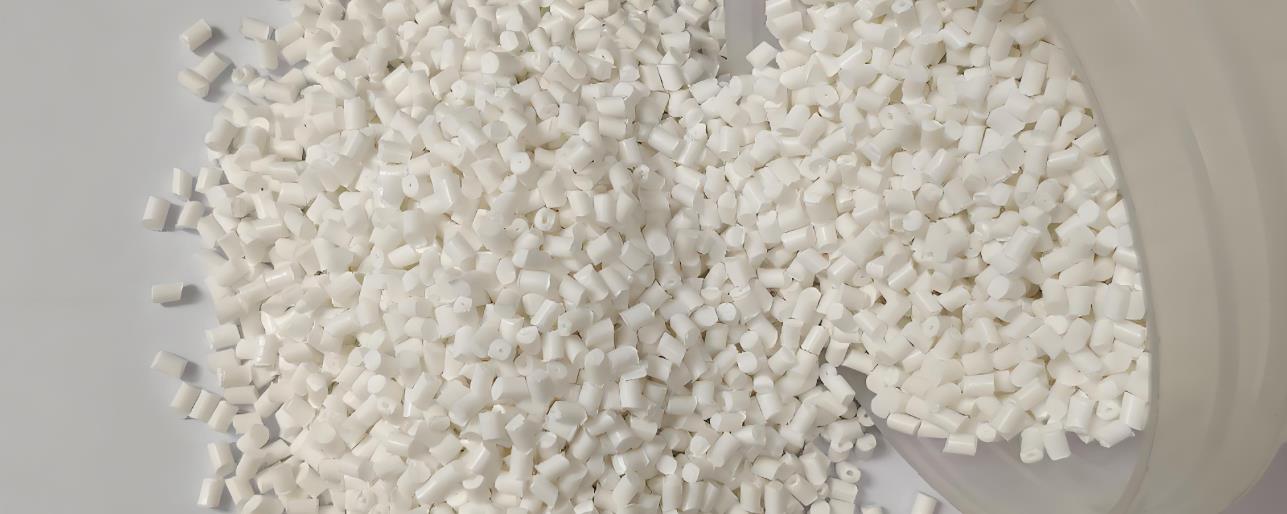
ПП-матербатч, также известный как полипропиленовый матербатч, представляет собой гранулированный материал, изготовленный на основе смолы полипропилена (PP) путем добавления различных добавок (таких как пигменты, наполнители, пластификаторы, антиоксиданты и т.д.) и прохождения процессов смешивания и грануляции.
Классификация ПП-матербатча
ПП-матербатч, также известный как полипропиленовый матербатч, обычно классифицируется по функциональному назначению следующим образом:
Наполняющий матербатч:
Состоит преимущественно из смолы PP, карбоната кальция и других наполнителей, а также небольшого количества добавок. Добавление наполняющего матербатча позволяет снизить стоимость изделий из PP, одновременно улучшая некоторые их свойства, такие как твердость и размерная стабильность. Как правило, он широко применяется в отраслях с высокой чувствительностью к стоимости и не предъявляющих особо высоких требований к эксплуатационным характеристикам продукции, таких как обычные пластиковые трубы, детали литья под давлением и т.д.
Антипиреновый матербатч:
Изготавливается путем добавления в смолу PP галогенсодержащих, фосфорсодержащих, азотсодержащих антипиренов и соответствующих добавок. Он придает материалу PP хорошие огнестойкие свойства, обеспечивая соответствие различным стандартам пожарной безопасности. Обычно применяется в таких областях, как корпуса электронного и электротехнического оборудования, провода и кабели, требующие огнестойкости для повышения безопасности продукции и снижения риска возгорания.
Антиоксидантный (стабилизирующий) матербатч:
Содержит такие компоненты, как УФ-абсорберы и антиоксиданты. Он эффективно повышает устойчивость изделий из PP к старению при эксплуатации на открытом воздухе или в условиях длительного использования, предотвращая деградацию, изменение цвета и охрупчивание материала PP под воздействием света, кислорода и температуры. Широко используется в наружных пластиковых изделиях, таких как затеняющие сетки, сельскохозяйственные пленки, автомобильные детали и т.д., для увеличения срока службы продукции.
Антибактериальный матербатч:
Изготавливается путем добавления в смолу PP антибактериальных агентов, таких как серебро и медь. Он подавляет рост и размножение микроорганизмов, таких как бактерии и плесень, на поверхности изделий из PP, поддерживая чистоту и гигиеничность продукции. Обычно применяется в пищевой упаковке, медицинских изделиях, товарах повседневного спроса и т.д., для обеспечения антибактериальных функций продукции и защиты здоровья пользователей.
Модифицирующий (упрочняющий) матербатч:
Обычно состоит из эластомеров, совместителей и т.д. Он повышает вязкость и ударопрочность материалов PP, делая их менее склонными к растрескиванию при низких температурах или под воздействием внешних ударов. Широко применяется в таких областях, как детали автомобильного интерьера, трубы и литые игрушки, требующие высокой вязкости материала для повышения долговечности и надежности продукции.
Прозрачный матербатч:
Добавление нуклеаторов (затравочных агентов) и других добавок повышает прозрачность изделий из PP. Это позволяет материалам PP обладать лучшими оптическими свойствами, сохраняя при этом их исходные характеристики. Обычно применяется в областях, требующих высокой прозрачности, таких как прозрачные пластиковые контейнеры и упаковочные пленки, для улучшения внешнего вида и визуального эффекта продукции.
Соотношение компонентов рецептуры
Наполняющий матербатч: смола PP используется в качестве носителя, ее содержание обычно составляет от 15% до 36%. Наполнители, такие как карбонат кальция, как правило, составляют 60–80% массы матербатча. Кроме того, добавляется около 1% титановых или алюминиевых эфиров в качестве связующих агентов (силанов), а также 3–5% модификаторов переработки для улучшения технологичности.
Антипиреновый матербатч
Галогенсодержащий антипиреновый ПП-матербатч: смола-носитель (PP) составляет 40–50%, бромсодержащие антипирены (такие как декабромдифениловый эфир или бромированный полистирол) — 30–40%, оксид сурьмы III (синергист) — 5–10%, диспергаторы (такие как полиэтиленовый воск) — 2–3%, смазки (такие как стеарат кальция) — 1–2%, антиоксиданты (такие как 1010 или 168) — 0,5–1%.
Безгалогенный антипиреновый ПП-матербатч: смола-носитель (PP) составляет 30–40%, фосфорсодержащие антипирены (такие как полифосфат аммония APP или красный фосфор) — 20–30%, азотсодержащие антипирены (такие как цианурат меламина MCA) — 10–15%, гидроксид магния или гидроксид алюминия — 20–30%, диспергаторы (такие как полиэтиленовый воск) — 2–3%, смазки (такие как стеарат цинка) — 1–2%, антиоксиданты (такие как 1010 или 168) — 0,5–1%.
Антиоксидантный матербатч: как правило, смола PP составляет большую долю, около 80–95%, а добавки против старения, такие как УФ-абсорберы и антиоксиданты, — 5–20%. Конкретное соотношение определяется исходя из требуемой устойчивости к старению и условий эксплуатации изделий из PP.
Модифицирующий матербатч: смола PP обычно составляет 60–80%, эластомеры (такие как этилен-пропиленовый каучук, POE и т.д.) — 20–30%, совместители — 5–10%. Например, в некоторых антибактериальных и стабилизированных полипропиленовых изделиях, использующих модифицирующий матербатч для повышения вязкости, массовое соотношение комплексного упрочнителя, POE и вспомогательного агента составляет 3:5:0,2, при этом вспомогательный агент состоит из диспергатора, смазки и сшивающего агента в массовом соотношении 1:1:2.
Прозрачный матербатч: смола PP является основным компонентом, составляя 90–98%, а нуклеаторы и другие добавки — 2–10%. Тип и количество нуклеатора оказывают значительное влияние на прозрачность изделий из PP и должны выбираться и корректироваться в зависимости от конкретных марок смолы и требований к продукции.
Производственный процесс
Производственные процессы различных типов ПП-матербатча имеют общие этапы, такие как подготовка сырья, выбор добавок и смешивание, однако ключевые технологические операции могут различаться в зависимости от типа матербатча. Ниже приведены производственные процессы для нескольких распространенных типов ПП-матербатча:
Наполняющий матербатч
1. Подготовка сырья: полипропилен (PP) выбирается в качестве матричной смолы, обычно в гранулированной или порошкообразной форме. В качестве наполнителя обычно выбирают карбонат кальция с однородным распределением размера частиц и высокой чистотой. Также готовят необходимое количество диспергаторов, связующих агентов и других добавок.
2. Смешивание: смола PP, карбонат кальция и добавки в определенной пропорции загружаются в высокоскоростной смеситель для тщательного перемешивания. Благодаря высокоскоростному перемешиванию карбонат кальция равномерно распределяется по поверхности частиц смолы PP, а вспомогательные агенты также полностью контактируют с сырьем, подготавливая его к последующей обработке.
3. Экструзия расплава: смешанный материал поступает в двухшнековый экструдер, где смола PP плавится при высокой температуре (обычно 180–220 °C). Одновременно вращение шнеков продвигает материал вперед. В этом процессе карбонат кальция дополнительно равномерно диспергируется в расплаве PP.
4. Охлаждение и грануляция: расплав, экструдированный из экструдера, формирует жгуты через формующую головку, после чего поступает в ванну охлаждения для охлаждения и калибровки. После охлаждения жгуты нарезаются гранулятором на однородные гранулы, получая наполняющий матербатч.
Антипиреновый матербатч
1. Выбор сырья: смола PP используется как базовое сырье, а подходящие антипирены (галоген-, фосфор- или азотсодержащие) выбираются в зависимости от требуемого класса огнестойкости и эксплуатационных характеристик. Одновременно добавляются соответствующие синергисты, антиоксиданты и другие добавки.
2. Предварительное смешивание: смола PP предварительно смешивается с антипиренами, добавками и т.д. в низкоскоростном смесителе для обеспечения равномерного распределения каждого компонента.
3. Смешивание: предварительно смешанный материал поступает в смесительное устройство для интенсивного перемешивания. В процессе смешивания антипирен полностью смешивается со смолой PP и подвергается определенной химической реакции под воздействием высокой температуры (190–230 °C) и сильного сдвигового воздействия, что улучшает дисперсию и прочность сцепления антипирена в матрице PP.
4. Экструзия и грануляция: смешанный материал затем подается в одношнековый или двухшнековый экструдер для экструзии и грануляции. В процессе экструзии дополнительно корректируются такие технологические параметры, как температура, скорость вращения шнека и т.д., чтобы обеспечить однородность и стабильность материала. Экструдированный расплав охлаждается и гранулируется, получая антипиреновый матербатч.
Антиоксидантный матербатч
1. Подготовка сырья: смола PP используется в качестве матрицы, выбираются эффективные УФ-абсорберы, антиоксиданты и другие стабилизирующие добавки. Эти добавки должны обладать хорошей термостабильностью и совместимостью.
2. Смешивание: смола PP и стабилизирующие добавки загружаются в смеситель в пропорциональном соотношении и тщательно перемешиваются. Для улучшения качества смешивания можно использовать метод поэтапного добавления. Сначала небольшое количество смолы равномерно смешивается с добавками, затем постепенно добавляется оставшаяся часть смолы.
3. Плавление и смешение: смешанные материалы загружаются в двухшнековый экструдер для плавления и смешения. Температура экструдера устанавливается примерно на уровне 180–220 °C. Благодаря вращению и сдвиговому воздействию шнеков стабилизирующие добавки равномерно диспергируются в расплаве смолы PP, образуя стабильную гомогенную систему.
4. Грануляция: расплав, экструдированный из экструдера, охлаждается водяным или воздушным охлаждением, а затем нарезается гранулятором на гранулы, получая антиоксидантный матербатч.
Модифицирующий матербатч
1. Выбор сырья: основные компоненты включают смолу PP, эластомеры (такие как этилен-пропиленовый каучук, POE и т.д.) и совместители. Выбор эластомеров определяется требованиями к эксплуатационным характеристикам и условиям использования PP, а совместители используются для улучшения совместимости между эластомерами и смолой PP.
2. Смешивание компонентов: смола PP, эластомер и совместитель смешиваются в высокоскоростном смесителе в определенной пропорции. В процессе смешивания следует контролировать скорость перемешивания и время для обеспечения однородности всех компонентов.
3. Динамическая вулканизация: смешанные материалы загружаются в двухшнековый экструдер с функцией динамической вулканизации. В экструдере эластомер подвергается динамической вулканизации в матрице смолы PP под воздействием высокой температуры (обычно 190–230 °C) и сильного сдвигового воздействия, образуя смесь с микроструктурой «море-остров», в которой частицы эластомера равномерно диспергированы в непрерывной фазе смолы PP.
4. Охлаждение и грануляция: после динамической вулканизации материал экструзируется из экструдера, охлаждается системой воздушного или водяного охлаждения, а затем нарезается гранулятором на гранулы заданного размера, получая модифицирующий матербатч.
Производственное оборудование
Оборудование для производства различных типов ПП-матербатча в основном одинаково и включает дозирующее оборудование, смесительное оборудование, экструзионное оборудование, охлаждающее оборудование и режущее оборудование. Ниже приведено подробное описание:
1. Дозирующее оборудование
Электронные весы: используются для точного взвешивания различных видов сырья, таких как смола PP, добавки, наполнители и т.д. В зависимости от масштаба производства и требований к точности можно выбирать электронные весы с различными диапазонами измерения и классами точности; общая требуемая точность обычно составляет от ± 0,1 г до ± 1 г.
Дозирующий бункер: обычно изготавливается из нержавеющей стали, используется для хранения и подачи различных видов сырья. Дозирующий бункер имеет определенный объем и может быть спроектирован в соответствии с производственными потребностями. Он также оснащен автоматическим устройством подачи, которое транспортирует сырье в смесительное оборудование согласно заданному соотношению.
2. Смесительное оборудование
Высокоскоростной смеситель: является распространенным смесительным оборудованием в производстве ПП-матербатча. Он использует быстро вращающиеся лопасти мешалки для обеспечения однородного смешивания материалов за короткое время. Материал корпуса смесителя обычно представляет собой нержавеющую сталь, обладающую хорошей коррозионной стойкостью и износостойкостью. Принцип работы заключается в использовании высокоскоростного вращения лопастей для создания сильных вихревых потоков, вызывающих перевороты материалов вверх-вниз и их взаимные столкновения внутри камеры, что обеспечивает однородное смешивание.
Внутренний смеситель (интенсивный смеситель): для некоторых рецептур, требующих более тщательного смешивания и диспергирования, таких как антипиреновый матербатч, внутренний смеситель является распространенным оборудованием. Внутренний смеситель имеет два вращающихся навстречу друг другу ротора со специальными спиральными кромками. В закрытой камере смешивания материалы подвергаются интенсивному сдвиговому воздействию, сжатию и перемешиванию роторами, что позволяет достичь более однородного смешивания и высокой степени диспергирования.
3. Экструзионное оборудование
Двухшнековый экструдер: является одним из ключевых элементов оборудования для производства ПП-матербатча. Он состоит из двух параллельных шнеков и цилиндра; шнеки имеют различные профили витков и функциональные зоны, такие как зона транспортировки, зона сжатия, зона смешивания и зона экструзии. Двухшнековые экструдеры обеспечивают сильное сдвиговое воздействие и эффект смешивания, позволяя материалам полностью плавиться, смешиваться и гомогенизироваться при высокой температуре и давлении. В зависимости от производительности и требований к продукции можно выбирать двухшнековые экструдеры различных типоразмеров и отношений длины к диаметру (L/D).
Одношнековый экструдер: в некоторых случаях, когда требования к смешиванию невысоки, а масштаб производства мал, используются одношнековые экструдеры. Одношнековый экструдер имеет относительно простую конструкцию и меньшую стоимость, но его эффективность смешивания уступает двухшнековому экструдеру. Он преимущественно продвигает материал вперед за счет вращения шнека, плавя и экструзируя материал под воздействием нагрева цилиндра.
4. Охлаждающее оборудование
Ванна охлаждения: используется для охлаждения и калибровки экструдированных жгутов ПП-матербатча. Ванна обычно изготавливается из нержавеющей стали и оснащена внутренней системой циркуляции воды, которая может контролировать температуру воды в определенном диапазоне, обеспечивая быстрое охлаждение жгута и повышая производительность труда и качество продукции.
Система воздушного охлаждения: для некоторых случаев, когда водяное охлаждение не подходит, например, при производстве определенных специальных функциональных матербатчей, можно использовать систему воздушного охлаждения. Система воздушного охлаждения направляет поток холодного воздуха на экструдированные жгуты или гранулы с помощью вентилятора, позволяя им естественным образом охлаждаться в воздухе. Преимущество системы воздушного охлаждения заключается в том, что она не вносит влагу, избегая возможных проблем с качеством, однако эффективность охлаждения относительно низка.
5. Гранулирующее оборудование
Подводный гранулятор: в настоящее время является широко используемым оборудованием для грануляции при производстве ПП-матербатча. Он непосредственно нарезает экструдированный расплав на гранулы под водой, обладая такими преимуществами, как равномерная резка, правильная форма гранул и высокая производительность. Принцип работы подводного гранулятора заключается в том, что расплавленный материал экструзируется из головки и немедленно попадает в камеру грануляции, заполненную водой. Он нарезается на гранулы быстро вращающимся ножом, а затем транспортируется вместе с водой в систему обезвоживания и сушки.
Гранулятор с воздушным охлаждением: подходит для случаев, когда требования к внешнему виду гранул не являются особо высокими. Он охлаждает и твердеет экструдированный жгут посредством воздушного охлаждения, а затем нарезает жгут на гранулы режущим ножом. Гранулятор с воздушным охлаждением имеет простую конструкцию и удобен в эксплуатации, но качество грануляции и производительность относительно ниже по сравнению с подводными грануляторами.
6. Вспомогательное оборудование
Сушильное оборудование: используется для сушки сырья или матербатча с целью удаления влаги и летучих веществ, чтобы предотвратить такие проблемы с качеством, как образование пузырей и гидролиз в процессе производства. К распространенному сушильному оборудованию относятся сушильные шкафы, вакуумные сушилки, осушители воздуха и т.д.
Фильтрующее оборудование: в процессе экструзии для обеспечения качества продукции необходимо фильтровать расплав для удаления примесей и неплавленых частиц. Фильтрующее оборудование обычно использует сетчатые фильтры, фильтр-элементы или динамические фильтрующие устройства, устанавливаемые на головке или цилиндре экструдера.
Упаковочное оборудование: используется для упаковки произведенного ПП-матербатча. Упаковочное оборудование включает автоматические дозирующие весы, запайщики пакетов, этикетировочные машины и т.д., которые могут обеспечить количественную упаковку матербатча и нанесение этикеток, повышая эффективность и качество упаковки.
Экструдер для ПП-матербатча
Экструдеры Kerke для производства матербатчей могут использоваться для изготовления ПП-матербатча. Наши экструдеры для ПП-матербатча представлены в нескольких моделях, способных удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам может понадобиться лабораторный двухшнековый экструдер? Если вы хотите проводить пробные партии и испытания...
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства матербатчей с производительностью от...
-

Трехшнековый экструдер (3 шнека)
Экструдер с 3 шнеками — это новая технология, обладающая множеством преимуществ. Трехшнековый экструдер в основном используется...
-

Двухстадийная система экструзии
Система экструзии «мама-ребенок» (двухстадийная) разработана для специальных материалов, которые нельзя обработать на одностадийном экструдере; первая стадия...
-

Линия компаундирования с закрытым смесителем Банбери и экструдером
Наша линия «смеситель + экструдер» предназначена для производства специальных составов с производительностью от 30 кг/ч до 1000 кг/ч...
-

Система резки / система грануляции
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, ниже приведено описание...
Соответствующие требования
При производстве ПП-матербатча (полипропиленового матербатча) экструдер должен соответствовать различным требованиям, таким как пластификация, смешивание и контроль температуры, чтобы обеспечить качество продукции и производительность. Конкретно:
Хорошая способность к пластификации
Конструкция шнека: PP относится к кристаллическим полимерам с высокой температурой плавления, что требует от шнека обеспечения достаточного сдвигового усилия и тепла для достижения хорошей пластификации. Обычно используется шнек переходного типа (с резким изменением глубины витков), который имеет более короткую зону сжатия и может подвергать материал PP сильному сдвигу и сжатию за короткое время, быстро нагревая и пластифицируя его. Отношение длины к диаметру шнека (L/D) обычно составляет 25–32, чтобы обеспечить достаточную длину для полной пластификации PP. Одновременно глубина витков и угол подъема спирали шнека также должны быть оптимизированы с учетом особенностей PP. Как правило, глубина витков средняя, а угол подъема большой для повышения эффективности пластификации.
Мощность привода: из-за высокого энергопотребления, необходимого для пластификации PP, экструдер должен быть оснащен подходящим электродвигателем привода. Для экструдеров с производительностью 100–500 кг/ч мощность привода обычно составляет около 30–110 кВт, чтобы обеспечить стабильное вращение шнека, преодолеть сопротивление материала и достичь хорошего эффекта пластификации.
Эффективное смешивание и диспергирование
Смешивающие элементы: для равномерного смешивания различных добавок (таких как красители, антиоксиданты, смазки и т.д.) в ПП-матербатче с матрицей PP на шнеке экструдера должны быть установлены эффективные смешивающие элементы. Например, использование барьерных шнеков или шнеков со смесительными пальцами может повысить турбулентность материалов и улучшить эффект смешивания. Одновременно на шнеке устанавливается несколько месильных блоков; комбинация месильных блоков под разными углами и в различных конфигурациях используется для многократного сдвигового воздействия и смешивания материала, обеспечивая равномерную дисперсию добавок в PP.
Меры усиления: для некоторых труднодиспергируемых добавок, таких как наноразмерные наполнители, экструдер может быть оснащен статическим смесителем. Статический смеситель устанавливается внутри цилиндра или перед головкой экструдера, что позволяет дополнительно усилить эффект смешивания и диспергирования в процессе течения материала, обеспечивая формирование стабильной и однородной системы добавок в ПП-матербатче.
Точный контроль температуры
Система контроля температуры: в процессе производства ПП-матербатча температура оказывает значительное влияние на качество продукции. Экструдер должен быть оснащен высокоточной системой контроля температуры, обычно использующей электрический нагрев или нагрев термомаслом, с мониторингом температуры каждой зоны нагрева в реальном времени через датчики температуры, такие как термопары или термосопротивления. Точность контроля температуры должна находиться в пределах ± 1 °C, чтобы обеспечить нахождение PP в подходящем температурном диапазоне во время процессов плавления, смешивания и экструзии, а также избежать ухудшения характеристик продукции из-за колебаний температуры, таких как охрупчивание и изменение цвета.
Система охлаждения: после экструзии ПП-матербатча необходимо быстро снизить температуру с помощью охлаждающего устройства, чтобы предотвратить слипание и деформацию матербатча. Экструдеры обычно оснащаются системами воздушного или водяного охлаждения для охлаждения головки и экструдированного матербатча. Система воздушного охлаждения использует вентилятор для принудительного обдува воздухом с целью отвода тепла, а система водяного охлаждения использует циркулирующую воду для охлаждения. Скорость охлаждения может регулироваться в зависимости от скорости производства и спецификации матербатча.
Стабильный контроль давления
Давление экструзии: стабильное давление экструзии является ключевым фактором, обеспечивающим однородность размеров и внешнего качества ПП-матербатча. Гидравлическая система или механическая трансмиссия экструдера должна обеспечивать стабильный выход давления, при этом колебания давления обычно контролируются в пределах ± 3%. Стабильное давление поддерживает равномерную скорость потока материала во время экструзии, что позволяет производить ПП-матербатч с высокой точностью по диаметру и длине.
Устройство регулировки: для адаптации к различным технологическим процессам и требованиям к продукции экструдеры должны иметь гибкие устройства регулировки давления. Операторы могут точно регулировать давление экструзии, изменяя противодавление шнека, параметры давления гидравлической системы или регулируя дроссельное устройство формующей головки. Например, при производстве ПП-матербатча с различными свойствами путем разумной регулировки давления экструзии можно оптимизировать текучесть и формообразующий эффект материала, улучшая качество и характеристики продукции.
Надежная транспортировка материала
Точная подача: Производство мастербата на основе PP требует точного контроля количества добавляемых различных материалов, поэтому система подачи экструдера должна использовать высокоточное дозирующее оборудование. Обычные весовые дозаторы (feeders) с потерей веса могут точно транспортировать сырье PP, добавки и другие материалы в экструдер согласно заданному количеству. При этом дозатор должен обладать хорошей герметичностью и стабильностью работы для предотвращения утечки материала и неравномерной подачи, обеспечивая точное дозирование компонентов в процессе производства.
Точность транспортировки шнеком: Точность обработки и качество сборки шнеков оказывают существенное влияние на стабильность транспортировки материала. Допуски шага и диаметра шнека должны контролироваться в узких пределах, как правило, допуск по шагу не должен превышать ± 0.05 мм, а допуск по диаметру — ± 0.03 мм, чтобы обеспечить стабильное перемещение материала вперед в канавках шнека и избежать задержки или колебаний потока материала. Кроме того, зазор между шнеком и цилиндром должен быть равномерным и постоянным. Если зазор слишком велик, это может легко вызвать обратный поток материала (рефлюкс) и снизить эффективность транспортировки; если зазор слишком мал, это может привести к чрезмерному сдвиговому воздействию на материал и износу шнека.
Коррозионная стойкость и износостойкость
Коррозионностойкие материалы: Хотя сам PP обладает хорошей стойкостью к большинству химических веществ, в процессе производства могут использоваться некоторые коррозионно-активные добавки. Поэтому компоненты экструдера, контактирующие с материалом, такие как цилиндр и шнек, должны быть изготовлены из коррозионностойких материалов. Цилиндр обычно защищается путем футеровки нержавеющей сталью или нанесения коррозионностойкого покрытия, а шнек может быть изготовлен из легированной стали с хорошей коррозионной стойкостью и подвергнут поверхностной обработке, такой как твердое хромирование или химическое никелирование, для повышения его коррозионной стойкости и увеличения срока службы оборудования.
Износостойкая конструкция: В процессе производства мастербата на основе PP возникает определенное трение между материалом и шнеком/цилиндром, особенно при высокоскоростной экструзии или добавлении наполнителей, износ становится более заметным. Для повышения износостойкости оборудования поверхность шнека и цилиндра должна обладать высокой твердостью и износостойкостью. Помимо выбора подходящих материалов, к шнеку и цилиндру могут применяться специальные термические обработки, такие как закалка и отпуск, для повышения их поверхностной твердости. Кроме того, в зоне загрузки и на легко изнашиваемых участках цилиндра можно устанавливать износостойкие футеровки для их регулярной замены и снижения затрат на техническое обслуживание оборудования.
Автоматизированное управление и мониторинг
Система управления: Современные экструдеры для производства мастербата PP обычно оснащаются передовыми системами автоматизированного управления, такими как ПЛК (программируемый логический контроллер) или АСУ ТП (распределенная система управления). Эти системы обеспечивают мониторинг в реальном времени и точное управление параметрами экструдера, такими как температура, давление, скорость вращения шнека и расход материала. Операторы могут легко задавать и корректировать параметры производства через человеко-машинный интерфейс (HMI), контролировать и управлять производственным процессом, повышая эффективность производства и стабильность качества продукции.
Диагностика неисправностей и предупреждение: Система автоматизированного управления также должна обладать функциями диагностики неисправностей и предупреждения. Система может в реальном времени отслеживать состояние работы оборудования. При возникновении нештатных ситуаций, таких как высокая температура, отклонение давления, перегрузка двигателя и т.д., она своевременно подает сигналы тревоги и автоматически принимает соответствующие защитные меры, такие как остановка машины или снижение скорости производства. Одновременно система записывает информацию о неисправностях, помогая обслуживающему персоналу быстро локализовать и устранить неполадки, сокращая время простоя оборудования и повышая непрерывность и надежность производства.
Области применения
Мастербат PP, также известный как полипропиленовый мастербат, широко используется в производстве пластмассовых изделий, волокнистых материалов и других отраслях промышленности. Ниже приведено подробное описание:
Промышленность пластмассовых изделий
Изделия литья под давлением: Добавление оптимального количества мастербата PP при производстве литых изделий, таких как пластиковые ведра, горшки и игрушки, позволяет улучшить перерабатываемость полипропилена, повысить гладкость поверхности, твердость и прочность изделий. Например, добавление наполняющего мастербата в пластиковые ведра из PP не только снижает затраты, но и обеспечивает лучшую жесткость и стабильность размеров.
Изделия выдувного формования: При производстве изделий выдувного формования, таких как полимерные пленки, пакеты и бутылки, мастербат PP можно использовать для регулирования текучести расплава и механических свойств полипропилена. Добавление антиоксидантного (антистарения) мастербата при производстве сельскохозяйственной пленки повышает ее атмосферостойкость и увеличивает срок службы; добавление скользящего (гладирующего) мастербата снижает коэффициент трения поверхности пленки, облегчая ее переработку и использование.
Экструзионные изделия: При экструзии труб и листов из PP добавление мастербата PP улучшает стабильность экструзии материала и качество продукции. Например, добавление антистатического мастербата придает листам из PP антистатические свойства, предотвращает притягивание пыли, повышает чистоту изделия и часто применяется в таких областях, как упаковка электронных устройств.
Промышленность волокнистых материалов
В сфере одежды при производстве волокон PP для тканей добавляется красительный мастербат, который придает волокнам различные цвета без необходимости последующего окрашивания, снижая загрязнение окружающей среды и затраты на этапе крашения. Одновременно добавление антибактериального мастербата наделяет волокна антибактериальными свойствами, подавляет рост бактерий, поддерживает гигиеничность и чистоту одежды и часто применяется в производстве спортивной одежды и нижнего белья.
В сфере домашнего текстиля использование мастербата PP позволяет улучшить свойства волокон при производстве таких изделий, как постельное белье и шторы. Например, добавление смягчающего мастербата делает волокна PP более мягкими и комфортными, улучшая потребительские свойства домашнего текстиля; добавление антипиренового (огнезащитного) мастербата повышает пожарную безопасность изделий домашнего текстиля и снижает риск возгорания.
Промышленные волокна: Мастербат PP также играет важную роль в производстве промышленных волокон, таких как геотекстиль, канаты и фильтрующие материалы. Например, добавление армирующего мастербата повышает прочность на разрыв и сопротивление раздиру геотекстиля, позволяя ему лучше выдерживать давление грунта и внешние нагрузки; добавление антиоксидантного мастербата увеличивает срок службы канатов в условиях открытого воздуха, обеспечивая их безопасность и надежность.
Другие отрасли промышленности
Автомобильная промышленность: Многие детали интерьера автомобилей, такие как приборные панели, сиденья, дверные карты и т.д., изготавливаются из материала PP, который может соответствовать различным требованиям к эксплуатационным характеристикам за счет добавления различных видов мастербата PP. Например, добавление модифицирующего ударопрочность (тoughening) мастербата повышает ударную вязкость материалов PP, делая детали интерьера менее подверженными поломке при ударах; добавление износостойкого мастербата повышает твердость и износостойкость деталей интерьера, снижает количество царапин, возникающих в процессе повседневной эксплуатации, и сохраняет эстетичный вид.
Провода и кабели: Материал PP часто используется для изоляционного слоя и оболочки проводов и кабелей, а добавление мастербата PP позволяет улучшить его характеристики. Например, добавление безгалогенного антипирена с низким дымовыделением (low smoke halogen-free flame retardant) придает материалам PP хорошие огнезащитные свойства, снижает выделение дыма и токсичных газов при пожаре и повышает безопасность проводов и кабелей; добавление атмосферостойкого мастербата повышает стойкость материалов PP к старению в условиях открытого воздуха и увеличивает срок службы проводов и кабелей.
Медицинская промышленность: Мастербат PP также используется при производстве медицинских изделий, таких как шприцы, системы для инфузий, медицинская упаковка и т.д. Например, добавление антибактериального мастербата придает изделиям из PP антибактериальные функции, предотвращает размножение бактерий на поверхности изделия и снижает риск инфекции; добавление прозрачного мастербата повышает прозрачность материала PP, позволяя четко наблюдать за внутренним состоянием медицинских изделий.




