

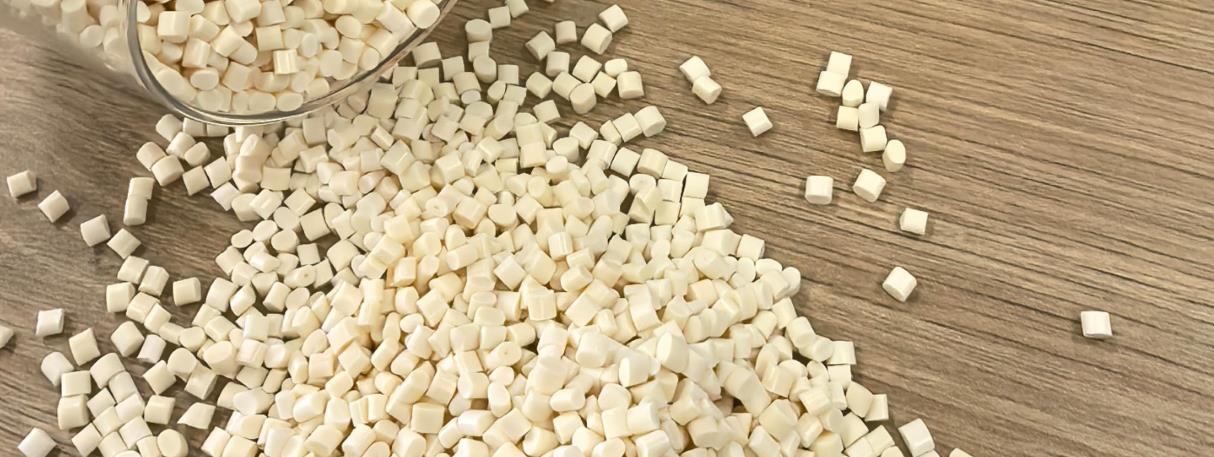
ППМ-мастербаатч получают путем смешивания ЛНПЭ (полиэтилена низкой плотности линейного) в качестве смолы-носителя, добавления высококонцентрированных фторсодержащих полимеров и гранулирования по специальной технологии. ППМ-мастербаатч представляет собой модифицированный функциональный мастербаатч на основе органических фторполимеров для переработки пластмасс, который в основном используется для улучшения технологических характеристик полиолефиновых смол. Он широко применяется при производстве изделий методом экструзии с раздувом (выдувная пленка), выдувного формования, экструзии и других процессов, таких как пленки, литые пленки, трубы, провода, листы, мононити, волокна и т. д.
Классификация
ППМ-мастербаатч обычно классифицируют следующим образом:
Классификация по функциональному назначению
Реологический мастербаатч: также известный как мастербаатч для выравнивания поверхности, представляет собой модифицированный функциональный мастербаатч на основе органических фторполимеров для переработки пластмасс. Он позволяет эффективно улучшить технологические характеристики полиолефиновых смол при крайне малом количестве добавки, например, уменьшить поверхностные дефекты и устранить разрыв расплава. Широко используется при производстве изделий методом экструзии с раздувом, выдувного формования, экструзии и других процессов, таких как пленки, трубы, провода и т. д.
Антистатический мастербаатч: придает пластиковым изделиям антистатические свойства, предотвращает накопление пыли на поверхности изделия из-за статического электричества, улучшает чистоту и эксплуатационные характеристики продукта. Широко применяется в таких областях, как электроника и упаковка, где чувствительность к статическому электричеству является критической.
Антипиреновый мастербаатч: добавление его в пластмассы обеспечивает им огнестойкость, эффективно предотвращает или замедляет горение пластмасс и повышает показатели пожарной безопасности пластиковых изделий. Широко используется в таких отраслях, как строительство, автомобилестроение и электроника.
Цветовой мастербаатч: используется для окрашивания пластмасс. Он позволяет равномерно диспергировать различные пигменты в смоле-носителе для получения цветового мастербаатча, который затем добавляется в матрицу пластика для получения желаемого цвета пластиковых изделий. Имеет преимущества яркого цвета, хорошей диспергируемости и простоты использования.
Классификация по типу носителя
Мастербаатч на полиолефиновом носителе: например, ППМ-мастербаатч на основе таких полиолефинов, как полиэтилен низкой плотности (LDPE), линейный полиэтилен низкой плотности (LLDPE), полиэтилен высокой плотности (HDPE), полипропилен (PP) и т. д. Этот тип мастербаатча обладает хорошей совместимостью с полиолефиновыми смолами и эффективно работает при переработке полиолефиновых пластмасс, широко используется в производстве изделий из полиолефиновых пластмасс.
Мастербаатч на других носителях: помимо полиолефиновых носителей, существуют также ППМ-мастербаатчи на основе полиэтилентерефталата (PET), полиамида (PA) и других носителей, которые подходят для переработки соответствующих инженерных пластмасс. В зависимости от требований к эксплуатационным характеристикам и особенностей переработки различных инженерных пластмасс можно выбрать подходящий ППМ-мастербаатч на определенном носителе для улучшения их технологических характеристик или придания им специальных функций.
Классификация по типу фторсодержащего полимера
ППМ-мастербаатч на основе фторэластомера: обладает хорошей эластичностью и гибкостью, что позволяет в определенной степени повысить атмосферостойкость, стойкость к химической коррозии и износостойкость пластиковых изделий. Обычно используется для наружных пластиковых изделий или в условиях высоких требований к химической стойкости.
ППМ-мастербаатч на основе фторопластов: ППМ-мастербаатч на основе политетрафторэтилена (PTFE), поливинилиденфторида (PVDF) и т. д. Фторопласты обладают превосходными свойствами, такими как термостойкость, стойкость к химической коррозии и низкий коэффициент трения. Добавление их в пластмассы позволяет значительно улучшить соответствующие свойства пластиковых изделий, что делает их пригодными для некоторых специальных областей с высокими требованиями к эксплуатационным характеристикам, таких как аэрокосмическая промышленность, химическая промышленность, электроника и т. д.
Соотношение компонентов рецептуры
Соотношение компонентов в рецептуре ППМ-мастербаатча может варьироваться в зависимости от различных функций, носителей и требований к применению. Ниже приведены примеры приблизительных соотношений компонентов для распространенных видов ППМ-мастербаатча:
Реологический мастербаатч
Фторполимер: как правило, составляет 1%–10% от общей массы мастербаатча, например, обычно используемый микронизированный политетрафторэтилен (PTFE) или фторэластомер, которые эффективно улучшают реологические свойства при переработке.
Смола-носитель: обычно составляет 80%–95%. Обычно используемые полиолефиновые смолы включают полиэтилен низкой плотности (LDPE), линейный полиэтилен низкой плотности (LLDPE) или полипропилен (PP), которые обеспечивают хорошие технологические характеристики мастербаатча и совместимость со смолой-матрицей.
Диспергатор: содержание составляет около 3%–10%, например, стеариновая кислота, соли стеариновой кислоты и т. д., что способствует равномерной дисперсии фторсодержащих полимеров в смоле-носителе.
Антистатический мастербаатч
Антистатики: составляют 5%–20% от массы мастербаатча, обычно включают четвертичные аммониевые соли, этоксилированные амины и т. д., являясь ключевыми компонентами, придающими пластиковым изделиям антистатические свойства.
Смола-носитель: обычно составляет 60%–85%. Можно выбирать смолы с хорошей совместимостью с перерабатываемым пластиком, такие как PE, PP и т. д., для равномерной дисперсии антистатиков в пластиковых изделиях.
Другие добавки: включают диспергаторы, антиоксиданты и т. д., общее количество которых обычно составляет около 5%–15%, используются для улучшения технологических характеристик и стабильности мастербаатча.
Антипиреновый мастербаатч
Антипирен: имеет высокое содержание, как правило, составляет 40%–80% от общей массы мастербаатча. Распространенные неорганические антипирены включают галогенсодержащие антипирены, фосфорсодержащие антипирены, гидроксид алюминия, гидроксид магния и их композитные системы, которые являются ключевыми компонентами для обеспечения огнестойкости пластмасс.
Смола-носитель: составляет 15%–40%. Подходящую смолу можно выбирать в зависимости от различных матриц пластика, таких как PP, PE, PET и т. д., для переноса и диспергирования антипиренов.
Синергист: обычно составляет 5%–15%, например, оксид сурьмы (III) и т. д. При использовании в сочетании с антипиренами он позволяет повысить эффективность огнезащиты и снизить количество используемого антипирена.
Masterbatch
Пигменты: в зависимости от требуемой глубины цвета и концентрации они обычно составляют 10%–50% от массы мастербаатча, включая органические и неорганические пигменты, являясь ключевыми компонентами, придающими цвет пластиковым изделиям.
Смола-носитель: составляет 40%–80%, обычно используются PE, PP, PET и т. д. Требуется хорошая совместимость с окрашиваемой матрицей пластика и способность равномерно диспергировать пигмент в пластиковом изделии.
Диспергаторы: составляют около 5%–10%, например, жирные кислоты и их эфиры, полиэтиленовый воск и т. д., что способствует полной дисперсии пигментов в смоле-носителе и улучшает эффект окрашивания цветового мастербаатча.
Следует отметить, что вышеуказанные соотношения компонентов являются лишь приблизительными диапазонами. В реальном производстве необходима оптимизация и корректировка на основе конкретных требований к применению, типов и свойств матриц пластика, технологии переработки и других факторов для получения продуктов ППМ-мастербаатча с превосходными характеристиками.
Производственный процесс
Процесс производства ППМ-мастербаатча обычно включает такие этапы, как подготовка сырья, смешивание, экструзия расплава, охлаждение и гранулирование и т. д. Ниже приведено подробное описание:
1. Подготовка сырья
Выбор базовой смолы: на основе требований к применению ППМ-мастербаатча выбирают подходящие базовые смолы, такие как полиэтилен (PE), полипропилен (PP), полиамид (PA) и т. д. Базовая смола должна обладать хорошей текучестью, термостабильностью и совместимостью с другими добавками.
Выбор добавок: выбирают соответствующие добавки в зависимости от функции мастербаатча, такие как реологические модификаторы, антистатики, антипирены, пигменты и т. д. Убеждаются, что чистота, размер частиц и характеристики добавок соответствуют производственным требованиям.
2. Смешивание
Предварительное смешивание: базовую смолу и добавки предварительно смешивают в соответствии с рассчитанным соотношением компонентов рецептуры в высокоскоростном смесителе или другом смесительном оборудовании. Путем перемешивания добавку равномерно распределяют по поверхности частиц базовой смолы, образуя предварительную смесь.
Высокоскоростное смешивание: для дальнейшего улучшения эффекта смешивания можно использовать высокоскоростной смеситель для интенсивного перемешивания. В процессе высокоскоростного смешивания материал подвергается сильному сдвигу и трению, что делает смешивание добавки и базовой смолы более однородным, а также способствует повышению температуры материала, подготавливая его к последующей экструзии расплава.
3. Экструзия расплава
Выбор экструдера: выбирают подходящий тип и спецификацию экструдера на основе масштаба производства и требований к продукту. Распространенные типы включают одношнековые и двухшнековые экструдеры. Двухшнековые экструдеры обладают лучшими характеристиками смешивания и самоочистки и подходят для производства ППМ-мастербаатча, требующего высокой эффективности смешивания.
Нагрев и плавление: загружают смешанный материал в бункер экструдера и нагревают его до расплавленного состояния с помощью системы нагрева экструдера. Различные базовые смолы и добавки имеют различные температуры плавления, поэтому необходимо точно контролировать температуру каждой секции экструдера в зависимости от конкретной ситуации, чтобы обеспечить экструзию материала в состоянии хорошей текучести.
Шнековая экструзия: под действием вращения и толкания шнека расплавленный материал подвергается сдвигу, экструзии и смешиванию в цилиндре экструдера, что обеспечивает дальнейшую равномерную дисперсию добавки в расплаве базовой смолы. Такие параметры, как скорость вращения шнека, шаг нарезки и степень сжатия, оказывают значительное влияние на эффект экструзии и качество смешивания материалов и должны регулироваться в соответствии с фактическими условиями производства.
4. Охлаждение и гранулирование
Охлаждение и формование: экструдированный расплавленный материал выходит через головку экструдера в виде жгутов или нитей, а затем поступает в устройство охлаждения для охлаждения и формования. Обычно используются два метода охлаждения: воздушное охлаждение и водяное охлаждение. Воздушное охлаждение подходит для мастербаатча с высокими требованиями к качеству поверхности, тогда как водяное охлаждение имеет преимущества высокой скорости охлаждения и высокой производительности.
Гранулирование: после охлаждения жгут или нить нарезаются гранулятором на гранулы определенной длины для получения продуктов ППМ-мастербаатча. Скорость вращения инструмента и длина резки гранулятора можно регулировать в соответствии с требованиями к продукту, чтобы обеспечить однородность и постоянство размера частиц мастербаатча.
5. Упаковка
Контроль качества: проводят контроль качества произведенного ППМ-мастербаатча, включая распределение по размеру частиц, качество внешнего вида, содержание добавок, показатели эксплуатационных характеристик и другие аспекты. Только продукция, соответствующая стандартам качества, может поступать на этап упаковки.
Упаковка и хранение: прошедший контроль ППМ-мастербаатч упаковывают в соответствии с определенными спецификациями и весом, обычно в полипропиленовые тканые мешки или полиэтиленовые пакеты, и герметизируют для предотвращения попадания влаги и загрязнения мастербаатча. Упакованный мастербаатч хранят на сухом и проветриваемом складе до отгрузки и продажи.
На протяжении всего производственного процесса необходимо строго контролировать технологические параметры каждого этапа, чтобы обеспечить стабильное качество и надежные характеристики ППМ-мастербаатча. В то же время для повышения эффективности производства и качества продукции можно также внедрять передовые технологии и оборудование, такие как системы онлайн-контроля и системы автоматизированного управления.
Производственное оборудование
Оборудование для производства ППМ-мастербаатча включает смесительное оборудование, экструзионное оборудование, охлаждающее оборудование, гранулирующее оборудование и т. д. Ниже приведено подробное описание:
1. Смесительное оборудование
Высокоскоростной смеситель: используется для предварительного смешивания базовой смолы и добавок в соответствии с соотношением компонентов рецептуры. Он использует быстро вращающиеся лопасти мешалки для создания сильной конвекции и сдвига в смесительном контейнере, обеспечивая быстрое и равномерное перемешивание материалов. Имеет преимущества высокой эффективности смешивания и хорошего качества смешивания, позволяя равномерно смешивать различные виды сырья за короткое время.
Двухпланетарный смеситель: подходит для случаев с высокими требованиями к однородности смешивания. Лопасть мешалки вращается вокруг своей оси и одновременно движется по орбите, что заставляет материал испытывать сложное движение и силы сдвига в процессе смешивания, эффективно предотвращая агломерацию и расслоение материала и обеспечивая более тонкое смешивание. Особенно подходит для обработки рецептур ППМ-мастербаатча, содержащих множество добавок или предъявляющих строгие требования к качеству смешивания.
2. Экструзионное оборудование
Двухшнековый экструдер: является широко используемым оборудованием в производстве ППМ-мастербаатча. Он имеет два зацепляющихся шнека, которые могут создавать сильную силу сдвига и транспортную способность при вращении. Двухшнековые экструдеры позволяют лучше достичь смешивания, пластификации и диспергирования материалов и хорошо обрабатывают материалы с высоким содержанием добавок или труднодиспергируемые материалы. В то же время они также обладают хорошей способностью к самоочистке, что снижает остаточное количество материала в цилиндре и обеспечивает стабильность качества продукции.
Одношнековый экструдер: имеет относительно простую конструкцию и низкую стоимость. Подходит для производства ППМ-мастербаатча с низкими требованиями к смешиванию и небольшим масштабом производства. Одношнековый экструдер транспортирует материалы вперед за счет вращения шнека, нагревает, пластифицирует и экструзирует их в процессе транспортировки. Его преимущества — простота эксплуатации и легкость обслуживания, однако он немного уступает двухшнековым экструдерам по качеству смешивания и способности работать со сложными рецептурами.
3. Охлаждающее оборудование
Ванна охлаждения: используется для водяного охлаждения. Жгут или нитевидный материал, экструдированный из экструдера, помещают непосредственно в водяную ванну, где материал быстро затвердевает и приобретает форму благодаря охлаждающему действию воды. Ванна обычно оснащена системой циркуляции воды для поддержания стабильной температуры воды и обеспечения постоянного эффекта охлаждения. Метод водяного охлаждения имеет высокую скорость охлаждения, что позволяет повысить эффективность производства и подходит для нужд охлаждения большинства видов ППМ-мастербаатча.
Система воздушного охлаждения: состоит из вентиляторов, воздуховодов и охлаждающих стоек. После экструзии из экструдера материал охлаждается потоком воздуха в системе воздушного охлаждения. Метод воздушного охлаждения позволяет сделать поверхность мастербаатча более гладкой и избежать проблемы остаточной влаги, вызванной водяным охлаждением; особенно подходит для ППМ-мастербаатча с высокими требованиями к качеству поверхности, такого как цветовой мастербаатч, используемый в высококачественных пластиковых изделиях.
4. Гранулирующее оборудование
Гранулятор горячей резки: когда материал находится в расплавленном состоянии, экструдированный жгут или нить разрезаются на частицы вращающимся инструментом. Время контакта режущего инструмента и материала в грануляторе горячей резки короткое, скорость резки высокая, что позволяет производить частицы с однородным размером и гладкой поверхностью. Подходит для производства ППМ-мастербаатча различных спецификаций, особенно для гранулирования высоковязких материалов.
Гранулятор холодной резки: сначала экструдированный материал охлаждается и приобретает форму, а затем режется и гранулируется. Конструкция гранулятора холодной резки относительно проста и удобна в эксплуатации, но его эффективность производства относительно низкая. Качество поверхности и точность размера частиц могут быть хуже, чем у гранулятора горячей резки. Подходит для случаев, когда требования к внешнему виду частиц не особенно строгие, а масштаб производства небольшой.
5. Вспомогательное оборудование
Загрузочная машина: используется для автоматической подачи сырья в бункер смесительного оборудования или экструдера. Распространенные типы включают шнековые дозаторы, пневматические загрузчики и т. д. Загрузочная машина позволяет повысить уровень автоматизации производства, снизить интенсивность ручного труда при загрузке и обеспечить стабильность и точность подачи сырья.
Измерительное оборудование: включает электронные весы, расходомеры и т. д., используется для точного измерения количества добавляемого сырья. Точное измерение сырья имеет решающее значение для обеспечения стабильности качества продукции при производстве ППМ-мастербаатча. Измерительное оборудование позволяет точно дозировать сырье в соответствии с заданным соотношением рецептуры, избегая колебаний характеристик продукта из-за неточного расхода сырья.
Упаковочная машина: используется для упаковки произведенного ППМ-мастербаатча. Распространенные типы включают автоматические и полуавтоматические упаковочные машины, которые могут выполнять процессы упаковки, такие как взвешивание, фасовка в мешки и запечатывание материалов. Скорость и точность упаковочной машины напрямую влияют на эффективность производства и качество упаковки продукции. Подходящую модель упаковочной машины можно выбрать в зависимости от масштаба производства и требований к упаковке.
Экструдер для ППМ-мастербаатча
Экструдеры Kerke для мастербаатча могут использоваться для производства ППМ-мастербаатча. Наши экструдеры для ППМ-мастербаатча представлены в нескольких моделях, которые могут удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести пробные партии и испытания...
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства мастербаатча с производительностью от...
-

Трехшнековый (3 шнека) экструдер
Экструдер с 3 шнеками — это новая технология, имеющая множество преимуществ. Трехшнековый экструдер в основном используется...
-

Двухстадийная система экструзии
Система экструзии «мать-дитя» (двухстадийная) предназначена для специальных материалов, которые нельзя переработать на одностадийном экструдере; первая...
-

Линия компаундирования с закрытым смесителем Банбери и месильной машиной
Наша линия «месильная машина + экструдер» предназначена для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч...
-

Система резки / система гранулирования
Разным материалам требуются разные системы резки; Kerke предоставляет все виды систем резки, ниже приведено описание...
Соответствующие требования
При производстве ППМ-мастербаатча характеристики экструдера имеют решающее значение для качества продукции и эффективности производства. Ниже приведены конкретные требования к экструдеру:
Хорошая пластифицирующая способность
Точная система нагрева: система нагрева экструдера должна обеспечивать точный контроль температуры, чтобы сырье ППМ могло равномерно пластифицироваться в заданном температурном диапазоне. Обычно температура переработки сырья ППМ довольно высока и составляет около 280–320 °C. Различные типы ППМ и различные добавляемые добавки предъявляют разные требования к температуре переработки. Система нагрева должна иметь точность контроля температуры ± 2 °C, чтобы обеспечить достижение материалом хорошего состояния пластификации, избегая разложения материала из-за высокой температуры или плохой пластификации из-за низкой температуры.
Обоснованная конструкция шнека: отношение длины к диаметру, степень сжатия и другие параметры шнека должны быть спроектированы обоснованно в соответствии с рецептурой и производственными требованиями ППМ-мастербаатча. Отношение длины к диаметру обычно составляет от 25 до 40; большее отношение длины к диаметру благоприятно для полной пластификации и смешивания материалов. Степень сжатия обычно составляет от 3 до 5; подходящая степень сжатия позволяет постепенно уплотнять и пластифицировать материал в процессе продвижения шнека, улучшая качество пластификации.
Эффективные характеристики смешивания
Оптимизация конструкции шнека: специально разработанные элементы смесительного шнека, такие как штифтовые секции, барьерные секции и т. д., используются для увеличения сдвига и эффекта смешивания материалов внутри цилиндра шнека, позволяя равномерно смешивать смолу ППМ с различными добавками. Например, штифты на шнеке могут нарушать путь потока материала, способствовать взаимной диффузии и смешиванию различных компонентов, обеспечивая равномерную дисперсию добавок в матрице ППМ и тем самым повышая стабильность характеристик мастербаатча.
Оснащение функцией боковой подачи: для более эффективного добавления некоторых специальных добавок или наполнителей экструдер должен иметь устройство боковой подачи. Положение и конструкция порта боковой подачи должны быть спроектированы обоснованно, чтобы добавки могли своевременно вводиться в процессе пластификации материала и полностью смешиваться со смолой ППМ. Это предотвращает деградацию или ухудшение свойств некоторых термочувствительных добавок при длительном совместном экструдировании с основным материалом при высоких температурах, а также помогает улучшить эффект смешивания, особенно для некоторых труднодиспергируемых добавок. Боковая подача может значительно повысить их диспергируемость в мастербаатче.
Стабильная точность экструзии
Стабильный объем экструзии: скорость вращения шнека и приводная система экструдера должны обладать хорошей стабильностью, чтобы обеспечить контроль колебаний объема экструзии в узком диапазоне в процессе производства. Обычно требуется, чтобы коэффициент колебаний объема экструзии не превышал ± 3%, чтобы гарантировать высокую согласованность качества и характеристик производимого ППМ-мастербаатча. Использование высокоточных двигателей, редукторов и передовых систем управления позволяет достичь точного контроля скорости вращения шнека, тем самым стабилизируя объем экструзии.
Точный контроль давления: в процессе экструзии изменения давления внутри цилиндра шнека могут влиять на стабильность экструзии материала и качество продукции. Экструдер должен быть оснащен точными датчиками давления и системами управления для мониторинга и регулировки давления внутри шнека в реальном времени. Например, при слишком высоком давлении система управления автоматически регулирует скорость вращения шнека или скорость подачи для снижения давления; при слишком низком давлении следует своевременно принимать меры по повышению давления, обеспечивая контроль колебаний давления в пределах ± 0,5 МПа, тем самым гарантируя стабильность процесса экструзии и надежность качества продукции.
Высокая износостойкость и коррозионная стойкость
Отличный выбор материалов: В связи с технологическим процессом производства маточного концентрата PPA материал вызывает значительный износ шнека и цилиндра, особенно когда рецептура содержит наполнители, такие как стекловолокно и тальк, износ становится более интенсивным. Поэтому шнеки и цилиндры обычно изготавливаются из высокоизносостойкой легированной стали, такой как 38CrMoAlA, и проходят азотирование или хромирование для повышения твердости поверхности и износостойкости, а также увеличения срока службы оборудования. Как правило, требуется, чтобы износостойкость шнеков и цилиндров обеспечивала непрерывное производство в течение 5000–8000 часов и более без необходимости крупного ремонта или замены.
Конструкция с повышенной коррозионной стойкостью: Если рецептура маточного концентрата PPA содержит некоторые коррозионно-активные добавки, такие как определенные антипирены, антиоксиданты и т. д., шнек и цилиндр экструдера также должны обладать хорошей коррозионной стойкостью. Помимо выбора подходящих коррозионностойких материалов, на поверхность шнеков и цилиндров могут наноситься специальные антикоррозионные покрытия или вставки, такие как покрытия из политетрафторэтилена, для предотвращения воздействия коррозионных веществ на оборудование, обеспечивая его нормальную работу и неизменное качество продукции.
Высокая степень автоматизации управления
Интеллектуальная система управления: Экструдер должен быть оснащен передовой системой автоматизированного управления для обеспечения мониторинга в реальном времени и автоматической регулировки ключевых параметров, таких как температура, давление, скорость вращения шнека и скорость подачи. Через интерфейс «человек–машина» (HMI) операторы могут легко задавать и изменять технологические параметры, а также наглядно просматривать статус работы оборудования и данные о производстве. Интеллектуальная система управления также должна иметь функции диагностики неисправностей и сигнализации, позволяющие своевременно обнаруживать проблемы в работе оборудования и выдавать предупреждения, побуждая операторов принимать соответствующие меры для повышения безопасности и эффективности производства.
Запись данных и прослеживаемость: Для обеспечения прослеживаемости качества продукции и оптимизации производственного процесса система автоматизированного управления экструдера должна иметь функции записи и хранения данных, позволяющие фиксировать различные технологические параметры и данные о производстве в ходе производственного цикла, такие как время производства, изменения температуры, объем экструзии и т. д. для каждой партии. Эти данные могут сохраняться в течение нескольких лет или даже дольше, что облегчает управление производством, анализ качества и прослеживаемость продукции для предприятий, а также предоставляет основу для улучшения технологических процессов и оптимизации оборудования.
Применение
Маточный концентрат PPA обладает отличными эксплуатационными характеристиками и широко применяется в различных отраслях. Ниже приведены некоторые из его основных применений:
Модификация пластмасс
Повышение термостойкости: Маточный концентрат PPA может использоваться для повышения термостойкости обычных пластмасс, таких как полипропилен (PP), полиэтилен (PE) и т. д. В области электроники и электротехники многие компоненты должны стабильно работать при высоких температурах. Добавление маточного концентрата PPA позволяет пластиковым деталям сохранять хорошие механические свойства и размерную стабильность в высокотемпературных средах 150–200 ℃, отвечая требованиям термостойкости электронных и электротехнических изделий.
Улучшение механических свойств: Маточный концентрат PPA может значительно улучшать механические свойства пластмасс, такие как прочность на растяжение, прочность на изгиб и ударная вязкость. При производстве автомобильных компонентов, таких как детали салона автомобиля и компоненты периферии двигателя, добавление маточного концентрата PPA в пластмассы позволяет выдерживать большие внешние нагрузки и удары, повышая надежность и срок службы компонентов.
Повышение химической стойкости: Маточный концентрат PPA может повышать коррозионную стойкость пластмасс к химическим воздействиям. В таких отраслях, как химическая промышленность, упаковка пищевых продуктов и т. д., пластиковые контейнеры и трубопроводы должны контактировать с различными химическими веществами. Пластик с добавлением маточного концентрата PPA может противостоять воздействию химических веществ, таких как кислоты, щелочи и органические растворители, обеспечивая безопасность и стабильность процессов упаковки и транспортировки.
Производство волокон
Производство высокоэффективных волокон: При производстве синтетических волокон добавление маточного концентрата PPA позволяет получать волокна с высоким модулем упругости, высокой прочностью и термостойкостью. Эти высокоэффективные волокна могут использоваться для изготовления парашютов и летных костюмов в аэрокосмической отрасли, а также бронежилетов и канатов в военной сфере, способных выдерживать экстремальные нагрузки и трение в экстремальных условиях.
Улучшение красящих свойств волокон: Маточный концентрат PPA может улучшать красящие свойства волокон, делая их более легкими для окрашивания и обеспечивая более яркие и стойкие цвета после крашения. В текстильной промышленности это помогает производить высококачественные, красочные текстильные изделия, отвечающие потребностям модной и функциональной одежды.
Применение в производстве пленок
Производство высокоэффективных упаковочных пленок: В области упаковки маточный концентрат PPA может использоваться для производства упаковочных пленок с высокими барьерными свойствами, высокой прочностью и хорошими характеристиками термосваривания. Эта пленка эффективно блокирует кислород, водяной пар и запахи, защищает продукты питания, лекарственные средства и другие изделия внутри упаковки от воздействия внешней среды и продлевает срок годности продукции.
Сельскохозяйственная пленка: Сельскохозяйственная пленка с добавлением маточного концентрата PPA обладает лучшей атмосферостойкостью и теплоизоляционными свойствами. Она может использоваться на открытом воздухе в течение длительного времени без старения или растрескивания, эффективно поддерживая температуру и влажность почвы, стимулируя рост сельскохозяйственных культур и повышая их урожайность и качество.




