

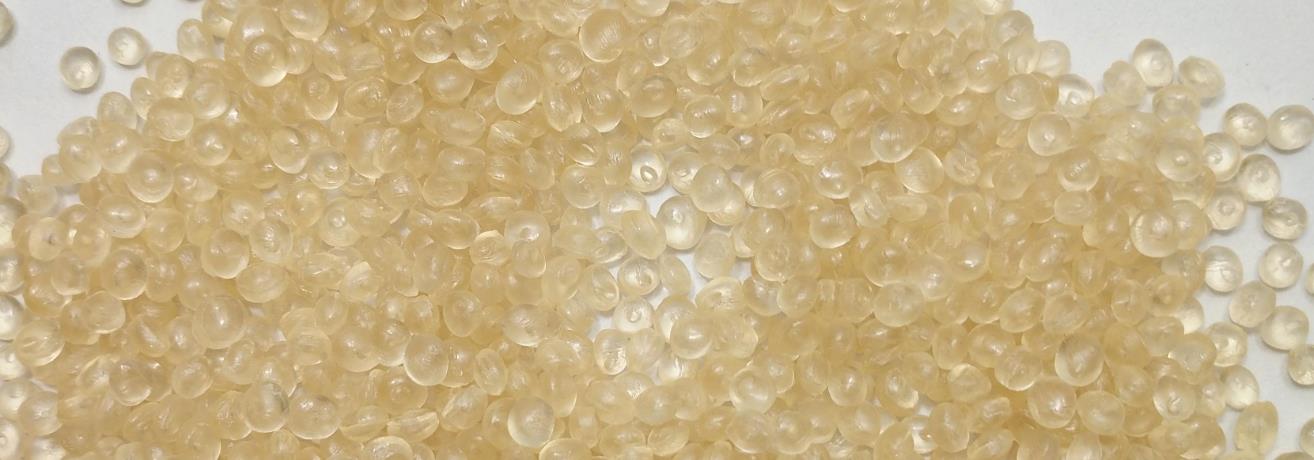
Суперконцентрат PPSU, также известный как суперконцентрат полифенилсульфона, представляет собой гранулированный концентрат, изготовленный на основе смолы полифенилсульфона (PPSU) с добавлением специфических функциональных добавок и наполнителей. PPSU, являясь высокоэффективным термопластом, обладает отличной термостойкостью, стойкостью к химической коррозии и механическими свойствами. Поэтому суперконцентрат PPSU имеет широкий спектр применения в различных отраслях.
Характеристики
1. Отличная термостойкость: суперконцентрат PPSU имеет высокую температуру стеклования и температуру тепловой деформации, что позволяет использовать его длительное время в условиях высоких температур. Как правило, температура тепловой деформации может достигать 207 ℃, при этом материал сохраняет хорошие механические свойства даже при 180 ℃. Он выдерживает многократные высокотемпературные стерилизации и подходит для изделий, требующих высокотемпературной обработки или эксплуатации в условиях высоких температур.
2. Хорошие механические характеристики: материал обладает отличной прочностью и жесткостью, выдающимися показателями прочности на растяжение, изгиба и ударной вязкости. Даже при высоких температурах или длительной эксплуатации он сохраняет стабильные механические свойства, не подвержен деформации или охрупчиванию, что позволяет изготавливать детали, способные выдерживать значительные внешние нагрузки и давление.
3. Выдающаяся стойкость к химической коррозии: суперконцентрат PPSU обладает хорошей устойчивостью к большинству кислот, щелочей, солей и органических растворителей. Он сохраняет стабильные свойства в агрессивных химических средах и не подвержен легко коррозии или растворению под воздействием химических веществ. Подходит для применения в контакте с различными химическими веществами, например, в химических трубопроводах, футеровке реакторов и т. д.
4. Высокие изоляционные свойства: материал обладает отличными диэлектрическими свойствами, стабильной диэлектрической проницаемостью и тангенсом угла диэлектрических потерь в широком диапазоне температур и частот, а также высоким удельным объемным сопротивлением. Он может использоваться для изготовления изоляционных компонентов в электронной и электротехнической отраслях, обеспечивая безопасную и надежную работу оборудования.
5. Хорошая огнестойкость: суперконцентрат PPSU обладает определенными антипиреновыми свойствами и может достигать высокого класса огнестойкости, такого как UL94 V-0, без необходимости добавления большого количества антипиренов. Он эффективно предотвращает распространение огня и повышает безопасность использования в случае пожара.
6. Гигиеничность и нетоксичность: суперконцентрат PPSU соответствует соответствующим стандартам для материалов, контактирующих с пищевыми продуктами, он нетоксичен, не имеет запаха и не выделяет вредных веществ. Он может использоваться для изготовления изделий, находящихся в прямом контакте с человеческим телом, таких как пищевая упаковка и медицинские изделия, что гарантирует здоровье и безопасность человека.
7. Хорошая перерабатываемость: несмотря на высокую температуру плавления PPSU, материал обладает хорошей текучестью и формообразуемостью в процессе переработки. Из него можно изготавливать изделия различных форм с помощью таких методов обработки, как литье под давлением, экструзия, выдувное формование и т. д., что удовлетворяет производственные потребности для разных продуктов.
8. Стойкость к гидролизу: суперконцентрат PPSU сохраняет хорошую стойкость к гидролизу в условиях высоких температур и высокой влажности, не подвержен легко гидролизу или деградации, обеспечивая стабильность характеристик изделия. Он может использоваться для изделий, находящихся в длительном контакте с водой или эксплуатируемых во влажных средах, таких как трубы горячего водоснабжения, товары для ванной комнаты и т. д.
Типы
Суперконцентрат PPSU может иметь несколько типов в зависимости от различных критериев классификации. Ниже приведены некоторые распространенные методы классификации и соответствующие типы:
Классификация по назначению
Универсальный тип: обладает базовыми свойствами PPSU и подходит для общего применения, не требующего особо строгих требований к характеристикам, например, для некоторых обычных пластиковых изделий, корпусов электронных и электротехнических приборов и т. д.
Армированный тип: путем добавления армирующих материалов, таких как стекловолокно и углеродное волокно, повышаются прочность, жесткость и термостойкость суперконцентрата PPSU. Обычно используется при изготовлении деталей с высокими требованиями к механическим свойствам, таких как детали автомобильных двигателей, конструктивные элементы аэрокосмической отрасли и т. д.
Огнестойкий тип: после специальной обработки антипиренами обладает хорошими огнестойкими свойствами и может удовлетворять строгим требованиям к огнестойкости материалов в электронной, электротехнической, строительной и других отраслях. Может использоваться для изготовления изделий, подверженных риску возгорания, таких как изоляционные слои проводов и кабелей, электрические шкафы и т. д.
Теплопроводный тип: добавление теплопроводного наполнителя придает суперконцентрату PPSU хорошую теплопроводность. В основном используется для компонентов электронных устройств, требующих отвода тепла, таких как радиаторы процессоров компьютеров, корпуса усилителей мощности и т. д., что позволяет эффективно рассеивать тепло и обеспечивать нормальную работу оборудования.
Пищевой тип: соответствует стандартам гигиены и безопасности пищевых продуктов, нетоксичен и не имеет запаха, может использоваться для изготовления изделий, находящихся в прямом контакте с пищей, таких как контейнеры для пищевой упаковки, посуда и компоненты оборудования для переработки пищевых продуктов.
Медицинский класс: обладает более высокой чистотой и биосовместимостью, соответствует строгим требованиям медицинской отрасли к материалам и может использоваться для изготовления медицинских изделий, таких как шприцы, системы инфузии, медицинские катетеры, искусственные органы и т. д.
Классификация по типу добавок
Наполненный тип: добавляются различные наполнители, такие как карбонат кальция, тальк, слюда и т. д., для снижения стоимости, улучшения перерабатываемости или повышения определенных специфических свойств, таких как твердость и размерная стабильность.
Модифицированный тип (повышение ударной вязкости): добавление модификатора повышает ударную вязкость и стойкость к ударам суперконцентрата PPSU, снижая вероятность разрушения при внешнем воздействии. Подходит для случаев с высокими требованиями к ударной вязкости изделия.
Функциональный тип: добавление добавок со специфическими функциями, таких как антистатики, УФ-стабилизаторы, смазочные материалы и т. д., придает суперконцентрату PPSU специальные функции, такие как антистатичность, стойкость к УФ-старению и хорошая текучесть при переработке.
Соотношение компонентов рецептуры
Ниже приведены типичные соотношения компонентов для различных типов суперконцентрата PPSU, которые корректируются в зависимости от конкретных требований к изделию и производственных процессов в реальном производстве.
Армированный суперконцентрат PPSU
Смола PPSU: 60–80 частей, используется в качестве базового материала для обеспечения основных свойств PPSU.
Армирующие материалы (такие как стекловолокно, углеродное волокно и т. д.): 20–40 частей, для улучшения механических свойств суперконцентрата, таких как прочность, жесткость и термостойкость.
Силановый связующий агент: 0,5–2 части, используется для улучшения адгезии между армирующим материалом и смолой PPSU и повышения характеристик композитного материала.
Смазочный материал: 0,5–1 часть, способствует улучшению перерабатываемости, снижению трения и облегчению течения материалов в процессе обработки.
Огнестойкий суперконцентрат PPSU
Смола PPSU: 70–90 частей, обеспечивает базовые свойства и структурную основу суперконцентрата.
Антипирен: 10–30 частей, выбор подходящего антипирена и его дозировки в зависимости от требуемого класса огнестойкости, например, бромсодержащие антипирены, фосфорсодержащие антипирены, гидроксид магния, гидроксид алюминия и т. д. Например, при использовании комплексной системы бромсодержащих антипиренов и оксида сурьмы(III) соотношение компонентов обычно составляет около 3:1–4:1.
Синергист: 0–5 частей, например, оксид сурьмы(III), используемый в сочетании с антипиренами для усиления огнестойкого эффекта.
Антиоксидант: 0,5–1 часть, предотвращает старение и деградацию смолы PPSU под воздействием тепла, окисления и других факторов в процессе переработки и эксплуатации, повышая стабильность и срок службы изделия.
Теплопроводный суперконцентрат PPSU
Смола PPSU: 50–70 частей, используется в качестве матричного материала.
Теплопроводные наполнители (такие как оксид алюминия, нитрид бора, карбид кремния и т. д.): 30–50 частей, количество добавления зависит от требуемой теплопроводности. Эти наполнители повышают теплопроводность суперконцентрата и обеспечивают быстрый отвод тепла.
Диспергатор: 0,5–2 части, способствует равномерному распределению теплопроводного наполнителя в смоле PPSU, предотвращает агломерацию и повышает однородность теплопроводности.
Силановый связующий агент: 0,5–2 части, улучшает межфазное сцепление между теплопроводным наполнителем и смолой PPSU, повышая общие характеристики композитного материала.
Пищевой суперконцентрат PPSU
Смола PPSU: 95–100 частей, требуется использование высокоочищенной смолы PPSU, соответствующей стандартам гигиены и безопасности пищевых продуктов.
Добавки (такие как антиоксиданты, смазочные материалы и т. д.): 0–5 частей, необходимо использовать добавки пищевого класса, а количество добавления должно строго контролироваться для обеспечения соответствия изделия действующим нормам и стандартам для материалов, контактирующих с пищевыми продуктами.
Суперконцентрат PPSU медицинского класса
Смола PPSU: 90–99 частей, используется высокоочищенная смола PPSU с высокой биосовместимостью для удовлетворения строгих требований к безопасности и надежности материалов в медицинской сфере.
Добавки: 1–10 частей, включая антиоксиданты, смазочные материалы, антимикробные агенты и т. д. Также следует выбирать добавки медицинского класса, чтобы обеспечить стабильность, гигиеничность и безопасность изделия в медицинских условиях. Например, добавление подходящего количества антимикробных агентов предотвращает рост бактерий и улучшает гигиенические свойства изделий.
Производственный процесс
Процесс производства суперконцентрата PPSU обычно включает несколько этапов, таких как подготовка сырья, смешивание, экструзия расплава, гранулирование и т. д. Ниже приведено подробное описание производственного процесса:
1. Подготовка сырья
Смола PPSU: выбираются подходящие марки и спецификации гранул смолы PPSU на основе требований к характеристикам изделия, чтобы обеспечить соответствие чистоты, молекулярно-массового распределения и других показателей производственным требованиям. Смолу PPSU обычно необходимо сушить перед использованием для удаления влаги и предотвращения таких проблем, как образование пузырей или гидролиз в процессе переработки, которые могут повлиять на качество изделия. Условия сушки обычно составляют температуру 120–150 ℃ в течение 3–6 часов.
Добавки: точно взвешиваются различные добавки согласно рецептуре, такие как армирующие материалы, антипирены, теплопроводные наполнители, связующие агенты, смазочные материалы, антиоксиданты и т. д. Обеспечивается соответствие качества и чистоты добавок требованиям, а также проводится соответствующая предварительная обработка в зависимости от их характеристик, например, поверхностная обработка армирующих материалов, покрытие антипиренов и т. д., для улучшения совместимости и диспергируемости добавок со смолой PPSU.
2. Смешивание
Высушенная смола PPSU и предварительно обработанные добавки подаются в зону загрузки высокоскоростного смесителя или двухшнекового экструдера. Благодаря высокоскоростному перемешиванию или транспортировке шнеком смола PPSU и добавки тщательно и равномерно смешиваются. Время смешивания обычно составляет 5–15 минут, в зависимости от характеристик смесительного оборудования и свойств материала. В процессе смешивания при необходимости можно добавить подходящее количество диспергатора или поверхностно-активного вещества для дальнейшего улучшения дисперсии добавок в смоле PPSU.
3. Экструзия расплава
Равномерно перемешанный материал поступает в двухшнековый экструдер для экструзии расплава. Двухшнековые экструдеры обладают отличными возможностями смешивания, сдвига и транспортировки, что позволяет полностью плавить и смешивать материалы при высоких температурах и давлениях. Температурные настройки экструдера корректируются в зависимости от температуры плавления смолы PPSU и характеристик добавок. Обычно выделяется несколько температурных зон, где температура постепенно повышается от зоны загрузки к головке, как правило, в диапазоне 300–380 ℃. В процессе экструзии расплава также необходимо точно контролировать такие параметры, как скорость вращения шнека и время пребывания материала, чтобы обеспечить достаточное плавление и равномерное смешивание материала, избегая при этом перегрева, разложения или деградации материала.
Для некоторых суперконцентратов PPSU со специальными требованиями, таких как армированные или теплопроводные суперконцентраты, в процессе экструзии могут потребоваться специальные методы. Например, при добавлении длинноволокнистых армирующих материалов необходимо использовать специализированное устройство подачи волокна для обеспечения равномерного распределения волокон в матрице смолы PPSU; для теплопроводных суперконцентратов необходимо оптимизировать конструкцию шнека и технологические параметры для улучшения однородности дисперсии теплопроводных наполнителей с целью достижения хорошей теплопроводности.
4. Гранулирование
Материал, расплавленный и экструдированный из головки, обычно гранулируется методами подводной резки или воздушного охлаждения. Подводное гранулирование — это процесс, при котором экструдированный материал напрямую подается в воду и разрезается на гранулы вращающимся ножом. Гранулы быстро охлаждаются и формируются в воде. Этот метод позволяет получать гранулы с правильной формой, гладкой поверхностью и однородным размером частиц, что подходит для применений, требующих высокого качества гранул. Воздушное охлаждение при гранулировании — это процесс охлаждения экструдированного материала через устройство воздушного охлаждения перед гранулированием. Оборудование относительно простое, но эффективность охлаждения и точность формы частиц хуже, чем при подводном гранулировании.
После резки суперконцентрат PPSU проходит процессы сушки, просеивания и другие операции для удаления поверхностной влаги и некондиционных частиц, в результате чего получаются изделия из суперконцентрата PPSU, соответствующие требованиям. Наконец, продукт упаковывается и хранится в сухом проветриваемом помещении для предотвращения воздействия влаги, окисления и других факторов.
На протяжении всего производственного процесса необходимо строго контролировать различные технологические параметры и регулярно проводить техническое обслуживание производственного оборудования, чтобы обеспечить стабильное качество и надежные характеристики производимого суперконцентрата PPSU. Одновременно необходимо проводить строгий контроль качества продукции, включая внешний вид, гранулометрический состав, скорость течения расплава, механические свойства, термические свойства и другие аспекты, для удовлетворения потребностей различных потребителей.
Производственное оборудование
Оборудование для производства суперконцентрата PPSU включает в себя основное оборудование для обработки сырья, смешивания, экструзии расплава, гранулирования и последующей обработки. Ниже приведено подробное описание:
1. Сушильное оборудование
Печь с циркуляцией горячего воздуха: используется для сушки сырья из смолы PPSU с целью удаления влаги. Принцип работы заключается в достижении эффекта сушки материала при определенной температуре и времени за счет циркуляции горячего воздуха. Температура обычно регулируется в диапазоне 120–150 ℃, подходит для мелкого и среднего производства.
Адсорбционный осушитель: для крупномасштабного производства или случаев с высокими требованиями к сушке сырья часто используется адсорбционный осушитель. Он удаляет влагу из сухого воздуха через систему осушения, а затем подает сухой горячий воздух в бункер для сушки материала, что позволяет более точно контролировать температуру и влажность сушки и достигать лучшего эффекта сушки.
2. Оборудование для смешивания
Высокоскоростной смеситель: использует высокоскоростные вращающиеся мешалки для тщательного перемешивания смолы PPSU с добавками. Характеризуется высокой скоростью смешивания и высокой однородностью смеси, позволяет быстро смешивать различные материалы до однородного состояния, подходит для смешивания множества добавок.
Планетарный миксер: внутри смесительной чаши вращаются две планетарные мешалки, одновременно совершая орбитальное движение вокруг центра корпуса. Эффект смешивания хороший, что позволяет эффективно избежать проблем агломерации материала и неравномерного смешивания, особенно подходит для высоковязких материалов и случаев, требующих точного смешивания.
3. Экструзионное оборудование
Двухшнековый экструдер: ключевое оборудование для производства суперконцентрата PPSU. Два зацепляющихся шнека вращаются внутри цилиндра, продвигая материал вперед. Одновременно благодаря эффектам сдвига, сжатия и смешивания шнеков материал полностью плавится и равномерно смешивается при высоких температурах. Обладает хорошей производительностью по транспортировке материала, эффектом смешивания и адаптивностью, может удовлетворять различные требования рецептуры и технологические условия путем регулировки таких параметров, как компоновка шнеков, скорость и температура.
Одношнековый экструдер: имеет относительно простую конструкцию, подходит для производства суперконцентрата PPSU с низкими требованиями к смешиванию и низкой производительностью. Принцип работы заключается в транспортировке и экструзии материала за счет вращения одного шнека, но эффект смешивания хуже, чем у двухшнекового экструдера, обычно требуется добавление некоторых вспомогательных устройств для смешивания в зоне загрузки.
4. Оборудование для гранулирования
Подводный гранулятор: расплавленный материал, экструдированный из головки экструдера, напрямую подается в воду и разрезается на частицы высокоскоростным вращающимся ножом. Частицы быстро охлаждаются и формируются в воде. Получаемые частицы имеют правильную форму, гладкую поверхность, однородный размер, высокую производительность и подходят для крупномасштабного производства высококачественного суперконцентрата PPSU.
Резак с воздушным охлаждением: экструдированный материал сначала охлаждается устройством воздушного охлаждения, а затем разрезается на гранулы режущим ножом. Оборудование имеет простую конструкцию и низкие капитальные затраты, но эффект охлаждения и точность формы частиц относительно невысоки, что делает его подходящим для случаев с невысокими требованиями к качеству частиц и малым объемом производства.
5. Вспомогательное оборудование
Устройство подачи: включает дозирующие весы (гравиметрические питатели), объемные питатели и т. д., используется для точного контроля количества подачи различных видов сырья, обеспечения точности рецептуры и стабильности качества продукции.
Система охлаждения: обеспечивает циркуляцию охлаждающей воды для экструдеров, грануляторов и другого оборудования, гарантируя работу оборудования в нормальном температурном диапазоне, предотвращая перегрев и повреждение оборудования, а также способствуя охлаждению и затвердеванию материалов.
Просеивающее оборудование: просеивает суперконцентрат PPSU после гранулирования для удаления слишком крупных или слишком мелких частиц, обеспечивая соответствие размера частиц изделия требованиям. Часто используются вибрационные сита, роторные вибрационные сита и т. д.
Упаковочное оборудование: кондиционированный суперконцентрат после просеивания упаковывается. При использовании автоматической упаковочной машины можно достичь автоматизации таких процессов упаковки, как дозирование, наполнение и запечатывание, повысить эффективность и качество упаковки, а также обеспечить защиту изделия от воздействия влаги или загрязнения при хранении и транспортировке.
Экструдер для суперконцентрата PPSU
Экструдеры Kerke для производства суперконцентратов могут использоваться для изготовления суперконцентрата PPSU. Наши экструдеры для суперконцентрата PPSU представлены в нескольких моделях, способных удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам понадобится лабораторный двухшнековый экструдер? Если вы хотите провести пробные испытания и тесты…
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства суперконцентратов с производительностью от…
-

Трехшнековый экструдер (3 шнека)
Трехшнековый экструдер — это новая технология, имеющая множество преимуществ. Трехшнековый экструдер в основном используется…
-

Двухстадийная система экструзии
Система экструзии «мать-дитя» (двухстадийная) предназначена для специальных материалов, которые нельзя переработать на одностадийном экструдере; первая стадия…
-

Линия компаундирования с закрытым смесителем Банбери
Наш смеситель Банбери + экструдер предназначен для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч.…
-

Система резки / система гранулирования
Разным материалам требуются разные системы резки, Kerke предоставляет все виды систем резки, ниже приведено описание…
Связанные требования
Рабочие параметры двухшнекового экструдера необходимо настраивать в зависимости от характеристик смолы PPSU, типа и количества добавок, а также требований к качеству изделия. Ниже приведены общие диапазоны рабочих параметров:
Температурные параметры
Зона загрузки: температура обычно устанавливается на уровне 200–250 ℃. На этом этапе материал преимущественно транспортируется в экструдер, и температура не должна быть слишком высокой, чтобы предотвратить преждевременное плавление материала и ухудшение эффекта транспортировки.
Зона сжатия: температура постепенно повышается до 280–320 ℃. В зоне сжатия материал подвергается воздействию сжатия и сдвига со стороны шнека и постепенно плавится. Повышение температуры способствует пластификации материала.
Зона измерения (дозирования): температура обычно поддерживается на уровне 300–350 ℃. На этом этапе необходимо обеспечить полное плавление материала и хорошую текучесть для точного дозирования и экструзии.
Головка: температура контролируется в диапазоне 320–380 ℃. Температура головки напрямую влияет на характеристики и качество поверхности экструдированного материала, а подходящая температура обеспечивает плавную экструзию и хорошую формообразуемость материала.
Скорость вращения шнека
Обычно в диапазоне 100–500 об/мин. Более низкая скорость вращения подходит для высоковязких материалов или случаев, когда требования к интенсивности сдвига не высоки, что позволяет избежать перегрева и деградации материала; более высокая скорость вращения может повысить производительность и эффективность смешивания материала, но чрезмерно высокая скорость может привести к недостаточному времени пребывания материала, неравномерному смешиванию или избыточному тепловыделению от сдвига.
Параметры давления
Давление экструзии: обычно составляет 5–20 МПа. Давление экструзии связано с такими факторами, как вязкость материала, скорость вращения шнека и размер матрицы. Подходящее давление экструзии помогает обеспечить стабильность и однородность материала в процессе экструзии, а также плотность и точность размеров изделия.
Противодавление: Противодавление обычно контролируется в диапазоне 1–5 МПа. Функция противодавления заключается в повышении эффективности смешивания и качества пластификации материалов. Путем регулирования противодавления можно управлять временем пребывания и режимом течения материалов в экструдере.
Время пребывания материала
Обычно это занимает от 2 до 10 минут. Время пребывания материалов — это время, необходимое для прохождения материалов от входа в экструдер до головки экструдера, что оказывает существенное влияние на степень плавления, смешивания и протекания реакций материалов. Оптимальное время пребывания необходимо определять на основе конкретного рецепта и технологических требований, чтобы обеспечить полную пластификацию материала, равномерное диспергирование добавок и достижение ожидаемых эксплуатационных характеристик изделия.
В реальном производстве необходимо проводить многократные эксперименты и корректировки для нахождения наиболее подходящей комбинации рабочих параметров для конкретных производственных условий, с целью получения продуктов из ППСУ-мастербанча со стабильным качеством и отличными характеристиками.
Применение
Мастербанч на основе ППСУ обладает превосходной термостойкостью, водостойкостью, стойкостью к химической коррозии, механическими и электрическими свойствами, благодаря чему имеет широкую область применения в различных отраслях. Ниже приведены некоторые основные области применения:
Электронная и электротехническая промышленность
Разъемы: Разъемы, изготовленные из ППСУ-мастербанча, обладают хорошей термостойкостью и электроизоляционными свойствами, обеспечивая стабильную работу в высокотемпературных средах для гарантии точности и стабильности передачи сигнала.
Розетки и выключатели: Высокая изоляционная способность и огнестойкость делают ППСУ-мастербанч идеальным материалом для производства розеток и выключателей, что позволяет эффективно предотвращать возникновение электрических аварий.
Каркасы катушек: ППСУ-мастербанч обладает хорошей формообразуемостью и размерной стабильностью, позволяя изготавливать каркасы катушек сложной формы для удовлетворения требований миниатюризации и высокой производительности электронных устройств.
Автомобильная промышленность
Автомобильные компоненты: такие как детали в зоне двигателя, например, впускной коллектор, масляный поддон, рабочее колесо водяного насоса и т. д. ППСУ-мастербанч выдерживает высокие температуры и сложные химические условия моторного отсека, обладает хорошей стойкостью к маслам и коррозии, что эффективно повышает срок службы и надежность автомобильных компонентов.
Автомобильная электроника: ППСУ-мастербанч используется для изготовления корпусов и изоляционных деталей в системах электронного управления, датчиках и других узлах автомобилей. Он обеспечивает хорошую электроизоляцию и помехоустойчивость, гарантируя нормальную работу автомобильной электроники в жестких условиях эксплуатации.
Медицинская промышленность
Медицинские изделия: ППСУ-мастербанч обладает хорошей биосовместимостью и стойкостью к химической коррозии, что позволяет использовать его для производства различных медицинских изделий, таких как шприцы, системы инфузии, гемодиализаторы и т. д. Он обладает хорошей прозрачностью, облегчающей наблюдение за потоком внутренних жидкостей, а также способен выдерживать обработку при высоких температурах и давлении (стерилизацию), обеспечивая безопасность и гигиеничность медицинских изделий.
Медицинская упаковка: Упаковочные материалы из ППСУ-мастербанча обладают хорошими барьерными свойствами, эффективно защищающими лекарственные средства и медицинские изделия от воздействия внешней среды, при этом они также имеют хорошую термостойкость и водостойкость, адаптируясь к различным методам стерилизации.
Пищевая упаковка
Пищевые контейнеры: ППСУ-мастербанч характеризуется нетоксичностью, отсутствием запаха, термостойкостью и устойчивостью к кулинарной обработке, что позволяет использовать его для производства различных пищевых контейнеров, таких как бутылки для молока, бутылки для воды, контейнеры для хранения продуктов и т. д. Его хорошая водостойкость и стойкость к химической коррозии гарантируют отсутствие выделения вредных веществ из пищевых контейнеров при длительном использовании, обеспечивая надежную защиту продуктов питания.
Пищевая упаковочная пленка: Упаковочная пленка из ППСУ-мастербанча обладает хорошей гибкостью, прозрачностью и барьерными свойствами, эффективно предотвращающими увлажнение, окисление и порчу продуктов питания, а также увеличивающими срок их годности.




