

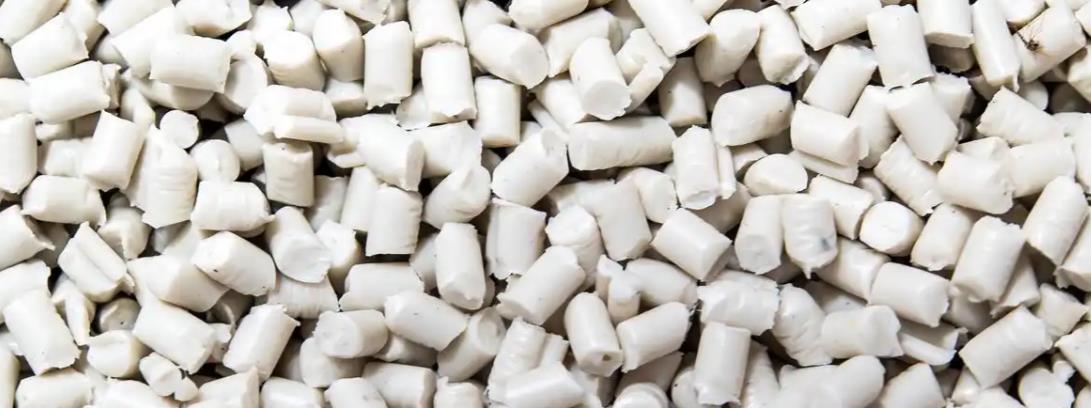
Маточная смесь на основе PS (полистирола) представляет собой гранулированный продукт, получаемый путем обработки смолы полистирола (PS) в качестве носителя с добавлением различных пигментов, добавок и т.д.
Тип
Существует различные типы маточных смесей на основе PS; ниже приведены некоторые распространенные классификации и конкретные виды:
Классификация по функции
Пигментная маточная смесь (Пигментная маточная смесь (Цветing masterbatch))
Цветная маточная смесь: Это наиболее распространенный тип цветной маточной смеси, который позволяет придавать изделиям из PS различные яркие цвета, такие как красный, желтый, синий, зеленый и т.д., путем добавления пигментов или красителей различных цветов. Широко применяется в производстве товаров повседневного спроса, игрушек, корпусов бытовой техники и других областях для удовлетворения требований к цветовой гамме различных изделий.
Белая маточная смесь: Преимущественно используется для производства белых изделий из PS, таких как белые пластиковые стаканчики, корпуса белой бытовой техники и т.д. Обычно содержит белые пигменты, такие как диоксид титана, обладает высокой укрывистостью и хорошей белизной.
Черная маточная смесь: Используется для окрашивания смолы PS в черный цвет; широко применяется в корпусах электронных и электротехнических изделий, изоляционных слоях проводов и кабелей и других сферах. Технический углерод в черной маточной смеси не только обеспечивает черный внешний вид, но и повышает атмосферостойкость и устойчивость к УФ-излучению изделия.
Функциональная маточная смесь
Антипиреновая маточная смесь: Добавление антипиренов в маточную смесь на основе PS позволяет повысить огнестойкость изделий из PS, делая их менее подверженными горению или замедляя скорость горения при воздействии открытого пламени. Широко применяется в областях с высокими требованиями к пожарной безопасности, таких как электронные приборы, строительство и т.д., например, в корпусах телевизоров, строительных теплоизоляционных материалах и т.п.
Антистатическая маточная смесь: Добавление антистатических агентов позволяет снизить поверхностное сопротивление изделий из PS, уменьшая накопление статического электричества. Подходит для таких областей, как упаковка электронных компонентов и оптических приборов, чувствительных к статическому электричеству, для предотвращения повреждения продукции статическим разрядом.
Антибактериальная маточная смесь: Содержит антибактериальные агенты, способные подавлять рост и размножение бактерий, плесени и других микроорганизмов, поддерживая гигиеничность и чистоту изделий из PS. Широко применяется в медицинских изделиях, пищевой упаковке, товарах повседневного спроса и других областях, таких как медицинские шприцы, контейнеры для хранения продуктов, детские игрушки и т.д.
Маточная смесь с повышенной атмосферостойкостью: Содержит УФ-абсорберы, антиоксиданты и другие добавки, которые повышают стойкость изделий из PS к старению в условиях внешней среды, предотвращая выцветание, охрупчивание, растрескивание и другие явления, вызванные длительным воздействием природных факторов, таких как солнечный свет, ветер и дождь. Широко применяется в таких областях, как профили для строительных дверей и окон, наружные рекламные щиты, автомобильные компоненты и т.д.
Function
Универсальная маточная смесь: Подходит для производства обычных изделий из PS, таких как стандартные пластиковые контейнеры, канцелярские принадлежности, вешалки и т.д. Этот тип маточной смеси удовлетворяет базовым требованиям к эксплуатации с точки зрения характеристик и обладает хорошей перерабатываемостью, а также физико-механическими свойствами.
Специализированная маточная смесь
Маточная смесь для пищевой упаковки: Разработана с учетом специальных требований к пищевой упаковке, обладает хорошими гигиеническими характеристиками, соответствует соответствующим стандартам безопасности пищевых продуктов и имеет строгие ограничения на использование добавок для обеспечения отсутствия загрязнения пищи.
Маточная смесь для электронных и электротехнических изделий: Предъявляет высокие требования к электрической изоляции, огнестойкости, ударопрочности и другим параметрам для обеспечения требований безопасности и характеристик электронных и электротехнических изделий, например, используется при производстве корпусов компьютеров, корпусов зарядных устройств для мобильных телефонов и т.д.
Маточная смесь оптического класса: Характеризуется высокой прозрачностью, низким двулучепреломлением и хорошей оптической однородностью; преимущественно применяется при изготовлении оптических линз, оптических дисков, экранов дисплеев и других изделий, требующих высоких оптических характеристик.
Классификация по добавляемым компонентам
Маточная смесь с неорганическими добавками
Наполняющая маточная смесь: Добавление неорганических наполнителей, таких как карбонат кальция, тальк и каолин, снижает стоимость изделий из PS, одновременно повышая их твердость, жесткость и размерную стабильность. Однако избыточное наполнение может привести к снижению ударной вязкости и прозрачности изделия.
Армированная маточная смесь: Добавление армирующих материалов, таких как стекловолокно и углеродное волокно, позволяет значительно повысить прочность, модуль упругости и термостойкость изделий из PS. Широко применяется при производстве изделий с высокими требованиями к механическим характеристикам, таких как автомобильные детали и детали из инженерных пластиков.
Маточная смесь с органическими добавками
Модифицирующая (повышающая вязкость) маточная смесь: Добавление органических модификаторов вязкости, таких как эластомеры и каучуки, повышает ударную вязкость и ударопрочность изделий из PS, делая их менее подверженными разрушению при внешнем ударе. Широко применяется для изделий, требующих высокой вязкости, таких как пластиковые трубы, полимерные пленки и т.д.
Пластифицирующая маточная смесь: Добавление пластификаторов, таких как фталаты и алифатические диэфиры, позволяет снизить температуру плавления и вязкость смолы PS, улучшить ее перерабатываемость и гибкость, делая изделия из PS более мягкими и эластичными. Широко применяется при производстве мягких изделий из PS-пластика, таких как полимерные пленки и искусственная кожа.
Характеристики маточной смеси на основе PS
Маточная смесь на основе PS (полистирольная маточная смесь) представляет собой высококонцентрированный гранулированный пластиковый аддитив, изготовленный из полистирола (PS) в качестве смолы-носителя в сочетании с пигментами, наполнителями, функциональными добавками и т.д. посредством специализированных процессов. Она обладает следующими ключевыми характеристиками:
I. Общие ключевые характеристики
| Characteristic | Description |
|---|---|
| High Compatibility | Matches the molecular structure of PS substrates (GPPS/HIPS, etc.), ensuring uniform dispersion without delamination or migration issues. |
| High Concentration | Features high content of functional components (pigments/fillers/flame retardants, etc.) (15%-70%), requiring a low addition ratio (typically 2%-10%) for cost-effectiveness. |
| Easy Processability | Granular form, dust-free, with excellent fluidity, suitable for various processing technologies such as injection molding, extrusion, and blow molding. |
| Stable Performance | Pre-dispersed to avoid defects like color spots, streaks, or performance fluctuations, ensuring consistent quality across batches. |
| Clean and Environmentally Friendly | Low volatile content (≤0.2%), minimal moisture (≤0.01%), non-toxic and odorless, compliant with environmental standards such as RoHS. |
II. Характеристики различных типов маточных смесей на основе PS
1. Цветная маточная смесь на основе PS
- Превосходные цветовые характеристики: Высокий блеск, высокая чернота (для черной маточной смеси), яркие и насыщенные цвета; возможность создания специальных эффектов, таких как облачные узоры или текстура дерева.
- Высокая стойкость к миграции: Пигменты не мигрируют легко на поверхность изделия или в контактирующие материалы, обеспечивая долгосрочную стабильность цвета.
- Светостойкость и атмосферостойкость: Содержит УФ-стабилизаторы для защиты от ультрафиолетового излучения и увеличения срока службы изделия.
- Широкий диапазон применения: Подходит для корпусов бытовой техники, игрушек, товаров повседневного спроса, пищевой упаковки и т.д.
2. Наполняющая маточная смесь на основе PS
- Высокая степень наполнения: Степень наполнения до 20%-40%, что значительно снижает производственные затраты.
- Улучшение характеристик: Повышает жесткость, термостойкость, сопротивление сжатию и износостойкость изделия; снижает усадку и деформацию.
- Чистая текстура: Чисто белый гранулированный материал, гигроскопичный и не вызывающий обесцвечивания, без влияния на внешний вид изделия.
- Антистарение: Добавки для предотвращения старения продлевают срок службы изделия и обеспечивают долгосрочную стабильность.
3. Антипиреновая маточная смесь на основе PS
- Высокая эффективность антипирена: Низкий процент добавления (обычно 5%-20%) обеспечивает огнестойкость класса V0, с кислородным индексом 37-38%.
- Хорошая прозрачность: Специальные рецептуры сохраняют исходную прозрачность изделий из PS (пропускание света 87,7-88,5%), что подходит для оптических компонентов.
- Минимальное влияние на физические свойства: Высокая совместимость с PS без значительного снижения ударной прочности или механических характеристик.
- Экологическая безопасность: Соответствует экологическим стандартам ЕС; галогенсвободные рецептуры отвечают более высоким экологическим требованиям.
4. Другие функциональные маточные смеси на основе PS
- Антистатическая/токопроводящая маточная смесь: Обеспечивает длительный антистатический эффект со стабильным поверхностным сопротивлением, подходит для электронной и электротехнической промышленности.
- Модифицирующая (повышающая вязкость) маточная смесь: Повышает ударную прочность PS, снижает хрупкость и адаптируется к крупногабаритным тонкостенным изделиям.
- Светорассеивающая маточная смесь: Равномерно рассеивает свет, используется в плафонах светодиодных ламп, оптических листах и т.д., балансируя пропускание света и его однородность.
III. Резюме преимуществ применения
- Упрощение производственных процессов: Готов к использованию без необходимости дополнительного оборудования для диспергирования, повышая эффективность производства.
- Точный контроль характеристик: Стабильные цветовые или функциональные эффекты достигаются за счет пропорционального добавления, снижая затраты на пробные партии.
- Защита перерабатывающего оборудования: Гранулированная форма снижает износ шнеков и увеличивает срок службы оборудования.
- Повышение добавленной стоимости продукции: Придает изделиям специальные цвета или функции для удовлетворения требований премиального рынка.
Благодаря отличной совместимости, перерабатываемости и функциональности маточная смесь на основе PS стала незаменимым ключевым материалом в производстве изделий из полистирола, широко используемым в упаковочной промышленности, бытовой технике, электронике, строительных материалах и других отраслях.
Общая информация о дозировке для различных типов маточных смесей на основе PS
Пигментная маточная смесь (Пигментная маточная смесь (Цветing masterbatch))
Цветная маточная смесь: Общий справочный коэффициент составляет около 1% -5%, в зависимости от требуемой насыщенности цвета и требований к изделию. При использовании для обычных пластиковых изделий соотношение цветной маточной смеси к смоле PS может составлять около 1:50; для высококачественных пластиковых изделий это соотношение может быть около 1:20.
Белая маточная смесь: Содержание диоксида титана обычно составляет около 40% -80%, остальное — смола-носитель PS и небольшое количество добавок. Процент добавления в изделие обычно составляет 2% -5%.
Черная маточная смесь: Содержание технического углерода относительно высокое, достигая 30% -55% или даже выше, например, у некоторых высококонцентрированных черных маточных смесей содержание технического углерода достигает 92%. Обычный процент добавления черной маточной смеси PS в смолу PS составляет 2% -5%, а конкретная дозировка зависит от требований к черноте.
Функциональная маточная смесь
Антипиреновая маточная смесь: Процент добавления обычно находится в диапазоне от 10% до 30%, в зависимости от требуемого класса огнестойкости изделий из PS.
Антистатическая маточная смесь: Справочный коэффициент для специфической постоянной антистатической маточной смеси на основе HIPS составляет 15% -20%, а справочный коэффициент обычной антистатической маточной смеси PS составляет около 3%.
Антибактериальная маточная смесь: Рекомендуемая дозировка обычно составляет 2% -4%; ее следует смешивать непосредственно с гранулами PS-пластика перед переработкой.
Маточная смесь с повышенной атмосферостойкостью: Процент добавления обычно составляет около 5% -15%, определяемый в основном требованиями к атмосферостойкости в условиях эксплуатации изделия.
Маточные гранулы, классифицированные по назначению
Универсальная маточная смесь: Процент добавления обычно находится в диапазоне от 2% до 10%, корректируемый в соответствии с требованиями к характеристикам и контролю затрат на изделие.
Маточная смесь для пищевой упаковки: Общий процент добавления составляет около 2% -5%, что не только удовлетворяет гигиеническим требованиям к пищевой упаковке, но и обеспечивает характеристики изделия.
Маточная смесь для электронных и электротехнических изделий: Например, токопроводящая маточная смесь, используемая при производстве токопроводящего пластика для PS-лент (carrier tape), имеет справочный коэффициент около 25%.
Маточная смесь оптического класса: Процент добавления обычно низкий, как правило, около 1% -3%, для обеспечения оптических характеристик изделия.
Маточные гранулы, классифицированные по добавляемым компонентам
Маточная смесь с неорганическими добавками
Наполняющая маточная смесь: Содержание неорганических наполнителей, таких как карбонат кальция и тальк, может варьироваться от 30% до 80%, при этом смола-носитель PS составляет от 20% до 70%. Процент добавления в изделия из PS можно регулировать в диапазоне от 10% до 50% в соответствии с требованиями к характеристикам изделия.
Армированная маточная смесь: Содержание стекловолокна и других армирующих материалов обычно составляет около 20% -50%, при этом смола-носитель PS составляет от 50% до 80%. Процент добавления в смолу PS обычно составляет 10% -30%.
Маточная смесь с органическими добавками
Модифицирующая (повышающая вязкость) маточная смесь: Содержание модификаторов вязкости, таких как эластомеры, обычно составляет около 10% -30%, а смола-носитель PS составляет от 70% до 90%. Процент добавления в изделия из PS обычно составляет 2% -10%.
Пластифицирующая маточная смесь: Содержание пластификатора может составлять от 20% до 50%, а смола-носитель PS — от 50% до 80%. Процент добавления в смолу PS обычно составляет 5% -20%.
Указанные выше соотношения приведены только для справки. В реальном производстве необходимо вносить корректировки и оптимизацию на основе конкретных требований к изделию, производственных процессов, свойств сырья и других факторов.
Рецептурные соотношения различных типов маточных смесей на основе PS
Ниже приведены типичные рецептурные соотношения различных маточных смесей на основе PS (рассчитанные по массовой доле %), основанные на общепринятых отраслевых стандартах. Они могут быть скорректированы в соответствии с фактическими требованиями (например, технологией переработки, характеристиками изделия, экологическими нормативами). Все рецептуры используют GPPS/HIPS в качестве смолы-носителя для обеспечения совместимости с PS-субстратами и стабильности переработки:
I. Цветная маточная смесь на основе PS
Основная функция: Обеспечение равномерного и стабильного цвета, подходит для процессов экструзии/литья под давлением/выдувного формования
| Component | Ratio Range (%) | Description |
|---|---|---|
| Carrier Resin (GPPS/HIPS) | 50-75 | Select PS with a melt flow rate (MFR 10-20 g/10min) matching the substrate to ensure dispersibility and processing fluidity. |
| Pigments (Powder/Paste) | 15-40 | – Organic pigments: High vividness (e.g., Phthalocyanine Blue, Permanent Red, addition ratio 15-25%)- Inorganic pigments: Excellent weather resistance (e.g., Titanium Dioxide, Carbon Black, addition ratio 20-40%)- Special effect pigments: Pearl powder, metal powder (addition ratio 25-35%) |
| Dispersant | 3-8 | Polyethylene Wax, EBS (Ethylene Bis Stearamide), Calcium Stearate – prevent pigment agglomeration and improve dispersion uniformity. |
| Auxiliary Additives | 0.5-2 | – UV Stabilizer (e.g., UV531, 0.5-1%): For outdoor products- Antioxidant (e.g., 1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (e.g., Stearic Acid, 0.2-0.5%): Improve mold release. |
Пример типичной рецептуры (Черная цветная маточная смесь на основе PS):
- GPPS: 60% + Технический углерод (N330): 30% + Полиэтиленовый воск: 6% + Антиоксидант 1010: 0,5% + Стеарат кальция: 3,5%
II. Наполняющая маточная смесь на основе PS
Основная функция: Снижение производственных затрат, повышение жесткости и термостойкости изделия, минимизация усадочной деформации
| Component | Ratio Range (%) | Description |
|---|---|---|
| Carrier Resin (GPPS/HIPS) | 20-40 | Low-proportion carrier to ensure uniform filler dispersion; slightly higher MFR (15-25 g/10min) is preferred. |
| Inorganic Fillers | 50-70 | – Calcium Carbonate (CaCO₃): Particle size 1250-2500 mesh, cost-effective (addition ratio 55-70%)- Talc Powder: Improve rigidity and heat resistance (addition ratio 50-65%)- Barium Sulfate: Enhance product surface smoothness (addition ratio 50-60%) |
| Coupling Agent | 1-3 | Silane Coupling Agent (e.g., KH550), Titanate Coupling Agent – improve compatibility between filler and resin to avoid delamination. |
| Dispersant | 2-5 | Polyethylene Wax, Stearic Acid, EBS – prevent filler agglomeration and improve processing fluidity. |
| Auxiliary Additives | 0.5-2 | – Antioxidant (1010+168, 0.3-0.8%): Prevent processing degradation- Lubricant (Zinc Stearate, 0.2-0.5%): Reduce equipment wear. |
Пример типичной рецептуры (Наполненная карбонатом кальция маточная смесь на основе PS):
- HIPS: 25% + Карбонат кальция с помолом 2500 mesh: 68% + Титанатный связующий агент: 2% + Полиэтиленовый воск: 3% + Антиоксидант 168: 0,5% + Стеарат цинка: 1,5%
III. Антипиреновая маточная смесь на основе PS
Основная функция: Достижение огнестойкости класса V0 (UL94); доступны две рецептуры (галогенсодержащая/галогенсвободная)
| Component | Halogen-Containing Formula (%) | Halogen-Free Formula (%) | Description |
|---|---|---|---|
| Carrier Resin (GPPS/HIPS) | 35-60 | 30-50 | Halogen-free formulations require HIPS with better compatibility to improve flame retardant dispersion. |
| Flame Retardant | 25-45 | 40-60 | – Halogen-containing: Brominated (Decabromodiphenylethane, Tetrabromobisphenol A, 25-40%)- Halogen-free: Phosphorus-based (Phosphate Esters, Hypophosphites, 40-55%), Nitrogen-based (MCA, 50-60%) |
| Synergist | 5-15 | 5-10 | – Halogen-containing: Antimony Trioxide (Sb₂O₃, 5-12%) – enhance flame retardant efficiency- Halogen-free: Zinc Oxide, Talc Powder (5-8%) – improve char formation. |
| Dispersant | 3-8 | 4-8 | Polyethylene Wax, EBS – prevent flame retardant agglomeration and improve processing fluidity. |
| Auxiliary Additives | 1-3 | 1-3 | – Antioxidant (1010+168, 0.5-1%)- Lubricant (Calcium Stearate, 0.5-1%)- Smoke Suppressant (Ammonium Molybdate, 1-2%): Optional for halogen-containing formulations. |
Пример типичной рецептуры (Галогенсвободная антипиреновая маточная смесь на основе PS):
- HIPS: 40% + Антипирен на основе гипосфита: 50% + Оксид цинка: 5% + EBS: 3% + Антиоксидант 1010: 0,8% + Стеарат кальция: 1,2%
IV. Антистатическая/токопроводящая маточная смесь на основе PS
Основная функция: Обеспечение длительного антистатического или токопроводящего эффекта, подходит для электронной и упаковочной промышленности
| Component | Antistatic Masterbatch (%) | Conductive Masterbatch (%) | Description |
|---|---|---|---|
| Carrier Resin (GPPS/HIPS) | 65-85 | 55-75 | Conductive masterbatches require low-molecular-weight GPPS to improve conductive filler dispersion. |
| Функциональные Components | 10-30 | 20-40 | – Antistatic Agents: Cationic (Quaternary Ammonium Salts, 10-20%), Non-ionic (Polyethylene Glycol, 15-30%)- Conductive Fillers: Carbon Black (conductive grade, 20-35%), Carbon Fiber (15-25%), Graphene (5-10%) |
| Dispersant | 2-5 | 3-8 | Antistatic masterbatches: Stearic Acid, EBS (2-4%)Conductive masterbatches: Polyethylene Wax, Carbon Black Dispersant (5-8%) – key to enhancing conductive network continuity. |
| Auxiliary Additives | 0.5-2 | 0.5-2 | Antioxidant (1010+168, 0.5-1%), Lubricant (Zinc Stearate, 0.2-0.5%). |
Пример типичной рецептуры (Токопроводящая маточная смесь на основе PS):
- GPPS: 65% + Токопроводящий технический углерод (ацетиленовый углерод): 30% + Полиэтиленовый воск: 3% + Диспергатор технического углерода: 1,5% + Антиоксидант 168: 0,5%
V. Модифицирующая (повышающая вязкость) маточная смесь на основе PS
Основная функция: Улучшение хрупкости PS и повышение ударной прочности (особенно для модификации HIPS или тонкостенных изделий)
| Component | Ratio Range (%) | Description |
|---|---|---|
| Carrier Resin (HIPS/GPPS) | 55-75 | HIPS is preferred for better compatibility with tougheners; MFR (10-18 g/10min). |
| Toughening Agent | 20-40 | – POE (Polyolefin Elastomer): Improve low-temperature impact (addition ratio 25-35%)- EVA (VA content 15-20%): Cost-effective (addition ratio 20-30%)- SBS (Styrene-Butadiene-Styrene Block Copolymer): Improve toughness while maintaining rigidity (addition ratio 25-40%) |
| Compatibilizer | 3-8 | MAH-g-PS (Maleic Anhydride Grafted PS) – improve compatibility between toughener and PS carrier to avoid delamination. |
| Auxiliary Additives | 0.5-2 | Antioxidant (1010+168, 0.5-1%), Lubricant (EBS, 0.3-0.8%). |
Пример типичной рецептуры (Модифицированная POE маточная смесь на основе PS):
- HIPS: 60% + POE (MFR 2 г/10 мин): 30% + MAH-g-PS: 7% + Антиоксидант 1010: 0,5% + EBS: 2,5%
VI. Светорассеивающая маточная смесь на основе PS
Основная функция: Равномерное рассеивание света при сохранении высокого пропускания света, подходит для плафонов светодиодных ламп и оптических листов
| Component | Ratio Range (%) | Description |
|---|---|---|
| Carrier Resin (GPPS) | 70-85 | High-transparency GPPS (light transmittance ≥90%) with MFR (12-20 g/10min) to ensure product transparency. |
| Light Diffusing Agent | 10-25 | – Silicone Microspheres: Good dispersibility and high light transmittance (addition ratio 12-20%)- PMMA Microspheres: High hardness and excellent weather resistance (addition ratio 15-25%)- Inorganic Diffusing Agents: Silicon Dioxide (addition ratio 10-15%), cost-effective. |
| Dispersant | 2-5 | Polyethylene Wax, EBS – prevent diffusing agent agglomeration and ensure uniform light scattering. |
| Auxiliary Additives | 0.5-2 | – UV Stabilizer (UV531, 0.5-1%): For outdoor lighting fixtures- Antioxidant (1010, 0.3-0.8%): Prevent processing yellowing. |
Пример типичной рецептуры (Светорассеивающая маточная смесь на основе PS для плафонов светодиодных ламп):
- Высокопрозрачный GPPS: 78% + Силиконовые микросферы (размер частиц 5 μm): 18% + EBS: 3% + UV531: 0,5% + Антиоксидант 1010: 0,5%
Ключевые примечания по рецептуре:
- Подбор смолы-носителя: Для процессов экструзии отдавайте предпочтение PS с высоким MFR (15-25 г/10 мин); для литья под давлением выбирайте PS со средним MFR (10-15 г/10 мин) для обеспечения текучести при переработке.
- Выбор диспергатора: Более высокое содержание пигмента/наполнителя требует соответствующего увеличения доли диспергатора (например, ≥3% для наполняющих маточных смесей), чтобы избежать дефектов изделия, вызванных агломерацией (цветные пятна, раковины).
- Экологическое соответствие: Для экспортной продукции используйте сырье, соответствующее RoHS (например, галогенсвободные антипирены, пигменты с низким содержанием тяжелых металлов); для изделий, контактирующих с пищей, используйте пищевые носители и добавки (например, PS, сертифицированный FDA, смазочные материалы пищевого класса).
- Проверка характеристик: После корректировки рецептуры проводите лабораторные испытания (например, гранулирование на двухшнековом экструдере) для проверки ключевых показателей (например, однородность дисперсии, ударная прочность, класс огнестойкости, пропускание света).
Производственный процесс
Процесс производства маточной смеси на основе PS обычно включает следующие ключевые этапы:
Подготовка сырья
Выбор смолы: Выберите подходящую смолу полистирола (PS) в соответствии с требованиями к характеристикам изделия, такими как PS общего назначения, высокоударопрочный PS и т.д.
Подготовка добавок: Подготовьте соответствующие добавки в соответствии с типом и рецептурой маточной смеси, такие как пигменты, антипирены, антистатики, антибактериальные агенты, пластификаторы и т.д. Убедитесь, что качество и чистота добавок соответствуют производственным требованиям.
Смешивание компонентов
Точное дозирование: Используйте высокоточное измерительное оборудование для точного взвешивания смолы PS и различных добавок согласно рецептуре. Для некоторых маточных смесей с жесткими требованиями к количеству добавления, таких как функциональные маточные смеси, точность измерения может требоваться на уровне ± 0,1% или выше.
Предварительное смешивание: Загрузите взвешенное сырье в высокоскоростной смеситель для предварительного смешивания. Скорость и время смешивания смесителя необходимо регулировать в соответствии с характеристиками сырья и рецептурой. Обычно скорость составляет от 500 до 1500 об/мин, а время смешивания — от 5 до 15 минут для обеспечения равномерного диспергирования добавок в смоле PS.
Экструзия расплава
Настройка экструдера: Загрузите смешанный материал в двухшнековый экструдер. Исходя из характеристик смолы PS и добавок, установите параметры температуры, скорости вращения шнека и скорости подачи для каждой секции экструдера. Как правило, температура экструдера устанавливается в диапазоне 160-220 °C, скорость вращения шнека составляет 100-500 об/мин, а скорость подачи регулируется в соответствии с производительностью экструдера и требованиями рецептуры.
Смешивание расплава: Материал постепенно плавится и тщательно смешивается за счет нагрева, давления и сдвигающего воздействия шнека в экструдере. Добавки дополнительно равномерно диспергируются в расплавленной смоле PS для образования маточной смеси со специфическими свойствами. В этом процессе необходимо обеспечить равномерное пребывание материала в экструдере для обеспечения стабильности качества маточной смеси.
Фильтрация и удаление примесей: Для повышения качества маточной смеси во время процесса экструзии обычно устанавливаются фильтрующие устройства, такие как фильтры и ситовые пакеты (screen changers), для фильтрации примесей и нерастворившихся частиц добавок в материале, обеспечивая высокую чистоту экструдированной маточной смеси.
Охлаждение и гранулирование
Водяное или воздушное охлаждение: Экструдированная маточная смесь выходит из фильеры в виде жгутов или нитей, после чего поступает в ванну водяного охлаждения или устройство воздушного охлаждения для охлаждения. Метод водяного охлаждения обеспечивает высокую скорость охлаждения и быстрое формование маточной смеси, но может приводить к более высокому содержанию влаги на поверхности гранул; метод воздушного охлаждения имеет относительно низкую скорость охлаждения, но поверхность гранул сухая, а последующая обработка проще.
Гранулирование: Охлажденные маточные гранулы разрезаются гранулятором на гранулы определенной длины. Скорость инструмента и метод резки гранулятора влияют на форму частиц и однородность размера маточной смеси. Как правило, размер частиц маточной смеси контролируется в диапазоне около 2-5 мм для соответствия требованиям последующей переработки и использования.
Упаковка и хранение
Сушка: Если маточная смесь поглощает много влаги во время процесса охлаждения, ее необходимо высушить, чтобы предотвратить влияние влаги на характеристики маточной смеси. Температура сушки обычно составляет от 60 до 80 °C, а время сушки — от 2 до 4 часов.
Упаковка: Упакуйте высушенную маточную смесь в полиэтиленовые пакеты или бумажные мешки, а затем упакуйте в картонные коробки или плетеные мешки. Во время процесса упаковки следует обращать внимание на предотвращение попадания влаги и примесей в маточную смесь. Для некоторых маточных смесей со специальными требованиями, таких как антистатическая маточная смесь, может потребоваться использование антистатических упаковочных материалов.
Хранение на складе: Храните упакованную маточную смесь в сухом и проветриваемом складе, избегая прямых солнечных лучей и высокотемпературной среды. Одновременно маточные гранулы должны храниться с сортировкой и маркировкой для удобства управления и прослеживаемости.
На протяжении всего производственного процесса необходимо строго контролировать технологические параметры каждого этапа и регулярно проводить техническое обслуживание оборудования, чтобы обеспечить производство изделий из маточной смеси на основе PS со стабильным качеством и надежными характеристиками. Кроме того, необходимо проводить контроль качества произведенной маточной смеси, включая внешний вид, размер частиц, показатель текучести расплава (MFR), содержание добавок, показатели характеристик и т.д. Только маточная смесь, прошедшая испытания, может поступать в продажу и использование.
Производственное оборудование
Оборудование для производства маточной смеси на основе PS включает следующие основные типы:
Дозирующее оборудование
Электронные весы: Используются для точного взвешивания сырья, такого как смола PS и добавки. Высокая точность взвешивания позволяет удовлетворить точные требования различных рецептур к дозировке сырья, обеспечивая стабильность качества продукции.
Высокоскоростной смеситель: Тщательно смешивает взвешенное сырье, обеспечивая первоначальное равномерное диспергирование добавок в смоле PS. Использование высокоскоростных вращающихся мешалок позволяет достичь достаточного перемешивания материалов за короткое время, подготавливая их к последующей экструзии расплава.
Extrusion equipment
Двухшнековый экструдер: Является основным оборудованием для производства маточной смеси на основе PS. Он обладает хорошими возможностями смешивания, пластификации и транспортировки, позволяя полностью плавить и смешивать материалы при высокой температуре, высоком давлении и сдвиговом воздействии шнека, обеспечивая равномерное соединение добавок со смолой PS. Регулируя такие параметры, как скорость вращения шнека, температура и скорость подачи, можно адаптировать оборудование к различным рецептурам и требованиям к изделию.
Одношнековый экструдер: Также используется в производстве маточных смесей на основе PS с низкими требованиями к смешиванию. Его конструкция относительно проста и стоимость ниже, но эффект смешивания хуже, чем у двухшнековых экструдеров, и он обычно используется для производства более простых изделий из маточной смеси на основе PS.
Экструзионная головка: устанавливается на выходе из экструдера и определяет форму и размеры получаемого мастербата. Обычно используются головки с соплами различной формы (круглые, квадратные), которые подбираются и заменяются в соответствии с требованиями к продукции.
Охлаждающее оборудование
Ванна охлаждения водой: используется для водяного охлаждения. При прохождении экструдированного мастербата через ванну он контактирует напрямую с охлаждающей водой и быстро охлаждается и затвердевает. Длина ванны, температура воды и скорость потока могут регулироваться в зависимости от характеристик мастербата и скорости производства для обеспечения эффективности охлаждения.
Устройство воздушного охлаждения: использует воздух для охлаждения мастербата. Вентилятор направляет поток холодного воздуха на экструдированный жгут, позволяя ему охлаждаться естественным образом в воздухе. Устройство воздушного охлаждения имеет простую конструкцию и легко эксплуатируется, что позволяет избежать проблемы остаточной влаги, возникающей при водяном охлаждении. Однако скорость охлаждения относительно низкая, что делает этот метод пригодным для производства мастербата с невысокими требованиями к скорости охлаждения.
Оборудование для гранулирования
Гранулятор: разрезает охлажденные жгуты на гранулы заданной длины. В зависимости от способа резки различают горячее и холодное гранулирование. При горячем гранулировании жгуты режутся в горячем состоянии; скорость резки высокая, форма гранул правильная, но оборудование более сложное. При холодном гранулировании резка производится после охлаждения жгутов. Оборудование проще, но скорость резки ниже, а однородность размера гранул может быть несколько хуже.
Auxiliary equipment
Сушильная машина: используется для сушки мастербата и удаления влаги, поглощенной в процессе производства. К распространенным типам относятся сушилки с циркуляцией горячего воздуха, осушительные сушилки и т. д. Выбор подходящего сушильного оборудования зависит от характеристик мастербата и требований к сушке.
Упаковочная машина: осуществляет упаковку произведенного мастербата. Существуют автоматические и полуавтоматические упаковочные машины, которые выполняют процессы дозирования, наполнения и запечатывания, повышая эффективность и качество упаковки, а также гарантируя защиту мастербата от воздействия влаги или загрязнений при хранении и транспортировке.
Просеивающее оборудование: просеивает гранулы после гранулирования для удаления частиц и примесей, не соответствующих требуемому размеру. К распространенному оборудованию относятся вибрационные сита, ротационные сита и т. д., которые классифицируют и отделяют гранулы через сита с различными размерами ячеек, обеспечивая однородность размера частиц продукции.
Экструдер для PS-мастербата
Экструдеры Kerke для мастербата могут использоваться для производства PS-мастербата. Наши экструдеры для PS-мастербата представлены в нескольких моделях, способных удовлетворить различные производственные требования.
-

Лабораторный двухшнековый экструдер
Когда вам может понадобиться лабораторный двухшнековый экструдер? Если вы хотите проводить испытания и тесты…
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства мастербата с производительностью от…
-

Трехшнековый экструдер (3 шнека)
Трехшнековый экструдер — это новая технология, обладающая множеством преимуществ. Трехшнековый экструдер в основном используется…
-

Двухстадийная система экструзии
Система экструзии «мастер-детский» (mother-baby) предназначена для специальных материалов, которые невозможно обработать на одностадийном экструдере; первая стадия…
-

Линия компаундирования с внутренним смесителем Банбери
Наша линия «внутренний смеситель + экструдер» предназначена для специальных применений с производительностью от 30 кг/ч до 1000 кг/ч.…
-

Система резки / система гранулирования
Различные материалы требуют различных систем резки; Kerke предоставляет все виды систем резки, ниже приведено описание…
Типичные проблемы и решения при производстве PS-мастербата
Процесс производства PS-мастербата (с GPPS/HIPS в качестве несущей смолы) включает следующие этапы: дозирование и смешивание → двухшнековая экструзия с гранулированием → гранулирование → сушка → просеивание и упаковка. На различных этапах могут возникать проблемы с качеством или обработкой из-за таких факторов, как свойства сырья, параметры оборудования и контроль процесса. Ниже приведены описания явлений, основные причины и практические решения для типичных отраслевых проблем, охватывающие общие и специфические проблемы различных видов PS-мастербатов (например, цветной мастербат, наполнительный мастербат, антипиреновый мастербат):
I. Типичные проблемы на этапе смешивания
Проблема 1: Неравномерное смешивание сырья (цветовые пятна или агломерация наполнителя после экструзии)
- Явление: Локальные зоны с высокой концентрацией пигментов/наполнителей в смеси; после экструзионного гранулирования гранулы имеют неравномерную интенсивность цвета (для цветного мастербата) или «твердые комки», образованные агломерацией наполнителя (для наполнительного мастербата).
- Core Causes:
- Пигменты/наполнители смешиваются с несущей смолой напрямую, без предварительной диспергации, что приводит к агломерации из-за сильных межчастичных сил;
- Недостаточное время смешивания (обычно требуется 5–10 минут) или низкая скорость мешалки (рекомендуется 300–500 об/мин), что приводит к недостаточной диффузии материала;
- Недостаточная дозировка диспергатора или плохая совместимость диспергатора с пигментами/наполнителями.
- Solutions:
- Предварительная обработка пигментов/наполнителей: предварительно смешайте пигменты с диспергатором в соотношении 1:0,2–0,3 или проведите предварительную диспергацию на высокоскоростном смесителе (800–1200 об/мин) в течение 3–5 минут для разрушения первичной агломерации;
- Оптимизация процесса смешивания: увеличьте время смешивания до 8–10 минут, обеспечьте нагрев материала до 40–60 °C (используя легкое размягчение смолы для улучшения адгезии) и дайте смеси отстояться 2–3 минуты перед загрузкой;
- Корректировка диспергатора: выбирайте совместимые диспергаторы в зависимости от типа пигмента (например, полиэтиленовый воск + специализированный диспергатор для углеродной черни; титанатный связующий агент + ЭБС для неорганических наполнителей) и увеличьте долю диспергатора на 1–2%.
Проблема 2: Поглощение влаги смесью (пузыри и запах при экструзии)
- Явление: Смесь становится липкой; в расплаве при экструзии образуется большое количество пузырей, на поверхности изделия появляются поры, иногда ощущается легкий запах гари.
- Core Causes:
- Несущая смола (особенно HIPS) или наполнители (например, карбонат кальция) хранились во влажной среде, содержание влаги >0,1%;
- Слишком высокая температура смешивания (>60 °C), вызывающая поглощение влаги смолой или испарение добавок.
- Solutions:
- Предварительная сушка сырья: сушите несущую смолу в печи при 80–100 °C в течение 2–4 часов; сушите неорганические наполнители (например, карбонат кальция, тальк) при 100–120 °C в течение 4–6 часов, чтобы обеспечить содержание влаги ≤0,05%;
- Контроль температуры смешивания: контролируйте температуру в реальном времени во время смешивания, не превышайте 60 °C и при необходимости активируйте систему охлаждения мешалки;
- Добавление влагопоглотителя: включите в рецептуру 0,1–0,3% оксида кальция или молекулярного сита для поглощения следовых количеств влаги.
II. Типичные проблемы на этапе экструзии
Проблема 1: Плохая текучесть расплава (высокий ток экструдера, неравномерный выход)
- Явление: Ток экструдера превышает номинальное значение (обычно >30 А), материал скапливается в цилиндре, выход материала прерывистый, размер гранул неодинаков.
- Core Causes:
- Низкая скорость расплава (MFR <10g/10min) of the carrier resin, mismatched with the processing technology (extrusion requires MFR 15-25g/10min);
- Слишком высокая дозировка наполнителя/пигмента (например, >70% наполнителя в наполнительном мастербате), увеличивающая вязкость расплава;
- Низкая установка температуры цилиндра, приводящая к неполному плавлению смолы (температура плавления PS: 150–180 °C);
- Неправильная конфигурация шнека с недостаточным усилием сдвига, что приводит к недостаточной пластификации материала.
- Solutions:
- Корректировка рецептуры: замените несущую смолу на смолу с высоким MFR (MFR 15–20 г/10 мин) или уменьшите дозировку наполнителя/пигмента (например, ограничьте долю наполнителя <65% in filler masterbatch);
- Оптимизация температурных параметров: установите температуру цилиндра на уровне 160–180 °C (зона загрузки: 160–170 °C, зона плавления: 170–180 °C, головка: 175–180 °C), чтобы обеспечить полное плавление смолы;
- Корректировка конфигурации шнека: увеличьте количество секций сдвига (например, добавьте 2–3 группы обратных секций сдвига в средней части шнека) для усиления сдвигового воздействия и улучшения пластификации;
- Добавление смазки: включите в рецептуру 0,5–1% стеарата цинка или ЭБС для снижения вязкости расплава.
Проблема 2: Разрушение расплава (шероховатая поверхность гранул с заусенцами)
- Явление: Экструдированные жгуты имеют неровную, шероховатую поверхность; после гранулирования на гранулах присутствуют заусенцы и острые края, что влияет на текучесть при последующей обработке.
- Core Causes:
- Слишком высокая температура цилиндра (>180 °C), вызывающая деградацию смолы и снижение прочности расплава;
- Низкая температура головки (<170℃), leading to rapid cooling and uneven surface shrinkage;
- Высокая скорость вращения шнека (>400 об/мин), вызывающая чрезмерную скорость сдвига и упругое разрушение расплава.
- Solutions:
- Корректировка температуры: снизьте температуру зоны плавления до 170–175 °C, увеличьте температуру головки до 175–180 °C и поддерживайте стабильный температурный градиент;
- Контроль скорости шнека: установите скорость на уровне 250–350 об/мин для снижения скорости сдвига и предотвращения разрушения расплава;
- Добавление антидеграданта: увеличьте дозировку антиоксиданта (0,2–0,5% композита 1010+168) для предотвращения высокотемпературной деградации смолы.
Проблема 3: Неравномерная дисперсия функциональных компонентов (отклонение цвета в цветном мастербате, несоответствие огнестойкости в антипиреновом мастербате)
- Phenomenon:
- Цветной мастербат: неравномерный цвет гранул; при литье под давлением или экструзии на изделиях появляются цветовые полосы или пятна;
- Антипиреновый мастербат: класс огнестойкости не достигает UL94 V0, кислородный индекс <35%;
- Токопроводящий мастербат: большие колебания поверхностного сопротивления (>10⁸ Ом), нестабильная электропроводность.
- Core Causes:
- Недостаточная дозировка диспергатора или плохая совместимость диспергатора с функциональными компонентами;
- Недостаточное усилие сдвига шнека, не позволяющее функциональным компонентам (например, пигментам, антипиренам, токопроводящему углероду)形成 однородную дисперсионную систему;
- Слишком большой размер частиц функциональных компонентов (например, размер частиц пигмента >5 мкм), затрудняющий диспергирование.
- Solutions:
- Оптимизация системы диспергирования: увеличьте дозировку диспергатора на 1–2% для цветного мастербата (например, ЭБС + полиамидный воск для органических пигментов; стеарат кальция + полиэтиленовый воск для неорганических пигментов); добавьте 4–8% диспергатора для антипиренового мастербата (например, ЭБС + стеарат цинка для фосфорсодержащих антипиренов); используйте специализированный диспергатор для углерода (5–8%) для токопроводящего мастербата;
- Усиление сдвиговой пластификации: установите скорость шнека на 300–350 об/мин, увеличьте количество секций сдвига и продлите время пребывания материала в цилиндре (1–2 минуты);
- Уменьшение размера частиц функциональных компонентов: выбирайте компоненты с меньшим размером частиц (например, размер частиц пигмента <3μm, conductive carbon black particle size <50nm) or pre-treat via ultra-fine grinding.
Проблема 4: Засорение цилиндра/головки (прерывание выхода материала, обугливание)
- Явление: Обугленный материал накапливается в головке, выход материала внезапно прекращается, давление в цилиндре резко возрастает (>15 МПа).
- Core Causes:
- Слишком высокая температура цилиндра (>185 °C), вызывающая деградацию смолы и обугливание при длительном пребывании;
- Засоренный фильтр головки (слишком мелкая сетка, например, >120 меш) или редкая замена фильтра;
- Чрезмерное добавление добавок (например, антипиренов, антиоксидантов), приводящее к отложению летучих веществ.
- Solutions:
- Снижение температуры цилиндра: уменьшите температуру зоны плавления до 170–175 °C и температуру головки до 175–180 °C во избежание деградации смолы;
- Регулярная очистка оборудования: заменяйте фильтр головки (рекомендуется сетка 80–100 меш) каждые 4–6 часов; очищайте цилиндр и шнек чистой PS-смолой после производства;
- Оптимизация доли добавок: строго контролируйте дозировку добавок (например, общий антиоксидант ≤0,8%, синергист антипирена ≤10%) для предотвращения чрезмерного испарения.
III. Типичные проблемы на этапе гранулирования
Проблема 1: Неравномерное гранулирование (различный размер гранул, избыточное количество пыли)
- Phenomenon: Pellet length variation >0.5mm, excessive fine dust (particle size <1mm), and qualification rate <90% after screening.
- Core Causes:
- Несовпадение скорости гранулятора и скорости выхода жгутов (слишком высокая скорость приводит к коротким гранулам; низкая скорость — к длинным);
- Недостаточное охлаждение жгутов (температура воды >30 °C), приводящее к мягкости жгутов, их слипанию или деформации при гранулировании;
- Тупые ножи гранулятора или чрезмерный зазор между ножом и матрицей (>0,1 мм).
- Solutions:
- Согласование скорости и производительности: регулируйте скорость гранулятора (300–500 об/мин) в соответствии с диаметром жгутов (обычно 2–3 мм), чтобы контролировать длину гранул на уровне 2–3 мм;
- Оптимизация системы охлаждения: поддерживайте температуру охлаждающей воды на уровне 20–25 °C и время охлаждения жгутов ≥30 секунд, чтобы обеспечить затвердевание жгутов перед гранулированием;
- Обслуживание ножей: регулярно затачивайте ножи и регулируйте зазор между ножом и матрицей на уровне 0,05–0,1 мм для чистого реза.
Проблема 2: Агломерация гранул (сильное слипание, невозможность просеивания)
- Явление: После гранулирования гранулы слипаются в крупные комки (диаметр >10 мм), которые трудно разделить при просеивании, что влияет на упаковку и использование продукции.
- Core Causes:
- Неполное охлаждение жгутов, температура поверхности >40 °C; остаточное тепло вызывает слипание гранул после гранулирования;
- Недостаточная дозировка смазки (<0.5%) in the formulation, leading to high surface friction of pellets;
- Слишком высокая температура сушки (>80 °C), вызывающая размягчение поверхности и слипание гранул.
- Solutions:
- Улучшение охлаждения: увеличьте путь охлаждения жгутов (например, длину ванны охлаждения) или снизьте температуру охлаждающей воды до 15–20 °C, чтобы обеспечить температуру поверхности гранул <30℃;
- Добавление смазки: включите в рецептуру 0,5–1% стеариновой кислоты или ЭБС для снижения адгезии поверхности гранул;
- Оптимизация процесса сушки: контролируйте температуру сушки на уровне 60–70 °C и время — 2–3 часа; дайте гранулам естественно остыть до комнатной температуры перед упаковкой.
IV. Типичные проблемы на этапе сушки и упаковки
Проблема 1: Избыточная влажность гранул (пузыри при последующей обработке)
- Явление: Высушенные гранулы кажутся влажными; при литье под давлением или экструзии на поверхности изделия появляются поры и пузыри, влияющие на внешний вид и характеристики.
- Core Causes:
- Низкая температура сушки (<60℃) or insufficient time (<2 hours), leading to incomplete moisture removal;
- Недостаточный объем воздуха в сушилке, плохая циркуляция горячего воздуха и неравномерный нагрев материала;
- Не герметичная упаковка, вызывающая поглощение гранулами влаги из воздуха.
- Solutions:
- Оптимизация параметров сушки: сушите при 60–80 °C в течение 3–4 часов, чтобы обеспечить содержание влаги в гранулах ≤0,05%;
- Проверка сушилки: очищайте фильтр сушилки для обеспечения свободной циркуляции горячего воздуха, контролируя скорость потока на уровне 1–2 м/с;
- Герметичная упаковка: немедленно упаковывайте высушенные гранулы в алюминиевые фольгированные мешки с десикантами (5–10 г на мешок) после охлаждения до комнатной температуры для предотвращения поглощения влаги.
Проблема 2: Избыточные примеси в гранулах (низкий процент годных после просеивания)
- Phenomenon: Screened pellets contain metal impurities, charred particles, or unplasticized raw materials, with qualification rate <95%.
- Core Causes:
- Примеси (например, металлическая стружка, пыль), попавшие в сырье без фильтрации;
- Поврежденный фильтр головки, пропускающий обугленный или несплавившийся материал в жгуты;
- Износ матрицы гранулятора, вызывающий образование металлической стружки.
- Solutions:
- Просеивание сырья: фильтруйте сырье через сито 100 меш перед использованием для удаления примесей;
- Проверка оборудования: регулярно проверяйте фильтр головки (немедленно заменяйте при повреждении) и осматривайте матрицу гранулятора каждые 8 часов во избежание образования стружки из-за износа;
- Многоступенчатое просеивание: сначала пропустите гранулы через грубое сито 8 меш для удаления крупных примесей, затем через мелкое сито 20 меш для удаления пыли и мелких примесей, обеспечивая чистоту гранул.
V. Типичные проблемы характеристик продукции (целевые решения)
Проблема 1: Миграция цвета в цветном мастербате (загрязнение или выцветание изделия)
- Явление: После использования цветного мастербата при литье под давлением или экструзии цвет с поверхности изделия мигрирует на контактирующие объекты (например, белую бумагу), или происходит заметное выцветание после 6 месяцев использования на открытом воздухе.
- Core Causes:
- Выбор пигментов с высокой склонностью к миграции (например, некоторые органические красители);
- Отсутствие антимиграционного агента или стабилизатора УФ-излучения;
- Слишком высокая температура обработки, вызывающая разложение пигмента.
- Solutions:
- Замена пигментов: выбирайте пигменты с высокой стойкостью к миграции (например, фталоцианиновые, хинокридоновые органические пигменты или неорганические пигменты);
- Добавление добавок: включите в рецептуру 1–2% антимиграционного агента (например, поливинилхлоридный воск) и 0,5–1% стабилизатора УФ-излучения (например, UV531, UV327);
- Контроль температуры обработки: ограничьте температуру последующей обработки <180℃ to avoid pigment decomposition.
Проблема 2: Несоответствие огнестойкости антипиренового мастербата (недостижение UL94 V0)
- Phenomenon: When used at the recommended dosage (5-20%), the product only reaches UL94 V1 or V2, with oxygen index <35%.
- Core Causes:
- Недостаточная дозировка антипирена или неправильное соотношение синергистов;
- Неравномерная дисперсия антипирена, не позволяющая сформировать непрерывную огнестойкую сеть;
- Слишком высокая температура последующей обработки, вызывающая разложение антипирена (например, бромсодержащие антипирены разлагаются при <200℃).
- Solutions:
- Корректировка рецептуры: увеличьте дозировку антипирена (например, повысьте долю безгалогенного антипирена до 55%) и оптимизируйте соотношение синергистов (например, бромсодержащий антипирен + оксид сурьмы = 3:1);
- Улучшение дисперсии: увеличьте дозировку диспергатора (4–8%) и оптимизируйте конфигурацию сдвиговых секций шнека для обеспечения равномерной дисперсии антипирена;
- Контроль температуры обработки: ограничьте температуру последующей обработки <190℃ to avoid flame retardant decomposition.
Проблема 3: Снижение ударной прочности изделий из-за наполнительного мастербата (повышенная хрупкость)
- Явление: После добавления наполнительного мастербата ударная прочность по Изоду PS-изделий снижается более чем на 30%, они становятся склонными к разрушению.
- Core Causes:
- Слишком высокая дозировка наполнителя (>60%), нарушающая непрерывность матрицы смолы;
- Наполнители не обработаны связующими агентами, что приводит к плохой совместимости со смолой и слабому межфазному сцеплению;
- Слишком большой размер частиц наполнителя (<1250 mesh), causing stress concentration.
- Solutions:
- Снижение дозировки наполнителя: контролируйте долю наполнителя на уровне 50–60% для баланса стоимости и характеристик;
- Модификация наполнителей: проводите поверхностную обработку наполнителей связующими агентами (например, силановый связующий агент KH550, титанатный связующий агент) для улучшения совместимости со смолой;
- Выбор мелкозернистых наполнителей: используйте сверхтонкие наполнители с размером частиц >2500 меш для снижения концентрации напряжений и минимизации влияния на ударную прочность.
VI. Ключевые точки контроля в производстве (превентивные меры)
- Контроль сырья: все виды сырья (смола, пигменты, наполнители, добавки) должны соответствовать экологическим стандартам, таким как RoHS и FDA; перед использованием проверяйте содержание влаги, размер частиц и чистоту;
- Стандартизация параметров процесса: разработайте стандартизированные таблицы параметров процесса для различных типов PS-мастербатов (время/температура смешивания, температура/скорость экструдера, скорость гранулирования, параметры сушки и т. д.) во избежание произвольных изменений;
- Обслуживание оборудования: еженедельно очищайте шнек и цилиндр экструдера; ежемесячно проверяйте ножи, матрицы и фильтры для обеспечения стабильной работы оборудования;
- Контроль в процессе производства: каждые час отбирайте пробы и проверяйте внешний вид гранул (цвет, гладкость, однородность); тестируйте ключевые показатели эффективности (например, отклонение цвета цветного мастербата, класс огнестойкости антипиренового мастербата, дисперсия наполнительного мастербата) для каждой партии;
- Контроль окружающей среды: поддерживайте сухое (влажность ≤60%) и чистое производственное помещение во избежание поглощения влаги и загрязнения сырья и готовой продукции.
Применение
PS-мастербат имеет широкую область применения, включающую следующие аспекты:
Модификация пластмасс
Улучшение механических свойств: добавление армированного PS-мастербата, такого как стеклонаполненный PS-мастербат, позволяет значительно повысить прочность, жесткость и растяжимость пластиковых изделий. В таких областях, как корпуса электронно-электрического оборудования, автомобильные компоненты и т. д., этот усиленный PS-мастербат широко используется для обеспечения требований к конструкционной прочности изделий.
Улучшение перерабатываемости: некоторые виды PS-мастербата могут улучшать текучесть PS-смолы при переработке, снижать вязкость расплава и облегчать формование в пресс-формах. Например, при производстве пластиковых изделий сложной формы добавление PS-мастербата с хорошими реологическими свойствами может повысить эффективность производства и качество продукции, а также снизить процент брака.
Цвет
Точное подбор цвета: PS-цветной мастербат позволяет достичь точного подбора цвета, удовлетворяя разнообразные цветовые потребности различных пользователей пластиковых изделий. Будь то яркие цвета или мягкие пастельные тона, они могут быть достигнуты путем выбора подходящего цветного мастербата. PS-цветной мастербат широко используется в таких отраслях, как производство игрушек, канцелярских принадлежностей и упаковки, для повышения визуальной привлекательности продукции.
Стабильность цвета: PS-цветной мастербат обладает хорошей стабильностью цвета в пластиковых изделиях и не подвержен легко влиянию таких факторов окружающей среды, как свет, температура и влажность, которые могут вызвать выцветание или изменение цвета. Это позволяет пластиковым изделиям сохранять яркие цвета при длительном использовании, повышая срок службы и качество внешнего вида продукции.
Добавление функциональных свойств
Огнестойкость: в некоторых областях, требующих огнестойкости, таких как бытовая электроника, строительные материалы и т. д., используется антипиреновый PS-мастербат. Этот тип мастербата содержит эффективные антипирены, которые придают PS-пластиковым изделиям хорошие огнестойкие свойства, снижают риск возгорания и защищают жизнь людей и безопасность имущества.
Антистатическая модификация: антистатический мастербатч на основе PS придает пластиковым изделиям антистатические свойства, предотвращая накопление пыли и электростатических разрядов на их поверхности. Применение антистатического PS-мастербатча позволяет повысить качество и безопасность продукции в таких областях, как упаковка электронных компонентов и производство медицинских изделий.
Антибактериальная модификация: антибактериальный PS-мастербатч содержит антимикробные агенты, подавляющие рост и размножение микроорганизмов, таких как бактерии и плесневые грибки, придавая пластиковым изделиям антибактериальные свойства. В сферах пищевой упаковки, товаров повседневного спроса и медицинских изделий применение антибактериального PS-мастербатча позволяет повысить гигиенические характеристики продукции и обеспечить безопасность для здоровья людей.




