

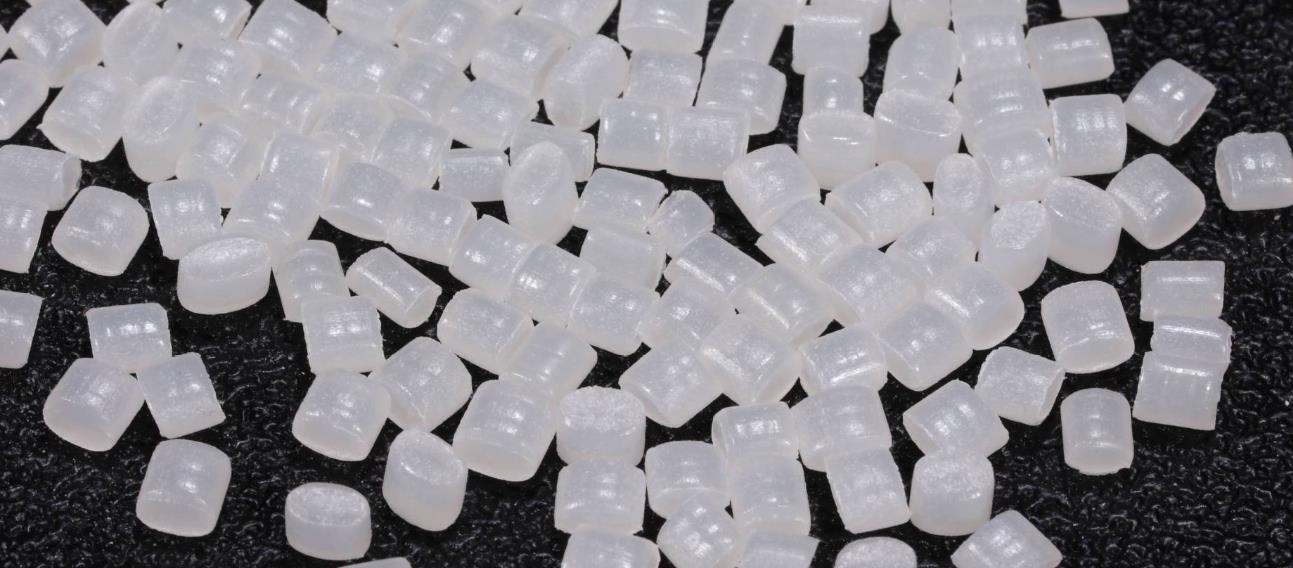
Скользящая маточная смесь — это функциональная маточная смесь на основе полимерных материалов, полученная путем добавления смазочных материалов, антиадгезионных агентов и других добавок, широко применяемая в области переработки пластмасс.
Характеристики
Скользящая маточная смесь — это функциональная маточная смесь, широко используемая при переработке пластмасс, обладающая следующими характеристиками:
Улучшение поверхностных свойств
Снижение коэффициента трения: Эффективно снижает коэффициент трения на поверхности пластиковых изделий, делая их поверхность более гладкой и улучшая тактильные ощущения и удобство эксплуатации. Например, добавление скользящей маточной смеси в полимерную пленку позволяет снизить коэффициент трения между слоями пленки, облегчить ее намотку, резку и использование, а также предотвратить слипание слоев.
Повышение глянца поверхности: Улучшает гладкость поверхности пластиковых изделий, обеспечивая лучший блеск и качество внешнего вида. При производстве некоторых полимерных труб и профилей добавление скользящей маточной смеси делает поверхность изделия более гладкой, повышая визуальный эффект и класс продукции.
Улучшение технологических свойств переработки
Улучшение текучести расплава: В процессе переработки пластмасс скользящая маточная смесь способствует течению полимерного расплава, снижает его вязкость и облегчает формование в пресс-форме. Это помогает повысить эффективность переработки, снизить энергопотребление, а также обеспечивает производство изделий с высокой размерной точностью и хорошим качеством поверхности.
Снижение экструзионного набухания: Эффективно уменьшает явление набухания полимера при экструзии, стабилизирует размеры экструдированных изделий и повышает точность формования. Для некоторых пластиковых изделий, требующих высокой размерной точности, таких как полимерные трубы, оболочки кабелей и т.д., применение скользящей маточной смеси значительно улучшает качество продукции и процент выхода годных изделий.
Стабильное качество продукции
Однородность диспергирования: Скользящая маточная смесь обладает хорошей диспергируемостью в полимерной матрице, равномерно распределяется в пластиковых изделиях, обеспечивая постоянство и стабильность их характеристик. Как при крупносерийном, так и при мелкосерийном производстве гарантируется одинаковая гладкость и качество поверхности каждого изделия.
Стойкость к миграции: Обладает хорошей стойкостью к миграции; в процессе эксплуатации изделий она не мигрирует на поверхность в больших количествах из-за длительного контакта или воздействия окружающей среды, что могло бы привести к ухудшению характеристик или слипанию поверхности. Это позволяет пластиковым изделиям сохранять стабильную гладкость и качество внешнего вида при длительном использовании.
Экологичность и безопасность
Нетоксичность и отсутствие запаха: Большинство скользящих маточных смесей изготавливается из нетоксичного и без запаха сырья, соответствующего соответствующим экологическим и гигиеническим стандартам. Они могут применяться в таких областях, как упаковка пищевых продуктов и медицинские изделия, где предъявляются высокие требования безопасности. Это гарантирует, что пластиковые изделия не будут представлять угрозы для здоровья человека и окружающей среды при использовании.
Возможность вторичной переработки: Не влияет на возможность рециклинга и повторного использования пластиковых изделий. После утилизации пластик, содержащий скользящую маточную смесь, может быть переработан для производства новых изделий, что способствует экономии ресурсов и защите окружающей среды.
Типы
Скользящие маточные смеси классифицируются по типам в зависимости от смолы-носителя, типа смазки и области применения следующим образом:
Классификация по смоле-носителю
Полиэтиленовая (PE) скользящая маточная смесь: Изготавливается на основе полиэтилена как смолы-носителя и добавок, таких как смазочные материалы, с использованием специальной технологии обработки. Благодаря отличной химической стабильности, водостойкости и технологичности полиэтилена данный тип маточной смеси обладает превосходной диспергируемостью и совместимостью в изделиях из полиэтилена, эффективно улучшая гладкость поверхности полиэтиленовых пленок, труб, изделий литья под давлением и т.д.
Полипропиленовая (PP) скользящая маточная смесь: Смолой-носителем является полипропилен, а рецептура разработана с учетом свойств материала PP. При переработке изделий из полипропилена, таких как пленки, волокна, детали литья под давлением и т.д., она значительно снижает коэффициент трения поверхности, улучшает гладкость и тактильные ощущения изделия, не влияя при этом на физико-механические свойства самого полипропилена.
Скользящая маточная смесь на других смолах-носителях: Помимо распространенных носителей на основе полиэтилена и полипропилена, существуют также скользящие маточные смеси на основе полистирола (PS), поливинилхлорида (PVC), полиэтилентерефталата (PET) и других смол для удовлетворения требований различных материалов к скольжению. Например, применение скользящей маточной смеси PET в таких изделиях, как полиэстерные пленки и преформы, улучшает их поверхностные свойства, повышает эффективность производства и качество продукции.
Классификация по типу смазки
Скользящая маточная смесь на основе жирнокислотных амидов: Это наиболее распространенный тип скользящей маточной смеси, содержащий преимущественно скользкие агенты на основе жирнокислотных амидов, такие как олеамид и эрукамид. Данный тип смазки обладает хорошим эффектом скольжения и способен формировать равномерную смазывающую пленку на поверхности пластиковых изделий, эффективно снижая коэффициент трения и повышая глянец поверхности. Кроме того, смазки на основе жирнокислотных амидов обладают определенными антистатическими свойствами, что снижает пылеобразование на поверхности изделий.
Скользящая маточная смесь на основе органических силиконов: Использует органические кремнийорганические соединения в качестве основного скользкого агента, например, полидиметилсилоксан. Силиконовые смазки имеют крайне низкое поверхностное натяжение, что придает пластиковым изделиям превосходную гладкость и водоотталкивающие свойства. Кроме того, скользящая маточная смесь на основе силикона повышает термостойкость и атмосферостойкость изделий, обеспечивая стабильный эффект скольжения в различных условиях окружающей среды.
Неорганическая скользящая маточная смесь: Содержит неорганические смазки, такие как тальк, диатомит и кремнезем. Неорганические скользкие агенты обладают хорошей износостойкостью и термостойкостью, формируя микроструктуру гладкой поверхности на пластиковых изделиях, улучшая их скользящие свойства. Данный тип маточной смеси обычно применяется для изделий, требующих высокой износостойкости и термостойкости, таких как конструкционные пластмассы, резиновые изделия и т.д.
Классификация по области применения
Специальная скользящая маточная смесь для пленок: Оптимизирована с учетом особенностей производства и использования полимерных пленок; формирует равномерный гладкий слой на поверхности пленки, эффективно предотвращает слипание слоев и улучшает раскрываемость и характеристики намотки. Широко применяется в сельхозпленках, упаковочных пленках, электронных пленках и других областях.
Специальная скользящая маточная смесь для изделий литья под давлением: В процессе литья под давлением улучшает текучесть полимерного расплава, облегчает извлечение изделия из пресс-формы, а также повышает гладкость поверхности изделия, снижая количество поверхностных дефектов. Подходит для различных литых пластиковых изделий, таких как контейнеры, игрушки, автомобильные детали и т.д.
Специальная скользящая маточная смесь для волокон: Применяется при производстве волокон; снижает коэффициент трения между волокнами, улучшает прядильную способность и технологичность обработки, придавая волокнам мягкость и приятное тактильное ощущение. Обычно используется при производстве синтетических волокон, таких как полиэстерные, полипропиленовые, нейлоновые волокна и т.д.
Соотношение компонентов рецептуры
Соотношение компонентов в скользящей маточной смеси может варьироваться в зависимости от типа, области применения и требований к характеристикам. Ниже приведены приблизительные соотношения для некоторых распространенных типов:
Скользящая маточная смесь на основе жирнокислотных амидов (носитель PE)
Жирнокислотные амиды (например, олеамид, эрукамид): 5% -20%
Является основным компонентом скольжения; при слишком низком содержании эффект будет незначительным, а при слишком высоком может произойти выступание («выпотевание») на поверхности изделия.
Антиоксидант: 0.1% -0.5%
Предотвращает окисление и деградацию маточной смеси в процессе переработки и хранения, продлевая срок ее службы.
Диспергатор: 0.5% -2%
Способствует равномерному диспергированию смазки в смоле-носителе, повышая стабильность и однородность маточной смеси.
Полиэтиленовая (PE) смола-носитель: 77.5% -94.4%
Несет смазку и другие добавки, обеспечивая их равномерное введение в пластиковые изделия, а также совместимость маточной смеси с матричной смолой.
Скользящая маточная смесь на основе органических силиконов (носитель PP)
Органические кремнийорганические соединения (например, полидиметилсилоксан): 10% -30%
Ключевой компонент, обеспечивающий превосходную гладкость и водоотталкивающие свойства; его содержание корректируется в зависимости от требуемого уровня гладкости и требований к характеристикам изделия.
Антиадгезионный агент: 1% -5%
Предотвращает слипание пластиковых изделий после формования, работая совместно с силиконовыми смазками для улучшения характеристик продукции.
Светостабилизатор: 0.2% -1%
Повышает атмосферостойкость маточной смеси и изделий, предотвращает деградацию кремнийорганических соединений под воздействием света, что могло бы ухудшить эффект скольжения.
Полипропиленовая (PP) смола-носитель: 64% -88.8%
В качестве носителя обеспечивает равномерное диспергирование кремнийорганических соединений в пластиковых изделиях, придавая маточной смеси хорошие технологические свойства при переработке.
Неорганическая скользящая маточная смесь (носитель PET)
Неорганические смазки (например, тальк, диатомит и др.): 20% -50%
Обеспечивают износостойкость и термостойкость, повышают микрорельеф гладкости поверхности изделия; высокое содержание необходимо для удовлетворения специфических требований к характеристикам продукции.
Силановый связующий агент (или модификатор адгезии): 0.5% -2%
Улучшает адгезию между неорганическими смазками и смолой-носителем PET, повышая характеристики и стабильность маточной смеси.
Смазка: 0.5% -3%
Помогает снизить трение при переработке, улучшает диспергирование неорганических смазок в смоле-носителе и повышает качество поверхности изделия.
Полиэтилентерефталатная (PET) смола-носитель: 45% -79%
Несет неорганические смазки, обеспечивая совместимость и диспергируемость маточной смеси в изделиях из PET, не влияя при этом на свойства самого PET.
Указанные выше соотношения приведены только для общего ознакомления. В реальном производстве производители оптимизируют и корректируют их на основе конкретных требований к продукции, технологий переработки и факторов стоимости.
Производственный процесс
Процесс производства скользящей маточной смеси обычно включает этапы подготовки сырья, смешивания, экструзии расплава, охлаждения и гранулирования, упаковки и т.д. Ниже приведено подробное описание:
1. Подготовка сырья
Выбор смолы-носителя: Исходя из области применения и требований к характеристикам скользящей маточной смеси, выбирают подходящую смолу-носитель, такую как полиэтилен, полипропилен, полиэстер и т.д. Смола-носитель должна обладать хорошей технологичностью переработки и совместимостью со смазками.
Выбор смазки: Исходя из желаемого эффекта смазки и характеристик изделия, выбирают смазку на основе жирнокислотных амидов, органических силиконов или неорганическую. При необходимости добавляют соответствующие вспомогательные добавки, такие как антиоксиданты, диспергаторы, светостабилизаторы и т.д., для улучшения характеристик и стабильности маточной смеси.
Сушка сырья: Для материалов с высокой гигроскопичностью, таких как полиэстерные смолы, требуется сушка для удаления влаги и предотвращения проблем, таких как образование пузырей или деградация при переработке, что может повлиять на качество маточной смеси.
2. Смешивание
Предварительное смешивание: Смола-носитель, смазка и различные добавки загружаются в высокоскоростной смеситель в определенном соотношении для предварительного перемешивания. Благодаря высокоскоростному перемешиванию компоненты достигают начальной равномерной дисперсии за короткое время, подготавливая смесь к последующей экструзии расплава.
Смешивание: После предварительного смешивания материал дополнительно перемешивается и пластифицируется в смесителе (интенсивном мешалке). Внутренний смеситель обеспечивает сильное воздействие сдвига и перемешивания, что позволяет более равномерно диспергировать добавки, такие как смазки, в смоле-носителе и повышает стабильность характеристик маточной смеси.
3. Экструзия расплава
Пластификация в экструдере: Смешанный материал подается в двухшнековый экструдер. Двухшнековые экструдеры обладают хорошими транспортными, смесительными и пластифицирующими способностями, обеспечивая полное плавление и пластификацию материала при нагреве и сдвиговом воздействии шнеков. В процессе экструзии необходимо контролировать температуру, скорость вращения шнека и другие технологические параметры для обеспечения качества пластификации и диспергирования смазки.
Фильтрация: Для обеспечения качества маточной смеси в процессе экструзии обычно устанавливаются фильтрующие устройства, такие как сетчатые или расплавные фильтры, для удаления примесей и недостаточно диспергированных агломератов из материала, повышая чистоту и качество внешнего вида маточной смеси.
4. Охлаждение и гранулирование
Водяное или воздушное охлаждение: Расплавленный материал, выходящий из экструдера, формируется в жгуты или нити через головку, затем поступает в ванну водяного охлаждения или устройство воздушного охлаждения. Метод водяного охлаждения обеспечивает высокую скорость охлаждения и быстрое формование маточной смеси, но может приводить к повышенному содержанию влаги на поверхности; метод воздушного охлаждения является более мягким и позволяет избежать остаточной влаги, но имеет меньшую эффективность охлаждения.
Гранулирование: Охлажденный материал разрезается гранулятором на гранулы определенной длины. Скорость резки и способ работы гранулятора влияют на размер и форму гранул. Как правило, требуется, чтобы размер гранул маточной смеси был однородным, а форма правильной, что обеспечивает диспергируемость и технологичность при использовании.
5. Упаковка
Просеивание: После гранулирования гранулы проходят через просеивающее устройство для удаления слишком крупных или мелких частиц, обеспечивая однородность размера гранул. Одновременно с помощью магнитных сепараторов и других устройств удаляются возможные металлические примеси.
Упаковка: Скользящая маточная смесь, соответствующая требованиям качества, фасуется в мешки или контейнеры и герметизируется. При упаковке следует уделять внимание предотвращению попадания влаги и загрязнений для обеспечения качества и стабильности хранения продукции.
В реальном производственном процессе различные производители могут вносить соответствующие корректировки и оптимизации в процесс производства, основываясь на состоянии своего оборудования, требованиях к продукции и опыте, чтобы выпускать скользящие маточные смеси с отличными характеристиками и стабильным качеством.
Производственное оборудование
Для производства скользящей маточной смеси требуется множество устройств для выполнения комплекса операций от обработки сырья до упаковки готовой продукции. Ниже перечислено основное производственное оборудование:
1. Оборудование для дозирования компонентов
Электронные весы: Используются для точного взвешивания различных видов сырья, таких как смолы-носители, смазки, добавки и т.д. В зависимости от масштаба производства и требований к точности выбираются электронные весы с различными диапазонами и классами точности для обеспечения правильности соотношения компонентов.
Автоматическая система дозирования: При крупносерийном производстве часто используются автоматические системы дозирования, которые автоматически выполняют измерение и дозирование различных видов сырья согласно заданным рецептурам, повышая эффективность и точность дозирования и снижая ошибки ручного управления.
2. Оборудование для смешивания
Высокоскоростной смеситель: Предварительное перемешивание различных видов сырья; обеспечивает равномерное смешивание материалов за короткое время благодаря высокоскоростным вращающимся мешалкам. Отличается высокой скоростью и качеством смешивания, позволяя предварительно диспергировать добавки, такие как смазки, в смоле-носителе.
Смеситель интенсивного действия (интенсивная мешалка): Дополнительное перемешивание и пластификация предварительно смешанных материалов; за счет сильного сдвигового воздействия обеспечивает полное интегрирование смазки со смолой-носителем, повышает однородность и стабильность материала, подготавливая его к последующей экструзии.
3. Экструзионное оборудование
Двухшнековый экструдер: Является одним из ключевых видов оборудования для производства скользящей маточной смеси. Обладает хорошими транспортными, смесительными и пластифицирующими способностями, обеспечивая полное плавление и пластификацию материала при нагреве и сдвиговом воздействии шнеков, а также равномерное диспергирование добавок в смоле-носителе. Регулируя такие параметры, как скорость вращения шнека и температура, можно управлять скоростью экструзии и качеством пластификации материала.
Вспомогательное оборудование экструдера: Включает формующую головку, устройство замены фильтров и т.д. Формующая головка используется для придания экструдированному расплаву требуемой формы, например, жгута или нити; устройство замены фильтров позволяет своевременно заменять загрязненные фильтры в процессе экструзии, обеспечивая непрерывность процесса и чистоту материала.
4. Оборудование для охлаждения
Ванна водяного охлаждения: Использует метод водяного охлаждения для быстрого охлаждения и формования экструдированных жгутов или нитей. Длина ванны, температура воды и скорость потока могут регулироваться в зависимости от характеристик материала и скорости производства, чтобы обеспечить быстрое охлаждение материала до температуры, пригодной для последующего гранулирования.
Устройство воздушного охлаждения: Для материалов, не подходящих для водяного охлаждения или требующих низкого содержания влаги на поверхности, используются устройства воздушного охлаждения. Они отводят тепло с поверхности материала за счет принудительного потока воздуха, постепенно охлаждая и формующий материал. Преимуществом является отсутствие добавления влаги, однако скорость охлаждения относительно низкая, что делает этот метод пригодным для случаев, когда требования к скорости охлаждения не высоки.
5. Оборудование для гранулирования
Гранулятор: Разрезает охлажденный материал на частицы определенной длины. В зависимости от производственных потребностей различают грануляторы горячего и холодного резания. Гранулятор горячего резания используется для разрезания материала в расплавленном состоянии и подходит для материалов с высокой вязкостью; гранулятор холодного резания является распространенным оборудованием при производстве скользящих маточных смесей, разрезающим материал после охлаждения и формования, производящим частицы правильной формы и однородного размера.
6. Оборудование для просеивания
Вибросито: Используется для просеивания скользящей маточной смеси после гранулирования, удаления слишком крупных или мелких частиц и обеспечения однородности их размера. Вибросито может иметь различные размеры ячеек в зависимости от требований к фракции; благодаря вибрационному приводу материал эффективно разделяется на сите по размеру частиц.
7. Упаковочное оборудование
Автоматическая упаковочная машина: Автоматически фасует просеянную скользящую маточную смесь в соответствии с заданным весом. Отличается точностью дозирования и высокой скоростью упаковки. Может настраиваться под спецификации упаковки для выполнения операций заполнения и запечатывания, повышая эффективность и качество упаковки. Некоторые машины также имеют функции маркировки и кодирования, облегчающие идентификацию и прослеживаемость продукции.
Кроме того, для обеспечения нормальной работы производственного оборудования и стабильности качества продукции необходимо дополнительное вспомогательное оборудование, такое как компрессоры, осушители воздуха, системы централизованной подачи материала и т.д. Эти устройства формируют систему производственного оборудования для скользящих маточных смесей; различные производители могут выбирать и конфигурировать их оптимально в зависимости от масштаба производства, требований к продукции и особенностей технологического процесса.
Экструдер для скользящей маточной смеси
Экструдеры Kerke для маточных смесей могут использоваться для производства скользящих маточных смесей. Наши экструдеры представлены в нескольких моделях, способных удовлетворить различные производственные потребности.
-

Лабораторный двухшнековый экструдер
Когда вам нужен лабораторный двухшнековый экструдер? Если вы хотите проводить пробные партии и испытания…
-

Twin Screw Extruder
Наш параллельный соосно-вращающийся двухшнековый экструдер предназначен для компаундирования и производства маточных смесей с производительностью от…
-

Трехшнековый (3 шнека) экструдер
Экструдер с 3 шнеками представляет собой новую технологию, обладающую множеством преимуществ. Трехшнековый экструдер в основном используется…
-

Двухстадийная система экструзии
Система экструзии «мама-ребенок» (двухстадийная) предназначена для специальных материалов, которые невозможно переработать на одностадийном экструдере; первая стадия…
-

Линия компаундирования с внутренним смесителем Банбери
Наш внутренний смеситель + экструдер предназначен для производства специальных продуктов с производительностью от 30 кг/ч до 1000 кг/ч.…
-

Система резки / система гранулирования
Различные материалы требуют различных систем резки; Kerke предоставляет все виды систем резки, ниже приведено описание…
Связанные требования
Настройка параметров экструдера имеет решающее значение при производстве скользящей маточной смеси, так как она напрямую влияет на качество продукции и эффективность производства. Ниже приведены некоторые распространенные настройки параметров экструдера:
1. Настройка температуры
Секция загрузки: Температура обычно устанавливается в диапазоне 150-180 °C. В этой секции материал преимущественно транспортируется в экструдер; температура не должна быть слишком высокой, иначе это может привести к преждевременному плавлению материала и нарушить его нормальную подачу.
Зона сжатия: Температура обычно составляет 180–220 °C. По мере вращения шнека материал постепенно сжимается в этой зоне, а температура повышается, что приводит к началу плавления и первичному смешиванию материала. Более высокие температуры способствуют улучшению эффекта пластификации материала.
Измерительная зона: Температура обычно контролируется в диапазоне 220–250 °C. В измерительной зоне материал должен достичь полностью расплавленного состояния, а также обеспечить равномерность температуры для точного дозирования и экструзии. Для некоторых специальных смол-носителей или смазок может потребоваться тонкая настройка температуры с учетом их характеристик.
Головка экструдера: Температура обычно устанавливается в диапазоне 230–260 °C. Температура головки экструдера напрямую влияет на качество формования экструзионного материала. Если температура слишком высокая, это может вызвать чрезмерное расширение и шероховатость поверхности материала при экструзии; если температура слишком низкая, могут возникнуть такие проблемы, как затруднение экструзии материала и появление трещин на поверхности изделия.
2. Скорость вращения шнека
Обычно от 100 до 300 об/мин. Более низкая скорость вращения подходит для ситуаций, когда сила сдвига не высока, вязкость материала высокая или материал легко подвержен деградации. Это может уменьшить время пребывания материалов в экструдере и снизить риск деградации. Более высокие скорости вращения подходят для ситуаций, требующих высоких сил сдвига для диспергирования смазок и повышения производительности, однако чрезмерно высокие скорости могут привести к перегреву материала, его деградации и увеличению износа оборудования. В реальном производстве соответствующая скорость вращения шнека должна выбираться на основе характеристик материала, рецептуры и параметров экструдера, а также оптимизироваться путем экспериментов.
3. Противодавление
Противодавление обычно контролируется в диапазоне 0,5–3 МПа. Оптимальное противодавление может повысить плотность и качество пластификации материалов, позволяя таким добавкам, как смазки, лучше диспергироваться в смоле-носителе. Однако чрезмерное противодавление увеличивает нагрузку на экструдер, снижает производительность и может привести к перегреву и деградации материала; если противодавление слишком низкое, невозможно достичь хорошего эффекта пластификации и смешивания. В реальном производстве противодавление можно контролировать путем регулировки дроссельного клапана экструдера или использования частотно-регулируемых приводов.
4. Скорость подачи
Скорость подачи должна соответствовать скорости вращения шнека и производительности экструдера. Как правило, скорость подачи должна обеспечивать равномерное и непрерывное поступление материала в экструдер, исключая ситуации разрыва потока материала или недостаточной подачи. Обычно скорость подачи устанавливается в определенном диапазоне на основе спецификаций экструдера и производственных требований, например, от 5 до 20 кг/ч. В процессе производства скорость подачи может точно контролироваться путем регулировки скорости питателя или использования автоматической системы подачи.
Указанные выше параметры являются лишь приблизительным диапазоном; в реальном производстве их необходимо гибко корректировать и оптимизировать в зависимости от конкретных рецептур сырья, моделей оборудования и требований к качеству продукции. Перед запуском экструдер следует прогреть, чтобы убедиться, что температура каждой зоны достигает установленного значения и стабилизируется перед началом подачи материала. Одновременно следует внимательно следить за состоянием работы экструдера и качеством продукции в процессе производства, своевременно корректируя параметры для обеспечения стабильного и гладкого производства концентрата красителей (мастербаха).
Применение
Гладкий мастербах обладает функциями повышения гладкости поверхности пластиковых изделий и снижения коэффициента трения, поэтому он имеет широкую область применения в различных сферах. Ниже приведены основные направления применения:
Индустрия полимерных пленок
Повышение гладкости: Добавление гладкого мастербаха при производстве полимерной пленки позволяет значительно снизить коэффициент трения поверхности пленки, тем самым улучшая ее гладкость и легкость раскрытия. Это очень важно для высокоскоростной автоматической упаковки, печати и других последующих операций обработки пленок, что эффективно повышает производительность и снижает слипание и повреждение слоев пленки.
Улучшение антиадгезионных свойств: Гладкий мастербах может формировать равномерную смазывающую пленку на поверхности полимерной пленки, предотвращая трудности с разделением слоев из-за взаимного прилипания во время хранения и использования. Это особенно подходит для таких областей, как пищевая упаковка и сельскохозяйственные пленки, обеспечивая сохранение характеристик и упаковочных свойств материала.
Индустрия полимерных труб
Снижение сопротивления трению: Добавление гладкого мастербаха при экструзионном производстве полимерных труб позволяет снизить коэффициент трения внутренней и внешней поверхностей труб, облегчая их протяжку при прокладке, уменьшая сопротивление трению о грунт или другие объекты, снижая сложность монтажа и повреждение поверхности трубы.
Улучшение качества поверхности: Гладкий мастербах способствует повышению гладкости поверхности труб, делая ее более ровной и гладкой, что снижает гидравлическое сопротивление, вызванное шероховатостью поверхности, и повышает эффективность транспортировки жидкостей по трубам. Это особенно подходит для таких областей, как трубы водоснабжения и водоотведения, газопроводы и т.д., где требуются высокие требования к качеству поверхности.
Индустрия литья под давлением
Легкое извлечение из формы: В процессе литья под давлением гладкий мастербах снижает трение между пластиковым изделием и пресс-формой, облегчая извлечение изделия из формы, сокращая время и усилие извлечения, повышая производительность литья под давлением, а также снижая частоту возникновения поверхностных царапин, деформаций и других дефектов, вызванных трудностями извлечения.
Улучшение свойств поверхности: Для изделий, полученных литьем под давлением, которые требуют хороших тактильных ощущений и внешнего вида, таких как пластиковые игрушки, корпуса бытовой техники и т.д., гладкий мастербах делает поверхность изделия более гладкой и нежной, улучшает текстуру и прикосновение к изделию, повышая его конкурентоспособность на рынке.
Индустрия волокон
Снижение межволоконного трения: При производстве синтетических волокон добавление гладкого мастербаха позволяет снизить коэффициент трения между волокнами, предотвращая спутывание, образование ворса и другие явления при обработке, а также улучшая прядильные свойства и обрабатываемость волокон.
Улучшение тактильных ощущений от волокна: Волокна, обработанные гладким мастербахом, обладают хорошей гладкостью поверхности, придавая изделиям из волокон, таким как ткани и нетканые материалы, мягкое и гладкое ощущение, улучшая комфорт и эксплуатационные характеристики продукта.




