

Введение
АБС (акрилонитрилбутадиенстирол) — один из наиболее широко используемых инженерных термопластов в мировой индустрии пластмасс, являющийся основным материалом для множества высокоэффективных изделий из пластика: от интерьерных компонентов автомобилей и корпусов бытовой электроники до панелей медицинских приборов и детских игрушек. Комплексные механические свойства, качество поверхности и стабильность переработки АБС напрямую определяют общие характеристики конечного формованного изделия, а также экономическую эффективность последующих производственных операций.
Для производства высококачественных модифицированных компаундов на основе АБС и мастербатчей с однородным распределением, стабильным цветом и точной размерной стабильностью переработчики пластмасс должны владеть ключевой логикой проектирования рецептур, контроля производственного процесса и, что наиболее критично, выбора экструзионного оборудования. Как ведущий профессиональный производитель экструзионного оборудования с более чем 20-летним отраслевым опытом, компания Kerke предоставляет комплексные («под ключ») решения для производства, точно адаптированные к требованиям высокоизносных, высоконагруженных и прецизионных смесительных линий модификации и компаундирования АБС, с акцентом на предпочтительную в отрасли систему двухвинтовой экструзии с высоким крутящим моментом.
Это руководство охватывает все важные аспекты АБС-смолы: от базового определения, основных преимуществ и основных классификаций до практического применения, проверенных производственных рецептур, оптимизированных технологических процессов, критериев выбора оборудования, факторов реального ценообразования и рекомендаций по надежным поставщикам. Оно разработано для того, чтобы помочь вам принимать обоснованные и экономически эффективные решения при создании линии модификации или компаундирования АБС.
1. Что такое АБС-смола?
АБС (акрилонитрилбутадиенстирол) — это терполимер, синтезируемый из трех основных мономеров: акрилонитрила, бутадиена и стирола. Это универсальный аморфный инженерный термопласт, который сочетает жесткость стирола и акрилонитрила с вязкостью полибутадиенового каучука. Эта уникальная молекулярная структура создает материал, сочетающий механическую прочность, химическую стойкость и исключительную технологичность — качества, сделавшие его основным материалом как в общепромышленных, так и в высокоэффективных промышленных применениях.
Точное соотношение этих трех мономеров может регулироваться в процессе производства для создания специальных марок АБС, каждая из которых адаптирована под конкретные требования применения. Например, увеличение содержания акрилонитрила повышает химическую стойкость и твердость поверхности, тогда как более высокая доля бутадиена увеличивает ударную прочность и низкотемпературную вязкость. Регулирование содержания стирола, в свою очередь, улучшает текучесть при переработке и эстетические качества конечного продукта. Такой уровень кастомизации отличает АБС от многих других товарных пластмасс и объясняет его широкое использование в требовательных отраслях.
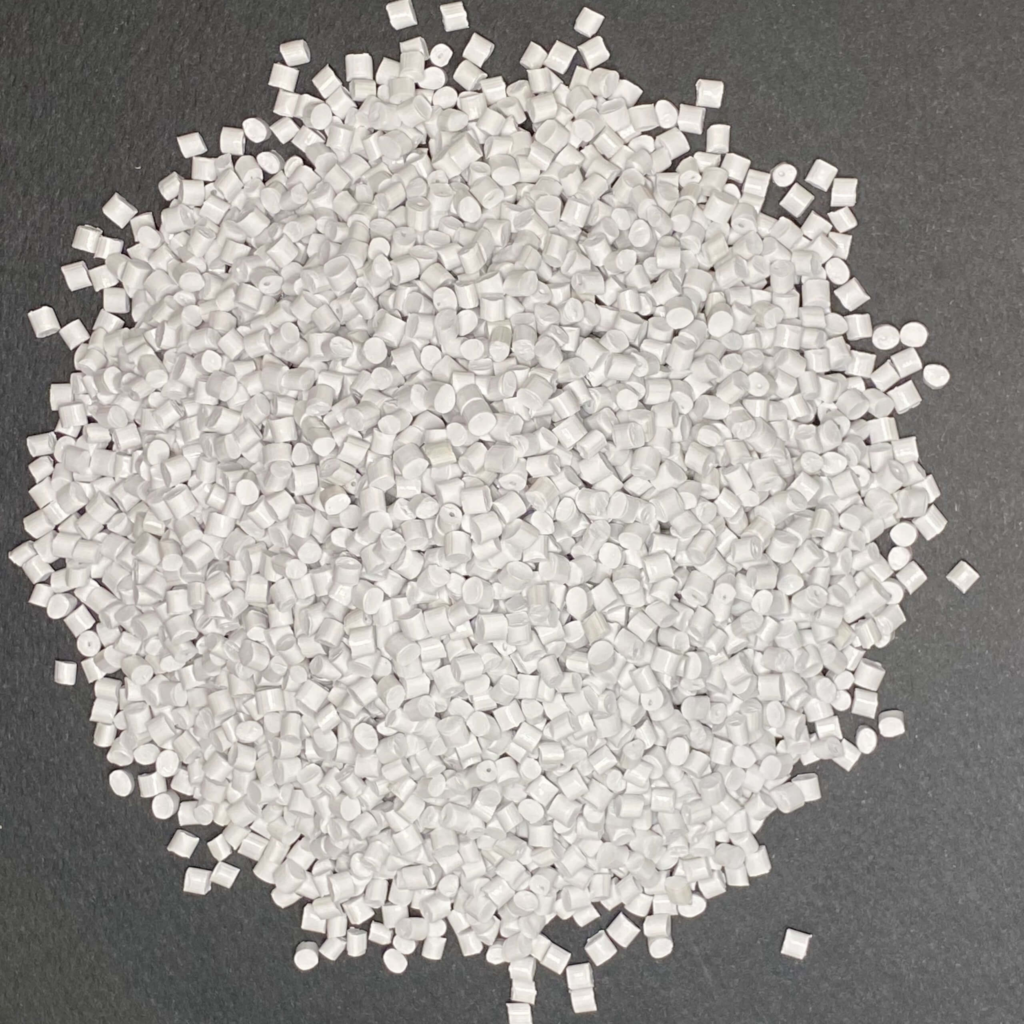
Обычно поставляется в виде цилиндрических гранул цвета слоновой кости или бледно-желтого цвета, АБС имеет температуру плавления в диапазоне от 217°C до 237°C, при этом температура термического разложения начинается примерно с 250°C. Он изначально не имеет запаха, нетоксичен и демонстрирует крайне низкое водопоглощение — критически важные свойства для поддержания стабильной характеристик при высокотемпературном литье и экструзионной переработке. Для переработчиков и конечных пользователей АБС представляет собой сбалансированное, экономически эффективное решение, обеспечивающее надежную работу без ущерба для гибкости дизайна.
2. Ключевые преимущества АБС-смолы
АБС-смола стала предпочтительным инженерным пластиком для высокодоходных промышленных применений благодаря уникальному балансу механических характеристик, эстетической универсальности и эффективности переработки — качествам, которые вместе снижают общие системные затраты как для производителей, так и для конечных пользователей. Его основные преимущества отражены в следующих семи аспектах:
- Превосходная ударопрочность: АБС демонстрирует ударопрочность в 3–5 раз выше, чем обычные товарные пластмассы, с показателем ударной вязкости по Изоду с надрезом 200–500 Дж/м. Он сохраняет впечатляющую вязкость даже при отрицательных температурах: высокоударопрочные модифицированные марки сохраняют ударную вязкость по Изоду с надрезом более 120 Дж/м при -40°C, значительно превосходя полипропилен (PP), который становится хрупким около точки замерзания. Эта устойчивость обусловлена двухфазной микроструктурой: жесткая непрерывная фаза стирол-акрилонитрил (SAN) поглощает энергию удара, тогда как диспергированные частицы полибутадиенового каучука деформируются, предотвращая распространение трещин — критически важно для компонентов, которые должны выдерживать сильные удары или вибрацию во время использования.
- Отличные высокотемпературные характеристики: АБС общего назначения имеет температуру теплостойкости (HDT) в диапазоне от 85°C до 110°C, тогда как специальные термостойкие марки могут поддерживать стабильные механические свойства при температурах до 115°C. Для еще более требовательных случаев применения постобработка отжигом может дополнительно повысить HDT на 10°C. Эта термическая стабильность предотвращает коробление, деформацию или структурное разрушение компонентов, подверженных длительному воздействию повышенных температур — таких как интерьерные панели автомобилей вблизи систем отопления или корпуса бытовой техники, окружающие нагревающиеся двигатели и схемы.
- Премиальное качество поверхности: Компонент стирола в АБС обеспечивает исключительный блеск поверхности с твердостью по Роквеллу (шкала R) 100–115 — достаточно высокой, чтобы противостоять легким царапинам и потертостям при сборке или повседневном использовании. Помимо готовой отформованной поверхности, АБС также высоко совместим со вторичной обработкой, включая покраску, гальваническое покрытие, УФ-лакирование и горячее тиснение. Это позволяет производителям достигать высококлассных декоративных или функциональных поверхностей — от матово-черного автомобильного трима до глянцевых корпусов бытовой электроники с эффектом металла — без необходимости дорогостоящей постобработки или подготовки поверхности.
- Регулируемые функциональные свойства: АБС может компаундироваться с широким спектром добавок, наполнителей и модификаторов для точной настройки его характеристик под экстремальные требования применения. Например, огнестойкие марки могут достигать класса горючести UL 94 V-0 при толщине всего 1,5 мм — критически важно для использования в электронике и электрических шкафах, где приоритетом является пожарная безопасность. Вводя токопроводящие или антистатические добавки, АБС также можно спроектировать так, чтобы он рассеивал статическое электричество или даже обеспечивал электромагнитное экранирование чувствительных электронных компонентов. Эта возможность кастомизации означает, что АБС может быть оптимизирован для использования от стерильного медицинского оборудования до взрывозащищенных промышленных шкафов.
- Исключительная технологичность: АБС обладает умеренными свойствами текучести расплава и широкими окнами переработки, что делает его идеальным для стандартной в отрасли технологии двухвинтовой экструзии + гранулирования по струйному методу с водяным охлаждением. Он обеспечивает стабильно высокую размерную стабильность во всех условиях переработки, с коэффициентом усадки при формовании всего 0,4%–0,7%. Это минимизирует риск коробления, отклонений размеров или дефектов сборки в конечном продукте — необходимое требование для крупносерийного производства прецизионных компонентов.
- Хорошая химическая стабильность: АБС демонстрирует отличную стойкость к воде, большинству неорганических солей, щелочей и широкому спектру разбавленных кислот. Он также нерастворим в большинстве обычных спиртов и углеводородных растворителей, что означает отсутствие деградации или потери структурной целостности при воздействии типичных чистящих средств, смазочных материалов или водных растворов во время использования. Эта широкая химическая стойкость делает его надежным выбором для компонентов, требующих частой санобработки — таких как корпуса медицинских приборов — или подвергающихся воздействию легких химических брызг в промышленных условиях.
- Надежные электроизоляционные характеристики: АБС демонстрирует стабильные электроизоляционные свойства в широком диапазоне частот и условий окружающей среды. Это означает, что он надежно сопротивляется прохождению электрического тока, что делает его безопасным и экономически эффективным выбором для изоляционных компонентов в электрическом и электронном оборудовании — от внутренних силовых опор в бытовой технике до корпусов электроинструментов и портативных электронных устройств.
3. Общие типы АБС-смолы
АБС-смола может быть классифицирована по трем основным аспектам в соответствии с ее характеристиками, модифицированным составом и требованиями применения, чтобы удовлетворить индивидуальные потребности производства различных конечных пластмассовых изделий.
3.1 Классификация по эксплуатационным характеристикам
Это наиболее широко используемая система классификации в индустрии АБС, поскольку она напрямую соотносит свойства материала с функциональными требованиями конечного применения. Основные типы на рынке следующие:
- АБС общего назначения: Балансирует механическую прочность, ударопрочность и технологичность, служа экономически эффективной основой для массовых потребительских применений. Обычно используется в корпусах электронных устройств, компонентах мелкой бытовой техники, игрушках и общих интерьерных деталях автомобилей. Эта марка составляет 39,1% мирового рынка АБС, представляя собой $13,5 млрд в 2026 году.
- Высокоударопрочный АБС: Разработан с более высокой долей бутадиенового каучука для обеспечения превосходной вязкости, с ударной вязкостью по Изоду с надрезом свыше 400 Дж/м. Эта марка предназначена для компонентов, которые должны выдерживать большие статические или динамические нагрузки, таких как автомобильные бамперы, пороги дверей и обтекатели мотоциклов. Он также часто используется в корпусах электроинструментов и компонентах промышленного оборудования, где устойчивость к сильным ударным воздействиям является безусловным требованием.
- Термостойкий АБС: Разработан для поддержания стабильных механических характеристик при повышенных температурах, с HDT до 115°C — на 10–15°C выше, чем у АБС общего назначения. Это делает его идеальным для компонентов, подверженных длительному нагреву во время работы, таких как панели приборной доски автомобилей, детали корпусов бытовой техники и внутренние компоненты фенов.
- Огнестойкий АБС: Модифицирован галогенсодержащими или безгалогенными антипиренами для достижения классов горючести UL 94 V-0 или V-1, с низкой дымностью и низкой токсичностью. Эта марка специально разработана для применений со строгими стандартами пожарной безопасности, включая корпуса электроники, корпуса оборудования связи 5G и интерьерные компоненты автомобилей.
- Высокоглянцевый АБС: Разработан для обеспечения гладкой, высокоглянцевой поверхности после формования, устраняя необходимость во вторичной обработке поверхности, такой как покраска или полировка. Широко используется в премиальных потребительских применениях, где визуальная привлекательность является ключевым фактором покупки — включая внешние корпуса бытовой техники, корпуса умных колонок, крышки ноутбуков и детали игрушек.
3.2 Классификация по модифицированному составу
Для удовлетворения все более строгих требований к характеристикам новых отраслей, таких как транспортные средства на новой энергии и связь 5G, АБС часто сплавируют или компаундируют с другими полимерами или функциональными наполнителями для устранения inherent ограничений однокомпонентного АБС. Основные коммерциализированные составы модифицированного АБС следующие:
- Сплавы АБС: Смеси АБС с другими инженерными полимерами, которые сочетают лучшие свойства обоих базовых материалов. Типичные примеры включают сплавы АБС/PC (поликарбонат), которые балансируют отличную технологичность АБС с исключительной жесткостью и термостойкостью PC; и сплавы АБС/PBT (полибутилентерефталат), которые предлагают улучшенную химическую стойкость и размерную стабильность во влажных условиях.
- Наполненный АБС: АБС, компаундированный с неорганическими наполнителями, такими как карбонат кальция, тальк или стекловолокно, для улучшения конкретных свойств или снижения общих затрат на материал. Например, АБС, наполненный карбонатом кальция, может снизить стоимость конечного компонента на 20%–40%, сохраняя достаточную механическую прочность для применений общего назначения.
- Армированный АБС: АБС, модифицированный высокопрочными синтетическими волокнами — включая стекловолокно, углеродное волокно или арамидные волокна — для значительного повышения прочности на растяжение, модуля изгиба и температуры теплостойкости. Этот тип модифицированного АБС обычно используется в силовых автомобильных компонентах и опорах электрооборудования, где он может заменить более дорогие инженерные материалы для снижения системных затрат.
- Функционализированный АБС: АБС, компаундированный со специальными добавками для придания конкретных функциональных свойств сверх стандартных механических или термических характеристик. Сюда входят антистатические, токопроводящие, экранирующие от электромагнитных помех или даже радиационностойкие марки — каждая адаптирована под строгие требования эксплуатации специализированных отраслей.
3.3 Классификация по отрасли применения
Технические требования к АБС значительно варьируются в различных конечных отраслях, что делает эту систему классификации критически важной для поставщиков материалов и переработчиков для соответствия характеристик продукта потребностям конечного пользователя. Основные марки по применению следующие:
- Автомобильный АБС: Специальная модифицированная марка, разработанная для удовлетворения уникальных требований автомобильной промышленности, с повышенной низкотемпературной вязкостью, термостойкостью и атмосферостойкостью. Также требуется отличная технологичность для производства сложных тонкостенных компонентов, а также низкая летучесть и эмиссия запахов для соответствия мировым стандартам качества воздуха в салоне автомобиля. Только этот сектор составляет более 44% мирового потребления АБС в 2026 году.
- Электротехнический/электронный АБС: Разработан с превосходными электроизоляционными свойствами, размерной стабильностью и огнестойкостью для удовлетворения строгих требований безопасности и характеристик электротехнической и электронной промышленности. Он также должен быть совместим со вторичной обработкой, такой как покрытие поверхности и электростатическая покраска, для соответствия функциональным и эстетическим спецификациям.
- Медицинский АБС: Специальная высокоочищенная марка, соответствующая строгим международным регуляторным стандартам медицинских изделий — включая тестирование биосовместимости ISO 10993 и требования FDA по безопасности контакта с пищевыми продуктами. Он демонстрирует высокую стойкость к обычно используемым дезинфицирующим средствам высокого уровня (включая 75% этанол и дезинфектанты с 500 ppm доступного хлора), без деградации поверхности или обесцвечивания после многократных циклов протирочной дезинфекции.
- Игрушечный АБС: Марка, безопасная для контакта с пищевыми продуктами и ударопрочная, специально разработанная для индустрии производства игрушек. Она должна соответствовать строгим мировым стандартам безопасности — включая EN 71-3 ЕС и правила CPSIA США — требуя низкого уровня выбросов летучих органических соединений (VOC) и отсутствия вымываемых вредных веществ. Она также должна быть достаточно прочной, чтобы не разбиваться на мелкие острые осколки при ударе, снижая риск травм во время использования.
4. Основные применения АБС-смолы
АБС-смола является незаменимым инженерным пластиком почти во всех областях промышленного производства, и основные сценарии ее применения сосредоточены в следующих пяти отраслях:
4.1 Автомобильная промышленность
Автомобильная промышленность в настоящее время является крупнейшим мировым конечным рынком для АБС-смолы, составляя 33,2% общего мирового спроса в 2026 году. Это широкое распространение обусловлено уникальным сочетанием гибкости легкого дизайна, ударопрочности и термостойкости АБС — свойствами, которые позволяют автопроизводителям снижать вес автомобиля (и таким образом повышать топливную эффективность или запас хода электромобилей), сохраняя при этом стандарты безопасности и характеристик. АБС используется как в интерьерных, так и в экстерьерных автомобильных компонентах, наиболее распространенные применения включают рамы приборной панели, вставки дверных панелей, корпуса центральных консолей, решетки воздухораспределения и дефлекторы воздушных потоков. В этих компонентах обычно указываются высокоударопрочные марки АБС для удовлетворения требований защиты пассажиров в случае столкновения. Например, рамы приборной панели BMW 3 Series используют композитный материал высокоударопрочный АБС + стекловолокно, который соответствует требованиям по ударным характеристикам мировых автомобильных стандартов безопасности. Рост числа транспортных средств на новой энергии дополнительно расширил границы применения АБС-смолы. В электромобилях АБС также используется в защитных корпусах аккумуляторных батарей и крышках зарядных портов — применениях, требующих от материала устойчивости к длительному старению под воздействием окружающей среды при обеспечении достаточной электроизоляции и механической защиты.
4.2 Электротехническая и электронная промышленность
Электротехническая и электронная промышленность является вторым по величине конечным рынком для АБС-смолы, составляя 29,5% мирового спроса в 2026 году. Этот спрос обусловлен преимущественно отличными электроизоляционными свойствами материала, размерной стабильностью и адаптивностью к прецизионным процессам крупносерийного литья. В этой отрасли АБС широко используется для производства корпусов и внутренних силовых опор как крупной, так и мелкой бытовой техники — включая холодильники, стиральные машины, кондиционеры и рисоварки. Он также является материалом выбора для внешних оболочек потребительской электроники, такой как ноутбуки, планшеты и мобильные телефоны, а также для корпусов базовых станций связи 5G и устройств умного дома. В этих применениях АБС часто модифицируется для соответствия строгим отраслевым стандартам безопасности. Например, огнестойкие марки АБС требуются для корпусов базовых станций 5G для соблюдения норм пожарной безопасности, тогда как высокоударопрочные марки указываются для внутренних силовых рам стиральных машин, которые должны выдерживать значительные вибрационные нагрузки во время работы. Быстрый рост мирового рынка инфраструктуры 5G и умного дома, как ожидается, дополнительно стимулирует спрос на специальные марки АБС — особенно высоко текучие огнестойкие марки, поддерживающие требования тонкостенного литья в современном дизайне электронных устройств.
4.3 Индустрия игрушек и потребительских товаров
Индустрия игрушек и потребительских товаров является третьим по величине конечным рынком для АБС-смолы, составляя 13,1% мирового спроса в 2026 году — что представляет собой около $4,5 млрд рыночной стоимости. Это широкое использование обусловлено уникальным сочетанием характеристик безопасности, ударопрочности и качества поверхности АБС — всех критически важных требований для детских товаров и потребительских товаров. Наиболее распространенное применение АБС в этом секторе — производство игрушек, где он используется для изготовления строительных блоков, кузовов моделей автомобилей, аксессуаров экшн-фигурок и широкого спектра других детских товаров. Например, соединяющиеся пластиковые блоки, производимые датским производителем игрушек Lego, изготовлены из специально модифицированной высокопрозрачной высокоударопрочной марки АБС, соответствующей строгим стандартам безопасности игрушек ЕС и США. Помимо игрушек, АБС также широко используется в потребительских товарах, таких как корпуса электрических зубных щеток, оболочки фенов, ручки кухонных ножей и корпуса электроинструментов. В этих применениях АБС часто выбирают благодаря его способности формоваться в сложные эргономичные формы с высококачественной поверхностью — устраняя необходимость в дорогостоящей вторичной обработке.
4.4 Индустрия медицинских изделий
Индустрия медицинских изделий является одним из самых быстрорастущих нишевых рынков для АБС-смолы, со спросом, растущим на более чем 5% в год — значительно выше среднего показателя по отрасли. Этот рост обусловлен уникальным сочетанием устойчивости к стерилизации, механической прочности и гибкости дизайна, предлагаемых медицинским АБС — все это критически важно для требовательных требований производства и использования медицинских изделий. В этой отрасли АБС широко используется для производства корпусов и внешних функциональных компонентов широкого спектра диагностических и терапевтических устройств — включая основные корпуса портативных мониторов пациентов, компоненты ручек хирургических электропил, панели корпусов ультразвуковых аппаратов и оболочки оборудования in vitro диагностики. Для этих применений обычно указываются медицинские марки АБС для соответствия мировым регуляторным стандартам — включая тестирование биосовместимости ISO 10993 и требования FDA США по безопасности контакта с пищевыми продуктами. Эта марка АБС также демонстрирует высокую стойкость к обычно используемым дезинфицирующим средствам высокого уровня, без деградации поверхности или обесцвечивания после многократных циклов протирочной дезинфекции. Например, китайский производитель медицинских изделий Mindray использует специальную термостойкую гальваническую марку АБС для панелей управления своих ультразвуковых систем. Этот материал сохраняет стабильные характеристики даже после более чем 1000 циклов протирочной дезинфекции с использованием 75% этанола или дезинфектантов с 500 ppm доступного хлора, и он соответствует строгим отраслевым требованиям по осаждению общего органического углерода (TOC) — с уровнем выделения TOC менее 50 ppm.
4.5 Упаковочная промышленность
Упаковочная промышленность является небольшим, но стабильным нишевым рынком для АБС-смолы, со спросом, растущим в соответствии с глобальным расширением секторов пищевой и beverage промышленности, фармацевтики и потребительской электроники. В этой отрасли АБС преимущественно используется для производства специальных упаковочных компонентов, требующих исключительной механической прочности, ударопрочности или антистатических свойств — характеристик, которые товарные пластмассы, такие как полиэтилен (PE) или полистирол (PS), не всегда могут обеспечить. Наиболее распространенные применения АБС в этом секторе — многоразовые тяжелонагруженные транспортные упаковочные компоненты — включая лотки для транспортировки прецизионных электронных компонентов, таких как полупроводниковые пластины или детали SMT (технология поверхностного монтажа), а также многоразовые пластиковые оборотные ящики для перевозки автомобильных деталей между производственными объектами. В этих применениях АБС часто модифицируют для придания антистатических или токопроводящих свойств — критически важных для предотвращения повреждений чувствительных электронных компонентов от электростатического разряда (ESD) при обращении и транспортировке. Другое ключевое применение АБС в упаковочной промышленности — производство высококлассных специальных упаковочных контейнеров — таких как банки для премиальной косметики или бутылки для высококачественных средств личной гигиены. В этих случаях использования АБС часто выбирают благодаря его способности формоваться в сложные формы с высококачественной глянцевой поверхностью — повышая воспринимаемую ценность продуктов внутри.
5. Рекомендуемые рецептуры АБС
Рецептура АБС-смолы должна быть кастомизирована и оптимизирована в соответствии с типом базовой смолы, загрузкой наполнителя, функциональными требованиями и фактической производительностью экструзионного оборудования. Ниже приведены три типичные зрелые рецептуры, которые идеально адаптированы к линии двухвинтовой экструзии Kerke с высоким крутящим моментом (40/44:1 L/D) с системой гранулирования по струйному методу с водяным охлаждением.
5.1 Рецептура 1: АБС общего назначения для корпусов электроники
Данная рецептура разработана для универсальных применений ABS, таких как корпуса электронных устройств и компоненты бытовой техники, требующих сбалансированного сочетания механической прочности, ударной вязкости и качества поверхности. Она состоит из 100 phr смолы ABS (смесь марок общего назначения и высокоударопрочных), которая служит базовой полимерной матрицей, обеспечивающей фундаментальный баланс жесткости и вязкости; 15–25 phr бромсодержащего антипирена (например, декабромдифенилэтана или бромированной эпоксидной смолы), выступающего в качестве основного компонента, обеспечивающего огнестойкость; 5–8 phr оксида сурьмы (Sb₂O₃), который функционирует как синергист антипирена для повышения эффективности бромсодержащего антипирена, при этом два компонента обычно дозируются в соотношении 3:1; 3–5 phr модификатора ударопрочности на основе метакрилат-бутадиен-стирола (MBS), который дополнительно улучшает вязкость композиции для соответствия требованиям по ударной прочности тонкостенных деталей корпусов; и 1,5–3 phr технологических добавок (включая смазки, такие как полиэтиленовый воск, и диспергаторы, такие как этиленбисстеарамид (EBS)), которые улучшают текучесть расплава материала при переработке и предотвращают миграцию антипирена или других добавок на поверхность готового изделия. В части адаптации процесса данная рецептура идеально сочетается с высокоскоростным смесителем Kerke + двухшнековым экструдером соосного вращения с соотношением L/D 40:1 (высокомоментная конфигурация) + системой грануляции водяной струи с портальным ножом, обеспечивая стандартную производительность от 200 до 800 кг/ч.
5.2 Рецептура 2: Высокоударопрочный ABS для деталей салона автомобиля
Данная рецептура разработана для высокоударопрочных применений ABS, таких как детали салона автомобиля, требующих исключительной низкотемпературной вязкости, термостойкости и атмосферостойкости. Ее точный состав включает 100 phr смолы ABS (высокоударопрочная марка с содержанием бутадиена более 18%), которая обеспечивает базовому материалу отличную низкотемпературную вязкость; 8–12 phr безгалогенного антипирена на основе фосфора и азота, который соответствует строгим стандартам автомобильной промышленности по низкой летучести и эмиссии запахов; 5–10 phr модификатора ударопрочности на основе хлорированного полиэтилена (CPE), который дополнительно повышает низкотемпературную вязкость композиции; 3–8 phr совместителя стирол-этилен-бутилен-стирола, привитого малеиновым ангидридом (SEBS-g-MAH), который улучшает совместимость между матрицей ABS и антипиреном/модификатором ударопрочности, обеспечивая долгосрочную стабильность характеристик; 1–2 phr стабилизатора ультрафиолетового излучения (УФ), который повышает устойчивость материала к УФ-старению и предотвращает выцветание или охрупчивание при длительном использовании на открытом воздухе; и 1,5–3 phr технологических добавок (включая смазки, такие как пентаэритриттетрастеарат (PETS), и диспергаторы, такие как EBS), которые улучшают текучесть расплава материала и обеспечивают стабильное высококачественное качество поверхности готовой формованной детали. Данная рецептура оптимизирована для высокоскоростного смесителя Kerke + двухшнекового экструдера соосного вращения с соотношением L/D 44:1 (высокомоментная приводная система) + системы грануляции водяной струи с портальным ножом, обеспечивая стандартную производственную мощность от 300 до 1200 кг/ч.
5.3 Рецептура 3: ABS, наполненный карбонатом кальция, для деталей общего промышленного назначения
Данная рецептура разработана для чувствительных к стоимости применений общего промышленного назначения, таких как детали игрушек, корпуса электроинструментов и некритические внутренние компоненты бытовой техники. Она сочетает приемлемые механические характеристики со значительной экономией затрат, что делает ее идеальной для сценариев крупносерийного производства с низкой маржинальностью. Ее точный состав включает 100 phr смолы ABS (смесь вторичных и первичных марок ABS), которая служит базовой полимерной матрицей; 30–70 phr тонкомолотого карбоната кальция (с диапазоном размера частиц от 3 до 10 мкм), выступающего в качестве основного наполнителя, снижающего стоимость; 1–5 phr агента поверхностной обработки (например, стеариновой кислоты или титанатного связующего агента), который модифицирует поверхность наполнителя из карбоната кальция для улучшения совместимости с полимерной матрицей ABS; 5–8 phr модификатора ударопрочности MBS, который компенсирует присущий эффект охрупчивания от наполнителя из карбоната кальция, сохраняя приемлемую ударную прочность; и 1,5–3 phr технологических добавок (включая смазки, такие как полиэтиленовый воск, и диспергаторы, такие как EBS), которые улучшают текучесть расплава материала и предотвращают оседание или агломерацию наполнителя при переработке. Для производства данная рецептура полностью адаптирована к высокоскоростному смесителю Kerke + двухшнековому экструдеру соосного вращения с соотношением L/D 40:1 (высокомоментная конфигурация) + системе грануляции водяной струи с портальным ножом, обеспечивая стандартную производительность от 500 до 1500 кг/ч.
6. Процесс производства ABS
Процесс производства модифицированной композиции ABS представляет собой непрерывный процесс физического смешивания и пластификации, который обеспечивает равномерное диспергирование функциональных добавок в смоле ABS за счет согласованной работы оборудования для предварительной обработки, смешивания, экструзии и грануляции. Стандартный для отрасли производственный процесс, основанный на высокомоментном двухшнековом экструдировании + грануляции водяной струи, выглядит следующим образом:
- Предварительная сушка сырья: Смола ABS обладает определенной степенью гигроскопичности, с типичным равновесным содержанием влаги от 0,3% до 0,8%. Если содержание влаги превышает 0,1% при переработке, это приведет к гидролизу молекулярных цепей ABS при высокотемпературном экструдировании, вызывая серьезные дефекты, такие как серебристые полосы, пузыри или даже трещины в готовом изделии. Поэтому перед компаундированием смола ABS должна быть высушена до содержания влаги менее 0,02% — значительно ниже общего отраслевого порога. Этот процесс сушки обычно проводится с использованием специализированного бункера-осушителя при температуре от 80°C до 90°C в течение 3–4 часов.
- Дозирование и высокоскоростное смешивание: В соответствии с заранее рассчитанным точным соотношением рецептуры, высушенная смола ABS, функциональные добавки (такие как антипирены, модификаторы ударопрочности и термостабилизаторы) и наполнители (такие как карбонат кальция или стекловолокно) точно дозируются с помощью прецизионного дозирующего устройства по потере веса или аналогичной системы дозирования. Отмеренные материалы затем автоматически подаются в высокоскоростной смеситель для предварительного смешивания. Под действием высокоскоростного перемешивания внутренняя температура материала быстро повышается до 110°C–130°C, достигая предварительного равномерного диспергирования добавок и наполнителей в смоле ABS. Этот процесс предварительного смешивания обычно занимает от 10 до 15 минут.
- Экструзионное перемешивание и диспергирование: Равномерно перемешанная предварительная смесь автоматически подается в двухшнековый экструдер соосного вращения с соотношением L/D 40/44:1 (оснащенный высокомоментным двигателем) для интенсивного смешивания при сдвиге. Высокомоментная приводная система (обычно с удельным крутящим моментом 11–13 Нм/см³) обеспечивает достаточную мощность для транспортировки материала даже при высоком содержании наполнителя, в то время как оптимизированная конфигурация шнека (элементы транспортировки с большим шагом + прерывистые блоки смешивания) обеспечивает мягкое, но эффективное воздействие сдвигом — избегая чрезмерного сдвига фазы бутадиенового каучука, что снизило бы ударную прочность. Температурный профиль экструзии точно устанавливается в соответствии с конкретными требованиями рецептуры, обычно в диапазоне от 180°C до 230°C, а скорость вращения шнека обычно устанавливается в пределах от 200 до 500 об/мин.
- Дегазация и удаление летучих веществ: Для удаления остаточной влаги, воздуха и летучих органических соединений (ЛОС), образующихся при термическом разложении добавок или смолы в процессе плавления, экструдер оснащен зоной дегазации — обычно расположенной в средней части цилиндра после стадии начального смешивания. Эта зона дегазации подключена к мощному вакуумному насосу, который поддерживает уровень вакуума 600–760 мм рт. ст. абсолютного давления внутри цилиндра. Среда с отрицательным давлением эффективно удаляет все летучие загрязнения из расплава, предотвращая образование пустот, пузырей или дефектов поверхности в готовом изделии.
- Грануляция водяной струей и формование: Расплав, стабильно транспортируемый экструдером, фильтруется высокоточным сменщиком сеток для удаления примесей и неразбитых агломератов, затем экструзируется через матрицу для формирования равномерных цилиндрических жгутов. Жгуты немедленно охлаждаются и затвердевают в водяной ванне (обычно длиной 3–5 метров) для поддержания размерной стабильности, после чего подаются в портальный гранулятор с быстро вращающимися ножами. Портальная конструкция обеспечивает стабильную подачу жгутов и точное резание, производя цилиндрические гранулы равномерной длины (обычно 2–3 мм) и гладкой поверхностью — что критично для стабильной подачи при последующих процессах литья под давлением.
- Обезвоживание и сушка: Гранулированный материал с поверхностной влагой подается в центрифужный обезвоживатель для высокоскоростного удаления влаги, устраняя большую часть поверхностной воды из гранул. Затем материал поступает в сушилку с псевдоожиженным слоем для вторичной сушки, где используется поток воздуха высокой температуры и низкой влажности для удаления остаточной поверхностной влаги. После этого двухстадийного процесса сушки содержание влаги в конечных гранулах стабильно контролируется на уровне ниже 0,02% — что соответствует строгим требованиям качества последующей переработки.
- Просеивание и упаковка: Высушенные гранулы подаются на вибрационное сито, оснащенное несколькими слоями прецизионных сеток, для удаления сверхразмерных или недоразмерных аномальных гранул, обеспечивая равномерное распределение размера частиц в готовом продукте. После просеивания кондиционные готовые гранулы ABS подаются в большой бункер для временного хранения, а затем автоматически дозируются и упаковываются во влагозащитные мешки или коробки массой 25 кг или 500 кг. Упакованная продукция в конечном итоге транспортируется на склад с постоянной температурой и влажностью для хранения до отгрузки конечным потребителям.
7. Как выбрать правильное экструзионное оборудование для производства ABS?
Производство высококачественных модифицированных композиций ABS предъявляет чрезвычайно высокие требования к диспергирующей способности, износостойкости и точности управления процессом экструзионного оборудования. Для инженерных пластиков ABS отраслевой консенсус сосредоточен на двухшнековых экструдерах соосного вращения с соотношением L/D 40/44:1 с высокомоментными двигателями + системах грануляции водяной струи с портальными ножами — конфигурации, которая балансирует эффективность смешивания, защиту материала и стабильность производства.
7.1 Основные требования к экструзионному оборудованию для ABS
- Высокомоментная приводная система: Переработка ABS (особенно с высоким содержанием наполнителя или при сплавлении) требует достаточного крутящего момента для обеспечения стабильной транспортировки и смешивания материала без перегрузки двигателя. Рекомендуется удельный крутящий момент 11–13 Нм/см³, так как он позволяет перерабатывать высоковязкие расплавы при более низких температурах — снижая риск термической деградации при сохранении равномерного диспергирования.
- Оптимизированная конфигурация шнека с соотношением L/D 40/44:1: Соотношение L/D 40–44:1 обеспечивает достаточное время пребывания материала для его пластификации и диспергирования добавок, избегая при этом чрезмерного нагрева. Шнек должен использовать модульные элементы распределительного смешивания (а не интенсивные элементы дисперсионного смешивания), чтобы защитить фазу бутадиенового каучука от деградации под действием сдвига, обеспечивая сохранение ударной прочности готового продукта.
- Профессиональный дизайн износостойкости: Рецептуры, содержащие неорганические наполнители (такие как карбонат кальция или стекловолокно), могут вызывать значительный абразивный износ шнека и цилиндра при длительной непрерывной эксплуатации. Поэтому шнек, цилиндр и другие основные детали, находящиеся в прямом контакте с материалом, должны быть изготовлены из специальных износостойких сплавов (таких как биметаллическая наплавка или азотированная сталь) для снижения скорости износа и увеличения срока службы оборудования.
- Система точного контроля температуры: Температура переработки должна точно контролироваться в пределах ±1,5°C от целевого значения, чтобы обеспечить полную пластификацию смолы ABS без вызова термической деградации. Такой уровень точности является необходимым условием для обеспечения эффекта диспергирования добавок и наполнителей, а также стабильности механических свойств готового продукта.
- Стабильная способность к созданию давления: Экструдер должен выдавать стабильное и равномерное давление расплава, чтобы обеспечить последовательное формирование жгутов на стадии грануляции. Колебания давления расплава напрямую приведут к неравномерному диаметру жгутов, аномальным формам частиц и даже повлияют на нормальную работу портального гранулятора — вызывая серьезные производственные потери.
- Высокоэффективная способность к дегазации: Оборудование должно быть оснащено высокоточной мощной системой вакуумной дегазации для эффективного удаления остаточной влаги, воздуха и ЛОС, образующихся при переработке модифицированных материалов ABS. Это критично для предотвращения дефектов поверхности, таких как серебристые полосы, пузыри или даже трещины в готовом формованном изделии.
7.2 Рекомендуемые решения экструзионного оборудования от Kerke
Как профессиональный производитель экструзионного оборудования с богатым опытом в модификации и компаундировании ABS, компания Kerke разработала специализированное решение «под ключ», адаптированное к предпочтительному для отрасли методу переработки инженерных пластиков ABS:
Основное решение: Высокоскоростной смеситель + высокомоментный двухшнековый экструдер соосного вращения с соотношением L/D 40/44:1 + система грануляции водяной струи с портальным ножом
Это решение оптимизировано для всех основных сценариев производства ABS — от марок общего назначения и огнестойких до высоконаполненных и сплавленных модифицированных марок — и включает в себя проверенные отраслью компоненты:
- Высокомоментный двухшнековый экструдер: Доступен в конфигурациях с соотношением L/D 40:1 и 44:1, оснащен тяжелонагруженным редуктором и высокомоментным двигателем (удельный крутящий момент 11–13 Нм/см³). Модульная конструкция шнека использует элементы транспортировки с большим шагом и прерывистые блоки смешивания для достижения равномерного смешивания без чрезмерного сдвига, защищая бутадиеновую фазу ABS. Цилиндры и шнеки изготовлены из износостойкого биметаллического сплава, чтобы выдерживать рецептуры с высоким содержанием наполнителя.
- Система точной подачи: Оснащена дозирующими устройствами по потере веса для основной смолы и добавок, обеспечивая точный контроль соотношения рецептуры (точность подачи ±0,1%) для поддержания постоянства продукта.
- Система грануляции водяной струей: Включает матрицу с равномерными каналами потока, многоуровневую водяную ванну для точного охлаждения и портальный гранулятор с ножами из закаленной стали. Портальная конструкция обеспечивает стабильное натяжение жгутов и чистые срезы, производя гранулы постоянной длины с минимальным количеством пыли (фракции).
- Интеллектуальная система управления: Управление на базе ПЛК с сенсорным интерфейсом, поддерживающее многозонный контроль температуры (точность ±1°C), регулировку скорости шнека и мониторинг вакуумной дегазации. Система хранит более 100 программ рецептов для быстрого переключения рецептур и включает сигнализации о неисправностях в реальном времени для безопасности производства.
Это решение поддерживает производственные мощности от 200 кг/ч до 1500 кг/ч, адаптируясь как к мелкосерийной кастомизации, так и к крупносерийному массовому производству. Оно было валидировано на более чем 300 проектах переработки ABS по всему миру, при этом клиенты сообщают об увеличении эффективности производства на 35% и снижении уровня брака продукции на 78% по сравнению со специализированным оборудованием общего назначения.
8. Какие факторы влияют на ценообразование продукции из ABS?
Цена смолы ABS на рынке сильно варьируется, что в основном зависит от следующих пяти основных факторов:
- Стоимость сырья: Тип и качество базовой смолы ABS, наполнителей и функциональных добавок являются наиболее важными факторами, влияющими на стоимость конечного модифицированного продукта из ABS. Стоимость базовой смолы обычно составляет от 60% до 80% общих производственных затрат — например, первичная смола ABS стоит значительно дороже вторичной смолы ABS. Специальные добавки, такие как безгалогенные антипирены, УФ-стабилизаторы или модификаторы ударопрочности, также оказывают значительное влияние на конечную стоимость — эти высокоэффективные добавки могут быть в 2–5 раз дороже альтернатив общего назначения.
- Содержание наполнителя: Чем выше содержание наполнителя в рецептуре, тем ниже стоимость сырья на единицу веса продукта. Однако более высокое содержание наполнителя также требует экструзионного оборудования с более высоким крутящим моментом для достижения необходимого эффекта диспергирования, что увеличивает первоначальные инвестиции в оборудование и затраты на энергопотребление производства. Баланс между этими двумя факторами определяет общую экономическую эффективность рецептуры.
- Функциональные требования: Обычный ABS общего назначения имеет относительно низкую цену, тогда как специальный ABS (такой как высокоударопрочные, огнестойкие или атмосферостойкие марки) требует добавления специальных функциональных добавок и более строгого контроля процесса, поэтому цена будет значительно выше. Например, стоимость огнестойкого ABS обычно на 15–30% выше, чем у ABS общего назначения, а стоимость высокоударопрочного автомобильного ABS может быть на 20–40% выше.
- Объем заказа: Крупносерийные заказы могут снизить комплексную производственную себестоимость предприятий за счет стандартизированного массового производства — сокращая частоту простоев оборудования и переналадки материалов, а также повышая общую эффективность производства. Поэтому цена за единицу для крупносерийных заказов часто на 5–15% ниже, чем для мелкосерийных индивидуальных заказов.
- Производственный процесс и оборудование: Модифицированные композиции ABS, произведенные с помощью высокоточного экструзионного оборудования (такого как высокомоментная двухшнековая экструзионная линия Kerke с соотношением L/D 44:1), имеют более равномерное диспергирование добавок, более стабильные механические свойства и более низкий процент брака по сравнению с продукцией, произведенной на обычном оборудовании. Это снижает общие производственные потери, поэтому цена продукта будет соответственно выше.
В части диапазона рыночных цен цена обычного ABS общего назначения обычно составляет от 1,6 до 2,7 долларов США за килограмм в 2026 году, тогда как цена высокоэффективного специального ABS (такого как огнестойкий или высокоударопрочный автомобильный ABS) составляет от 2,8 до 4,2 долларов США за килограмм. К 2027 году ожидается незначительное увеличение этих цен на 3–5% из-за колебаний стоимости сырья. Для получения конкретного коммерческого предложения на модифицированную композицию ABS необходимо предоставить производителю подробную рецептуру, тип носителя, функциональные требования и объем заказа для индивидуального расчета.
9. Надежный поставщик экструзионных машин для ABS: Kerke
При выборе экструзионного оборудования для модификации или компаундирования ABS техническая сила поставщика, опыт применения в отрасли и возможности послепродажного обслуживания являются ключевыми факторами, определяющими долгосрочную стабильную работу производственной линии. Kerke — ведущий профессиональный производитель экструзионного оборудования, специализирующийся на исследованиях и разработках, производстве и продаже высокомоментного двухшнекового экструзионного оборудования, обладающий богатым опытом проектов в области модификации и компаундирования ABS.
9.1 Почему стоит выбрать Kerke в качестве поставщика экструзионного оборудования?
- Техническая оптимизация под специфику ABS: Команда R&D компании Kerke глубоко понимает особенности переработки модифицированных материалов ABS — такие как чувствительность к сдвигу, риск термической деградации и требования к высокому содержанию наполнителя. Двухшнековые экструдеры Kerke с соотношением L/D 40/44:1 специально оптимизированы с высокомоментными приводами и мягкими конфигурациями шнеков для смешивания, чтобы обеспечить равномерное диспергирование при защите фазы бутадиенового каучука от деградации.
- Комплексная услуга «под ключ» для производственной линии: Kerke предоставляет полный набор решений «под ключ» для производства модифицированных композиций ABS, интегрируя высокоскоростные смесители, прецизионные дозирующие устройства, высокомоментные двухшнековые экструдеры, системы грануляции водяной струи с портальными ножами и оборудование для обезвоживания/сушки. Все компоненты идеально согласованы во избежание проблем совместимости, и дополнительное вспомогательное оборудование не требуется для пусконаладки.
- Строгая система контроля качества: Все детали оборудования Kerke проходят строгий контроль качества и испытания перед отправкой с завода. Основные компоненты, такие как шнек и цилиндр, изготовлены из высококачественных биметаллических сплавов, обработанных прецизионной механической обработкой и специальными процессами, что гарантирует стабильную работу оборудования в режиме 24/7 при высоких нагрузках.
- Возможности индивидуального проектирования: Техническая команда Kerke может проводить персонализированную конфигурацию и оптимизацию в соответствии с фактической производственной мощностью клиента, характеристиками рецептуры и условиями цеха. Например, для клиентов, производящих высоконаполненный ABS (содержание наполнителя ≥50%), Kerke может увеличить удельный крутящий момент и добавить специализированные секции подачи; для производства огнестойкого ABS экструдер оснащается усиленными системами дегазации для удаления летучих побочных продуктов антипирена.
- Эффективная система послепродажного обслуживания: Kerke создала полную систему послепродажного обслуживания. Техническая команда компании может предоставить клиентам полный спектр услуг, включая монтаж оборудования, пусконаладку, техническое обучение и обслуживание. В случае отказа оборудования местная сервисная бригада может быстро отреагировать и прибыть на объект клиента в течение 48 часов для обеспечения быстрого восстановления производства.
9.2 Успешные отраслевые кейсы Kerke
На сегодняшний день Kerke обслужила множество мировых производителей переработки пластмасс в области модификации и компаундирования ABS. Наши профессиональные двухшнековые экструзионные производственные линии широко применяются в производстве ABS общего назначения, огнестойкого ABS, высокоударопрочного ABS, наполненного модифицированного ABS и других основных марок. Множество партнерских предприятий достигли стабильного качества продукции, стандартизированных производственных процессов и оптимизированных производственных затрат после внедрения индивидуальных экструзионных решений Kerke.
Для справки, многие отечественные и зарубежные предприятия новых материалов внедрили высокомоментный двухшнековый экструдер Kerke в сочетании с профессиональной конфигурацией L/D 44:1 и системой грануляции водяной струей для производства модифицированных материалов ABS. Полная производственная линия идеально адаптирована к разнообразным требованиям обработки рецептур ABS, включая модификацию наполнителем, модификацию антипиренами и модификацию ударопрочности. После официальной пусконаладки и запуска в производство клиенты достигли более равномерного диспергирования добавок и более стабильных механических свойств готовых гранул ABS. При этом общая стабильность производства значительно повысилась, эффективно снизив количество брака и комплексное потребление ресурсов, что принесло стабильные долгосрочные производственные выгоды заводам по компаундированию ABS.
Чтобы узнать больше о экструзионных решениях Kerke для ABS, посетите Официальную библиотеку экструзионных решений Kerke.
Заключение
АБС-смола — это универсальный и экономически эффективный инженерный пластик, обеспечивающий баланс механических характеристик, эстетического качества и технологичности обработки, что делает его незаменимым материалом в мировой пластмассовой промышленности. Ожидается, что к 2027 году объем рынка достигнет 37,25 млрд долларов США, а спрос со стороны автомобильной, электронной и медицинской отраслей продолжает быстро расти. Уникальная возможность настройки характеристик позволяет удовлетворять строгие требования к разнообразным высокоценным компонентам. Для производства высококачественных модифицированных компаундов на основе АБС с стабильными характеристиками предприятиям необходимо не только разработать научно обоснованную и рациональную рецептуру, но и располагать профессиональным экструзионным оборудованием — в частности, двухшнековыми экструдерами с высоким крутящим моментом и отношением длины к диаметру шнека (L/D) 40/44:1, оснащенными системами гранулирования по технологии «водная лента», — которое соответствует требованиям рецептуры и технологического процесса.
Являясь ведущим предприятием в области производства экструзионного оборудования, компания Kerke глубоко понимает требования к производственному процессу модифицированных материалов на основе АБС и предлагает клиентам экономически эффективные комплексные решения «под ключ». Независимо от того, являетесь ли вы малым предприятием, планирующим создать новую производственную линию, или крупным предприятием, стремящимся модернизировать существующее оборудование, Kerke может предоставить вам профессиональное решение по оборудованию и техническую поддержку на всех этапах жизненного цикла.
Готовы оптимизировать свою производственную линию для АБС?
Профессиональная техническая команда Kerke может предоставить вам индивидуальные решения по экструзионному оборудованию в соответствии с характеристиками вашей рецептуры, требованиями к производительности и бюджетом. Мы также предоставляем бесплатные технические консультации, рекомендации по оптимизации технологической рецептуры и точную коммерческую оценку оборудования.
[Свяжитесь с Kerke сегодня], чтобы получить целевое решение для вашего проекта производства АБС!







