

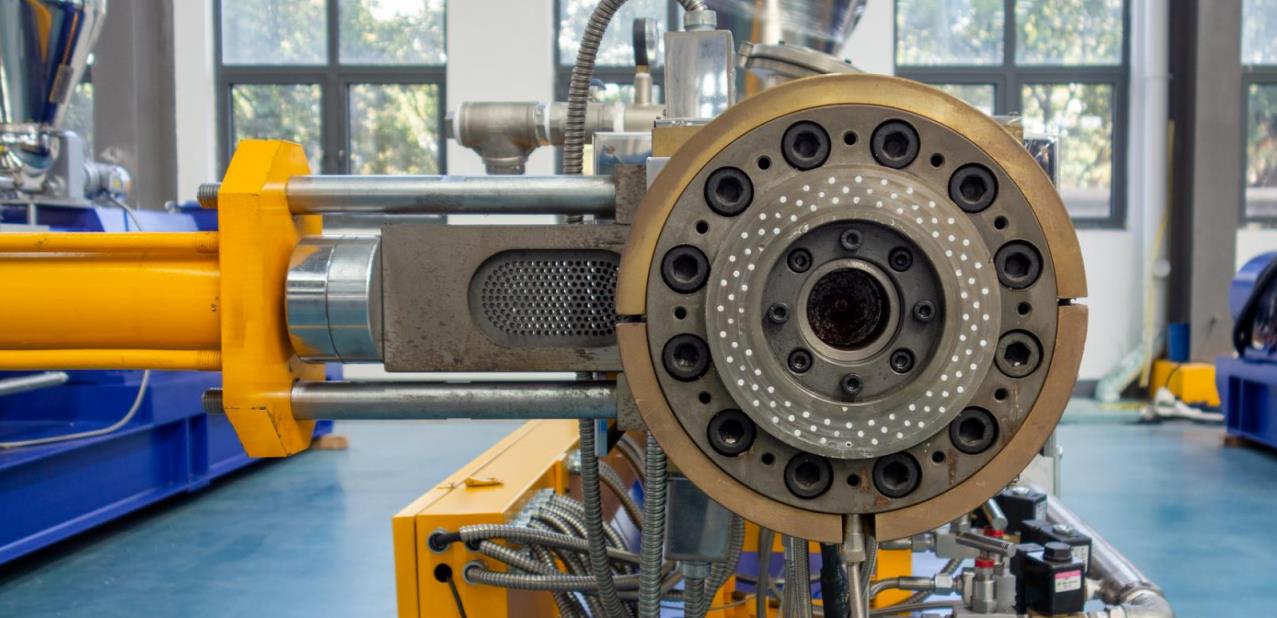
Как основное оборудование в переработке полимеров, двухшнековый экструдер широко используется в модификации пластмасс, экструзии профилей, приготовлении композитных материалов и других областях. Головка матрицы, как ключевой компонент для формования и выхода материала, напрямую определяет качество продукции и эффективность производства своим состоянием экструдирования. В реальном производстве неровное экструдирование или закупорка головки матрицы являются распространенной неисправностью, которая не только вызывает прерывание производства, но и может привести к вторичным проблемам, таким как карбонизация материала и износ оборудования. В этой статье будет систематически проанализирована основная причина этой неисправности и предложены соответствующие методы устранения неполадок и решения для предоставления справочной информации по обработке неисправностей на месте.
I. Анализ основных причин неисправности
Суть неровного экструдирования или закупорки головки матрицы двухшнекового экструдера заключается в том, что «сопротивление потоку материалов в зоне головки матрицы превышает усилие экструзии». Причины можно разделить на четыре категории: характеристики материала, состояние оборудования, технологические параметры и правила эксплуатации. Подробности следующие:
(I) Характеристики материала не соответствуют требованиям обработки
Материалы являются основой процесса экструзии, и их физико-химические свойства напрямую влияют на состояние потока материалов в цилиндре и головке матрицы. Общие проблемы включают:
- Чрезмерно высокое содержание влаги в сырье: Если гигроскопичные полимеры (такие как PA, PET, PC и т. д.) не высушены полностью, влага в материалах быстро испарится в высокотемпературной среде цилиндра, образуя большое количество водяного пара. Этот водяной пар не может быть своевременно удален из-за внезапного повышения давления в зоне головки матрицы, что препятствует потоку материала. В то же время это вызывает образование пузырьков внутри материалов, а в тяжелых случаях материалы прилипают и закупоривают выходное отверстие головки матрицы.
- Избыточные примеси или неравномерный размер частиц сырья: Примеси, такие как металлические обломки, песок и гравий, и неспластифицированные твердые комки, смешанные с сырьем, будут накапливаться на фильтрующей сетке и узких каналах потока головки матрицы, постепенно образуя закупорки. Кроме того, чрезмерные различия в размере частиц сырья приведут к неравномерной подаче, и локальные материалы образуют твердые комки из-за недостаточного пластифицирования, которые будут блокировать каналы потока при движении к головке матрицы вместе с материалами.
- Нерациональная рецептура сырья: Если количество добавляемых наполнителей (таких как карбонат кальция, тальк) в сырье чрезмерно, или содержание смазочных материалов недостаточно, текучесть материалов резко упадет, а сопротивление трению в канале потока головки матрицы увеличится, что сделает невозможным плавное экструдирование. В то же время плохая совместимость и неравномерное смешивание различных видов сырья также приведут к локальному недостаточному пластифицированию, создавая потенциальные риски закупорки.
(II) Износ или структурная аномалия компонентов оборудования
Головка матрицы и связанные с ней компоненты двухшнекового экструдера находятся в среде высокой температуры, высокого давления и высокого трения в течение длительного времени, что подвержено износу или структурной деформации, приводящей к закупорке канала выхода. Конкретные проблемы включают:
- Износ или прилипание канала потока головки матрицы: Внутренняя стенка канала потока головки матрицы изнашивается из-за длительного контакта с высокотемпературными материалами, шероховатость поверхности увеличивается, что увеличивает сопротивление потоку материала. В то же время, если остатки материалов не очищаются своевременно после производства, они карбонизируются и прилипают к каналу потока, и новые материалы не могут проходить гладко в последующем производстве, образуя закупорки.
- Закупорка фильтрующей сетки или перфорированной пластины: Фильтрующая сетка и перфорированная пластина являются ключевыми компонентами для фильтрации примесей сырья. Если они не заменяются регулярно, примеси будут постепенно накапливаться на поверхности фильтрующей сетки, что приведет к уменьшению площади прохода материала и увеличению давления, и в конечном итоге к неровному экструдированию. Кроме того, выбор слишком большого размера ячейки (слишком высокая точность фильтрации) для фильтрующей сетки также приведет к чрезмерному сопротивлению проходу материала и вызовет закупорку.
- Износ шнековых элементов или цилиндра: Транспортные элементы и месильные элементы двухшнекового экструдера изнашиваются после длительного использования, что приводит к снижению эффективности транспортировки материала и недостаточному усилию экструзии в головке матрицы. После износа внутренней стенки цилиндра коэффициент трения между материалом и цилиндром уменьшается, эффективность пластифицирования снижается, и недостаточно пластифицированные материалы будут накапливаться и закупоривать головку матрицы.
- Аномальная конструкция матрицы: Матрица является конечным компонентом для формования материала. Если конструкция канала потока матрицы нерациональна (например, отсутствие переходной дуги в углу, резкое изменение сечения канала потока), это вызовет локальное образование завихрений и накопление материалов. Кроме того, износ матрицы, деформация или карбонизированные материалы, прилипшие к поверхности, также будут препятствовать экструдированию материала.
(III) Нерациональная установка технологических параметров
Технологические параметры экструзии напрямую определяют состояние пластифицирования и характеристики потока материалов. Неправильная настройка параметров является одной из основных причин проблем с экструдированием головки матрицы. Конкретные включают:
- Несовпадение температурных параметров: Во-первых, температура головки матрицы и соседнего цилиндра слишком низкая, материалы не полностью пластифицированы, текучесть плохая, и они накапливаются и закупоривают канал потока головки матрицы. Во-вторых, температура слишком высокая, материалы подвергаются термической деградации и карбонизации, прилипают к внутренней стенке головки матрицы и матрицы, препятствуя экструдированию. В-третьих, настройка температурного градиента нерациональна, и температура материалов в зоне головки матрицы резко повышается и понижается, что приводит к чрезмерным колебаниям текучести и неровному экструдированию.
- Несовпадение скорости шнека и скорости подачи: Если скорость подачи слишком высокая, а скорость шнека слишком низкая, это приведет к чрезмерному накоплению материалов в цилиндре, превышающему транспортную способность шнека. Материалы не могут быть своевременно удалены, и в конечном итоге закупоривают головку матрицы. Напротив, если скорость подачи слишком медленная, количество материалов, транспортируемых шнеком, недостаточно, а давление в головке матрицы слишком низкое, что приводит к малому и неравномерному экструдированию.
- Аномальная настройка давления головки матрицы: Если давление головки матрицы отрегулировано слишком высоко, сопротивление потоку материала увеличивается, превышая усилие экструзии шнека, что приведет к неровному экструдированию. Если давление отрегулировано слишком низко, давление формования материалов в головке матрицы недостаточно, что не только влияет на качество формования продукции, но и может вызвать локальное накопление из-за слишком быстрого потока материала (особенно в сложном канале потока матрицы).
(IV) Недостаточное соблюдение правил эксплуатации и обслуживания
Стандартизация работы на месте и ежедневного обслуживания напрямую влияет на состояние работы оборудования. Неправильная эксплуатация может легко вызвать проблемы с экструдированием головки матрицы. Конкретные включают:
- Недостаточная подготовка перед запуском: Перед запуском канал потока головки матрицы, фильтрующая сетка и матрица не очищаются тщательно. Остатки старых материалов смешиваются с новыми материалами, образуя закупорки из-за плохой совместимости или недостаточного пластифицирования. В то же время состояние сушки и однородность размера частиц сырья не проверяются, и они напрямую запускаются в производство, создавая скрытые риски неисправностей.
- Недостаточный мониторинг во время производства: Во время производства ключевые параметры, такие как давление головки матрицы, состояние экструдирования и температурная кривая, не отслеживаются в реальном времени. Когда параметры немного колеблются, они своевременно не корректируются, что приводит к постепенному расширению проблемы и в конечном итоге вызывает закупорку. Кроме того, примеси не удаляются своевременно во время процесса транспортировки сырья, что приводит к попаданию примесей в головку матрицы.
- Недостаточное обслуживание оборудования: Шнековые элементы, цилиндры, каналы потока головки матрицы и другие компоненты регулярно не проверяются и не обслуживаются, а изношенные компоненты своевременно не заменяются. Фильтрующая сетка не заменяется согласно указанному циклу, что приводит к длительному накоплению примесей. Неправильное обслуживание системы охлаждения приводит к снижению точности контроля температуры головки матрицы, влияя на характеристики потока материала.
II. Целевые решения
В связи с вышеуказанными причинами неисправностей следует следовать принципу «сначала устранять простые факторы, затем решать сложные проблемы», и решать их поэтапно с четырех аспектов: корректировка эксплуатации, оптимизация параметров, обслуживание оборудования и контроль сырья. Конкретные меры следующие:
(I) Контроль сырья: Обеспечить соответствие сырья требованиям обработки
- Строго контролировать содержание влаги в сырье: Разрабатывать разумные процессы сушки в соответствии с характеристиками сырья. Например, сырье PA6 необходимо сушить при 100-120℃ в течение 4-6 часов, а сырье PET необходимо сушить при 160-180℃ в течение 6-8 часов, чтобы обеспечить содержание влаги в сырье менее 0,05%. После сушки своевременно герметизировать и хранить, чтобы избежать повторного поглощения влаги.
- Усилить просеивание и смешивание сырья: Перед использованием сырья удалять примеси и металлические обломки с помощью вибрационных сит, магнитных сепараторов и другого оборудования. Для сырья с неравномерным размером частиц проводить предварительное смешивание или просеивание, чтобы обеспечить однородный размер частиц. Оптимизировать рецептуру сырья, разумно контролировать количество добавляемых наполнителей (как правило, не более 50%), и соответствующим образом увеличивать количество смазочных материалов (таких как стеарат цинка, EBS) для улучшения текучести материала.
- Проверять совместимость сырья: Для смешанной переработки сырья сначала проводить малые партии испытаний, чтобы проверить их совместимость, избегая недостаточного пластифицирования из-за плохой совместимости.
(II) Корректировка эксплуатации: Стандартизировать процессы работы и своевременно устранять скрытые риски
- Улучшить подготовительные работы перед запуском: Тщательно очистить канал потока головки матрицы, фильтрующую сетку и матрицу перед запуском, что можно сделать путем высокотемпературной плавки или механической очистки, чтобы обеспечить отсутствие остатков материалов. Проверить состояние сушки и однородность размера частиц сырья, чтобы подтвердить их соответствие требованиям обработки. Проверить, работают ли датчик давления головки матрицы и датчик температуры нормально.
- Оптимизировать мониторинг производственного процесса: Отслеживать кривую давления головки матрицы в реальном времени. Если давление продолжает расти (превышая 10% от нормального диапазона), своевременно снизить скорость подачи или увеличить скорость шнека. Если давление все еще не падает, остановить машину для проверки фильтрующей сетки и канала потока. Наблюдать за состоянием экструдирования. Если возникают такие проблемы, как неравномерное экструдирование, разрыв полосы и шероховатая поверхность, своевременно отрегулировать температуру и давление головки матрицы. Регулярно очищать трубопровод транспортировки сырья, чтобы избежать накопления примесей.
- Стандартизировать процедуры остановки и очистки: После производства сначала выключить устройство подачи. После того как материалы в цилиндре будут практически удалены, снизить скорость шнека и температуру головки матрицы, затем разобрать головку матрицы, фильтрующую сетку и матрицу, и тщательно очистить остатки материалов, чтобы избежать карбонизации и прилипания материалов. После очистки собрать компоненты согласно правилам для подготовки к следующему производству.
(III) Оптимизация процесса: Настроить параметры для обеспечения стабильного пластифицирования и потока материалов
- Оптимизировать температурные параметры: Отрегулировать температуру головки матрицы и соседнего цилиндра в соответствии с характеристиками сырья, чтобы обеспечить полное пластифицирование материалов без термической деградации. Например, при обработке сырья PP температура головки матрицы может быть установлена на 180-200℃; при обработке сырья PA6 температура головки матрицы может быть установлена на 230-250℃. В то же время разумно установить температурный градиент (разница температур между соседними зонами не должна превышать 20℃), чтобы избежать резких изменений температуры материалов в зоне головки матрицы.
- Согласовать скорость шнека и скорость подачи: Определить соответствующее соотношение скорости шнека к скорости подачи в соответствии с моделью оборудования и характеристиками сырья. Как правило, при увеличении скорости шнека скорость подачи может быть соответствующим образом увеличена, чтобы обеспечить разумное время пребывания материалов в цилиндре (обычно 2-5 минут), что не только обеспечивает полное пластифицирование, но и избегает накопления. Если возникает неровное экструдирование, сначала снизить скорость подачи, наблюдать за изменением давления, а затем постепенно регулировать скорость шнека.
- Разумно отрегулировать давление головки матрицы: Контролировать давление головки матрицы в разумном диапазоне (как правило, 10-30 МПа) в соответствии с требованиями формования продукции. Если давление слишком высокое, соответствующим образом увеличить выходное сечение матрицы или снизить скорость подачи; если давление слишком низкое, соответствующим образом уменьшить выходное сечение матрицы или увеличить скорость подачи, чтобы обеспечить стабильный поток материалов в головке матрицы.
(IV) Обслуживание оборудования: Регулярный капитальный ремонт для обеспечения нормальной работы компонентов
- Регулярно проверять и заменять уязвимые компоненты: Проверять фильтрующую сетку и перфорированную пластину раз в неделю, и своевременно заменять их в соответствии с накоплением примесей (как правило, заменять фильтрующую сетку каждые 8-12 часов производства). Проверять износ шнековых элементов и внутренней стенки цилиндра раз в месяц. Если величина износа превышает 0,5 мм, своевременно заменить или отремонтировать. Проверять износ и деформацию канала потока головки матрицы и матрицы раз в квартал, шлифовать или заменять сильно изношенные компоненты.
- Обслуживать системы контроля температуры и давления: Регулярно калибровать датчики температуры и датчики давления, чтобы обеспечить точность измерений. Проверять, работают ли нагревательные катушки и трубопроводы охлаждающей воды нормально, чтобы избежать отказа контроля температуры из-за неравномерного нагрева или плохого охлаждения. Очистить канал теплоотвода системы контроля температуры, чтобы обеспечить нормальную теплоотдачу оборудования.
- Оптимизировать конструкцию головки матрицы: Для головок матриц с нерациональной конструкцией канала потока можно провести модификацию, например, добавить переходные дуги в углах канала потока и оптимизировать угол постепенного изменения сечения канала потока, чтобы снизить сопротивление потоку материала. Выбрать соответствующий размер ячейки фильтрующей сетки (как правило, 40-120 меш) в соответствии с характеристиками перерабатываемого сырья, чтобы сбалансировать эффект фильтрации и пропускную способность материала.
III. Профилактические меры
Чтобы снизить вероятность возникновения неровного экструдирования или закупорки головки матрицы двухшнекового экструдера, помимо вышеуказанных решений, также следует создать надежную систему профилактики:
- Установить стандарты проверки сырья: Проверять такие показатели, как содержание влаги, размер частиц и содержание примесей каждой партии сырья, и запрещать запуск некачественного сырья в производство.
- Разработать стандартизированные процедуры работы: Четко определить правила эксплуатации для подготовки перед запуском, мониторинга производственного процесса и очистки при остановке, и проводить профессиональное обучение операторов, чтобы обеспечить стандартизированное выполнение.
- Установить план регулярного обслуживания оборудования: Разрабатывать планы ежедневного, еженедельного, ежемесячного и ежеквартального обслуживания в соответствии со временем работы оборудования, чтобы своевременно обнаруживать и устранять износ компонентов, дрейф параметров и другие проблемы.
- Создать журнал неисправностей: Записывать время возникновения, причину, решение и эффект каждой проблемы с экструдированием головки матрицы, обобщать опыт и уроки, и непрерывно оптимизировать производственный процесс и план обслуживания оборудования.
IV. Заключение
Неровное экструдирование или закупорка головки матрицы двухшнекового экструдера является результатом совместного действия множества факторов, ключевыми из которых являются «недостаточное пластифицирование материала» и «чрезмерное сопротивление потоку». В реальном производстве следует проводить комплексное расследование по четырем направлениям: сырье, эксплуатация, процесс и оборудование. Простые проблемы сначала решаются путем корректировки эксплуатации и технологических параметров, а затем проводится углубленная обработка для сложных проблем, таких как износ оборудования и рецептура сырья. В то же время создание надежной системы профилактики может эффективно снизить частоту возникновения неисправностей и обеспечить непрерывность и стабильность производства. Благодаря научному анализу неисправностей и стандартизированным процессам обработки можно не только быстро решить проблему экструдирования головки матрицы, но и продлить срок службы оборудования и повысить качество продукции и эффективность производства.







