

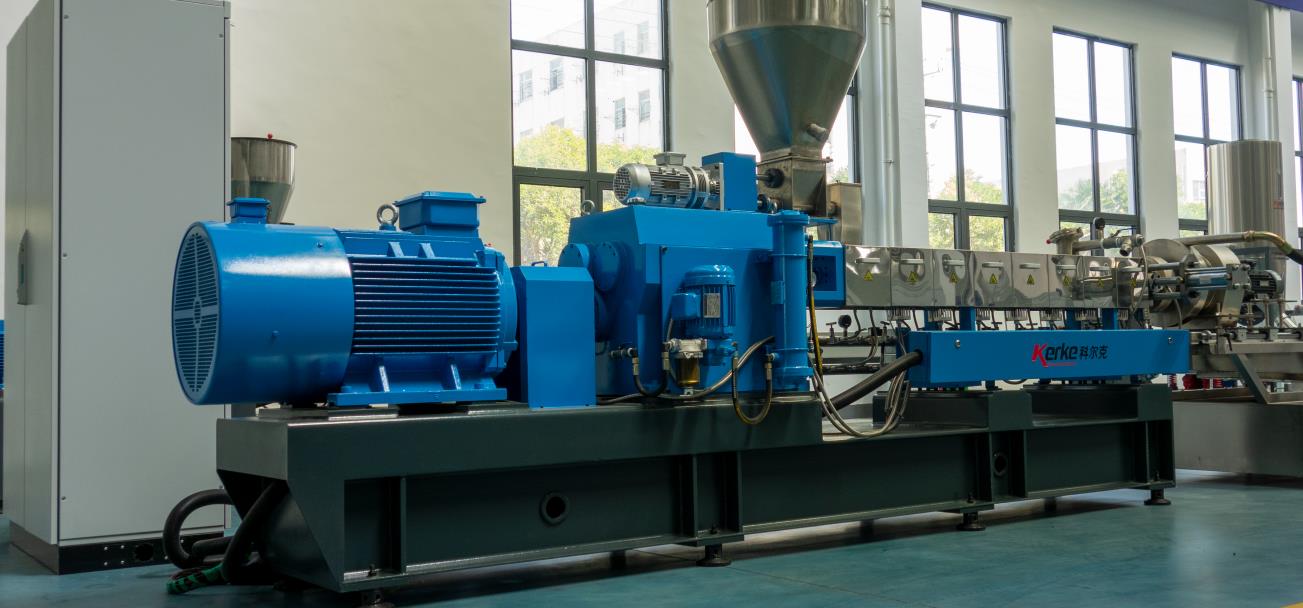
Главный двигатель является основным источником энергии двухшнекового экструдера, поэтому стабильность его работы напрямую определяет производительность, качество продукции и срок службы экструдера. В условиях длительной непрерывной работы под высокой нагрузкой главный двигатель подвержен различным неисправностям, вызванным множеством факторов, таких как технологические параметры, правила эксплуатации и техническое обслуживание. В данной статье рассматриваются типичные неисправности главного двигателя двухшнекового экструдера, проводится глубокий анализ их причин, предлагаются целенаправленные решения и дополнительные профилактические меры для обеспечения технической поддержки при эксплуатации и обслуживании оборудования.
I. Неисправность: главный двигатель не запускается
(I) Причины неисправностей
1. Нарушение стандартных процедур эксплуатации: несоблюдение процедуры запуска, например, прямой запуск без завершения процесса предварительного нагрева или нарушение последовательности запуска, что приводит к отказу системы управления выполнять команду на запуск.
2. Неисправности в цепи питания: обрыв или короткое замыкание в линии питания главного двигателя, перегоревшие предохранители или поврежденные контакторы, приводящие к невозможности нормальной передачи электроэнергии.
3. Срабатывание блокировочного защитного устройства: система блокировок, связанная с главным двигателем (например, насос смазочного масла, система охлаждения, кнопка аварийной остановки), не сброшена или неисправна, что активирует защитный механизм и разрывает цепь запуска. Например, если насос смазочного масла не запущен, блокировочное устройство запрещает запуск главного двигателя во избежание повреждения из-за сухого трения.
4. Неисправности частотного преобразователя: остаточный индуцированный заряд внутри частотного преобразователя не разряжен полностью или сам преобразователь неисправен, что приводит к невозможности нормальной передачи сигнала запуска.
(II) Методы устранения
1. Стандартизация процедур эксплуатации: строгое соблюдение шагов запуска согласно руководству по эксплуатации оборудования, подтверждение времени предварительного нагрева и готовности всех систем перед запуском главного двигателя в правильной последовательности.
2. Диагностика цепи питания: проверка линии питания главного двигателя, предохранителей, контакторов и других электрических компонентов; замена поврежденных деталей и устранение точек обрыва или короткого замыкания.
3. Сброс блокировочного защитного устройства: поочередная проверка состояния насоса смазочного масла и системы охлаждения, подтверждение сброса кнопки аварийной остановки; при неисправности самого блокировочного устройства необходимо провести капитальный ремонт или замену соответствующих деталей.
4. Устранение проблем с частотным преобразователем: отключить основное питание, подождать более 5 минут для разряда остаточного индуцированного заряда частотного преобразователя перед повторным запуском; при неисправности преобразователя обратиться к квалифицированному персоналу для ремонта или замены.
II. Неисправность: чрезмерно высокий пусковой ток
(I) Причины неисправностей
1. Недостаточный предварительный нагрев материала: время нагрева каждой секции экструдера недостаточно, материал не достигает заданной температуры пластификации и имеет плохую текучесть, в результате чего главному двигателю требуется преодолеть крайне высокий крутящий момент при запуске, что вызывает резкий скачок тока.
2. Неисправности нагревателей: выход из строя одной или нескольких секций нагревателей приводит к плохой локальной пластификации материала, увеличению нагрузки на главный двигатель и повышению пускового тока.
(II) Методы устранения
1. Увеличение времени предварительного нагрева: перед запуском проверить состояние пластификации материала методом ручного прокручивания; если при вращении ощущается высокое сопротивление, увеличить время нагрева до достижения материалом указанной температуры пластификации и легкого вращения вручную.
2. Ремонт нагревателей: поочередно проверить рабочее состояние каждой секции нагревателей, мультиметром проверить исправность нагревательных элементов, заменить поврежденные нагреватели и обеспечить нормальную работу системы нагрева.
III. Неисправность: нестабильный рабочий ток
(I) Причины неисправностей
1. Аномалии в системе подачи материала: нестабильная работа дозатора приводит к колебаниям количества подаваемого материала, нагрузка на главный двигатель изменяется вместе с количеством подачи, что вызывает нестабильность тока.
2. Проблемы с подшипниками главного двигателя: повреждение или плохая смазка подшипников главного двигателя приводят к неравномерному увеличению сопротивления в работе, колебаниям нагрузки двигателя и нестабильности тока.
3. Неисправности системы нагрева: периодические сбои в работе одной из секций нагревателей приводят к нестабильной степени пластификации материала, увеличивают колебания рабочего сопротивления главного двигателя и вызывают нестабильность тока.
4. Проблемы с узлом шнека: неправильные размеры или фазовое смещение регулировочных прокладок шнека либо зацепление элементов шнека приводят к резким изменениям нагрузки на главный двигатель во время работы и колебаниям тока.
(II) Методы устранения
1. Ремонт системы подачи материала: проверить двигатель дозатора, механизм передачи и уровень в бункере, устранить неисправности дозатора и обеспечить равномерную и стабильную подачу материала.
2. Обслуживание подшипников двигателя: разобрать главный двигатель для проверки состояния подшипников, очистить корпус подшипника и добавить качественные смазочные материалы; при повреждении подшипников своевременно заменить их на подшипники той же модели.
3. Ремонт системы нагрева: провести комплексную проверку каждой секции нагревателей и систем терморегулирования, заменить периодически выходящие из строя нагревательные элементы и обеспечить равномерный и стабильный нагрев.
4. Регулировка узла шнека: после остановки машины проверить размеры и фазовое положение регулировочных прокладок шнека, извлечь шнек для проверки зацепления элементов и заново собрать узел шнека в соответствии со стандартами.
IV. Неисправность: аномальный шум главного двигателя
(I) Причины неисправностей
1. Повреждение подшипников: износ шариков подшипников, царапины на дорожках качения или повреждение сепараторов подшипников главного двигателя приводят к появлению металлических звуков трения и ударных шумов во время работы.
2. Неисправности тиристорной выпрямительной цепи: повреждение одного из тиристорных элементов в цепи тиристорного выпрямителя главного двигателя приводит к аномальному выходу тока и посторонним шумам при работе двигателя.
(II) Методы устранения
1. Замена поврежденных подшипников: разобрать главный двигатель, заменить поврежденные подшипники, обеспечить соответствие зазоров подшипников требованиям при сборке и добавить достаточное количество смазочных материалов.
2. Ремонт выпрямительной цепи: проверить цепь тиристорного выпрямителя главного двигателя, мультиметром проверить характеристики тиристорных элементов, заменить поврежденные тиристоры и обеспечить стабильный выход тока цепи.
V. Неисправность: чрезмерно высокий нагрев подшипников главного двигателя
(I) Причины неисправностей
1. Плохая смазка: недостаточное количество смазочных материалов для подшипников, использование неподходящих марок или старение и деградация смазки приводят к увеличению сопротивления трения и избыточному тепловыделению при работе подшипников.
2. Сильный износ подшипников: после длительного использования подшипников износ шариков и дорожек качения усиливается, тепловыделение от трения при работе увеличивается, что приводит к повышению температуры.
(II) Методы устранения
1. Оптимизация условий смазки: очистить старую смазку внутри корпуса подшипника, добавить достаточное количество смазочных материалов требуемой маркой для оборудования и обеспечить надлежащую смазку подшипников.
2. Замена изношенных подшипников: оценить степень износа подшипников; если износ превышает норму, своевременно заменить их на новые во избежание более серьезных неисправностей двигателя, вызванных повреждением подшипников.
VI. Неисправность: перегрузка главного двигателя
(I) Причины неисправностей
1. Резкое изменение технологической нагрузки: внезапное увеличение количества подаваемого материала в экструдер или чрезмерная твердость/вязкость материала приводят к резкому росту нагрузки на главный двигатель, превышающему номинальную нагрузку.
2. Заедание оборудования: попадание металлических инородных тел в систему экструзии или заклинивание шнека приводят к резкому увеличению рабочего сопротивления главного двигателя и возникновению перегрузки.
3. Неправильный выбор двигателя: номинальная мощность главного двигателя слишком мала для удовлетворения фактических требований производственной нагрузки, что приводит к длительной работе в режиме перегрузки.
(II) Методы устранения
1. Стабилизация технологических параметров: отрегулировать скорость подачи для обеспечения равномерного количества материала; проверить характеристики материала, не допускать попадания некондиционного сырья в экструдер и снизить внезапные изменения нагрузки.
2. Устранение заедания оборудования: немедленно остановить машину, разобрать систему экструзии и головку, удалить внутренние инородные тела, проверить состояние износа шнека и перезапустить оборудование после ремонта.
3. Оптимизация выбора двигателя: заменить главный двигатель на модель с большей номинальной мощностью в соответствии с фактическими требованиями производственной нагрузки, обеспечив запас мощности двигателя в 10–20% во избежание длительной работы в режиме перегрузки.
VII. Профилактические меры против неисправностей главного двигателя
1. Стандартизация процедур эксплуатации: строго соблюдать процедуры при запуске, остановке и в процессе производства во избежание неисправностей из-за ошибок оператора, таких как обеспечение достаточного предварительного нагрева, равномерной подачи и правильной последовательности запуска и остановки.
2. Усиление ежедневного обслуживания: регулярно проверять состояние смазки подшипников главного двигателя, своевременно пополнять или заменять смазочные материалы; регулярно диагностировать цепь питания, блокировочное защитное устройство и частотный преобразователь для обеспечения нормальной работы каждого компонента; регулярно очищать систему охлаждения двигателя для обеспечения хорошего теплоотвода.
3. Мониторинг рабочих параметров: в реальном времени контролировать ток, температуру, скорость и другие параметры главного двигателя во время производства, установить пороги защиты от перегрузки и перегрева и немедленно останавливать машину для диагностики при появлении аномальных параметров во избежание усугубления неисправности.
4. Оптимизация технологического соответствия: разумно регулировать технологические параметры в соответствии с характеристиками материала и требованиями производства, чтобы обеспечить стабильную нагрузку на главный двигатель в пределах номинального диапазона; избегать частых изменений количества подачи, температуры и других параметров для снижения колебаний нагрузки двигателя.
VIII. Заключение
Типичные неисправности главного двигателя двухшнековых экструдеров чаще всего связаны с нарушением правил эксплуатации, недостаточным обслуживанием, колебаниями технологического процесса и неправильной сборкой оборудования. В реальном производстве необходимо точно определять признаки неисправности, проводить глубокий анализ их причин и принимать целенаправленные меры для быстрого устранения; одновременно следует усиливать ежедневное профилактическое обслуживание, стандартизировать процедуры эксплуатации и оптимизировать технологическое соответствие для эффективного снижения частоты возникновения неисправностей главного двигателя и обеспечения стабильной и эффективной работы экструдера. При сложных неисправностях рекомендуется обращаться к квалифицированным специалистам для ремонта во избежание вторичных повреждений из-за самостоятельной разборки.







