

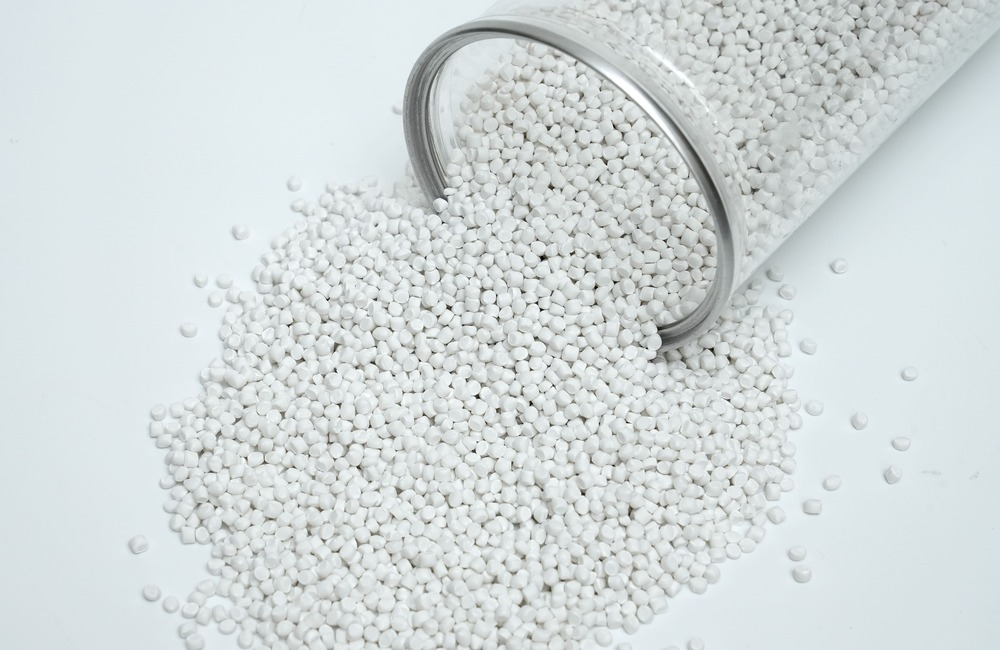
I. Введение: высоконаполненные мастерба́тчи для переработки пластмасс среднего и высокого объема
Высоконаполненный мастерба́тч (HFM) – критически важный с точки зрения затрат компаунд, содержащий 70–85% неорганических минеральных наполнителей (чаще всего карбонат кальция, CaCO₃) в сочетании с полимерным носителем на основе PP или PE, является фундаментальным материалом для глобальной индустрии пластмасс среднего сегмента. Его основные функции – снижение стоимости сырья за счет замены первичной смолы недорогими минеральными наполнителями и улучшение свойств конечного продукта, таких как жесткость, устойчивость к УФ-излучению и пригодность для печати. Наиболее распространенные области применения HFM – выдувная пленка для полиэтиленовых (PE) пакетов и полипропиленовых (PP) тканых мешков, а также литье под давлением для одноразовых пластиковых корпусов, столовых приборов и упаковочных компонентов. Для этих конечных применений стабильность мастерба́тча – включая однородную дисперсию, стабильное содержание влаги и сыпучую форму гранул – является обязательным условием для предотвращения простоев в производстве или дефектов продукции при последующей переработке.
Для производителей HFM и менеджеров по закупкам выбор системы грануляции напрямую определяет стабильность производства, эффективность выпуска и совместимость с конечным продуктом. Струйная грануляция, традиционный метод для компаундирования общего назначения, технически способна производить высоконаполненные мастерба́тчи, но имеет присущие ей эксплуатационные ограничения, препятствующие стабильному крупносерийному производству. Эти ограничения обусловлены уникальными реологическими свойствами рецептур HFM – в частности, их низкой прочностью расплава и высокой абразивностью, – которые выявляют недостатки базовой конструкции процесса струйной грануляции. Для снижения этих рисков и оптимизации производства в соответствии со строгими требованиями качества при производстве мешков и других последующих применениях кольцевая водяная грануляция является предпочтительным целевым решением.
В данной статье приводится нейтральное, основанное на данных техническое сравнение двух методов грануляции с акцентом на то, как их эксплуатационные характеристики влияют на производительность конечного продукта в приложениях выдувной пленки и литья под давлением. Также даются практические рекомендации по оборудованию для оптимизации производства HFM и соответствия требованиям качества мирового рынка пластмасс.
II. Струйная грануляция для высоконаполненных мастерба́тчей: возможности против эксплуатационных ограничений
Струйная грануляция – это давно established, механически простой процесс, широко используемый для производства мастерба́тчей малыми партиями или общего назначения. Его доступность и низкие первоначальные капитальные затраты делают его частым начальным выбором для производителей HFM – и, что важно, он технически способен производить высоконаполненные мастерба́тчи. Однако уникальные свойства материалов рецептур HFM создают постоянные дорогостоящие эксплуатационные проблемы, которые делают этот метод плохо подходящим для крупномасштабного стабильного производства.
2.1 Процесс струйной грануляции для HFM
Чтобы понять его ограничения, необходимо сначала описать процесс струйной грануляции применительно к производству HFM:
- Расплавленная гомогенизированная смесь полимера и наполнителя экструзируется через линейный ряд круглых отверстий фильеры в виде тонких непрерывных нитей («спагетти»).
- Эти нити протягиваются вручную или механически через ванну охлаждения длиной 3–6 метров для затвердевания расплавленного материала.
- После затвердевания нити проходят через систему воздушного ножа для удаления остаточной поверхностной влаги, затем подаются в ротационный резак, который нарезает их на короткие цилиндрические гранулы.
Этот процесс опирается на одно ключевое обязательное требование: экструзированные нити должны оставаться непрерывными, с равномерным натяжением и скоростью, от головки экструдера вплоть до ванны охлаждения и резака. Для рецептур HFM это требование трудно обеспечить при длительных производственных циклах.
2.2 Основная эксплуатационная проблема: частый обрыв нитей
Определяющим ограничением струйной грануляции для производства HFM является постоянный обрыв нитей – проблема, напрямую вызванная уникальными реологическими свойствами высоконаполненных рецептур, и запускающая каскад вторичных производственных проблем. В отличие от мастерба́тчей общего назначения, обладающих высокой эластичной прочностью расплава, рецептуры HFM имеют значительно сниженную прочность расплава: высокая концентрация неорганического наполнителя сильно нарушает молекулярную когезию полимерных цепей, делая расплавленные нити хрупкими, негибкими и склонными к разрыву под собственным весом или при незначительных колебаниях натяжения процесса.
Эта фундаментальная несовместимость материалов усугубляется конструкцией системы струйной грануляции, создающей дополнительные точки напряжения для расплавленных нитей:
- Длинный неподдерживаемый путь охлаждения: ванна охлаждения длиной 3–6 метров требует непрерывного протягивания нитей через воду с постоянной скоростью. Даже незначительное изменение скорости тягового привода или расхода воды может создать неравномерное натяжение, растягивающее тонкие нити с низкой прочностью расплава до разрыва.
- Неравномерность температуры на поверхности фильеры: фильеры для струйной грануляции используют линейный ряд отверстий, подверженных перепадам температуры 5–10 °C по всей поверхности. Этот дисбаланс приводит к тому, что расплавленный материал экструзируется из разных отверстий с разной скоростью – явление, известное как «гонка нитей» (strand racing), – что создает неравномерное натяжение между соседними нитями и значительно повышает риск обрыва.
- Износ фильеры из-за абразивного воздействия: высокое содержание наполнителя в рецептурах HFM обладает высокой абразивностью, со временем изнашивая отверстия фильеры до неровных, некруглых форм. Этот износ приводит к тому, что экструзированные нити имеют неравномерный диаметр, создавая слабые места, которые легко рвутся под натяжением, необходимым для протяжки.
Обрыв нитей – это не мелкая неприятность; это критическое узкое место, напрямую снижающее эффективность производства. При обрыве нити весь последующий процесс должен быть остановлен для удаления оборванной нити из ванны охлаждения и повторной заправки оставшихся нитей в резак. Для большинства производственных линий HFM такие микроостановки происходят 3–6 раз в час, каждая занимает 2–5 минут на устранение. В совокупности эти незапланированные простои снижают фактическую производительность линии на 15–25% по сравнению с ее номинальной максимальной мощностью – значительная потеря для производителей, работающих с низкой маржой товарного сегмента.
2.3 Вторичные риски: износ и неэффективность труда
Абразивный характер рецептур HFM в сочетании с открытой конструкцией струйной системы создает дополнительные долгосрочные эксплуатационные неэффективности:
- Ускоренный износ компонентов: частицы наполнителя действуют как абразив, изнашивая отверстия фильеры, направляющие ролики ванны охлаждения и ножи резака в 2–3 раза быстрее, чем при производстве мастерба́тчей общего назначения. Это требует более частого планового обслуживания для замены изношенных деталей.
- Высокие требования к персоналу: струйная грануляция требует постоянного активного контроля со стороны квалифицированного оператора линии. Оператор должен непрерывно регулировать направляющие натяжения, контролировать выравнивание нитей и немедленно устранять любые проблемы с обрывом или заклиниванием – требование, которое не снижается со временем. Для производственной линии среднего масштаба это увеличивает прямые затраты на рабочую силу.
III. Рекомендуемая система производства: двухшнековый экструдер + линия кольцевой водяной грануляции
Для производителей HFM, ориентированных на рынки выдувной пленки и литья под давлением, оптимальная производственная конфигурация сочетает высокомоментный износостойкий соосно-вращающийся двухшнековый экструдер с прецизионной системой кольцевой водяной грануляции. Эта комбинация специально разработана для работы с уникальными реологическими и абразивными свойствами высоконаполненных рецептур, обеспечивая стабильный поток расплава, необходимый для устойчивой грануляции.
3.1 Профиль поставщика оборудования
Nanjing Kerke Extrusion Equipment Co., Ltd. (партнерская фабрика группы Wanplas) – ведущий мировой производитель высокопроизводительного экструзионного и грануляционного оборудования с более чем 20-летним опытом проектирования комплексных производственных линий, оптимизированных для рецептур высоконаполненных мастерба́тчей. Наши линии специально разработаны для решения основных эксплуатационных проблем производства HFM – от низкой прочности расплава до высокой абразивности – и настроены на обеспечение стабильного качества гранул, требуемого для приложений выдувной пленки и литья под давлением.
3.2 Рекомендуемая модель экструдера: соосно-вращающиеся параллельные двухшнековые экструдеры серии KTE
Экструдер является ядром любой производственной линии HFM, и его конструкция напрямую определяет стабильность и эффективность всего процесса грануляции. Экструдеры Kerke серии KTE специально разработаны для требований высокой вязкости, высокой абразивности и точного управления процессом рецептур HFM, с рядом моделей, соответствующих любым требованиям производительности среднего и крупного масштаба.
Серия KTE включает три основные конфигурации, адаптированные к разным масштабам производства:
- Модель для малых партий или НИОКР с диаметром шнека 35,6 мм, обеспечивающая стабильную производительность 20–150 кг/ч (скорректированный верхний предел для поддержки мелкосерийного коммерческого или пробного производства).
- Модель среднего диапазона высокого объема с диаметром шнека 50 мм, оптимизированная для выпуска 150–300 кг/ч – наиболее распространенная спецификация для поставщиков HFM, обслуживающих клиентов по производству мешков и литью под давлением.
- Крупномасштабная промышленная модель с диаметром шнека 75 мм, способная поддерживать стабильную производительность 600–1200 кг/ч для непрерывных высокообъемных производственных циклов.
Ключевые особенности экструдеров серии KTE (с усиленным акцентом на модель 75 мм для крупномасштабного производства)
Все экструдеры серии KTE спроектированы с ключевыми функциями, критически важными для производства HFM, при этом промышленная модель 75 мм включает дополнительные улучшения для поддержки длительных высокообъемных производств:
- Высокомоментный приводной механизм: модель 75 мм оснащена двигателем переменного тока с векторным управлением мощностью 132–160 кВт и усиленным редуктором, обеспечивающими достаточный запас мощности для переработки высоконаполненных рецептур (до 85% CaCO₃) при максимальной производительности без проскальзывания шнека или перегрузки.
- Модульная конструкция шнека и цилиндра: все модели используют блочную конфигурацию шнека, оптимизированную для распределительного смешивания, обеспечивающую однородную дисперсию наполнителя без чрезмерного сдвига, который мог бы деградировать полимерную матрицу. Модель 75 мм имеет цилиндр из 12 секций с 8 независимыми зонами температурного контроля с обратной связью (точность ±1 °C), поддерживающими постоянную вязкость расплава даже при непрерывной работе 24/7.
- Точный контроль подачи: гравиметрические дозирующие устройства по потере веса являются стандартными, обеспечивая корректировку скорости подачи в реальном времени для поддержания точности рецептуры в пределах ±0,5% от целевых значений. Модель 75 мм включает синхронизированную систему боковой подачи, которая вводит наполнитель после плавления, улучшая смачивание полимера и снижая абразивное воздействие на зону загрузки.
- Улучшенная износостойкость: элементы шнека и вкладыши цилиндра для всех моделей, оптимизированных под HFM, изготовлены из быстрорежущей инструментальной стали с лазерно-наплавленным покрытием из карбида вольфрама (твердость HRC 62–65). Для модели 75 мм толщина покрытия увеличена до 3 мм, что продлевает срок службы изнашиваемых деталей в 2–3 раза по сравнению со стандартными конфигурациями.
- Продвинутая дегазация: высокопроизводительная вакуумная система дегазации интегрирована в цилиндр модели 75 мм, удаляя летучую влагу и низкомолекулярные примеси из полимерного расплава, что стабилизирует конечное содержание влаги в гранулах и снижает риски дефектов при последующей переработке.
3.3 Рекомендуемая система кольцевой водяной грануляции
Экструдеры Kerke серии KTE полностью совместимы с нашими прецизионными системами кольцевой водяной грануляции, специально разработанными для бесшовного сочетания с характеристиками подачи расплава экструдера. Эта интегрированная система настроена на поддержание идеальной синхронизации между производительностью экструдера, скоростью ножей резака и расходом воды – критически важной основой для стабильной грануляции без дефектов.
Ключевые особенности системы кольцевой водяной грануляции включают:
- Закаленная износостойкая поверхность фильеры и режущие ножи: обработаны из высокопрочной инструментальной стали, чтобы выдерживать постоянное абразивное воздействие высоконаполненных рецептур, сохраняя точную геометрическую точность при длительных производственных циклах. Поверхность фильеры имеет радиальное расположение оптимизированных отверстий, обеспечивающее равномерный поток расплава и постоянную скорость экструдата по всей поверхности фильеры.
- Система контроля температуры воды с обратной связью: поддерживает температуру гранулирующей воды на постоянном уровне 15–25 °C, обеспечивая стабильное равномерное охлаждение гранул для предотвращения деформации или слипания. Система циркуляции воды включает самоочищающийся фильтр для удаления мелких частиц наполнителя, снижая требования к обслуживанию при непрерывной работе.
- Высокоэффективный центробежный сушилка: удаляет поверхностную влагу из гранул, достигая стабильного содержания влаги 20–50 ppm – узкого диапазона, необходимого для стабильной переработки выдувной пленки и литья под давлением. Скорость внутреннего импеллера сушилки синхронизирована с выпуском гранул для обеспечения равномерной сушки при всех режимах производительности.
- Вибрационный грохот: классифицирует конечные гранулы, удаляя мелкую фракцию (fines), агломераты или частицы неправильной формы, гарантируя соответствие продукта точным требованиям по размеру и качеству. Грохот оснащен сменными сетчатыми экранами для соответствия требованиям заказчика к размеру гранул.
IV. Кольцевая водяная грануляция: оптимизирована для производства высоконаполненных мастерба́тчей
Кольцевая водяная грануляция – это полуавтоматический целевой процесс, устраняющий основные конструктивные ограничения струйной грануляции – в частности, зависимость от длинных непрерывных нитей, несущих натяжение. Это проверенное предпочтительное решение для производства HFM, поскольку оно разработано с учетом низкой прочности расплава и высокой абразивности высоконаполненных рецептур, обеспечивая стабильную повторяемую работу при крупносерийном производстве.
4.1 Как кольцевая водяная грануляция решает проблему обрыва нитей
Ключевое конструктивное различие между кольцевой водяной и струйной грануляцией заключается во времени и месте резки. В системе кольцевой водяной грануляции расплавленный материал режется непосредственно на выходе из фильеры, тогда как система струйной грануляции требует прохождения материала большого расстояния перед резкой. Это фундаментальное изменение конструкции устраняет корневую причину обрыва нитей:
- Расплавленная смесь полимера и наполнителя экструзируется через компактный радиальный массив отверстий фильеры – а не линейный ряд, используемый в оборудовании для струйной грануляции. Эта конструкция обеспечивает равномерный поток расплава и постоянную температуру по всей поверхности фильеры, устраняя явление «гонки нитей».
- Резка происходит непосредственно на выходе из фильеры с помощью вращающихся прецизионных ножей. Свежесрезанные гранулы мгновенно закаляются и транспортируются высокоскоростным непрерывным водяным кольцом, текущим вокруг головки резака. Это немедленное равномерное охлаждение предотвращает деформацию или слипание, полностью устраняя необходимость в длинной ванне охлаждения с натяжением нитей, требуемой при струйной грануляции.
- Затем вода и гранулы разделяются в центробежной сушилке, удаляющей поверхностную влагу, после чего гранулы проходят через вибрационный грохот для удаления мелкой фракции или частиц неправильной формы.
Устраняя длинный неподдерживаемый путь нитей и требование непрерывного натяжения, кольцевая водяная грануляция полностью исключает обрыв нитей. Это приводит к снижению незапланированных простоев, связанных с обработкой нитей, на 95% и увеличивает фактическую производительность производства на 20–30% по сравнению с аналогичной по размеру линией струйной грануляции.
4.2 Важное техническое уточнение: форма гранул, содержание влаги и производительность конечного продукта
Распространенная озабоченность производителей HFM, рассматривающих переход от струйной к кольцевой водяной грануляции, заключается в том, как изменение способа производства гранул повлияет на качество конечного продукта – особенно для приложений выдувной пленки и литья под давлением. Технические данные и реальные производственные результаты подтверждают, что влияние на производительность конечного использования пренебрежимо мало, без изменений базовых свойств материала мастерба́тча:
- Форма гранул: струйная грануляция производит однородные прямые цилиндрические гранулы, тогда как кольцевая водяная грануляция производит короткие цилиндрические или линзовидные гранулы. Эта разница в форме не оказывает измеримого влияния на последующую переработку или качество конечного продукта. Оба типа гранул демонстрируют идентичные характеристики сыпучести, равномерно плавятся в цилиндрах экструдеров или литьевых машин и равномерно диспергируют наполнитель в конечном полимерном расплаве.
- Контроль влаги: ни один процесс не устраняет влагу полностью, но кольцевая водяная грануляция обеспечивает стабильное небольшое улучшение контроля содержания влаги – ключевое преимущество для приложений выдувной пленки и литья под давлением. Струйная грануляция полагается на воздушный нож для удаления поверхностной влаги, что может оставить остаточную влагу в диапазоне 50–200 ppm со значительными колебаниями в зависимости от влажности окружающей среды и скорости линии. Кольцевая водяная грануляция использует высокоэффективную центробежную сушилку в сочетании с вибрационным грохотом, которая стабильно снижает поверхностную влагу до 20–50 ppm – узкий стабильный диапазон, предотвращающий нестабильность пузырей при выдуве пленки или поверхностные дефекты литых деталей.
- Стабильность свойств материала: множество независимых испытаний материалов подтверждают, что базовые свойства HFM – включая индекс расплава (MFI), качество дисперсии наполнителя и механические характеристики – идентичны независимо от того, производится ли он методом струйной или кольцевой водяной грануляции. Единственные значимые различия касаются эффективности производства и стабильности содержания влаги – оба фактора благоприятствуют кольцевой водяной грануляции для крупносерийного производства HFM.
V. Реальное производственное подтверждение: кейс клиента
Один из наших долгосрочных клиентов по производству HFM, поставляющий мастерба́тч региональным производителям полиэтиленовых (PE) пакетов и полипропиленовых (PP) тканых мешков, предоставляет четкий пример преимуществ перехода от струйной к кольцевой водяной грануляции. Компания использовала линию струйной грануляции для производства PP мастерба́тча с наполнителем CaCO₃ (80% наполнителя по весу), но испытывала трудности с выполнением растущих требований клиентов по качеству и срокам поставки.
Существующая линия струйной грануляции клиента создавала постоянные дорогостоящие эксплуатационные проблемы:
- Частый обрыв нитей: линия испытывала 4–5 случаев обрыва в час, снижая фактическую производительность на 22% по сравнению с номинальной мощностью.
- Неэффективность труда: линия требовала постоянного контроля со стороны выделенного квалифицированного оператора с частыми ручными вмешательствами для устранения смещения или обрыва нитей.
- Нестабильность содержания влаги: воздушный нож системы струйной грануляции оставлял остаточную влагу в диапазоне 60–180 ppm, вызывая периодические разрывы пузырей при выдуве пленки у клиента и приводя к уровню брака 3–5% при последующем производстве мешков.
После консультации с нашей инженерной командой клиент заменил свою линию струйной грануляции на индивидуальный двухшнековый экструдер KTE 75 в паре с нашей системой кольцевой водяной грануляции – комплексное решение, настроенное под высоконаполненную рецептуру и требования по производительности компании.
Новая линия обеспечила немедленные количественно измеримые улучшения, решившие все существующие производственные проблемы клиента:
- Устранение обрыва нитей: безниточная конструкция грануляции устранила корневую причину обрывов, увеличив фактическую производительность линии на 25% – с 960 кг в час до полной номинальной максимальной мощности 1200 кг в час.
- Снижение требований к персоналу: высокий уровень автоматизации системы кольцевой водяной грануляции устранил необходимость в выделенном операторе линии для контроля натяжения нитей. Один оператор смог управлять всей производственной линией, снизив прямые затраты на рабочую силу на 50%.
- Стабилизация содержания влаги: центробежная сушилка стабильно снижала содержание влаги в гранулах до 20–40 ppm, устраняя проблемы с разрывами пузырей, связанными с влагой, при последующем выдуве пленки и снижая уровень брака клиента до менее чем 1%.
- Стабильное качество продукта: точный контроль процесса в системе грануляции обеспечил однородный размер гранул и дисперсию наполнителя, что привело к мастерба́тчу, стабильно соответствующему спецификациям качества клиентов по производству мешков.
Важно, что лабораторные испытания подтвердили, что базовые свойства материала мастерба́тча – включая индекс расплава, дисперсию наполнителя и механические характеристики – не изменились после смены системы грануляции. Единственными значимыми улучшениями стали эффективность производства и стабильность содержания влаги – оба фактора напрямую повысили конкурентоспособность клиента и удовлетворенность клиентов.
VI. Заключение: баланс между производственными возможностями, эффективностью и качеством конечного применения
Струйная грануляция является технически жизнеспособным вариантом для мелкосерийного или низкообъемного производства HFM, но ее присущие конструктивные ограничения делают ее плохим выбором для производителей, ориентирующихся на рынки выдувной пленки и литья под давлением среднего и высокого объема – особенно тех, кто поставляет производителям PP и PE мешков. Низкая прочность расплава высоконаполненных рецептур в сочетании с зависимостью струйной системы от непрерывных нитей, несущих натяжение, приводит к частым обрывам, незапланированным простоям, высоким затратам на рабочую силу и нестабильному содержанию влаги – все это подрывает рентабельность и повышает риски проблем с качеством при последующей переработке.
Кольцевая водяная грануляция является оптимальным решением для производства HFM, поскольку она специально разработана для устранения этих основных ограничений. Разрезая расплавленный материал непосредственно на выходе из фильеры и устраняя длинный неподдерживаемый путь нитей, она полностью исключает риск обрыва нитей, значительно повышает эффективность производства и обеспечивает гораздо более стабильное содержание влаги – все это без изменения базовых свойств материала мастерба́тча.
Для производителей HFM и менеджеров по закупкам, стремящихся модернизировать свои производственные линии, Nanjing Kerke Extrusion Equipment Co., Ltd. предлагает полностью интегрированное комплексное решение, адаптированное к уникальным требованиям высоконаполненных рецептур. Наши двухшнековые экструдеры серии KTE в паре с прецизионными системами кольцевой водяной грануляции обеспечивают стабильный поток расплава, износостойкость и управление процессом, необходимые для соответствия строгим требованиям качества конечных пользователей выдувной пленки и литья под давлением – одновременно снижая эксплуатационные расходы и открывая возможности для более высокой производительности.
+86 15950512730 (Нажмите здесь, чтобы связаться с нами напрямую)







