

В отраслях переработки полимеров, исследования материалов и мелкосерийного компаундирования лабораторный двухшнековый экструдер является незаменимым основным оборудованием, связывающим теоретические исследования рецептур с промышленным массовым производством. Как высокоточный экспериментальный инструмент, он обеспечивает стабильные, управляемые и масштабируемые данные о процессе обработки, что делает его первым выбором для команд НИОКР, академических учреждений и производителей материалов по всему миру.
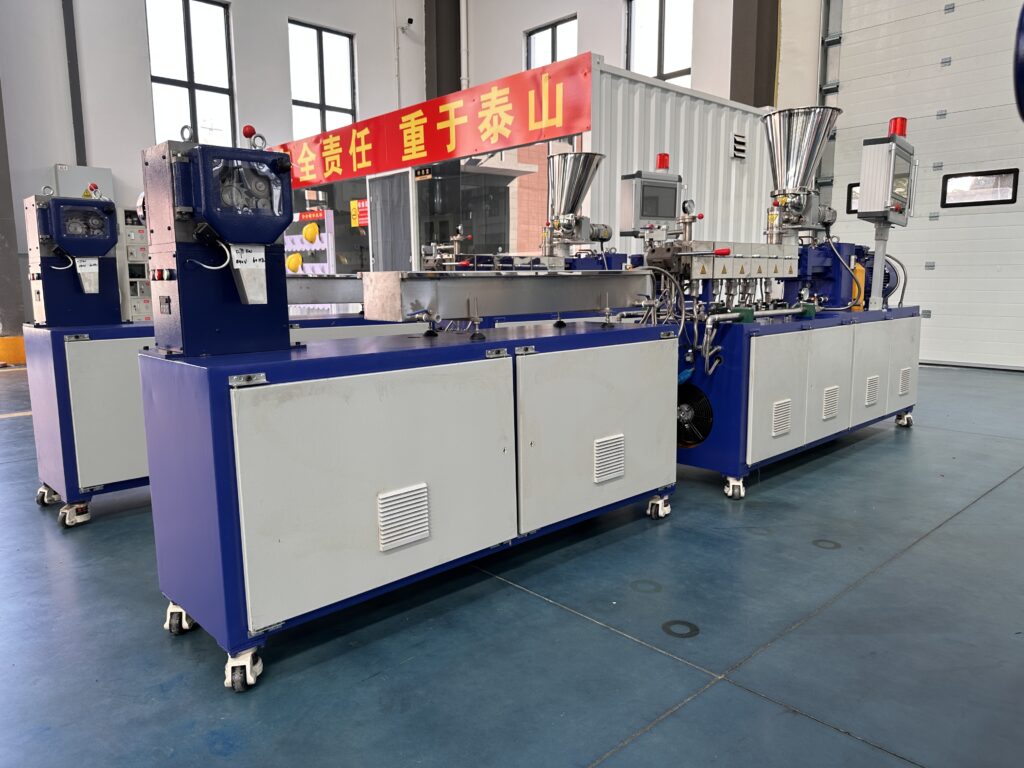
I. Определение лабораторного двухшнекового экструдера
Лабораторный двухшнековый экструдер — это малогабаритное высокоточное устройство для переработки полимеров, предназначенное для экспериментальных исследований, разработки рецептур, мелкосерийной пробной продукции и испытаний характеристик полимерных материалов. В отличие от крупногабаритных промышленных двухшнековых экструдеров, он отличается компактной конструкцией, точным контролем параметров, низким расходом материала и высокой гибкостью, что делает его идеальным для моделирования промышленных производственных процессов с минимальными потерями сырья. Как правило, оснащенный соосно-вращающимися параллельными шнеками (наиболее распространенная конфигурация), он выполняет непрерывные процессы, включая загрузку, пластификацию, сдвиговое воздействие, смешивание, диспергирование, дегазацию и формование, удовлетворяя потребности НИОКР для термопластов, мастербажей, биоразлагаемых материалов, композитов и модифицированных полимеров.
II. Принцип работы лабораторного двухшнекового экструдера
Основной механизм работы лабораторного двухшнекового экструдера основан на синхронном вращении пары точно зацепляющихся соосно-вращающихся параллельных шнеков внутри секционированного цилиндра. Это механическое движение обеспечивает транспортировку материала и непрерывные физико-химические реакции, при этом весь процесс разделен на пять ключевых этапов:
1. Этап загрузки и транспортировки
Сырье (полимерные смолы, наполнители, добавки, армирующие материалы и т.д.) подается в зону загрузки цилиндра через прецизионный дозирующий питатель (гравиметрический или объемный). Транспортирующая спираль вращающегося шнека равномерно продвигает материалы вперед, предотвращая сводообразование материала и обеспечивая равномерную подачу. На этом этапе поддерживаются низкая температура и низкое сдвиговое усилие во избежание преждевременного плавления материала.
2. Этап пластификации и плавления
По мере продвижения материалов в зону сжатия глубина витка шнека постепенно уменьшается, увеличивая степень сжатия материала. Нагревательные модули цилиндра и теплота, выделяемая при сдвиговом трении от вращения шнеков, повышают температуру до точки плавления полимера, превращая твердую смолу в вязкий расплав. Этот этап обеспечивает полное плавление базовых смол и предварительное смешивание с добавками.
3. Этап смешивания и диспергирования
Расплав поступает в зону смешивания, оснащенную сдвиговыми блоками, месильными блоками и зубчатыми смесительными элементами. Высокоинтенсивное сдвиговое воздействие и экструзия от зацепляющихся шнеков разрушают агломераты (наполнители, пигменты, добавки), достигая равномерного диспергирования и распределения. Это ключевой этап для оптимизации характеристик рецептуры, напрямую влияющий на однородность материала и его механические свойства.
4. Этап дегазации и вакуумной откачки
Большинство лабораторных двухшнековых экструдеров оснащены портом вакуумной дегазации для удаления летучих компонентов (влаги, остаточных растворителей, низкомолекулярных газов) из расплава. Это устраняет воздушные пузырьки, повышает плотность продукта и улучшает гладкость поверхности и механическую прочность, что критически важно для исследований высокоэффективных материалов.
5. Этап формования и выгрузки
Очищенный расплав подается к головке экструзионной матрицы через дозирующую зону шнека, где он экструзируется в жгуты, листы или другие нестандартные формы. Экструдированный расплав охлаждается, сушится и гранулируется для получения окончательных экспериментальных образцов для испытаний характеристик (прочность на растяжение, ударная вязкость, термостойкость и т.д.) и верификации промышленного производства.
III. Ключевые особенности лабораторного двухшнекового экструдера
Лабораторные двухшнековые экструдеры разработаны для удовлетворения потребностей НИОКР в точности и гибкости, обладая явными преимуществами перед одношнековыми экструдерами и крупными промышленными моделями. Ключевые особенности включают:
1. Сверхвысокая точность управления
Оснащенный системами управления с ПЛК и сенсорным экраном, а также цифровым регулированием параметров, он обеспечивает точный контроль температуры (точность ±1℃), скорости шнека, скорости подачи, вакуумного давления и крутящего момента. Мониторинг данных в реальном времени и их сохранение гарантируют воспроизводимость экспериментальных результатов, устраняя отклонения данных, вызванные ручным управлением.
2. Compact Structure & Small Footprint
Разработан для лабораторных условий и мастерских НИОКР, имеет малую занимаемую площадь, модульную компоновку и простоту установки. Не требует крупной инфраструктуры, что делает его подходящим для университетов, научно-исследовательских институтов и корпоративных центров НИОКР с ограниченным пространством.
3. Низкий расход материала & высокая экономическая эффективность
В отличие от промышленных экструдеров, требующих сотни килограммов сырья на партию, лабораторные модели требуют всего от 500 г до 5 кг материалов для проведения валидных экспериментов, что значительно снижает затраты на НИОКР для дорогостоящих полимеров, специальных добавок и мелкосерийных рецептур.
4. Модульная & гибкая конструкция
Шнековые элементы, секции цилиндра и экструзионные головки являются модульными и взаимозаменяемыми. Пользователи могут настраивать комбинации шнеков, длину цилиндров и порты дегазации в соответствии с различными материалами (пластики, резина, биоразлагаемые полимеры, нанокомпозиты) и процессами (компаундирование, модификация наполнением, реактивная экструзия).
5. Простота очистки & быстрая смена материалов
Цилиндр имеет конструкцию быстрого открывания с гидравлическим или ручным приводом, а шнековые элементы являются съемными, что упрощает очистку и смену материалов. Это сокращает время простоя между испытаниями рецептур и повышает эффективность НИОКР.
6. Широкая совместимость с материалами
Совместим практически со всеми термопластичными полимерами, включая PP, PE, ABS, PC, PA, PET, PLA, PHA и высокоэффективные инженерные пластики. Поддерживает модификацию наполнителями (стекловолокно, углеродное волокно, тальк), производство мастербажей (цветовые мастербажи, функциональные мастербажи) и реактивную экструзию (прививка, сшивание).
IV. Конфигурация & компоненты лабораторного двухшнекового экструдера
Высокоэффективный лабораторный двухшнековый экструдер состоит из нескольких основных систем, каждая из которых оптимизирована для обеспечения точности и стабильности. Стандартная конфигурация включает:
1. Система шнеков и цилиндров
Ключевой компонент: шнеки изготовлены из быстрорежущей инструментальной стали или легированной стали с нитридным/карбидным покрытием для обеспечения износостойкости и коррозионной стойкости; цилиндры представляют собой секционированные легированные цилиндры с биметаллическими внутренними втулками для увеличения срока службы. Диаметры шнеков обычно варьируются от 16 мм до 25 мм (стандартные лабораторные модели), с соотношением длины к диаметру (L/D) 32:1, 40:1 или 48:1 для удовлетворения различных требований к смешиванию и компаундированию при испытаниях НИОКР.
2. Система привода
Включает высокомоментный редуктор, двигатель и узел подшипников, обеспечивая стабильное регулирование скорости и достаточный крутящий момент для смешивания высоковязких материалов. Защита от перегрузки предотвращает повреждение оборудования при внезапных скачках нагрузки.
3. Система подачи
Прецизионные гравиметрические дозирующие питатели (дифференциальная конструкция двойного типа, стандарт для высокоточных лабораторных моделей) обеспечивают стабильную и точную подачу порошкообразного сырья, гранулированных смол и вязких добавок с независимым регулированием скорости для устранения колебаний подачи и обеспечения равномерной доставки материала.
4. Система контроля температуры
Многозонный независимый контроль температуры (электрический нагрев + воздушное/водяное охлаждение) для каждой зоны цилиндра и экструзионной головки, с быстрым откликом на нагрев и охлаждение для поддержания стабильных технологических температур.
5. Система вакуумной дегазации
Включает вакуумный насос, порт дегазации и уплотнительный узел, с регулируемой степенью вакуума для эффективного удаления летучих веществ и улучшения качества расплава.
6. Система управления и сбора данных
Промышленный ПЛК с сенсорным экраном и интуитивно понятным человеко-машинным интерфейсом (HMI), поддерживающий предустановку параметров, мониторинг в реальном времени, запись данных, анализ кривых и аварийные сигналы неисправностей. Некоторые модели поддерживают удаленный мониторинг для интеллектуального управления НИОКР.
7. Вспомогательное оборудование
Соответствующие аксессуары включают резервуары с охлаждающей водой, воздушные сушилки, грануляторы, тянущие устройства и насосы расплава, формируя полную экспериментальную линию для оптимизации подготовки образцов.
V. Подробные сценарии применения лабораторного двухшнекового экструдера
Универсальность лабораторных двухшнековых экструдеров обеспечивает их широкое применение в полимерной, химической, материаловедческой и производственной отраслях. Основные сценарии применения подробно описаны ниже:
1. Разработка и оптимизация рецептур полимеров
Наиболее ключевой сценарий: команды НИОКР тестируют различные соотношения смол, дозировки наполнителей, типы добавок и параметры обработки для разработки новых материалов с заданными характеристиками (высокая прочность, термостойкость, огнестойкость, биоразлагаемость). Используется для модифицированных пластиков, полимерных сплавов и специальных функциональных материалов.
2. Производство мастербажей и испытания характеристик
Мелкосерийное пробное производство цветовых мастербажей, наполнительных мастербажей, антипиреновых мастербажей и антистатических мастербажей. Позволяет проверить однородность цвета, эффект диспергирования и совместимость мастербажа с базовыми смолами, направляя промышленное производство мастербажей.
3. Filling & Reinforcement Modification
Тестирует модификацию стекловолокном, углеродным волокном, тальком, карбонатом кальция и наноматериалами для повышения жесткости, вязкости и термостойкости материала. Широко используется в НИОКР автомобильной, электронной и строительной отраслей.
4. Исследования биоразлагаемых и биобased материалов
Перерабатывает PLA, PHA, крахмалосодержащие композиты и другие экологически чистые материалы, оптимизируя параметры обработки для решения таких проблем, как низкая термостабильность и низкая механическая прочность, поддерживая инновации в области устойчивых материалов.
5. Эксперименты по реактивной экструзии
Проводит химические реакции in situ (прививка, сшивание, поликонденсация) во время экструзии для получения функциональных полимеров, сокращая количество стадий реакции и повышая производственную эффективность по сравнению с традиционными реакторами.
6. Академические исследования и обучение
Используется в лабораториях полимерной науки и материаловедения университетов и профессиональных колледжах для обучения студентов, научных экспериментов и исследований диссертаций, помогая учащимся освоить принципы переработки полимеров.
7. Мелкосерийное пробное производство и рыночная верификация
Производит небольшие партии образцов новых материалов (10–100 кг) для тестирования клиентами, рыночной верификации и сертификации, избегая рисков массового производства и сокращая циклы вывода продукта на рынок.
8. Исследования рециклинга и вторичных материалов
Тестирует модификацию переработанных пластиков, удаление примесей и улучшение характеристик вторичных материалов для поддержки проектов циркулярной экономики и рециклинга отходов пластика.
VI. Подробная интерпретация сценариев: почему выбирают лабораторный двухшнековый экструдер
Многие предприятия и научно-исследовательские институты отдают приоритет лабораторным двухшнековым экструдерам перед промышленными моделями или одношнековыми экструдерами для НИОКР, руководствуясь незаменимыми практическими преимуществами:
1. Минимизация затрат на НИОКР и потерь материала
Промышленные экструдеры требуют больших объемов материала, тогда как лабораторные модели требуют всего от граммов до килограммов сырья, что критически важно для дорогостоящих смол, редких добавок и испытаний мелкосерийных рецептур. Это значительно сокращает затраты на НИОКР и ускоряет цикл итерации рецептуры.
2. Обеспечение воспроизводимости экспериментальных данных
Точный контроль параметров устраняет человеческий фактор, генерируя стабильные, повторяемые экспериментальные данные. Эти данные масштабируются до промышленного производства, обеспечивая соответствие лабораторных результатов стабильности массового производства и снижая риски пробного производства.
3. Максимизация гибкости и эффективности НИОКР
Модульная конструкция поддерживает быструю настройку параметров и структуры, адаптируясь к множеству типов материалов и процессов. Быстрая очистка и смена материалов сокращают время простоя, позволяя командам НИОКР выполнять больше испытаний за меньшее время.
4. Аутентичное моделирование промышленных производственных процессов
Лабораторные модели сохраняют основную структуру и принципы обработки промышленных двухшнековых экструдеров, полностью воспроизводя промышленные эффекты смешивания, сдвигового воздействия и дегазации. Рецептуры, верифицированные в лаборатории, могут быть напрямую масштабированы, устраняя отклонения процесса между лабораторией и заводом.
5. Компактный & удобный для лаборатории дизайн
Малый размер, низкий уровень шума и простота эксплуатации подходят для лабораторных условий без необходимости выделенных крупных цехов. Поддерживает параллельные НИОКР на нескольких рабочих местах, что идеально подходит для небольших команд НИОКР и академических учреждений.
6. Комплексная поддержка испытаний характеристик
Может быть сопряжен с различным испытательным оборудованием для анализа показателя текучести расплава (MFI), вязкости, механических свойств и термостабильности, предоставляя полные данные по всей цепочке для оптимизации характеристик материала и сертификации новых продуктов.
VII. Рекомендуемые модели лабораторных двухшнековых экструдеров
Для высокоточных, стабильных и экономически эффективных лабораторных двухшнековых экструдеров компания Nanjing Kerke Extrusion Equipment Co., Ltd. предлагает три основные лабораторные модели, адаптированные под потребности НИОКР и мелкосерийных пробных испытаний, с возможностью профессиональной кастомизации для специальных технологических требований. Другое вспомогательное экструзионное оборудование соответствует универсальным отраслевым стандартам без указания бренда.
1. Лабораторный двухшнековый экструдер Kerke KTE-16
Начальная модель с высокой точностью, диаметр шнека 16 мм, L/D 32:1/40:1 на выбор. Сверхнизкий расход материала (минимальная партия 500 г), компактный дизайн, подходит для университетских лабораторий, небольших команд НИОКР и предварительного отбора рецептур. Поддерживает базовое компаундирование, модификацию наполнением и испытания мастербажей.
2. Лабораторный двухшнековый экструдер Kerke KTE-20
Самая продаваемая универсальная модель, диаметр шнека 20 мм, L/D 40:1/48:1 на выбор. Сбалансированный крутящий момент и эффективность смешивания, совместимость практически со всеми термопластами, биоразлагаемыми материалами и высоковязкими полимерами. Оснащен двумя гравиметрическими дозирующими питателями и полной системой вакуумной дегазации, идеален для корпоративных центров НИОКР и испытаний рецептур среднего масштаба.
3. Лабораторный двухшнековый экструдер Kerke KTE-25D
Высокоэффективная лабораторная модель с увеличенной производительностью, диаметр шнека 26 мм, L/D 40:1/48:1 на выбор. Более высокий номинальный крутящий момент и более высокая эффективность смешивания, подходит для непрерывных мелкосерийных НИОКР и пилотных испытаний, поддерживая процессы модификации с высоким содержанием наполнителя и реактивной экструзии со стабильной производительностью и постоянным качеством образцов.
Рекомендации по универсальному вспомогательному оборудованию
Соответствующие стандартные аксессуары включают прецизионные гравиметрические питатели, системы водяного циркуляционного охлаждения, воздушные грануляторы, вакуумные насосы и шкафы управления ПЛК. Они универсально совместимы со всеми лабораторными двухшнековыми экструдерами и могут быть кастомизированы в зависимости от потребностей материала и процесса.
VIII. Цена лабораторного двухшнекового экструдера (USD)
Цены на лабораторные двухшнековые экструдеры Kerke основаны на модели, конфигурации и кастомизации, с прозрачными и экономически эффективными предложениями для глобальных клиентов. Все цены указаны в USD (FOB Нанкин), без учета доставки и налогов:
1. Лабораторный двухшнековый экструдер Kerke KTE-16
Цена стандартной конфигурации: $12,800 – $15,200. Кастомные улучшения (биметаллические цилиндры, высокомоментные редукторы, удаленный мониторинг, программное обеспечение для регистрации данных) добавляют $2,000 – $3,500.
2. Лабораторный двухшнековый экструдер Kerke KTE-20
Цена стандартной конфигурации: $16,500 – $19,200. Кастомные улучшения (многозонная вакуумная дегазация, специализированные смесительные элементы, расширенный экспорт данных, улучшение сенсорного HMI) добавляют $2,500 – $4,000.
3. Лабораторный двухшнековый экструдер Kerke KTE-25D
Цена стандартной конфигурации: $23,000 – $25,800. Кастомные улучшения (высокопроизводительные транспортные системы, автоматические гранулирующие установки, интерфейсы онлайн-мониторинга расплава, биметаллический узел шнек-цилиндр) добавляют $2,800 – $4,500.
Ценовой диапазон универсального вспомогательного оборудования
Стандартные комплекты вспомогательного оборудования (прецизионный гравиметрический дозирующий питатель + система водяного циркуляционного охлаждения + воздушный гранулятор): $2,800 – $5,200, в зависимости от точности управления, производительности транспортировки и степени кастомизации. Кастомные вспомогательные компоненты оцениваются отдельно на основе конкретных технических требований.
IX. Общие проблемы, решения, методы предотвращения & заблуждения
Во время эксплуатации лабораторные двухшнековые экструдеры могут сталкиваться с проблемами, вызванными неправильной эксплуатацией, несоответствием параметров или проблемами с материалом. Ниже приведен подробный разбор общих проблем, корневых причин, целевых решений и методов предотвращения, а также профессиональная техническая поддержка Kerke для эффективного устранения неисправностей.
1. Общая проблема: плохая однородность расплава / неравномерное диспергирование
Анализ причин
Неправильная комбинация шнеков (недостаточное количество смесительных элементов), низкая скорость шнека, неравномерная подача, недостаточная температура или высокое содержание наполнителя, приводящее к агломерации.
Solutions
Оптимизируйте конфигурацию шнеков, добавив месильные/смесительные элементы; соответствующим образом увеличьте скорость шнека для усиления сдвигового усилия; откалибруйте питатели для равномерной подачи; повысьте температуру цилиндра в зоне смешивания для улучшения текучести расплава; предварительно высушите наполнители для снижения агломерации.
Методы предотвращения
Выбирайте соответствующие комбинации шнеков на основе характеристик материала; предварительно тестируйте точность подачи; предварительно высушивайте гигроскопичные материалы; Kerke предоставляет бесплатное руководство по конфигурации шнеков для всех клиентов, чтобы избежать проблем с диспергированием с самого начала.
2. Общая проблема: дефекты пузырьков в расплаве / пористые продукты
Анализ причин
Недостаточная вакуумная дегазация, влажность материала, летучие добавки, заблокированные порты дегазации или низкое давление расплава, приводящее к удержанию газа.
Solutions
Проверьте и очистите порты дегазации; увеличьте степень вакуума и время дегазации; предварительно высушите материалы при 80–120℃ в течение 2–4 часов; замените добавки с низкой летучестью; отрегулируйте скорость шнека для стабилизации давления расплава.
Методы предотвращения
Внедрите обязательную предварительную сушку для гигроскопичных материалов (PLA, PET); регулярно обслуживайте вакуумные насосы и линии дегазации; мониторьте данные по вакууму в реальном времени. Экструдеры Kerke оснащены портами дегазации с защитой от засорения и визуальным мониторингом вакуума для снижения рисков образования пузырьков.
3. Общая проблема: проскальзывание шнека / сводообразование материала
Анализ причин
Низкая температура в зоне загрузки, избыточное количество смазки, гладкая поверхность смолы, непостоянный размер частиц или изношенные элементы шнека, приводящие к плохой транспортировке.
Solutions
Соответствующим образом повысьте температуру в зоне загрузки; уменьшите дозировку смазки; просейте материалы для обеспечения равномерного размера частиц; замените изношенные элементы шнека/транспортировки; используйте устройства принудительной подачи.
Методы предотвращения
Стандартизируйте настройки температуры в зоне загрузки; контролируйте соотношения добавок; регулярно проверяйте износ шнеков; конструкция транспортирующего шнека Kerke с высоким коэффициентом трения эффективно предотвращает проскальзывание и сводообразование.
4. Общая проблема: перегрузка / отключение двигателя
Анализ причин
Чрезмерная скорость подачи, высокая вязкость расплава, чрезмерное содержание наполнителя, заблокированная экструзионная головка или недостаточное соответствие крутящего момента.
Solutions
Уменьшите скорость подачи; повысьте температуру цилиндра для снижения вязкости; отрегулируйте дозировку наполнителя; очистите экструзионную головку; проверьте смазку редуктора. Избегайте принудительной эксплуатации во избежание повреждения оборудования.
Методы предотвращения
Установите разумные параметры подачи на основе вязкости материала; проводите предварительные эксперименты для рецептур с высоким содержанием наполнителя; очищайте экструзионные головки перед эксплуатацией. Экструдеры Kerke имеют интеллектуальную защиту от перегрузки и сигналы тревоги по крутящему моменту в реальном времени для предотвращения отключений и повреждений.
5. Общие заблуждения при эксплуатации
Заблуждение 1: Более высокая скорость шнека = лучшее смешивание. Чрезмерно высокая скорость вызывает деградацию под действием сдвига, плохое диспергирование и износ оборудования; оптимальная скорость зависит от материала.
Заблуждение 2: Более высокая температура = более быстрое плавление. Чрезмерно высокая температура вызывает термическую деградацию, обесцвечивание и потерю характеристик; температура должна соответствовать точке плавления материала.
Заблуждение 3: Пропуск предварительной сушки экономит время. Влажность напрямую вызывает образование пузырьков, ухудшение характеристик и коррозию оборудования; предварительная сушка обязательна для гигроскопичных материалов.
Заблуждение 4: Отсрочка очистки экономит усилия. Карбонизация остатков материала влияет на последующие испытания и повреждает поверхности шнека/цилиндра; требуется немедленная очистка после использования.
X. Тенденции развития лабораторных двухшнековых экструдеров
1. Интеллектуализация & цифровая модернизация
Будущие лабораторные экструдеры будут интегрировать оптимизацию параметров на основе ИИ, удаленный мониторинг, анализ больших данных и автоматическую итерацию рецептур. Интеллектуальные системы HMI будут рекомендовать параметры на основе типов материалов, снижая зависимость от ручного управления и повышая эффективность НИОКР.
2. Высокая точность & развитие микромасштабных моделей
Спрос на микромасштабные лабораторные экструдеры (диаметр шнека <16mm) will grow in demand, supporting milligram-level experiments for high-value materials and reducing R&D costs further. Higher precision temperature and torque control will enhance experimental accuracy.
3. Адаптация к зеленым & устойчивым технологиям
Оборудование будет оптимизировано для биоразлагаемых полимеров, вторичных материалов и биобased композитов, с конструкциями низкой интенсивности сдвига и низкотемпературной обработки для защиты характеристик материала и поддержки НИОКР в области циркулярной экономики.
4. Модульная & кастомизированная интеграция
Модульные компоненты станут более взаимозаменяемыми, поддерживая интеграцию нескольких процессов (экструзия + литье под давлением, экструзия + покрытие). Кастомизированные решения для конкретных отраслей (медицина, автомобильная промышленность, электроника) станут мейнстримом.
5. Энергосберегающий & экологически чистый дизайн
Энергоэффективные двигатели, системы быстрого контроля температуры и конструкции с низким уровнем шума снизят энергопотребление и воздействие на окружающую среду, соответствуя глобальным стандартам низкоуглеродных НИОКР.
6. Расширение межотраслевого применения
Применение расширится за пределы полимеров в пищевую промышленность, фармацевтику и композитные материалы, со специализированными конструкциями для новых систем материалов, расширяя область применения оборудования.
+86 15251813688 (Нажмите здесь, чтобы связаться с нами напрямую)







