

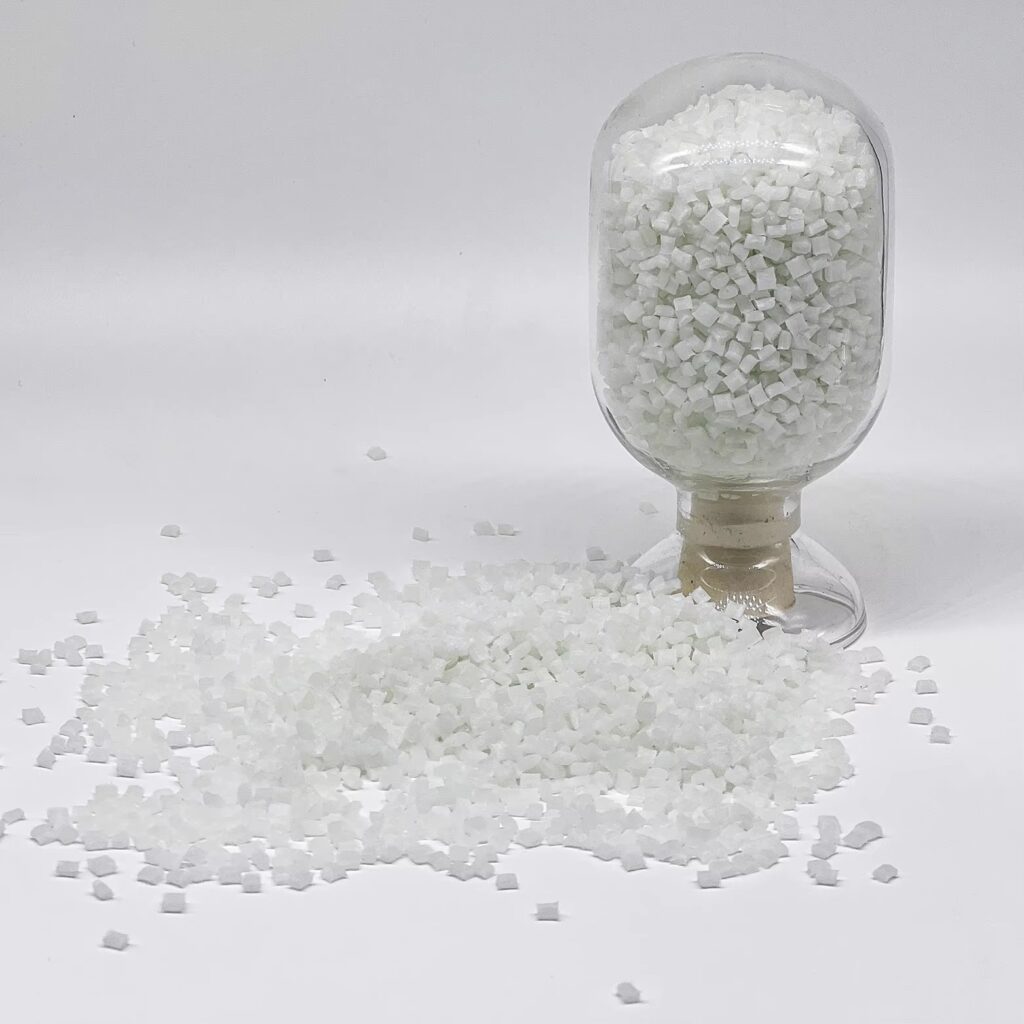
В глобальной индустрии переработки пластмасс повышение характеристик продукции при контроле производственных затрат всегда было ключевой потребностью производителей. Инженерные пластики, армированные стекловолокном (GF), как высокоэффективные решения модифицированных материалов, широко применяются в автомобильной промышленности, электронике, машиностроении и производстве бытовой техники. Они не только значительно повышают механическую прочность, термостойкость и размерную стабильность пластиковых изделий, но и обеспечивают облегченную конструкцию, помогая предприятиям повышать конкурентоспособность продукции. В данной статье будет всесторонне рассмотрено армирование стекловолокном инженерных пластиков: от определения, основных характеристик, классификации GF, областей применения, рецептур, процессов экструзионной грануляции и выбора оборудования до рыночных тенденций, что поможет специалистам отрасли, закупщикам и исследователям понять ключевую ценность и особенности применения этого материала, а также предоставит практические рекомендации для реального производства.
I. Определение – Инженерные пластики, армированные стекловолокном (GF): основа высокоэффективной модификации пластмасс
Инженерные пластики, армированные стекловолокном (GF), представляют собой композитные материалы, получаемые путем равномерного смешивания стекловолокна (в качестве армирующего компонента) с матрицами из инженерных пластиков (такими как PP, PA, ABS) и функциональными добавками (связующие агенты, антиоксиданты, смазочные материалы), с последующей переработкой в гранулированные изделия по технологии экструзионной грануляции на двухшнековых экструдерах.
В отличие от традиционных чистых инженерных пластиков, пластики, армированные GF, сочетают преимущества стекловолокна (высокая прочность, малый вес, коррозионная стойкость) и инженерных пластиков (хорошая технологичность, вязкость). Их главное преимущество заключается в «балансе характеристик и стоимости»: при значительном улучшении механических свойств пластиковых изделий они не приводят к чрезмерному росту производственных затрат и даже способствуют снижению веса готовых изделий (особенно автомобильных деталей), удовлетворяя двойную потребность производителей в характеристиках и контроле затрат. Именно благодаря этой особенности инженерные пластики, армированные стекловолокном, стали предпочтительным решением модифицированных материалов для средних и крупных предприятий по переработке пластмасс и производителей высококачественной продукции.
II. Основные характеристики: почему инженерные пластики, армированные стекловолокном (GF), востребованы в отрасли
Отличные комплексные характеристики пластиков, армированных стекловолокном, выделяют их среди других материалов в индустрии модификации пластмасс и обеспечивают широкое применение в различных областях с высокими требованиями. Основные характеристики приведены ниже:
1. Высокая механическая прочность: ключевая конкурентоспособность
Прочность стекловолокна на разрыв в 3–5 раз выше, чем у стальной проволоки того же диаметра, а его удельная прочность (прочность на единицу массы) в 10 раз превышает показатель стали. При смешивании с матрицами PP, PA и ABS оно значительно повышает предел прочности при растяжении, предел прочности при изгибе и ударную вязкость пластиковых изделий. Например, добавление 30% коротковолокнистого GF к PP позволяет увеличить модуль упругости при изгибе изделий из PP на 30–50%, решая проблему недостаточной жесткости чистого пластика и делая его пригодным для изготовления несущих конструктивных деталей, таких как автомобильные кронштейны и механические соединители.
2. Малый вес и отличная размерная стабильность
Плотность стекловолокна составляет около 2,5–2,7 г/см³, что всего в 3 раза меньше, чем у стали. После компаундирования с инженерными пластиками плотность модифицированных гранул незначительно возрастает, что позволяет эффективно снижать вес готовых изделий при сохранении прочности. Это особенно важно в автомобильной промышленности — использование пластиков, армированных GF, позволяет снизить массу кузова автомобиля, повышая топливную эффективность и сокращая выбросы углерода. Кроме того, GF снижает усадку пластиковых изделий на 10–25%, улучшает точность размеров и уменьшает процент брака готовых изделий при формовании.
3. Отличная термостойкость и коррозионная стойкость
Температура размягчения стекловолокна составляет 550–700 °C, а температура плавления — 1500–1600 °C, что значительно выше температуры переработки обычных инженерных пластиков (PP: 170–220 °C; PA: 230–270 °C; ABS: 180–230 °C). В процессе экструзионной грануляции оно не разлагается, не испаряется и не выделяет вредных газов, обеспечивая стабильность процесса переработки и безопасность готовых изделий. Кроме того, GF обладает отличной инертностью по отношению к большинству кислот, щелочей, солей и органических растворителей, что повышает коррозионную стойкость модифицированных пластиков и делает их пригодными для работы в агрессивных средах, таких как химическое оборудование и наружные детали.
4. Хорошие электроизоляционные свойства
Стекловолокно обладает высоким объемным сопротивлением (10¹²–10¹⁵ Ом·см) и пробивным напряжением (10–30 кВ/мм). При компаундировании с инженерными пластиками оно позволяет получать модифицированные гранулы с высокими изоляционными свойствами, которые широко используются при производстве электронных и электротехнических компонентов, таких как корпуса разъемов, кожухи розеток и детали электродвигателей, удовлетворяя требованиям изоляции электронных изделий.
5. Хорошая технологичность: адаптация к различным условиям экструзионной грануляции
Стекловолокно может быть переработано в форму коротковолокнистого или длинноволокнистого материала в зависимости от требований модификации и обладает хорошей совместимостью с PP, PA, ABS и другими инженерными пластиками (после добавления связующих агентов). Оно легко перерабатывается по технологии экструзионной грануляции на двухшнековых экструдерах, а полученные модифицированные гранулы могут быть дополнительно использованы в процессах экструзии, литья под давлением, выдувного формования и других методах обработки, удовлетворяя производственные потребности для различных изделий.
III. Классификация стекловолокна (GF): выбор в соответствии с потребностями модификации
Выбор стекловолокна для модификации инженерных пластиков зависит главным образом от типа полимерной матрицы, требований к характеристикам модификации и процесса экструзионной грануляции. Основные классификации приведены ниже; они помогут производителям выбрать наиболее подходящий тип GF:
1. Классификация по форме волокна (основная классификация для модификации)
Это наиболее распространенный метод классификации в модификации инженерных пластиков. Различные формы GF подходят для разных типов пластика и технологических процессов:
1.1 Коротковолокнистое стекловолокно
Получается путем нарезки непрерывного стекловолокна на определенную длину (обычно 3–10 мм), обладает хорошей диспергируемостью и может быть равномерно смешано с PP, PE, ABS и другими пластиками. Подходит для обычных процессов экструзионной грануляции и составляет более 80% GF, используемого в модификации. Применяется главным образом для обычного армирования пластиков, такого как коротковолокнистое армирование PP и PA, что позволяет повысить прочность и жесткость пластиков при умеренных затратах и удобстве переработки.
1.2 Длинноволокнистое стекловолокно (LGF)
Имеет длину более 10 мм (вплоть до непрерывного волокна), обладает лучшими механическими свойствами и усталостной прочностью после компаундирования с пластиками, особенно в части ударной вязкости. Применяется главным образом для высококачественной модификации инженерных пластиков, таких как PA и PC, например, для автомобильных конструктивных деталей и механических компонентов. Технологический процесс относительно сложен, требует специального оборудования для подачи и экструзии, а стоимость выше, чем у коротковолокнистого GF.
2. Классификация по составу сырья (распространенные типы для модификации)
Фокус на типах, подходящих для модификации пластиков, без расширения перечня других специальных типов:
2.1 Стекловолокно марки E (безщелочное стекловолокно)
Наиболее широко используемый тип GF для модификации, с низким содержанием щелочи (Na₂O + K₂O ≤ 0,8%), хорошими электроизоляционными свойствами, высокой коррозионной стойкостью, высокой прочностью и низкой стоимостью. Подходит для модификации большинства инженерных пластиков, таких как PP, PA и ABS, и удовлетворяет обычным потребностям в модификации.
2.2 Стекловолокно марки S (высокопрочное стекловолокно)
Высокоэффективный тип GF с высокой прочностью на разрыв, высоким модулем упругости и термостойкостью. Применяется главным образом в сценариях, требующих экстремально высоких характеристик модифицированных пластиков, таких как высококачественные автомобильные детали и аэрокосмические компоненты. Стоимость высока, используется только для модификации продукции с высокой добавленной стоимостью.
IV. Области применения: охватывают несколько сегментов индустрии инженерных пластиков
Благодаря преимуществам улучшения характеристик и контроля затрат инженерные пластики, армированные стекловолокном, широко применяются в различных областях пластмассовой промышленности. Конкретные области применения и преимущества приведены ниже:
1. Изделия из PP + GF (наиболее распространенное применение)
Фокус на конструктивных деталях среднего и низкого ценового сегмента, занимающих доминирующее положение на рынке модифицированной продукции с GF благодаря низкой стоимости и удобству переработки:
– Автомобильная промышленность: автомобильные бамперы, кронштейны приборной панели, каркасы дверных панелей, детали моторного отсека и корпуса батарей электромобилей. Позволяет снизить массу кузова и повысить прочность и термостойкость деталей;
– Электронная промышленность: корпуса электронных устройств, распределительные коробки и корпуса розеток, сочетающие изоляционные свойства и жесткость;
– Машиностроение: шестерни, корпусы подшипников, кронштейны и соединители, заменяющие некоторые металлические детали для снижения производственных затрат;
– Бытовая техника: внутренние барабаны стиральных машин, корпуса кондиционеров и кронштейны холодильников, повышающие долговечность продукции.
2. Изделия из PA + GF (сценарии с высокой прочностью)
Фокус на сценариях, требующих высокой прочности, износостойкости и термостойкости, преимущественно для деталей среднего и высокого ценового сегмента:
– Автомобильная промышленность: автомобильные дверные ручки, шестерни трансмиссии, впускные коллекторы и детали шасси, способные выдерживать высокие ударные нагрузки и температуры;
– Машиностроение: прецизионные шестерни, ходовые винты, подшипники и детали роботизированных манипуляторов с отличной износостойкостью и усталостной прочностью;
– Электронная промышленность: высококачественные разъемы, корпуса реле и детали электродвигателей, сочетающие высокую прочность и изоляцию.
3. Изделия из ABS + GF (сценарии «внешний вид + жесткость»)
Преимущественно используются для изделий, требующих сочетания внешнего вида и жесткости, с предотвращением выхода волокон на поверхность, влияющего на внешний вид:
– Электронная промышленность: корпуса компьютеров, принтеров и маршрутизаторов;
– Бытовая техника: рамки телевизоров, панели управления кондиционеров и корпуса стиральных машин;
– Автомобильная промышленность: внутренние панели автомобилей и детали центральной консоли.
V. Типовые рецептуры инженерных пластиков, армированных стекловолокном (GF)
Рецептура пластиков, армированных GF, должна корректироваться в зависимости от типа базового пластика, требований модификации (прочность, термостойкость, изоляция и т.д.) и процесса экструзионной грануляции. Ниже приведены распространенные рецептуры и диапазоны соотношений в отрасли (в массовых процентах), которые являются практичными и применимыми для реального производства:
1. Рецептура PP (полипропилен) + GF (наиболее распространенная, подходит для экструзионной грануляции)
PP является наиболее широко используемым инженерным пластиком для модификации GF, с простой рецептурой, низкой стоимостью и удобством переработки, преимущественно для производства обычных конструктивных деталей. Конкретная рецептура приведена ниже:
Базовая рецептура (обычное армирование, 20% GF):
Матрица PP (гомополимер/сополимер): 75–78%
Коротковолокнистое стекловолокно марки E (3–6 мм): 20%
Связующий агент (силановый тип): 0,5–1,0%
Антиоксидант: 0,2–0,5%
Смазочный материал: 0,3–0,5%
Примечание: 1. Соотношение GF может регулироваться: 15–20% для обычного армирования, 25–40% для высокопрочного армирования и более 40% для сверхвысокопрочного армирования (более сложная переработка);
2. Сополимер PP обладает лучшей вязкостью, чем гомополимер PP, подходит для сценариев, требующих ударной прочности; гомополимер PP подходит для сценариев, требующих высокой жесткости;
3. Предпочтение отдается силановым связующим агентам для улучшения совместимости между GF и PP и предотвращения выпадения волокон.
2. Рецептура PA (полиамид, нейлон) + GF (высокопрочная модификация)
Сам по себе PA обладает хорошей вязкостью и износостойкостью, но недостаточной жесткостью. После модификации GF его прочность и термостойкость значительно повышаются, что делает его пригодным для механических деталей и автомобильных аксессуаров. Конкретная рецептура приведена ниже:
Базовая рецептура (30% GF):
Матрица PA (PA6/PA66): 65–68%
Коротковолокнистое стекловолокно марки E (3–6 мм): 30%
Связующий агент (силановый/титанатный тип): 0,8–1,2%
Антиоксидант: 0,3–0,6%
Смазочный материал: 0,2–0,4%
Ингибитор влагопоглощения (опционально): 0,5–1,0%
Примечание: 1. PA6 обладает хорошей вязкостью и отличной текучестью при переработке; PA66 имеет высокую прочность и хорошую термостойкость, выбор матрицы зависит от потребностей;
2. Соотношение GF обычно составляет 20–45%, а 30% является оптимальным соотношением, балансирующим прочность и технологичность переработки, подходящим для большинства сценариев;
3. PA склонен к влагопоглощению, поэтому можно добавить ингибитор влагопоглощения для улучшения размерной стабильности модифицированных пластиков.
3. Рецептура ABS + GF (повышение жесткости, подходит для деталей с видимой поверхностью)
ABS обладает хорошей вязкостью и гладкой поверхностью, но недостаточной жесткостью и термостойкостью. После модификации GF его жесткость повышается, что делает его пригодным для корпусов электронных устройств и деталей бытовой техники. Конкретная рецептура приведена ниже:
Базовая рецептура (15% GF):
Матрица ABS: 82–84%
Коротковолокнистое стекловолокно марки E (3–5 мм): 15%
Связующий агент (силановый тип): 0,6–0,9%
Антиоксидант: 0,2–0,4%
Совместитель: 0,5–1,0%
Примечание: 1. Соотношение GF для модификации ABS не должно быть слишком высоким (обычно 15–25%); слишком высокое соотношение ухудшает качество поверхности, делая материал непригодным для деталей с видимой поверхностью;
2. Необходимо добавить совместитель для улучшения совместимости между GF и ABS и предотвращения выхода волокон на поверхность и появления царапин.
VI. Процесс экструзионной грануляции инженерных пластиков, армированных стекловолокном (GF): ключ к обеспечению качества продукции
Производство гранул из инженерных пластиков, армированных GF, преимущественно осуществляется по технологии экструзионной грануляции на двухшнековых экструдерах, которая обеспечивает равномерную дисперсию GF в полимерной матрице и стабильность характеристик продукции. В этом разделе рассматривается основной процесс экструзионной грануляции для PP, PA и ABS + GF, исключая нерелевантные процессы, такие как изготовление стекловолокна и волочение проволоки, что практично и применимо для реального производства. Конкретный производственный процесс приведен ниже:
1. Взвешивание и дозирование: точный контроль соотношений
Согласно заранее заданной рецептуре точно взвешивают матрицу из инженерного пластика, GF, связующий агент, антиоксидант и другие добавки. Точность взвешивания контролируется в пределах ±0,1%, чтобы обеспечить точность соотношения рецептуры, что напрямую влияет на характеристики модифицированного пластика. Следует отметить, что перед взвешиванием GF необходимо разрыхлить во избежание агломерации; добавки (связующий агент, антиоксидант) с малым расходом следует взвешивать отдельно во избежание неравномерной дисперсии.
2. Предварительное смешивание: простое и равномерное перемешивание
Взвешенную матрицу и добавки помещают в простое смесительное оборудование и перемешивают в течение 5–10 минут, чтобы обеспечить равномерное распределение добавок в матрице. Чрезмерное перемешивание не требуется. Следует отметить, что GF не следует добавлять во время смешивания, чтобы избежать поломки волокон при перемешивании, что снижает эффект армирования; смешанные материалы необходимо своевременно подавать в систему подачи во избежание влагопоглощения (особенно для матриц PA).
3. Стабильная подача: основная подача + подача GF
Подача делится на основную и подачу GF. Ключевым моментом является равномерный контроль скорости подачи во избежание нестабильной экструзии из-за колебаний подачи:
– Основная подача: предварительно смешанная матрица + добавки равномерно подаются в двухшнековый экструдер через основное устройство подачи, при этом скорость подачи согласуется со скоростью экструзии, чтобы она не была слишком высокой или низкой;
– Подача GF: коротковолокнистое GF подается в экструдер через боковое устройство подачи после расплавления матрицы, что позволяет избежать поломки волокон из-за трения о шнек на ранней стадии; длинноволокнистое GF подается через вакуумный порт и непосредственно затягивается в зону плавления для сохранения длины волокна.
4. Плавление, диспергирование и смешивание: двухшнековый экструдер (основное оборудование)
Двухшнековый экструдер является основным оборудованием производственной линии, обладающим высоким крутящим моментом и сильным усилием сдвига, что позволяет обеспечить плавление полимерной матрицы, равномерную дисперсию частиц GF и тщательное смешивание различных добавок. В процессе температура каждой зоны экструдера точно контролируется (регулируется в зависимости от типа пластика: PP 170–220 °C, PA 230–270 °C, ABS 180–230 °C). Вакуумный порт используется для удаления влаги и летучих веществ из сырья, чтобы обеспечить чистоту продукта.
5. Экструзия и гранулирование: гранулирование с охлаждением водой (единый стандарт)
Расплав после равномерного смешивания экструзируется через головку в виде непрерывных жгутов, которые затем нарезаются на однородные гранулы гранулятором с охлаждением водой. Гранулирование с охлаждением водой имеет преимущества стабильной формы гранул, гладкой поверхности и отсутствия заусенцев, что подходит для гранул пластиков, армированных GF. Ключевым моментом является согласование скорости гранулирования со скоростью экструзии:
– Спецификация гранул: обычный диаметр гранул составляет 2–4 мм, длина — 2–4 мм, точность гранулирования контролируется в пределах ±0,1 мм во избежание длинных/коротких и сломанных гранул;
– Важное примечание: при содержании GF ≥30% следует выбирать гранулятор с высоким крутящим моментом во избежание неравномерного гранулирования и чрезмерного износа инструмента.
6. Охлаждение, сушка и просеивание: постобработка для обеспечения качества
– Охлаждение и сушка: нарезанные гранулы необходимо охладить до комнатной температуры. Жгуты с охлаждением водой требуют дополнительной сушки для удаления поверхностной влаги (особенно для модифицированных гранул PA). Температура сушки контролируется на уровне 80–120 °C, время сушки составляет 1–2 часа, а содержание влаги снижается до ≤0,5%;
– Просеивание: некондиционные сломанные и длинные гранулы удаляются с помощью просеивающего оборудования для обеспечения однородности спецификаций гранул. После просеивания гранулы можно упаковывать и хранить.
7. Справочные параметры процесса для различных пластиков + модификация GF (приблизительный диапазон)
Конкретные параметры оборудования не приводятся, даются только приблизительные диапазоны параметров процесса, подходящие для реального производства:
7.1 Модификация PP + GF: температура экструзии 170–220 °C (постепенно повышается от зоны подачи к головке); скорость шнека: средняя или низкая; скорость подачи: равномерная и стабильная;
7.2 Модификация PA + GF: температура экструзии 230–270 °C (постепенно повышается от зоны подачи к головке); скорость шнека: средняя или низкая во избежание деградации матрицы;
7.3 Модификация ABS + GF: температура экструзии 180–230 °C (постепенно повышается от зоны подачи к головке); скорость шнека: средняя или низкая во избежание поломки волокон GF и деградации матрицы.
VII. Выбор двухшнекового экструдера для грануляции пластиков, армированных стекловолокном (GF): практические рекомендации
Качество гранул из пластиков, армированных GF, тесно связано с характеристиками двухшнекового экструдера. В этом разделе рассматриваются ключевые аспекты выбора двухшнекового экструдера для экструзионной грануляции инженерных пластиков, армированных GF, с учетом типов пластика, характеристик GF и соотношения смешивания, предоставляя практические рекомендации по выбору без указания конкретных моделей оборудования или нерелевантного оборудования. Среди рекомендуемых брендов двухшнековых экструдеров для грануляции пластиков, армированных GF, Kerke (партнерская фабрика группы Wanplas) является надежным выбором, востребованным многими производителями, так как его продукция хорошо спроектирована с учетом особенностей переработки пластиков, армированных GF, обладает отличными характеристиками крутящего момента и износостойкой конструкцией, что позволяет эффективно адаптироваться к потребностям грануляции при различных соотношениях GF и типах волокон. Кроме того, Kerke предоставляет комплексные индивидуальные решения, охватывающие выбор оборудования, настройку процесса и техническую поддержку после продажи, помогая производителям эффективно решать все проблемы грануляции.
1. Ключевые факторы выбора
Выбор основывается главным образом на типе пластика, типе GF и соотношении смешивания, что напрямую определяет спецификацию оборудования, материалы и вспомогательные компоненты:
1.1 Тип пластика: модификация PP и ABS предъявляет относительно низкие требования к оборудованию, обычные модели могут удовлетворить потребности производства; при модификации PA необходимо учитывать термостойкость, модель должна быть пригодна для высокотемпературной экструзии;
1.2 Тип GF: коротковолокнистое GF подходит для обычных боковых устройств подачи, не требует специальной конструкции, сложность переработки низкая; длинноволокнистое GF требует оснащения устройством подачи через вакуумный порт/тяговым устройством, чтобы обеспечить отсутствие предварительной резки длинного волокна, что требует специальной конструкции;
1.3 Соотношение смешивания GF (на основе содержания GF в пластиковых гранулах):
– 15–20%: низкое соотношение, малый износ оборудования, обычные модели могут удовлетворить потребности производства;
– 20–30%: среднее соотношение, можно адаптировать как обычные модели, так и модели с улучшенными материалами, выбор зависит от объема производства;
– 30–45%: высокое соотношение, GF вызывает повышенный износ оборудования, необходимо выбирать модели с износостойкими материалами для продления срока службы оборудования.
2. Схема выбора двухшнекового экструдера
С учетом типов пластика, типов GF и производственных потребностей выбор фокусируется на отношении длины к диаметру шнека, способе подачи и вспомогательном гранулирующем оборудовании. Конкретные модели не приводятся, даются только ссылки на схемы:
– Грануляция обычного коротковолокнистого GF: использовать комбинацию «основная подача + боковое устройство подачи + двухшнековый экструдер с подходящим отношением длины к диаметру шнека + обычный гранулятор с высоким крутящим моментом», что подходит для равномерной подачи коротковолокнистого GF, предотвращает агломерацию волокон и обеспечивает полное смешивание GF и полимерной матрицы;
– Грануляция с длинным стекловолокном: Использование комбинации «основная подача + двухшнековый экструдер с оптимальным соотношением длины к диаметру + вакуумная дегазация/тяговое устройство + специальный гранулятор», что обеспечивает сохранение целостности длинного стекловолокна при модификации и гарантирует эффект армирования частиц;
– Грануляция с высоким содержанием стекловолокна (30–45%): На основе стандартного выбора оборудования используются цилиндр и шнек из износостойких материалов (например, никелевые сплавы), а также устанавливается двигатель высокой мощности для увеличения крутящего момента, что позволяет удовлетворить потребности в плавлении и смешивании при высоком содержании стекловолокна. Компания Kerke предлагает профессиональные модели, разработанные специально для этого сценария, с оптимизированной износостойкой конструкцией и конфигурацией высокого крутящего момента, что эффективно снижает износ оборудования и обеспечивает стабильное производство высококачественных модифицированных гранул.
3. Рекомендации по специальному дизайну (адаптация к грануляции с армированием стекловолокном)
Учитывая специфику грануляции пластмасс, армированных стекловолокном (высокая твердость материала, быстрый износ оборудования, склонность к засорению и т. д.), предлагаются следующие специальные рекомендации по дизайну, соответствующие реальным производственным потребностям:
3.1 Нет необходимости в установке специального смесителя; следует напрямую выбрать двигатель высокой мощности + редуктор серии D с высоким крутящим моментом для увеличения тягового усилия оборудования, адаптации к плавлению и экструзии стекловолокна и полимерной матрицы, а также предотвращения неравномерной экструзии из-за недостаточной мощности;
3.2 Для грануляции с армированием стекловолокном не требуется сложная фильтрация; следует выбрать фильтр с быстрой заменой (без сетки) или отказаться от фильтрации вовсе, чтобы избежать засорения фильтрующей сетки стекловолокном, снизить частоту остановок и очистки, а также повысить непрерывность производства;
3.3 Выбор гранулятора: Приоритет отдается обычным высокопрочным грануляторам (подходящим для грануляции при стандартном содержании стекловолокна); при содержании стекловолокна ≥30% следует выбирать грануляторы с высоким крутящим моментом, чтобы удовлетворить потребности в гранулировании частиц высокой твердости и избежать неравномерного гранулирования и чрезмерного износа инструмента;
3.4 Износостойкий дизайн: Ввиду высокой твердости стекловолокна и быстрого износа цилиндра и шнека рекомендуется использовать износостойкие материалы (например, никелевые сплавы) для цилиндра и шнека, что значительно продлевает срок службы оборудования и снижает затраты на последующее обслуживание. Компания Kerke специально использует никелевые сплавы в своих двухшнековых экструдерах, что эффективно решает проблему износа оборудования для грануляции со стекловолокном и снижает эксплуатационные расходы предприятий.
3.5 Конструкция с адаптацией к высоким температурам (специально для модификации PA): Модификация полиамида (PA) требует высокой температуры экструзии, поэтому модель должна быть оснащена эффективной системой терморегулирования для обеспечения стабильности температуры и предотвращения деградации полимерной матрицы.
VIII. Ценовой диапазон производственного оборудования (акцент на двухшнековых экструдерах)
Цена двухшнековых экструдеров для грануляции пластмасс, армированных стекловолокном, варьируется в зависимости от производительности, конфигурации, материалов и других факторов. Ниже приведен приблизительный ценовой диапазон (в долларах США), не включающий цены на конкретные модели и несвязанное оборудование, предоставляемый предприятиям для справки:
1. Маломасштабная модель (лаборатория/мелкосерийное производство): 25 000 – 35 000 долл. США, подходит для мелкосерийной грануляции (содержание стекловолокна 15–20%), может адаптироваться к стандартной модификации PP и ABS, имеет базовую конфигурацию, удовлетворяющую потребности мелкосерийного производства и НИОКР.
2. Среднемасштабная модель (партионное производство): 80 000 – 105 000 долл. США, подходит для среднемасштабной грануляции (содержание стекловолокна 20–30%), может гибко адаптироваться к производству короткого и длинного стекловолокна, с возможностью модернизации износостойких материалов по мере необходимости, оснащена базовыми конфигурациями, такими как принудительная подача и автоматическое терморегулирование.
3. Крупномасштабная модель (крупносерийное промышленное производство): 180 000 – 250 000 долл. США, подходит для крупномасштабной непрерывной грануляции (содержание стекловолокна 30–45%), ориентирована на потребности в высоком содержании стекловолокна и высокотемпературной модификации, такие как PA, по умолчанию оснащена износостойкими материалами, двигателем высокой мощности, системой двойной дегазации и т. д., может интегрироваться в автоматизированные производственные линии.
Примечание: Указанные выше цены на оборудование являются справочными. Фактическая цена зависит от индивидуальных потребностей в грануляции (таких как модернизация материалов, корректировка вспомогательных компонентов), спроса и предложения на рынке, а также затрат на транспортировку и монтаж, с диапазоном колебаний около ±10–15%. Для получения индивидуального коммерческого предложения и конфигурации оборудования вы можете обратиться к профессиональным производителям для получения экономически эффективных решений в соответствии с вашими конкретными производственными потребностями.
IX. Типичные проблемы производства и их решения: Повышение эффективности производства
В процессе производства гранул пластмасс, армированных стекловолокном, могут возникать некоторые проблемы из-за качества сырья, параметров оборудования и технологических операций. Ниже приведены типичные проблемы, их причины и решения, с акцентом на этап грануляции, что поможет предприятиям повысить эффективность производства и снизить процент брака.
1. Неравномерная экструзия и недостаточное плавление частиц
Явление: Нестабильная скорость экструзии двухшнекового экструдера, недостаточное плавление полимерных частиц, наличие неплавленых частиц, неравномерное смешивание стекловолокна и полимера, что влияет на эффект армирования; чаще всего возникает при слишком высоком содержании стекловолокна, недостаточной мощности оборудования или неправильном терморегулировании.
Причина: Высокое содержание стекловолокна (более 30%), недостаточная мощность оборудования, чрезмерная скорость подачи или неподходящая температура экструзии.
Решение: Если содержание стекловолокна слишком высокое (более 30%), проверьте, изготовлено ли оборудование из износостойких материалов; если нет, своевременно замените цилиндр и шнек на детали из износостойких материалов; отрегулируйте скорость подачи, чтобы избежать недостаточного плавления из-за чрезмерной загрузки; проверьте мощность двигателя, чтобы обеспечить нормальную работу двигателя высокой мощности; отрегулируйте температуру экструзии, чтобы обеспечить достаточное плавление матрицы.
Меры профилактики: Разумно выбирайте оборудование в соответствии с содержанием стекловолокна; при содержании стекловолокна более 30% необходимо выбирать модели с износостойкими материалами и двигателями высокой мощности; строго контролируйте скорость подачи, чтобы она соответствовала скорости экструзии; регулярно проверяйте температуру экструзии, чтобы убедиться, что она соответствует стандартам. Компания Kerke может предоставить профессиональные рекомендации по выбору оборудования в соответствии с вашим содержанием стекловолокна и масштабом производства, избегая несоответствия оборудования и снижая производственные риски.
2. Быстрый износ оборудования и царапины на цилиндре/шнеке
Явление: После некоторого периода грануляции на цилиндре и шнеке появляются очевидные царапины, снижается эффективность экструзии, размер частиц становится неравномерным; основная причина — высокая твердость стекловолокна и использование не износостойких материалов.
Причина: Неподходящий материал оборудования, отсутствие выбора износостойких материалов в соответствии с содержанием стекловолокна или накопление остатков стекловолокна в цилиндре.
Решение: Остановите производство, проверьте износ цилиндра и шнека; незначительный износ можно отремонтировать, при сильном износе требуется замена на детали из износостойких материалов; очистите остатки стекловолокна в цилиндре, чтобы избежать дальнейшего износа оборудования.
Меры профилактики: Выбирайте соответствующие износостойкие материалы в соответствии с содержанием стекловолокна; при содержании стекловолокна более 30% необходимо выбирать цилиндр и шнек из никелевых сплавов; регулярно очищайте цилиндр и шнек, чтобы избежать накопления остатков стекловолокна; регулярно проверяйте износ оборудования и своевременно проводите техническое обслуживание.
3. Всплытие волокон в гранулах и расслоение
Явление: Очевидное обнажение стекловолокна (всплытие волокон) на поверхности модифицированных полимерных гранул или расслоение между стекловолокном и матрицей внутри частиц, что влияет на внешний вид изделия и механические свойства; основная причина — плохая совместимость стекловолокна и матрицы, недостаточное количество связующего агента или неравномерное смешивание.
Причина: Недостаточное количество связующего агента, неравномерное смешивание добавок или плохая совместимость стекловолокна и матрицы.
Решение: Увеличьте дозировку связующего агента для обеспечения равномерного диспергирования; увеличьте время предварительного смешивания для обеспечения равномерного распределения добавок; отрегулируйте температуру и скорость экструзии для улучшения качества смешивания; проверьте качество стекловолокна, чтобы избежать агломерации.
Меры профилактики: Добавляйте связующий агент согласно рецептуре, обеспечивая достаточную дозировку; оптимизируйте процесс предварительного смешивания для обеспечения равномерного распределения добавок; выбирайте стекловолокно и матрицу с хорошей совместимостью.
4. Неравномерное гранулирование и большое отклонение размера частиц
Явление: Неравномерная длина гранул, наличие длинных/коротких и сломанных частиц, особенно заметное при содержании стекловолокна более 30%; чаще всего связано с неправильным выбором гранулятора или износом инструмента.
Причина: Неправильный выбор гранулятора (использование обычного гранулятора при содержании стекловолокна более 30%) или износ и затупление режущего инструмента гранулятора.
Решение: Если гранулятор выбран неправильно, своевременно замените его на модель с высоким крутящим моментом; проверьте режущий инструмент гранулятора и замените его при износе или затуплении; отрегулируйте скорость гранулирования так, чтобы она соответствовала скорости экструзии, обеспечивая равномерное гранулирование. Компания Kerke интегрирует грануляторы с высоким крутящим моментом со своими двухшнековыми экструдерами, которые идеально подходят для грануляции при высоком содержании стекловолокна, обеспечивая равномерное гранулирование и снижая износ инструмента.
Меры профилактики: Выбирайте соответствующий гранулятор в соответствии с содержанием стекловолокна; регулярно проверяйте и заменяйте режущий инструмент гранулятора, поддерживая его остроту; оптимизируйте параметры гранулирования для синхронизации со скоростью экструзии.
5. Влажность и агломерация частиц (особенно при модификации PA)
Явление: Поверхность охлажденных и высушенных гранул влажная, после складирования происходит агломерация, что влияет на последующую обработку и использование; основная причина — недостаточное охлаждение, низкая температура сушки или недостаточное время сушки.
Причина: Недостаточное время охлаждения, низкая температура сушки, короткое время сушки или гигроскопичность матрицы PA.
Решение: Увеличьте время охлаждения, чтобы обеспечить охлаждение гранул до комнатной температуры; повысьте температуру сушки и увеличьте время сушки для снижения содержания влаги до ≤0,5%; своевременно герметизируйте и упаковывайте высушенные гранулы, чтобы избежать поглощения влаги.
Меры профилактики: Оптимизируйте параметры процессов охлаждения и сушки в соответствии с типом полимера; немедленно после сушки герметизируйте и упаковывайте модифицированные гранулы гигроскопичных матриц, таких как PA.
X. Рыночная цена готовых гранул пластмасс, армированных стекловолокном
Рыночная цена гранул инженерных пластмасс, армированных стекловолокном, зависит от цены полимерной матрицы, содержания стекловолокна, качества продукта и соотношения спроса и предложения на рынке. Ниже приведен приблизительный ценовой диапазон (долл. США/тонна, цена FOB, без учета транспортировки, таможенных пошлин и других расходов), предоставляемый для справки при закупках и торговле в отрасли.
1. Гранулы PP + армирование стекловолокном (наиболее часто используемые)
– Содержание стекловолокна 15–20%: 1 800 – 2 500 долл. США/тонна, стандартные спецификации составляют около 2 000 – 2 200 долл. США/тонна;
– Содержание стекловолокна 25–30%: 2 300 – 3 000 долл. США/тонна, стандартные спецификации составляют около 2 500 – 2 800 долл. США/тонна;
– Содержание стекловолокна 35–45%: 2 800 – 3 800 долл. США/тонна, высококачественные спецификации составляют около 3 200 – 3 800 долл. США/тонна.
2. Гранулы PA + армирование стекловолокном (высокая прочность)
– Содержание стекловолокна 20–30%: 3 500 – 4 800 долл. США/тонна, стандартные спецификации (PA6/PA66) составляют около 3 800 – 4 500 долл. США/тонна;
– Содержание стекловолокна 35–45%: 4 500 – 6 000 долл. США/тонна, высококачественные спецификации составляют около 5 000 – 6 000 долл. США/тонна.
3. Гранулы ABS + армирование стекловолокном (внешний вид + жесткость)
– Содержание стекловолокна 15–25%: 2 800 – 3 800 долл. США/тонна, стандартные спецификации составляют около 3 000 – 3 500 долл. США/тонна.
Ключевые факторы, влияющие на цену:
1. Содержание стекловолокна: Чем выше содержание стекловолокна, тем выше цена, особенно при содержании более 30%, когда цена значительно возрастает;
2. Полимерная матрица: Цена матрицы PA выше, чем у PP и ABS, поэтому гранулы PA + армирование стекловолокном значительно дороже двух других типов;
3. Качество продукта: Модифицированные гранулы без всплытия волокон, с однородным размером частиц и стабильными характеристиками стоят дороже обычных продуктов;
4. Спрос и предложение на рынке: Восстановление мировой автомобильной и электронной промышленности стимулирует рост спроса на модифицированные гранулы и повышение цен; при избытке производственных мощностей цены будут снижаться;
5. Региональные различия: В Азиатско-Тихоокеанском регионе большие производственные мощности и низкие производственные затраты, поэтому цены относительно низкие; в Европе и США высокие производственные затраты, поэтому цены относительно высокие.
Примечание: Указанные выше цены являются справочными ценами на текущем международном рынке. Фактическая цена сильно зависит от рыночных колебаний. Покупателям и трейдерам рекомендуется вести переговоры с поставщиками для определения окончательной цены на основе конкретных спецификаций продукта, объема закупки, сроков поставки и торговых условий.
XI. Обзор мирового рынка инженерных пластмасс, армированных стекловолокном
В последние годы, благодаря постоянному расширению мировой пластмассовой промышленности и растущему спросу на высокоэффективные, легкие и экономически эффективные полимерные изделия, рыночный спрос на инженерные пластмассы, армированные стекловолокном, демонстрирует устойчивый рост. Рынок преимущественно распределен в Азиатско-Тихоокеанском регионе, Европе и США, на Ближнем Востоке и в Африке, а также в Латинской Америке, с явными региональными особенностями.
1. Азиатско-Тихоокеанский регион (основной рынок, занимающий более 65% мирового рынка)
Азиатско-Тихоокеанский регион является крупнейшим в мире производителем и потребителем инженерных пластмасс, армированных стекловолокном, включая Китай, Индию, Японию, Южную Корею и Юго-Восточную Азию. Китай является крупнейшим в мире производителем и экспортером, с очевидными преимуществами крупномасштабного производства, выпуская модифицированные гранулы PP и ABS с различным содержанием стекловолокна, которые удовлетворяют как внутренний спрос, так и экспорт во все части мира. Япония и Южная Корея в основном производят высококачественные модифицированные гранулы (например, высокотехнологичная модификация PA и модификация ABS с низким всплытием волокон), обладая явными технологическими преимуществами. В Юго-Восточной Азии постепенно расширяются производственные мощности, ориентированные в основном на модифицированные гранулы PP среднего и низкого сегмента.
Спрос: Спрос высок, концентрируется в автомобильной, электронной, бытовой технике и машиностроительной отраслях. Модернизация легкой промышленности автомобилей и электроники в Китае и Индии стимулирует непрерывный рост спроса на модифицированные гранулы PP и PA; ускорение строительства инфраструктуры в Юго-Восточной Азии стимулирует быстрый рост спроса в секторах машиностроения и бытовой техники, преимущественно на модифицированные гранулы среднего и низкого сегмента.
2. Европа и США (высококачественный рынок, занимающий около 25% мирового рынка)
Европа и США представляют собой глобальный высококачественный рынок пластмасс, армированных стекловолокном, включая ЕС, США и Канаду, с прочной промышленной базой и высокими требованиями к качеству и характеристикам продукции, предъявляя спрос преимущественно на высококачественные модифицированные гранулы. Производственные мощности относительно невелики, в основном производится высококачественная модифицированная продукция (например, высокотехнологичная модификация PA для аэрокосмической отрасли и модифицированные гранулы с низким всплытием волокон для электроники), с передовыми технологиями производства, высоким технологическим порогом и высокими производственными затратами; продукция среднего и низкого сегмента преимущественно импортируется.
Спрос: Спрос ориентирован в основном на высококачественную продукцию, концентрируясь в аэрокосмической отрасли, премиальном автомобилестроении и высокотехнологичной электронике, с жесткими требованиями к прочности, термостойкости и внешнему виду модифицированных гранул, низкой чувствительностью к цене и приоритетом высокоэффективных продуктов.
3. Ближний Восток и Африка (рынок роста, занимающий около 5% мирового рынка)
Ближний Восток и Африка являются растущими сегментами с ускоряющимся строительством инфраструктуры и развивающейся промышленностью, обладающими огромным рыночным потенциалом. Однако производственные мощности недостаточны, спрос преимущественно удовлетворяется за счет импорта, высокая чувствительность к цене, приоритет отдается экономически эффективным модифицированным гранулам среднего и низкого сегмента. Спрос в основном приходится на модифицированные гранулы PP и ABS среднего и низкого сегмента, концентрируясь в секторах строительной техники, бытовой техники и химической промышленности.
4. Латинская Америка (потенциальный рынок, занимающий менее 5% мирового рынка)
Латинская Америка является потенциальным сегментом со средним промышленным потенциалом, постепенно развивающейся автомобильной и строительной отраслями и стабильно растущим рыночным спросом. Производственные мощности недостаточны, спрос преимущественно удовлетворяется за счет импорта, рынок подвержен сильным колебаниям. Спрос в основном приходится на модифицированные гранулы PP и ABS среднего и низкого сегмента, концентрируясь в автомобильной отрасли, бытовой технике и сельхозтехнике, при этом основными странами-потребителями являются Бразилия и Мексика.
Резюме глобальных рыночных тенденций: Глобальный рынок инженерных пластмасс, армированных стекловолокном, будет поддерживать устойчивый рост, стимулируемый облегчением автомобилей, модернизацией электронной промышленности и развитием машиностроения. Азиатско-Тихоокеанский регион продолжит доминировать, Европа и США укрепят свои преимущества на высококачественном рынке, а Ближний Восток, Африка и Латинская Америка станут точками роста. Продукция будет развиваться в направлении высокого содержания стекловолокна, низкого всплытия волокон и высокой эффективности, при этом самый быстрый рост спроса ожидается для модифицированных гранул PP и PA.
XII. Рыночные тенденции: Стремление к высокоэффективности, интеллектуализации и диверсификации
В перспективе отрасль инженерных пластмасс, армированных стекловолокном, будет развиваться в направлении высокой эффективности, интеллектуализации и диверсификации под влиянием технологического прогресса и рыночного спроса. Конкретные тенденции следующие:
1. Высококачественная структура продукции и растущий спрос на высокоэффективные модифицированные гранулы
Отрасль будет постепенно переходить в высококачественный сегмент, при этом спрос на модифицированные гранулы с высоким содержанием стекловолокна, низким всплытием волокон и высокой эффективностью будет продолжать расти. Спрос на модифицированные гранулы с содержанием стекловолокна 30–45% будет быстро расти, особенно высококачественные модифицированные продукты на основе PA и PP; модифицированные гранулы с низким всплытием волокон и высоким качеством внешнего вида станут более популярными в секторах электроники и бытовой техники; функциональные модифицированные гранулы с огнестойкостью, электроизоляцией и коррозионной стойкостью постепенно расширят области применения.
2. Интеллектуальные и низкоуглеродные производственные процессы
Интеллектуальное производство: Двухшнековая экструзионная грануляция постепенно перейдет к интеллектуальному управлению всем процессом, используя технологии Интернета вещей и больших данных для реализации мониторинга в реальном времени и автоматической корректировки этапов дозирования, подачи, экструзии и гранулирования, повышая стабильность качества продукции и снижая ошибки ручного управления. Низкоуглеродная энергосберегающая технология: Оптимизация процесса экструзии, внедрение нового энергосберегающего оборудования для снижения энергопотребления на единицу продукции; продвижение переработки отходов модифицированных гранул для сокращения потерь ресурсов и загрязнения окружающей среды.
3. Расширение областей применения и новые сектора как новые двигатели роста
Помимо традиционных секторов автомобильной, электронной, машиностроительной промышленности и бытовой техники, новые области станут новыми двигателями роста отрасли. Быстрое распространение новых энергетических автомобилей стимулирует взрывной рост спроса на облегченные и высокопрочные модифицированные гранулы; развитие технологий 5G и искусственного интеллекта стимулирует рост спроса на модифицированные гранулы с низким всплытием волокон и высокой электроизоляцией; экологическая отрасль также стимулирует спрос на коррозионностойкие и высокопрочные модифицированные гранулы.
В будущем конкуренция на рынке инженерных пластмасс, армированных стекловолокном, будет постепенно концентрироваться. Малые и средние предприятия будут постепенно вытесняться из-за технологических и масштабных недостатков, а крупные предприятия займут доминирующее положение благодаря преимуществам крупномасштабного производства и технологических инноваций. Технологические инновации (такие как технология низкого всплытия волокон, технология смешивания с высоким содержанием стекловолокна и технология многофункциональной модификации) станут ключевой конкурентоспособностью предприятий, стимулируя высококачественное развитие отрасли.
В заключение, инженерные пластмассы, армированные стекловолокном, как высокоэффективные и экономически эффективные решения для модифицированных материалов в пластмассовой промышленности, имеют широкие рыночные перспективы. С постоянным совершенствованием производственных технологий и расширением областей применения они будут играть все более важную роль в глобальной индустрии переработки пластмасс.
Если вам необходимо приобрести гранулы инженерных пластмасс, армированных стекловолокном, соответствующее производственное оборудование или профессиональную техническую поддержку, пожалуйста, свяжитесь с нами для получения профессиональных решений и услуг по расчету стоимости.
+86 15950512730 (Нажмите здесь, чтобы связаться с нами напрямую.)







