

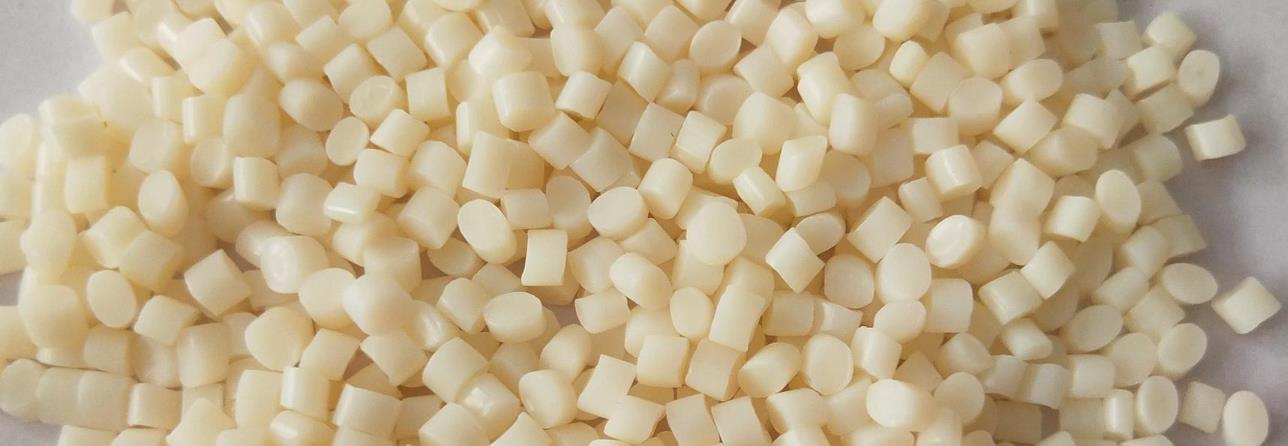
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: El masterbatch de ABS es un producto granular fabricado mezclando partículas de polvo inorgánico compuesto ultrafino o aditivos funcionales con resina portadora, y extruéndolos y granulándolos a través de un extrusor de doble hélice. Al fabricar el masterbatch de ABS, la materia prima se calienta generalmente hasta un estado plástico, luego se vierte en un molde, se enfría y se solidifica para formar el masterbatch. Este proceso requiere un control preciso para garantizar la calidad y el rendimiento del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: Tipos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: El masterbatch de ABS se puede dividir principalmente en los siguientes tipos según su composición y características de rendimiento:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch universal de ABS
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Este es el tipo más común de masterbatch de ABS con propiedades físicas equilibradas. Sus propiedades mecánicas, rendimiento de procesamiento y calidad de apariencia están relativamente equilibrados, lo que puede satisfacer los requisitos de producción de productos plásticos generales y se utiliza ampliamente en campos como cajas de aparatos domésticos, juguetes, artículos de papelería, etc. Por ejemplo, muchas cajas de televisores comunes, coches de juguete de plástico, etc., se producen utilizando masterbatch de ABS universal.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch ABS resistente a impactos de alto impacto
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Al agregar una cantidad adecuada de componentes de fase de caucho, como el caucho de butadieno, a la resina ABS, se ha mejorado significativamente la resistencia al impacto del material. Este tipo de masterbatch ABS es adecuado para aplicaciones que requieren una alta resistencia al impacto, como piezas de automóviles, cascos, equipos deportivos, etc. Al igual que el parachoques de un automóvil, para absorber eficazmente la energía y reducir los daños al vehículo y a las personas en caso de colisión, a menudo se utiliza el masterbatch ABS de alto impacto para la fabricación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch ABS resistente al calor
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Se añadieron agentes especiales resistentes al calor a la resina ABS o se utilizaron monómeros con buena resistencia al calor para la polimerización, lo que resultó en una alta temperatura de deformación térmica del masterbatch. En general, puede mantener una buena estabilidad dimensional y propiedades mecánicas en entornos de alta temperatura, y se utiliza comúnmente en la producción de productos plásticos que deben utilizarse en entornos de alta temperatura, como componentes de alta temperatura en aparatos electrónicos, utensilios de cocina, etc. Por ejemplo, algunos revestimientos de hornos y soportes giratorios de microondas utilizan masterbatch de ABS resistente al calor para garantizar que no se produzca deformación o deterioro de las propiedades bajo condiciones de trabajo a alta temperatura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Masterbatch ABS retardante de llamas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Al agregar retardantes de llama, el masterbatch de ABS tiene buenas propiedades retardantes de llama, que pueden prevenir o retrasar el proceso de combustión de los plásticos y reducir el riesgo de incendio. Dependiendo del tipo y la cantidad de retardante de llama añadido, se pueden lograr diferentes niveles de retardante de llama, como UL94 V-0, V-1, V-2, etc. Se utilizan comúnmente en campos con altos requisitos de seguridad contra incendios, como envolturas electrónicas y eléctricas, capas de aislamiento para cables y cables, y materiales de decoración de edificios. Por ejemplo, el uso de masterbatch de ABS retardante de llama para carcasas de servidores de computadoras, carcasas de tomas, etc., puede retrasar la propagación del fuego en caso de falla eléctrica y ganar tiempo para la evacuación del personal y el rescate de los bomberos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Masterbatch de ABS electrogalvanizado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Su superficie tiene una buena conductividad y suavidad, lo que puede adsorber eficazmente capas de electrodeposición y lograr efectos de electrodeposición de alta calidad. Este tipo de masterbatch de ABS se utiliza principalmente para productos de plástico que requieren tratamiento de electrodeposición, como decoraciones de automóviles, carcasas de productos electrónicos, accesorios para baños, etc., para mejorar el aspecto texturado y la resistencia a la corrosión de los productos. Por ejemplo, las tiras decorativas cromadas en los automóviles y las piezas decorativas de textura metálica en las carcasas de teléfonos móviles se fabrican generalmente utilizando masterbatch de ABS electrodepositado y luego se procesan mediante tecnología de electrodeposición.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch de ABS transparente
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: A través de fórmulas especiales y técnicas de procesamiento, el masterbatch de ABS tiene una alta transparencia mientras mantiene algunas propiedades básicas de la resina de ABS. Se puede utilizar para producir productos plásticos que requieren transparencia, como juguetes transparentes, artículos de papelería transparentes, envases cosméticos, etc. En comparación con los plásticos transparentes tradicionales, como el metacrilato de polimetilo (PMMA), el masterbatch de ABS transparente tiene una mayor resistencia y procesabilidad, y tiene ciertas ventajas en algunos escenarios de aplicación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Relación de fórmula
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Los diferentes tipos de masterbatch de ABS pueden tener diferentes proporciones. A continuación se indican los rangos aproximados de proporciones y las explicaciones relacionadas para algunos tipos comunes de masterbatch de ABS:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch universal de ABS
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Componentes principales y proporciones: Por lo general, el copolímero de acrilonitrilo butadieno estireno (ABS) representa aproximadamente el 90% -95%, mientras que los aditivos (como lubricantes, antioxidantes, etc.) representan aproximadamente el 5% -10%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Explicación: Esta relación permite que el masterbatch ABS universal tenga propiedades mecánicas equilibradas, rendimiento de procesamiento y calidad de apariencia, lo que puede satisfacer las necesidades de producción de la mayoría de los productos plásticos diarios.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch ABS resistente a impactos de alto impacto
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Componentes principales y proporciones: El contenido de goma de butadieno en la resina ABS es relativamente alto, generalmente alrededor del 20% -30%, mientras que el contenido de copolímero de acrilonitrilo y estireno es de aproximadamente el 70% -80%. Al mismo tiempo, se pueden agregar algunos componentes auxiliares, como compatibilizadores, para mejorar la compatibilidad entre la fase de goma y la fase de resina, con una cantidad de adición generalmente de alrededor del 2% -5%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Explicación: El mayor contenido de caucho de butadieno confiere al masterbatch una buena flexibilidad y resistencia al impacto, lo que lo hace adecuado para productos que requieren una alta resistencia al impacto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch ABS resistente al calor
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Componentes principales y proporciones: Sobre la base de resina ABS, se añaden agentes resistentes al calor del 10% al 20%, como fibra de vidrio, polvo de mica y otros rellenos inorgánicos, o se polimerizan monómeros con buena resistencia al calor para ajustar la proporción de acrilonitrilo, butadieno y estireno, mejorando así el rendimiento de resistencia al calor. Por ejemplo, el contenido de acrilonitrilo se puede aumentar adecuadamente al 25% al 30% para aumentar la rigidez y la resistencia al calor de la cadena molecular.
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Explicación: Al utilizar esta relación, la temperatura de deformación térmica del masterbatch se puede aumentar, lo que permite mantener una buena estabilidad dimensional y propiedades mecánicas en entornos de alta temperatura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Masterbatch ABS retardante de llamas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Componentes principales y proporciones: Generalmente, se añaden entre el 15% y el 30% de retardantes de llama, como retardantes de llama basados en bromo, retardantes de llama basados en fósforo o retardantes de llama inorgánicos, a la resina ABS. Al mismo tiempo, para mejorar la compatibilidad y el rendimiento de procesamiento de los retardantes de llama y las resinas, se pueden añadir algunos sinergistas y lubricantes, normalmente a una dosis de alrededor del 3% al 5%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Explicación: Las proporciones adecuadas de retardantes de llama pueden lograr diferentes niveles de retardante de llama para el masterbatch de ABS, cumpliendo los requisitos de seguridad contra incendios en diferentes escenarios de aplicación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: Masterbatch de ABS electrogalvanizado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Componentes principales y proporciones: La proporción de la resina ABS en sí misma es diferente de la del tipo general, y el contenido y la distribución del caucho de butadiena suelen ajustarse a alrededor del 0,5% -1,5% para obtener una estructura superficial más fina, lo que es favorable para la adherencia de la capa de galvanoplastia. Al mismo tiempo, se pueden añadir algunos tensioactivos y agentes conductores en una cantidad de aproximadamente el 3% -8% para mejorar la conductividad y la suavidad de la superficie.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Explicación: Esta relación ayuda a lograr un efecto de galvanoplastia de alta calidad en la superficie de los productos de plástico, mejorando la textura y la resistencia a la corrosión del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch de ABS transparente
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Componentes principales y proporciones: A través de procesos especiales de polimerización y ajustes de la fórmula, la estructura molecular de la resina ABS se hace más regular, reduciendo la cristalinidad de las cadenas moleculares. Generalmente, el contenido de caucho de butadieno se reduce al 5% -10%, y se añaden algunos modificadores transparentes, como el copolímero de metil metacrilato y estireno (MMA St), a una dosis de aproximadamente el 10% -20% para mejorar la transparencia.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Explicación: Esta relación permite que el masterbatch de ABS tenga una alta transparencia mientras mantiene un cierto nivel de dureza y procesabilidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Cabe señalar que la relación anterior es solo un rango aproximado. En la producción real, diferentes fabricantes pueden realizar ajustes adecuados en función de sus propios procesos de producción, los requisitos de calidad del producto y los costos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Proceso de producción
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: El proceso de producción del masterbatch ABS generalmente incluye pasos como la preparación de materias primas, la mezcla, la extrusión, la granulación, el embalaje, etc. A continuación, se ofrece una introducción específica:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Preparación de la materia prima
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Seleccione partículas de resina ABS como materia prima básica y elija los aditivos correspondientes según los requisitos de los diferentes tipos de masterbatch de ABS, como retardantes de llama, agentes de endurecimiento, agentes resistentes al calor, masterbatch de color, etc. Asegúrese de que la calidad y el rendimiento de las materias primas cumplan con los estándares de producción, seque las materias primas para eliminar la humedad y evite problemas como burbujas o degradación durante el procesamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Mezclado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Añada las partículas de resina ABS secas y diversos aditivos en una determinada proporción al mezclador de alta velocidad para una mezcla completa. Durante el proceso de mezcla, el aditivo se dispersa uniformemente en las partículas de resina ABS mediante agitación a alta velocidad, lo que garantiza la uniformidad de la mezcla de materiales y establece las bases para el procesamiento posterior. Algunos tipos especiales de masterbatch de ABS, como el de alto impacto, pueden requerir la mezcla previa de agentes de endurecimiento de caucho con alguna resina ABS para mejorar el efecto de endurecimiento.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Extrusión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de marcador} y corchetes. Registro técnico formal. Texto: Los materiales mezclados se introducen en el extrusor. El extrusor funde y plastifica el material dentro del cilindro mediante calefacción, presión y otros métodos, y avanza bajo la presión del tornillo. Durante el proceso de extrusión, es necesario controlar con precisión parámetros como la temperatura, la presión y la velocidad del tornillo del extrusor. Los parámetros de proceso de extrusión de diferentes tipos de masterbatch de ABS varían. Por ejemplo, el masterbatch de ABS resistente al calor puede requerir temperaturas de procesamiento más altas y mayores fuerzas de cizallamiento debido a la adición de agentes resistentes al calor para garantizar una dispersión uniforme de los agentes resistentes al calor en la matriz de resina.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utiliza terminología técnica/industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Granulación
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El material fundido extruido desde el extrusor se forma en bandas o filamentos continuos a través de la cabeza de la matriz, y luego entra en el equipo de granulación. Los métodos de granulación comunes incluyen el corte en caliente y el corte en frío. Los pellets de corte en caliente se cortan inmediatamente en granulados utilizando una herramienta giratoria después de la cabeza del extrusor del material, con formas de partículas regulares y tamaños uniformes. El corte en frío es el proceso de enfriar el material extruido hasta un estado sólido antes de cortarlo en pellets. Este método es adecuado para situaciones en las que los requisitos de forma y tamaño de las partículas no son particularmente estrictos. Para algunos masterbatch de ABS con requisitos especiales, como el tipo transparente, se debe prestar atención a evitar arañazos o daños en la superficie de las partículas durante el proceso de granulación para evitar que afecten la transparencia.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 5. Embalaje
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los paréntesis. Registro técnico formal. Texto: Después de la granulación, el masterbatch de ABS se cierra, se clasifica y se eliminan las partículas no calificadas antes del envasado. Durante el proceso de envasado, se debe prestar atención a evitar que las partículas se mojen o se contaminen. Generalmente, se utilizan bolsas selladas o bolsas de tela de plástico para el envasado, y en el envase deben indicarse el modelo del producto, las especificaciones, la fecha de producción y otra información.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: El control de calidad es crucial durante todo el proceso de producción. Es necesario realizar pruebas de rendimiento estrictas para cada lote de productos, incluidas las pruebas de propiedades mecánicas, propiedades térmicas, retardación de llama, calidad de apariencia, etc., para garantizar que los productos cumplan con los estándares de calidad correspondientes y los requisitos del cliente.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipos de producción
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: El equipo de producción de masterbatch ABS incluye principalmente los siguientes tipos:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Mezclador de alta velocidad
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Función: Se utiliza para mezclar a fondo las partículas de resina ABS con diversos aditivos. Al utilizar una cuchilla de agitación giratoria de alta velocidad, el material puede lograr un buen efecto de mezcla en un período de tiempo corto, lo que garantiza que los aditivos se dispersen uniformemente en la resina.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {marcadores} y los corchetes. Registro técnico formal. Texto: Puntos de selección: Elija el volumen adecuado según la escala de producción. Generalmente, las empresas con mayores escalas de producción pueden elegir mezcladores de alta velocidad con una capacidad de 500-1000L; al mismo tiempo, se deben tener en cuenta el material y la forma de la cuchilla de mezcla para garantizar el efecto de mezcla y la durabilidad del equipo.
Dominio: fabricación de equipos para la extrusión y la mezcla de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de los polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Extrusor de dos hélices
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Función: Calentar, fundir y plastificar los materiales mezclados, y transportarlos hacia adelante bajo la presión del tornillo. Al mismo tiempo, a través de los efectos de corte y mezcla del tornillo, los aditivos se integran completamente con la resina ABS para lograr una dispersión uniforme.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Criterios de selección: Seleccione parámetros como el diámetro del tornillo y la relación de aspecto en función de la capacidad de producción y los requisitos del producto. En general, un extrusor de doble tornillo con un diámetro de tornillo de 65-90 mm y una relación de aspecto de 30-40 se puede utilizar para producir masterbatch de ABS universal; para la producción de masterbatch de ABS con altos requisitos de llenado o de rendimiento especial, es necesario elegir extrusores con diámetros y relaciones de aspecto mayores para proporcionar una capacidad de cizallamiento y mezcla más fuerte.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Moldee
Dominio: fabricación de equipos para la extrusión y la compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Función: Se instala en la cabeza del extrusor y determina la forma y el tamaño del material extruido. Los moldes comunes incluyen moldes de boca circulares, cuadradas y de otras formas, que se utilizan para producir masterbatch de ABS de diferentes formas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de selección} y los corchetes. Registro técnico formal. Texto: Puntos de selección: Elija la estructura y el tamaño del molde según las especificaciones y los requisitos de forma del producto. Por ejemplo, el masterbatch de ABS con partículas convencionales de forma circular se puede producir utilizando un molde con un diámetro de boca circular de 2-4 mm. Para algunas partículas de forma especial, como partículas en forma de hoja o columnares, se requieren moldes personalizados de formas correspondientes. Al mismo tiempo, se debe tener en cuenta el material y la precisión de procesamiento del molde para garantizar la calidad de la superficie y la precisión dimensional del material extruido.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como aparecen escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Granulador
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Función: Convertir el material fundido extruido en gránulos. Existen dos tipos comunes de granuladores: granuladores de corte en caliente y granuladores de corte en frío. La máquina de corte en caliente es adecuada para producir masterbatch de ABS de alta precisión y alta calidad, que puede lograr una producción continua y una alta eficiencia de producción; los granuladores en frío son adecuados para situaciones en las que los requisitos de forma de partículas no son particularmente estrictos.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {marcadores} y los corchetes. Registro técnico formal. Texto: Puntos a tener en cuenta: Si se produce un masterbatch universal de ABS, se pueden seleccionar las especificaciones correspondientes del granulador de corte en caliente en función de la capacidad de producción, como equipos con una capacidad de producción de 500-1000 kg/h. Para algunos masterbatch de ABS con requisitos especiales, como los transparentes o los productos con altos requisitos de calidad de la superficie de las partículas, se deben preferir granuladores de corte en caliente de alta precisión, y se deben equipar dispositivos de enfriamiento y cribado correspondientes para garantizar la calidad de las partículas.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 5. Equipos de secado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Función: Secar las partículas de resina ABS y los aditivos antes de la producción para eliminar la humedad, prevenir defectos como burbujas y líneas plateadas durante el procesamiento y mejorar la calidad del producto.
Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Criterios de selección: Elija el tipo y las especificaciones adecuados de los equipos de secado en función de la escala de producción y las características del material. Los equipos de secado comunes incluyen hornos, secadores de ebullición, deshumidificadores, etc. Para la producción a gran escala, se puede utilizar un secador deshumidificador, que tiene una alta eficiencia de secado y puede controlar con precisión la temperatura y el tiempo de secado. Es adecuado para materiales con una fuerte absorción de humedad, como la resina ABS.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: 6. Equipos de enfriamiento
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Función: Se utiliza para enfriar y dar forma a los materiales extruidos para solidificarlos rápidamente en gránulos. El efecto de enfriamiento del equipo de enfriamiento afecta directamente la calidad y el rendimiento de las partículas.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Puntos clave de selección: Elige los métodos y equipos de enfriamiento adecuados en función de la capacidad de producción y los requisitos del proceso. Existen dos tipos comunes de equipos de enfriamiento: enfriamiento por aire y enfriamiento por agua. Los equipos de enfriamiento por aire tienen una estructura simple y son fáciles de operar, pero su eficiencia de enfriamiento es relativamente baja; los equipos de enfriamiento por agua tienen una alta eficiencia de enfriamiento, pero requieren sistemas de circulación de agua correspondientes. En general, para las líneas de producción de masterbatch de ABS con una velocidad de producción rápida y una producción grande, se puede seleccionar equipos de enfriamiento por agua, combinados con un enfriamiento auxiliar por aire, para lograr un mejor efecto de enfriamiento.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: 7. Equipos de tamizado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Función: Cribaje y gradúe el masterbatch de ABS después de la granulación, elimine las partículas de gran tamaño o de pequeño tamaño e impurezas, y asegure la uniformidad y la calidad del tamaño de las partículas del producto.
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Puntos clave de selección: Seleccione el tipo de equipo de cribado adecuado y las especificaciones de tamiz según los requisitos de tamaño de partícula del producto. Los equipos de cribado comunes incluyen tamices vibrantes, tamices vibrantes rotativos, etc. La producción general de masterbatch universal de ABS puede utilizar un tamiz vibrante, y el tamaño de la malla del tamiz se selecciona según los requisitos de tamaño de partícula, como 20-40 mallas. Para algunos productos especiales con altos requisitos de tamaño de partícula, es necesario utilizar tamices vibrantes rotativos de alta precisión y equiparlos con diferentes tamaños de malla para el cribado en múltiples etapas.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 8. Equipos de embalaje
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Función: Empaque el masterbatch de ABS tamizado para su almacenamiento y transporte. El equipo de embalaje puede lograr procesos de medición, llenado, sellado y otros procesos de embalaje automáticos, lo que mejora la eficiencia y la calidad del embalaje.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Criterios de selección: Elija el equipo de envasado adecuado en función de la escala de producción y las especificaciones de envasado. Para productos de envasado pequeños, se pueden utilizar máquinas semiautomáticas o totalmente automáticas de envasado de gránulos, con una velocidad de envasado generalmente de 10 a 60 bolsas por minuto; para productos de envasado grandes, como el envasado en bolsas de un tonelada, es necesario equipar el equipo auxiliar correspondiente, como las máquinas de envasado en bolsas de un tonelada y los montacargas, para lograr operaciones de envasado eficientes y convenientes.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch ABS
Kerke’s masterbatch extruder can be used to produce ABS masterbatch. Our Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch ABS has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Requisitos relacionados
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: En el proceso de producción de masterbatch de ABS, el extrusor debe cumplir con diversos requisitos, como la plasticización, la mezcla y el control de la temperatura, para garantizar la calidad del producto y la eficiencia de la producción. A continuación, se ofrece una introducción específica:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Capacidad de plastificante
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Diseño adecuado de los tornillos: Las características de fusión de la resina ABS requieren que los tornillos del extrusor tengan una buena capacidad de plastificación. Normalmente, se utiliza un tornillo graduado, y la profundidad del surco del tornillo se vuelve gradualmente más superficial desde la sección de alimentación hasta la sección de homogeneización, lo que puede comprimir y cortar gradualmente la resina ABS durante la rotación del tornillo, logrando una buena plastificación. Al mismo tiempo, la relación de aspecto del tornillo suele estar entre 20 y 30 para proporcionar suficiente longitud y tiempo de plastificación, garantizando que la resina ABS se funda completamente.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Motor de alto par: la resina ABS tiene una alta viscosidad en estado fundido y requiere un alto par para empujar el material hacia adelante en el tornillo. Por lo tanto, el extrusor debe estar equipado con un motor de alta potencia y una caja de cambios para garantizar que el tornillo pueda proporcionar suficiente potencia a diferentes velocidades de producción, lo que permite una plastificación y una extrusión estables.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Rendimiento de la dispersión mixta
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Elementos de mezcla: Para mezclar de manera uniforme diversos componentes (como resina ABS, aditivos, colorantes, etc.) en el masterbatch ABS, se deben instalar varios elementos de mezcla en el tornillo del extrusor. Por ejemplo, se instalan componentes como bloques de amasado y discos de mezcla dentados en el medio y en la parte delantera del tornillo, lo que puede generar fuertes efectos de cizallamiento y mezcla, mezclar a fondo los materiales de diferentes componentes y mejorar la estabilidad de calidad del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Capacidad de dispersión: Para algunos aditivos funcionales (como retardantes de llama, agentes de endurecimiento, etc.) añadidos a un masterbatch de ABS, se requiere un buen efecto de dispersión para que puedan ejercer plenamente sus efectos. El extrusor debe tener una fuerte capacidad de dispersión. A través del diseño especial del tornillo y del ajuste adecuado de los parámetros del proceso, los aditivos se pueden dispersar uniformemente en la matriz de resina de ABS, evitando la aglomeración o la concentración local.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Exactitud del control de la temperatura
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Control de temperatura en varias etapas: En el proceso de producción de masterbatch de ABS, se requiere un control de temperatura preciso para los materiales en diferentes etapas. Los extrusores suelen estar equipados con múltiples secciones de calentamiento y enfriamiento, generalmente divididas en 5-8 secciones. La temperatura en la sección de alimentación es más baja para evitar que los materiales se derritan prematuramente y afecten al transporte; a medida que el material se mueve hacia la cabeza de la máquina, la temperatura aumenta gradualmente y alcanza la temperatura más alta en la sección de homogeneización, lo que permite que la resina de ABS se derrita completamente y se mezcle; en la cabeza de la máquina, la temperatura debe reducirse adecuadamente para garantizar que el masterbatch extruido tenga un buen efecto de moldeo. La precisión del control de temperatura de cada sección de calentamiento debe estar dentro de ± 2 ℃.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Respuesta rápida: Debido a la sensibilidad de la resina ABS a la temperatura, el alto o bajo nivel de temperatura puede afectar la calidad del producto, por lo que el sistema de calefacción y refrigeración del extrusor necesita tener capacidad de respuesta rápida. Cuando la temperatura del material fluctúa, el sistema de calefacción y refrigeración puede ajustarse rápidamente para restablecer la temperatura al valor establecido, lo que garantiza la estabilidad del proceso de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Estabilidad de la presión
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Presión de extrusión estable: Durante el proceso de extrusión del masterbatch de ABS, la presión estable es clave para garantizar la precisión dimensional y la calidad de aspecto del producto. El sistema hidráulico o el sistema de transmisión mecánica del extrusor deben ser capaces de proporcionar una presión de extrusión estable, con fluctuaciones de presión generalmente controladas dentro de ± 5%. Una presión estable puede mantener una velocidad de flujo uniforme de los materiales a través de la cabeza de la máquina y el molde, produciendo así un masterbatch de tamaño uniforme y superficie suave.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Capacidad de regulación de la presión: Diferentes formulaciones de masterbatch de ABS y procesos de producción pueden requerir presiones de extrusión diferentes, por lo que los extrusores deben tener buenas capacidades de regulación de la presión. Los operadores pueden ajustar de forma flexible la presión de extrusión según la situación de producción real ajustando parámetros como la velocidad del tornillo y la presión de retroceso para cumplir con los requisitos de producción de diferentes productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Estabilidad de transporte del material
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Alimentación uniforme: En la producción de masterbatch de ABS, la alimentación uniforme de los materiales es un enlace importante para garantizar la estabilidad de la producción. El dispositivo de alimentación del extrusor debe utilizar alimentadores de alta precisión, como alimentadores de pérdida de peso o alimentadores volumétricos, que pueden controlar con precisión la cantidad de alimentación de materiales como resina de ABS y aditivos, garantizando que diversos materiales entren al extrusor de manera uniforme según la proporción establecida. Al mismo tiempo, el alimentador debe tener un buen sellado para evitar la fuga de material y la entrada de aire al extrusor.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Transportación por tornillo estable: El diseño y la precisión de procesamiento del tornillo tienen un impacto significativo en la estabilidad del transporte de materiales. El paso y la profundidad de la ranura del tornillo deben ser uniformes y coherentes para garantizar que el material pueda transportarse de manera estable hacia adelante dentro del tornillo. Además, el espacio entre el tornillo y el cilindro también debe controlarse de manera razonable. Si el espacio es demasiado grande, puede provocar el reflujo del material y afectar la eficiencia de transporte; si el espacio es demasiado pequeño, es fácil que se produzca un excesivo cizallamiento y desgaste del material.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Resistencia a la corrosión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Materiales resistentes a la corrosión: En el proceso de producción de masterbatch de ABS, ciertos aditivos (como retardantes de llama, lubricantes, etc.) pueden tener un cierto grado de corrosividad, por lo que los componentes que entran en contacto con el material, como el cilindro y el tornillo del extrusor, necesitan utilizar materiales resistentes a la corrosión. Por ejemplo, el cilindro puede protegerse revestiendo con acero inoxidable o aplicando un recubrimiento resistente a la corrosión, mientras que el tornillo puede fabricarse con material de acero aleado con buena resistencia a la corrosión y tratarse en la superficie, como nitruración, para mejorar su resistencia a la corrosión y prolongar la vida útil del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Nivel de control de la automatización
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Supervisión y registro de parámetros: Los sistemas avanzados de control de automatización pueden supervisar varios parámetros de funcionamiento de los extrusores en tiempo real, como la temperatura, la presión, la velocidad del tornillo, la velocidad de flujo del material, etc., y registrar y almacenar estos datos. Los operadores pueden comprobar los cambios de parámetros durante el proceso de producción en cualquier momento a través de la interfaz de supervisión, detectar anomalías de forma oportuna y realizar ajustes. Al mismo tiempo, el registro de datos históricos también ayuda a analizar y optimizar los procesos de producción, mejorando la estabilidad de la calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Control remoto y diagnóstico de fallos: Algunos extrusores de alta gama también tienen funciones de control remoto, lo que permite a los operadores operar y supervisar el extrusor de forma remota desde el sitio de producción a través de la red, mejorando la flexibilidad de la producción y la eficiencia de la gestión. Además, el sistema de control automático también debe tener una función de diagnóstico de fallos, que puede detectar automáticamente los fallos del equipo y emitir señales de alarma en tiempo oportuno para solicitar a los operadores que realicen el mantenimiento. Algunos sistemas también pueden enviar información de fallos a los fabricantes de dispositivos o al personal de soporte técnico a través de la tecnología de comunicación remota para obtener soluciones rápidamente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Aplicación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: El masterbatch de ABS tiene una amplia gama de aplicaciones, entre las que se incluyen las siguientes áreas principales:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Industria automotriz
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Las piezas interiores: el masterbatch de ABS se puede utilizar para fabricar paneles de instrumentación, consolas centrales, paneles interiores de las puertas, etc. Tiene buena resistencia al impacto, resistencia al calor y resistencia a los agentes atmosféricos, y puede soportar diversas condiciones ambientales dentro del automóvil. Al mismo tiempo, se pueden añadir diferentes aditivos para lograr diversos colores y texturas de la superficie, cumpliendo los requisitos estéticos y de confort del interior del automóvil.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Partes exteriores: En el campo del exterior de los automóviles, el masterbatch de ABS se puede utilizar para producir componentes como carcasas de espejos retrovisores, parachoques, rejillas, etc. Su alto brillo y buena formabilidad hacen que las partes exteriores tengan una excelente calidad de apariencia, así como cierta resistencia a arañazos y a la corrosión, lo que puede mejorar la calidad general y la atractividad estética del automóvil.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: aparatos electrónicos
Shell: ABS masterbatch is a commonly used material for the shell of electronic and electrical products, such as televisions, computer monitors, printers, copiers, etc. It has excellent electrical insulation performance, mechanical strength, and processing performance, which can protect internal electronic components from external environmental influences, while providing good appearance effects to meet consumers’ requirements for product appearance and quality.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Componentes: En productos electrónicos y eléctricos, el masterbatch ABS también se puede utilizar para fabricar diversos componentes, como teclas de teclado, carcasas de ratón, carcasas de teléfonos, etc. Su buena resistencia al desgaste y a la fatiga garantiza que estos componentes no se dañen fácilmente durante el uso prolongado. Al mismo tiempo, se pueden añadir aditivos especiales para lograr funciones antibacterianas, antiestáticas y otras, satisfaciendo las necesidades especiales de diferentes productos.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Industria de materiales de construcción
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Material de tubería: el masterbatch de ABS se puede utilizar para producir tuberías de construcción, como tuberías de suministro de agua, tuberías de drenaje, etc. En comparación con las tuberías metálicas tradicionales, las tuberías de ABS tienen las ventajas de ser ligeras, resistentes a la corrosión, al desgaste y fáciles de instalar, y se pueden utilizar ampliamente en diversos sistemas de suministro y drenaje de agua de edificios.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tablero: El tablero hecho de masterbatch de ABS tiene buena rigidez y dureza, y se puede utilizar en el campo de la decoración arquitectónica, como techos, paneles de pared, etc. Estos tableros pueden lograr diversos efectos decorativos mediante procesos de tratamiento de superficies e impresión, como la imitación de granos de madera, la imitación de piedra, etc., para satisfacer las necesidades de decoración de diferentes estilos arquitectónicos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Juguetes
Toy shell: ABS masterbatch is one of the ideal materials for toy shells, which has good safety, impact resistance, and processability. By adding different color masterbatch, various brightly colored and exquisite looking toy shells can be produced, and their non-toxic and odorless characteristics meet the safety standards of the toy industry, ensuring the safety of children’s use.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Componentes de juguetes: En la fabricación de juguetes, el masterbatch de ABS también se puede utilizar para producir diversos componentes, como el cuerpo y las ruedas de los coches de juguete, así como las juntas y los accesorios de diversos juguetes de plástico. Sus buenas propiedades mecánicas pueden garantizar que los juguetes no se dañen fácilmente durante el juego y extender su vida útil.
Dominio: fabricación de equipos para la extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Otras áreas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Materiales de oficina: como carpetas, cajas de archivos, grapadoras, calculadoras y otros materiales de oficina, muchos de los cuales también están hechos de masterbatch de ABS. Puede proporcionar una buena resistencia y durabilidad, al tiempo que cumple con los requisitos estéticos y prácticos de los materiales de oficina a través de diferentes tratamientos de superficie y combinaciones de colores.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Dispositivos médicos: En el campo de los dispositivos médicos, el masterbatch de ABS se puede utilizar para fabricar algunos componentes no críticos, como la carcasa y el mango de los dispositivos médicos. Su buena biocompatibilidad y resistencia a la corrosión química pueden cumplir los requisitos del uso de dispositivos médicos y, al mismo tiempo, puede lograr la alta precisión y calidad de apariencia que requieren los dispositivos médicos mediante tecnología de procesamiento especial.




