

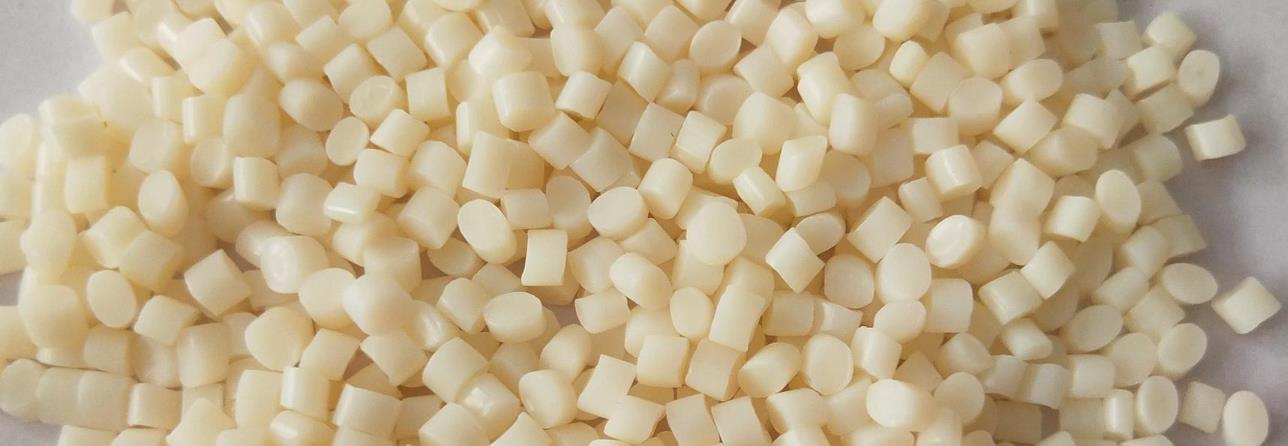
ABS-Masterbatch ist ein granuliertes Produkt, das durch Mischung von ultrafinen, kompositen, anorganischen Pulverpartikeln oder funktionalen Additiven mit einem Trägerharz, Extrusion und Granulierung durch einen Doppel-Schneckenextruder hergestellt wird. Bei der Herstellung von ABS-Masterbatch wird das Rohmaterial in der Regel aufgeschmolzen, in eine Form gegossen, abgekühlt und verfestigt, um den Masterbatch zu bilden. Dieser Prozess erfordert eine genaue Steuerung, um die Qualität und Leistung des Masterbatchs zu gewährleisten.
Typen
ABS-Masterbatch kann hauptsächlich in die folgenden Typen unterteilt werden, basierend auf seiner Zusammensetzung und seinen Leistungsmerkmalen:
Universeller ABS-Masterbatch
Dies ist der häufigste Typ von ABS-Masterbatch mit ausgewogenen physikalischen Eigenschaften. Seine mechanischen Eigenschaften, Verarbeitungsleistung und Optikqualität sind relativ ausgewogen und eignen sich für die Produktionsanforderungen allgemeiner Kunststoffprodukte und werden in Bereichen wie Gehäusen für Haushaltsgeräte, Spielzeug, Schreibwaren usw. eingesetzt. Zum Beispiel werden viele gängige TV-Gehäuse, Kunststoff-Spielzeugautos usw. mit universellem ABS-Masterbatch hergestellt.
ABS-Masterbatch mit hoher Schlagbeständigkeit
Durch Zugabe einer entsprechenden Menge an Kautschukphasenkomponenten wie Butadienkautschuk zu ABS-Harz wurde die Schlagfestigkeit des Materials deutlich verbessert. Dieser Typ von ABS-Masterbatch eignet sich für Anwendungen, die eine hohe Schlagbeständigkeit erfordern, wie z. B. Automobilteile, Helme, Sportausrüstung usw. Wie der Stoßfänger eines Autos, um bei einem Aufprall Energie effektiv zu absorbieren und Schäden an dem Fahrzeug und den Personen zu reduzieren, wird häufig bei der Herstellung von ABS-Masterbatch mit hoher Schlagbeständigkeit verwendet.
Wärmebeständiger ABS-Masterbatch
Durch Zugabe spezieller hitzebeständiger Additive zu ABS-Harz oder Verwendung von Harzen mit guter Wärmebeständigkeit für die Polymerisation wurde die thermische Verformungstemperatur des Masterbatchs signifikant erhöht. Im Allgemeinen kann er in höheren Temperaturumgebungen eine gute Dimensionsstabilität und mechanische Eigenschaften aufrechterhalten und wird häufig für die Herstellung von Kunststoffprodukten verwendet, die in hochtemperaturnahen Umgebungen eingesetzt werden müssen, z. B. für Hochtemperaturkomponenten in elektronischen Geräten, Küchenutensilien usw. Zum Beispiel werden einige Backofenfolien und Mikrowellen-Drehplattenhalterungen mit hitzebeständigem ABS-Masterbatch verwendet, um sicherzustellen, dass sich die Verformung oder die Leistungsabnahme unter hohen Temperaturarbeitsbedingungen nicht einstellt.
Flammhemmender ABS-Masterbatch
Durch Zugabe von Flammschutzmitteln hat ABS-Masterbatch gute flammschutzende Eigenschaften, die verhindern oder verzögern können, dass Kunststoffe brennen, und das Risiko von Bränden reduzieren. Je nach Art und Menge des Flammschutzmittels, das hinzugefügt wird, können verschiedene Flammschutzstufen erzielt werden, z. B. UL94 V-0, V-1, V-2 usw. Sie werden häufig in Bereichen mit hohen Anforderungen an die Brandsicherheit eingesetzt, z. B. für Elektronik- und Elektrogehäuse, Isolationsschichten für Kabel und Kabel und Baumaterialien zur Dekoration. Zum Beispiel kann die Verwendung von flammschutzendem ABS-Masterbatch für Computer-Hostgehäuse, Steckdosengehäuse usw. den Ausbruch von Feuer im Falle eines elektrischen Fehlers verzögern und Zeit für die Evakuierung von Personen und die Löschung des Brandes gewinnen.
Elektrolytischer ABS-Masterbatch
Seine Oberfläche hat eine gute Leitfähigkeit und Glätte, die eine effektive Adsorption von Elektrolytlagen ermöglicht und hochwertige Elektrolyseffekte erzielt. Dieser Typ von ABS-Masterbatch wird hauptsächlich für Kunststoffprodukte verwendet, die eine Elektrolysebehandlung erfordern, z. B. für Dekorationsartikel für Autos, Gehäuse für elektronische Produkte, Badarmaturen usw., um die Textur und Korrosionsbeständigkeit der Produkte zu verbessern. Zum Beispiel werden chrombeschichtete Dekorationsstreifen auf Autos und metallisch texturierte Dekorationsteile auf Handygehäusen in der Regel durch Verwendung von elektrolytischem ABS-Masterbatch hergestellt und anschließend durch Elektrolyse-Technologie verarbeitet.
Transparenter ABS-Masterbatch
Durch spezielle Formeln und Verarbeitungsmethoden hat ABS-Masterbatch eine hohe Transparenz, während er einige grundlegende Eigenschaften von ABS-Harz beibehält. Er kann für die Herstellung von Kunststoffprodukten verwendet werden, die Transparenz erfordern, z. B. transparentes Spielzeug, transparente Schreibwaren, Kosmetikverpackungen usw. Im Vergleich zu traditionellen transparenten Kunststoffen wie Polymethylmethacrylat (PMMA) hat transparenter ABS-Masterbatch eine bessere Zähigkeit und Verarbeitbarkeit und weist in einigen Anwendungsfällen bestimmte Vorteile auf.
Formelverhältnis
Unterschiedliche Arten von ABS-Masterbatch können unterschiedliche Verhältnisse haben. Die folgenden ungefähren Verhaltensbereiche und damit verbundene Erläuterungen für einige gängige Arten von ABS-Masterbatch sind:
Universeller ABS-Masterbatch
Die Hauptbestandteile und -verhältnisse sind üblicherweise: Acrylonitrilbutadienstyrol-Kopolymere (ABS) machen etwa 90% bis 95% aus, während Additive (wie Schmiermittel, Antioxidantien usw.) etwa 5% bis 10% ausmachen.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzzeichen} und Klammern auf. Formelles technisches Register. Text: Erläuterung: Dieses Verhältnis ermöglicht es, dass universelles ABS-Masterbatch ausgewogene mechanische Eigenschaften, Verarbeitungsleistung und optische Qualität aufweist und damit den Produktionsbedarf der meisten täglichen Kunststoffprodukte erfüllt.
ABS-Masterbatch mit hoher Schlagbeständigkeit
Hauptkomponenten und -verhältnisse: Der Gehalt an Butadienkautschuk in ABS-Harz ist relativ hoch, in der Regel zwischen 20% und 30%, während der Gehalt an Copolymeren aus Acrylnitril und Styrol etwa 70% bis 80% beträgt. Gleichzeitig können einige Hilfsbestandteile wie Vertriebsverbesserer hinzugefügt werden, um die Verträglichkeit zwischen der Kautschukphase und der Harzphase zu verbessern, wobei die Hinzugabe in der Regel zwischen 2% und 5% beträgt.
Erklärung: Der höhere Butadienkautschukanteil verleiht dem Masterbatch eine gute Flexibilität und Schlagfestigkeit, wodurch es für Produkte geeignet ist, die eine hohe Schlagfestigkeit erfordern.
Wärmebeständiger ABS-Masterbatch
Hauptkomponenten und -verhältnisse: Auf der Basis von ABS-Harz werden 10% bis 20% hitzebeständige Additive wie Glasfaser, Mica-Pulver und andere anorganische Füllstoffe hinzugefügt, oder Monomere mit guter Hitzebeständigkeit werden polymerisiert, um den Anteil von Acrylnitril, Butadien und Styrol anzupassen und so die Hitzebeständigkeit zu verbessern. Zum Beispiel kann der Acrylnitrilgehalt auf 25% bis 30% erhöht werden, um die Steifigkeit und die Hitzebeständigkeit der Molekülkette zu erhöhen.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Erläuterung: Durch die Verwendung dieses Verhältnisses kann die Temperatur der thermischen Verformung des Masterbatches erhöht werden, wodurch eine gute Dimensionsstabilität und mechanische Eigenschaften in hochtemperaturnahen Umgebungen gewährleistet werden kann.
Flammhemmender ABS-Masterbatch
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Hauptkomponenten und -verhältnisse: In der Regel werden 15 % bis 30 % Flammschutzmittel, wie Brom-basierte Flammschutzmittel, Phosphor-basierte Flammschutzmittel oder anorganische Flammschutzmittel, zu ABS-Harz hinzugefügt. Gleichzeitig können zur Verbesserung der Kompatibilität und der Verarbeitungsleistung von Flammschutzmitteln und Harzen einige Synergisten und Gleitmittel hinzugefügt werden, normalerweise in einer Menge von etwa 3 % bis 5 %.
Erklärung: Durch geeignete Flammschutzverhältnisse können für ABS-Masterbatch verschiedene Flammschutzgrade erzielt werden, die den Anforderungen an die Brandsicherheit in verschiedenen Anwendungszusammenhängen entsprechen.
Elektrolytischer ABS-Masterbatch
Hauptkomponenten und Verhältnisse: Das Verhältnis des ABS-Harzes selbst unterscheidet sich von dem der allgemeinen Art, und der Gehalt und die Verteilung des Butadienkautschuks werden in der Regel auf etwa 0,5% bis 1,5% eingestellt, um eine feinere Oberflächenstruktur zu erzielen, die die Haftung der galvanischen Schicht begünstigt. Gleichzeitig können einige Tenside und leitfähige Mittel in einer Menge von etwa 3% bis 8% hinzugefügt werden, um die Oberflächenleitfähigkeit und Glättung zu verbessern.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Erläuterung: Dieses Verhältnis trägt dazu bei, eine hochwertige Galvanisierungseffekt auf der Oberfläche von Kunststoffprodukten zu erzielen, wodurch die Optik und die Korrosionsbeständigkeit des Produkts verbessert werden.
Transparenter ABS-Masterbatch
Hauptkomponenten und -verhältnisse: Durch spezielle Polymerisationsverfahren und Formulierungsanpassungen wird die Molekülstruktur des ABS-Harzes regelmäßiger gestaltet, wodurch die Kristallinität der Molekülketten reduziert wird. Im Allgemeinen wird der Anteil an Butadienkautschuk auf 5% bis 10% reduziert, und einige transparente Modifikatoren wie Methylmethacryls-Styrol-Copolymer (MMA St) werden in einer Dosierung von etwa 10% bis 20% hinzugefügt, um die Transparenz zu verbessern.
Erklärung: Dieser Wert ermöglicht es dem ABS-Masterbatch, eine hohe Transparenz zu haben, während gleichzeitig ein gewisses Maß an Festigkeit und Verarbeitbarkeit erhalten bleibt.
Es sollte bemerkt werden, dass das oben genannte Verhältnis nur ein grober Bereich ist. Bei der tatsächlichen Produktion können verschiedene Hersteller entsprechende Anpassungen vornehmen, basierend auf ihren eigenen Produktionsprozessen, den Anforderungen an die Produktqualität und den Kosten.
Produktionsprozess
Der Produktionsprozess von ABS-Masterbatch umfasst in der Regel Schritte wie die Vorratsstoffvorbereitung, Mischung, Extrusion, Granulierung, Verpackung usw. Die folgende Beschreibung geht auf diese Schritte näher ein:
1. Vorbereitung der Rohstoffe
Wählen Sie geeignete ABS-Harzpartikel als Grundstoff aus und wählen Sie entsprechende Additive entsprechend den Anforderungen verschiedener Arten von ABS-Masterbatchen, z. B. Flammschutzmittel, Verhärtungsmittel, hitzebeständige Mittel, Farb-Masterbatch usw. Stellen Sie sicher, dass die Qualität und Leistung der Rohstoffe den Produktionsstandards entsprechen, trocknen Sie die Rohstoffe, um Feuchtigkeit zu entfernen, und verhindern Sie Probleme wie Blasen oder Verfall während der Verarbeitung.
2. Mischen
Fügen Sie die getrockneten ABS-Harzpartikel und verschiedene Additive in einem bestimmten Verhältnis zum Hochgeschwindigkeitsmixer hinzu und mischen Sie gründlich. Während des Mischprozesses werden die Additive durch Hochgeschwindigkeitsrühren gleichmäßig in den ABS-Harzpartikeln verteilt, was die Gleichmäßigkeit der Materialmischung gewährleistet und den Grundstein für die anschließende Verarbeitung legt. Einige spezielle Arten von ABS-Masterbatch, wie beispielsweise Hochschlagtyp, können vor dem Mischen Gummiverstärker mit einigen ABS-Harz enthalten, um die Verstärkungseffekt zu verbessern.
3. Extrusion
Die gemischten Materialien werden in den Extruder eingespeist. Der Extruder schmilzt und plastifiziert das Material im Inneren des Rohres durch Erwärmung, Druck und andere Methoden und bewegt sich unter dem Druck der Schraube weiter. Während des Extrusionsprozesses ist es erforderlich, Parameter wie Temperatur, Druck und Schraubendrehzahl des Extruders genau zu kontrollieren. Die Extrusionsprozessparameter verschiedener Arten von ABS-Masterbatch variieren. Zum Beispiel kann ein hitzebeständiger ABS-Masterbatch höhere Verarbeitungs-Temperaturen und größere Scherkräfte erfordern aufgrund der Zugabe von hitzebeständigen Additiven, um eine gleichmäßige Verteilung der hitzebeständigen Additive in der Harzmatrix zu gewährleisten.
4. Granulierung
Das aus dem Extruder herausgepresste geschmolzene Material wird durch den Düsenkopf zu kontinuierlichen Streifen oder Filamenten geformt und gelangt anschließend in die Granulationsanlage. Zu den gängigen Granulationsverfahren gehören heißes Schneiden und kaltes Schneiden. Bei heißem Schneiden werden die Granulatpellets sofort nach dem Materialextruderkopf mit einem rotierenden Werkzeug in Granulate geschnitten, wobei die Partikelregelmäßig geformt und gleichmäßig groß sind. Bei kaltem Schneiden wird das extrudierte Material in einen festen Zustand gebracht, bevor es in Granulat geschnitten wird. Diese Methode ist für Situationen geeignet, in denen die Anforderungen an die Partikelform und Größe nicht besonders strikt sind. Für einige ABS-Masterbatch mit besonderen Anforderungen, wie zum Beispiel transparenten Typen, sollte bei der Granulationsprozess darauf geachtet werden, dass keine Kratzer oder Beschädigungen auf der Oberfläche der Partikel auftreten, um die Transparenz nicht zu beeinträchtigen.
5. Verpackung
Nach der Granulierung wird der ABS-Masterbatch gesiebt, sortiert und ungeeignete Partikel entfernt, bevor die Verpackung erfolgt. Während des Verpackungsprozesses sollte darauf geachtet werden, dass die Partikel nicht feucht werden oder verunreinigt werden. In der Regel werden verschlossene Säcke oder Kunststoffgewebe verwendet für die Verpackung, und auf der Verpackung sollten das Produktmodell, die Spezifikationen, der Produktionsdatum und andere Informationen angegeben werden.
Die Qualitätskontrolle ist während des gesamten Produktionsprozesses von entscheidender Bedeutung. Für jede Produktcharge sind strenge Leistungstests erforderlich, einschließlich der Prüfung der mechanischen Eigenschaften, thermischen Eigenschaften, Flammschutz, optischer Qualität usw., um sicherzustellen, dass die Produkte den entsprechenden Qualitätsstandards und Kundenanforderungen entsprechen.
Produktionsanlagen
Die Produktionsanlagen für ABS-Masterbatch umfassen hauptsächlich folgende Typen:
1. Hochgeschwindigkeitsmixer
Funktion: Wird verwendet, um ABS-Harzpartikel mit verschiedenen Additiven gründlich zu mischen. Durch die Verwendung eines hochgeschwindigkeitsrotierenden Rührscharniers kann das Material in kurzer Zeit eine gute Mischung erzielen und sicherstellen, dass die Additive gleichmäßig im Harz verteilt sind.
Auswahlpunkte: Wählen Sie das passende Volumen entsprechend der Produktionsskala. In der Regel können Unternehmen mit größeren Produktionsskalen Hochgeschwindigkeitsmischer mit einer Kapazität von 500-1000 L wählen. Gleichzeitig sollten die Materialien und die Form des Mischblatts berücksichtigt werden, um die Mischwirkung und die Lebensdauer der Geräte zu gewährleisten.
2. Zwillingsschraubenextruder
Funktion: Erwärmen, schmelzen und plastifizieren der gemischten Materialien und deren Weitertransport durch den Schraubendrehkopf. Gleichzeitig werden die Zusatzstoffe durch die Schneid- und Mischwirkung des Schraubendrehkopfes vollständig mit dem ABS-Harz vermischt, sodass eine gleichmäßige Verteilung erzielt wird.
Auswahlkriterien: Wählen Sie Parameter wie Schraubendurchmesser und Seitenverhältnis basierend auf der Produktionskapazität und den Produktanforderungen. Im Allgemeinen kann ein Doppelschraubenextruder mit einem Schraubendurchmesser von 65-90 mm und einem Seitenverhältnis von 30-40 verwendet werden, um universellen ABS-Masterbatch herzustellen. Für die Produktion von ABS-Masterbatch mit hohen Füllmengen oder speziellen Leistungsanforderungen ist es erforderlich, Extruder mit größeren Durchmessern und Seitenverhältnissen zu wählen, um eine stärkere Scher- und Mischkapazität zu gewährleisten.
3. Form
Funktion: Installiert am Kopf des Extruders, bestimmt es die Form und Größe des extrudierten Materials. Häufige Formen sind runde, quadratische und andere Formen von Mundformen, die zur Herstellung von ABS-Masterbatch unterschiedlicher Formen verwendet werden.
Auswahlpunkte: Wählen Sie die geeignete Formstruktur und Größe gemäß den Spezifikationen und Formanforderungen des Produkts. Zum Beispiel kann ABS-Masterbatch mit herkömmlichen kreisförmigen Partikeln in einer Form mit einem kreisförmigen Munddurchmesser von 2-4 mm hergestellt werden. Für einige speziell geformte Partikel, wie plattenförmige oder stangenförmige Partikel, sind kundenspezifische Formen entsprechender Formen erforderlich. Gleichzeitig sollten die Material- und Verarbeitungsgenauigkeit der Form berücksichtigt werden, um die Oberflächenqualität und die Maßgenauigkeit des extrudierten Materials zu gewährleisten.
4. Granulator
Funktion: Das extrudierte Schmelzmaterial wird in Granulate verwandelt. Es gibt zwei gängige Granulatorentypen: heißschneidende Granulatoren und kühlschneidende Granulatoren. Die heißschneidende Maschine eignet sich für die Herstellung von hochpräzisen und hochwertigen ABS-Masterbatchen, die eine kontinuierliche Produktion und eine hohe Produktionseffizienz ermöglichen. Kühlschneidende Granulatoren sind hingegen für Anwendungen geeignet, bei denen die Anforderungen an die Partikelform nicht besonders streng sind.
Auswahlspunkte: Wenn universeller ABS-Masterbatch hergestellt wird, können die entsprechenden Spezifikationen des Heißschneidegranulators entsprechend der Produktionskapazität ausgewählt werden, z. B. Geräte mit einer Produktionskapazität von 500-1000 kg/h. Für einige ABS-Masterbatch mit besonderen Anforderungen, wie z. B. transparent oder Produkte mit hohen Anforderungen an die Partikeloberfläche, sollten hochpräzise Heißschneidegranulatoren bevorzugt werden, und entsprechende Kühl- und Sortiergeräte sollten installiert werden, um die Qualität der Partikel zu gewährleisten.
5. Trocknungsanlagen
Funktion: Trocknen von ABS-Harzpartikeln und Additiven vor der Produktion, um Feuchtigkeit zu entfernen, Defekte wie Blasen und Silberlinien während der Verarbeitung zu vermeiden und die Produktqualität zu verbessern.
Auswahlkriterien: Wählen Sie den geeigneten Typ und die Spezifikationen der Trocknungsanlagen basierend auf der Produktionsskala und den Eigenschaften der Materialien. Zu den gängigen Trocknungsanlagen gehören Öfen, Kocheinheiten, Entfeuchter usw. Für die großskalige Produktion kann ein Entfeuchter-Trockner verwendet werden, der eine hohe Trocknungseffizienz aufweist und die Trocknungstemperatur und -zeit genau kontrollieren kann. Er eignet sich für Materialien mit starker Feuchtigkeitsabsorption wie ABS-Harz.
6. Kühlanlagen
Funktion: Wird zur Kühlung und Formgebung von extrudierten Materialien verwendet, um diese schnell in Granulat zu verfestigen. Die Kühlwirkung der Kühlanlagen hat direkten Einfluss auf die Qualität und Leistung der Partikel.
Wichtige Auswahlpunkte: Wählen Sie geeignete Kühlmethoden und -geräte basierend auf der Produktionskapazität und den Prozessanforderungen. Es gibt zwei häufige Arten von Kühlgeräten: luftgekühlte und wassergekühlte. Luftgekühlte Kühlgeräte haben eine einfache Struktur und sind einfach zu bedienen, aber ihre Kühlleistung ist relativ niedrig. Wasserkühlte Kühlgeräte haben eine hohe Kühlleistung, benötigen jedoch entsprechende Wasserkreislaufsysteme. Generell kann für ABS-Masterbatch-Produktionslinien mit hoher Produktionsgeschwindigkeit und hohem Ausstoß eine wassergekühlte Kühlanlage ausgewählt werden, die mit einer luftgekühlten Zusatzkühlung kombiniert wird, um eine bessere Kühlwirkung zu erzielen.
7. Screeninggeräte
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Funktion: Sortieren und klassifizieren Sie ABS-Masterbatch nach der Granulierung, entfernen Sie übergroße oder unterdimensionierte Partikel und Verunreinigungen und gewährleisten Sie die Gleichmäßigkeit und Qualität der Produktpartikelgröße.
Wichtige Punkte zur Auswahl: Wählen Sie den geeigneten Typ der Screeningausrüstung und die Siebparameter basierend auf den Partikelgrößenanforderungen des Produkts. Häufig verwendete Screeningausrüstungen umfassen Vibrationssiebe, rotierende Vibrationssiebe usw. Die allgemeine Produktion von universellen ABS-Masterbatch kann mit einem Vibrationssieb erfolgen, und die Maschengröße des Siebes wird entsprechend den Partikelgrößenanforderungen ausgewählt, z. B. 20-40 Maschen. Für einige spezielle Produkte mit hohen Anforderungen an die Partikelgröße ist es erforderlich, hochpräzise rotierende Vibrationssiebe zu verwenden und diese mit verschiedenen Maschengrößen für mehrstufiges Screening auszustatten.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 8. Verpackungsanlagen
Funktion: Verpacken des gesiebten ABS-Masterbatchs für die Lagerung und den Transport. Die Verpackungsanlagen können automatische Messung, Füllung, Verschließen und andere Verpackungsprozesse durchführen, wodurch die Verpackungseffizienz und -qualität verbessert werden.
Auswahlkriterien: Wählen Sie die geeignete Verpackungsausrüstung basierend auf der Produktionsskala und den Verpackungsvorgaben. Für kleine Verpackungsprodukte können halbautomatische oder vollautomatische Granuliermaschinen verwendet werden, mit einer Verpackungsgeschwindigkeit von in der Regel 10-60 Beuteln pro Minute. Für große Verpackungsprodukte, wie Tonbeutelverpackungen, müssen entsprechende Hilfsgeräte wie Tonbeutelverpackungsmaschinen und Gabelstapler ausgestattet werden, um effiziente und bequeme Verpackungsvorgänge zu gewährleisten.
ABS-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce ABS masterbatch. Our ABS-Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Verwandte Anforderungen
Im Produktionsprozess von ABS-Masterbatch muss der Extruder verschiedenen Anforderungen wie Plastifizierung, Mischung und Temperaturregelung erfüllen, um die Produktqualität und die Produktionseffizienz zu gewährleisten. Im Folgenden wird eine spezifische Einführung gegeben:
Plastifizierungsleistung
Geeigneter Schraubendesign: Die Schmelzcharakteristiken von ABS-Harz erfordern, dass die Extruderschrauben eine gute Plastifizierungskraft haben. In der Regel wird ein Gradienten-Schrauben verwendet, wobei die Tiefe der Schraubennut von der Zuführungszone zur Homogenisierungszone allmählich flacher wird. Während der Rotation der Schraube kann das ABS-Harz allmählich komprimiert und gescheuert werden, wodurch eine gute Plastifizierung erzielt wird. Gleichzeitig liegt das Seitenverhältnis der Schraube im Allgemeinen zwischen 20 und 30, um eine ausreichende Plastifizierungslänge und -zeit zu gewährleisten und sicherzustellen, dass das ABS-Harz vollständig geschmolzen ist.
Hoher Drehmomentantrieb: ABS-Harz hat in flüssigem Zustand eine hohe Viskosität und erfordert einen hohen Drehmoment, um das Material im Schraubendrehkopf voranzudrücken. Daher muss der Extruder mit einem Motor und einem Getriebe mit hohem Drehmoment ausgestattet sein, um sicherzustellen, dass der Schraubendrehkopf bei unterschiedlichen Produktionsgeschwindigkeiten ausreichend Kraft bereitstellen kann und eine stabile Plastifizierung und Extrusion erzielt.
Mischte Dispersionsleistung
Mischungselemente: Um verschiedene Komponenten (wie ABS-Harz, Additive, Farbmittel usw.) in ABS-Masterbatch gleichmäßig zu mischen, sollten mehrere Mischungselemente auf der Extruderschraube installiert werden. Zum Beispiel werden Komponenten wie Knetblöcke und gezahnte Mischscheiben in der Mitte und vorne der Schraube installiert, die starke Scher- und Mischungseffekte erzeugen können, die Materialien unterschiedlicher Komponenten gründlich mischen und die Qualitätsstabilität des Masterbatch verbessern.
Dispersionsfähigkeit: Bei einigen funktionalen Additiven (z. B. Flammschutzmitteln, Verstärkungsmitteln usw.), die in ABS-Masterbatch hinzugefügt werden, ist ein guter Dispersionseffekt erforderlich, um deren Wirkung voll auszunutzen. Der Extruder sollte eine starke Dispersionsfähigkeit haben. Durch die spezielle Konstruktion der Schraube und die entsprechende Anpassung der Prozessparameter können die Additive gleichmäßig in der ABS-Harzmatrix dispergiert werden, wodurch Agglomerationen oder lokale hohe Konzentrationen vermieden werden.
Genauigkeit der Temperaturregelung
Mehrstufige Temperaturregelung: Im Produktionsprozess von ABS-Masterbatch ist eine präzise Temperaturregelung für Materialien in verschiedenen Stufen erforderlich. Extruder sind üblicherweise mit mehreren Heiz- und Kühlabschnitten ausgestattet, die in der Regel in 5 bis 8 Abschnitte unterteilt sind. Die Temperatur im Zufuhrbereich ist niedriger, um ein vorzeitiges Schmelzen der Materialien zu verhindern und die Transportabläufe nicht zu beeinträchtigen. Während sich das Material in Richtung der Maschinenkopflinie bewegt, steigt die Temperatur stufenweise an und erreicht im Homogenisierungsbereich die höchste Temperatur, wodurch das ABS-Harz vollständig schmilzt und vermischt wird. Am Kopf der Maschine sollte die Temperatur angemessen gesenkt werden, um sicherzustellen, dass das extrudierte Masterbatch eine gute Formbarkeit aufweist. Die Temperaturregelungsgenauigkeit jedes Heizabschnitts sollte innerhalb von ± 2 ℃ liegen.
Schnelle Reaktion: Aufgrund der Temperaturempfindlichkeit von ABS-Harz kann eine hohe oder niedrige Temperatur die Produktqualität beeinträchtigen. Daher muss das Heiz- und Kühlsystem des Extruders eine schnelle Reaktionsfähigkeit haben. Wenn die Temperatur des Materials schwankt, kann das Heiz- und Kühlsystem schnell angepasst werden, um die Temperatur wieder auf den eingestellten Wert zu bringen und die Stabilität des Produktionsprozesses zu gewährleisten.
Druckstabilität
Stabile Extrusionsdruck: Während des Extrusionsprozesses von ABS-Masterbatch ist ein stabiler Druck entscheidend für die Gewährleistung der Maßgenauigkeit und der Oberflächenqualität des Produkts. Das Hydrauliksystem oder das mechanische Übertragungssystem des Extruders sollte in der Lage sein, einen stabilen Extrusionsdruck zu gewährleisten, wobei die Druckschwankungen im Allgemeinen innerhalb von ± 5 % kontrolliert werden. Ein stabiler Druck kann eine gleichmäßige Materialflussrate durch die Maschinenkopf und das Formwerkzeug aufrechterhalten und so einen Masterbatch mit gleichmäßiger Größe und glatter Oberfläche produzieren.
Möglichkeit der Druckregulierung: Verschiedene ABS-Masterbatch-Rezepte und Produktionsverfahren erfordern möglicherweise unterschiedliche Extrusionsdrücke. Daher sollten Extruder eine gute Druckregulierungskapazität haben. Die Bedienung kann den Extrusionsdruck flexibel an die aktuelle Produktionssituation anpassen, indem Parameter wie die Schraubendrehzahl und der Rückdruck angepasst werden, um den Produktionsanforderungen verschiedener Produkte zu entsprechen.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Stabilität der Materialübertragung
Gleichmäßige Dosierung: Bei der Herstellung von ABS-Masterbatch ist die gleichmäßige Dosierung der Materialien ein wichtiger Schritt, um die Produktionsstabilität zu gewährleisten. Die Dosiervorrichtung des Extruders sollte hochpräzise Dosiergeräte verwenden, wie z. B. Dosiergeräte mit Gewichtsverlust oder volumetrische Dosiergeräte, die die Dosiermenge von Materialien wie ABS-Harz und Additiven genau kontrollieren können und sicherstellen, dass verschiedene Materialien in gleichmäßigen Mengen in den Extruder gelangen, entsprechend dem festgelegten Verhältnis. Gleichzeitig sollte die Dosiervorrichtung eine gute Abdichtung haben, um Materialverluste und Lufteintritt in den Extruder zu verhindern.
Stabile Schraubenvorlage: Die Konstruktion und die Verarbeitungsgenauigkeit der Schraube haben einen erheblichen Einfluss auf die Stabilität der Materialvorlage. Die Schrägung und die Rilletiefe der Schraube sollten einheitlich und konsistent sein, um sicherzustellen, dass das Material innerhalb der Schraube stabil nach vorne transportiert werden kann. Darüber hinaus sollte auch der Abstand zwischen der Schraube und dem Behälter angemessen kontrolliert werden. Wenn der Abstand zu groß ist, kann es zu einem Rückfluss des Materials führen und die Transporteffizienz beeinträchtigen. Wenn der Abstand zu klein ist, ist es leicht, dass das Material übermäßig geschnitten und abgenutzt wird.
Beständigkeit gegen Korrosion
Korrosionsbeständige Materialien: Im Produktionsprozess von ABS-Masterbatch können bestimmte Zusatzstoffe (wie Flammschutzmittel, Schmierstoffe usw.) einen gewissen Grad an Korrosivität aufweisen. Daher müssen die Komponenten, die mit dem Material in Kontakt stehen, wie der Behälter und die Schraube des Extruders, aus korrosionsbeständigen Materialien bestehen. Zum Beispiel kann der Behälter durch eine Beschichtung aus Edelstahl geschützt werden, während die Schraube aus legiertem Stahlmaterial mit guter Korrosionsbeständigkeit hergestellt und oberflächenbehandelt werden kann, beispielsweise nitridiert, um seine Korrosionsbeständigkeit zu verbessern und die Lebensdauer der Ausrüstung zu verlängern.
Automatisierungssteuerungsstufe
Parameterüberwachung und -aufzeichnung: Fortgeschrittene Automatisierungssysteme können verschiedene Betriebsparameter von Extrudern in Echtzeit überwachen, wie Temperatur, Druck, Schraubendrehzahl, Materialflussrate usw., und diese Daten aufzeichnen und speichern. Die Bedienungspersonal kann die Parameteränderungen während des Produktionsprozesses jederzeit über die Überwachungsoberfläche überprüfen, Abweichungen zeitnah erkennen und Anpassungen vornehmen. Gleichzeitig helfen die Aufzeichnungen historischer Daten, Produktionsprozesse zu analysieren und zu optimieren, wodurch die Stabilität der Produktqualität verbessert wird.
Fernsteuerung und Fehlersuche: Einige hochwertige Extruder verfügen auch über Fernsteuerungsfunktionen, die es den Bedienungspersonal ermöglichen, den Extruder von der Produktionsstätte aus über das Netzwerk zu bedienen und zu überwachen, wodurch die Produktionsflexibilität und die Verwaltungs-effizienz verbessert werden. Darüber hinaus sollte das Automatisierungssteuersystem auch über eine Fehlersuchfunktion verfügen, die Gerätefehler automatisch erkennen und rechtzeitig Warnsignale ausgeben kann, um die Bedienungspersonal zur Wartung aufzufordern. Einige Systeme können auch Fehlermeldungen über Fernkommunikationstechnologie an Gerätehersteller oder technische Support-Mitarbeiter senden, um schnell Lösungen zu erhalten.
Anwendung
ABS-Masterbatch hat eine breite Anwendungssphäre, einschließlich der folgenden Hauptbereiche:
Automobilindustrie
Interiorteile: ABS-Masterbatch kann zur Herstellung von Autotrennwänden, Mittelkonsolen, Türinnenpanelen usw. verwendet werden. Es verfügt über eine gute Schlagbeständigkeit, Hitze- und Witterungsbeständigkeit und kann verschiedenen Umweltbedingungen im Fahrzeug standhalten. Gleichzeitig können verschiedene Additive hinzugefügt werden, um verschiedene Farben und Oberflächenstrukturen zu erzielen und so die ästhetischen und komfortbezogenen Anforderungen im Innenraum des Autos zu erfüllen.
Exterieurteile: Im Bereich der Automobilausstattung kann ABS-Masterbatch verwendet werden, um Komponenten wie Rückspiegelfelder, Stoßstangen, Grille und mehr herzustellen. Seine hohe Glanz und gute Formbarkeit machen die Exterieurteile zu einer hervorragenden optischen Qualität sowie zu einer gewissen Widerstandsfähigkeit gegen Kratzer und Korrosion, was die Gesamtqualität und die Attraktivität des Fahrzeugs verbessert.
Elektronische Geräte
Shell: ABS masterbatch is a commonly used material for the shell of electronic and electrical products, such as televisions, computer monitors, printers, copiers, etc. It has excellent electrical insulation performance, mechanical strength, and processing performance, which can protect internal electronic components from external environmental influences, while providing good appearance effects to meet consumers’ requirements for product appearance and quality.
Komponenten: In elektronischen und elektrischen Produkten kann ABS-Masterbatch auch zur Herstellung verschiedener Komponenten verwendet werden, wie z. B. Tastaturknöpfe, Mausgehäuse, Telefongehäuse usw. Seine gute Abriebfestigkeit und Ermüdungsbeständigkeit gewährleistet, dass diese Komponenten bei längerem Gebrauch nicht leicht beschädigt werden. Gleichzeitig können spezielle Additive hinzugefügt werden, um antibakterielle, antistatische und andere Funktionen zu erzielen und so die besonderen Bedürfnisse verschiedener Produkte zu erfüllen.
Bauindustrie
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standards (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Eingabefelder} und Klammern auf. Formelles technisches Register. Text: Rohrmaterial: ABS-Masterbatch kann zur Herstellung von Baurohren, wie Wasserleitungen, Abwasserrohre usw., verwendet werden. Im Vergleich zu traditionellen Metallrohren haben ABS-Rohre den Vorteil, dass sie leicht sind, korrosionsbeständig, widerstandsfähig gegen Abnutzung und einfach zu installieren sind und daher in verschiedenen Gebäudewasserversorgungs- und Abwassersystemen eingesetzt werden können.
Platte: Die Platte aus ABS-Masterbatch hat eine gute Steifigkeit und Zähigkeit und kann im Bereich der architektonischen Dekoration eingesetzt werden, beispielsweise bei Decken, Wandpaneelen usw. Diese Platten können durch Oberflächenbehandlung und Druckverfahren verschiedene dekorative Effekte erzielen, beispielsweise die Nachahmung von Holzzellen, die Nachahmung von Stein usw., um die Dekorationsbedürfnisse verschiedener architektonischer Stile zu erfüllen.
Spielzeug
Toy shell: ABS masterbatch is one of the ideal materials for toy shells, which has good safety, impact resistance, and processability. By adding different color masterbatch, various brightly colored and exquisite looking toy shells can be produced, and their non-toxic and odorless characteristics meet the safety standards of the toy industry, ensuring the safety of children’s use.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Spielzeugkomponenten: In der Spielzeugherstellung kann ABS-Masterbatch auch verwendet werden, um verschiedene Komponenten zu produzieren, wie z. B. das Gehäuse und die Räder von Spielzeugautos sowie Gelenke und Zubehör verschiedener Kunststoffspielzeuge. Seine guten mechanischen Eigenschaften gewährleisten, dass Spielzeuge beim Spielen nicht leicht beschädigt werden und ihre Lebensdauer verlängert wird.
Andere Bereiche
Bürobedarf: wie Ordner, Aktenkisten, Hefter, Rechner und andere Büroartikel, von denen viele auch aus ABS-Masterbatch bestehen. Es bietet gute Festigkeit und Haltbarkeit und erfüllt gleichzeitig die ästhetischen und praktischen Anforderungen an Bürobedarf durch verschiedene Oberflächenbehandlungen und Farbkombinationen.
Medizinische Geräte: Im Bereich der medizinischen Geräte kann ABS-Masterbatch verwendet werden, um einige nicht kritische Komponenten wie das Gehäuse und die Handhabe von medizinischen Geräten herzustellen. Seine gute Biokompatibilität und chemische Korrosionsbeständigkeit können den Anforderungen der Verwendung von medizinischen Geräten entsprechen und gleichzeitig durch spezielle Verarbeitungsmethoden die hohe Präzision und das Erscheinungsbild erreichen, die von medizinischen Geräten verlangt werden.




