

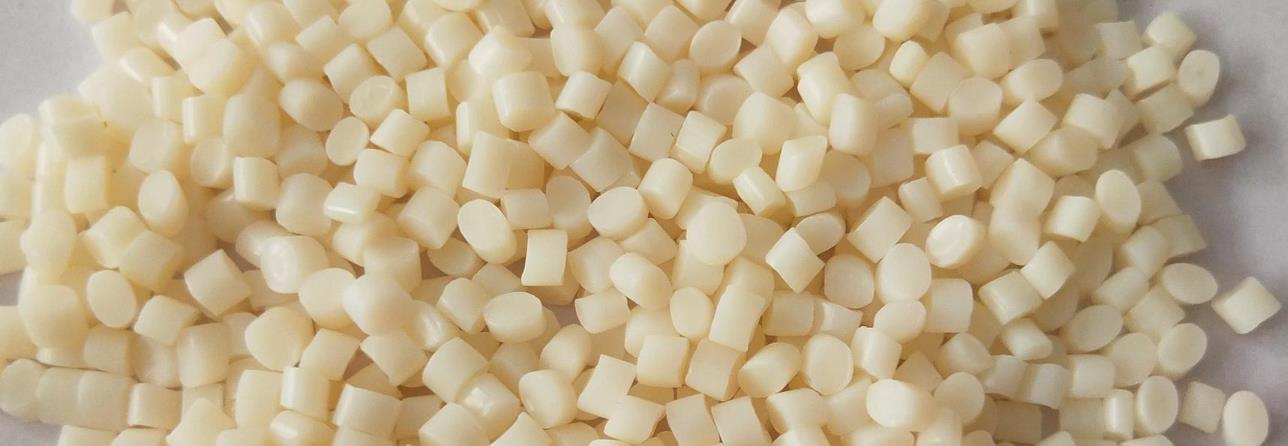
ABSマスターバッチは、超微粒子の複合無機粉末粒子または機能性添加剤をキャリア樹脂と混合し、ツインスクリュー押出機で押出し・粒化することにより製造される粒状製品です。ABSマスターバッチを製造する場合、原料をプラスチック状態に加熱し、金型に流し込み、冷却して固化させることでマスターバッチを形成します。この工程では、マスターバッチの品質と性能を確保するために、正確なコントロールが必要となります。
タイプ
ABSマスターバッチは、その組成と性能特性に基づいて主に次のタイプに分類できます。
ユニバーサルABSマスターバッチ
これは、物理的特性がバランスのとれた最も一般的なABSマスターバッチです。その機械的特性、加工性能、および外観品質は比較的バランスがとれており、一般的なプラスチック製品の生産要件を満たすことができ、家電製品のケース、おもちゃ、文房具などの分野で広く使用されています。例えば、多くの一般的なテレビケース、プラスチック製のおもちゃ車などは、ユニバーサルABSマスターバッチを使用して製造されています。
高耐衝撃性ABSマスターバッチ
ABS樹脂に適量のブタジエンゴムなどのゴム相成分を添加することにより、材料の衝撃強度が大幅に向上しました。このタイプのABSマスターバッチは、自動車部品、ヘルメット、スポーツ用品など、高い衝撃強度が求められる用途に適しています。車のバンパーのように、衝突時にエネルギーを効率的に吸収し、車両や乗員の損傷を軽減するために、高衝撃ABSマスターバッチが製造に使用されることが多いです。
耐熱性ABSマスターバッチ
ABS樹脂に特殊な耐熱剤を添加するか、熱に強いモノマーを用いて重合させることで、マスターバッチの高温変形温度を高めることができます。一般的に、高温環境下でも良好な寸法安定性と機械的特性を維持できます。そのため、電子機器の高温部品やキッチン用品など、高温環境下で使用する必要があるプラスチック製品の生産に広く使用されています。例えば、オーブンの内装材や電子レンジの回転台の支柱には、高温下での使用で変形や性能低下が生じないように、耐熱性の高いABSマスターバッチが使用されています。
難燃性ABSマスターバッチ
炎抑制剤を添加することで、ABSマスターバッチは優れた炎抑制性を有し、プラスチックの燃焼プロセスを防止または遅延し、火災のリスクを低減します。添加する炎抑制剤の種類と量によって、UL94 V-0、V-1、V-2などの異なる炎抑制レベルを実現できます。火災安全に関する高い要件を持つ分野、例えば電子および電気用ケース、ワイヤーおよびケーブルの絶縁層、および建築用装飾材料で広く使用されています。例えば、コンピュータホストケース、ソケットケースなどに炎抑制性のあるABSマスターバッチを使用すると、電気故障時の火災の拡大を遅らせ、人員の避難と消火救助に時間を与えられます。
電気メッキABSマスターバッチ
その表面は優れた導電性と滑らかさを備えており、電気メッキ層を効果的に吸着し、高品質の電気メッキ効果を実現します。このタイプのABSマスターバッチは、車の装飾品、電子製品のケース、バスルームハードウェアなど、電気メッキ処理が必要なプラスチック製品に主に使用され、製品の外観の質感と耐食性を向上させます。たとえば、車のクロムメッキ装飾ストリップや携帯電話ケースの金属テクスチャー装飾部品は、通常、電気メッキされたABSマスターバッチを使用して製造され、その後、電気メッキ技術を通じて加工されます。
透明ABSマスターバッチ
特殊な配合法と加工技術を用いることで、ABSマスターバッチはABS樹脂の基本的な特性を維持しつつ高い透明性を実現します。透明な玩具、透明な文房具、化粧品パッケージなど、透明性が必要なプラスチック製品の製造に使用できます。ポリメチルメタクリレート(PMMA)などの従来の透明プラスチックと比較して、透明ABSマスターバッチはより優れた靭性と加工性を備えており、一部の適用シナリオにおいて一定の利点を有しています。
フォーミュラ比
ABSマスターバッチの種類によって比率が異なる場合があります。以下は、一般的なABSマスターバッチのいくつかの種類の概算比率範囲と関連説明です。
ユニバーサルABSマスターバッチ
主成分と比率: 一般的に、アクリロニトリルブタジエンスチレン共重合体(ABS)樹脂は約90%〜95%を占め、添加剤(潤滑剤、酸化防止剤など)は約5%〜10%を占めます。
説明:この比率により、ユニバーサルABSマスターバッチは、バランスのとれた機械的特性、加工性能、および外観品質を備え、ほとんどの日用プラスチック製品の生産ニーズを満たすことができます。
高耐衝撃性ABSマスターバッチ
主成分と比率: ABS樹脂中のブタジエンゴムの含有量は比較的高く、一般的に20%〜30%程度ですが、アクリロニトリルとスチレンの共重合体の含有量は70%〜80%程度です。同時に、ゴム相と樹脂相の相溶性を向上させるために、相溶性改善剤などの補助成分を加えてもよいもので、通常添加量は2%〜5%程度です。
説明: ブタジエンゴムの高含有量により、マスターバッチは優れた柔軟性と耐衝撃性を備え、高い衝撃強度が必要な製品に適しています。
耐熱性ABSマスターバッチ
主成分と比率: ABS樹脂をベースに、ガラス繊維、マイカ粉などの耐熱剤とその他の無機充填剤を10%から20%加え、または耐熱性の良いモノマーをポリマー化してアクリロニトリル、ブタジエン、ステリレンの比率を調整することで、耐熱性能を向上させます。たとえば、アクリロニトリル含有量を25%から30%に適切に増やすことにより、分子鎖の剛性と耐熱性を向上させることができます。
説明: この比率を使用することで、マスターバッチの熱変形温度を上げることができ、高温環境下でも良好な寸法安定性と機械的特性を維持することができます。
難燃性ABSマスターバッチ
主な成分と比率: 一般的に、ABS樹脂に、臭素系難燃剤、リン系難燃剤、無機難燃剤などの難燃剤を15%〜30%添加します。同時に、難燃剤と樹脂の相溶性と加工性を向上させるために、いくつかの相乗効果剤や潤滑剤を3%〜5%の量で添加することがあります。
説明: 適切な難燃性比で、ABSマスターバッチのさまざまな難燃性レベルを達成でき、さまざまな用途シナリオにおける火災安全の要件を満たすことができます。
電気メッキABSマスターバッチ
主成分と比率: ABS樹脂自体の比率は一般的なタイプとは異なり、ブタジエンゴムの含有量と分布を通常0.5% -1.5%程度に調整し、より細かい表面構造を得て、電気メッキ層の接着を促進します。同時に、表面の導電性と滑らかさを向上させるために、約3% -8%の量で界面活性剤や導電剤を添加することがあります。
説明: この比率は、プラスチック製品の表面に高品質な電気金属被膜を施し、製品の外観の質感と耐食性を向上させるのに役立ちます。
透明ABSマスターバッチ
主成分と比率:特殊なポリマー化プロセスと配合調整を通じて、ABS樹脂の分子構造をより規則的なものにし、分子鎖の結晶性を低減します。一般的に、ブタジエンゴムの含有量を5%~10%に減らし、透明性を向上させるために、メチルメタクリルステリンコポリマー(MMA St)などの透明な改質剤を約10%~20%の用量で添加します。
説明: この比率により、ABSマスターバッチは高い透明性を持ちながら、一定の靭性と加工性を維持することができます。
ここで注意すべきことは、上記の比率があくまで大まかな範囲であることです。実際の生産において、各メーカーは独自の生産プロセス、製品の品質要件、およびコストに基づいて適切な調整を行うことがあります。
生産プロセス
ABSマスターバッチの生産プロセスには、原材料の準備、混合、押出、顆粒化、包装などのステップが一般的に含まれます。以下に具体的な紹介をします。
1. 原材料の準備
適切なABS樹脂粒子を基本原料として選択し、さまざまなタイプのABSマスターバッチの要件に応じて、難燃剤、強化剤、耐熱剤、色マスターバッチなどの添加剤を選択します。原料の品質と性能が生産基準を満たしていることを確認し、原料を乾燥させて水分を除去し、加工中に気泡や劣化などの問題が発生しないようにします。
2. ミキシング
乾燥したABS樹脂粒子とさまざまな添加剤を一定の割合で高速ミキサーに入れて、よく混ぜ合わせます。混合作業中、高速攪拌によって添加剤がABS樹脂粒子に均一に分散し、材料の混合の均一性を確保し、その後の加工の基盤を作ります。高衝撃型などの特殊なABSマスターバッチでは、強化効果を向上させるために、ABS樹脂とゴム強化剤を事前に混合する必要がある場合があります。
3. 押出
混合された材料はエクストラーダに供給されます。エクストラーダは、バレル内で加熱、圧力、その他の方法により材料を溶融させ、プラスチケ化し、スクリューの押し力によって前進します。押出加工中、エクストラーダの温度、圧力、スクリュー速度などのパラメーターを正確に制御する必要があります。異なるタイプのABSマスターバッチの押出加工パラメーターは異なります。例えば、耐熱性ABSマスターバッチでは、熱耐性剤を均一に樹脂マトリックス中に分散させるために、高い処理温度と大きなせん断力が必要になる場合があります。
4. 粒化
押出機から押し出された溶融物質は、ダイスヘッドを通じて連続的なストリップまたはフィラメントに形成され、その後、粒化装置に入る。一般的な粒化方法には、熱切断と冷切断があります。熱切断粒は、材料押出機ヘッドからすぐに回転する工具を使用して粒に切断され、定期的な粒形状と均一なサイズを有します。冷切断は、押し出された物質を固体状態に冷却してから粒に切断するプロセスです。この方法は、粒の形状とサイズの要件が特に厳しくない場合に適しています。透明タイプなど、特殊な要件を持つ一部のABSマスターバッチの場合、粒化プロセス中に粒の表面に傷や損傷を与えることがないように注意する必要があります。透明性に影響を与えないようにするためです。
5. 包装
グラニュレーション後、ABSマスターバッチはスクリーニング、分級され、不合格の粒子が除去されます。パッケージングの過程では、粒子が湿気や汚染を受けないように注意が必要です。一般的に、密閉袋またはプラスチック製織袋がパッケージングに使用され、製品モデル、仕様、生産日、その他の情報がパッケージに記載されます。
品質管理は生産プロセス全体において極めて重要です。各バッチの製品に対して、機械的特性、熱特性、難燃性、外観品質などの厳格な性能試験を実施し、製品が対応する品質基準とお客様の要件を満たしていることを確認します。
生産設備
ABSマスターバッチ製造装置には主に次のタイプがあります。
1. 高速ミキサ
機能: ABS樹脂粒子とさまざまな添加剤を完全に混合するために使用されます。高速回転する攪拌刃を使用することで、材料は短時間で良好な混合効果を実現し、添加剤が樹脂に均一に分散することを確実にします。
選択ポイント:生産規模に応じて適切な容量を選択してください。一般的に、より大きな生産規模を持つ企業は、500~1000Lの大容量の高速ミキサーを選択できます。同時に、混合刃の材質と形状を考慮し、機器の混合効果と耐久性を確保する必要があります。
2. ツインスクリューエクストラーダ
機能: 混合物を加熱、溶融、可塑化し、スクリューの押し力で前方に運搬します。同時に、スクリューのせん断および混合効果により、添加剤がABS樹脂と完全に統合され、均一な分散を実現します。
選択基準:生産能力と製品要件に基づいて、ねじ径や縦横比などのパラメーターを選択します。一般的に、65~90mmのねじ径と30~40の縦横比を持つツインスクリュー押出機を使用すると、汎用ABSマスターバッチを生産できます。高い充填性や特殊な性能を求めるABSマスターバッチの生産では、より大きなねじ径と縦横比を持つ押出機を選択する必要があり、より強力なせん断力と混合能力が得られます。
3. 金型
機能: エクストラーダの先端に取り付けられ、押出材の形状とサイズを決定します。一般的な金型には円形、正方形、および口金型の他の形状があり、これらはさまざまな形状のABSマスターバッチを生産するために使用されます。
選択ポイント:製品の仕様と形状要件に応じて、適切な金型構造とサイズを選択します。たとえば、従来の円形粒子を備えたABSマスターバッチは、2〜4mmの円形口径の金型を使用して製造できます。特殊な形状の粒子、たとえばシート状または柱状の粒子については、対応する形状のカスタム金型が必要です。同時に、金型の材質と加工精度を考慮し、押出物の表面品質と寸法精度を確保する必要があります。
4. グラニュレーター
機能:溶融した材料を顆粒にする。グラニュレータには、熱切断型グラニュレータと冷切断型グラニュレータの2種類があります。熱切断機は、高精度かつ高品質のABSマスターバッチを生産するのに適しており、連続生産と高い生産効率を実現できます。冷切断型グラニュレータは、粒子の形状要件が特に厳しくない場合に適しています。
選択ポイント:ユニバーサルABSマスターバッチを生産する場合、生産能力に応じて、500~1000kg/hの生産能力を持つ装置などの熱切断グラニュレータを選択できます。特殊な要件を持つABSマスターバッチ、例えば透明なものや粒子表面品質に高い要件を持つ製品の場合は、高精度の熱切断グラニュレータを選択し、粒子の品質を確保するために対応する冷却およびスクリーニング装置を備える必要があります。
5.乾燥装置
機能: 生産前にABS樹脂粒子と添加剤を乾燥させることで、水分を除去し、加工中の気泡や銀色のラインなどの不具合を防ぎ、製品の品質を向上させます。
選択基準:生産規模と材料特性に基づいて、適切な乾燥装置の種類と仕様を選択します。一般的な乾燥装置にはオーブン、沸騰乾燥機、除湿機などがあります。大規模生産では、乾燥効率が高く、乾燥温度と時間を正確に制御できる除湿乾燥機を使用することができます。これは、ABS樹脂などの水分吸収性の強い材料に適しています。
6. 冷却装置
機能:押出された材料を冷却し、成形して粒状に固化するために使用されます。冷却装置の冷却効果は、粒子の品質と性能に直接影響します。
キーとなるポイント:生産能力と工程要件に基づいて適切な冷却方法と設備を選択する必要があります。冷却設備には、空気冷却と水冷却の2種類があります。空気冷却の冷却設備は構造が簡単で操作が容易ですが、冷却効率は比較的低いです。水冷却の冷却設備は冷却効率が高いですが、対応する水循環システムが必要です。一般的に、生産速度が速く出力量が大きいABSマスターバッチ生産ラインでは、水冷却の冷却設備を選択し、空気冷却の補助冷却と組み合わせることで、より優れた冷却効果を実現できます。
7. スクリーニング装置
機能: 顆粒化後にスクリーンとグレーディングを行い、大きすぎるまたは小さすぎる粒子と不純物を除去し、製品の粒度の均一性と品質を確保します。
選択のポイント:製品の粒度要件に基づいて、適切なスクリーニング装置の種類とふるい仕様を選択します。一般的なスクリーニング装置には振動ふるい、回転振動ふるいなどがあります。汎用ABSマスターバッチの一般的な生産では、振動ふるいを使用し、ふるいの目は粒度要件に応じて、例えば20~40目といったものを選択します。粒度に対する要件が高い特殊製品の場合は、より高精度の回転振動ふるいを使用し、複数段階のスクリーニングのために異なる目と備えなければなりません。
8. 包装設備
機能: スクリーニング済みのABSマスターバッチを保管および輸送するためにパッケージ化します。パッケージング機器では、自動測定、充填、密封、およびその他のパッケージングプロセスを実現し、パッケージングの効率と品質を向上させることができます。
選択基準:生産規模と包装仕様に応じて適切な包装機器を選択します。小規模の包装製品では、一般的に毎分10〜60袋の包装速度を実現する半自動または完全自動の粒状包装機を使用できます。大規模の包装製品、例えばトンバッグ包装では、効率的かつ便利な包装作業を実現するために、トンバッグ包装機やフォークリフトなどの対応する付属機器を備える必要があります。
ABSマスターバッチエクストラーダ
Kerke’s masterbatch extruder can be used to produce ABS masterbatch. Our ABSマスターバッチエクストラーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
ABSマスターバッチの生産プロセスでは、プラスチケーション、混合、温度制御などのさまざまな要件を満たす必要があり、これにより製品の品質と生産効率が確保されます。以下に具体的な紹介をします。
プラスチケ化能力
適切なねじ設計:ABS樹脂の溶融特性に伴い、エクストラーダのねじには優れた可塑化性が必要です。通常、グラデーションねじが使用され、ねじ溝の深さは給送セクションから均質化セクションへと徐々に浅くなり、ねじの回転中にABS樹脂を徐々に圧縮し、せん断させることができ、良好な可塑化を実現します。また、ねじのアスペクト比は一般的に20~30の間で設定され、十分な可塑化長と時間を確保し、ABS樹脂が完全に溶融するようにします。
高トルクドライブ: ABS樹脂は溶融状態で高い粘度を持ち、材料をスクリュー内に押し進めるために大きなトルクが必要です。そのため、エクストラーダには、スクリューがさまざまな生産速度で十分なパワーを提供できるように、高トルクドライブモーターとギアボックスを搭載する必要があります。これにより、安定したプラスチケーションと押出が実現できます。
混合分散性能
混合要素: ABSマスターバッチ内のさまざまな成分(ABS樹脂、添加剤、着色剤など)を均一に混合するため、エクストラーダのねじに複数の混合要素を設置する必要があります。たとえば、揉みブロックや歯付き混合ディスクなどの成分をねじの中央と前方に設置すると、強いせん断と混合効果を生成し、異なる成分の材料を完全に混合し、マスターバッチの品質安定性を向上させることができます。
分散性:ABSマスターバッチに添加される一部の機能性添加剤(耐燃性剤、強化剤など)では、その効果を最大限に発揮するために、良好な分散効果が必要です。エクストルーダーには強力な分散性が求められます。スクリューの特殊設計と適切なプロセスパラメータ調整により、添加剤をABS樹脂マトリクスに均一に分散させ、凝集や局所的な高濃度を防ぐことができます。
温度制御の精度
多段階温度制御: ABSマスターバッチの生産プロセスでは、異なる段階の材料に対して正確な温度制御が必要です。エクストルーダーには通常、5〜8のセクションに分かれる複数の加熱・冷却セクションが装備されています。供給セクションの温度は低く設定され、材料の早期溶融を防ぎ、輸送に影響を与えません。材料が機械ヘッドに向かって移動するにつれて、温度は徐々に上昇し、均一化セクションで最高の温度に達します。これにより、ABS樹脂が完全に溶解して混合されます。機械のヘッドでは、適切に温度を下げる必要があり、押出されたマスターバッチに良好な成形効果を発揮できるようにします。各加熱セクションの温度制御精度は±2℃以内である必要があります。
迅速な応答性:ABS樹脂は温度に敏感であるため、高温または低温は製品の品質に影響を与える可能性があります。そのため、エクストラーダの加熱・冷却システムには迅速な応答能力が必要です。材料の温度が変動すると、加熱・冷却システムはすぐに調整し、設定値に温度を回復させることができ、生産プロセスの安定性を確保します。
圧力安定性
安定した押出圧力:ABSマスターバッチの押出加工中、安定した圧力は製品の寸法精度と外観品質を確保するための重要な要素です。押出機の油圧システムまたは機械的伝達システムは、圧力の変動を一般的に±5%以内に制御できるようにする必要があります。安定した圧力により、材料の流れ速度がマシンヘッドと金型を通じて均一に保たれ、均一なサイズと滑らかな表面のマスターバッチが生成されます。
圧力調整能力: 異なるABSマスターバッチの配合と生産プロセスでは、異なる押出圧力が必要となるため、押出機には優れた圧力調整能力が必要です。オペレーターは、スクリュースピードやバックプレッシャーなどのパラメーターを調整することで、実際の生産状況に応じて押出圧力を柔軟に調整でき、さまざまな製品の生産要件を満たすことができます。
材料輸送の安定性
均一供給: ABSマスターバッチの生産において、材料の均一な供給は生産の安定性を確保する重要なリンクです。エクストラーダの供給装置には、ABS樹脂や添加剤などの材料の供給量を正確に制御できる、重量減少式供給装置や体積式供給装置などの高精度の供給装置を使用する必要があります。これにより、さまざまな材料が設定された割合に従ってエクストラーダに均一に供給されます。同時に、供給装置には、材料漏れや空気がエクストラーダに入るのを防ぐ優れた密閉性が必要です。
安定したねじ運搬: ねじの設計と加工精度は、物質の運搬の安定性に大きな影響を与えます。ねじのピッチと溝の深さは、物質がねじ内で安定して運搬できるように、均一で一貫してなければなりません。さらに、ねじとバレルの間の隙間も適切に制御する必要があります。隙間が大きすぎると、物質の逆流を引き起こし、運搬効率に影響を与える可能性があります。また、隙間が小さすぎると、物質の過度のせん断や摩耗を引き起こしやすくなります。
腐食防止
腐食に強い材料: ABSマスターバッチの製造プロセスにおいて、特定の添加剤(耐燃性剤、潤滑剤など)には一定の腐食性があります。そのため、エクストラーダのバレルやねじなど、材料と接触する部品には腐食に強い材料を使用する必要があります。たとえば、バレルはステンレス鋼で内装をするか、腐食に強いコーティングを塗装することで保護できます。また、ねじは耐腐食性に優れた合金鋼材を使用し、表面処理(窒化など)を施すことで腐食性を抑え、設備の寿命を延ばすことができます。
自動化制御レベル
パラメータの監視と記録:高度な自動化制御システムは、温度、圧力、スクリュースピード、材料流量などのエクストラーダのさまざまな運転パラメータをリアルタイムで監視し、これらのデータを記録して保存します。オペレーターは、監視インターフェイスを通じて、生産プロセス中のパラメータの変化をいつでも確認し、異常をタイムリーに検出して調整できます。また、履歴データの記録は、生産プロセスの分析と最適化に役立ち、製品品質の安定性を向上させます。
リモートコントロールと故障診断:高機能のエキスプラーザには、リモートコントロール機能も備わっており、オペレーターはネットワークを介して生産現場からエキスプラーザを操作および監視でき、生産の柔軟性と管理効率を向上させることができます。さらに、自動化制御システムには、故障診断機能も備わっており、装置の故障を自動的に検出し、警報信号を適時に発信することで、オペレーターに保守作業を実施するよう促すことができます。一部のシステムでは、リモート通信技術を利用して、故障情報をデバイスメーカーや技術サポート担当者に送信することもでき、迅速に解決策を得ることができます。
アプリケーション
ABSマスターバッチは、次の主な分野を含む幅広い用途があります。
自動車産業
内装部品:ABSマスターバッチは、車のダッシュボード、センターコンソール、ドア内装パネルなどの製造に使用できます。優れた耐衝撃性、耐熱性、耐候性を備え、車内のさまざまな環境条件に耐えることができます。同時に、さまざまな添加剤を使用することで、さまざまな色や表面の質感を実現し、車内の美観と快適さの要件を満たすことができます。
外装部品:自動車の外装分野では、ABSマスターバッチを使用して、リアビューミラーのハウジング、バンパー、グリルなどの部品を製造できます。高い光沢と優れた成形性により、外装部品の外観品質が優れ、ある程度の傷や腐食に対する耐性もあり、車全体の品質と外観の魅力を高めることができます。
電子機器
Shell: ABS masterbatch is a commonly used material for the shell of electronic and electrical products, such as televisions, computer monitors, printers, copiers, etc. It has excellent electrical insulation performance, mechanical strength, and processing performance, which can protect internal electronic components from external environmental influences, while providing good appearance effects to meet consumers’ requirements for product appearance and quality.
部品:電子および電気製品において、ABSマスターバッチはキーボードキー、マウスケース、電話ケースなどのさまざまな部品の製造にも使用できます。優れた耐摩耗性と耐疲労性により、これらの部品が長期間使用しても簡単に破損することはありません。同時に、特殊添加剤を加えることで、抗菌、静電気防止などの機能を実現し、さまざまな製品の特殊ニーズを満たすことができます。
建築資材産業
パイプ材料:ABSマスターバッチを使用すると、建築用パイプ、例えば給水パイプ、排水パイプなどを製造できます。従来の金属パイプと比較して、ABSパイプは軽量、耐腐食性、耐摩耗性、設置が容易であるという利点を持ち、さまざまな建築用給水・排水システムで広く使用できます。
ボード: ABSマスターバッチで作られたボードは、高い剛性と靭性を持ち、天井、壁パネルなどの建築装飾の分野で使用できます。これらのボードは、表面処理や印刷プロセスを通じて、木目を模したり、石を模したりするなど、さまざまな装飾効果を実現し、さまざまな建築スタイルの装飾ニーズに対応できます。
おもちゃ
Toy shell: ABS masterbatch is one of the ideal materials for toy shells, which has good safety, impact resistance, and processability. By adding different color masterbatch, various brightly colored and exquisite looking toy shells can be produced, and their non-toxic and odorless characteristics meet the safety standards of the toy industry, ensuring the safety of children’s use.
玩具部品:玩具製造において、ABSマスターバッチは、玩具車のボディやホイール、さまざまなプラスチック玩具のジョイントやアクセサリーなど、さまざまな部品を製造するためにも使用できます。その優れた機械的特性により、玩具が遊びの際に簡単に破損することなく、その寿命が延びます。
その他の地域
オフィス用品:フォルダー、ファイルボックス、スタッパー、電卓など、多くのオフィス用品もABSマスターバッチで作られています。優れた強度と耐久性を提供すると同時に、さまざまな表面処理と色の組み合わせにより、オフィス用品の美観と実用性の要件を満たします。
医療機器:医療機器の分野では、ABSマスターバッチを使用して、非重要な部品(医療機器のケースやハンドルなど)を製造することができます。その優れた生体適合性と化学的耐食性により、医療機器の使用に関する要件を満たすことができ、同時に、特殊な加工技術を用いて医療機器に求められる高い精度と外観品質を実現することができます。




