

Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de fibra de vidrio es un masterbatch de resina reforzada termoplástica elaborado a partir de fibras de vidrio y resina. El método de elaboración del masterbatch de fibra de vidrio suele incluir pasos como mezclar las fibras de vidrio con la resina, fundir, extruir y cortar. Por ejemplo, un método de elaboración para el masterbatch de PPE/ fibra de vidrio resistente al agua incluye plastificar y fundir la resina de PPE, luego impregnar las fibras de vidrio con el fundido de la resina de PPE, y finalmente enfriar y solidificar, y cortar en gránulos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Tipos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: Clasificado por longitud
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Fibra de vidrio larga: La longitud de la fibra suele estar entre 25 y 50 milímetros o incluso más, lo que permite mantener una longitud continua en el producto y tiene una buena orientación. Las fibras de vidrio largas pueden formar una red de carga más efectiva en los plásticos reforzados, mejorando así considerablemente las propiedades mecánicas de los materiales, como la resistencia a la tracción, la resistencia a la flexión y la resistencia al impacto. Por ejemplo, los materiales de polipropileno reforzados con fibras de vidrio largas tienen una resistencia a la tracción varias veces mayor que el polipropileno común y presentan una buena resistencia al estiramiento, lo que los hace adecuados para componentes estructurales que pueden soportar grandes cargas.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Fibra de vidrio corta: La longitud de la fibra generalmente es de aproximadamente 3 a 10 milímetros y se distribuye en un estado de corte discontinuo y corto en la resina matriz. Aunque las fibras de vidrio cortas también pueden mejorar las propiedades mecánicas de los plásticos, debido a su menor longitud, la eficiencia de transmisión de tensión entre las fibras y la matriz es relativamente baja cuando se someten a cargas, y el efecto de refuerzo no es tan significativo como el de las fibras de vidrio largas. Sin embargo, la fibra de vidrio corta puede mejorar la rigidez y la dureza del material hasta cierto punto, lo que hace que el producto tenga una buena estabilidad dimensional.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Clasificado por resina de matriz
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio de poliolefina
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Está hecho de resinas de poliolefinas, como el polietileno (PE) y el polipropileno (PP), como matriz, con una cierta cantidad de fibra de vidrio y otros aditivos añadidos. Tiene buena resistencia a la corrosión química, resistencia al agua y rendimiento de procesamiento, y se utiliza ampliamente en campos como tuberías de plástico, láminas, productos moldeados por inyección, etc. Puede mejorar la resistencia, rigidez y resistencia al calor de los productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio de plástico para ingeniería
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Basado en plásticos de ingeniería, como el nailon (PA), el tereftalato de polibutileno (PBT), el policarbonato (PC), etc. Este tipo de masterbatch puede conferir a los productos excelentes propiedades mecánicas, resistencia al calor y estabilidad dimensional, y se utiliza comúnmente en campos con requisitos de alto rendimiento, como piezas de automóviles, carcasas electrónicas y eléctricas, y piezas mecánicas de precisión. Por ejemplo, el masterbatch de fibra de nailon puede utilizarse para fabricar componentes alrededor de los motores de automóviles, como los colectores de admisión, las cubiertas de aceite, etc., que pueden mantener un buen rendimiento en entornos de alta temperatura y alta tensión mecánica.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio de elastómero termoplástico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: La matriz es un elastómero termoplástico (TPE), como los elastómeros termoplásticos de estireno (SBS, SEBS), los elastómeros termoplásticos de poliolefina (TPO), etc. Al combinar la flexibilidad y elasticidad de los elastómeros termoplásticos con el efecto de refuerzo de las fibras de vidrio, se puede utilizar para fabricar productos que requieren tanto resistencia como buena elasticidad y flexibilidad, como las cubiertas de cables y cables, componentes elásticos en piezas interiores de automóviles, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Clasificado por contenido de fibra de vidrio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Masterbatch de bajo contenido de fibra de vidrio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: El contenido de fibra de vidrio suele estar entre el 5% y el 15%. Se utiliza principalmente en situaciones en las que no existe una alta demanda de mejora del rendimiento del producto o de una alta demanda de fluidez de procesamiento. La adición de masterbatch de bajo contenido de fibra de vidrio puede mejorar la resistencia y la rigidez de los productos plásticos hasta cierto punto, al tiempo que tiene un impacto relativamente pequeño en el rendimiento de procesamiento y mantiene una buena procesabilidad del moldeo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Masterbatch de contenido medio de fibra de vidrio
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El contenido de fibra de vidrio suele estar entre el 15% y el 30%. Este tipo de masterbatch tiene un efecto significativo en el mejoramiento de las prestaciones de los productos, lo que puede mejorar considerablemente la resistencia mecánica, la rigidez y la resistencia al calor de los productos, manteniendo al mismo tiempo un buen rendimiento global y de procesamiento. Es un tipo de masterbatch de fibra de vidrio muy utilizado, adecuado para modificar diversos productos plásticos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de alto contenido de fibra de vidrio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: El contenido de fibra de vidrio suele estar entre el 30% y el 50% o incluso mayor. Se utiliza principalmente en aplicaciones que requieren un rendimiento extremadamente alto del producto, como la industria aeroespacial, el equipo electrónico de alta gama, los componentes automotrices de alto rendimiento y otros campos. El masterbatch de alto contenido de fibra de vidrio puede proporcionar productos con una resistencia, rigidez y estabilidad dimensional ultraaltas. Sin embargo, a medida que aumenta el contenido de fibra de vidrio, también aumenta la dificultad de procesamiento del producto y se hacen más estrictas las exigencias para el equipo y la tecnología de procesamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Clasificación por función
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio reforzada común
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El propósito principal es mejorar las propiedades mecánicas de los productos de plástico, como la resistencia a la tracción, la resistencia a la flexión, la resistencia al impacto, etc. Al dispersar uniformemente fibras de vidrio en la resina matriz para formar un esqueleto reforzado, se puede mejorar eficazmente la resistencia y la rigidez del producto, cumpliendo los requisitos de rendimiento de los productos industriales generales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio resistente al calor
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sobre la base de un masterbatch de fibra de vidrio común, se añaden algunos aditivos resistentes al calor o tratamientos especiales a la fibra de vidrio para que tenga un mejor rendimiento de resistencia al calor. Puede mantener las buenas propiedades mecánicas y la estabilidad dimensional del producto a altas temperaturas, y es adecuado para productos plásticos que necesitan utilizarse en entornos de alta temperatura, como componentes de calefacción en aparatos domésticos y piezas en compartimentos de motores de automóviles.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio retardante de llama
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Se ha añadido un retardante de llama para otorgar al producto buenas propiedades retardantes de llama. En caso de incendio, puede retrasar o impedir la combustión del plástico, reducir la producción de humo y gases tóxicos y mejorar la seguridad de los productos plásticos. Se utiliza comúnmente en campos con altos requisitos de seguridad contra incendios, como envoltorios electrónicos y eléctricos, cables y cables.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio resistente a los elementos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {plantillas} y corchetes. Registro técnico formal. Texto: En respuesta al problema de envejecimiento que enfrentan los productos de plástico durante el uso al aire libre, se han añadido aditivos como agentes anti UV y antioxidantes. Esto puede mejorar efectivamente la resistencia al clima de los productos, permitiéndoles mantener un buen rendimiento y apariencia incluso cuando están expuestos a entornos naturales como la luz solar, el viento y la lluvia durante un largo período de tiempo, reduciendo la aparición de decoloración, grietas, fragilidad y otros fenómenos. Es adecuado para materiales de construcción al aire libre, piezas exteriores de automóviles y otros campos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Preserve todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: Relación de fórmula
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Masterbatch de polipropileno reforzado con fibra de vidrio de baja constante dieléctrica
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Polipropileno: 60-80 partes
Polipropileno con injerto de anhídrido maleico: 3-4 partes
Vidrio de fibra: 20-40 partes
Agente de unión: 0,5-1,5 partes
Antioxidante: 1-1,6 partes
Silicio dopado: 0,5-0,8 partes
Estabilizador de la luz: 0,1-0,5 partes
Masterbatch de polipropileno reforzado con fibra de vidrio con alta resistencia al arañazo y blanqueamiento por estrés
Polipropileno: 70-90 partes
Elastómero de poliolefina: 1-10 partes
Polietileno de alta densidad: 1-10 partes
Agente de compatibilidad: 1-5 partes
Aditivo resistente al arañazo: 0,1-0,5 partes
Masterbatch antioxidante: 1-5 partes
Estabilizador: 0,2-1 parte
Vidrio de fibra de alta densidad: 5-20 partes
Pulverización de color (sulfuro de zinc): 0,5-2,0 partes (incluyendo 0,2-1,0 partes de sulfuro de zinc)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y llaves. Registro técnico formal. Texto: Masterbatch de nylon reforzado con fibra de vidrio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Nylon (PA6/PA66): 70-90 partes
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Fibra de vidrio: 10-30 partes
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: En la producción real, se pueden añadir cantidades adecuadas de agentes de acoplamiento, antioxidantes, lubricantes, retardantes de llama y otros aditivos según los requisitos específicos del producto. Por ejemplo, se pueden añadir 1-3 partes de agente de acoplamiento para mejorar la unión interfacial entre fibra de vidrio y nailon; 0,1-0,5 partes de antioxidante para mejorar el rendimiento antioxidante del material; 0,5-1,5 partes de lubricante para mejorar el rendimiento de procesamiento; Si se requiere un rendimiento retardante de llama, se puede añadir una cantidad adecuada de retardante de llama.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Masterbatch de polietileno reforzado con fibra de vidrio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Polietileno (PE): 75-85 partes
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Fibra de vidrio: 15-25 partes
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Del mismo modo, se pueden añadir 0,5-2 partes de agente de acoplamiento, 0,1-0,5 partes de antioxidante, 0,5-1,5 partes de lubricante y otros aditivos según sea necesario para cumplir con diferentes requisitos de rendimiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Las siguientes proporciones de fórmula son solo para referencia. La fórmula real debe ajustarse y optimizarse en función de los escenarios específicos de aplicación, los requisitos de rendimiento del producto y las características de las materias primas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Proceso de producción
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de fibra de vidrio incluye principalmente masterbatch de fibra de vidrio larga, masterbatch de fibra de vidrio corta, masterbatch de fibra de vidrio funcional y otros tipos. Su proceso de producción generalmente incluye pasos como la preparación de materias primas, la mezcla y el procesamiento del molde, pero el proceso específico puede variar según los diferentes tipos de masterbatch de fibra de vidrio. A continuación, se ofrece una introducción detallada:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Proceso de producción de masterbatch de fibra de vidrio larga
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Preparación de la materia prima: Seleccione una resina matriz adecuada, como polipropileno, nailon, etc., y seque para eliminar la humedad y prevenir defectos como burbujas durante el procesamiento. Al mismo tiempo, prepare fibras de vidrio largas de 25 a 50 milímetros y realice un tratamiento de superficie, como el recubrimiento con agentes de acoplamiento, para mejorar la fuerza de unión entre las fibras de vidrio y la resina matriz.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Mezclado: Añada la resina de matriz seca y las fibras de vidrio largas procesadas en una proporción determinada a un mezclador de alta velocidad para mezclar previamente, de modo que las dos se dispersen inicialmente de manera uniforme.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Extrusión: Agregue el material premezclado a un extrusor de dos hélices para la extrusión. Durante el proceso de extrusión, es necesario controlar con precisión parámetros como la velocidad de la hélice, la temperatura y la presión. Por lo general, la temperatura del extrusor se establece por encima del punto de fusión de la resina matriz para fundir completamente la resina. Al mismo tiempo, las fibras de vidrio largas se dispersan uniformemente en la resina fundida mediante la rotación y la acción de corte de la hélice. Para garantizar la longitud y la orientación de las fibras de vidrio largas, el ratio de aspecto del extrusor suele ser grande, y se debe minimizar al máximo la rotura de las fibras durante el proceso de extrusión.
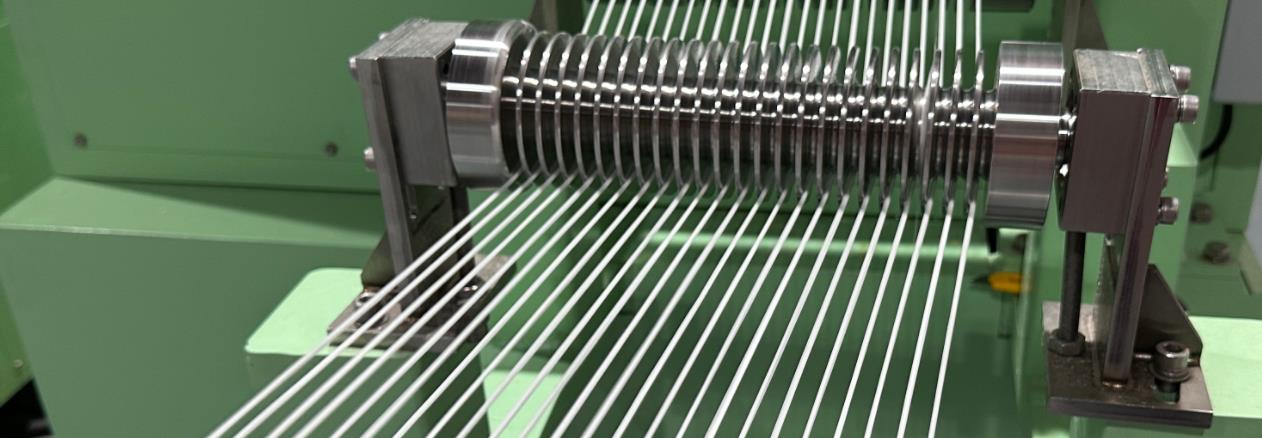
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Granulación de enfriamiento: El material extruido se enfría y se moldea mediante enfriamiento por agua o aire, y luego se corta en partículas de una longitud determinada por un granulador para obtener masterbatch de fibra de vidrio larga.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Proceso de producción de masterbatch de fibra de vidrio corta
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Preparación de la materia prima: Seleccione resinas matrices adecuadas, como polietileno, tereftalato de polibutileno, etc., y hágalas secar. Prepare fibras de vidrio cortas de 3 a 10 milímetros de longitud, que también pueden tratarse en la superficie.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Mezclado: Añada la resina matriz y las fibras cortas de vidrio a un mezclador de alta velocidad, mientras se añaden cantidades adecuadas de agentes de acoplamiento, lubricantes y otros aditivos para mezclar a fondo, de modo que las fibras cortas de vidrio se distribuyan uniformemente en la resina.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: 3. Extrusión: Coloque los materiales mezclados en un extrusor de un solo tornillo o de doble tornillo para la extrusión. En comparación con la producción de masterbatch de fibra de vidrio larga, el proceso de extrusión del masterbatch de fibra de vidrio corta es relativamente sencillo y requiere un menor ratio de aspecto del extrusor. Durante el proceso de extrusión, la resina se funde y se mezcla completamente con las fibras de vidrio cortas mediante el control de la temperatura y la velocidad del tornillo. Debido a la buena dispersabilidad de las fibras de vidrio cortas en la resina, la fluidez del material durante la extrusión es buena, lo que resulta en una mayor eficiencia de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: 4. Granulación de enfriamiento: Después de que el material extruido se enfría, se corta en gránulos por un granulador para obtener un masterbatch de fibra de vidrio corto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Proceso de producción de masterbatch de fibra de vidrio funcional
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Preparación de la materia prima: Además de la resina matriz y la fibra de vidrio, es necesario preparar los aditivos funcionales correspondientes según los requisitos funcionales, como retardantes de llama para mejorar la resistencia al fuego y rellenos conductores para mejorar la conductividad. El procesamiento de la resina matriz y la fibra de vidrio es similar al proceso de preparación de materia prima del masterbatch de fibra de vidrio larga o corta mencionado anteriormente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Mezclado: mezcle la resina matriz, la fibra de vidrio y los aditivos funcionales en un mezclador de alta velocidad según las proporciones de la fórmula específica. Para garantizar la dispersión uniforme de los aditivos funcionales en la resina matriz, pueden ser necesarios procesos de mezcla especiales o la adición de dispersantes.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {plantillas} y corchetes. Registro técnico formal. Texto: 3. Extrusión: Envíe el material mezclado al extrusor para su extrusión. Durante el proceso de extrusión, es necesario un control más preciso de los parámetros del proceso para garantizar la interacción entre los aditivos funcionales, la resina matriz y las fibras de vidrio, a fin de lograr el rendimiento funcional esperado. Por ejemplo, en la producción de masterbatch de fibra de vidrio retardante de llamas, es necesario controlar la temperatura de extrusión y el tiempo de permanencia para garantizar que el retardante de llamas pueda ejercer plenamente su efecto sin afectar el rendimiento de la resina matriz y la fibra de vidrio.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 4. Granulación de enfriamiento: Después de la extrusión, el material se enfría y se moldea antes de la granulación para obtener masterbatch de fibra de vidrio funcional.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Existen ciertas diferencias en la selección de materias primas, los métodos de mezcla, el control de los parámetros de extrusión y otros aspectos en el proceso de producción de diferentes tipos de masterbatch de fibra de vidrio. El proceso de producción debe optimizarse y ajustarse según los requisitos específicos del producto y las características de las materias primas para garantizar que la calidad y el rendimiento del producto cumplan con los requisitos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (LFT-G) Línea de producción de material compuesto termoplástico reforzado con fibras largas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipo de producción
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: El equipo de producción para masterbatch de fibra de vidrio varía según el proceso de producción y el tipo de producto, y principalmente incluye lo siguiente:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipos de mezcla
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de reemplazo} y los corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: se utiliza para la mezcla preliminar de diversas materias primas, como resina de matriz, fibra de vidrio, agente de acoplamiento, lubricante, etc., para dispersar uniformemente cada componente. Tiene las características de una velocidad de mezcla rápida y un buen efecto de mezcla, lo que permite mezclar propiedades diferentes de las materias primas de manera uniforme en un corto período de tiempo, preparando para el procesamiento de extrusión posterior.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Mezclador planetario dual: Para la producción de masterbatch de fibra de vidrio con altos requisitos de uniformidad de mezcla, especialmente para fórmulas que contienen aditivos funcionales, el mezclador planetario dual es un equipo comúnmente utilizado. Gira en el recipiente de mezcla a través de dos cuchillas de agitación planetarias, generando fuertes efectos de agitación y cizallamiento, lo que puede lograr efectos de mezcla más finos y uniformes, garantizando que los aditivos funcionales se distribuyan de manera uniforme en la resina matriz.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Equipo de extrusión
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: es el equipo de extrusión más utilizado en la producción de masterbatch de fibra de vidrio. Tiene una fuerte capacidad de transporte, mezcla y corte, que puede fundir completamente la resina matriz a altas temperaturas y mezclarla uniformemente con las fibras de vidrio. La estructura del tornillo es compleja y se puede diseñar y combinar según las diferentes necesidades de producción, como cambiar la relación de aspecto, la profundidad de la ranura, el ángulo del hilo, etc. de la hélice para adaptarse a la producción de diferentes tipos de masterbatch de fibra de vidrio. La producción de masterbatch de fibra de vidrio larga suele requerir un extrusor de doble hélice con una gran relación de aspecto para garantizar la dispersión uniforme y la buena orientación de las fibras de vidrio en la resina.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Extrusor de un solo tornillo: se utiliza ampliamente en la producción de masterbatch de fibra de vidrio corta. Su estructura es relativamente simple, el costo es bajo y es adecuado para situaciones en las que los requisitos de mezcla no son particularmente altos y la escala de producción es pequeña. El extrusor de un solo tornillo empuja el material hacia adelante a través de la rotación del tornillo, lo que hace que la resina se derrita y se mezcle con fibras de vidrio cortas bajo calentamiento y cizallamiento. Aunque su efecto de mezcla no es tan bueno como el de los extrusores de doble tornillo, aún puede cumplir los requisitos de calidad del producto para la producción de masterbatch de fibra de vidrio corta bajo un control razonable de los parámetros del proceso.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de granulado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Máquina de corte de hebras refrigeradas con agua: En primer lugar, el material masterbatch de fibra de vidrio se enfría y se moldea a través de un tanque de refrigeración con agua, y luego la máquina de corte corta el material en partículas de una longitud determinada. Este método de granulado produce partículas con formas regulares, superficies lisas y de buena calidad. Es adecuado para la producción de diversos tipos de masterbatch de fibra de vidrio, especialmente para productos con altos requisitos de calidad de la apariencia de las partículas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Granulador refrigerado por aire: corta el material fundido en partículas directamente en la cabeza del extrusor y luego las enfría a través de un sistema de refrigeración por aire. Sus ventajas son una alta eficiencia de producción, una forma regular de partículas y un pequeño espacio de los equipos. Sin embargo, para algunos materiales de alta viscosidad o en situaciones que requieren un enfriamiento de partículas elevado, es posible que se necesiten combinar otros métodos de enfriamiento para garantizar la calidad de las partículas.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Equipos auxiliares
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipos de secado: como hornos, deshumidificadores, etc., utilizados para secar materias primas como resinas de base para eliminar la humedad y las sustancias volátiles. Las materias primas secas pueden evitar eficazmente problemas como burbujas y hidrólisis durante el proceso de extrusión, lo que mejora la calidad del producto. Los diferentes materiales de resina tienen requisitos diferentes para las condiciones de secado, y es necesario seleccionar el equipo y el proceso de secado adecuados según las circunstancias específicas.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de medición: incluye balanzas electrónicas, balanzas de pérdida de peso, etc., que se utilizan para medir con precisión la cantidad de entrada de diversas materias primas. La medición precisa es clave para garantizar la proporción exacta de la fórmula del masterbatch de fibra de vidrio y la calidad estable del producto. El equipo de medición debe tener una alta precisión y estabilidad para cumplir con los requisitos de medición en el proceso de producción.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Equipo de enfriamiento: Además del tanque de enfriamiento con agua en el granulador de barras con enfriamiento por agua y del sistema de enfriamiento por aire en el granulador con enfriamiento por aire, se requieren también sistemas de circulación de enfriamiento especializados, como chillers y torres de enfriamiento, para algunos equipos de producción grandes o para la producción en entornos de alta temperatura, a fin de garantizar el funcionamiento normal del equipo y el efecto de enfriamiento de los materiales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Además, en la producción de masterbatch de fibra de vidrio funcional, se pueden utilizar equipos especiales según los requisitos funcionales específicos, como dispersores de alta velocidad para refinar y dispersar los rellenos conductores al añadirlos, y se pueden requerir equipos especializados para el tratamiento retardante de llama al producir masterbatch de fibra de vidrio retardante de llama.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de fibra de vidrio
Kerke’s masterbatch extruder can be used to produce Fiberglass masterbatch. Our Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de fibra de vidrio has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Requisitos relacionados
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El extrusor es un equipo clave para la producción de masterbatch de fibra de vidrio. Diferentes tipos de masterbatch de fibra de vidrio tienen requisitos diferentes para el extrusor. En general, hay los siguientes requisitos en términos de estructura de tornillos, relación de aspecto, control de temperatura, etc.:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Estructura del tornillo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sección del transportador: La sección del transportador por tornillo debe tener una buena capacidad de transporte de materiales, que pueda transportar de manera estable los materiales mezclados desde la tolva hasta la zona de calentamiento y mezcla del extrusor. Para la producción de masterbatch de fibra de vidrio, especialmente para masterbatch de fibra de vidrio larga, la presencia de fibra de vidrio aumenta la fricción y la fluidez del material. Por lo tanto, el diseño del tornillo de la sección de transporte debe considerar cómo empujar de manera efectiva estos materiales mezclados con diferentes características, evitando la acumulación de material o un transporte inestable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sección de compresión: En la sección de compresión, el tornillo debe comprimir el material para compactarlo gradualmente y eliminar el aire y las sustancias volátiles. En el caso del masterbatch de fibra de vidrio, el diseño de la sección de compresión debe ser capaz de adaptarse a las características de mezcla de la fibra de vidrio y la resina matriz, garantizando una eficaz compresión del material y evitando una compresión excesiva que pueda provocar una rotura excesiva o daños en la fibra de vidrio y afectar al rendimiento del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de los polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sección de medición: El tornillo en la sección de medición debe controlar de manera precisa la cantidad de material extruido para garantizar la estabilidad de la calidad del producto. En la producción de masterbatch de fibra de vidrio, el contenido y la distribución de la fibra de vidrio tienen un impacto significativo en las prestaciones del producto. Por lo tanto, el diseño del tornillo de la sección de medición debe ser capaz de extruir uniformemente materiales mezclados a una velocidad de flujo estable, garantizando que el contenido y la distribución de la fibra de vidrio en cada lote de productos sean uniformes y coherentes.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Relación de aspecto
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de reemplazo} y corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio larga: La producción de masterbatch de fibra de vidrio larga suele requerir un alto ratio de aspecto, generalmente entre 30 y 40. Un ratio de aspecto más alto puede proporcionar suficiente espacio y tiempo para que las fibras de vidrio se dispersen y oriente completamente en la resina matriz. En los extrusores con un alto ratio de aspecto, el material permanece en el tornillo durante un tiempo más prolongado. Después de varias zonas de calentamiento y cizallamiento, puede lograr mejor la fusión de la resina, la infiltración de las fibras de vidrio y la resina, y la distribución uniforme de las fibras de vidrio, lo que mejora las prestaciones del masterbatch de fibra de vidrio larga.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de fibra de vidrio corta: La producción de masterbatch de fibra de vidrio corta tiene requisitos relativamente bajos en cuanto a la relación de aspecto, generalmente entre 20 y 30. Debido a la dispersión relativamente fácil de las fibras de vidrio cortas en la resina, no es necesario utilizar tornillos excesivamente largos para lograr una mezcla uniforme. Una relación de aspecto más corta puede mejorar la eficiencia de producción, reducir los costos de los equipos y el consumo de energía, al tiempo que garantiza la calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Control de temperatura
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Exactitud: El control de temperatura de la extrusora debe ser muy preciso, ya que la temperatura tiene un impacto significativo en el estado de fusión de la resina matriz, la unión entre las fibras de vidrio y la resina y el rendimiento final del producto. Diferentes resinas matrices tienen diferentes puntos de fusión y rangos de temperatura de procesamiento. Por ejemplo, la temperatura de procesamiento del nailon generalmente se encuentra entre 250 y 280 ℃, y la temperatura de procesamiento del polipropileno se encuentra entre 180 y 220 ℃. Al producir masterbatch de fibra de vidrio, es necesario controlar la temperatura de cada sección de la extrusora dentro del rango preciso correspondiente según el tipo de resina matriz utilizada, para garantizar que la resina se pueda fundir completamente y evitar una temperatura excesiva que pueda causar degradación de la resina o degradación del rendimiento de las fibras de vidrio.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Uniformidad: Además del control preciso de la temperatura, la distribución de la temperatura dentro del extrusor también debe mantenerse uniformemente. Una distribución desigual de la temperatura puede provocar un calentamiento desigual de los materiales durante la extrusión, lo que afecta el efecto de mezcla de las fibras de vidrio y las resinas y la estabilidad de calidad de los productos. Por ejemplo, si la temperatura de una determinada sección del extrusor es demasiado alta o demasiado baja, puede provocar un derretimiento excesivo o insuficiente de la resina en esa zona, lo que resulta en una dispersión desigual de las fibras de vidrio en esa zona, afectando finalmente las propiedades mecánicas y la calidad de apariencia del producto.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: resistencia al cizallamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Cizallamiento moderado: En la producción de masterbatch de fibra de vidrio, el extrusor debe proporcionar una resistencia al cizallamiento moderada para lograr una dispersión uniforme y una buena unión de la fibra de vidrio en la resina matriz. Para el masterbatch de fibra de vidrio larga, un cizallamiento adecuado puede orientar mejor las fibras de vidrio largas en la resina y mejorar las propiedades mecánicas del producto; para el masterbatch de fibra de vidrio corta, la acción de cizallamiento ayuda a distribuir uniformemente las fibras de vidrio cortas en la matriz de resina, mejorando el rendimiento general del producto. Sin embargo, la resistencia al cizallamiento no puede ser demasiado alta, ya que provocaría una rotura excesiva de las fibras de vidrio y reduciría el efecto de refuerzo de las fibras de vidrio; la resistencia al cizallamiento no debe ser demasiado baja, ya que no será posible lograr una mezcla suficiente y una buena unión entre la fibra de vidrio y la resina.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: Ajustable: La resistencia al cizallamiento del extrusor debe tener una buena capacidad de ajuste para adaptarse a la producción de diferentes tipos y formulaciones de masterbatch de fibra de vidrio. Al ajustar parámetros como la velocidad del tornillo, la profundidad del surco y la forma del hilo, se puede cambiar la resistencia al cizallamiento del extrusor. Por ejemplo, en la producción de masterbatch que contiene una alta cantidad de relleno de fibras de vidrio, puede ser necesario aumentar adecuadamente la resistencia al cizallamiento para garantizar la dispersión uniforme de las fibras de vidrio en la resina; cuando se produce masterbatch de fibras de vidrio largas con altos requisitos para mantener la longitud de las fibras de vidrio, es necesario reducir la resistencia al cizallamiento para evitar la rotura excesiva de las fibras de vidrio.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resistencia a la corrosión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Contacto con sustancias corrosivas: En el proceso de producción de masterbatch de fibra de vidrio, el material puede contener algunas sustancias que son corrosivas para el equipo, como ciertos agentes de acoplamiento, aditivos o gases ácidos generados a altas temperaturas. Estas sustancias corrosivas entrarán en contacto con los tornillos, los cilindros y otros componentes del extrusor. Si la resistencia a la corrosión del equipo es baja, puede causar corrosión superficial y desgaste de los componentes, lo que afecta el funcionamiento normal y la vida útil del equipo. Al mismo tiempo, también puede contaminar el producto y afectar su calidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Selección de materiales: Con el fin de mejorar la resistencia a la corrosión del extrusor, se suelen elegir materiales con buena resistencia a la corrosión para fabricar el tornillo y el cilindro. Por ejemplo, utilizando material de acero inoxidable o tratamiento anticorrosivo en las superficies metálicas, como chapado en cromo duro, pulverización de revestimientos resistentes a la corrosión, etc. Además, al diseñar el extrusor, se tendrá en cuenta también la racionalidad de la estructura para evitar la acumulación y retención de materiales en el equipo, y reducir la erosión de las sustancias corrosivas en el equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Además, al producir masterbatch de fibra de vidrio funcional, los extrusores también pueden necesitar algunas funciones o requisitos especiales para satisfacer las necesidades de la adición y mezcla de aditivos funcionales. Por ejemplo, en el caso de la adición de rellenos funcionales a escala nanométrica, el extrusor puede necesitar estar equipado con dispositivos de dosificación y mezcla de alta precisión para garantizar la dispersión uniforme de los rellenos nano en la resina.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y llaves. Registro técnico formal. Texto: Aplicación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de fibra de vidrio es un producto granular elaborado mediante un procesamiento especial de fibras de vidrio y materiales de resina, que tiene una amplia gama de aplicaciones en diversos campos. A continuación se presentan algunos de los principales aspectos de aplicación:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Plástico reforzado
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Componentes para automóviles: el masterbatch de fibra de vidrio se puede utilizar para fabricar capós de motor, parachoques, paneles de instrumentos, paneles interiores de puertas y otros componentes de automóviles. La adición de masterbatch de fibra de vidrio puede mejorar la resistencia, la rigidez y la resistencia al calor de los plásticos, lo que hace que los componentes para automóviles sean más duraderos y resistentes. Al mismo tiempo, también puede reducir el peso del componente y ayudar a mejorar el ahorro de combustible de los automóviles.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Cajas electrónicas y eléctricas: En el campo de los aparatos electrónicos y eléctricos, el masterbatch de fibra de vidrio se utiliza comúnmente en la producción de cajas de ordenadores, cajas de televisores, cajas de teléfonos móviles, etc. Puede mejorar las propiedades mecánicas de las cajas de plástico, mejorar su resistencia al impacto y a la abrasión, proteger los componentes electrónicos internos de las influencias ambientales externas y también mejorar la estabilidad dimensional de la carcasa, evitando la deformación debido al calor o a la fuerza durante el uso.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Productos industriales: En el ámbito industrial, el masterbatch de fibra de vidrio se puede utilizar para fabricar diversas piezas mecánicas, accesorios para tuberías, láminas, etc. Por ejemplo, los plásticos reforzados con fibra de vidrio se pueden utilizar para fabricar engranajes, rodamientos, cintas transportadoras, etc., que pueden soportar grandes cargas y presiones, mejorar la eficiencia operativa y la vida útil del equipo industrial.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejorar las propiedades plásticas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejora de la resistencia al calor: Muchos plásticos son propensos a la deformación o a una degradación del rendimiento en entornos de alta temperatura, y la adición de masterbatch de fibra de vidrio puede mejorar significativamente la resistencia al calor de los plásticos. Por ejemplo, la adición de una cantidad adecuada de masterbatch de fibra de vidrio a un plástico de polipropileno (PP) puede aumentar su temperatura de deformación térmica de aproximadamente 100 ℃ a más de 150 ℃, ampliando así el rango de temperatura de uso del plástico y haciéndolo adecuado para aplicaciones que requieren una alta resistencia al calor.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Aumento de la estabilidad dimensional: el masterbatch de fibra de vidrio puede mejorar eficazmente la tasa de contracción de los plásticos y mejorar su estabilidad dimensional. Durante el proceso de moldeo de productos plásticos, la contracción del plástico puede provocar una precisión dimensional insuficiente o la deformación del producto. Después de agregar el masterbatch de fibra de vidrio, la fibra de vidrio puede formar una estructura esquelética en el plástico, restringiendo el movimiento de las moléculas del plástico y reduciendo la tasa de contracción del plástico, lo que permite que el producto mantenga una dimensión y una forma más precisas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Mejora del rendimiento mecánico: el masterbatch de fibra de vidrio puede mejorar considerablemente las propiedades mecánicas de los plásticos, como la resistencia a la tracción, la resistencia a la flexión y la resistencia al impacto. La fibra de vidrio tiene una alta resistencia y módulo, y cuando se combina con la matriz plástica, puede soportar algunas fuerzas externas, lo que mejora las propiedades mecánicas de todo el material compuesto. Por ejemplo, el agregado de aproximadamente un 30% de masterbatch de fibra de vidrio a plástico de poliamida (PA) puede aumentar su resistencia a la tracción en más de dos veces, y también mejorará significativamente su resistencia a la flexión y al impacto.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Otras aplicaciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Cables y cables: El masterbatch de fibra de vidrio se puede utilizar en la capa de aislamiento y en el material de la cubierta de los cables. Puede mejorar las propiedades mecánicas y la resistencia al calor de los materiales, mejorar la resistencia a la tracción, la abrasión y el envejecimiento de los cables y extender su vida útil. Al mismo tiempo, el masterbatch de fibra de vidrio también tiene ciertas propiedades retardantes de llama, que pueden mejorar la seguridad contra incendios de los cables.
Materiales de construcción: En el campo de la construcción, el masterbatch de fibra de vidrio se puede utilizar para producir diversos productos plásticos de construcción, como tuberías de plástico, paneles, perfiles de puertas y ventanas, etc. La adición de masterbatch de fibra de vidrio puede mejorar la resistencia, rigidez y resistencia al clima de estos materiales de construcción, haciéndolos más duraderos y capaces de resistir la erosión de entornos naturales como el viento, el sol y la lluvia.
Compuestos termoplásticos reforzados con fibra: El masterbatch de fibra de vidrio es un material de partida importante para la preparación de compuestos termoplásticos reforzados con fibra (FRTP). El FRTP tiene ventajas como una alta resistencia específica, un alto módulo específico, resistencia a la fatiga y resistencia a la corrosión, y tiene una amplia gama de aplicaciones en el sector aeroespacial, el transporte ferroviario, los equipos deportivos y otros campos. Por ejemplo, en el sector aeroespacial, el FRTP se puede utilizar para fabricar alas de aviones, componentes estructurales del fuselaje, etc., lo que puede reducir el peso del avión mientras se garantiza la resistencia y fiabilidad de la estructura.




