

Fiberglas-Masterbatch ist ein thermoplastisch verstärkter Harzmasterbatch, der aus Glasfasern und Harz hergestellt wird. Die Verarbeitungsmethode von Glasfaser-Masterbatch umfasst üblicherweise Schritte wie Mischen von Glasfasern mit Harz, Schmelzen, Extrudieren und Schneiden. Zum Beispiel umfasst eine Verarbeitungsmethode für wasserfestes alkoholisches PPE/Glasfaser-Masterbatch die Plastifizierung und Schmelzen von PPE-Harz, anschließend Imprägnieren der Glasfasern mit dem Schmelz von PPE-Harz und schließlich Abkühlen, Verfestigen und Schneiden in Kugeln.
Typen
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Nach Länge sortiert
Langglasfasern: Die Faserlänge liegt üblicherweise zwischen 25 und 50 Millimetern oder sogar noch länger, wodurch eine lange, kontinuierliche Länge im Produkt erhalten bleibt und eine gute Orientierung gewährleistet ist. Langglasfasern können in verstärkten Kunststoffen ein effektiveres Tragnetz bilden und damit die mechanischen Eigenschaften der Materialien wie Zugfestigkeit, Biegesteifigkeit und Schlagfestigkeit deutlich verbessern. Beispielsweise haben Polypropylenmaterialien, die mit langen Glasfasern verstärkt sind, eine Zugfestigkeit, die mehrere Male höher ist als die von gewöhnlichem Polypropylen, und sie weisen eine gute Kriechfestigkeit auf, wodurch sie für strukturelle Komponenten geeignet sind, die großen Belastungen standhalten können.
Kurze Glasfaser: Die Faserlänge beträgt in der Regel 3 bis 10 Millimeter und ist in einem ununterbrochenen, kurzen Schnittzustand in der Matrixharz verteilt. Obwohl kurze Glasfaser auch die mechanischen Eigenschaften von Kunststoffen verbessern können, ist aufgrund ihrer kürzeren Länge die Spannungsübertragungsleistung zwischen Fasern und Matrix bei Belastungen relativ gering, und der Verstärkungseffekt ist nicht so bedeutend wie bei langen Glasfasern. Kurzglasfaser kann jedoch die Steifigkeit und Härte des Materials in gewissem Maße verbessern, wodurch das Produkt eine gute Dimensionsstabilität aufweist.
Geklärt durch Matrixharz
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Polyolefin-Faserglas-Masterbatch
Es besteht aus Polyolefin-Harzen wie Polyethylen (PE) und Polypropylen (PP) als Matrix, zu denen eine bestimmte Menge Glasfaser und andere Additive hinzugefügt werden. Es zeichnet sich durch eine gute chemische Korrosionsbeständigkeit, Wasserdichtigkeit und Verarbeitungsleistung aus und wird in Bereichen wie Kunststoffrohre, Bleche, Spritzgussprodukte usw. eingesetzt. Es kann die Festigkeit, Steifigkeit und Hitzebeständigkeit von Produkten verbessern.
Engineeringkunststoff-Fiberglas-Masterbatch
Diese Masterbatch basieren auf technischen Kunststoffen wie Nylon (PA), Polybutylenterephthalat (PBT), Polycarbonat (PC) usw. Diese Masterbatch verleihen Produkten hervorragende mechanische Eigenschaften, Wärmebeständigkeit und Dimensionsstabilität und werden häufig in Bereichen mit hohen Leistungsanforderungen eingesetzt, wie z. B. Automobilteile, Elektronik- und Elektrogehäuse sowie Präzisionsmechanische Teile. Zum Beispiel kann Nylon-Fiberglas-Masterbatch verwendet werden, um Komponenten rund um Automobilmotoren zu produzieren, wie Einlasskanäle, Ölbehälter usw., die auch unter hohen Temperaturen und bei hoher mechanischer Belastung gute Leistung bieten.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Thermoplastischer Elastomermischung aus Glasfaser
Die Matrix ist ein thermoplastischer Elastomer (TPE), wie beispielsweise Styrolthermoplastische Elastomere (SBS, SEBS), Polyolefinthermoplastische Elastomere (TPO) usw. Durch die Kombination der Flexibilität und Elastizität von thermoplastischen Elastomeren mit der Verstärkungseffekt von Glasfasern kann er verwendet werden, um Produkte herzustellen, die sowohl Festigkeit als auch gute Elastizität und Flexibilität erfordern, wie z. B. Draht-und Kabelummantelungen, elastische Komponenten in Automobilinnenausstattungen usw.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Klassifiziert nach dem Glasfasergehalt
Masterbatch mit geringem Glasfasergehalt
Der Gehalt an Glasfasern liegt normalerweise zwischen 5% und 15%. Sie werden hauptsächlich in Situationen verwendet, in denen keine hohe Nachfrage nach einer Verbesserung der Produktleistung oder einer hohen Nachfrage nach Verarbeitungsfluidität besteht. Die Zugabe eines Masterbatchs mit geringem Gehalt an Glasfasern kann die Festigkeit und Steifigkeit von Kunststoffprodukten in gewissem Maße verbessern, während sich die Verarbeitungsleistung nur geringfügig beeinträchtigt und die gute Formbarkeit beim Verformen erhalten bleibt.
Masterbatch mit mittlerem Glasfasergehalt
Der Gehalt an Glasfasern liegt im Allgemeinen zwischen 15% und 30%. Diese Art von Masterbatch hat einen signifikanten Einfluss auf die Verbesserung der Produkteigenschaften, wodurch die mechanische Festigkeit, Steifigkeit und Hitzebeständigkeit der Produkte erheblich gesteigert werden können, während dennoch eine gute umfassende Leistung und Verarbeitungsleistung erhalten bleibt. Es handelt sich um eine weit verbreitete Art von Glasfaser-Masterbatch, die sich zur Modifizierung verschiedener Kunststoffprodukte eignet.
Masterbatch mit hohem Glasfasergehalt
Der Gehalt an Glasfasern liegt normalerweise zwischen 30 % und 50 % oder sogar höher. Er wird vor allem in Anwendungen eingesetzt, die eine extrem hohe Produktleistung erfordern, wie z. B. in der Luft- und Raumfahrt, hochwertiger elektronischer Ausrüstung, hochleistungsfähigen Automobilkomponenten und anderen Bereichen. Masterbatch mit hohem Glasfasergehalt kann Produkte mit außergewöhnlich hoher Festigkeit, Steifigkeit und Dimensionsstabilität bieten. Mit dem steigenden Glasfasergehalt erhöht sich jedoch auch die Verarbeitungskomplexität des Produkts entsprechend, und die Anforderungen an die Verarbeitungsausrüstung und -technologie werden strenger.
Klassifizierung nach Funktion
Normaler verstärkter Glasfaser-Masterbatch
Der Hauptzweck besteht darin, die mechanischen Eigenschaften von Kunststoffprodukten, wie die Zugfestigkeit, Biegesteifigkeit, Schlagfestigkeit usw., zu verbessern. Durch gleichmäßige Dispersion von Glasfasern in der Matrixharzmatrix kann das Festigkeits- und Steifigkeitsniveau des Produkts effektiv verbessert werden und die Leistungsanforderungen von allgemeinen Industrieprodukten erfüllt werden.
Wärmebeständiger Glasfaser-Masterbatch
Auf der Basis eines herkömmlichen Glasfasermasterbatch werden einige hitzebeständige Additive oder spezielle Behandlungen dem Glasfaserstoff hinzugefügt, um eine bessere Hitzebeständigkeit zu erzielen. Es kann bei hohen Temperaturen gute mechanische Eigenschaften und Dimensionsstabilität des Produkts aufrechterhalten und ist geeignet für Kunststoffprodukte, die in hochtemperaturnahen Umgebungen eingesetzt werden müssen, z. B. Heizkomponenten in Haushaltsgeräten und Teile in den Motorabschnitten von Fahrzeugen.
Flammhemmendes Glasfasermasterbatch
Es wurde ein Flammschutzmittel hinzugefügt, um dem Produkt gute flammschutzende Eigenschaften zu verleihen. Im Falle eines Brandes kann es die Verbrennung von Kunststoffen verzögern oder verhindern, die Rauch- und giftigen Gase reduzieren und die Sicherheit von Kunststoffprodukten verbessern. Es wird häufig in Bereichen mit hohen Anforderungen an die Brandsicherheit eingesetzt, wie z. B. Elektronik- und Elektrogehäuse, Drähte und Kabel.
Wetterbeständiger Glasfaser-Masterbatch
Als Reaktion auf das Alterungsproblem, mit dem Kunststoffprodukte beim Einsatz im Freien konfrontiert sind, wurden Additive wie UV-Strahlereduktionsmittel und Antioxidantien hinzugefügt. Diese können die Witterungsbeständigkeit der Produkte signifikant verbessern, sodass sie auch nach langer Exposition an natürlichen Umgebungen wie Sonnenlicht, Wind und Regen eine gute Leistung und Ausstrahlung behalten und das Auftreten von Vergilbung, Rissbildung, Sprödigkeit und anderen Phänomenen reduzieren. Sie eignen sich für Außenbaustoffe, Außenkomponenten von Fahrzeugen und andere Bereiche.
Formelverhältnis
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Masterbatch aus Polypropylen mit Glasfaserverstärkung mit geringer Dielektrizitätskonstante
Polypropylen: 60-80 Teile
Maleinsäureanhydrid-gefährdetes Polypropylen: 3-4 Teile
Glasfaser: 20-40 Teile
Koppelmittel: 0,5-1,5 Teile
Antioxidans: 1-1,6 Teile
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Gedämpfte Kieselsäure: 0,5-0,8 Teile
Lichtstabilisator: 0,1-0,5 Teile
Glaskerngeförertes Polypropylen-Masterbatch mit hoher Kratzfestigkeit und Stressbleichung
Polypropylen: 70-90 Teile
Polyolefin-Elastommer: 1-10 Teile
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Hochdichtes Polyethylen: 1-10 Teile
Kompatibilitätsagent: 1-5 Teile
Kratzfestes Additiv: 0,1-0,5 Teile
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Antioxidationsmasterbatch: 1-5 Teile
Stabilisator: 0,2-1 Teil
Domäne: Herstellung von Geräten für Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Hochleistungsfaserglas: 5-20 Teile
Farbpulver (Zinksulfid): 0,5-2,0 Teile (einschließlich 0,2-1,0 Teile Zinksulfid)
Fiberglasverstärktes Nylon-Masterbatch
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Nylon (PA6/PA66): 70-90 Teile
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: Glasfaser: 10-30 Teile
In der tatsächlichen Produktion können entsprechend der spezifischen Produktanforderungen geeignete Mengen an Kupplingsmitteln, Antioxidantien, Gleitmitteln, Flammschutzmitteln und anderen Zusatzstoffen hinzugefügt werden. Zum Beispiel kann durch die Zugabe von 1 bis 3 Teilen Kupplingsmittel die interfacialen Bindung zwischen Glasfaser und Nylon verbessert werden; 0,1 bis 0,5 Teile Antioxidans können zur Verbesserung der antioxidativen Eigenschaften des Materials verwendet werden; 0,5 bis 1,5 Teile Gleitmittel können zur Verbesserung der Verarbeitungsleistung eingesetzt werden; wenn eine Flammschutzleistung erforderlich ist, kann eine entsprechende Menge Flammschutzmittel hinzugefügt werden.
Polyethylen-Masterbatch mit Glasfaserverstärkung
Polyethylen (PE): 75-85 Teile
Glasfaser: 15-25 Teile
Ähnlich dazu können 0,5 bis 2 Teile Kupplingsmittel, 0,1 bis 0,5 Teile Antioxidans, 0,5 bis 1,5 Teile Schmiermittel und andere Zusatzstoffe nach Bedarf hinzugefügt werden, um unterschiedliche Leistungsanforderungen zu erfüllen.
Die oben genannten Rezepturverhältnisse dienen nur als Referenz. Die tatsächliche Rezeptur muss basierend auf spezifischen Anwendungsfällen, Anforderungen an die Produktleistung und den Eigenschaften der Rohstoffe angepasst und optimiert werden.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Produktionsprozess
Fiberglas-Masterbatch umfasst hauptsächlich lange Fiberglas-Masterbatch, kurze Fiberglas-Masterbatch, funktionale Fiberglas-Masterbatch und andere Arten. Der Produktionsprozess umfasst in der Regel Schritte wie die Vorratsstoffvorbereitung, Mischung und Verarbeitung der Form, aber der genaue Prozess kann je nach verschiedenen Arten von Fiberglas-Masterbatch variieren. Im Folgenden wird eine detaillierte Einführung gegeben:
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Produktionsprozess von Masterbatch aus langem Glasfaser
1. Vorbereitung der Rohstoffe: Wählen Sie eine geeignete Matrixharz, wie Polypropylen, Nylon usw., und trocknen Sie es, um Feuchtigkeit zu entfernen und Defekte wie Blasen während der Verarbeitung zu verhindern. Gleichzeitig bereiten Sie lange Glasfasern mit einer Länge von 25 bis 50 Millimetern vor und führen eine Oberflächenbehandlung durch, beispielsweise die Beschichtung mit Kupplingsmitteln, um die Haftfestigkeit zwischen den Glasfasern und dem Matrixharz zu verbessern.
2. Mischung: Geben Sie die getrocknete Matrixharz und die verarbeiteten langen Glasfasern in einem bestimmten Verhältnis in einen Hochgeschwindigkeitsmixer für die Vormischung, sodass die beiden zunächst gleichmäßig verteilt sind.
3. Extrusion: Das vorab gemischte Material wird in einen Doppelschneckenextruder gegeben, um die Extrusion durchzuführen. Während des Extrusionsprozesses müssen Parameter wie die Schraubendrehzahl, die Temperatur und der Druck genau kontrolliert werden. In der Regel wird die Temperatur des Extruders über dem Schmelzpunkt der Matrixharz eingestellt, um das Harz vollständig zu schmelzen. Gleichzeitig werden die langen Glasfasern durch die Rotation und die Scherbewegung der Schraube gleichmäßig in dem geschmolzenen Harz verteilt. Um die Länge und die Orientierung der langen Glasfasern sicherzustellen, ist das Seitenverhältnis des Extruders in der Regel groß, und während des Extrusionsprozesses sollte der Faserriss so weit wie möglich minimiert werden.
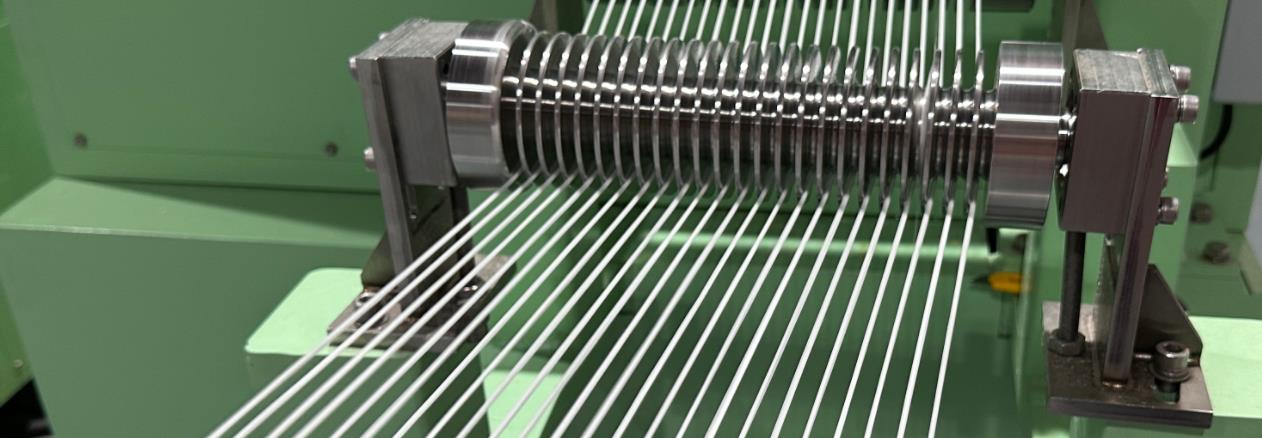
4. Kühlgranulation: Das extrudierte Material wird durch Wasser- oder Luftkühlung abgekühlt und geformt und anschließend durch einen Granulator in Partikel einer bestimmten Länge geschnitten, um langes Glasfasermasterbatch zu erhalten.
Produktionsprozess des Kurzglasfaser-Masterbatchs
1. Vorbereitung der Rohstoffe: Wählen Sie geeignete Matrixharze wie Polyethylen, Polybutylenterephthalat usw. und trocknen Sie sie. Bereiten Sie kurze Glasfasern mit einer Länge von 3 bis 10 Millimetern vor, die auch oberflächenbehandelt werden können.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: 2. Mischung: Geben Sie die Matrixharz und die kurzen Glasfasern in einen Hochgeschwindigkeitsmixer, und fügen Sie dabei die entsprechenden Mengen an Kupplungsmitteln, Schmiermitteln und anderen Additiven hinzu, um eine gründliche Mischung zu erzielen, sodass die kurzen Glasfasern gleichmäßig im Harz verteilt sind.
3. Extrusion: Die gemischten Materialien werden in einen Einwellen- oder Zweischneckenextruder gegeben, um die Extrusion durchzuführen. Im Vergleich zur Herstellung von langem Glasfasermasterbatch ist der Extrusionsprozess für kurzfaserigen Glasfasermasterbatch relativ einfach und erfordert ein geringeres Aspektverhältnis des Extruders. Während des Extrusionsprozesses wird das Harz durch Temperatur- und Schneckendrehzahlregelung geschmolzen und gründlich mit kurzen Glasfasern vermischt. Aufgrund der guten Verträglichkeit von kurzen Glasfasern im Harz ist die Fließfähigkeit des Materials während der Extrusion gut, was zu einer höheren Produktionseffizienz führt.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 4. Kühlung der Granulierung: Nachdem das extrudierte Material abgekühlt ist, wird es mit einem Granulator in Granulate geschnitten, um einen kurzen Glasfaser-Masterbatch zu erhalten.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Produktionsprozess von funktionellen Glasfaser-Masterbatch
1. Vorbereitung der Rohstoffe: Zusätzlich zum Matrixharz und der Glasfaser müssen entsprechende funktionale Additive gemäß den funktionalen Anforderungen vorbereitet werden, z. B. Flammschutzmittel zur Verbesserung der Flammschutzfähigkeit und leitfähige Füllstoffe zur Verbesserung der Leitfähigkeit. Die Verarbeitung von Matrixharz und Glasfaser ähnelt dem Rohstoffvorbereitungsprozess für lang- oder kurzfaserigen Glasfaser-Masterbatch, der oben erwähnt wurde.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: 2. Mischung: Mischen Sie die Matrixharz, Glasfaser und funktionale Additive in einem Hochgeschwindigkeitsmixer nach bestimmten Formularverhältnissen. Um eine gleichmäßige Dispersion der funktionalen Additive im Matrixharz zu gewährleisten, können besondere Mischverfahren oder die Zugabe von Dispersionsmitteln erforderlich sein.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 3. Extrusion: Senden Sie das gemischte Material in den Extruder für die Extrusion. Während des Extrusionsprozesses ist eine genauere Kontrolle der Prozessparameter erforderlich, um die Interaktion zwischen funktionalen Additiven, Matrixharz und Glasfasern sicherzustellen, um die erwartete funktionale Leistung zu erzielen. Bei der Herstellung von flammschutzendem Fiberglas-Masterbatch ist es beispielsweise erforderlich, die Extrusionstemperatur und die Verweilzeit zu kontrollieren, um sicherzustellen, dass das Flammschutzmittel seine Wirkung voll ausüben kann, ohne die Leistung des Matrixharzes und der Glasfaser zu beeinträchtigen.
4. Kühlung der Granulierung: Nach der Extrusion wird das Material abgekühlt und geformt, bevor es zur Granulierung gebracht wird, um einen funktionalen Glasfaser-Masterbatch zu erhalten.
Bei der Herstellung von verschiedenen Arten von Glasfaser-Masterbatch gibt es bestimmte Unterschiede in der Auswahl der Rohstoffe, der Mischungsmethoden, der Steuerung der Extrusionsparameter und anderen Aspekten. Der Produktionsprozess muss entsprechend den spezifischen Produktanforderungen und den Eigenschaften der Rohstoffe optimiert und angepasst werden, um sicherzustellen, dass die Produktqualität und -leistung den Anforderungen entsprechen.
(LFT-G) Produktionslinie für langfaseriges verstärktes thermoplastisches Kompositmaterial
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Produktionsanlagen
Die Produktionsanlagen für Glasfaser-Masterbatch variieren je nach Produktionsprozess und Produktart und umfassen hauptsächlich Folgendes:
Mischgeräte
High-Speed-Mixer: Wird zur Vorverdichtung verschiedener Rohstoffe wie Matrixharz, Glasfaser, Kupplungsmittel, Schmiermittel usw. verwendet, um jede Komponente gleichmäßig zu dispergieren. Er zeichnet sich durch eine schnelle Mischgeschwindigkeit und eine gute Mischwirkung aus und vermischt in kurzer Zeit Rohstoffe mit unterschiedlichen Eigenschaften gleichmäßig, was die Voraussetzung für die anschließende Extrusionsverarbeitung darstellt.
Dualer Planetenmixer: Für die Herstellung von Glasfasermasterbatchen mit hohen Anforderungen an die Mischungsgleichmäßigkeit, insbesondere bei Formulierungen, die funktionelle Additive enthalten, ist der duale Planetenmixer ein häufig verwendetes Gerät. Er dreht sich im Mischbehälter durch zwei Planetenmischerblätter, wodurch starke Rühr- und Scherwirkung erzeugt werden, die zu feineren und gleichmäßigeren Mischungseffekten führen und sicherstellen, dass die funktionellen Additive gleichmäßig im Matrixharz verteilt sind.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Extrusionsanlagen
Doppelschneckenextruder: Es ist das am häufigsten verwendete Extrudiergerät bei der Herstellung von Glasfaser-Masterbatch. Es verfügt über starke Transport-, Misch- und Schneidfähigkeiten, die es ermöglichen, die Matrixharz bei hohen Temperaturen vollständig zu schmelzen und gleichmäßig mit Glasfasern zu mischen. Die Schneckenstruktur ist komplex und kann entsprechend den verschiedenen Produktionsbedürfnissen konzipiert und kombiniert werden, z. B. durch Änderung des Seitenverhältnisses, der Rilletiefe, des Gewindewinkels usw. der Schnecke, um sich an die Produktion verschiedener Arten von Glasfaser-Masterbatch anzupassen. Bei der Herstellung von langem Glasfaser-Masterbatch ist ein Doppelschneckenextruder mit einem großen Seitenverhältnis erforderlich, um eine gleichmäßige Verteilung und eine gute Orientierung der Glasfasern im Harz zu gewährleisten.
Einzelschneckenextruder: Wird häufig bei der Herstellung von Kurzglasfaser-Masterbatch verwendet. Seine Struktur ist relativ einfach, die Kosten sind niedrig, und er eignet sich für Situationen, in denen die Mischungsanforderungen nicht besonders hoch sind und die Produktionsskala klein ist. Der Einzelschneckenextruder schiebt das Material durch die Rotation der Schnecke vorwärts, wodurch das Harz unter Erwärmung und Scheren schmilzt und mit den Kurzglasfasern vermischt wird. Obwohl seine Mischungseffekt nicht so gut ist wie der von Doppelschneckenextrudern, kann er unter angemessener Steuerung der Prozessparameter dennoch die Produktqualitätsanforderungen für die Herstellung von Kurzglasfaser-Masterbatch erfüllen.
Granulationsanlagen
Wasserkühlte Strandschneidemaschine: Zunächst wird das extrudierte Glasfasermasterbatch-Material in einem Wasserkühlbehälter abgekühlt und geformt, bevor die Schneidemaschine das Material in Partikel einer bestimmten Länge schneidet. Diese Granulationsmethode erzeugt Partikel mit regelmäßigen Formen, glatten Oberflächen und hoher Qualität. Sie eignet sich für die Herstellung verschiedener Arten von Glasfasermasterbatch, insbesondere für Produkte mit hohen Anforderungen an die Qualität der Partikel.
Windgekühlter Granulator: Das schmelzende Material wird direkt am Extruderkopf in Partikel geschnitten und anschließend durch ein Luftkühlsystem abgekühlt. Seine Vorteile liegen in der hohen Produktionseffizienz, der regelmäßigen Partikelform und dem geringen Platzbedarf der Anlage. Bei einigen hochviskosen Materialien oder Situationen, die eine hohe Partikelkühlung erfordern, müssen jedoch möglicherweise andere Kühlmethoden kombiniert werden, um die Partikelqualität zu gewährleisten.
Hilfsausrüstung
Trocknungsanlagen: wie Öfen, Luftentfeuchter usw., die zur Trocknung von Rohmaterialien wie Basismaterialien verwendet werden, um Feuchtigkeit und flüchtige Stoffe zu entfernen. Die getrockneten Rohmaterialien können effektiv Probleme wie Blasen und Hydrolyse während des Extrusionsprozesses vermeiden und die Produktqualität verbessern. Verschiedene Harzmaterialien haben unterschiedliche Anforderungen an die Trocknungsbedingungen, und geeignete Trocknungsanlagen und Trocknungsverfahren müssen entsprechend der konkreten Situation ausgewählt werden.
Messeinrichtungen: darunter elektronische Waagen, Abnehmwaagen usw., die zur exakten Messung der Eingangsmenge verschiedener Rohstoffe verwendet werden. Eine genaue Messung ist der Schlüssel zur Sicherstellung der korrekten Proportion der Glasfaser-Masterbatch-Rezeptur und der stabilen Produktqualität. Die Messeinrichtungen müssen eine hohe Genauigkeit und Stabilität aufweisen, um den Messanforderungen im Produktionsprozess gerecht zu werden.
Kühlanlagen: Zusätzlich zum Wasserkühlbehälter im wassergekühlten Granulator und dem Luftkühlsystem im luftgekühlten Granulator sind für einige große Produktionsanlagen oder Produktion in hochtemperaturnahen Umgebungen auch spezielle Kühlkreislaufsysteme wie Kälteturm und Kältemaschinen erforderlich, um den normalen Betrieb der Anlagen und die Kühlung der Materialien zu gewährleisten.
Darüber hinaus können bei der Herstellung von funktionalen Glasfasermasterbatches spezielle Geräte verwendet werden, die an bestimmte funktionale Anforderungen angepasst sind, z. B. Hochgeschwindigkeits-Dispersionsanlagen, um leitfähige Füllstoffe beim Hinzufügen weiter zu verfeinern und zu dispergieren, und bei der Herstellung von flammschutzenden Glasfasermasterbatches können spezielle Geräte für die flammschutzende Behandlung erforderlich sein.
Fiberglas-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce Fiberglass masterbatch. Our Fiberglas-Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Zugehörige Anforderungen
Der Extruder ist eine wichtige Ausrüstung für die Herstellung von Glasfasermasterbatch. Verschiedene Arten von Glasfasermasterbatch haben unterschiedliche Anforderungen an den Extruder. Insgesamt bestehen folgende Anforderungen in Bezug auf die Schraubestruktur, das Seitenverhältnis, die Temperaturregelung usw.:
Schraubenstruktur
Schneckenfördersektion: Die Schneckenfördersektion muss eine gute Materialtransportkapazität haben, die die gemischten Materialien stabil vom Behälter in den Heiz- und Mischbereich des Extruders transportieren kann. Bei der Herstellung von Glasfaser-Masterbatch, insbesondere bei langfaserigen Glasfaser-Masterbatch, erhöht die Anwesenheit von Glasfasern die Reibung und Fließfähigkeit des Materials. Daher muss bei der Konstruktion der Schneckenfördersektion berücksichtigt werden, wie diese Materialien mit unterschiedlichen Eigenschaften effektiv bewegt werden können, ohne dass sich Materialansammlungen oder instabile Förderungen ergeben.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Kompressionsabschnitt: Im Kompressionsabschnitt muss die Schraube das Material komprimieren, um es schrittweise zu verdichten und Luft und flüchtige Stoffe zu eliminieren. Bei Fiberglass-Masterbatch sollte die Konstruktion des Kompressionsabschnitts an die Mischungseigenschaften von Fiberglas und Matrixharz angepasst sein, um eine effektive Komprimierung des Materials zu gewährleisten und gleichzeitig eine übermäßige Komprimierung zu vermeiden, die zu übermäßigem Bruch oder Beschädigung des Fiberglases führen und die Produktleistung beeinträchtigen könnte.
Messabschnitt: Die Schraube im Messabschnitt muss die Extrusionsmenge des Materials genau kontrollieren, um die Stabilität der Produktqualität zu gewährleisten. Bei der Herstellung von Glasfaser-Masterbatch hat der Gehalt und die Verteilung der Glasfaser einen erheblichen Einfluss auf die Produktleistung. Daher sollte die Schraubendesign des Messabschnitts in der Lage sein, gleichmäßig gemischte Materialien bei einer stabilen Fließgeschwindigkeit zu extrudieren, wodurch sichergestellt wird, dass der Gehalt und die Verteilung der Glasfaser in jeder Charge von Produkten einheitlich und konsistent sind.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Seitenverhältnis
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Langes Glasfasermasterbatch: Die Herstellung eines langen Glasfasermasterbatchs erfordert in der Regel ein großes Seitenverhältnis, in der Regel zwischen 30 und 40. Ein höheres Seitenverhältnis bietet ausreichend Platz und Zeit, damit die Glasfasern vollständig in der Matrixharz dispergiert und orientiert werden können. In Extrudern mit einem großen Seitenverhältnis verbleibt das Material länger im Schraubendreher. Nach mehreren Aufheiz- und Scherzonen kann es eine bessere Schmelzung des Harzes, die Infiltration der Glasfasern und des Harzes sowie eine gleichmäßige Verteilung der Glasfasern erreichen und so die Leistung des langen Glasfasermasterbatchs verbessern.
Kurzglasfaser-Masterbatch: Die Herstellung von Kurzglasfaser-Masterbatch hat relativ geringe Anforderungen an das Seitenverhältnis, in der Regel zwischen 20 und 30. Aufgrund der relativ einfachen Dispersion der kurzen Glasfasern im Harz ist es nicht erforderlich, übermäßig lange Schrauben zu verwenden, um eine gleichmäßige Mischung zu erreichen. Ein kürzeres Seitenverhältnis kann die Produktionseffizienz verbessern, die Kosten für die Ausrüstung und den Energieverbrauch reduzieren und gleichzeitig die Produktqualität sicherstellen.
Temperaturregelung
Genauigkeit: Die Temperaturregelung des Extruders muss sehr präzise sein, da die Temperatur einen erheblichen Einfluss auf den Schmelzzustand der Matrixharz, die Bindung zwischen Glasfasern und Harz sowie die Endleistung des Produkts hat. Verschiedene Matrixharze haben unterschiedliche Schmelzpunkte und Verarbeitungs-temperaturbereiche. Zum Beispiel liegt die Verarbeitungs-temperatur von Nylon im Allgemeinen zwischen 250 und 280 ℃, und die Verarbeitungs-temperatur von Polypropylen liegt zwischen 180 und 220 ℃. Bei der Herstellung von Glasfaser-Masterbatch ist es erforderlich, die Temperatur in jedem Abschnitt des Extruders entsprechend dem verwendeten Matrixharz innerhalb des entsprechenden präzisen Bereichs zu kontrollieren, um sicherzustellen, dass das Harz vollständig geschmolzen wird und eine übermäßige Temperatur vermieden wird, die zu einer Abbauung des Harzes oder einer Abnahme der Glasfaser-Leistung führen könnte.
Uniformität: Neben der präzisen Temperaturregelung muss auch die Temperaturverteilung im Inneren des Extruders einheitlich gehalten werden. Unebenes Temperaturverhalten kann zu ungleichmäßiger Aufheizung der Materialien während der Extrusion führen, was den Mischungseffekt von Glasfasern und Harzen und die Qualitätsstabilität der Produkte beeinträchtigt. Wenn beispielsweise die Temperatur eines bestimmten Abschnitts des Extruders zu hoch oder zu niedrig ist, kann dies zu übermäßiger oder unzureichender Schmelzung des Harzes in diesem Bereich führen, was zu einer unebenmäßigen Verteilung der Glasfasern in diesem Bereich führt und letztendlich die mechanischen Eigenschaften und die optische Qualität des Produkts beeinträchtigt.
Reißfestigkeit
Moderate Scherung: Bei der Herstellung von Glasfaser-Masterbatch muss der Extruder eine moderate Scherfestigkeit bieten, um eine gleichmäßige Dispersion und eine gute Verankerung der Glasfaser in der Matrixharz zu erreichen. Bei langen Glasfaser-Masterbatch kann eine entsprechende Scherung die langen Glasfaser besser in der Harzmatrix orientieren und die mechanischen Eigenschaften des Produkts verbessern. Bei kurzen Glasfaser-Masterbatch hilft die Scherung, die kurzen Glasfaser gleichmäßig in der Harzmatrix zu verteilen und die Gesamtleistung des Produkts zu verbessern. Die Scherfestigkeit darf jedoch nicht zu hoch sein, da dies zu einem übermäßigen Bruch der Glasfaser führen kann und die Verstärkungseffekt der Glasfaser verringert. Die Scherfestigkeit sollte nicht zu niedrig sein, da es sonst unmöglich ist, eine ausreichende Mischung und eine gute Verankerung zwischen Glasfaser und Harz zu erzielen.
Einstellbar: Die Scherfestigkeit des Extruders sollte gut einstellbar sein, um sich an die Produktion verschiedener Arten und Formulierungen von Glasfaser-Masterbatch anzupassen. Durch die Einstellung von Parametern wie Schraubendrehzahl, Rilletiefe und Gewindeschneideform kann die Scherfestigkeit des Extruders verändert werden. Zum Beispiel kann es bei der Produktion von Masterbatch mit hohem Füllvolumen an Glasfasern erforderlich sein, die Scherfestigkeit entsprechend zu erhöhen, um eine gleichmäßige Verteilung der Glasfasern im Harz zu gewährleisten. Bei der Herstellung von langem Glasfaser-Masterbatch mit hohen Anforderungen an die Aufrechterhaltung der Länge der Glasfasern ist es erforderlich, die Scherfestigkeit zu verringern, um ein übermäßiges Brechen der Glasfasern zu vermeiden.
Beständigkeit gegen Korrosion
Kontakt mit korrosiven Substanzen: Im Produktionsprozess von Glasfaser-Masterbatch kann das Material einige Substanzen enthalten, die für die Ausrüstung korrosiv sind, wie z. B. bestimmte Kupplungsmittel, Zusatzstoffe oder saure Gase, die bei hohen Temperaturen entstehen. Diese korrosiven Substanzen kommen in Berührung mit Schrauben, Zylindern und anderen Komponenten des Extruders. Wenn die Korrosionsbeständigkeit der Ausrüstung schlecht ist, kann dies zu Oberflächenkorrosion und Abnutzung der Komponenten führen, was die normale Funktionsweise und die Lebensdauer der Ausrüstung beeinträchtigt. Gleichzeitig kann es auch das Produkt verunreinigen und seine Qualität beeinträchtigen.
Materialauswahl: Um die Korrosionsbeständigkeit des Extruders zu verbessern, werden in der Regel Materialien mit guter Korrosionsbeständigkeit ausgewählt, um die Schraube und den Behälter herzustellen. Zum Beispiel kann Edelstahl verwendet werden oder die Metalloberflächen können gegen Korrosion geschützt werden, beispielsweise durch Hartchrombelagung, Beschichtung mit korrosionsbeständigen Materialien usw. Darüber hinaus wird bei der Konstruktion des Extruders auch die Rationalität der Struktur berücksichtigt, um die Ansammlung und Rückhaltung von Materialien in der Ausrüstung zu vermeiden und die Erosion korrosiver Substanzen an der Ausrüstung zu reduzieren.
Darüber hinaus müssen Extruder bei der Herstellung von funktionalen Glasfaser-Masterbatch möglicherweise auch über besondere Funktionen oder Anforderungen verfügen, um die Anforderungen an die Zugabe und Vermischung von funktionalen Additiven zu erfüllen. Zum Beispiel, wenn nanoskalen funktionale Füllstoffe hinzugefügt werden, muss der Extruder mit hochpräzisen Dosier- und Mischgeräten ausgestattet sein, um eine gleichmäßige Verteilung der Nano-Füllstoffe im Harz zu gewährleisten.
Anwendung
Fiberglas-Masterbatch ist ein granuliertes Produkt, das durch die spezielle Verarbeitung von Glasfasern und Harzmaterialien hergestellt wird und eine breite Anwendung in verschiedenen Bereichen hat. Folgende Aspekte sind einige der wichtigsten Anwendungsmöglichkeiten:
Verstärktes Kunststoff
Automobilkomponenten: Fiberglas-Masterbatch kann verwendet werden für die Herstellung von Motorhauben, Stoßfängern, Instrumententafeln, Innenverkleidungen von Türen und anderen Automobilkomponenten. Die Zugabe von Fiberglas-Masterbatch verbessert die Festigkeit, Steifigkeit und Hitzebeständigkeit von Kunststoffen, wodurch Automobilkomponenten robuster und stabiler werden. Gleichzeitig kann es auch das Gewicht der Komponenten reduzieren und dazu beitragen, die Kraftstoffeffizienz von Automobilen zu verbessern.
Elektronische und elektrische Gehäuse: Im Bereich von elektronischen und elektrischen Geräten wird Glasfaser-Masterbatch häufig bei der Herstellung von Computergehäusen, Fernsehgerätegehäusen, Mobiltelefongehäusen usw. eingesetzt. Es kann die mechanischen Eigenschaften von Kunststoffgehäusen verbessern, ihre Schlagfestigkeit und Abriebfestigkeit erhöhen, die internen elektronischen Komponenten vor äußeren Umwelteinflüssen schützen und auch die Dimensionsstabilität des Gehäuses verbessern, wodurch Verformungen aufgrund von Wärme oder Kraft während der Nutzung vermieden werden.
Industrielle Produkte: Im industriellen Bereich kann Glasfaser-Masterbatch verwendet werden, um verschiedene mechanische Teile, Rohrverbinder, Bleche usw. herzustellen. Zum Beispiel können glasfaserverstärkte technische Kunststoffe zur Herstellung von Getrieben, Lagern, Förderbändern usw. verwendet werden, die große Belastungen und Drucke aushalten können und die Betriebseffizienz und die Lebensdauer von Industrieanlagen verbessern.
Verbessern der plastischen Eigenschaften
Verbesserung der Wärmebeständigkeit: Viele Kunststoffe neigen dazu, sich bei hohen Temperaturen zu verformen oder ihre Leistung zu verlieren. Die Zugabe von Glasfasermasterbatch kann die Wärmebeständigkeit von Kunststoffen erheblich verbessern. Zum Beispiel kann die Zugabe einer angemessenen Menge Glasfasermasterbatch zu Polypropylen (PP)-Kunststoff die Temperatur der thermischen Verformung von etwa 100 ℃ auf über 150 ℃ erhöhen, wodurch das Temperaturbereich der Kunststoffverwendung erweitert und diese für Anwendungen geeignet wird, die eine hohe Wärmebeständigkeit erfordern.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Erhöhung der Dimensionsstabilität: Fiberglas-Masterbatch kann die Schrumpfrate von Kunststoffen effektiv verbessern und deren Dimensionsstabilität erhöhen. Während des Formprozesses von Kunststoffprodukten kann die Schrumpfung des Kunststoffs zu einer unzureichenden Maßgenauigkeit oder Verformung des Produkts führen. Nach Zugabe von Fiberglas-Masterbatch kann Fiberglas eine Skelettstruktur im Kunststoff bilden, die die Bewegung der Kunststoffmoleküle einschränkt und die Schrumpfrate des Kunststoffs verringert, wodurch das Produkt eine genauere Größe und Form beibehält.
Verbesserung der mechanischen Eigenschaften: Glasfaser-Masterbatch kann die mechanischen Eigenschaften von Kunststoffen erheblich verbessern, wie z. B. die Zugfestigkeit, Biegesteifigkeit und Stoßfestigkeit. Glasfaser hat eine hohe Festigkeit und Modul, und wenn sie mit der Kunststoffmatrix kombiniert wird, kann sie einige äußere Kräfte tragen, wodurch die mechanischen Eigenschaften des gesamten Verbundmaterials verbessert werden. Zum Beispiel kann die Zugfestigkeit von Polyamid (PA)-Kunststoff durch die Zugabe von etwa 30 % Glasfaser-Masterbatch um mehr als das Doppelte erhöht werden, und seine Biegesteifigkeit und Stoßfestigkeit werden ebenfalls deutlich verbessert.
Andere Anwendungen
Draht und Kabel: Glasfasermasterbatch kann in der Isolationsschicht und dem Mantelmaterial von Draht und Kabel verwendet werden. Es kann die mechanischen Eigenschaften und die Wärmebeständigkeit der Materialien verbessern, die Zugfestigkeit, Abrieb- und Alterungsbeständigkeit von Drähten und Kabeln erhöhen und deren Lebensdauer verlängern. Gleichzeitig verfügt Glasfasermasterbatch über bestimmte flammschutzende Eigenschaften, die die Brandsicherheit von Drähten und Kabeln verbessern können.
Bauprodukte: Im Bereich der Bauindustrie kann Fiberglas-Masterbatch verwendet werden, um verschiedene Baukunststoffprodukte herzustellen, wie z. B. Kunststoffrohre, Platten, Tür- und Fensterprofile usw. Die Zugabe von Fiberglas-Masterbatch verbessert die Festigkeit, Steifigkeit und Witterungsbeständigkeit dieser Bauprodukte und macht sie widerstandsfähiger und in der Lage, der Erosion durch natürliche Umgebungen wie Wind, Sonne und Regen standzuhalten.
Faserverstärkte thermoplastische Komposite: Fiberglas-Masterbatch ist ein wichtiger Rohstoff für die Herstellung von faserverstärkten thermoplastischen Kompositen (FRTP). FRTP bietet Vorteile wie hohe spezifische Festigkeit, hohe spezifische Modul, Beständigkeit gegen Ermüdung und Korrosion und hat eine breite Anwendung in der Luft- und Raumfahrt, im Schienenverkehr, bei Sportgeräten und in anderen Bereichen. Im Bereich der Luft- und Raumfahrt kann beispielsweise FRTP verwendet werden, um Flugzeugflügel, Strukturkomponenten des Rumpfes usw. herzustellen, wodurch das Gewicht des Flugzeugs reduziert und die Festigkeit und Zuverlässigkeit der Struktur gewährleistet werden können.




