

グラスファイバーマスターバッチは、ガラス繊維と樹脂から製造された熱可塑性強化樹脂マスターバッチです。グラスファイバーマスターバッチの製造方法では、通常、ガラス繊維と樹脂を混合し、溶融させ、押出しし、そして切断するなどの工程が含まれます。例えば、耐水性アルコール分解PPE/グラスファイバーマスターバッチの製造方法では、PPE樹脂を可塑化し溶融させ、次にPPE樹脂の溶融液でグラスファイバを浸漬し、最後に冷却・固化して丸玉に切断します。
タイプ
長さによって分類
長いガラス繊維:繊維の長さは通常25〜50ミリメートル、またはそれ以上で、製品内で長い連続した長さを維持し、良好な配向性を有します。長いガラス繊維は、強化プラスチック内でより効果的な負荷伝達網を形成することができ、これにより引張強度、曲げ強度、衝撃強度などの材料の機械的特性が著しく向上します。例えば、長いガラス繊維で強化されたポリプロピレン材料の引張強度は、通常のポリプロピレンの数倍であり、耐クリープ性も優れているため、大きな荷重に耐える構造部品に適しています。
短繊維ガラス:繊維の長さは一般的に3〜10ミリメートル程度であり、マトリックス樹脂中に不連続な短い断面状態で分布しています。短いガラス繊維はプラスチックの機械的特性を向上させることもできますが、長さが短いため、荷重がかかると繊維とマトリックス間の応力伝達効率は比較的低くなり、補強効果は長いガラス繊維ほど顕著ではありません。しかし、短繊維ガラスは材料の剛性と硬さをある程度向上させることができ、製品の寸法安定性を向上させます。
マトリクス樹脂による分類
ポリオレフィンファイバーグラスマスターバッチ
ポリエチレン(PE)やポリプロピレン(PP)などのポリオレフィン樹脂を基質として、一定量のガラス繊維や他の添加剤を加えて製造されます。化学的腐食防止性、耐水性、加工性に優れ、プラスチックパイプ、シート、射出成形品などの分野で広く使用されています。製品の強度、剛性、耐熱性を向上させることができます。
エンジニアリングプラスチックファイバーグラスマスターバッチ
ナイロン(PA)、ポリブチレンテレフタレート(PBT)、ポリカーボネート(PC)などのエンジニアリングプラスチックをベースにしたマスターバッチは、優れた機械的特性、耐熱性、寸法安定性をもたらすことができ、自動車部品、電子・電気ケース、精密機械部品など、高い性能が求められる分野で広く使用されています。例えば、ナイロンファイバグラスマスターバッチを使用して、自動車エンジン周りの部品、例えばインテークマニホールド、オイルパンなどを製造することで、高温環境や高い機械的応力下でも優れた性能を維持することができます。
熱可塑性エラストマー繊維ガラスマスターバッチ
マトリックスは、スチレン熱可塑性エラストマー(SBS、SEBS)、ポリオレフィン熱可塑性エラストマー(TPO)などの熱可塑性エラストマーであり、熱可塑性エラストマーの柔軟性と弾性をガラス繊維の補強効果と組み合わせることで、ワイヤーやケーブルの被覆、自動車内装部品の弾性部品など、強度と良好な弾性・柔軟性を兼ね備えた製品の製造に使用できます。
ガラス繊維含有量による分類
低ガラス繊維含有量のマスターバッチ
ガラス繊維含有量は通常5%から15%の間です。主に、製品の性能向上や加工の流動性に対する高い需要がない場合に使用されます。低ガラス繊維含有量のマスターバッチを添加すると、プラスチック製品の強度と剛性を一定の範囲で向上させることができ、加工性能への影響は比較的小さく、良好な成形可能性を維持できます。
中間レベルのガラス繊維含有量のマスターバッチ
ガラス繊維の含有量は一般的に15%から30%です。このタイプのマスターバッチは、製品の性能を向上させる効果が大きく、製品の機械強度、剛性、耐熱性を大幅に向上させる一方で、良好な総合的性能と加工性能を維持します。これは広く使用されているタイプのグラスファイバーマスターバッチであり、さまざまなプラスチック製品の改良に適しています。
高炭素ガラス含有マスターバッチ
ガラス繊維含量は通常30%から50%、さらにはそれ以上です。主に航空宇宙、高級電子機器、高性能自動車部品など、極めて高い製品性能を要求する用途で使用されます。高いガラス繊維含量のマスターバッチは、超高い強度、剛性、寸法安定性を備えた製品を提供します。しかし、ガラス繊維含量が増加するにつれて、製品の加工難易度もそれに応じて増加し、加工設備と技術に対する要件もより厳しくなります。
機能別分類
通常の強化ファイバグラスマスターバッチ
主な目的は、引張強度、曲げ強度、衝撃強度などのプラスチック製品の機械的特性を向上させることです。ガラス繊維をマトリクス樹脂に均一に分散させ、強化骨格を形成することにより、製品の強度と剛性を効果的に向上させ、一般的な産業製品の性能要件を満たすことができます。
耐熱性ファイバグラスマスターバッチ
分野:プラスチック押出・混合設備の製造。正確な技術・工業用語を使用し、規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商品名、モデル・部品番号を正確に記載してください。翻訳しないでください。HTMLタグ、{プレースホルダー}、および中括弧をすべて保持してください。フォーマルな技術レジスター。本文:通常のガラス繊維マスターバッチに、耐熱性を向上させるための熱可塑性添加剤や特殊処理を加えています。これにより、高温下でも製品の優れた機械的特性と寸法安定性を維持でき、家電製品のヒーター部品や車のエンジン室の部品など、高温環境で使用する必要があるプラスチック製品に適しています。
難燃性ファイバグラスマスターバッチ
耐燃性を付加して、製品に優れた耐燃性特性をもたらしました。火災が発生した場合、プラスチックの燃焼を遅らせたり防止したりし、煙や有毒ガスの発生を抑え、プラスチック製品の安全性を向上させます。電子および電気用ケース、ワイヤー、ケーブルなど、火災対策に関する要件が高い分野で広く使用されています。
耐候性に優れたファイバグラスマスターバッチ
屋外使用中のプラスチック製品が抱える老化問題に対応するため、紫外線防止剤や酸化防止剤などの添加剤が使用されています。これらの添加剤により、製品の耐候性が向上し、長期間にわたって太陽光や風雨などの自然環境にさらされた状態でも、良好な性能と外観を維持することができます。これにより、色褪せや割れ、脆さなどの現象が起こりにくくなり、屋外用建材、自動車の外装部品などの分野に適しています。
フォーミュラ比
低誘電率ガラス繊維強化ポリプロピレンマスターバッチ
ポリプロピレン: 60-80部
マレイン酸アンヒドール接合ポリプロピレン: 3〜4部
グラスファイバー: 20-40 部
結合剤: 0.5〜1.5部
抗酸化剤: 1-1.6 パート
ドープされたシリカ:0.5〜0.8部
光安定剤: 0.1〜0.5部
高い耐傷害性とストレスによる白化を備えたガラス繊維強化ポリプロピレンマスターバッチ
ポリプロピレン: 70-90部
ポリオレフィンエラストマー:1~10部
高密度ポリエチレン: 1-10部
互換性エージェント: 1〜5部品
耐傷害添加剤: 0.1-0.5 部
抗酸化マスターバッチ: 1-5部
安定剤: 0.2-1 部
高性能ファイバーグラス: 5-20部品
カラーパウダー(亜鉛硫化):0.5〜2.0部(うち亜鉛硫化0.2〜1.0部)
グラスファイバー強化ナイロンマスターバッチ
ナイロン(PA6/PA66):70〜90パーセント
グラスファイバー: 10-30部
実際の生産では、特定の製品要件に応じて適切な量の結合剤、酸化防止剤、潤滑剤、難燃剤、およびその他の添加剤を加えることができます。たとえば、繊維ガラスとナイロンの間の界面結合を向上させるために、1〜3部の結合剤を加えることができます。また、材料の酸化防止性能を向上させるために、0.1〜0.5部の酸化防止剤を加えることができます。また、加工性能を向上させるために、0.5〜1.5部の潤滑剤を加えることができます。また、難燃性能が必要な場合は、適切な量の難燃剤を加えることができます。
グラスファイバー強化ポリエチレンマスターバッチ
ポリエチレン (PE): 75-85 部
グラスファイバー: 15-25 部
同様に、0.5〜2部の結合剤、0.1〜0.5部の酸化防止剤、0.5〜1.5部の潤滑剤、およびその他の添加剤を必要に応じて加えて、さまざまな性能要件を満たすことができます。
上記の配合比は参考のためのものであり、実際の配合は、特定の使用シナリオ、製品の性能要件、原材料の特性に基づいて調整および最適化する必要があります。
生産プロセス
ファイバーグラスマスターバッチには、長ファイバーグラスマスターバッチ、短ファイバーグラスマスターバッチ、機能性ファイバーグラスマスターバッチなどの種類があります。その生産プロセスには、原材料の準備、混合、成形加工などのステップが含まれますが、ファイバーグラスマスターバッチの種類によって具体的なプロセスは異なります。以下に詳細な紹介をしています。
長繊維マスターバッチの製造プロセス
1. 原料の準備:ポリプロピレン、ナイロンなどの適切なマトリクス樹脂を選択し、水分を除去して加工中に気泡などの欠陥を防ぎます。同時に、25~50ミリメートルの長さのガラス繊維を準備し、ガラス繊維とマトリクス樹脂の間の接着強度を向上させるために、カップリング剤でコーティングするなどの表面処理を行います。
2. 混合: 乾燥したマトリックス樹脂と加工された長いガラス繊維を一定の比率で高速ミキサーに入れて混合し、両者が初期段階で均一に分散するようにします。
3. 押出:混合済み材料をツインスクリューエキスプレイダーに投入し、押出します。押出プロセス中、スクリュースピード、温度、圧力などのパラメーターを正確に制御する必要があります。通常、エキスプレイダーの温度は、マトリックス樹脂の溶融点よりも高く設定され、樹脂を完全に溶かします。同時に、スクリューの回転とせん断作用により、長いガラス繊維が溶融した樹脂に均一に分散します。長いガラス繊維の長さと配向を確保するため、エキスプレイダーのアスペクト比は一般的に大きく、押出プロセス中に繊維の破損を最小限に抑える必要があります。
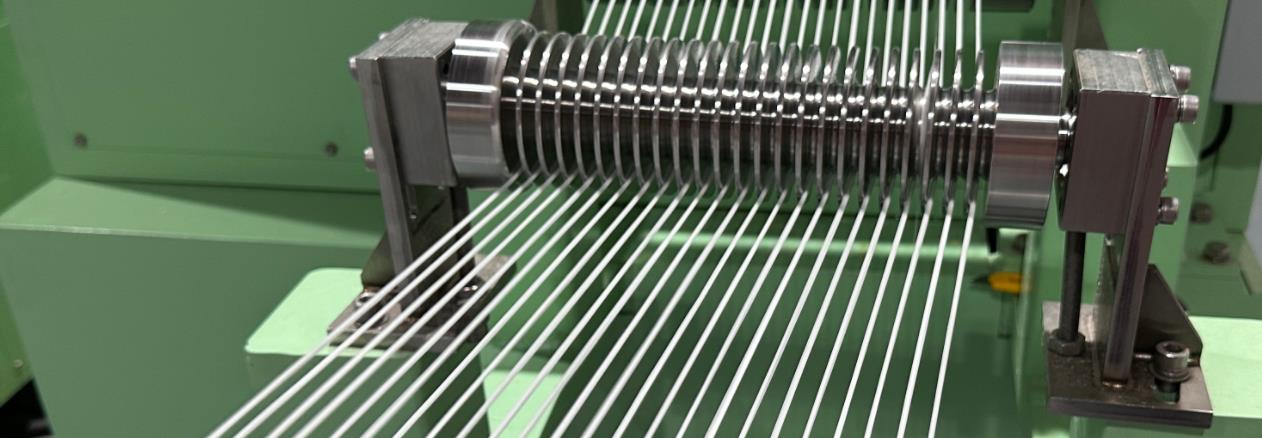
4. 冷却グラニュレーション:押出された材料を水または空気による冷却し、形状を整え、その後グラニュレータで一定の長さの粒子に切断して、長いガラス繊維マスターバッチを得ます。
短繊維マスターバッチの生産プロセス
1. 原料の準備: ポリエチレン、ポリブチレンテレフタレートなどの適切なマトリクス樹脂を選択し、乾燥させます。3~10ミリメートルの長さの短いガラス繊維を用意します。これらの繊維には表面処理も施せます。
2. 混合: 高速ミキサーにマトリックス樹脂と短繊維ガラスを加えて、適量の接着剤、潤滑剤、およびその他の添加剤を加えて完全に混合します。これにより、短繊維ガラスが樹脂中に均一に分散します。
3. 押出:混合された材料を単一スクリューまたはツインスクリュー押出機に入れて押出します。長いガラス繊維マスターバッチの生産と比較して、短いガラス繊維マスターバッチの押出プロセスは比較的簡単で、押出機のアスペクト比が低くなります。押出プロセス中、樹脂は温度とスクリュー速度を制御することで溶融し、短いガラス繊維と完全に混合されます。短いガラス繊維が樹脂に良く分散するため、押出中の材料の流動性が良くなり、生産効率が向上します。
4. 冷却造粒:押出された材料を冷却した後、造粒機で粒状に切断して短いガラス繊維マスターバッチを得ます。
機能性グラスファイバーマスターバッチの製造プロセス
1. 原料の準備: マトリックス樹脂とガラス繊維に加えて、機能要件に応じて、耐燃性を向上させるための難燃剤や導電性を向上させるための導電性充填剤などの対応する機能添加剤も準備する必要があります。マトリックス樹脂とガラス繊維の処理は、前述の長さの短いガラス繊維マスターバッチの原料準備工程と同様です。
2. 混合: マトリックス樹脂、ガラス繊維、および機能性添加剤を、特定の配合比に従って高速ミキサーで混合します。機能性添加剤をマトリックス樹脂に均一に分散させるためには、特殊な混合工程や分散剤の添加が必要になる場合があります。
3. 押出: 混合された材料を押出機に送り込み、押出します。押出プロセス中、機能添加剤、マトリクス樹脂、ガラス繊維の相互作用を確実にするために、プロセスパラメーターをより正確に制御する必要があります。たとえば、難燃性ファイバグラスマスターバッチの製造では、押出温度と滞留時間を制御することで、難燃剤がマトリクス樹脂とファイバグラスの性能に影響を与えないようにして、その効果を十分に発揮できるようにします。
4. 冷却造粒: 押出後、材料を冷却し、造粒前に形状を整え、機能性ファイバグラスマスターバッチを得ます。
異なるタイプのグラスファイバーマスターバッチの生産プロセスでは、原材料の選定、混合方法、押出パラメーター制御などに一定の違いがあります。生産プロセスは、特定の製品要件と原材料の特性に応じて最適化および調整する必要があり、これにより製品の品質と性能が要件を満たすことが保証されます。
(LFT-G) 長繊維強化熱可塑性複合材料製造ライン
生産設備
グラスファイバーマスターバッチの生産設備は、主に生産プロセスと製品タイプによって異なり、主に次のものを含みます。
ミキシング機器
高速ミキサー:マトリックス樹脂、ガラス繊維、結合剤、潤滑剤などのさまざまな原材料を事前に混合し、各成分を均一に分散させます。高速な混合速度と優れた混合効果を備えており、原材料の異なる特性を短時間で均一に混合でき、その後の押出加工に備えます。
デュアル惑星ミキサー:混合均一性に高い要求が課されるガラス繊維マスターバッチの生産において、特に機能性添加剤を含む配合物の場合、デュアル惑星ミキサーはよく使用される装置です。ミキシング容器内で、2つの惑星状攪拌刃を回転させることにより、強い攪拌およびせん断効果を生成し、より細かく均一な混合効果を実現でき、機能性添加剤がマトリックス樹脂に均一に分散することを確実にします。
押出設備
ツインスクリュー押出機:これは、グラスファイバーマスターバッチの生産において最もよく使用される押出設備です。強力な運搬、混合、せん断能力を備え、高温でマトリクス樹脂を完全に溶かし、ガラス繊維と均一に混合できます。スクリュー構造は複雑であり、スクリューのアスペクト比、溝の深さ、糸の角度などを変更することで、さまざまなタイプのグラスファイバーマスターバッチの生産に合わせて設計および組み合わせることができます。長いガラス繊維マスターバッチの生産では、ガラス繊維の均一な分散と樹脂内の良好な配向を確保するために、大きなアスペクト比を持つツインスクリュー押出機が必要です。
シングルスクリュエキストラクターは、短繊維マスターバッチの製造に広く使用されています。構造は比較的単純で、コストは低く、混合要件が特に高くない場合や生産規模が小さい場合に適しています。シングルスクリュエキストラクターは、スクリューの回転によって材料を前方に押し進め、加熱とせん断によって樹脂を溶融させ、短繊維と混合します。混合効果はツインスクリュエキストラクターに比べて優れていませんが、プロセスパラメーターを合理的に制御することで、短繊維マスターバッチの製造に対する製品品質要件を満たすことができます。
粒化装置
水冷式ストランドカッティングマシン:まず、押出されたグラスファイバーマスターバッチ材料を水冷タンクを通じて冷却し、形状を整えます。その後、カッティングマシンで材料を一定の長さの粒子にカットします。このグラニュレーション方法では、粒子が規則的な形状を持ち、表面が滑らかで、品質が高いものが得られます。さまざまなタイプのグラスファイバーマスターバッチの製造に適しており、特に粒子の外観品質に高い要求がかけられる製品向けに適しています。
風冷式グラニュレーター:溶融した材料を直接エキストルダーのヘッドで粒子にカットし、その後、空気冷却システムで粒子を冷却します。この方法のメリットは、高い生産効率、均一な粒子形状、小さな装置面積です。しかし、高粘度の材料や粒子の高度な冷却が必要な場合には、粒子の品質を確保するために他の冷却方法を組み合わせる必要があります。
補助機器
乾燥装置:オーブン、除湿機など。原料(基材樹脂など)の乾燥に使用され、水分と揮発性物質を除去します。乾燥した原料は、押出加工中の気泡や水解などの問題を効果的に回避し、製品品質を向上させます。異なる樹脂材料には乾燥条件に関する異なる要件があり、適切な乾燥装置と乾燥プロセスを特定の状況に応じて選択する必要があります。
測定機器:電子秤、減量秤などを使用し、さまざまな原材料の投入量を正確に測定します。正確な測定は、グラスファイバーマスターバッチ配合物の正確な比率と安定した製品品質を確保するために重要です。測定機器は、生産プロセスにおける測定要件を満たすために高い精度と安定性を備えている必要があります。
冷却装置:水冷式バー粉砕機の水冷タンクや空冷式粉砕機の空冷システムに加えて、大型の生産設備や高温環境下の生産では、設備の正常な運転と材料の冷却効果を確保するために、チラーや冷却塔などの専用冷却回路が必要になります。
さらに、機能性ファイバーグラスマスターバッチの製造では、特定の機能要件に応じて、導電性充填剤を追加する際に高速分散装置を使用したり、難燃性ファイバーグラスマスターバッチを製造する際には、特殊な難燃性処理装置が必要となる場合があります。
グラスファイバーマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce Fiberglass masterbatch. Our グラスファイバーマスターバッチエクストルーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
エクストラーダは、グラスファイバーマスターバッチの生産に欠かせない装置です。グラスファイバーマスターバッチの種類によって、エクストラーダに対する要件が異なります。一般的に、スクリュー構造、アスペクト比、温度制御などの面で次のような要件があります。
ねじ構造
コンベア部:スクリュコンベア部は、混合物をエクストラーダの加熱・混合エリアへ安定して輸送できる優れた材料輸送能力を備えている必要があります。ファイバーグラスマスターバッチの製造において、特に長いファイバーグラスマスターバッチの場合、ファイバーグラスの存在により材料の摩擦と流動性が高まります。そのため、コンベア部のスクリュ設計では、さまざまな特性を持つこれらの混合物を効果的に押し進し、材料の蓄積や不安定な輸送を回避する方法を検討する必要があります。
圧縮部: 圧縮部では、ねじが材料を圧縮し、徐々に締め上げて空気と揮発性物質を除去する必要があります。グラスファイバーマスターバッチの場合、圧縮部の設計は、グラスファイバーとマトリックス樹脂の混合特性に対応できるようになっており、材料を効果的に圧縮しながら、グラスファイバーの過度の破損や損傷を引き起こす可能性のある過度の圧縮を回避し、製品の性能に影響を与えないようにする必要があります。
測定セクション:測定セクションのねじは、材料の押出量を正確に制御し、製品品質の安定性を確保する必要があります。ファイバグラスマスターバッチの生産において、ファイバグラスの含有量と分布は製品性能に大きな影響を与えます。そのため、測定セクションのねじの設計は、安定した流れ速度で均一に混合された材料を正確に押出できるようになっていなければなりません。これにより、各製品バッチにおけるファイバグラスの含有量と分布が一様で一貫しています。
アスペクト比
長いガラス繊維マスターバッチ: 長いガラス繊維マスターバッチの製造には、通常30〜40の大きなアスペクト比が必要です。大きなアスペクト比では、ガラス繊維がマトリックス樹脂中に完全に分散し、配向されるための十分なスペースと時間が確保できます。大きなアスペクト比を持つエクストラーダでは、材料がスクリュー内に長時間とどまります。複数の加熱とせん断ゾーンを経て、樹脂の溶融、ガラス繊維と樹脂の浸潤、およびガラス繊維の均一な分散をよりよく実現でき、その結果、長いガラス繊維マスターバッチの性能が向上します。
短繊維ガラスマスターバッチ: 短繊維ガラスマスターバッチの生産では、アスペクト比の要件は比較的低く、一般的に20〜30の間です。短繊維ガラスが樹脂中に分散しやすいため、均一な混合を実現するために過長のスクリューは不要です。短いアスペクト比は、生産効率を向上させ、設備コストとエネルギー消費を削減しながら、製品の品質を確保することができます。
温度制御
精度: エクストラーダの温度制御は非常に正確に行う必要があり、温度はマトリクス樹脂の溶融状態、ガラス繊維と樹脂の接着、そして製品の最終性能に大きな影響を与えます。異なるマトリクス樹脂はそれぞれ異なる溶融点と処理温度範囲を持っています。例えば、ナイロンの処理温度は一般的に250〜280℃の間であり、ポリプロピレンの処理温度は180〜220℃の間です。ファイバグラスマスターバッチを生産する際には、使用するマトリクス樹脂の種類に応じて、エクストラーダの各セクションの温度を対応する正確な範囲内で制御する必要があり、樹脂が完全に溶融できるようにし、樹脂の劣化やガラス繊維の性能劣化を引き起こす可能性のある過度の温度を回避します。
均一性: 精密な温度制御に加えて、エクストラーダ内の温度分布も均一に保たなければなりません。不均一な温度分布は、押出時における材料の不均一な加熱を引き起こし、ガラス繊維と樹脂の混合効果や製品の品質安定性に影響を与えます。たとえば、エクストラーダの特定の部分の温度が高すぎたり低すぎたりすると、その部分の樹脂が過剰にまたは不十分に溶融し、その結果、その部分でガラス繊維の分散が不均一となり、最終的には製品の機械的特性と外観品質に影響を与える可能性があります。
せん断強度
中程度のせん断: ファイバーグラスマスターバッチの生産において、エクストラーダは均一な分散とマトリクス樹脂中のファイバーグラスの良好な接着を実現するために中程度のせん断強度を提供する必要があります。長いガラス繊維のマスターバッチでは、適切なせん断により、樹脂中の長いガラス繊維をより正確に配向させ、製品の機械的特性を向上させることができます。短いガラス繊維のマスターバッチでは、せん断作用により、短いガラス繊維を樹脂マトリクス中に均一に分散させ、製品の全体的な性能を高めることができます。しかし、せん断強度はあまりにも高くならないように注意する必要があり、そうするとガラス繊維が過度に破損し、ガラス繊維の補強効果が低下します。せん断強度はあまりにも低くならないように注意する必要があり、そうするとガラス繊維と樹脂との間の十分な混合と良好な接着が不可能になります。
調整可能:エクストラーダのせん断強度は、異なるタイプや配合のグラスファイバーマスターバッチの生産に適応できるように調整可能であるべきです。スクリューの回転速度、溝の深さ、および糸の形状などのパラメーターを調整することにより、エクストラーダのせん断強度を変更できます。たとえば、グラスファイバーの充填量が高いマスターバッチを生産する場合、グラスファイバーの均一な分散を確保するためにせん断強度を適切に上げる必要があるかもしれません。グラスファイバーの長さを維持するための高い要件を持つ長いグラスファイバーマスターバッチを生産する場合は、グラスファイバーの過度な破断を防ぐためにせん断強度を低下させる必要があります。
腐食防止
ドメイン: プラスチック押出および混合設備の製造。正確な技術・工業用語を使用します。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商標名、モデル・部品番号を正確に記載します。翻訳しないでください。HTMLタグ、{プレースホルダー}、および括弧をすべて保持します。フォーマルな技術レジスター。テキスト: 耐食性物質との接触: ファイバグラスマスターバッチの製造プロセスでは、材料に、装置に対して耐食性のある物質が含まれる場合があります。これらの耐食性物質には、特定の結合剤、添加剤、または高温で発生する酸性ガスなどがあります。これらの耐食性物質は、押出機のねじ、バレル、およびその他の部品と接触します。装置の耐食性が低い場合、部品の表面が腐食し、摩耗する可能性があり、装置の正常な運転や寿命に影響を与えます。また、製品を汚染し、品質に影響を与える可能性もあります。
材料の選択:エクストラーダの耐食性を向上させるため、スクリューとバレルを製造する際には、優れた耐食性を有する材料が選択されることが多い。たとえば、ステンレス鋼材を使用するか、金属表面に耐食処理を施すなど、硬質クロムめっき、耐食性コーティングの噴霧処理などを行う。また、エクストラーダを設計する際には、設備内に材料の蓄積や保持を防ぎ、腐食性物質による設備への侵食を抑えるための構造の合理性も考慮する。
さらに、機能性グラスファイバーマスターバッチを生産する場合、エクストルーダーには、機能性添加剤を加え混合する必要に応じて、特殊な機能や要件が必要になることがあります。例えば、ナノスケールの機能性充填剤を添加する場合、エクストルーダーには、樹脂中のナノ充填剤の均一な分散を確保するための高精度の計量および混合装置が必要となることがあります。
アプリケーション
ファイバーグラスマスターバッチは、ガラス繊維と樹脂材料を特殊加工して製造した粒状製品で、さまざまな分野で幅広く使用されています。主な適用分野には次のものがあります。
強化プラスチック
自動車部品:ファイバーグラスマスターバッチを使用すると、エンジンフード、バンパー、インストゥルメントパネル、ドア内装パネル、その他の自動車部品を製造することができます。ファイバーグラスマスターバッチを添加することで、プラスチックの強度、剛性、耐熱性が向上し、自動車部品の耐久性と強度が高まります。同時に、部品の重量を軽減し、自動車の燃費を改善することができます。
電子および電気機器のケース:電子および電気機器の分野では、ファイバグラスマスターバッチがコンピュータケース、テレビケース、携帯電話ケースなどの製造に広く使用されています。このマスターバッチは、プラスチックシェルの機械的特性を向上させ、耐衝撃性と耐摩耗性を高め、内部の電子部品を外部の環境影響から保護し、またシェルの寸法安定性を向上させ、使用中の熱や力による変形を防ぎます。
産業製品:産業分野では、ファイバーグラスマスターバッチを使用してさまざまな機械部品、パイプ継手、シートなどを製造することができます。たとえば、ファイバーグラス強化エンジニアリングプラスチックを使用してギヤ、ベアリング、コンベヤベルトなどを製造することができ、これらの製品は大きな荷重や圧力に耐えることができ、産業設備の運用効率と寿命を向上させることができます。
プラスチックの特性を向上させる
熱耐性の向上: 多くのプラスチックは高温環境下で変形や性能低下を引き起こしやすく、ファイバグラスマスターバッチを添加することでプラスチックの熱耐性を大幅に向上させることができます。例えば、ポリプロピレン(PP)プラスチックに適切な量のファイバグラスマスターバッチを添加すると、その熱変形温度が約100℃から150℃以上にまで上昇し、プラスチックの使用温度範囲が拡大され、高い熱耐性が求められる用途に適しています。
次元安定性の向上: 繊維ガラスマスターバッチは、プラスチックの収縮率を効果的に改善し、その次元安定性を高めることができます。プラスチック製品の成形プロセス中、プラスチックの収縮は、製品の寸法精度が不十分になるか、変形する可能性があります。繊維ガラスマスターバッチを添加すると、繊維ガラスがプラスチック内に骨格構造を形成し、プラスチック分子の動きを制限し、プラスチックの収縮率を低減することで、製品の寸法と形状をより正確に維持することができます。
機械的性能の向上: ガラス繊維マスターバッチは、プラスチックの引張強度、曲げ強度、耐衝撃性などの機械的特性を大幅に向上させることができます。ガラス繊維は高い強度と弾性率を持ち、プラスチックマトリクスと組み合わせると、一定の外力を受け止めることができ、これにより複合材料全体の機械的特性が向上します。たとえば、ポリアミド(PA)プラスチックに約30%のガラス繊維マスターバッチを添加すると、引張強度が2倍以上になるほか、曲げ強度と耐衝撃性も著しく向上します。
その他のアプリケーション
ワイヤーとケーブル:ファイバーグラスマスターバッチは、ワイヤーとケーブルの絶縁層と被覆材料に使用できます。これにより、材料の機械的特性と耐熱性が向上し、ワイヤーとケーブルの引張強度、摩耗および耐老化性能が高まり、その寿命が延長されます。同時に、ファイバーグラスマスターバッチには一定の難燃性があり、ワイヤーとケーブルの火災安全性を向上させることができます。
建築材料:建築分野では、ファイバーグラスマスターバッチを使用して、プラスチックパイプ、パネル、ドア・窓プロファイルなどのさまざまな建築プラスチック製品を生産できます。ファイバーグラスマスターバッチを添加することで、これらの建築材料の強度、剛性、耐候性が向上し、風、太陽、雨などの自然環境による侵食に対する耐性が高まります。
繊維強化熱可塑性複合材料:ファイバグラスマスターバッチは、繊維強化熱可塑性複合材料(FRTP)を製造するための重要な原材料です。FRTPは、高い比強度、高い比弾性率、耐摩耗性、耐腐蝕性などの優れた特性を持ち、航空宇宙、鉄道輸送、スポーツ用品などのさまざまな分野で幅広く利用されています。例えば、航空宇宙分野では、FRTPを使用して航空機の翼や機体構造部品などを製造することで、機体の重量を軽減しながら構造の強度と信頼性を確保することができます。




