

Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: El masterbatch de PEI, también conocido como masterbatch de poliéterimida, es un masterbatch de plástico de ingeniería de alto rendimiento compuesto principalmente de poliéterimida (PEI). La PEI es un plástico de ingeniería super que se obtiene a partir de poliéterimida amorfa, que tiene un color ámbar y presenta excelentes propiedades mecánicas, térmicas, químicas y eléctricas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Características básicas
Propiedad física
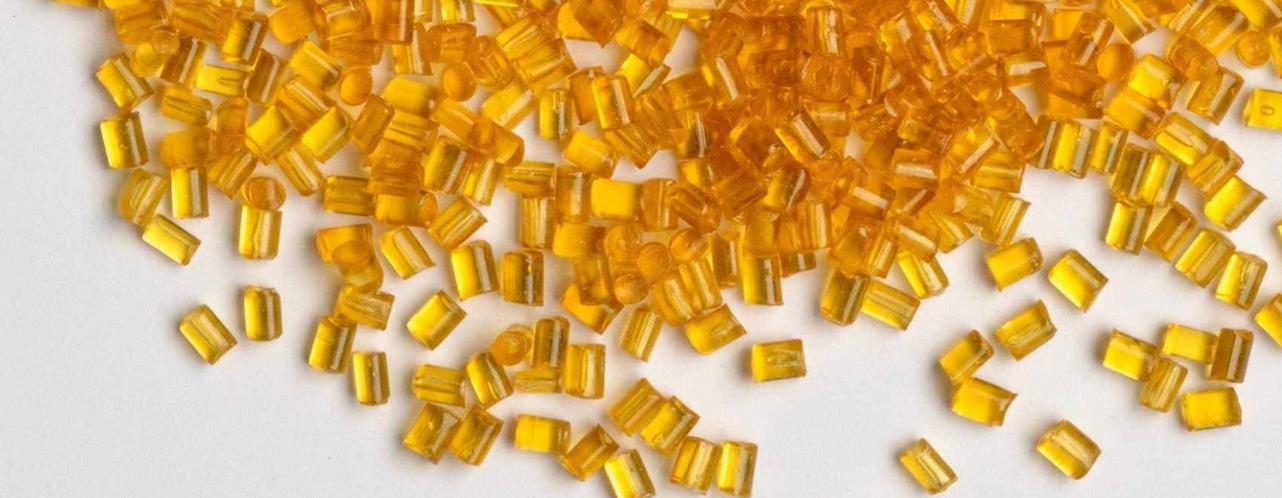
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica/industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aspecto y forma: El masterbatch de PEI suele aparecer como gránulos transparentes o semitransparentes de color amarillo claro a ámbar, con una densidad que varía entre 1,28 y 1,42 g/cm³.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Estabilidad dimensional: Posee una excelente estabilidad dimensional y puede mantener dimensiones estables en diversas condiciones ambientales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Coeficiente de expansión térmica: El coeficiente de expansión térmica es pequeño y uniforme, lo que ayuda a mantener la precisión dimensional del componente durante los cambios de temperatura.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Propiedad mecánica
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Resistencia y módulo: Tiene una excelente resistencia y módulo, con una resistencia a la tracción de hasta 15000 libras por pulgada cuadrada, y permanece en 6000 libras por pulgada cuadrada a 190 grados Celsius.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resistencia: Con un alto coeficiente de elongación a la ruptura (60-80 %), presenta una extraordinaria dureza y ofrece libertad de diseño para la estructura de gancho y bucle del componente.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resistencia al deslizamiento y resistencia a la fatiga: Bajo cargas de estrés constante y prolongadas, el cambio en el módulo aparente puede ignorarse y su comportamiento de deslizamiento solo debe considerarse a altas temperaturas y estrés.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Rendimiento térmico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Temperatura de uso a largo plazo: El rango de temperatura de uso a largo plazo del masterbatch de PEI está entre 150 °C y 170 °C, dependiendo de las especificaciones del producto y de los aditivos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Resistencia térmica a corto plazo: La resistencia térmica a corto plazo es aún más destacada, pudiendo soportar temperaturas de hasta 180 °C a 200 °C sin daños.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Estabilidad térmica: capaz de mantener una alta resistencia, rigidez y resistencia al desgaste a altas temperaturas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de relleno} y corchetes. Registro técnico formal. Texto: Estabilidad química
Resistencia química: Tiene buena resistencia a la corrosión de diversas sustancias químicas, incluidos la mayoría de los hidrocarburos, los alcoholes y todos los disolventes halogenados, así como resistencia a los ácidos inorgánicos y a las bases débiles a corto plazo.
Resistencia a la hidrólisis: Después de remojar en agua hirviendo durante 10.000 horas, la resistencia a la tracción permanece por encima del 85%.
Prestaciones eléctricas
Prestaciones eléctricas: Tiene una constante dieléctrica estable, una pérdida dieléctrica y una resistencia dieléctrica extremadamente alta en un amplio rango de frecuencia y temperatura, lo que lo convierte en el material preferido en la industria electrónica y eléctrica.
Retardante de llama
Presenta una excelente resistencia natural a las llamas, una resistencia inherente a las llamas y una baja emisión de humo sin añadir aditivos, con un índice de oxígeno del 47% y una calificación de combustión de UL94-V-0.
Procesabilidad
Procesabilidad de moldeo: Se puede procesar utilizando la mayoría de los métodos de moldeo termoplásticos, como el moldeo por inyección, la extrusión, el moldeo por soplado, etc., pero es necesario secar previamente el material antes del procesamiento para eliminar la humedad absorbida.
Tipos
Clasificados por el material de refuerzo
Masterbatch de PEI reforzado con fibra de vidrio: La adición de fibras de vidrio al resina de PEI puede mejorar considerablemente la resistencia, la rigidez y la estabilidad térmica del material. Por ejemplo, el RTP 2103Z de los Estados Unidos es adecuado para productos moldeados por inyección, como piezas de automóviles y carcasas electrónicas y eléctricas que requieren un alto rendimiento mecánico.
Masterbatch de PEI relleno de nano-carbono: La adición de materiales de nano-carbono puede conferir al masterbatch de PEI excelentes propiedades de conductividad, antiestáticas, así como buenas propiedades mecánicas y térmicas. Como el RTP 2199X89189C de los Estados Unidos, se puede utilizar en componentes de dispositivos electrónicos que requieren protección electroestática, en la industria aeroespacial y en otros campos.
Aromatic polyamide fiber filled PEI masterbatch: Adding aromatic polyamide fiber can improve the wear resistance, impact resistance, and high temperature resistance of PEI masterbatch. Like RTP’s 2100AR15TFE15 in the United States, it is commonly used to manufacture high-performance mechanical parts, wear-resistant components, etc.
Clasificados por características funcionales
Masterbatch de PEI conductivo: Añadiendo rellenos conductores, el masterbatch de PEI tiene una buena conductividad y se puede utilizar para producir productos que requieren descarga electroestática, protección electromagnética y otras funciones, como carcasas de dispositivos electrónicos, placas de circuitos, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch PEI antistático: puede prevenir eficazmente que se forme electricidad estática en la superficie de los productos, evitar problemas como la adsorción electroestática de polvo y chispas y es adecuado para entornos sensibles a la electricidad estática, como el embalaje de componentes electrónicos, los suministros de salas limpias, etc.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PEI retardante a las llamas: Se ha añadido un retardante a las llamas para hacer que el masterbatch de PEI sea retardante a las llamas, lo que puede cumplir los requisitos de seguridad contra incendios de diferentes campos. Se utiliza comúnmente en componentes con requisitos estrictos de retardante a las llamas en industrias como la construcción, la aviación y la electrónica.
Clasificado por método de procesamiento
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch de PEI de grado de inyección: Con buena fluidez y formabilidad, es adecuado para procesos de moldeo por inyección y puede producir diversos productos de formas complejas, como cáscaras de plástico, componentes, etc. Entre los más comunes se encuentran los 2200R y 1110F de la Fundación Shaber (antes GE) y el 2285A de RTP en los Estados Unidos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch PEI de grado de extrusión: Con buena resistencia en fusión y estabilidad de extrusión, es adecuado para procesos de moldeo por extrusión y se puede utilizar para fabricar productos como tuberías, hojas y películas.
Dominio: fabricación de equipos para extrusión y compuestación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch de PEI de grado de hilatura: Después de una tecnología especial de formulación y procesamiento, presenta propiedades adecuadas para la hilatura y puede utilizarse en la producción de fibras para textiles, materiales de filtración y otros campos.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Además, existen algunos tipos especiales de masterbatch de PEI, como el masterbatch de PEI reforzado con nanotubos de nitruro de boro añadidos, que pueden mejorar significativamente las propiedades mecánicas y térmicas del material y son adecuados para la impresión 3D para fabricar componentes de alto rendimiento y otros campos.
Relación de fórmula
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Material de PEI reforzado con fibra de vidrio de larga duración fácil de metalizar para placas de circuitos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de los polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Componentes: 24,5-56,5 partes de resina PEI, 20-40 partes de fibra de vidrio continua, 5-10 partes de masterbatch de relleno inorgánico, 15-20 partes de masterbatch de relleno inorgánico, 2-3 partes de compatibilizador, 1-1,5 partes de antioxidante, 0,5-1 parte de lubricante.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Explicación: El masterbatch de relleno inorgánico es uno o una mezcla de hidróxido de magnesio, hidróxido de aluminio y carbonato de calcio, con un tamaño de partícula de 5-10 μm; el masterbatch de relleno inorgánico es uno o una mezcla de óxido de aluminio, nitruro de boro y dióxido de silicio, con un tamaño de partícula de 20-40 μm. El compatibilizador es uno o una mezcla de POE-g-MAH, POE-g-GMA y SEBS-g-MAH. El antioxidante es uno o una mezcla de antioxidante 1076, antioxidante 168 y antioxidante 1098. El lubricante es uno o una mezcla de erucamida, estearato de zinc y bistearato de etileno.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Masterbatch de PEI cargado con nanocarbono (solo para referencia)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Ingredientes: 90-95 partes de resina PEI, 5-10 partes de nanomateriales de carbono, 0,5-1 parte de antioxidante, 0,5-1 parte de dispersante.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Explicación: Los nanomateriales de carbono pueden ser nanotubes de carbono, grafeno, etc. Se pueden seleccionar antioxidantes como el antioxidante 1010 y el antioxidante 168. Se pueden utilizar dispersantes como la cera de polietileno y el EBS para dispersar uniformemente los nanomateriales de carbono en la resina PEI.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch de PEI retardante a la llama (solo para referencia)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {placeholders} y los paréntesis. Registro técnico formal. Texto: Ingredientes: 80-90 partes de resina PEI, 10-20 partes de retardante de llama, 0,5-1 parte de antioxidante, 0,5-1 parte de lubricante.
Explicación: Los retardantes de llama pueden seleccionarse entre éter decabromodifenílico, hidróxido de aluminio, hidróxido de magnesio, etc. Los antioxidantes, como el antioxidante 1076 y el antioxidante 168, pueden ser seleccionados. Los lubricantes, como el estearato de zinc y el bisestearato de etileno, se pueden utilizar para mejorar el rendimiento del procesamiento.
Cabe señalar que las proporciones de fórmula de diferentes fabricantes pueden variar en la producción real, y se realizarán ajustes y optimizaciones en función de los requisitos específicos de la aplicación, los requisitos de rendimiento del producto y los procesos de producción.
Proceso de producción
El proceso de producción del masterbatch de PEI generalmente incluye varios pasos, como la preparación de materias primas, la mezcla, la extrusión, la granulación, etc. A continuación, se ofrece una introducción a su proceso de producción general:
1. Preparación de materias primas
Selección de resina: En función de los requisitos de rendimiento del producto, se selecciona el tipo adecuado de partículas de resina PEI para garantizar que su pureza, peso molecular y distribución cumplan con los estándares de producción.
Preparación de aditivos: Pesar con precisión diversos aditivos según la fórmula, como materiales de refuerzo (fibra de vidrio, nanomateriales de carbono, etc.), retardantes de llama, antioxidantes, lubricantes, etc. La calidad y la cantidad de los aditivos afectan directamente al rendimiento del masterbatch y deben controlarse estrictamente.
2. Mezcla
Mezcla de alta velocidad: Añadir la resina PEI y los aditivos a un mezclador de alta velocidad para su mezcla completa. Al utilizar una cuchilla de agitación giratoria, el material se puede dispersar uniformemente en un período corto de tiempo. Generalmente, la velocidad de agitación es de 500-1500 revoluciones por minuto y el tiempo de agitación es de 10-30 minutos.
Preprocesamiento: Para algunos aditivos especiales o materiales de refuerzo, puede ser necesario un pretratamiento. Por ejemplo, la fibra de vidrio necesita someterse a un tratamiento de acoplamiento superficial para mejorar su adherencia con la resina PEI; los nanomateriales de carbono pueden requerir un tratamiento de dispersión para evitar la aglomeración.
3. Extrusión
Alimentación: Añadir los materiales mezclados al depósito del extrusor y transportarlos a la zona de calentamiento del extrusor a través del giro del tornillo.
Plastificación por calentamiento: La zona de calentamiento de un extrusor suele estar dividida en múltiples secciones, y el material se calienta gradualmente hasta alcanzar un estado fundido a diferentes temperaturas mediante calentamiento eléctrico u otros métodos de calentamiento. La temperatura de fusión de la resina PEI es relativamente alta, generalmente entre 300-380 ℃.
Mezcla por cizallamiento: Bajo el giro del tornillo, el material está sujeto a fuertes efectos de cizallamiento y mezcla, lo que permite que el aditivo se mezcle completamente con la resina PEI y se disperse uniformemente. La relación longitud/diámetro y la profundidad de la ranura del tornillo tienen un impacto significativo en el efecto de mezcla.
Moldeo por extrusión: El material que ha sido plastificado y mezclado se extruye desde la cabeza del extrusor bajo la presión del tornillo, formando una tira continua o una hoja similar al fundido.
4. Granulación
Refrigeración por aire o agua: La masa fundida extruida se enfría y se moldea mediante refrigeración por aire o agua. El método de refrigeración por aire utiliza la convección del aire para eliminar el calor, con una velocidad de enfriamiento más lenta pero una mejor calidad de superficie del producto; el método de refrigeración por agua consiste en sumergir directamente la masa fundida en agua, lo que tiene una velocidad de enfriamiento rápida, pero puede causar marcas de agua en la superficie del producto.
Granulación: La tira o hoja refrigerada se corta con un granulador para producir partículas del tamaño deseado. La velocidad de corte y el método de corte del granulador determinan la forma y la precisión de tamaño de las partículas.
5. Postprocesamiento
Secado: El masterbatch de PEI después de la granulación puede contener algo de humedad y debe secarse para eliminar la humedad y prevenir defectos como burbujas y hilos de plata durante el procesamiento posterior. La temperatura de secado suele estar entre 100 y 150 ℃, y el tiempo de secado es de 2 a 4 horas.
Cribado: Utilizando tamices vibrantes u otros equipos de cribado, las partículas madre se cierran para eliminar las partículas que son demasiado grandes o demasiado pequeñas, lo que garantiza una distribución uniforme del tamaño de las partículas del producto.
6. Embalaje
Colocar el masterbatch de PEI procesado en bolsas selladas o bolsas de embalaje para evitar la humedad y la contaminación. Para algunos productos con altos requisitos ambientales, también puede ser necesario agregar desecantes al embalaje o utilizar el embalaje al vacío.
Durante todo el proceso de producción, es necesario controlar estrictamente los parámetros del proceso de cada enlace, como la temperatura, la presión, la velocidad, el tiempo, etc., y supervisar y analizar el rendimiento del producto en tiempo real a través de equipos de prueba de calidad para garantizar que la calidad del masterbatch de PEI producido sea estable y cumpla con los requisitos.
Equipo de producción
El equipo para producir masterbatch de PEI incluye principalmente los siguientes tipos:
Equipo de mezcla
Mezclador de alta velocidad: se utiliza para mezclar a fondo la resina de PEI con diversos aditivos. Su principio de funcionamiento consiste en generar fuertes efectos de convección y cizallamiento en el tambor de mezcla mediante cuchillas de agitación que giran a alta velocidad, lo que permite una mezcla uniforme de los materiales. Tiene la ventaja de una velocidad de mezcla rápida y un buen efecto de mezcla, y puede lograr una alta uniformidad de mezcla de los materiales en un corto tiempo.
Mezclador planetario dual: es adecuado para ocasiones con altos requisitos de mezcla, especialmente cuando el contenido de aditivos es bajo o se necesitan efectos de mezcla especiales. Tiene dos cuchillas agitadoras planetarias que giran y se mueven dentro del cubo de mezcla, lo que puede generar patrones complejos de flujo de material, mejorando aún más la uniformidad y la finura de la mezcla, y evitando eficazmente la aglomeración de material o la mezcla desigual local.
Equipo de extrusión
Extrusor de un solo tornillo: la estructura es relativamente simple, consta de un tornillo, un cilindro, un dispositivo de calentamiento, una cabeza y un sistema de transmisión. El tornillo gira dentro del cilindro, transportando el material desde el depósito hasta la cabeza de la máquina, mientras que gradualmente lo calienta hasta un estado fundido mediante un dispositivo de calentamiento. Es adecuado para la producción de masterbatch de PEI con una estructura de producto relativamente simple y requisitos de producción bajos, y tiene la ventaja de una operación sencilla y costos de mantenimiento bajos.
Extrusor de doble tornillo: con dos tornillos interconectados, puede proporcionar una capacidad de transporte, una fuerza de cizallamiento y un efecto de mezcla más fuertes. El material se somete a una fuerte cizalladura y frotamiento en la zona de engranaje entre dos tornillos, y el aditivo y la resina de PEI pueden mezclarse y dispersarse más completamente, especialmente adecuado para la producción de masterbatch de PEI de alto rendimiento y alto exigencia, como masterbatch con nanomateriales de carbono añadidos, retardantes de llama especiales, etc., que requieren una alta dispersión. Su producción es relativamente alta, y la calidad del producto puede controlarse con precisión ajustando parámetros como la velocidad del tornillo y la distribución de temperatura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Equipo de granulación
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Granulador de corte en caliente de superficie de matriz refrigerado por aire: Después de que el fundido extruido se extruya desde la cabeza de la matriz, se corta inmediatamente en partículas mediante un cortador giratorio, y las partículas se enfrían mediante un sistema de refrigeración por aire. Este granulador produce partículas con formas regulares y superficies lisas. El método de refrigeración por aire puede evitar el problema de marcas de agua en la superficie que puede producirse mediante el enfriamiento por agua, lo que lo hace adecuado para la producción de masterbatch de PEI con altos requisitos de calidad de apariencia de las partículas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Pelletizadora sumergida: La masa fundida extruida se sumerge directamente en agua y se pelletiza bajo el agua. Debido al buen efecto de enfriamiento del agua y a la rápida velocidad de enfriamiento de las partículas, se puede evitar eficazmente la adherencia de las partículas y lograr una alta eficiencia de producción. Sin embargo, la estructura del equipo es relativamente compleja, ya que requiere sistemas especializados de circulación de agua y de secado de partículas, adecuados para la producción a gran escala y para situaciones con altos requisitos de velocidad de enfriamiento de las partículas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipos de secado
Estufa de secado con circulación de aire caliente: El aire caliente se circula continuamente en la estufa de secado a través de un ventilador de circulación, calentando y secando uniformemente el masterbatch de PEI. Tiene las ventajas de una temperatura de secado uniforme y una operación sencilla. Se pueden establecer diferentes temperaturas y tiempos de secado según las características y los requisitos de secado del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Máquina de secado al vacío: El secado del masterbatch en un entorno al vacío puede reducir el punto de ebullición del agua, acelerar la tasa de evaporación del agua y evitar la influencia de la alta temperatura sobre el rendimiento del masterbatch. Es adecuado para masterbatch de PEI con altos requisitos de secado y que son propensos a la oxidación o degradación a altas temperaturas. El masterbatch secado tiene un contenido de humedad más bajo y una calidad más estable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Equipo auxiliar
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Máquina de alimentación: se utiliza para transportar las materias primas desde los recipientes de almacenamiento hasta el depósito del equipo de mezcla o de los extrusores, lo que permite lograr una alimentación automatizada, mejorar la eficiencia de producción y reducir la intensidad del trabajo manual. Los tipos comunes incluyen alimentadores de tornillo, alimentadores de transporte neumático, etc.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Equipos de medición: incluyendo balanzas electrónicas, medidores de flujo, etc., que se utilizan para medir con precisión la cantidad de diversas materias primas añadidas, garantizar la precisión de la fórmula y, por tanto, asegurar la estabilidad de la calidad del producto.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Equipo de pruebas, como el medidor de velocidad de flujo de fusión, el medidor de rendimiento mecánico, el medidor de rendimiento térmico, etc., utilizado para realizar pruebas de rendimiento de materias primas, productos semiacabados y productos acabados en el proceso de producción, para detectar problemas a tiempo y ajustar los procesos de producción para garantizar que los productos cumplan con los estándares de calidad.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de PEI
Kerke’s masterbatch extruder can be used to produce PEI masterbatch. Our Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusor de masterbatch de PEI has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Requisitos relacionados
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: El extrusor es uno de los equipos clave para producir masterbatch de PEI. Debido a las características de la resina de PEI y los requisitos del proceso de producción, el extrusor tiene los siguientes requisitos:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Control de temperatura
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Capacidad de alta temperatura: La temperatura de fusión de la resina PEI es relativamente alta, generalmente entre 300 y 380 ℃, por lo que el extrusor necesita tener la capacidad de calentamiento para alcanzar y mantener este rango de temperatura alto de manera estable. Se utilizan generalmente elementos de calefacción eléctricos eficientes u otros métodos de calefacción, como el calentamiento con aceite térmico, para garantizar que cada sección del barril de material pueda calentarse uniformemente a la temperatura deseada.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Uniformidad de la temperatura: Para garantizar una buena plastificación de la resina de PEI y una dispersión uniforme de los aditivos, las temperaturas axial y radial del cilindro del extrusor deben ser muy uniformes. Esto requiere que el sistema de calentamiento disponga de dispositivos de control de temperatura precisos que puedan ajustarse en tiempo real en función de la retroalimentación de la temperatura desde diferentes ubicaciones, al tiempo que se garantiza un buen rendimiento de aislamiento del cilindro del material para reducir las pérdidas de calor.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Respuesta rápida: Durante el proceso de producción, puede ser necesario ajustar rápidamente la temperatura según las diferentes situaciones de producción o los requisitos del producto. Por ejemplo, cuando se cambian las especificaciones del producto o las partidas de materia prima, es necesario ajustar la temperatura a tiempo para adaptarse a los nuevos parámetros del proceso. Por lo tanto, el sistema de control de temperatura del extrusor debe tener capacidad de respuesta rápida y ser capaz de lograr un ajuste preciso de la temperatura en un período de tiempo corto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Diseño del tornillo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Alto par: La resina de PEI fundida tiene una alta viscosidad y requiere un par elevado para empujar el material hacia adelante durante la extrusión. Por lo tanto, el tornillo del extrusor debe tener una resistencia y rigidez suficientes para soportar cargas de par elevadas, y el sistema de accionamiento también debe proporcionar una salida de par correspondiente para garantizar una rotación estable del tornillo y una extrusión suave de los materiales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Estructura especial del hilo: Para lograr buenos efectos de mezcla y dispersión, la estructura del hilo del tornillo suele requerir un diseño especial. Por ejemplo, utilizando un tornillo graduado, la profundidad del ranurado del tornillo se vuelve gradualmente más superficial desde la sección de alimentación hasta la sección de homogeneización, lo que puede mejorar los efectos de cizallamiento y compresión sobre el material durante la extrusión, lo cual es beneficioso para la plasticización de la resina PEI y la dispersión uniforme de los aditivos; Alternativamente, se puede instalar una sección de mezcla en el tornillo, como el uso de tornillos de pines, tornillos de barrera y otras estructuras, para mejorar aún más el efecto de mezcla del material.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Relación longitud/diámetro: Una relación longitud/diámetro más larga es beneficiosa para la plastificación completa, la mezcla y la homogeneización de los materiales dentro del tornillo. Para la producción de masterbatch de PEI, generalmente se requiere que la relación aspecto del tornillo esté entre 25 y 40. Una relación aspecto más larga puede proporcionar más tiempo de permanencia y acción de cizallamiento, lo que permite que los aditivos se mezclen y reaccionen de manera más completa con la resina de PEI, mejorando así la calidad y el rendimiento del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: Selección de materiales
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Resistencia al desgaste: Debido al fuerte efecto de desgaste de la resina PEI y sus aditivos en el tornillo y la pared interna del barril durante la extrusión, especialmente cuando se añaden materiales reforzados como fibra de vidrio y nanomateriales de carbono, el desgaste es más severo. Por lo tanto, los tornillos y los barriles suelen estar hechos de materiales de acero aleado con buena resistencia al desgaste, como el acero 38CrMoAlA, y se someten a un tratamiento de nitruración o a un tratamiento de cromado duro para mejorar la dureza de la superficie y la resistencia al desgaste, y prolongar la vida útil del equipo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Resistencia a la corrosión: Algunos aditivos pueden tener cierta corrosividad, como retardantes de llama, lubricantes, etc. Para evitar que el equipo se corrompa, afectando la calidad del producto y el rendimiento del equipo, las partes de contacto del extrusor deben tener una buena resistencia a la corrosión. Se puede elegir material de acero inoxidable o recubrimientos resistentes a la corrosión, como el recubrimiento de Teflón, en la superficie metálica para proteger el equipo de los daños por corrosión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Exactitud
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Alimentación precisa: El sistema de alimentación del extrusor debe tener una capacidad de dosificación de alta precisión para garantizar la adición precisa de diversas materias primas según la fórmula. Ya sea que se utilice un alimentador de pérdida de peso o un alimentador volumétrico, la cantidad de alimentación de las materias primas debe controlarse con precisión, y la precisión de medición generalmente debe estar dentro del ± 1% para garantizar la estabilidad y la consistencia de la calidad de los productos de masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Medición de la fusión: Durante el proceso de extrusión, es necesario medir y controlar con precisión la velocidad de flujo de la fusión para garantizar una calidad uniforme y un tamaño estable del masterbatch extruido. Normalmente, se utilizan equipos como bombas de fusión para medir y controlar con precisión la velocidad de flujo de la fusión. Al ajustar la velocidad de la bomba de fusión, se puede controlar con precisión la cantidad de extrusión, y la precisión de la medición puede alcanzar ± 0,5%.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Control automatizado
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Supervisión de parámetros de proceso: El extrusor debe estar equipado con un sistema de control de automatización completo que pueda supervisar y mostrar varios parámetros de proceso en tiempo real, como la temperatura, la presión, la velocidad del tornillo, la velocidad de flujo del fundido, etc. Los operadores pueden comprender intuitivamente los cambios en varios parámetros durante el proceso de producción a través del sistema de control y realizar ajustes según sea necesario para garantizar la estabilidad del proceso de producción y la calidad del producto.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Diagnóstico de fallos y alarmas: El sistema de control de la automatización debe tener una función de diagnóstico de fallos que pueda detectar de manera oportuna situaciones anormales durante la operación del equipo, como altas temperaturas, presiones anormales, sobrecargas de motores, etc., y emitir señales de alarma. Al mismo tiempo, el sistema también debe ser capaz de registrar automáticamente la información de los fallos, lo que ayuda al personal de mantenimiento a localizar y solucionar rápidamente los fallos, reduciendo el tiempo de inactividad del equipo y mejorando la eficiencia de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Control remoto y gestión de datos: Para lograr una gestión inteligente del proceso de producción, los extrusores modernos suelen también ofrecer funciones de control remoto y gestión de datos. A través de una conexión de red, los operarios pueden operar y supervisar el extrusor de forma remota, lo que permite una gestión centralizada del proceso de producción. Al mismo tiempo, el sistema también puede almacenar, analizar y analizar estadísticamente los datos de producción, lo que proporciona una base para la optimización de la producción y la mejora de la calidad.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Aplicación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch de PEI tiene diversas propiedades excelentes, como estabilidad a altas temperaturas, alta resistencia mecánica, buena retardancia al fuego y excelente aislamiento eléctrico. Por lo tanto, tiene una amplia gama de aplicaciones en múltiples campos. A continuación se presentan algunas de las principales áreas de aplicación:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: campo electrónico y eléctrico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Conector: El masterbatch de PEI tiene un buen rendimiento de aislamiento eléctrico, estabilidad a altas temperaturas y resistencia mecánica, lo que puede cumplir con los requisitos de los conectores electrónicos en diversos entornos complejos, garantizando la estabilidad y fiabilidad de la transmisión de señales.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Conector y interruptor: Su alta resistencia al fuego hace que el masterbatch de PEI sea un material ideal para la fabricación de componentes eléctricos, como enchufes y interruptores, que pueden prevenir eficazmente accidentes por incendio. Al mismo tiempo, sus buenas propiedades mecánicas pueden garantizar la vida útil del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Esqueleto de bobina: el masterbatch de PEI puede mantener una buena forma y rendimiento en entornos de alta temperatura, resistir el calor generado por la bobina durante la operación y garantizar el funcionamiento normal de los dispositivos electrónicos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: sector de la industria automotriz
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Componentes periféricos del motor: como el capó del motor, la tubería de admisión, la rejilla del radiador, etc. El masterbatch PEI puede soportar el ambiente de alta temperatura dentro del compartimento del motor, al tiempo que tiene una buena resistencia a la corrosión química y propiedades mecánicas, lo que puede reducir el peso de los automóviles y mejorar la economía de combustible.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica/industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben - no los traduzca. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Sistema eléctrico del automóvil: se utiliza para fabricar conectores eléctricos, cajas de fusibles y otros componentes para automóviles. Las propiedades de aislamiento eléctrico y retardantes de llama del masterbatch de PEI pueden garantizar el funcionamiento seguro y fiable de los sistemas eléctricos del automóvil, reduciendo el riesgo de fallos eléctricos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: campo aeroespacial
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Partes del interior de aviones: como reposabrazos de los asientos, estantes para equipaje, paneles decorativos de la cabina, etc. El masterbatch de PEI tiene excelentes propiedades retardantes de llama, características de peso ligero y buenas propiedades mecánicas, lo que puede cumplir con los estrictos requisitos de los materiales en la industria aeroespacial y mejorar la seguridad y la comodidad de los vuelos.
Dominio: fabricación de equipos para extrusión y compundación de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Componentes de motores de aeronaves: Algunos componentes estructurales y auxiliares no críticos que se pueden utilizar para fabricar motores, como cubiertas de ventiladores, paletas de guía, etc. La estabilidad y las buenas propiedades mecánicas del masterbatch de PEI a altas temperaturas permiten que resista el ambiente de alta temperatura y alta presión durante el funcionamiento del motor.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: campo médico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: dispositivos médicos, como las asas de instrumentos quirúrgicos, jeringas médicas, conjuntos de infusión, etc. El masterbatch de PEI tiene buena biocompatibilidad, resistencia a la corrosión química y alta resistencia, lo que puede cumplir los requisitos de uso de dispositivos médicos. Al mismo tiempo, es fácil de procesar y dar forma, y se puede convertir en diversos componentes de dispositivos médicos de formas complejas.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Carcasa de equipos médicos: el masterbatch de PEI tiene una buena calidad de apariencia y resistencia al clima, lo que puede proteger los componentes electrónicos y las piezas mecánicas del interior de los equipos médicos. Al mismo tiempo, su rendimiento retardante de llama también mejora la seguridad de los equipos médicos durante su uso.
Otras áreas
En el campo de la óptica, el masterbatch de PEI tiene excelentes propiedades ópticas y se puede utilizar para fabricar componentes ópticos, como lentes ópticas y conectores de fibra, cumpliendo los requisitos de alta precisión de los materiales en el campo óptico.
En el campo industrial, se puede utilizar para fabricar diversos componentes industriales, como engranajes, rodamientos, juntas, etc. La alta resistencia, resistencia al desgaste y resistencia a la corrosión química del masterbatch de PEI permiten que funcione de manera estable durante mucho tiempo en entornos industriales difíciles.




