

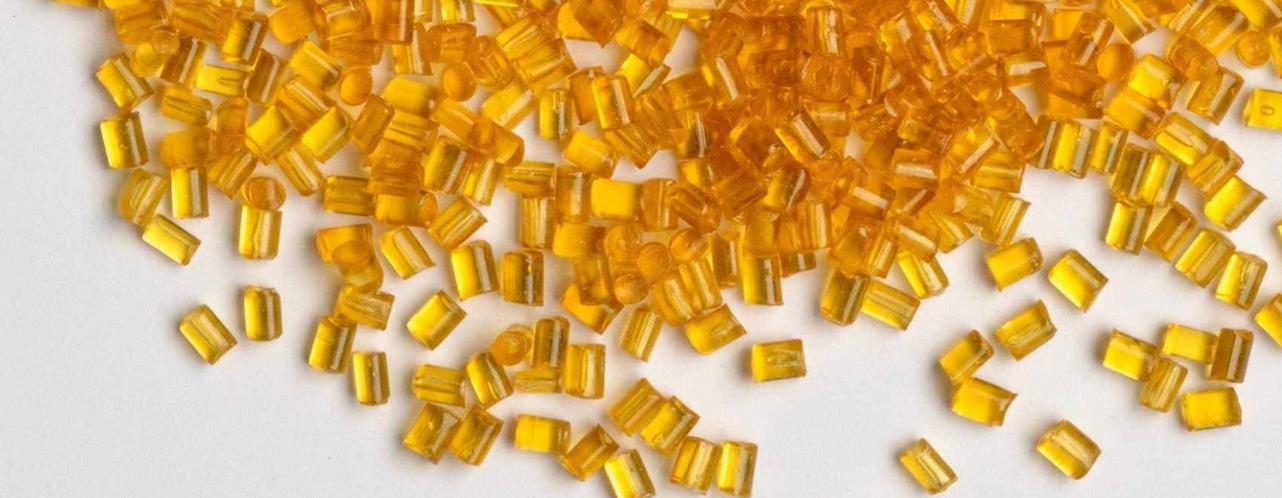
O masterbatch de PEI, também conhecido como masterbatch de poliéterimida, é um masterbatch de plástico de engenharia de alto desempenho composto principalmente de poliéterimida (PEI). A PEI é um super plástico de engenharia fabricado a partir de poliéterimida amorfa, que apresenta uma cor âmbar e possui excelentes propriedades mecânicas, térmicas, químicas e elétricas.
Características básicas
Propriedade física
Apariência e forma: o masterbatch de PEI geralmente apresenta-se como grânulos transparentes ou semi-transparentes de cor amarelo-claro a âmbar, com uma densidade que varia de 1,28 a 1,42 g/cm³.
Estabilidade dimensional: Possui excelente estabilidade dimensional e pode manter dimensões estáveis em diferentes condições ambientais.
Coeficiente de dilatação térmica: O coeficiente de dilatação térmica é pequeno e uniforme, o que ajuda a manter a precisão dimensional do componente durante as mudanças de temperatura.
Propriedade mecânica
Resistência e módulo: Possui excelente resistência e módulo, com uma resistência à tração de até 15000 libras por polegada quadrada, e permanece em 6000 libras por polegada quadrada a 190 graus Celsius.
Resiliência: Com um alto coeficiente de alongamento na ruptura (60-80%), apresenta uma extraordinária resistência e oferece liberdade de projeto para a estrutura de gancho e loop do componente.
Resistência à crepitação e à fadiga: Em cargas de estresse baixas e constantes a longo prazo, a mudança no módulo aparente pode ser ignorada, e seu comportamento de crepitação só precisa ser considerado em condições de alta temperatura e estresse.
Prestação térmica
Temperatura de utilização a longo prazo: A faixa de temperatura de utilização a longo prazo do masterbatch de PEI varia entre 150 °C e 170 °C, dependendo das especificações do produto e dos aditivos.
Resistência térmica a curto prazo: A resistência térmica a curto prazo é ainda mais impressionante, sendo capaz de suportar temperaturas de até 180 °C a 200 °C sem danos.
Estabilidade térmica: capaz de manter alta resistência, rigidez e resistência ao desgaste a temperaturas elevadas.
Estabilidade química
Resistência química: Possui boa resistência à corrosão em várias substâncias químicas, incluindo a maioria dos hidrocarbonetos, álcoois e todos os solventes halogenados, bem como resistência a ácidos inorgânicos e bases fracas de curta duração.
Resistência à hidrólise: após 10000 horas de imersão em água fervente, a resistência à tração permanece acima de 85%.
Prestação elétrica
Prestações elétricas: Possui constante dielétrica estável, perda dielétrica e resistência dielétrica extremamente alta em uma ampla faixa de frequências e temperaturas, o que a torna o material preferido na indústria eletrônica e elétrica.
Retardação de chamas
Tem excelente retardância à chama natural, retardância à chama inerente e baixa emissão de fumo, sem a adição de quaisquer aditivos, com um índice de oxigênio de 47% e uma classificação de combustão de UL94-V-0.
Processabilidade
Processabilidade de moldagem: Pode ser processada usando a maioria dos métodos de moldagem termoplástica, como moldagem por injeção, extrusão, moldagem por sopro, etc., mas é necessário pré-secagem antes do processamento para remover a umidade absorvida.
Tipos
Classificado pelo material de reforço
Masterbatch de PEI reforçado com fibra de vidro: A adição de fibras de vidro à resina de PEI pode melhorar significativamente a resistência, a rigidez e a estabilidade térmica do material. Por exemplo, o RTP 2103Z nos Estados Unidos é adequado para produtos moldados por injeção, como peças automotivas e carcaças eletrônicas e elétricas que exigem alto desempenho mecânico.
Masterbatch de PEI preenchido com nano-carbono: A adição de materiais nano-carbono pode conferir ao masterbatch de PEI excelente condutividade, propriedades antistáticas e boas propriedades mecânicas e térmicas. Por exemplo, o RTP 2199X89189C, dos Estados Unidos, pode ser utilizado em componentes de dispositivos eletrônicos que exigem proteção eletrostática, na aviação e em outros setores.
Aromatic polyamide fiber filled PEI masterbatch: Adding aromatic polyamide fiber can improve the wear resistance, impact resistance, and high temperature resistance of PEI masterbatch. Like RTP’s 2100AR15TFE15 in the United States, it is commonly used to manufacture high-performance mechanical parts, wear-resistant components, etc.
Classificado por características funcionais
Masterbatch de PEI condutor: Ao adicionar enchimentos condutores, o masterbatch de PEI possui boa condutividade e pode ser utilizado para produzir produtos que exigem descarga elétrica estática, blindagem eletromagnética e outras funções, como carcaças de dispositivos eletrônicos, placas de circuitos, etc.
Masterbatch de PEI antissético: Ele pode impedir eficazmente que a eletricidade estática se forme na superfície dos produtos, evitar problemas como adsorção estática de poeira e faíscas e é adequado para ambientes sensíveis à eletricidade estática, como embalagens de componentes eletrônicos, suprimentos para salas limpas, etc.
Masterbatch de PEI retardador de chama: Adicionando retardante de chama, o masterbatch de PEI torna-se retardador de chama, o que pode atender aos requisitos de segurança contra incêndio de diferentes campos. É comumente utilizado em componentes com exigências rígidas de desempenho retardador de chama em indústrias como construção, aviação e eletrônica.
Classificado por método de processamento
Masterbatch de PEI para injeção: Com boa fluidez e formabilidade, é adequado para processos de moldagem por injeção e pode produzir diversos produtos de formas complexas, como cascas de plástico, componentes, etc. Os mais comuns são os 2200R e 1110F da Fundação Shaber (antigamente GE) e o 2285A da RTP, nos Estados Unidos.
Masterbatch de PEI para extrusão: Com boa resistência ao derretimento e estabilidade de extrusão, é adequado para processos de moldagem por extrusão e pode ser utilizado na fabricação de produtos como tubos, chapas e filmes.
Masterbatch de PEI para filamento: Após formulação e tecnologia de processamento especiais, possui propriedades adequadas para filamento e pode ser utilizado na produção de fibras para têxteis, materiais de filtragem e outros campos.
Além disso, existem alguns tipos especiais de masterbatch de PEI, como o masterbatch de PEI reforçado com nanotubos de boranitreto adicionados, que podem melhorar significativamente as propriedades mecânicas e térmicas do material e são adequados para impressão 3D para a fabricação de componentes de alta performance e outros campos.
Relação de fórmula
Material de PEI reforçado com fibra de vidro de fácil metalização para placas de circuitos
Componentes: 24,5-56,5 partes de resina de PEI, 20-40 partes de fibra de vidro contínua, 5-10 partes de masterbatch de enchimento inorgânico, 15-20 partes de masterbatch de enchimento inorgânico, 2-3 partes de compatibilizador, 1-1,5 partes de antioxidante, 0,5-1 parte de lubrificante.
Explicação: O masterbatch de enchimento inorgânico é um ou uma mistura de hidróxido de magnésio, hidróxido de alumínio e carbonato de cálcio, com um tamanho de partícula de 5-10 μ m; O masterbatch de enchimento inorgânico é um ou uma mistura de óxido de alumínio, nitreto de boro e dióxido de silício, com um tamanho de partícula de 20-40 μ m. O compatibilizador é um ou uma mistura de POE-g-MAH, POE-g-GMA e SEBS-g-MAH. O antioxidante é um ou uma mistura de antioxidante 1076, antioxidante 168 e antioxidante 1098. O lubrificante é um ou uma mistura de erucamida, estearato de zinco e bistearato de etileno.
Masterbatch de PEI preenchido com nano-carbono (apenas para referência)
Ingredientes: 90-95 partes de resina de PEI, 5-10 partes de nanomateriais de carbono, 0,5-1 parte de antioxidante, 0,5-1 parte de dispersante.
Explicação: Os nanomateriais de carbono podem ser nanotubos de carbono, grafeno, etc. Antioxidantes como o antioxidante 1010 e o antioxidante 168 podem ser selecionados. Dispersantes como cera de polietileno e EBS podem ser usados para dispersar uniformemente os nanomateriais de carbono na resina de PEI.
Masterbatch de PEI retardante de chama (somente para referência)
Ingredientes: 80-90 partes de resina PEI, 10-20 partes de retardador de chama, 0,5-1 parte de antioxidante, 0,5-1 parte de lubrificante.
Explicação: Os retardadores de chama podem ser selecionados entre o éter decabromodifenílico, o hidróxido de alumínio, o hidróxido de magnésio, etc. Os antioxidantes, como o antioxidante 1076 e o antioxidante 168, podem ser escolhidos. Os lubrificantes, como o estearato de zinco e o bis-estearato de etileno, podem ser utilizados para melhorar o desempenho do processo.
Deve ser observado que as proporções da fórmula de diferentes fabricantes podem variar na produção real, e ajustes e otimizações serão feitos com base em requisitos específicos da aplicação, requisitos de desempenho do produto e processos de produção.
Processo de produção
O processo de produção de masterbatch de PEI geralmente inclui várias etapas, como preparação de matérias-primas, mistura, extrusão, granulação, etc. A seguir, apresentamos uma introdução ao seu processo de produção geral:
1. Preparação da matéria-prima
Seleção da resina: Com base nos requisitos de desempenho do produto, selecione o tipo adequado de partículas de resina PEI para garantir que sua pureza, peso molecular e distribuição atendam aos padrões de produção.
Preparação aditiva: Pesar com precisão vários aditivos de acordo com a fórmula, como materiais de reforço (fibra de vidro, nanomateriais de carbono, etc.), retardadores de chama, antioxidantes, lubrificantes, etc. A qualidade e a quantidade dos aditivos afetam diretamente o desempenho do masterbatch e devem ser rigorosamente controlados.
2. Mistura
Mistura de alta velocidade: Adicione a resina de PEI e os aditivos a um misturador de alta velocidade para uma mistura completa. Utilizando uma lâmina de agitação giratória de alta velocidade, o material pode ser disperso uniformemente em um curto período de tempo. Geralmente, a velocidade de agitação é de 500 a 1500 rotações por minuto e o tempo de agitação é de 10 a 30 minutos.
Preprocessamento: Para alguns aditivos especiais ou materiais de reforço, pode ser necessário um pré-tratamento. Por exemplo, o fibra de vidro precisa ser submetido a um tratamento de ligação superficial para melhorar sua adesão à resina PEI; os nanomateriais de carbono podem exigir um tratamento de dispersão para evitar a aglomeração.
3. Extrusão
Alimentação: Adicione os materiais misturados à câmara do extrusor e transporte-os para a zona de aquecimento do extrusor através da rotação do parafuso.
Plasticização por aquecimento: A zona de aquecimento de um extrusor é geralmente dividida em várias seções, e o material é gradualmente aquecido até atingir um estado fundido a diferentes temperaturas através de aquecimento elétrico ou de outros métodos de aquecimento. A temperatura de fusão da resina PEI é relativamente alta, geralmente entre 300 e 380 ℃.
Mistura por cisalhamento: Sob a rotação do parafuso, o material é submetido a fortes efeitos de cisalhamento e mistura, permitindo que o aditivo se misture completamente com a resina de PEI e se disperse uniformemente. A relação comprimento x diâmetro e a profundidade das ranhuras do parafuso têm um impacto significativo no efeito de mistura.
Moldeamento por extrusão: o material que foi plastificado e misturado é extrudido da cabeça do extrusor sob a pressão da porca, formando uma fita ou folha contínua semelhante ao derretido.
4. Granulação
Refrigeração por ar ou refrigeração por água: A mistura fundida extrudada é refrigerada e modelada por refrigeração por ar ou por água. O método de refrigeração por ar utiliza a convecção de ar para remover o calor, com uma taxa de refrigeração mais lenta, mas uma melhor qualidade da superfície do produto. O método de refrigeração por água consiste em imersão direta da mistura fundida na água, que tem uma taxa de refrigeração rápida, mas pode causar marcas de água na superfície do produto.
Granulação: A fita ou folha resfriada é cortada por um granulador para produzir partículas do tamanho desejado. A velocidade de corte e o método de corte do granulador determinam a forma e a precisão de tamanho das partículas.
5. Processamento posterior
Secagem: O masterbatch de PEI após a granulação pode conter alguma umidade e precisa ser secado para remover a umidade e prevenir defeitos, como bolhas e fios de prata, durante o processamento subsequente. A temperatura de secagem geralmente está entre 100 e 150 ℃, e o tempo de secagem é de 2 a 4 horas.
Trefilagem: Utilizando peneiras vibratórias ou outros equipamentos de triagem, as partículas-mãe são separadas para remover as partículas que são muito grandes ou muito pequenas, garantindo uma distribuição uniforme do tamanho das partículas do produto.
6. Embalagem
Coloque o masterbatch de PEI processado em sacos selados ou sacos de embalagem para evitar a umidade e a contaminação. Para alguns produtos com altos requisitos ambientais, podem ser necessários também aditivos desidratantes na embalagem ou pode ser utilizada embalagem a vácuo.
Durante todo o processo de produção, é necessário controlar estritamente os parâmetros de cada etapa, como temperatura, pressão, velocidade, tempo, etc., e monitorar e analisar o desempenho do produto em tempo real através de equipamentos de teste de qualidade, para garantir que a qualidade do masterbatch de PEI produzido seja estável e atenda aos requisitos.
Equipamento de produção
O equipamento para a produção de masterbatch de PEI inclui principalmente os seguintes tipos:
Equipamento de mistura
Misturador de alta velocidade: utilizado para misturar completamente a resina de PEI com vários aditivos. Seu princípio de funcionamento consiste em gerar fortes efeitos de convectividade e cisalhamento no tambor de mistura através de pás de agitação giratórias a alta velocidade, o que permite uma mistura uniforme dos materiais. Possui as vantagens de uma velocidade de mistura rápida e um bom efeito de mistura, e pode alcançar uma alta uniformidade de mistura dos materiais em um curto espaço de tempo.
Mixer planetário duplo: adequado para ocasiões com altos requisitos de mistura, especialmente quando o conteúdo de aditivos é baixo ou são necessários efeitos de mistura especiais. Possui duas lâminas agitadoras planetárias que se movimentam e rotam dentro do balde de mistura, o que pode gerar padrões complexos de fluxo de material, melhorando ainda mais a uniformidade e a finura da mistura e evitando eficazmente a aglomeração de material ou a mistura desigual em locais específicos.
Equipamento de extrusão
Extrusor de um parafuso: A estrutura é relativamente simples, composta por um parafuso, um cilindro, um dispositivo de aquecimento, uma cabeça e um sistema de transmissão. O parafuso gira dentro do cilindro, transportando o material da bandeja para a cabeça da máquina, enquanto aquece gradualmente o material até atingir o estado fundido através de um dispositivo de aquecimento. Adequado para a produção de masterbatch de PEI com estrutura de produto relativamente simples e exigências de produção baixas, apresenta as vantagens de operação fácil e custos de manutenção baixos.
Extrusor de dois parafusos: Com dois parafusos interligados, pode fornecer maior capacidade de transporte, força de corte e efeito de mistura. O material é submetido a forte corte e atrito na área de engrenagem entre os dois parafusos, e o aditivo e a resina PEI podem ser misturados e dispersos de forma mais completa, sendo especialmente adequado para a produção de masterbatch de PEI de alto desempenho e alta demanda, como masterbatch com adição de nanomateriais de carbono, retardadores de chama especiais, etc., que exigem alta dispersão. Sua produção é relativamente alta, e a qualidade do produto pode ser controlada com precisão através da ajustagem de parâmetros como a velocidade do parafuso e a distribuição de temperatura.
Equipamento de granulação
Granulador de corte quente de superfície de matriz refrigerado a ar: após a fusão extrudada ser extrudada da cabeça da matriz, ela é imediatamente cortada em partículas por uma ferramenta rotativa, e as partículas são refrigeradas por um sistema de refrigeração a ar. Este granulador produz partículas com formas regulares e superfícies lisas. O método de refrigeração a ar pode evitar o problema de marcas de água na superfície que pode ser causado pela refrigeração por água, tornando-o adequado para a produção de masterbatch de PEI com altos requisitos de qualidade da aparência das partículas.
Pelletizador submerso: A mistura fundida extrudada é imersa diretamente na água e transformada em pellets debaixo d'água. Devido ao bom efeito de resfriamento da água e à rápida velocidade de resfriamento das partículas, é possível evitar a adesão das partículas e obter uma alta eficiência de produção. No entanto, a estrutura do equipamento é relativamente complexa, exigindo sistemas especializados de circulação de água e sistemas de secagem de partículas, adequados para produção em grande escala e situações que exigem alta velocidade de resfriamento das partículas.
Equipamento de secagem
Forno de secagem com circulação de ar quente: O ar quente é continuamente circulado no forno de secagem através de um ventilador de circulação, aquecendo e secando uniformemente o masterbatch de PEI. Possui as vantagens de temperatura de secagem uniforme e operação simples. Diferentes temperaturas e tempos de secagem podem ser definidos de acordo com as características e as exigências de secagem do masterbatch.
Máquina de secagem a vácuo: A secagem do masterbatch em um ambiente a vácuo pode reduzir o ponto de ebulição da água, acelerar a taxa de evaporação da água e evitar o efeito da alta temperatura sobre o desempenho do masterbatch. É adequada para masterbatch de PEI com altos requisitos de secagem e que são suscetíveis a oxidação ou degradação em altas temperaturas. O masterbatch secado possui menor teor de umidade e qualidade mais estável.
Equipamento auxiliar
Máquina de alimentação: utilizada para transportar matérias-primas de recipientes de armazenamento para o tanque do equipamento de mistura ou dos extrusores, o que permite a alimentação automatizada, melhora a eficiência da produção e reduz a intensidade do trabalho manual. Os tipos mais comuns incluem alimentadores de parafusos, alimentadores de transporte pneumático, etc.
Equipamentos de medição: incluindo balanças eletrônicas, medidores de fluxo, etc., utilizados para medir com precisão a quantidade de diferentes matérias-primas adicionadas, garantir a precisão da fórmula e, assim, garantir a estabilidade da qualidade do produto.
Equipamentos de teste: como o medidor de vazão de fusão, o medidor de desempenho mecânico, o medidor de desempenho térmico, etc., utilizados para o teste de desempenho de matérias-primas, produtos semi-acabados e produtos acabados no processo de produção, permitindo detectar problemas em tempo útil e ajustar os processos de produção para garantir que os produtos atendam aos padrões de qualidade.
Extrusor de masterbatch PEI
Kerke’s masterbatch extruder can be used to produce PEI masterbatch. Our Extrusor de masterbatch PEI has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
O extrusor é um dos equipamentos-chave para a produção de masterbatch de PEI. Devido às características da resina de PEI e às exigências do processo de produção, o extrusor tem os seguintes requisitos:
Controle de temperatura
Capacidade de alta temperatura: A temperatura de fusão da resina de PEI é relativamente alta, geralmente entre 300 e 380 ℃, portanto, o extrusor deve ter a capacidade de aquecimento para alcançar e manter esta faixa de temperatura elevada de forma estável. Geralmente são utilizados elementos de aquecimento elétricos eficientes ou outros métodos de aquecimento, como aquecimento a óleo térmico, para garantir que cada seção do tambor de material possa ser aquecida uniformemente até a temperatura desejada.
Uniformidade de temperatura: Para garantir uma boa plastificação da resina de PEI e uma dispersão uniforme dos aditivos, as temperaturas axial e radial do tambor do extrusor precisam ser altamente uniformes. Isso requer que o sistema de aquecimento tenha dispositivos de controle de temperatura precisos que possam ser ajustados em tempo real com base em feedback de temperatura de diferentes locais, enquanto também se garante um bom desempenho de isolamento do cilindro de material para reduzir a perda de calor.
Resposta rápida: Durante o processo de produção, pode ser necessário ajustar rapidamente a temperatura de acordo com diferentes situações de produção ou requisitos do produto. Por exemplo, ao alterar as especificações do produto ou os lotes de matérias-primas, é necessário ajustar a temperatura em tempo hábil para se adaptar aos novos parâmetros do processo. Portanto, o sistema de controle de temperatura do extrusor deve ter capacidade de resposta rápida e ser capaz de realizar ajustes de temperatura precisos em um curto período de tempo.
Design de parafusos
Alta torque: a resina de PEI em estado fundido possui uma alta viscosidade e requer uma grande torque para empurrar o material para frente durante a extrusão. Portanto, o parafuso do extrusor deve ter uma resistência e rigidez suficientes para suportar cargas de torque elevadas, e o sistema de acionamento também deve fornecer uma saída de torque correspondente para garantir uma rotação estável do parafuso e uma extrusão suave dos materiais.
Estrutura especial do fio: Para obter bons efeitos de mistura e dispersão, a estrutura do fio do parafuso geralmente requer um projeto especial. Por exemplo, utilizando um parafuso gradiente, a profundidade do sulco do parafuso torna-se gradualmente mais superficial da seção de alimentação à seção de homogeneização, o que pode aumentar os efeitos de cisalhamento e compressão sobre o material durante a extrusão, o que é benéfico para a plasticização da resina PEI e a dispersão uniforme dos aditivos. Alternativamente, pode ser instalada uma seção de mistura no parafuso, como o uso de parafusos de pinos, parafusos de barreira e outras estruturas, para melhorar ainda mais o efeito de mistura do material.
Relação comprimento/diâmetro: Uma relação comprimento/diâmetro maior é benéfica para a completa plasticização, mistura e homogeneização dos materiais no interior do parafuso. Para a produção de masterbatch de PEI, geralmente é necessário que a relação aspecto do parafuso esteja entre 25 e 40. Uma relação aspecto maior pode proporcionar mais tempo de permanência e ação de cisalhamento, permitindo que os aditivos se misturem e reajam mais completamente com a resina de PEI, melhorando assim a qualidade e o desempenho do masterbatch.
Seleção de materiais
Resistência ao desgaste: devido ao forte efeito de desgaste da resina de PEI e dos seus aditivos na porca e na parede interna do tambor durante a extrusão, especialmente quando são adicionados materiais reforçados, como fibra de vidro e nanomateriais de carbono, o desgaste é mais grave. Portanto, as porcas e os tambores geralmente são fabricados em materiais de aço de liga com boa resistência ao desgaste, como o aço 38CrMoAlA, e submetidos a um tratamento de nitruração ou a um tratamento de revestimento de cromo duro para melhorar a dureza da superfície e a resistência ao desgaste, prolongando a vida útil do equipamento.
Resistência à corrosão: Alguns aditivos podem apresentar certa corrosividade, como retardadores de chama, lubrificantes, etc. Para evitar que os equipamentos sejam corroídos, afetando a qualidade do produto e o desempenho dos equipamentos, as partes de contato do extrusor devem ter boa resistência à corrosão. O material de aço inoxidável ou revestimentos resistentes à corrosão, como o revestimento de Teflon, podem ser escolhidos na superfície metálica para proteger o equipamento contra danos causados pela corrosão.
Precisão
Alimentação precisa: O sistema de alimentação do extrusor deve ter capacidade de dosagem de alta precisão para garantir a adição exata de diferentes matérias-primas de acordo com a fórmula. Independentemente de se utilizar um alimentador de perda de peso ou um alimentador volumétrico, a quantidade de alimentação de matérias-primas deve ser controlada com precisão, e a precisão de medição geralmente deve estar dentro de ± 1% para garantir a estabilidade e consistência da qualidade dos produtos de masterbatch.
Medida da fusão: Durante o processo de extrusão, é necessário medir e controlar com precisão a taxa de fluxo da fusão para garantir uma qualidade uniforme e um tamanho estável do masterbatch extrudado. Normalmente, são utilizados equipamentos como bombas de fusão para medir e controlar com precisão a taxa de fluxo da fusão. Ao ajustar a velocidade da bomba de fusão, a quantidade de extrusão pode ser controlada com precisão e a precisão da medição pode chegar a ± 0,5%.
Controle automatizado
Monitoramento de parâmetros de processo: A extrusora deve estar equipada com um sistema de controle de automação completo que possa monitorar e exibir vários parâmetros de processo em tempo real, como temperatura, pressão, velocidade do parafuso, taxa de fluxo da mistura fundida, etc. Os operadores podem entender intuitivamente as alterações nos diversos parâmetros durante o processo de produção através do sistema de controle e fazer ajustes conforme necessário para garantir a estabilidade do processo de produção e da qualidade do produto.
Diagnóstico de falhas e alarme: O sistema de controle da automação deve ter uma função de diagnóstico de falhas, que pode detectar em tempo útil situações anormais durante a operação dos equipamentos, como alta temperatura, pressão anormal, sobrecarga do motor, etc., e emitir sinais de alarme. Ao mesmo tempo, o sistema também deve ser capaz de registrar automaticamente as informações de falha, ajudando os funcionários de manutenção a localizar e resolver rapidamente os problemas, reduzindo o tempo de inatividade dos equipamentos e melhorando a eficiência da produção.
Controle remoto e gerenciamento de dados: Para alcançar uma gestão inteligente do processo de produção, os extrusores modernos geralmente também suportam funções de controle remoto e gerenciamento de dados. Por meio de conexão de rede, os operadores podem operar e monitorar remotamente o extrusor, alcançando uma gestão centralizada do processo de produção. Ao mesmo tempo, o sistema também pode armazenar, analisar e analisar estatisticamente os dados de produção, fornecendo uma base para a otimização da produção e o aperfeiçoamento da qualidade.
Aplicação
O masterbatch de PEI possui diversas propriedades excelentes, como estabilidade à alta temperatura, alta resistência mecânica, boa retardância ao fogo e excelente isolamento elétrico. Portanto, possui uma ampla gama de aplicações em vários campos. A seguir, apresentamos algumas das principais áreas de aplicação:
Área eletrônica e elétrica
Conector: O masterbatch de PEI possui um bom desempenho de isolamento elétrico, estabilidade à alta temperatura e resistência mecânica, o que pode atender às exigências dos conectores eletrônicos em diversos ambientes complexos, garantindo a estabilidade e confiabilidade da transmissão de sinais.
Sócio e interruptor: A sua alta resistência ao fogo torna o masterbatch de PEI um material ideal para a fabricação de componentes elétricos, como soquetes e interruptores, o que pode prevenir eficazmente acidentes de incêndio. Ao mesmo tempo, suas boas propriedades mecânicas podem garantir a vida útil do produto.
Esqueleto da bobina: o masterbatch de PEI pode manter uma boa forma e desempenho em ambientes de alta temperatura, suportar o calor gerado pela bobina durante a operação e garantir o funcionamento normal dos dispositivos eletrônicos.
Área da indústria automotiva
Componentes periféricos do motor: como a capota do motor, a tubulação de admissão, a grade do radiador, etc. O masterbatch PEI pode suportar o ambiente de alta temperatura no compartimento do motor, ao mesmo tempo em que possui boa resistência à corrosão química e propriedades mecânicas, o que pode reduzir o peso dos automóveis e melhorar a economia de combustível.
Sistema elétrico automotivo: utilizado na fabricação de conectores elétricos, caixas de fusíveis e outros componentes para automóveis. As propriedades de isolamento elétrico e retardamento de chamas do masterbatch de PEI podem garantir a operação segura e confiável dos sistemas elétricos automotivos, reduzindo o risco de falhas elétricas.
Setor aeroespacial
Componentes de interior de aeronaves: como braços de assento, suportes para bagagem, painéis decorativos de cabine, etc. A mistura de resina de PEI possui excelentes propriedades retardadoras de chama, características de baixo peso e boas propriedades mecânicas, o que permite atender aos rigorosos requisitos dos materiais no setor aeroespacial e melhorar a segurança e o conforto de voo.
Componentes de motores de aeronaves: alguns componentes estruturais não críticos e auxiliares que podem ser utilizados para fabricar motores, como capas de ventoinha, palhetas de orientação, etc. A estabilidade e as boas propriedades mecânicas da mistura de resina de PEI em altas temperaturas permitem que ela resista ao ambiente de alta temperatura e alta pressão durante a operação do motor.
Setor médico
Dispositivos médicos: como manípulos de instrumentos cirúrgicos, seringas médicas, conjuntos de infusão, etc. A mistura de resina de PEI possui boa biocompatibilidade, resistência à corrosão química e alta resistência, o que permite atender aos requisitos de uso de dispositivos médicos. Ao mesmo tempo, é fácil de processar e moldar, e pode ser utilizada para fabricar diversos componentes de dispositivos médicos com formas complexas.
Casco de equipamentos médicos: a mistura de resina de PEI possui boa qualidade de aparência e resistência ao clima, o que protege os componentes eletrônicos e as peças mecânicas dentro dos equipamentos médicos. Ao mesmo tempo, seu desempenho retardador de chamas também melhora a segurança dos equipamentos médicos durante o uso.
Outras áreas
No setor óptico, a mistura de resina de PEI possui excelentes propriedades ópticas e pode ser utilizada para fabricar componentes ópticos, como lentes e conectores de fibra, atendendo aos requisitos de alta precisão dos materiais no setor óptico.
No setor industrial, pode ser utilizada para fabricar diversos componentes industriais, como engrenagens, rolamentos, juntas, etc. A alta resistência, resistência ao desgaste e resistência à corrosão química da mistura de resina de PEI permitem que ela funcione de forma estável por um longo período em ambientes industriais difíceis.




