

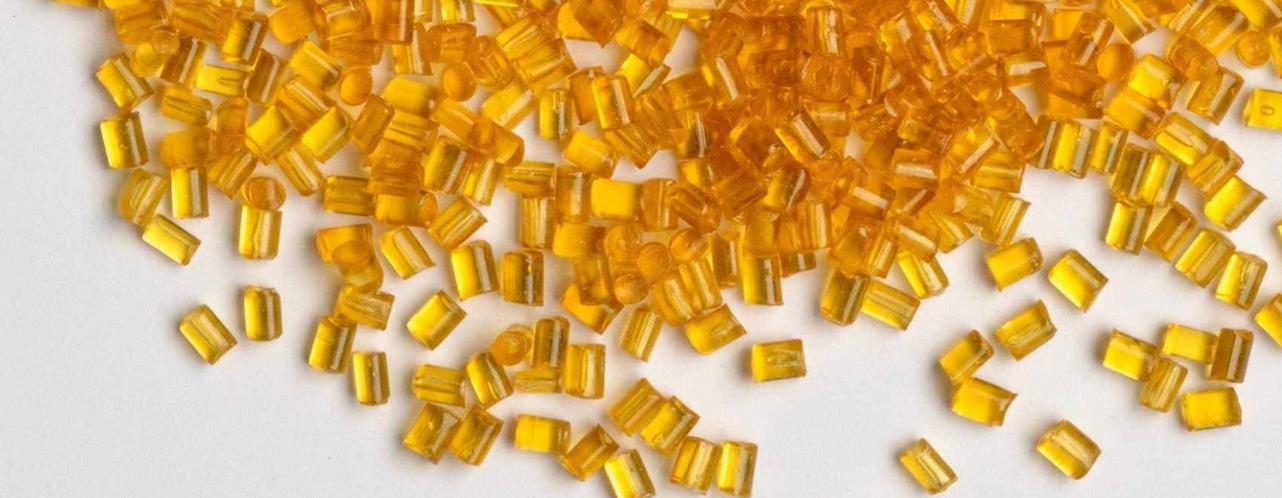
PEI-Masterbatch, auch als Polyetherimid-Masterbatch bekannt, ist ein hochleistungsfähiger Engineering-Plastik-Masterbatch, der hauptsächlich aus Polyetherimid (PEI) besteht. PEI ist ein super Engineering-Plastik, das aus amorpherem Polyetherimid hergestellt wird und in der Farbe amber erscheint und hervorragende mechanische, thermische, chemische und elektrische Eigenschaften aufweist.
Grundlegende Eigenschaften
Physikalische Eigenschaften
Aussehen und Form: PEI-Masterbatch erscheint typischerweise als hellgelbe bis amberfarbene transparente oder halbtrapezförmige Granulate mit einer Dichte von 1,28 bis 1,42 g/cm³.
Dimensionalstabilität: Es verfügt über hervorragende Dimensionalstabilität und kann unter verschiedenen Umweltbedingungen stabile Abmessungen aufrechterhalten.
Thermischer Ausdehnungskoeffizient: Der thermische Ausdehnungskoeffizient ist gering und gleichmäßig, was dazu beiträgt, die Abmessungsgenauigkeit des Bauteils bei Temperaturänderungen zu erhalten.
Mechanische Eigenschaften
Stärke und Modul: Es verfügt über hervorragende Festigkeit und Modul, mit einer Bruchdehnung von bis zu 15.000 Pfund pro Quadratzoll und bleibt bei 6.000 Pfund pro Quadratzoll bei 190 Grad Celsius.
Elasticität: Mit einer hohen Bruchdehnung (60-80%) zeigt es außergewöhnliche Zähigkeit und bietet Designfreiheit für die Haken-und-Löcher-Struktur des Bauteils.
Kreppfestigkeit und Verschleißfestigkeit: Unter langfristigen konstanten niedrigen Belastungen kann die Änderung des scheinbaren Moduls ignoriert werden, und seine Kreppverhalten muss nur unter hohen Temperaturen und Belastungen berücksichtigt werden.
Thermische Leistung
Langfristige Einsatztemperatur: Der langfristige Einsatzbereich der PEI-Masterbatch liegt zwischen 150 °C und 170 °C, je nach Produktvoraussetzungen und Zusatzstoffen.
Kurzfristige Hitzeresistenz: Die kurzfristige Hitzeresistenz ist noch herausragender und kann Temperaturen von bis zu 180 °C bis 200 °C ohne Schäden aushalten.
Thermische Stabilität: Es ist in der Lage, bei hohen Temperaturen eine hohe Festigkeit, Steifigkeit und Verschleißfestigkeit aufrechtzuerhalten.
Chemische Stabilität
Chemische Beständigkeit: Es hat eine gute Korrosionsbeständigkeit gegenüber verschiedenen chemischen Substanzen, einschließlich der meisten Kohlenwasserstoffe, Alkohole und aller halogenierten Lösungsmittel sowie Beständigkeit gegenüber anorganischen Säuren und schwachen Basen im Kurzzeitbereich.
Hydrolysebeständigkeit: Nach 10.000 Stunden Einweichen in kochendem Wasser liegt die Zugfestigkeit noch über 85%.
Elektrische Eigenschaften
Elektrische Eigenschaften: Es verfügt über eine stabile Dielektrizitätskonstante, eine geringe Dielektrische Verlustleistung und eine extrem hohe Dielektrische Stärke über ein breites Frequenz- und Temperaturintervall, wodurch es das bevorzugte Material in der Elektronik- und Elektroindustrie ist.
Flammhemmende Eigenschaften
Es verfügt über hervorragende natürliche Flammschutzfähigkeit, intrinsische Flammschutzfähigkeit und geringe Rauchentwicklung ohne Zusatz von Additiven, mit einem Sauerstoffindex von 47% und einer Brandklasse von UL94-V-0.
Verarbeitbarkeit
Formverarbeitbarkeit: Es kann mit den meisten thermoplastischen Formverfahren verarbeitet werden, wie Spritzguss, Extrusion, Blasformen usw., aber vor der Verarbeitung ist eine Vorgetrocknung erforderlich, um die aufgenommenen Feuchtigkeit zu entfernen.
Typen
Nach dem Verstärkungsmaterial klassifiziert
PEI Masterbatch mit Glasfaserverstärkung: Die Zugabe von Glasfasern zu PEI-Harz kann die Festigkeit, Steifigkeit und die Wärmebeständigkeit des Materials signifikant verbessern. Zum Beispiel ist RTP 2103Z in den Vereinigten Staaten für Spritzgussprodukte wie Automobilteile und elektronische und elektrische Gehäuse geeignet, die eine hohe mechanische Leistung erfordern.
PEI Masterbatch mit Kohlenstoffnanofüllstoffen: Die Zugabe von Kohlenstoffnanomaterialien verleiht PEI Masterbatch hervorragende Leitfähigkeit, antistatische Eigenschaften sowie gute mechanische und thermische Eigenschaften. So kann RTP 2199X89189C aus den Vereinigten Staaten beispielsweise in Bauteilen elektronischer Geräte verwendet werden, die eine elektrostatische Entladung, die Raumfahrt und andere Bereiche erfordern.
Aromatic polyamide fiber filled PEI masterbatch: Adding aromatic polyamide fiber can improve the wear resistance, impact resistance, and high temperature resistance of PEI masterbatch. Like RTP’s 2100AR15TFE15 in the United States, it is commonly used to manufacture high-performance mechanical parts, wear-resistant components, etc.
Nach funktionalen Eigenschaften klassifiziert
leitfähiges PEI Masterbatch: Durch die Zugabe von leitfähigen Füllstoffen verfügt PEI Masterbatch über eine gute Leitfähigkeit und kann für Produkte verwendet werden, die eine elektrostatische Entladung, elektromagnetische Abschirmung und andere Funktionen erfordern, wie beispielsweise Gehäuse von elektronischen Geräten, Leiterplatten usw.
Antistatischer PEI-Masterbatch: Er kann statische Elektrizität auf der Oberfläche von Produkten effektiv verhindern, Probleme wie die elektrostatische Adsorption von Staub und Funken vermeiden und ist für Umgebungen geeignet, die empfindlich auf statische Elektrizität reagieren, wie beispielsweise die Verpackung von elektronischen Komponenten, Bedarf für Reinräume usw.
Flammhemmender PEI-Masterbatch: Durch die Zugabe von Flammschutzmitteln wird der PEI-Masterbatch flammhemmend, was die Anforderungen an die Brandsicherheit des Materials in verschiedenen Bereichen erfüllt. Er wird häufig in Komponenten mit strengen Anforderungen an die Flammschutzleistung in Branchen wie Bau, Luft- und Raumfahrt sowie Elektronik verwendet.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Klassifiziert nach Verarbeitungsmethode
Injection-Grade-PEI-Masterbatch: Mit guter Fließfähigkeit und Formbarkeit eignet er sich für Spritzgussverfahren und kann verschiedene komplexe Formprodukte herstellen, wie z. B. Kunststoffgehäuse, Komponenten usw. Zu den häufig verwendeten gehören die 2200R und 1110F der Shaber Foundation (ehemals GE) sowie die 2285A der RTP in den Vereinigten Staaten.
Extrusionsklasse PEI-Masterbatch: Mit guter Schmelzfestigkeit und Extrusionsstabilität eignet sich dieses Material für Extrusionsformverfahren und kann für die Herstellung von Produkten wie Rohren, Platten und Folien verwendet werden.
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Spinnqualität PEI-Masterbatch: Nach spezieller Rezeptur-und Verarbeitungs-technik verfügt es über Eigenschaften, die für das Spinnen geeignet sind, und kann in der Herstellung von Fasern für die Textilindustrie, Filtrationsmaterialien und anderen Bereichen verwendet werden.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: Darüber hinaus gibt es einige spezielle Arten von PEI-Masterbatch, wie beispielsweise verstärkten PEI-Masterbatch mit Boronnitrid-Nanotrögen, die die mechanischen und thermischen Eigenschaften des Materials deutlich verbessern können und für den 3D-Druck zur Herstellung hochleistungsfähiger Komponenten und anderer Bereiche geeignet sind.
Formelverhältnis
Einfach zu metallisierenes langes Glasfaser-verstärktes PEI-Material für Leiterplatten
Komponenten: 24,5-56,5 Teile PEI-Harz, 20-40 Teile kontinuierliche Glasfaser, 5-10 Teile anorganischer Füllstoff-Masterbatch, 15-20 Teile anorganischer Füllstoff-Masterbatch, 2-3 Teile Kompatibilisator, 1-1,5 Teile Antioxidans, 0,5-1 Teil Gleitmittel.
Erklärung: Unorganischer Füllstoff-Masterbatch ist eine Mischung aus Magnesiumhydroxid, Aluminiumhydroxid und Kalziumcarbonat mit einer Partikelgröße von 5-10 μ m; Unorganischer Füllstoff-Masterbatch ist eine Mischung aus Aluminiumoxid, Boronnitrid und Siliciumdioxid mit einer Partikelgröße von 20-40 μ m. Der Vertriebsbeschleuniger ist eine Mischung aus POE-g-MAH, POE-g-GMA und SEBS-g-MAH. Der Antioxidant ist eine Mischung aus Antioxidans 1076, Antioxidans 168 und Antioxidans 1098. Der Gleitmittel ist eine Mischung aus Erucamid, Zinkstearat und Ethylenbistearat.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Carbon nano gefülltes PEI Masterbatch (nur zur Referenz)
Zutaten: 90-95 Teile PEI-Harz, 5-10 Teile Kohlenstoffnanomaterialien, 0,5-1 Teil Antioxidans, 0,5-1 Teil Dispersionsmittel.
Erklärung: Kohlenstoffnanomaterialien können Kohlenstoffnanoröhren, Graphen usw. sein. Antioxidantien wie Antioxidans 1010 und Antioxidans 168 können ausgewählt werden. Dispersionsmittel wie Polyethylenwachs und EBS können verwendet werden, um Kohlenstoffnanomaterialien in PEI-Harz gleichmäßig zu dispergieren.
Flammhemmender PEI-Masterbatch (nur zur Referenz)
Zutaten: 80-90 Teile PEI-Harz, 10-20 Teile Flammschutzmittel, 0,5-1 Teil Antioxidans, 0,5-1 Teil Gleitmittel.
Erklärung: Flammschutzmittel können aus Decabromodiphenyläther, Aluminiumhydroxid, Magnesiumhydroxid usw. ausgewählt werden. Antioxidantien wie Antioxidans 1076 und Antioxidans 168 können ausgewählt werden. Gleitmittel wie Zinkstearat und Ethylenbisstearat können verwendet werden, um die Verarbeitungsleistung zu verbessern.
Es ist zu beachten, dass sich die Formelverhältnisse verschiedener Hersteller bei der tatsächlichen Produktion unterscheiden können, und es werden Anpassungen und Optimierungen vorgenommen, basierend auf spezifischen Anwendungsanforderungen, Anforderungen an die Produktleistung und Produktionsprozesse.
Produktionsprozess
Der Produktionsprozess von PEI-Masterbatch umfasst in der Regel mehrere Schritte wie die Vorbereitung der Rohstoffe, Mischung, Extrusion, Granulierung usw. Die folgende Einführung bezieht sich auf den allgemeinen Produktionsprozess:
1. Rohstoffvorbereitung
Resinauswahl: Basierend auf den Anforderungen an die Produktleistung wählen Sie die geeignete Art von PEI-Harzpartikeln aus, um sicherzustellen, dass ihre Reinheit, Molekulargewicht und Verteilung den Produktionsstandards entsprechen.
Zusatzstoffvorbereitung: Wiegen Sie verschiedene Zusatzstoffe genau nach der Formel, wie z. B. Verstärkungsmaterialien (Glaskeramik, Kohlenstoffnanomaterialien usw.), Flammschutzmittel, Antioxidantien, Gleitmittel usw. Die Qualität und Menge der Zusatzstoffe beeinflussen direkt die Leistung des Masterbatchs und müssen genau kontrolliert werden.
2. Mischung
Hohe Geschwindigkeitsmischung: Fügen Sie PEI-Harz und Additive in einen Hochgeschwindigkeitsmixer hinzu und mischen Sie gründlich. Durch die Verwendung eines hochgeschwindigkeitsrotierenden Rührblatts kann das Material in kürzester Zeit gleichmäßig verteilt werden. In der Regel beträgt die Rührgeschwindigkeit 500-1500 Umdrehungen pro Minute und die Rührzeit 10-30 Minuten.
Vorverarbeitung: Für einige spezielle Additive oder Verstärkungsmaterialien kann eine Vorbehandlung erforderlich sein. Zum Beispiel muss Glasfaser eine Oberflächenkoppelung unterziehen, um seine Haftung mit PEI-Harz zu verbessern; Kohlenstoffnanomaterialien benötigen möglicherweise eine Dispersionsbehandlung, um eine Agglomeration zu verhindern.
3. Extrusion
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Zuführung: Geben Sie die gemischten Materialien in den Schacht des Extruders ein und transportieren Sie sie durch die Rotation der Schraube in die Aufheizzone des Extruders.
Aufheizen und Plastifizieren: Die Aufheizzone eines Extruders ist üblicherweise in mehrere Abschnitte unterteilt, und das Material wird durch elektrische Heizung oder andere Heizmethoden schrittweise auf unterschiedliche Temperaturen erhitzt, bis es in flüssigem Zustand ist. Die Schmelztemperatur des PEI-Harzes ist relativ hoch, in der Regel zwischen 300 und 380 ℃.
Schereffnungsmischung: Unter der Rotation der Schraube wird das Material starken Scher- und Mischungseffekten ausgesetzt, wodurch das Additiv vollständig mit dem PEI-Harz vermischt und gleichmäßig verteilt wird. Das Verhältnis von Länge zu Durchmesser und die Tiefe der Rille der Schraube haben einen erheblichen Einfluss auf die Mischungseffekte.
Extrusionsformung: Das plastifizierte und gemischte Material wird vom Kopf des Extruders unter dem Druck der Schraube herausgepresst und bildet ein kontinuierliches Band oder eine flüssige Schicht.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: 4. Granulierung
Luftkühlung oder Wasserkühlung: Die extrudierte Schmelze wird durch Luftkühlung oder Wasserkühlung abgekühlt und geformt. Bei der Luftkühlungsmethode wird die Wärme durch Luftkonvektion abgeführt, was zu einer langsameren Abkühlung führt, aber zu einer besseren Oberflächenqualität des Produkts führt. Bei der Wasserkühlungsmethode wird die Schmelze direkt in Wasser eingetaucht, was zu einer schnellen Abkühlung führt, jedoch zu Wasserflecken auf der Oberfläche des Produkts führen kann.
Granulation: Das abgekühlte Band oder Blech wird mit einem Granulator in Partikel der gewünschten Größe geschnitten. Die Schneidgeschwindigkeit und die Schneidmethode des Granulators bestimmen die Form und die Größengenauigkeit der Partikel.
5. Nachbearbeitung
Trocknung: Der PEI-Masterbatch nach der Granulierung kann noch Feuchtigkeit enthalten und muss getrocknet werden, um Feuchtigkeit zu entfernen und Defekte wie Blasen und Silberdrähte während der anschließenden Verarbeitung zu vermeiden. Die Trocknungstemperatur liegt im Allgemeinen zwischen 100 und 150 ℃, und die Trocknungszeit beträgt 2 bis 4 Stunden.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Screening: Durch Vibrationssieb oder andere Screeninganlagen werden die Mutterteilchen gesiebt, um Partikel zu entfernen, die zu groß oder zu klein sind, und eine gleichmäßige Partikelgrößenverteilung des Produkts zu gewährleisten.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: 6. Verpackung
Legen Sie den verarbeiteten PEI-Masterbatch in verschlossene Säcke oder Verpackungsbeutel, um Feuchtigkeit und Kontamination zu vermeiden. Bei einigen Produkten mit hohen Umweltanforderungen müssen möglicherweise auch Trocknungsmittel zur Verpackung hinzugefügt werden oder Vakuumverpackung verwendet werden.
Im gesamten Produktionsprozess ist es notwendig, die Prozessparameter jeder Verknüpfung genau zu überwachen, z. B. Temperatur, Druck, Geschwindigkeit, Zeit usw., und die Leistung des Produkts in Echtzeit durch Qualitätsprüfgeräte zu überwachen und analysieren, um sicherzustellen, dass die Qualität des hergestellten PEI-Masterbatch stabil ist und den Anforderungen entspricht.
Produktionsanlagen
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Die Geräte zur Herstellung von PEI-Masterbatch umfassen hauptsächlich folgende Typen:
Domäne: Herstellung von Kunststoffextrusions- und Mischanlagen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Mischanlagen
High-Speed-Mixer: Wird zum gründlichen Mischen von PEI-Harz mit verschiedenen Additiven verwendet. Sein Funktionsprinzip besteht darin, durch schnell rotierende Rührschaufeln in der Mischbehälter starke Konvektions- und Scherwirkung zu erzeugen, wodurch eine gleichmäßige Mischung der Materialien erreicht wird. Er verfügt über die Vorteile einer schnellen Mischgeschwindigkeit und eines guten Mischungseffekts und kann in kurzer Zeit eine hohe Mischungsgleichmäßigkeit der Materialien erzielen.
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Doppeltplanetarischer Mischer: geeignet für Anwendungen mit hohen Mischanforderungen, insbesondere wenn der Anteil der Zusatzstoffe gering ist oder spezielle Mischungseffekte erforderlich sind. Er verfügt über zwei planetare Rührschaufeln, die sich im Mischbehälter drehen und rotieren und komplexe Materialflussmuster erzeugen können, wodurch die Gleichmäßigkeit und Feinheit der Mischung verbessert wird und eine agglomerierte Materialbildung oder lokale ungleichmäßige Mischung vermieden wird.
Extrusionsanlagen
Einzelschraubenextruder: Die Struktur ist relativ einfach und besteht aus einer Schraube, einem Rohr, einer Heizeinrichtung, einem Kopf und einem Übertragungssystem. Die Schraube dreht sich im Rohr, transportiert das Material vom Förderer zum Maschinenkopf und erhitzt es dabei schrittweise durch eine Heizeinrichtung auf geschmolzenes Aggregatzustand. Er eignet sich für die Herstellung von PEI-Masterbatch mit einer relativ einfachen Produktstruktur und geringen Produktionsanforderungen und bietet den Vorteil einer einfachen Bedienung und niedriger Wartungskosten.
Doppelschneckenextruder: Mit zwei ineinandergreifenden Schrauben bietet er eine stärkere Transportkapazität, Scherkraft und Mischungseffekt. Das Material wird in dem Bereich der Überlappung zwischen den beiden Schrauben stark gescheuert und gerieben, wodurch die Additive und das PEI-Harz besser gemischt und verteilt werden können. Er eignet sich insbesondere für die Herstellung von hochleistungsfähigen und hochforderlichen PEI-Masterbatches, wie z. B. Masterbatches mit hinzugefügten Kohlenstoffnanomaterialien, speziellen Flammschutzmitteln usw., die eine hohe Dispersion erfordern. Seine Produktionsleistung ist relativ hoch, und die Produktqualität kann durch die Einstellung von Parametern wie Schraubendrehzahl und Temperaturverteilung präzise kontrolliert werden.
Granulationsanlagen
Luftgekühlter Granulator für die heiße Oberflächenzerzung: Nach dem Extrudieren der geschmolzenen Masse aus dem Düsenkopf wird diese sofort von einem rotierenden Schneidewerkzeug in Partikel geschnitten, und die Partikel werden durch ein Luftkühlsystem abgekühlt. Dieser Granulator erzeugt Partikel mit regelmäßigen Formen und glatten Oberflächen. Die Luftkühlungsmethode kann das Problem der Oberflächenwasserzeichen vermeiden, das durch Wasserkühlung entstehen kann, und ist daher für die Produktion von PEI-Masterbatch geeignet, der hohe Anforderungen an die Qualität der Partikelform hat.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Unterwasser-Pelletierer: Die extrudierte Schmelze wird direkt in Wasser eingetaucht und unter Wasser zu Pellets verarbeitet. Aufgrund der guten Kühlwirkung von Wasser und der schnellen Abkühlungsgeschwindigkeit der Partikel kann eine Anhaftung der Partikel effektiv verhindert und eine hohe Produktionseffizienz erzielt werden. Die Ausrüstung ist jedoch relativ komplex und erfordert spezielle Wasserkreislaufsysteme und Partikeltrocknungssysteme. Sie eignet sich für die Großproduktion und für Situationen mit hohen Anforderungen an die Abkühlungsgeschwindigkeit der Partikel.
Trocknungsanlagen
Heißluftzirkulationstrocknungsofen: Die heiße Luft wird im Trocknungsofen kontinuierlich durch einen Zirkulationslüfter zirkuliert, wodurch der PEI-Masterbatch gleichmäßig erwärmt und getrocknet wird. Er bietet die Vorteile einer gleichmäßigen Trocknungstemperatur und einer einfachen Bedienung. Je nach den Eigenschaften und den Trocknungsanforderungen des Masterbatch können verschiedene Trocknungstemperaturen und -zeiten eingestellt werden.
Vakuumtrocknungsmaschine: Die Trocknung von Masterbatch in einem Vakuumumfeld kann den Siedepunkt von Wasser senken, die Verdampfungsrate von Wasser beschleunigen und die Auswirkungen hoher Temperaturen auf die Leistung des Masterbatch verhindern. Sie eignet sich für PEI-Masterbatch mit hohen Trocknungsanforderungen und einer einfachen Oxidation oder Verderbung bei hohen Temperaturen. Das getrocknete Masterbatch hat einen niedrigeren Feuchtigkeitsgehalt und eine stabilere Qualität.
Nebenausrüstung
Fütterungsmaschine: Sie dient zum Transport von Rohmaterial aus Lagerbehältern in den Behälter von Mischanlagen oder Extrudern. Dadurch kann eine automatisierte Fütterung erreicht werden, die Produktionseffizienz verbessert und die Intensität der manuellen Arbeit reduziert. Zu den gängigen Typen gehören Schraubfütterungen, pneumatische Transportfütterungen usw.
Messgeräte: einschließlich elektronischer Waagen, Durchflussmesser usw., die zur exakten Messung der Menge der hinzugefügten Rohstoffe verwendet werden, die Genauigkeit der Rezeptur gewährleisten und somit die Stabilität der Produktqualität sicherstellen.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Testgeräte wie Melt-Flow-Rate-Tester, mechanische Leistungstester, thermische Leistungstester usw., die zur Prüfung der Leistung von Rohmaterialien, Halbprodukten und Endprodukten im Produktionsprozess verwendet werden, um Probleme frühzeitig zu erkennen und Produktionsprozesse anzupassen, um sicherzustellen, dass die Produkte den Qualitätsstandards entsprechen.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: PEI-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce PEI masterbatch. Our Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: PEI-Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Verwandte Anforderungen
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Der Extruder ist eines der wichtigsten Geräte zur Herstellung von PEI-Masterbatch. Aufgrund der Eigenschaften des PEI-Harzes und der Produktionsprozessanforderungen hat der Extruder folgende Anforderungen:
Temperaturregelung
Hohe Temperaturbeständigkeit: Die Schmelztemperatur des PEI-Harzes ist relativ hoch, in der Regel zwischen 300 und 380 °C. Daher muss der Extruder die Fähigkeit haben, diese hohe Temperaturbereich stabil zu erreichen und zu halten. Effiziente elektrische Heizelemente oder andere Heizmethoden, wie beispielsweise die Wärmeölheizung, werden üblicherweise verwendet, um sicherzustellen, dass jedes Segment des Materialtanks gleichmäßig auf die gewünschte Temperatur aufgeheizt wird.
Temperaturuniformität: Um eine gute Plastifizierung des PEI-Harzes und eine gleichmäßige Dispersion der Additive zu gewährleisten, müssen die axialen und radialen Temperaturen im Extruderrohr sehr gleichmäßig sein. Dafür muss das Heizsystem über präzise Temperaturregelgeräte verfügen, die in Echtzeit basierend auf Temperaturfeedback aus verschiedenen Bereichen angepasst werden können und gleichzeitig eine gute Isolierungseffizienz des Materialzylinders gewährleisten, um Wärmeverluste zu reduzieren.
Schnelle Reaktion: Im Produktionsprozess kann es erforderlich sein, die Temperatur schnell anzupassen, je nach den verschiedenen Produktionssituationen oder Produktanforderungen. Zum Beispiel, wenn sich die Produktparameter oder Rohstoffpartien ändern, ist es notwendig, die Temperatur zeitnah anzupassen, um sich an die neuen Prozessparameter anzupassen. Daher sollte das Temperaturregelsystem des Extruders eine schnelle Reaktionsfähigkeit haben und in kürzester Zeit eine präzise Temperaturregelung ermöglichen.
Schraubendesign
Hohes Drehmoment: Das PEI-Harzschmelz hat eine hohe Viskosität und erfordert ein großes Drehmoment, um das Material während der Extrusion voranzudrücken. Daher muss die Schraube des Extruders eine ausreichende Festigkeit und Steifigkeit aufweisen, um hohen Drehmomentbelastungen standzuhalten, und das Antriebsystem sollte auch eine entsprechende hohe Drehmomentleistung bieten, um eine stabile Rotation der Schraube und eine gleichmäßige Extrusion der Materialien zu gewährleisten.
Spezielle Gewindekonstruktion: Um gute Mischungs- und Dispersionswirkungen zu erzielen, erfordert die Gewindekonstruktion der Schraube in der Regel eine spezielle Gestaltung. Zum Beispiel kann bei Verwendung einer graduellen Schraube die Tiefe der Schraubenrinne von der Zufuhrsektion zur Homogenisierungssektion allmählich flacher werden, was die Scher- und Druckwirkungen auf das Material während der Extrusion verstärkt und damit die Plastifizierung des PEI-Harzes und die gleichmäßige Dispersion der Additive fördert. Alternativ kann auf der Schraube ein Mischungsabschnitt installiert werden, beispielsweise durch Verwendung von Stiftschrauben, Sperrschrauben und anderen Strukturen, um die Mischungseffektivität des Materials weiter zu verbessern.
Längs/Durchmesser-Verhältnis: Ein längeres Längs/Durchmesser-Verhältnis ist für die vollständige Plastifizierung, Mischung und Homogenisierung von Materialien im Schraubendrehwerk von Vorteil. Für die Herstellung von PEI-Masterbatch ist es generell erforderlich, dass das Längs/Durchmesser-Verhältnis des Schraubendrehwerks zwischen 25 und 40 liegt. Ein längeres Längs/Durchmesser-Verhältnis ermöglicht eine längere Verweilzeit und Scherbewegung, wodurch Additive besser mit dem PEI-Harz vermischt und reagieren können und sich dadurch die Qualität und die Leistung des Masterbatch verbessern.
Materialauswahl
Wearbeständigkeit: Aufgrund des starken Abnutzungseffekts von PEI-Harz und seinen Zusatzstoffen auf der Schraube und der Innenwand des Hohlrohres während der Extrusion, insbesondere wenn verstärkte Materialien wie Glasfaser und Kohlenstoffnanomaterialien hinzugefügt werden, ist die Abnutzung stärker. Daher werden Schrauben und Hohlrohre üblicherweise aus legierten Stahlmaterialien mit guter Abnutzungsbeständigkeit hergestellt, wie 38CrMoAlA-Stahl, und unterzogen einer Nitridierung oder einer Hartchrombelagung, um die Oberflächenhärte und die Abnutzungsbeständigkeit zu verbessern und die Lebensdauer der Ausrüstung zu verlängern.
Beständigkeit gegen Korrosion: Einige Additive können eine gewisse Korrosivität aufweisen, z. B. Flammschutzmittel, Schmierstoffe usw. Um zu verhindern, dass die Ausrüstung korrodiert, was die Produktqualität und die Leistung der Ausrüstung beeinträchtigt, müssen die Kontaktteile des Extruders eine gute Beständigkeit gegen Korrosion haben. Auf der Metalloberfläche kann man Edelstahlmaterial oder korrosionsbeständige Beschichtungen wie Teflon-Beschichtung wählen, um die Ausrüstung vor Korrosionsschäden zu schützen.
Genauigkeit
Genaues Füttern: Das Fütterungssystem des Extruders muss über eine hochpräzise Dosierfähigkeit verfügen, um eine genaue Zugabe verschiedener Rohstoffe gemäß der Rezeptur zu gewährleisten. Ob man nun einen Gewichtverlust-Fütterer oder einen Volumen-Fütterer verwendet, die Fütterungsmenge der Rohstoffe sollte genau kontrolliert werden, und die Messgenauigkeit muss im Allgemeinen innerhalb von ± 1 % liegen, um die Stabilität und Konsistenz der Qualität der Masterbatch-Produkte zu gewährleisten.
Schmelzebestimmung: Während des Extrusionsprozesses ist es erforderlich, den Schmelzefluss genau zu messen und zu steuern, um eine gleichmäßige Qualität und eine stabile Größe des extrudierten Masterbatchs zu gewährleisten. In der Regel werden Geräte wie Schmelzepumpen verwendet, um den Schmelzefluss genau zu messen und zu steuern. Durch die Anpassung der Geschwindigkeit der Schmelzepumpe kann die Extrusionsmenge genau kontrolliert werden, und die Messgenauigkeit kann auf ± 0,5% liegen.
Automatisierte Steuerung
Prozessparameterüberwachung: Der Extruder sollte mit einem umfassenden Automatisierungssteuersystem ausgestattet sein, das verschiedene Prozessparameter in Echtzeit überwacht und anzeigt, z. B. Temperatur, Druck, Schraubendrehzahl, Schmelzfließgeschwindigkeit usw. Die Bedienungspersonal kann durch das Steuersystem die Änderungen der verschiedenen Parameter während des Produktionsprozesses intuitiv verstehen und bei Bedarf Anpassungen vornehmen, um die Stabilität des Produktionsprozesses und die Produktqualität zu gewährleisten.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Fehlerdiagnose und Alarm: Das Automatisierungssystem sollte eine Fehlerdiagnosefunktion haben, die während des Betriebs der Ausrüstung zeitnah abnormale Situationen wie hohe Temperaturen, abnormalen Druck, Motorüberlastung usw. erkennen und Alarmsignale auslösen kann. Gleichzeitig sollte das System auch in der Lage sein, Fehlerinformationen automatisch aufzuzeichnen, was Wartungsmitarbeitern hilft, Fehler schnell zu lokalisieren und zu beheben, die Ausfallzeiten der Ausrüstung zu reduzieren und die Produktionseffizienz zu verbessern.
Fernsteuerung und Datenmanagement: Um eine intelligente Steuerung des Produktionsprozesses zu gewährleisten, unterstützen moderne Extruder in der Regel auch Funktionen für Fernsteuerung und Datenmanagement. Über die Netzwerkverbindung können Betreiber den Extruder fernsteuern und überwachen, wodurch eine zentralisierte Steuerung des Produktionsprozesses erreicht wird. Gleichzeitig kann das System Produktionsdaten speichern, analysieren und statistisch auswerten, was die Grundlage für die Optimierung der Produktion und die Verbesserung der Qualität bildet.
Anwendung
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: PEI-Masterbatch verfügt über verschiedene hervorragende Eigenschaften, wie hohe Temperaturbeständigkeit, hohe mechanische Festigkeit, gute Flammschutzfähigkeit und hervorragende elektrische Isolierung. Daher hat es eine breite Anwendung in verschiedenen Bereichen. Folgende Anwendungsbereiche sind einige der wichtigsten:
Elektronische und elektrische Bereiche
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Stecker: Der PEI-Masterbatch verfügt über eine gute elektrische Isolierung, eine hohe Temperaturbeständigkeit und mechanische Festigkeit, was den Anforderungen von Elektroniksteckern in verschiedenen komplexen Umgebungen entspricht und die Stabilität und Zuverlässigkeit der Signalübertragung gewährleistet.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Steckdose und Schalter: Durch seine hohe Flammschutzfähigkeit ist PEI-Masterbatch ein idealer Material für die Herstellung von elektrischen Komponenten wie Steckdosen und Schaltern, die Brandunfälle effektiv verhindern können. Gleichzeitig können seine guten mechanischen Eigenschaften die Lebensdauer des Produkts sicherstellen.
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzzeichen} und Klammern auf. Formeller technischer Register. Text: Spulengitter: Der PEI-Masterbatch kann in hochtemperaturnahen Umgebungen eine gute Form und Leistung behalten, die Hitze standhalten, die während des Betriebs von der Spule erzeugt wird, und die normale Funktionsweise von elektronischen Geräten sicherstellen.
Branche der Automobilindustrie
Domäne: Herstellung von Ausrüstungen für Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Peripherale Komponenten des Motors, wie Motorhaube, Einlassrohr, Kühlergrill usw. PEI-Masterbatch kann die hohe Temperatur im Motorraum standhalten und verfügt gleichzeitig über eine gute chemische Korrosionsbeständigkeit und mechanische Eigenschaften, wodurch das Gewicht von Fahrzeugen reduziert und die Kraftstoffeffizienz verbessert werden kann.
Automobil-Elektronik-System: verwendet zur Herstellung von Elektrokontakten, Sicherungskasten und anderen Komponenten für Fahrzeuge. Die elektrischen Isolierungseigenschaften und flammsichere Eigenschaften des PEI-Masterbatch gewährleisten den sicheren und zuverlässigen Betrieb von Automobil-Elektronik-Systemen und reduzieren das Risiko von elektrischen Ausfällen.
Luft- und Raumfahrtbereich
Flugzeuginnenausrüstungsteile wie Armlehnen, Gepäckträger, Dekorpanelen in der Kabine usw. Das PEI-Masterbatch verfügt über hervorragende flammschutzende Eigenschaften, leichte Eigenschaften und gute mechanische Eigenschaften, die den strengen Anforderungen von Materialien in der Luft- und Raumfahrtindustrie entsprechen und die Flugsicherheit und -komfort verbessern können.
Flugzeugmotorkomponenten: Einige nicht kritische strukturelle und unterstützende Komponenten, die für die Herstellung von Motoren verwendet werden können, wie z. B. Lüfterabdeckungen, Führungslamellen usw. Die Stabilität und die guten mechanischen Eigenschaften von PEI-Masterbatch bei hohen Temperaturen ermöglichen es, die hohen Temperaturen und den hohen Druck während des Motorenbetriebs zu überstehen.
Medizinisches Fachgebiet
Medizinische Geräte: z. B. Griffen von chirurgischen Instrumenten, medizinische Spritzen, Infusionssets usw. PEI-Masterbatch verfügt über eine gute Biokompatibilität, chemische Korrosionsbeständigkeit und hohe Festigkeit, was den Anforderungen bei der Verwendung von medizinischen Geräten entspricht. Gleichzeitig ist es einfach zu verarbeiten und zu formen und kann in verschiedene komplexe geformte Komponenten für medizinische Geräte umgewandelt werden.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Gehäuse für medizinisches Gerät: PEI-Masterbatch hat eine gute optische Qualität und eine gute Wetterbeständigkeit, die die elektronischen Komponenten und mechanischen Teile im medizinischen Gerät schützt. Gleichzeitig verbessert seine flammsichere Leistung die Sicherheit des medizinischen Geräts bei der Verwendung.
Andere Bereiche
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Im Bereich der Optik verfügt PEI-Masterbatch über hervorragende optische Eigenschaften und kann zur Herstellung optischer Komponenten wie optischer Linsen und Faseranschlüsse verwendet werden, die den hohen Präzisionsanforderungen von Materialien im optischen Bereich entsprechen.
Im industriellen Bereich kann es verwendet werden, um verschiedene industrielle Komponenten wie Gelenke, Lager, Dichtungen usw. herzustellen. Die hohe Festigkeit, Abriebfestigkeit und chemische Korrosionsbeständigkeit des PEI-Masterbatch ermöglichen es, lange Zeit in harten industriellen Umgebungen stabil zu arbeiten.




