

PEIマスターバッチ、別名ポリエーテリミドマスターバッチは、主にポリエーテリミド(PEI)から構成される高性能エンジニアリングプラスチックのマスターバッチです。PEIは、無定形のポリエーテリミドから作られ、色は琥珀色で、優れた機械的、熱的、化学的、および電気的特性を備えています。
基本特性
物理的特性
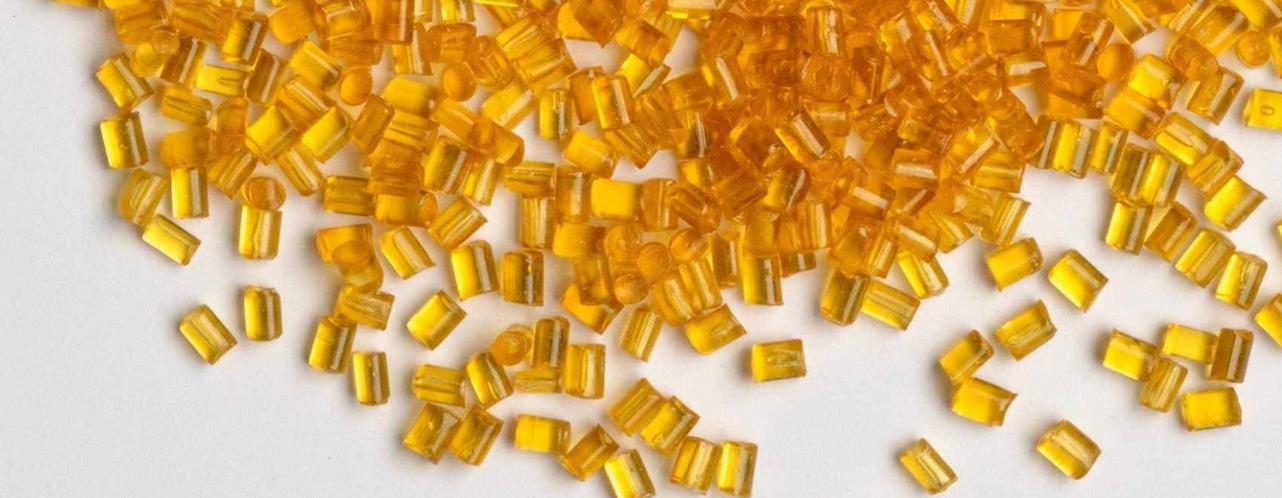
外観と形状: PEIマスタバッチは、通常、1.28〜1.42 g/cm³の密度を有する、淡黄色から琥珀色の透明または半透明の粒状物質として見られます。
寸法安定性: 優れた寸法安定性を備えており、さまざまな環境条件下でも安定した寸法を維持できます。
熱膨張係数:熱膨張係数は小さく均一であり、温度変化時でも部品の寸法精度を維持することができます。
機械的特性
強度と弾性係数:優れた強度と弾性係数を備えており、耐引張強度は最大15000ポンド/平方インチであり、190℃で6000ポンド/平方インチのままです。
耐久性: 破断時の伸長率が高い (60〜80%) ため、優れた靭性を持ち、部品のホックとループ構造に対する設計の自由度が高まります。
耐クリープ性と耐疲労性: 長期間の低い応力荷重下では、表面モジュラスの変化は無視でき、高温および高応力下ではのみクリープ特性を考慮する必要があります。
熱性能
長期使用温度: PEIマスタバッチの長期使用温度範囲は、製品仕様と添加剤により、150℃から170℃です。
短期耐熱性:短期耐熱性はさらに優れており、180℃~200℃の高温にも損傷を受けずに耐えることができます。
熱安定性:高温下でも高い強度、剛性、耐摩耗性を維持できます。
化学安定性
耐化学性: ほとんどの炭化水素、アルコール、すべてのハロゲン化溶剤、無機酸、短期間の弱アルカリに対する優れた耐食性を備えています。
分解耐性:10000時間沸騰した水に浸した後、引張強度は85%以上のままです。
電気性能
電気性能:安定した誘電率、誘電損失、および広い周波数および温度範囲で極めて高い誘電強度を備えており、電子および電気産業で最も好まれる材料です。
不燃性
添加物を使用せずに優れた天然耐燃性、固有耐燃性、低煙性を備えており、酸素指数は47%、燃焼評価はUL94-V-0です。
加工性
成形可能性:ほとんどの熱可塑性成形方法(注射成形、押出成形、ブローモールディングなど)を使用して加工できますが、吸収した水分を除去するために加工前に乾燥する必要があります。
タイプ
補強材料別に分類
グラスファイバー強化PEIマスターバッチ: PEI樹脂にグラスファイバーを添加すると、材料の強度、剛性、および熱安定性が大幅に向上します。たとえば、米国のRTP 2103Zは、高い機械性能が必要な自動車部品や電子・電気製品のケースなどの射出成形品に適しています。
カーボンナノ入りPEIマスターバッチ:カーボンナノ材料を添加することで、PEIマスターバッチに優れた導電性、静電気防止性、そして良好な機械的・熱的特性をもたらすことができます。例えば、米国のRTP 2199X89189Cは、静電気保護が必要な電子機器部品、航空宇宙、その他の分野で使用できます。
Aromatic polyamide fiber filled PEI masterbatch: Adding aromatic polyamide fiber can improve the wear resistance, impact resistance, and high temperature resistance of PEI masterbatch. Like RTP’s 2100AR15TFE15 in the United States, it is commonly used to manufacture high-performance mechanical parts, wear-resistant components, etc.
機能的特性による分類
導電性PEIマスターバッチ:導電性充填剤を添加することで、PEIマスターバッチは優れた導電性を持ち、電子デバイスのケース、回路基板など、静電気放電、電磁波遮蔽、その他の機能が必要な製品の製造に使用できます。
静電気防止PEIマスターバッチ:製品の表面に静電気の発生を効果的に防ぎ、埃や火花の電気的吸着などの問題を回避できます。電子部品の包装、クリーンルーム用品など、静電気に敏感な環境に適しています。
難燃性PEIマスターバッチ:PEIマスターバッチに難燃性を追加し、材料の火災安全性に関するさまざまな分野の要件を満たすことができます。建設、航空宇宙、電子機器などの業界で、厳しい難燃性性能要件を持つ部品に広く使用されています。
処理方法による分類
注入用PEIマスターバッチ:流動性と成形性が良いため、注入成形プロセスに適しており、プラスチックシェルや部品などのさまざまな複雑な形状の製品を生産できます。代表的なものとして、シャバーファウンデーション(旧GE)の2200Rと1110F、米国のRTPの2285Aがあります。
押出グレードのPEIマスタバッチ:良好な溶融強度と押出安定性を備え、押出成形プロセスに適しており、パイプ、シート、フィルムなどの製品の製造に使用できます。
スピニンググレードPEIマスターバッチ:特殊な配合と加工技術を用いることで、スピニングに適した特性を有し、繊維、ろ過材料などの分野での生産に使用できます。
さらに、窒化ボロンナノチューブを添加した強化PEIマスターバッチなど、特殊なタイプのPEIマスターバッチもあり、これらのマスターバッチは材料の機械的および熱的特性を大幅に向上させることができ、高性能部品の製造やその他の分野における3D印刷に適しています。
フォーミュラ比
回路基板用の長いガラス繊維強化PEI材料を金属化するのが簡単
成分: 24.5-56.5部 PEI樹脂、20-40部連続ガラス繊維、5-10部無機充填剤マスターバッチ、15-20部無機充填剤マスターバッチ、2-3部相溶性剤、1-1.5部酸化防止剤、0.5-1部潤滑剤。
説明:無機フィラーマスタバッチは、5〜10μmの粒径を有するマグネシウム水酸化物、アルミニウム水酸化物、および炭酸カルシウムのいずれかまたはそれらの混合物である。無機フィラーマスタバッチは、20〜40μmの粒径を有するアルミナ、ボロンニトリド、および二酸化ケイのいずれかまたはそれらの混合物である。相溶性調整剤は、POE-g-MAH、POE-g-GMA、およびSEBS-g-MAHのいずれかまたはそれらの混合物である。酸化防止剤は、酸化防止剤1076、酸化防止剤168、および酸化防止剤1098のいずれかまたはそれらの混合物である。潤滑剤は、エルクアミド、亜鉛ステアレート、およびエチレンビステアレートのいずれかまたはそれらの混合物である。
カーボンナノ入りPEIマスターバッチ(参考のみ)
成分: 90-95部 PEI樹脂、5-10部炭ナノ材料、0.5-1部酸化防止剤、0.5-1部分散剤。
説明:炭素ナノ材料には炭素ナノチューブ、グラフェンなどがあり、抗酸化剤としては抗酸化剤1010や抗酸化剤168などが選択できます。炭素ナノ材料をPEI樹脂中に均一に分散させるために、ポリエチレンワックスやEBSなどの分散剤を使用します。
難燃性PEIマスターバッチ(参考のみ)
原材料: 80-90部 PEI樹脂、10-20部の難燃剤、0.5-1部の酸化防止剤、0.5-1部の潤滑剤。
説明:難燃剤として、デカブロモジフェニルエーテル、アルミニウム水酸化物、マグネシウム水酸化物などが選択できます。抗酸化剤として、抗酸化剤1076や抗酸化剤168などが選択できます。加工性を向上させるために、亜鉛ステアレートやエチレンビステアレートなどの潤滑剤を使用することができます。
ここで注意すべきことは、異なるメーカーの製品の配合比率が実際の生産において異なる可能性があることです。具体的な用途要件、製品の性能要件、および生産プロセスに基づいて調整と最適化が行われます。
生産プロセス
PEIマスターバッチの生産プロセスには、原材料の準備、混合、押出、顆粒化などの複数のステップが含まれます。以下は、その一般的な生産プロセスについての紹介です。
1. 原料の準備
樹脂の選択: 製品の性能要件に基づいて、PEI樹脂粒子の適切な種類を選択し、その純度、分子量、および分布が生産基準を満たしていることを確認します。
添加剤調製:強化材料(ガラス繊維、炭ナノ材料など)、難燃剤、酸化防止剤、潤滑剤など、さまざまな添加剤を配合量に従って正確に計量します。添加剤の品質と量はマスターバッチの性能に直接影響を与えるため、厳密に管理する必要があります。
2. ミキシング
高速混合: PEI樹脂と添加剤を高速ミキサーに入れ、よく混合します。高速回転する攪拌刃を使用することで、材料を短時間で均一に分散させることができます。一般的に、攪拌速度は毎分500~1500回、攪拌時間は10~30分です。
前処理:一部の特殊添加剤や補強材料では、前処理が必要になる場合があります。たとえば、グラスファイバーはPEI樹脂との接着性を向上させるために表面結合処理を受ける必要があります。また、炭ナノ材料は凝集を防ぐために分散処理が必要です。
3. 押出
供給: 混合された材料をエクストラーダのホッパーに入れて、スクリューの回転によってエクストラーダの加熱ゾーンへ運搬します。
プラスチケ化加熱: エクストラーダの加熱ゾーンは通常複数のセクションに分かれており、材料は電気加熱やその他の加熱方法により、異なる温度で徐々に溶融状態に加熱されます。PEI樹脂の溶融温度は比較的高く、一般的に300〜380℃です。
シール混合: スクリューの回転によって、材料は強いシールと混合効果を受け、添加剤がPEI樹脂と完全に混ざり、さらに均一に分散します。スクリューの長さ対直径比と溝の深さは、混合効果に大きな影響を与えます。
押出成形: プラスチケ化されて混合された材料は、スクリューの押し力によって押出機のヘッドから押し出され、溶融状の連続的なストリップまたはシートを形成します。
4. 顆粒化
空気冷却または水冷却:押出された溶融物は、空気冷却または水冷却によって冷却され、形状が付けられます。空気冷却方法では、熱を取り除くために空気の対流を利用し、冷却速度は遅いですが、製品の表面品質は優れています。水冷却方法では、溶融物を直接水に浸します。冷却速度は速いですが、製品の表面に水の痕が生じる可能性があります。
粒化: 冷却されたストリップまたはシートを粒化機で切断し、所望のサイズの粒を生成します。粒化機の切断速度と切断方法により、粒の形状とサイズの精度が決定されます。
5. 後処理
乾燥: 粒化後のPEIマスターバッチには多少の水分が含まれているため、水分を除去し、その後の加工中に気泡や銀線などの欠陥が発生しないように乾燥する必要があります。乾燥温度は一般的に100〜150℃の間で、乾燥時間は2〜4時間です。
スクリーニング:振動スクリーンまたは他のスクリーニング装置を使用して、母粒をスクリーニングし、大きすぎるまたは小さすぎる粒子を除去し、製品の均一な粒度分布を確保します。
6. 包装
加工済みのPEIマスターバッチを、湿気や汚染を防ぐために密閉された袋や包装袋に入れます。環境要求事項が高い製品の場合、乾燥剤を包装に添加する必要がある場合や、真空包装を使用する必要がある場合もあります。
生産プロセス全体において、温度、圧力、速度、時間など各リンクのプロセスパラメータを厳密に制御し、品質検査装置を通じて製品の性能をリアルタイムで監視・分析することで、生産されるPEIマスターバッチの品質が安定し、要件を満たしていることを確認します。
生産設備
PEIマスターバッチを生産する設備には主に次の種類があります。
ミキシング機器
高速ミキサー:PEI樹脂とさまざまな添加剤を完全に混合するために使用されます。その作動原理は、高速回転する攪拌羽根によって混合ドラム内で強い対流とせん断効果を生成することで、材料の均一な混合を実現します。この装置は、混合速度が速く、混合効果が良いという利点があり、短時間で材料の高い混合均一性を実現できます。
デュアル惑星ミキサー:高い混合要件を必要とする場合、特に添加物の含有量が低い場合や特別な混合効果が必要な場合に適しています。ミキシングバケット内で回転する二つの惑星式攪拌刃があり、複雑な物質流れパターンを生成でき、混合の均一性と細さをさらに向上させ、物質の凝集や局所的な不均一な混合を効果的に回避できます。
押出設備
シングルスクリューエキストラクター: 構造は比較的単純で、スクリュー、バレル、加熱装置、ヘッド、および伝達システムから構成されます。スクリューはバレル内で回転し、ホッパーからマシンヘッドに材料を運び、同時に加熱装置を通じて材料を徐々に溶融状態にします。比較的単純な製品構造と低い生産要件を備えたPEIマスターバッチの生産に適しており、操作が簡単で保守コストが低いという利点があります。
ツインスクリュー練り出し機: 2つの連動するスクリューを備え、より強力な輸送能力、せん断力、および混合効果を提供します。2つのスクリューの連動領域で、材料は強いせん断と摩擦を受け、添加剤とPEI樹脂がより完全に混合され分散することができます。特に、高い分散性が必要な炭ナノ材料や特殊難燃剤などを添加した高性能かつ高需要のPEIマスターバッチの製造に適しています。出力は比較的高く、スクリューの回転速度や温度分布などのパラメーターを調整することで、製品品質を正確に制御できます。
粒化装置
空気冷却型ダイス面ホットカットグラニュレータ:押出溶融物がダイスヘッドから押出された後、すぐに回転するカッターで粒子にカットされ、粒子は空気冷却システムで冷却されます。このグラニュレータは、規則的な形状と滑らかな表面を持つ粒子を生成します。空気冷却方法は、水冷却によって引き起こされる可能性のある表面の水痕の問題を回避できるため、粒子の外観品質に高い要求を持つPEIマスターバッチの生産に適しています。
水中ペレタイザー:押出溶融物を直接水中に浸漬し、水中でペレタイズします。水の優れた冷却効果と粒子の高速冷却速度により、粒子の付着を効果的に防ぎ、高い生産効率を実現できます。しかし、装置構造は比較的複雑で、専用の水循環システムと粒子乾燥システムが必要となり、大規模生産や粒子の冷却速度に高い要求が必要な状況に適しています。
乾燥装置
熱風循環乾燥オーブン:乾燥オーブン内の熱風は循環ファンを通じて連続的に循環し、PEIマスターバッチを均一に加熱・乾燥します。これにより、乾燥温度が均一で、操作が簡単になるという利点があります。マスターバッチの特性と乾燥要件に応じて、異なる乾燥温度と時間を設定できます。
真空乾燥機: 真空環境下でマスターバッチを乾燥すると、水の沸点が低下し、水の蒸発速度が加速され、高温下でのマスターバッチの性能に影響が及ばないようになります。高い乾燥要件を持つ、高温下で酸化や劣化が容易なPEIマスターバッチに適しています。乾燥したマスターバッチの水分含量が低く、品質がより安定します。
補助機器
給餌機:原材料を保管容器から混合装置や押出機のホッパーに運ぶために使用され、自動化された給餌、生産効率の向上、手作業の負担の軽減を可能にします。一般的な種類にはねじ給餌機、空気圧輸送給餌機などがあります。
測定機器:電子秤、流量計などを使用し、各種原材料の加えられた量を正確に測定し、配合物の正確性を確保することで、製品品質の安定性を確保します。
試験機器:溶融流動速度試験機、機械性能試験機、熱性能試験機など。生産プロセスにおける原材料、半製品、製品の性能試験に使用され、問題をタイムリーに発見し、生産プロセスを調整することで、製品が品質基準を満たすことを確認します。
PEIマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce PEI masterbatch. Our PEIマスターバッチエクストルーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
エキストルダーは、PEIマスタバッチを生産するための主要な設備の一つです。PEI樹脂の特性と生産プロセスの要件を考慮すると、エキストルダーには次の要件があります。
温度制御
高温耐性: PEI樹脂の溶融温度は比較的高く、一般的に300〜380℃の間です。そのため、エクストラーダにはこの高温範囲に安定して到達し、維持できる加熱能力が必要です。効率的な電熱素子またはその他の加熱方法、例えば熱油加熱を使用することで、材料バレルの各セクションを均一に所定の温度に加熱できるようにします。
温度の均一性: PEI樹脂の良好な可塑化と添加剤の均一な分散を確保するため、エクストラーダの筒の軸方向と径方向の温度は高い均一性を要します。このため、加熱システムには、さまざまな場所からの温度フィードバックに基づいてリアルタイムで調整できる精密な温度制御装置が必要であり、同時に材料シリンダーの優れた断熱性能を確保し、熱損失を低減する必要があります。
迅速な応答: 生産プロセス中、さまざまな生産状況や製品要件に応じて温度を迅速に調整する必要がある場合があります。たとえば、製品仕様や原材料のバッチを変更する場合、新しいプロセスパラメータに適応するために、適時に温度を調整する必要があります。したがって、エクストラーダの温度制御システムには、高速な応答能力が必要であり、短時間で正確な温度調整を実現できる必要があります。
ねじ設計
高トルク: PEI樹脂の溶融物は高い粘度を持ち、押し出し中に材料を前方に押し進めるために大きなトルクが必要です。そのため、押出機のねじは高いトルク荷重に耐える十分な強度と剛性を備えている必要があり、駆動システムも、ねじの安定した回転と材料の滑らかな押し出しを確保するために、対応する高いトルク出力を提供する必要があります。
特殊な糸構造:良好な混合および分散効果を得るために、スクリューの糸構造には通常、特別な設計が必要です。たとえば、グラデーションスクリューを使用すると、スクリューゴーーブの深さが供給セクションから均質化セクションに向かって徐々に浅くなり、押し出し中に材料に対するせん断および圧縮効果が強化され、PEI樹脂の可塑化と添加剤の均一な分散に有利になります。また、スクリューに混合セクションを設置することもできます。たとえば、ピンスクリュー、バリアースクリュー、その他の構造を使用すると、材料の混合効果をさらに向上させることができます。
長さと直径の比率: 長い長さと直径の比率は、スクリュー内部の材料の完全なプラスチケーション、混合、および均一化に有利です。PEIマスターバッチの製造では、一般的にスクリューのアスペクト比が25〜40の間であることが求められます。長いアスペクト比は、滞在時間とせん断力を増やし、添加剤がPEI樹脂とより完全に混合し、反応することを可能にします。これにより、マスターバッチの品質と性能が向上します。
材料の選定
耐摩耗性:PEI樹脂とその添加剤が押出時のねじと筒の内壁に対して強い摩耗効果をもたらすため、特にグラスファイバーや炭素ナノ材料などの強化材料が添加されている場合、摩耗はより深刻です。そのため、ねじと筒は通常、38CrMoAlA鋼などの耐摩耗性に優れた合金鋼材から製造され、表面硬度と耐摩耗性を向上させるために窒化処理または硬質クロムめっき処理を受け、設備の寿命を延長します。
腐食防止:一部の添加剤は、難燃剤、潤滑剤など特定の腐食性を有する場合があります。設備が腐食して製品の品質や性能に影響を与えるのを防ぐため、エクストルーダーの接触部には優れた腐食防止性が必要です。設備を腐食から保護するために、金属表面にステンレス鋼素材またはテフロンコーティングなどの耐腐食性コーティングを選択することができます。
正確性
正確な供給: エクストラーダの供給システムには、配合に従ってさまざまな原材料を正確に加える高精度の計量能力が必要です。重量減少式供給装置や体積式供給装置を使用する場合でも、原材料の供給量を正確に制御する必要があり、品質の安定性と一貫性を確保するために測定精度は一般的に±1%以内である必要があります。
溶融物の測定:押出プロセス中、均一な品質と安定したサイズを確保するために、溶融物の流量を正確に測定および制御する必要があります。通常、溶融ポンプなどの機器を使用して、溶融物の流量を正確に測定および制御します。溶融ポンプの速度を調整することで、押出量を正確に制御でき、測定精度は±0.5%以内に達します。
自動制御
プロセスパラメータの監視: エクストラーダには、温度、圧力、スクリュースピード、溶融流量などのさまざまなプロセスパラメータをリアルタイムに監視および表示できる包括的な自動化制御システムが備わる必要があります。オペレーターは、制御システムを通じて生産プロセス中のさまざまなパラメータの変化を直感的に理解し、必要に応じて調整を行うことで、生産プロセスの安定性と製品品質を確保できます。
故障診断と警報: 自動化制御システムには、装置の運転中に高温、異常な圧力、モータの過負荷などの異常状況をタイムリーに検出し、警報信号を発する故障診断機能が備わる必要があります。また、システムは故障情報を自動的に記録できるようになっており、メンテナンス担当者が故障を迅速に特定して解決できるようにし、装置の停止時間を短縮し、生産効率を向上させます。
リモート制御とデータ管理:生産プロセスのインテリジェント管理を実現するため、現代のエキスプラーラは通常、リモート制御とデータ管理機能もサポートしています。ネットワーク接続を介して、オペレーターはエキスプラーラを遠隔操作および監視でき、生産プロセスの集中管理を実現します。同時に、システムは生産データを保存、分析、統計的に分析することができ、生産の最適化と品質向上の基盤を提供します。
アプリケーション
PEIマスターバッチには、高温安定性、高い機械強度、優れた難燃性、および優れた電気絶縁性など、さまざまな優れた特性があります。そのため、さまざまな分野で幅広い用途があります。主な適用分野は次のとおりです。
電子・電気分野
コネクタ:PEIマスターバッチは、優れた電気絶縁性能、高温安定性、および機械的強度を備えており、さまざまな複雑な環境における電子コネクタの要件を満たすことができ、信号伝送の安定性と信頼性を確保します。
ソケットとスイッチ:PEIマスターバッチの高い難燃性により、ソケットやスイッチなどの電気部品の製造に最適な材料となり、火災事故を効果的に防ぐことができます。同時に、優れた機械特性により、製品の寿命を確保できます。
コイルスケルトン:PEIマスターバッチは、高温環境下で良好な形状と性能を維持し、コイルの運転中に発生する熱に耐え、電子デバイスの正常な動作を保証します。
自動車産業分野
エンジン周辺部品:エンジンフード、インテークパイプ、ラジエータグリルなど。PEIマスターバッチは、エンジン室内の高温環境に耐えることができ、同時に優れた化学的耐食性と機械的特性を備えているため、車両の重量を軽減し、燃費を向上させることができます。
自動車電気システム:電気コネクター、ヒューズボックス、および自動車用のその他の部品の製造に使用されます。PEIマスターバッチの電気絶縁性と難燃性により、自動車電気システムの安全かつ信頼性の高い運用が可能になり、電気故障のリスクが低減します。
航空宇宙分野
航空機内装部品:シートアームレスト、荷物ラック、機内装飾パネルなど。PEIマスターバッチは優れた難燃性、軽量性、および良好な機械的特性を備えており、航空宇宙産業における厳しい材料要件を満たし、飛行の安全性と快適性を向上させることができます。
航空機エンジン部品:エンジンの製造に使用できる、非重要な構造部品および補助部品の一部、例えばファンカバー、ガイドベーンなど。PEIマスターバッチの高温下での安定性と優れた機械特性により、エンジン運転中の高温高圧環境に耐えることができます。
医療分野
医療機器:例えば、手術器具の持ち手、医療注射器、輸液セットなど。PEIマスターバッチは、優れた生体適合性、耐化学腐食性、高強度を備え、医療機器の使用に対する要件を満たすことができます。同時に、加工や成形が容易であり、さまざまな複雑な形状の医療機器部品を作ることができます。
医療機器のケース:PEIマスターバッチは、良好な外観品質と耐候性を備え、医療機器内の電子部品と機械部品を保護することができます。また、難燃性の性能により、使用中の医療機器の安全性も向上します。
その他の地域
光学分野では、PEIマスターバッチは優れた光学特性を有し、光学レンズやファイバコネクタなどの光学部品の製造に使用でき、光学分野における材料の高精度要件を満たすことができます。
産業分野では、ギヤ、ベアリング、シールなどのさまざまな産業部品の製造に使用できます。PEIマスターバッチの高強度、耐摩耗性、耐化学的腐食性により、過酷な産業環境下でも長期間安定して機能することができます。




