

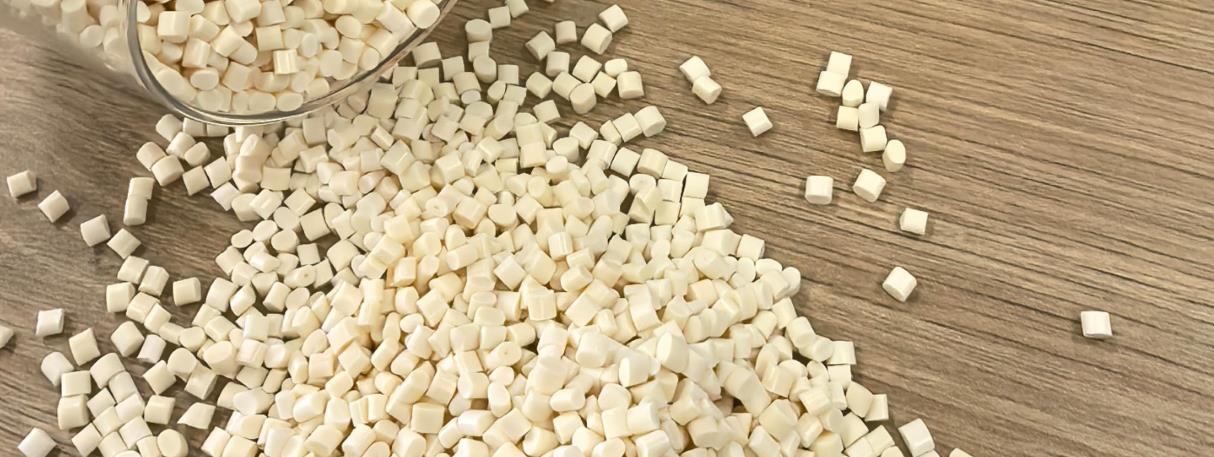
El masterbatch PPA se elabora mezclando LLDPE (polietileno de baja densidad lineal) como resina portadora, añadiendo polímeros fluorados en alta concentración y granulando mediante un proceso especial. El masterbatch PPA es un masterbatch funcional de procesamiento de plásticos modificados con fluoruro orgánico, utilizado principalmente para mejorar el rendimiento de procesamiento de resinas de poliolefinas. Se utiliza ampliamente en productos de procesamiento como películas sopladas, moldeo por soplado, extrusión, extrusión y otros, tales como películas, películas fundidas, tuberías, cables, láminas, monofilamentos, fibras, etc.
Clasificación
El masterbatch PPA se clasifica normalmente de la siguiente manera:
Clasificaciónpor función
Masterbatch reológico: también conocido como masterbatch de nivelación, es un masterbatch funcional de procesamiento de plásticos modificados con fluoruro orgánico. Puede mejorar eficazmente el rendimiento de procesamiento de la resina de poliolefinas con una cantidad de adición extremadamente baja, como la reducción de defectos de superficie y la eliminación de la fractura del fundido. Se utiliza ampliamente en productos de procesamiento como películas sopladas, moldeo por soplado, extrusión y otros, tales como películas, tuberías, cables, etc.
Masterbatch antistático: puede conferir a los productos plásticos propiedades antistáticas, evitar que se acumule polvo en la superficie del producto debido a la electricidad estática, mejorar la limpieza y el rendimiento del producto, y se utiliza comúnmente en campos como la electrónica y el embalaje que son sensibles a la electricidad estática.
Masterbatch retardante de llama: su adición a los plásticos puede hacerlos retardantes de llama, prevenir o retrasar la combustión de los plásticos y mejorar el rendimiento de seguridad contra incendios de los productos plásticos. Se utiliza ampliamente en industrias como la construcción, el automóvil y la electrónica.
Masterbatch de color: se utiliza para colorear los plásticos, puede dispersar uniformemente diversos pigmentos en la resina portadora para producir masterbatch de color, y luego añadirlo a la matriz plástica para obtener el color deseado para los productos plásticos. Tiene las ventajas de un color brillante, buena dispersabilidad y fácil uso.
Clasificaciónpor portador
Masterbatch portador de poliolefinas: como el masterbatch PPA soportado por poliolefinas como el polietileno de baja densidad (LDPE), el polietileno de baja densidad lineal (LLDPE), el polietileno de alta densidad (HDPE), el polipropileno (PP), etc. Este tipo de masterbatch tiene una buena compatibilidad con la resina de poliolefinas y puede desempeñar un buen papel en el procesamiento de plásticos de poliolefinas, ampliamente utilizado en la producción de productos plásticos de poliolefinas.
Otro masterbatch portador: además de los portadores de poliolefinas, también existe el masterbatch PPA basado en poliéster (PET), poliamida (PA) y otros portadores, que son adecuados para el procesamiento de plásticos de ingeniería correspondientes. En función de los requisitos de rendimiento y las características de procesamiento de diferentes plásticos de ingeniería, se puede seleccionar un masterbatch PPA adecuado para mejorar su rendimiento de procesamiento o conferirles funciones específicas.
Clasificación por tipo de polímero fluorado
Masterbatch PPA de fluoroelastómero: tiene buena elasticidad y flexibilidad, lo que puede mejorar en cierta medida la resistencia a los agentes atmosféricos, la resistencia a la corrosión química y la resistencia al desgaste de los productos plásticos. Se utiliza comúnmente en productos plásticos para exteriores o en ocasiones con altos requisitos de resistencia química.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Masterbatch PPA basado en fluororesina: Masterbatch PPA basado en politetrafluoroetileno (PTFE), fluoruro de polivinilideno (PVDF), etc. La fluororesina tiene excelentes propiedades, como resistencia a altas temperaturas, resistencia a la corrosión química y bajo coeficiente de fricción. Añadiéndola a los plásticos, puede mejorar significativamente las propiedades relevantes de los productos plásticos, lo que la hace adecuada para algunos campos especiales con requisitos de alto rendimiento, como la aviación, la química, la electrónica, etc.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Relación de fórmula
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La relación de fórmula del masterbatch de PPA puede variar según las diferentes funciones, vehículos y requisitos de aplicación. A continuación se muestran algunos ejemplos de relaciones de fórmula aproximadas para el masterbatch de PPA común:
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Masterbatch reológico
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Polímero fluorado: generalmente representa entre el 1% y el 10% de la masa total del masterbatch, como el polvo micro de politetrafluoroetileno (PTFE) o el fluorelastómero, que puede mejorar eficazmente las propiedades reológicas del procesamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Resina portadora: generalmente representa entre el 80% y el 95%, las resinas poliolefinas utilizadas comúnmente incluyen polietileno de baja densidad (LDPE), polietileno de baja densidad lineal (LLDPE) o polipropileno (PP), que proporcionan un buen rendimiento de procesamiento para el masterbatch y compatibilidad con la resina matriz.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Dispersante: con un contenido de aproximadamente el 3% -10%, como ácido esteárico, sales de ácido esteárico, etc., ayuda a dispersar uniformemente los polímeros fluorados en la resina portadora.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatch antistático
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Los agentes antistáticos, que representan entre un 5% y un 20% de la masa del masterbatch, suelen incluir sales de amonio cuaternario, aminas etoxiladas, etc., y son componentes clave que confieren a los productos plásticos propiedades antistáticas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Resina portadora: generalmente representa entre el 60% y el 85%, y se pueden seleccionar resinas con buena compatibilidad con el plástico procesado, como PE, PP, etc., para dispersar de manera uniforme los agentes antistáticos en los productos plásticos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Otros aditivos: incluidos dispersantes, antioxidantes, etc., con una cantidad total generalmente de alrededor del 5% al 15%, utilizados para mejorar el rendimiento de procesamiento y la estabilidad del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Masterbatch retardante de llama
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Retardante de llama: Tiene un alto contenido, generalmente del 40% al 80% de la masa total del masterbatch. Los retardantes de llama inorgánicos comunes incluyen retardantes de llama basados en halógenos, retardantes de llama basados en fósforo, hidróxido de aluminio, hidróxido de magnesio y sus sistemas compuestos, que son los componentes principales para lograr la función de retardante de llama en los plásticos.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Resina portadora: que representa entre el 15% y el 40%, se puede seleccionar una resina adecuada según las diferentes matrices plásticas, como PP, PE, PET, etc., para transportar y dispersar los retardantes de llama.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Agente sinérgico: generalmente representa entre un 5% y un 15%, como trióxido de antimonio, etc. Cuando se utiliza en combinación con retardantes de llama, puede mejorar el efecto retardante de llama y reducir la cantidad de retardante de llama utilizado.
Masterbatch
Pigmentos: Dependiendo de la profundidad de color y la concentración requeridas, generalmente representan entre el 10% y el 50% de la masa del masterbatch, incluyendo pigmentos orgánicos e inorgánicos, y son componentes clave que dan color a los productos plásticos.
Resina portadora: que representa entre el 40% y el 80%, y que se utiliza comúnmente en PE, PP, PET, etc. Es necesario que tenga una buena compatibilidad con la matriz plástica coloreada y que sea capaz de dispersar uniformemente el pigmento en el producto plástico.
Dispersantes: que representan aproximadamente entre el 5% y el 10%, como ácidos grasos y sus ésteres, cera de polietileno, etc., ayudan a dispersar completamente los pigmentos en la resina portadora y mejoran el efecto de coloración del masterbatch de color.
Cabe señalar que los ratios de fórmula anteriores son solo un rango aproximado. En la producción real, es necesario optimizar y ajustar en función de los requisitos específicos de la aplicación, los tipos y propiedades de las matrices plásticas, la tecnología de procesamiento y otros factores para obtener productos de masterbatch de PPA con un rendimiento excelente.
Proceso de producción
El proceso de producción del masterbatch de PPA generalmente incluye etapas tales como preparación de materias primas, mezcla, extrusión en fusión, granulación de enfriamiento, etc. A continuación, se ofrece una introducción específica:
1. Preparación de materias primas
Selección de resinas de base: En función de los requisitos de aplicación del masterbatch de PPA, se seleccionan resinas de base adecuadas, como polietileno (PE), polipropileno (PP), poliamida (PA), etc. La resina de base debe tener una buena fluidez, estabilidad térmica y compatibilidad con otros aditivos.
Selección de aditivos: Se seleccionan los aditivos correspondientes en función de la función del masterbatch, tales como modificadores reológicos, agentes antistáticos, retardantes de llama, pigmentos, etc. Se debe garantizar que la pureza, el tamaño de partícula y el rendimiento de los aditivos cumplan con los requisitos de producción.
2. Mezcla
Mezcla previa: Se mezcla la resina de base y los aditivos según la relación de fórmula diseñada en un mezclador de alta velocidad u otro equipo de mezcla. Al agitar, el aditivo se dispersa uniformemente sobre la superficie de las partículas de resina de base para formar una mezcla preliminar.
Mezcla a alta velocidad: Para mejorar aún más el efecto de mezcla, se puede utilizar un mezclador de alta velocidad. Durante el proceso de mezcla a alta velocidad, el material está sujeto a un fuerte cizallamiento y fricción, lo que hace que la mezcla entre el aditivo y la resina de base sea más uniforme, y también ayuda a aumentar la temperatura del material, preparándolo para la posterior extrusión en fusión.
3. Extrusión en fusión
Selección del extrusor: Se elige el tipo y la especificación adecuados de extrusor en función del tamaño de producción y los requisitos del producto. Los tipos comunes incluyen extrusores de un solo tornillo y extrusores de doble tornillo. Los extrusores de doble tornillo tienen un mejor rendimiento de mezcla y capacidad de autolimpieza, y son adecuados para la producción de masterbatch de PPA que requiere una alta eficiencia de mezcla.
Heating and melting: Add the mixed material into the extruder hopper and heat it to a molten state through the extruder’s heating system. Different base resins and additives have different melting temperatures, and it is necessary to accurately control the temperature of each section of the extruder according to the specific situation to ensure that the material is extruded in a good flow state.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Extrusión por tornillo: Bajo la rotación y el empuje del tornillo, el material fundido se somete a cizallamiento, extrusión y mezcla en el cilindro del extrusor, dispersando de manera uniforme el aditivo en el fundido de la resina base. Los parámetros, como la velocidad del tornillo, el paso y la relación de compresión, tienen un impacto significativo en el efecto de extrusión y la calidad de la mezcla de los materiales, y deben ajustarse según la situación de producción real.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: 4. Granulación de enfriamiento
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Enfriamiento y moldeado: El material fundido extruido se extruye en tiras o filamentos a través de la cabeza de la matriz y luego entra en el dispositivo de enfriamiento para enfriarse y moldearse. Habitualmente, existen dos métodos de enfriamiento: enfriamiento por aire y enfriamiento por agua. El enfriamiento por aire es adecuado para masterbatch con altos requisitos de calidad de la superficie, mientras que el enfriamiento por agua tiene las ventajas de una velocidad de enfriamiento rápida y una alta eficiencia de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Granulación: Después del enfriamiento, la tira o el material de seda se corta en gránulos de una longitud determinada mediante un granulador para obtener productos de masterbatch PPA. La velocidad de la herramienta y la longitud de corte del granulador se pueden ajustar según los requisitos del producto para garantizar un tamaño de partícula uniforme y consistente del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los paréntesis. Registro técnico formal. Texto: 5. Embalaje
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Inspección de calidad: Realice una inspección de calidad del masterbatch PPA producido, incluyendo la distribución del tamaño de las partículas, la calidad de apariencia, el contenido de aditivos, los indicadores de rendimiento y otros aspectos. Solo los productos que cumplan con los estándares de calidad pueden entrar en el proceso de embalaje.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Embalaje y almacenamiento: el masterbatch de PPA que ha superado la inspección se embala según determinadas especificaciones y pesos, generalmente en bolsas de tela de plástico o bolsas de plástico, y se cierra para evitar la humedad y la contaminación del masterbatch. El masterbatch embalado se almacena en un almacén seco y ventilado, a la espera de su envío y venta.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: A lo largo de todo el proceso de producción, es necesario controlar estrictamente los parámetros del proceso de cada enlace para garantizar la calidad estable y el rendimiento confiable del masterbatch PPA. Al mismo tiempo, con el fin de mejorar la eficiencia de producción y la calidad del producto, también se pueden adoptar tecnologías y equipos de producción avanzados, como sistemas de detección en línea y sistemas de control automático.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Equipos de producción
Dominio: fabricación de equipos para la extrusión y compuestos de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: El equipo de producción de masterbatch de PPA incluye principalmente equipos de mezcla, equipos de extrusión, equipos de enfriamiento, equipos de granulado, etc. A continuación se ofrece una introducción específica:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 1. Equipos híbridos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mezclador de alta velocidad: se utiliza para mezclar preliminarmente la resina base y los aditivos según la proporción de la fórmula. Utiliza cuchillas de agitación giratorias de alta velocidad para generar una fuerte convección y cizallamiento en el recipiente de mezcla, lo que permite una mezcla rápida y uniforme de los materiales. Tiene las ventajas de una alta eficiencia de mezcla y un buen efecto de mezcla, y puede mezclar diversas materias primas de manera uniforme en un tiempo corto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Mezclador planetario dual: adecuado para ocasiones con altos requisitos de uniformidad en la mezcla. La cuchilla de agitación gira mientras gira, lo que hace que el material experimente movimientos complejos y fuerzas de cizallamiento durante el proceso de mezcla, evitando eficazmente la aglomeración y la estratificación del material, y logrando una mezcla más fina. Es especialmente adecuado para manejar formulaciones de masterbatch PPA que contienen múltiples aditivos o que tienen requisitos estrictos en cuanto a la calidad de la mezcla.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Equipos de extrusión
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Extrusor de doble hélice: Es un equipo comúnmente utilizado en la producción de masterbatch de PPA. Tiene dos hélices interconectadas que pueden generar una fuerte fuerza de corte y capacidad de transporte durante la rotación. Los extrusores de doble hélice pueden lograr mejor la mezcla, plasticización y dispersión de los materiales, y tienen buenos efectos de procesamiento en materiales con un alto contenido de aditivos o difíciles de dispersar. Al mismo tiempo, también tienen una buena capacidad de autolimpieza, lo que puede reducir los residuos de los materiales en el depósito y garantizar la estabilidad de la calidad del producto.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Extrusor de un solo tornillo: estructura relativamente simple y bajo costo. Adecuado para la producción de masterbatch de PPA con requisitos de mezcla bajos y escala de producción pequeña. El extrusor de un solo tornillo transporta los materiales hacia adelante mediante la rotación del tornillo, los calienta, los plastifica y los extruye durante el proceso de transporte. Sus ventajas son la operación sencilla y el mantenimiento fácil, pero es ligeramente inferior a los extrusores de dos tornillos en términos de efecto de mezcla y capacidad para manejar fórmulas complejas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Equipo de enfriamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Cubo: Se utiliza para el enfriamiento por agua. Coloque directamente la tira o el material filamentoso extruido del extrusor en un tanque de agua y solidifique y modele rápidamente el material gracias al efecto de enfriamiento del agua. El cubo suele estar equipado con un sistema de circulación de agua para mantener una temperatura del agua estable y garantizar un efecto de enfriamiento constante. El método de enfriamiento por agua tiene una velocidad de enfriamiento rápida, lo que puede mejorar la eficiencia de producción y es adecuado para las necesidades de enfriamiento de la mayoría de los masterbatch PPA.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sistema de enfriamiento por aire: compuesto por ventiladores, conductos de aire y soportes de enfriamiento. Después de que el material se extruye del extrusor, se enfría mediante el flujo de aire en el sistema de enfriamiento por aire. El método de enfriamiento por aire puede hacer que la superficie del masterbatch sea más suave y evitar el problema de la humedad residual causada por el enfriamiento por agua, especialmente adecuado para el masterbatch PPA con altos requisitos de calidad de la superficie, como el masterbatch de color utilizado en productos plásticos de alta gama.
Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Equipo de granulado
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Granulador de corte en caliente: Cuando el material está en estado fundido, la tira o la seda extruida se corta en partículas por una herramienta rotante. El tiempo de contacto entre la herramienta de corte y el material del granulador de corte en caliente es corto, la velocidad de corte es rápida y puede producir partículas con un tamaño uniforme y una superficie suave. Es adecuado para producir masterbatch PPA de diversas especificaciones, especialmente para la granulación de materiales de alta viscosidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Granulador de corte en frío: En primer lugar, el material extruido se enfría y se forma antes del corte y la granulación. La estructura de un granulador de corte en frío es relativamente simple y fácil de operar, pero su eficiencia de producción es relativamente baja. La calidad de la superficie y la precisión del tamaño de las partículas pueden no ser tan buenas como las del granulador de corte en caliente. Es adecuado para situaciones en las que los requisitos de apariencia de las partículas no son particularmente estrictos y la escala de producción es pequeña.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 5. Equipo auxiliar
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Máquina de alimentación: se utiliza para transportar de forma automática las materias primas al depósito del equipo de mezcla o del extrusor. Entre ellas se encuentran las alimentadoras de tornillo, las alimentadoras neumáticas, etc. La máquina de alimentación puede mejorar el nivel de automatización de la producción, reducir la intensidad laboral de la alimentación manual y garantizar la estabilidad y precisión del suministro de materias primas.
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Equipo de medición: incluye balanzas electrónicas, medidores de flujo, etc., utilizados para medir con precisión la cantidad de diversas materias primas añadidas. La medición precisa de las materias primas es crucial para garantizar la estabilidad de la calidad del producto en la producción de masterbatch de PPA. El equipo de medición puede añadir materias primas de manera precisa según la relación de fórmula establecida, evitando las fluctuaciones en el rendimiento del producto causadas por el uso inadecuado de las materias primas.
Dominio: fabricación de equipos para extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Máquina de envasado: se utiliza para envasar el masterbatch de PPA producido. Los tipos comunes incluyen máquinas de envasado automáticas y semiautomáticas, que pueden completar procesos de envasado como la pesaje, el envasado y el sellado de los materiales. La velocidad y la precisión de envasado de la máquina de envasado afectan directamente a la eficiencia de producción y la calidad del envasado del producto. Se puede seleccionar el modelo de máquina de envasado adecuado según la escala de producción y los requisitos de envasado.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch PPA
Kerke’s masterbatch extruder can be used to produce PPA masterbatch. Our Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Extrusor de masterbatch PPA has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Requisitos relacionados
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: En la producción de masterbatch de PPA, el rendimiento del extrusor es crucial para la calidad del producto y la eficiencia de la producción. A continuación se detallan los requisitos específicos del extrusor:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Buena capacidad de plastificante
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Sistema de calentamiento preciso: El sistema de calentamiento del extrusor debe ser capaz de controlar con precisión la temperatura, de modo que las materias primas PPA puedan plastificarse uniformemente dentro del rango de temperatura establecido. Por lo general, la temperatura de procesamiento de las materias primas PPA es relativamente alta, generalmente alrededor de 280-320 ℃. Los diferentes tipos de PPA y los diferentes aditivos añadidos tendrán diferentes requisitos para la temperatura de procesamiento. El sistema de calentamiento necesita tener una precisión de control de temperatura de ± 2 ℃ para garantizar que el material alcance un buen estado de plastificación, evitando la descomposición del material causada por la alta temperatura o la mala plastificación causada por la baja temperatura.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Diseño razonable de tornillos: La relación longitud/diámetro, la relación de compresión y otros parámetros del tornillo deben diseñarse de forma razonable según la fórmula y los requisitos de producción del masterbatch PPA. La relación de aspecto suele estar entre 25 y 40, y una relación de aspecto mayor es beneficiosa para la plastificación completa y la mezcla de materiales; la relación de compresión suele estar entre 3 y 5, y una relación de compresión adecuada puede compactar y plastificar gradualmente el material durante el proceso de empuje del tornillo, mejorando la calidad de la plastificación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Rendimiento de mezcla eficiente
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Optimización de la estructura del tornillo: Se utilizan componentes de tornillo híbridos diseñados especialmente, como tornillos de pines, tornillos de barrera, etc., para aumentar los efectos de cizallamiento y mezcla de los materiales dentro del cilindro del tornillo, lo que permite mezclar uniformemente la resina PPA con diversos aditivos. Por ejemplo, los pines del tornillo pueden interrumpir la trayectoria de flujo del material, promover la difusión mutua y la mezcla entre diferentes componentes, garantizar una dispersión uniforme de los aditivos en la matriz PPA y, por lo tanto, mejorar la estabilidad de rendimiento del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones} y corchetes. Registro técnico formal. Texto: Equipado con función de alimentación lateral: Para agregar mejor algunos aditivos o rellenos especiales, el extrusor debe contar con un dispositivo de alimentación lateral. La posición y la estructura del puerto de alimentación lateral deben diseñarse de manera razonable, de modo que los aditivos puedan añadirse a tiempo durante el proceso de plastificación del material y mezclarse completamente con la resina PPA. Esto puede evitar que algunos aditivos sensibles al calor se degraden o deterioren cuando se extruyen junto con el material principal a altas temperaturas durante un largo período de tiempo, y también ayuda a mejorar el efecto de mezcla, especialmente para algunos aditivos que son difíciles de dispersar. La alimentación lateral puede mejorar significativamente su dispersabilidad en la masterbatch.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Exactitud estable de la extrusión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Volumen de extrusión estable: La velocidad del tornillo y el sistema de accionamiento del extrusor deben tener una buena estabilidad para garantizar que la fluctuación del volumen de extrusión se controle dentro de un pequeño rango durante el proceso de producción. Generalmente se requiere que el coeficiente de fluctuación del volumen de extrusión no supere el ± 3% para garantizar que el masterbatch de PPA producido tenga una alta consistencia en cuanto a calidad y rendimiento. Al utilizar motores de alta precisión, reductores y sistemas de control avanzados, se puede lograr un control preciso de la velocidad del tornillo, lo que estabiliza el volumen de extrusión.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Control preciso de la presión: Durante el proceso de extrusión, los cambios de presión dentro del cilindro del tornillo pueden afectar la estabilidad de la extrusión del material y la calidad del producto. El extrusor debe estar equipado con sensores de presión precisos y sistemas de control para monitorizar y ajustar la presión dentro del tornillo en tiempo real. Por ejemplo, cuando la presión es demasiado alta, el sistema de control ajusta automáticamente la velocidad del tornillo o la tasa de alimentación para reducir la presión; cuando la presión es demasiado baja, se deben tomar medidas oportunas para aumentar la presión, asegurando que la fluctuación de presión se controle dentro de ± 0,5 MPa, lo que garantiza la estabilidad del proceso de extrusión y la fiabilidad de la calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Alta resistencia al desgaste y resistencia a la corrosión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Excelente selección de materiales: Debido al proceso de producción del masterbatch de PPA, el material provoca un desgaste significativo en el tornillo y el cilindro, especialmente cuando la fórmula contiene rellenos como fibra de vidrio y polvo de talco, el desgaste es más severo. Por lo tanto, los tornillos y los cilindros de tornillo suelen estar hechos de acero de aleación de alta resistencia al desgaste, como 38CrMoAlA, y se someten a un tratamiento de nitruración o a un tratamiento de cromado duro para mejorar la dureza de la superficie y la resistencia al desgaste, y extender la vida útil del equipo. En general, se requiere que la resistencia al desgaste de los tornillos y los cilindros de tornillo pueda satisfacer la producción continua de 5000-8000 horas o más sin necesidad de mantenimiento a gran escala o reemplazo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Diseño resistente a la corrosión: Si la fórmula del masterbatch PPA contiene algunos aditivos corrosivos, como ciertos retardantes de llama, antioxidantes, etc., el tornillo y el cilindro del extrusor también necesitan tener una buena resistencia a la corrosión. Además de seleccionar materiales resistentes a la corrosión adecuados, se pueden utilizar también recubrimientos o forros especiales anticorrosivos, como recubrimientos de politetrafluoroetileno, en la superficie de los tornillos y los cilindros de tornillo para evitar que las sustancias corrosivas corrompan el equipo, garantizando que la operación normal del equipo y la calidad del producto no se vean afectadas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Alto grado de control automático
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de marcador} y corchetes. Registro técnico formal. Texto: Sistema de control inteligente: El extrusor debe estar equipado con un sistema de control de automatización avanzado para lograr un monitoreo en tiempo real y un ajuste automático de parámetros clave, como la temperatura, la presión, la velocidad del tornillo y la velocidad de alimentación. A través de la interfaz hombre-máquina (HMI), los operadores pueden establecer y modificar fácilmente los parámetros del proceso y visualizar el estado de funcionamiento y los datos de producción del equipo. El sistema de control inteligente también debe contar con funciones de diagnóstico de fallos y de alarma, que pueden detectar a tiempo problemas en el funcionamiento del equipo y emitir alarmas, lo que permite a los operadores tomar las medidas correspondientes para mejorar la seguridad y la eficiencia de la producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Registración de datos y trazabilidad: Para garantizar la trazabilidad de la calidad del producto y optimizar el proceso de producción, el sistema de control de automatización del extrusor debe tener funciones de registro y almacenamiento de datos, que pueden registrar diversos parámetros del proceso y datos de producción durante el proceso de producción, como el tiempo de producción, los cambios de temperatura, el volumen de extrusión, etc., para cada lote. Estos datos se pueden guardar durante varios años o incluso más tiempo, lo que facilita la gestión de la producción, el análisis de la calidad y la trazabilidad del producto para las empresas, al tiempo que proporciona una base para la mejora del proceso y la optimización del equipo.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Aplicación
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El masterbatch PPA tiene un excelente rendimiento y se utiliza ampliamente en múltiples campos. A continuación se presentan algunas de sus principales aplicaciones:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Modificación de plásticos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Mejora de la resistencia al calor: el masterbatch PPA se puede utilizar para mejorar la resistencia al calor de plásticos generales, como el polipropileno (PP), el polietileno (PE), etc. En el campo de la electrónica y los aparatos eléctricos, muchos componentes necesitan funcionar de manera estable a altas temperaturas. Al agregar masterbatch PPA, las piezas de plástico pueden mantener buenas propiedades mecánicas y estabilidad dimensional en entornos de alta temperatura de 150-200 ℃, cumpliendo con los requisitos de resistencia al calor de los productos electrónicos y eléctricos.
Dominio: fabricación de equipos para extrusión y compuestos de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Mejora de las propiedades mecánicas: el masterbatch PPA puede mejorar significativamente las propiedades mecánicas de los plásticos, como la resistencia a la tracción, la resistencia a la flexión y la resistencia al impacto. En la fabricación de componentes para el sector del automóvil, como piezas del interior del automóvil y componentes periféricos del motor, la adición de masterbatch PPA a los plásticos permite resistir mayores fuerzas y impactos externos, lo que mejora la fiabilidad y la vida útil de los componentes.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Mejora de la resistencia química: el masterbatch PPA puede mejorar la resistencia a la corrosión química de los plásticos. En los campos de la ingeniería química, el embalaje de alimentos, etc., los recipientes y tuberías de plástico necesitan entrar en contacto con diversas sustancias químicas. El plástico añadido con el masterbatch PPA puede resistir la erosión de sustancias químicas como ácidos, álcalis y disolventes orgánicos, garantizando la seguridad y la estabilidad del proceso de embalaje y transporte.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica o industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Fabricación de fibras
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Producción de fibras de alto rendimiento: En la producción de fibras sintéticas, la adición de masterbatch PPA puede producir fibras con alto módulo, alta resistencia y resistencia a altas temperaturas. Estas fibras de alto rendimiento se pueden utilizar para fabricar paracaídas y trajes de vuelo en la industria aeroespacial, así como chalecos antibalas y cuerdas en el campo militar, capaces de soportar estrés y fricción extremos en condiciones extremas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Mejorar el rendimiento de teñido de las fibras: el masterbatch PPA puede mejorar el rendimiento de teñido de las fibras, facilitando su coloración y dando como resultado colores más brillantes y duraderos después del teñido. En la industria textil, esto ayuda a producir textiles de alta calidad y coloridos que satisfagan las necesidades de la moda y la ropa funcional.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Aplicaciones de película delgada
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Fabricación de películas de envasado de alto rendimiento: En el campo del envasado, el masterbatch PPA se puede utilizar para producir películas de envasado con propiedades de barrera altas, alta resistencia y buen rendimiento de sellado térmico. Esta película puede bloquear eficazmente el oxígeno, el vapor de agua y los olores, proteger los alimentos, los medicamentos y otros productos dentro del envase de las influencias ambientales externas y extender la vida útil de los productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Película agrícola: La película agrícola con masterbatch de PPA tiene una mejor resistencia al clima y rendimiento de aislamiento. Se puede utilizar al aire libre durante mucho tiempo sin envejecer ni agrietarse, mientras mantiene eficazmente la temperatura y la humedad del suelo, promueve el crecimiento de las plantas y mejora la producción y la calidad de las cosechas.




