

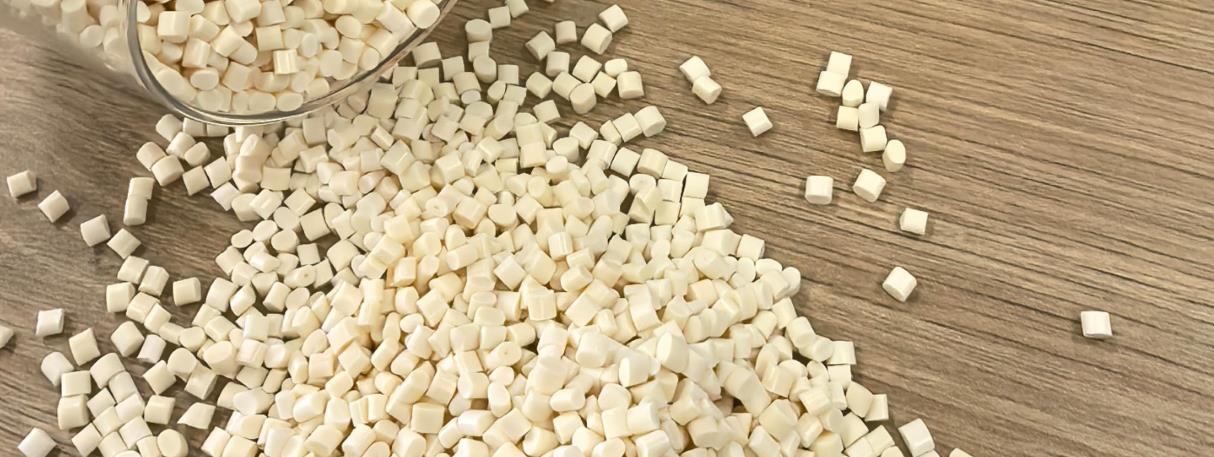
PPAマスターバッチは、キャリア樹脂としてLLDPE(線形低密度ポリエチレン)をブレンドし、高濃度のフッ素樹脂を添加し、特殊なプロセスで顆粒化することで製造されます。PPAマスターバッチは、改質された有機フッ素樹脂の加工用機能性マスターバッチであり、主にポリオレフィン樹脂の加工性能を向上させるために使用されます。吹き出しフィルム、ブロー成形、押出、押出などのプロセス製品、すなわちフィルム、鋳造フィルム、パイプ、ワイヤ、シート、モノフィラメント、繊維などに広く使用されています。
分類
PPAマスターバッチは通常、次のように分類されます。
分類機能別に
レオロジカルマスターバッチ(レベルングマスターバッチとも呼ばれる)は、改質された有機フッ素樹脂加工用機能性マスターバッチです。極めて少量の添加量でポリオレフィン樹脂の加工性能を効果的に向上させることができ、表面の欠陥を減らし、溶融破裂を排除することができます。吹き付けフィルム、ブロー成形、押出成形などのプロセス製品、すなわちフィルム、パイプ、ワイヤーなどに広く使用されています。
静電防止マスターバッチ:プラスチック製品に静電気防止性を付与し、静電気による製品表面の埃の蓄積を防ぎ、製品の清潔度と性能を向上させることができます。静電気に敏感な電子機器や包装などの分野で広く使用されています。
難燃性マスターバッチ:プラスチックに添加すると、プラスチックの燃焼を効果的に防止または遅らせ、プラスチック製品の火災安全性を向上させることができます。建設、自動車、電子機器などの業界で広く使用されています。
カラーマスターバッチ:プラスチックの着色に使用され、キャリア樹脂中にさまざまな色の顔料を均一に分散させ、カラーマスターバッチを生成します。その後、プラスチックマトリックスに添加して、プラスチック製品の所望の色を得ることができます。明るい色、良好な分散性、使いやすさなどの利点があります。
分類by carrier
ポリオレフィンキャリアマスターバッチ:低密度ポリエチレン(LDPE)、線形低密度ポリエチレン(LLDPE)、高密度ポリエチレン(HDPE)、ポリプロピレン(PP)などのポリオレフィンに対応したPPAマスターバッチなど。このタイプのマスターバッチはポリオレフィン樹脂との相性が良く、ポリオレフィン樹脂加工において優れた役割を果たし、ポリオレフィン樹脂製品の生産に広く使用されています。
その他のキャリアマスターバッチ:ポリオレフィンキャリアに加えて、ポリエステル(PET)、ポリアミド(PA)などのキャリアに基づいたPPAマスターバッチもあります。これらは、対応するエンジニアリングプラスチックの加工に適しています。さまざまなエンジニアリングプラスチックの性能要件と加工特性に応じて、適切なキャリアPPAマスターバッチを選択することで、その加工性能を向上させたり、特定の機能を付与することができます。
フッ素樹脂の種類による分類
フッ素樹脂PPAマスターバッチ:優れた弾力性と柔軟性を備え、プラスチック製品の耐候性、耐化学腐食性、耐摩耗性をある程度向上させることができます。屋外用プラスチック製品や、化学耐性に高い要求がある場面で広く使用されています。
フッ素樹脂ベースのPPAマスタバッチ:ポリテトラフルオロエチレン(PTFE)、ポリビニルジルフリド(PVDF)などをベースとするPPAマスタバッチ。フッ素樹脂は、高温耐性、化学的腐食耐性、摩擦係数の低さなどの優れた特性を有し、プラスチックに添加することで、プラスチック製品の関連特性を大幅に向上させることができます。これにより、航空宇宙、化学、電子機器など、高い性能が求められる特殊分野に適しています。
フォーミュラ比
PPAマスタバッチの配合比は、さまざまな機能、媒体、および適用要件によって異なります。一般的なPPAマスタバッチの概算配合比の例を以下に示します。
レオロジカルマスターバッチ
フッ素ポリマー:一般にマスターバッチの総質量の1%~10%を占め、よく使用されるポリテトラフルオリフェン(PTFE)微粉末やフッ素エラストマーなどで、加工の流動学的特性を効果的に改善することができます。
キャリア樹脂:通常80%~95%を占め、一般的に使用されるポリオレフィン樹脂には、低密度ポリエチレン(LDPE)、線形低密度ポリエチレン(LLDPE)、またはポリプロピレン(PP)があり、これらはマスターバッチの処理性能とマトリクス樹脂との相性を良くします。
分散剤:ステアリック酸、ステアリック酸塩など、約3%~10%の含有量を有し、フッ素化ポリマーをキャリア樹脂中に均一に分散させる。
静電気防止マスターバッチ
静電気防止剤:マスターバッチの質量の5%~20%を占め、一般に四次アンモニウム塩、エトキシレート化アミンなどを含み、プラスチック製品に静電気防止性を付与する重要な成分です。
キャリア樹脂:通常60%~85%を占め、PE、PPなどの加工プラスチックと相性の良い樹脂を選択することで、プラスチック製品に静電気防止剤を均一に分散させることができます。
その他の添加剤:分散剤、抗酸化剤などを含み、総量は一般に5%~15%であり、マスターバッチの加工性能と安定性を向上させるために使用される。
難燃性マスターバッチ
難燃性: その含有量は高く、一般的にマスターバッチの総質量の40%~80%を占めます。一般的な無機難燃剤には、ハロゲン系難燃剤、リン系難燃剤、アルミニウム水酸化物、マグネシウム水酸化物、およびそれらの複合システムがあり、これらはプラスチックの難燃性機能を実現するための主要な成分です。
キャリア樹脂:15%~40%。PP、PE、PETなどの異なるプラスチックマトリクスに応じて、適切な樹脂を選択し、難燃剤を運搬および分散することができます。
シナジー剤:通常5%~15%を占め、三酸化アンチモンなどがこれに含まれます。炎抑制剤と組み合わせて使用すると、炎抑制効果が向上し、使用する炎抑制剤の量を減らすことができます。
マスターバッチ
顔料:必要な色深度と濃度に応じて、一般的にマスターバッチの質量の10%~50%を占め、有機および無機顔料を含み、プラスチック製品に色を付与する重要な成分です。
キャリア樹脂:40%~80%を占め、一般にPE、PP、PETなどが使用されます。カラープラスチックマトリクスとの相性が良く、プラスチック製品中に色素を均一に分散できることが求められます。
分散剤:脂肪酸およびそのエステル、ポリエチレンワックスなどを約5%~10%含有し、キャリア樹脂中の顔料を完全に分散させ、カラーマスターバッチの着色効果を向上させます。
上記の公式比率は、あくまで大まかな範囲です。実際の生産では、特定の用途要件、プラスチックマトリクスの種類と特性、加工技術などの要因に基づいて最適化および調整を行い、優れた性能を有するPPAマスターバッチ製品を得る必要があります。
生産プロセス
PPAマスターバッチの生産プロセスには、原材料の準備、混合、溶融押出、冷却顆粒化などのステップが含まれます。以下は具体的な紹介です。
1. 原材料の準備
基本樹脂の選定: PPAマスタバッチの用途要件に基づいて、ポリエチレン(PE)、ポリプロピレン(PP)、ポリアミド(PA)などの適切な基本樹脂を選択します。基礎樹脂には、良好な流動性、熱安定性、および他の添加剤との相性が必要です。
添加物選定:マスターバッチの機能に応じて、流動性調整剤、帯電防止剤、難燃剤、顔料などの添加物を選択します。添加物の純度、粒度、性能が生産要件を満たしていることを確認します。
2. ミキシング
前混合:設計された配合比に従って、ベース樹脂と添加剤を高速ミキサーまたはその他の混合装置で混合します。攪拌することにより、添加剤が均一にベース樹脂粒子の表面に分散し、予備混合物を形成します。
高速混合: 混合効果をさらに向上させるため、高速ミキサーを使用して高強度の混合を行うことができます。高速混合プロセス中、材料は強いせん断と摩擦にさらされ、添加剤と基材樹脂の混合がより均一になり、また材料の温度を上昇させることで、その後の溶融押出に備えることができます。
3. 溶融押出
エクストラーダの選択:生産規模と製品要件に基づいて、適切なタイプと仕様のエクストラーダを選択します。一般的なタイプには、単一スクリュー式エクストラーダとツインスクリュー式エクストラーダがあります。ツインスクリュー式エクストラーダは、混合性能が優れ、自己洗浄機能も備えているため、高い混合効率が求められるPPAマスターバッチ生産に適しています。
Heating and melting: Add the mixed material into the extruder hopper and heat it to a molten state through the extruder’s heating system. Different base resins and additives have different melting temperatures, and it is necessary to accurately control the temperature of each section of the extruder according to the specific situation to ensure that the material is extruded in a good flow state.
ねじ押出: ねじの回転と押し出しによって、溶融物質は押出機の筒内でせん断、押出し、混合され、ベース樹脂溶融物質中の添加剤がより均一に分散します。ねじの回転速度、ピッチ、圧縮比などのパラメーターは、材料の押出効果と混合品質に大きな影響を与えるため、実際の生産状況に応じて調整する必要があります。
4. 冷却顆粒化
冷却と成形:溶融した素材はダイスヘッドを通してストリップまたはフィラメントに押し出し、その後冷却装置に入り冷却と成形を行います。通常、冷却には二つの方法があります:空気冷却と水冷却です。空気冷却は表面品質の要求が高いマスターバッチに適していますが、水冷却は冷却速度が速く、生産効率が高いという利点があります。
分散: 冷却後、ストリップまたはシルク素材を、グラニュレータで一定の長さの粒状にカットしてPPAマスターバッチ製品を得ます。製品の要件に応じて、グラニュレータの工具速度と切断長さを調整することで、マスターバッチの粒子サイズを均一かつ一貫したものにすることができます。
5. 包装
品質検査:生産されたPPAマスターバッチについて、粒度分布、外観品質、添加物含有量、性能指標などの品質検査を行います。品質基準を満たす製品のみが梱包工程に進みます。
梱包と保管: 検査を通過した PPA マスターバッチは、通常、プラスチック製の編み込みバッグまたはプラスチック製の袋に、特定の仕様と重量に従って梱包され、マスターバッチの湿気や汚染を防ぐために密封されます。梱包されたマスターバッチは、乾燥した通気性の良い倉庫に保管され、出荷と販売を待つことになります。
生産プロセス全体において、各リンクのプロセスパラメータを厳密に制御することが必要です。これにより、PPAマスタバッチの安定した品質と信頼性の高い性能を確保できます。同時に、生産効率と製品品質を向上させるために、オンライン検出システムや自動制御システムなどの高度な生産技術と設備も採用することができます。
生産設備
PPAマスターバッチ製造装置には、混合装置、押出装置、冷却装置、顆粒化装置などが含まれます。以下に具体的な紹介をします。
1. ハイブリッド機器
高速ミキサー:ベース樹脂と添加剤を配合比に従って予備的に混合するために使用されます。高速回転する攪拌刃を使用して、混合容器内で強い対流とせん断を生成し、これにより素材の迅速かつ均一な混合が実現します。高い混合効率と優れた混合効果をもたらし、さまざまな原料を短時間で均一に混合できます。
デュアル惑星ミキサー:混合の均一性に関する高い要件を満たす場面に適しています。攪拌刃は回転しながら回転するため、混合プロセス中に材料は複雑な運動とせん断力を受けます。これにより、材料の凝集や層化を効果的に防ぎ、より良い混合を実現します。特に、複数の添加剤を含む、または混合品質に厳しい要件を持つPPAマスターバッチ製剤の処理に適しています。
2. 押出装置
ツインスクリュー練り出し機:PPAマスターバッチ生産ではよく使用される装置です。回転中に強いせん断力と輸送能力を生成できる、互いに連動する2つのスクリューを備えています。ツインスクリュー練り出し機は、材料の混合、プラスチケーション、および分散をよりよく実現でき、添加物含量が高いまたは分散が困難な材料に対して優れた加工効果を発揮します。同時に、自洗性も高く、バレル内の残留物を減らし、製品品質の安定性を確保できます。
シングルスクリュエキストラクター:比較的単純な構造と低コスト。混合要件が低く、生産規模が小さいPPAマスターバッチの製造に適しています。シングルスクリュエキストラクターは、スクリューの回転によって材料を前方に運び、運搬プロセス中にそれらを加熱、可塑化し、押し出します。その利点は操作が簡単でメンテナンスが容易ですが、混合効果と複雑な配合物を処理する能力においてはツインスクリュエキストラクターにやや劣ります。
3. 冷却装置
シンク:水冷式冷却を使用します。エクストラーダから押し出されたストリップまたはフィラメント状材料を水槽に直接入れ、水の冷却効果により素早く固化させ、材料を形作ります。シンクには、水温を安定させ、一貫した冷却効果を確保するために循環水システムが標準装備されています。水冷式方法は冷却速度が速いため、生産効率を向上させることができ、ほとんどのPPAマスターバッチの冷却ニーズに適しています。
空気冷却システム:ファン、エアダクト、冷却ブラケットから構成されます。材料が押出機から押出された後、空気冷却システム内の空気によって冷却されます。空気冷却方法により、マスターバッチの表面がより滑らかになり、水冷却による残留水の問題を回避できます。特に、高級プラスチック製品に使用されるカラーマスターバッチなど、高い表面品質要件を持つPPAマスターバッチに最適です。
4. 顆粒化装置
熱切断グラニュレータ:材料が溶融状態であるとき、押出されたストリップまたはシルクを回転する工具で粒状に切断します。熱切断グラニュレータの切断工具と材料の接触時間は短く、切断速度は速く、均一な粒度と滑らかな表面の粒子を生成できます。さまざまな仕様のPPAマスターバッチの製造に適しており、特に粘着性が高い材料の粒化に適しています。
冷切断グラニュレータ:まず、押出された材料を冷却して形状を整えた後、切断と粒化を行います。冷切断グラニュレータの構造は比較的単純で操作が容易ですが、生産効率は比較的低くなります。粒の表面品質と粒の粒度精度は、熱切断グラニュレータよりも優れていない場合があります。粒の外観に関する要件が特に厳しくない、かつ生産規模が小さい場合に適しています。
5. 補助機器
給餌機:原材料を混合装置や押出機のホッパーに自動的に運ぶために使用されます。一般的なものはねじ給餌機、空気圧給餌機などです。給餌機は、生産の自動化レベルを向上させ、手動給餌の労働強度を低減し、原材料供給の安定性と正確性を確保します。
測定装置:電子秤、流量計などを含み、さまざまな原材料の量を正確に測定するために使用されます。PPAマスターバッチ生産において、原材料の正確な測定は製品品質の安定性を確保するために重要です。測定装置は、設定された配合比に従って原材料を正確に加え、不正確な原材料使用による製品性能の変動を回避します。
梱包機: 生成されたPPAマスタバッチを梱包するために使用されます。一般的なタイプには、自動梱包機と半自動梱包機があり、これらの機械は材料の計量、袋詰め、密封などの梱包プロセスを完了できます。梱包機の梱包速度と精度は、生産効率と製品の梱包品質に直接影響します。適切な梱包機モデルは、生産規模と梱包要件に応じて選択できます。
PPAマスターバッチエクストラーダ
Kerke’s masterbatch extruder can be used to produce PPA masterbatch. Our PPAマスターバッチエクストラーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
PPAマスターバッチの生産において、エクストルーダーの性能は製品の品質と生産効率に大きな影響を与えます。エクストルーダーに関する具体的な要件は次のとおりです。
優れたプラスチケ化能
正確な加熱システム: エクストラーダの加熱システムは、温度を正確に制御できるようになっている必要があり、これにより、設定された温度範囲内でPPA原料を均一にプラスチケ化することができます。通常、PPA原料の処理温度は比較的高く、280~320℃程度です。異なるタイプのPPAおよび添加される異なる添加剤により、処理温度に対する要件が異なります。加熱システムは、材料が良好なプラスチケ化状態に達することを保証するために、±2℃の温度制御精度を備えていなければなりません。これにより、高温による材料分解や低温による不完全なプラスチケ化を回避できます。
合理的なねじ設計: PPAマスタバッチの公式と生産要件に従って、ねじの長さ対直径比、圧縮比などのパラメータを合理的に設計する必要があります。アスペクト比は一般的に25〜40の間であり、大きなアスペクト比は材料の完全なプラスチケーションと混合に有利です。圧縮比は通常3〜5の間であり、適切な圧縮比はねじが押し進められる過程で材料を段階的に圧縮しプラスチケーションさせ、プラスチケーション品質を向上させることができます。
効率的な混合性能
ねじ構造の最適化:ピンねじ、バリアねじなどの特別に設計されたハイブリッドねじ部品を使用し、ねじ筒内の材料のせん断と混合効果を高めます。これにより、PPA樹脂をさまざまな添加剤と均一に混合することができます。たとえば、ねじのピンは材料の流れ経路を妨げ、異なる成分の相互拡散と混合を促進し、添加剤のPPAマトリクス内の均一な分散を確保し、マスターバッチの性能安定性を向上させます。
横方向給料機能を搭載: 特別な添加剤や充填剤をより効果的に加えるため、エクストラーダには横方向給料装置が必要です。横方向給料口の位置と構造は合理的に設計する必要があり、添加剤を材料のプラスチケーションプロセス中に適時に加え、PPA樹脂と完全に混合できるようにすることが重要です。これにより、熱に敏感な添加剤が、主材料とともに長時間高温で押出される際に劣化または劣化するのを防ぎ、特に分散が困難な添加剤の混合効果を向上させることができます。横方向給料により、マスターバッチ内の分散性を大幅に向上させることができます。
安定した押出精度
安定した押出量:押出機のねじ速度と駆動システムは、生産プロセス中に押出量の変動を小さな範囲内で制御できるように、安定性が高くなければなりません。生成されるPPAマスタバッチの品質と性能の一貫性を確保するためには、一般的に押出量の変動係数が±3%を超えないようにする必要があります。高精度のモーター、減速機、および高度な制御システムを使用することで、ねじ速度を正確に制御し、押出量を安定化することができます。
正確な圧力制御:押出プロセス中、ねじ筒内の圧力の変化は、材料の押出安定性と製品品質に影響を与える可能性があります。押出機には、ねじ筒内の圧力をリアルタイムで監視し調整するために、正確な圧力センサーと制御システムが必要です。たとえば、圧力が高すぎると、制御システムは自動的にねじの回転速度または供給速度を調整し、圧力を下げます。圧力が低すぎると、適切な措置を講じて圧力を上げる必要があり、圧力の変動を±0.5MPa以内に制御することで、押出プロセスの安定性と製品品質の信頼性を確保します。
高耐摩耗性と耐腐食性
優れた材料選択:PPAマスターバッチの生産プロセスにより、材料はねじとバレルに大きな摩耗を引き起こします。特に、配合物にガラス繊維やタルク粉などの充填剤が含まれている場合、摩耗はさらに深刻です。そのため、ねじとねじバレルは通常、高耐摩耗合金鋼、例えば38CrMoAlAから製造され、表面硬度と耐摩耗性を向上させるために窒化処理または硬質クロムメッキ処理を受けます。これにより、装置の寿命が延長されます。一般的に、ねじとねじバレルの耐摩耗性が、大規模なメンテナンスや交換が必要ない状態で5000〜8000時間以上の連続生産に対応できることが求められます。
腐食に強い設計:PPAマスターバッチの配合物に、特定の難燃剤、酸化防止剤などの腐食性添加物が含まれている場合、エクストルーダーのねじとバレルにも優れた腐食防止性が必要です。適切な腐食防止材料を選択するだけでなく、特殊な防腐塗料やポリテトラフルオロエチレン塗料などのライナーをねじとねじバレルの表面に施すことで、腐食性物質が機器を腐食させるのを防ぎ、機器の正常な運転と製品の品質が影響を受けません。
高度な自動化制御
インテリジェント制御システム:エクストラーダには、温度、圧力、スクリュー速度、給料速度などの主要パラメーターをリアルタイムで監視し、自動的に調整できる高度な自動化制御システムが搭載されている必要があります。ヒューマンマシンインターフェイス(HMI)を通じて、オペレーターは簡単にプロセスパラメーターを設定および変更し、装置の稼働状態と生産データを視覚的に確認できます。また、インテリジェント制御システムには、故障診断およびアラーム機能も備わっており、装置の運転中の問題をタイムリーに検出し、アラームを発生させることで、オペレーターが適切な対策を講じ、生産の安全性と効率性を向上させることができます。
データ記録とトレース性: 製品品質のトレース性を確保し、生産プロセスを最適化するために、エクストラーダの自動制御システムには、生産プロセス中に各バッチの生産時間、温度変化、押出量などのさまざまなプロセスパラメータと生産データを記録・保存できる機能が必要です。これらのデータは数年、さらにはそれ以上保存でき、企業の生産管理、品質分析、製品のトレース性を容易にします。また、プロセス改善と設備最適化の基礎を提供します。
アプリケーション
PPAマスターバッチは優れた性能を持ち、さまざまな分野で広く使用されています。主な用途には次のものがあります。
プラスチックの改質
熱耐性の向上: PPAマスタバッチを使用すると、ポリプロピレン(PP)、ポリエチレン(PE)などの一般的なプラスチックの熱耐性が向上します。電子機器や電気機器の分野では、多くの部品が高温下で安定して動作する必要があります。PPAマスタバッチを添加することにより、プラスチック部品は150〜200℃の高温環境でも良好な機械的特性と寸法安定性を維持でき、電子機器や電気機器の高温耐性要件を満たすことができます。
強化された機械的特性:PPAマスターバッチは、プラスチックの引張強度、曲げ強度、衝撃強度などの機械的特性を大幅に向上させることができます。自動車部品、例えば車内部品やエンジン周辺部品の製造において、プラスチックにPPAマスターバッチを添加することにより、より大きな外力や衝撃に耐えることができ、部品の信頼性と寿命が向上します。
化学耐性の向上:PPAマスターバッチは、プラスチックの化学耐食性を高めることができます。化学工学、食品包装などの分野では、プラスチック容器やパイプラインはさまざまな化学物質と接触する必要があります。PPAマスターバッチを添加したプラスチックは、酸、アルカリ、有機溶剤などの化学物質の侵食に耐えることができ、包装と輸送プロセスの安全性と安定性を確保します。
ファイバ製造
高性能繊維の製造:合成繊維の製造において、PPAマスターバッチを添加すると、高モジュラス、高強度、高耐熱性を有する繊維が得られます。これらの高性能繊維は、航空宇宙産業ではパラシュートやフライトスーツの製造に、軍事分野では弾薬防護ベストやロープの製造に使用され、極限的な条件下でも極限的なストレスや摩擦に耐えることができます。
繊維の染色性能の向上: PPAマスタバッチは、繊維の染色性能を向上させ、染色が容易になり、染色後も鮮やかな色とより長持ちする色を実現します。繊維産業では、これによりファッションや機能性の高い衣料品のニーズに応える高品質のカラフルな繊維製品が生み出されます。
薄膜アプリケーション
高性能包装フィルムの製造:包装分野では、PPAマスターバッチを使用して、高いバリア性、高い強度、および優れたヒートシール性能を備えた包装フィルムを製造できます。このフィルムは、酸素、水蒸気、および臭いを効果的に遮断し、包装内の食品、医薬品、その他の製品を外部環境の影響から保護し、製品の保存期間を延長することができます。
農業用フィルム:PPAマスターバッチを添加した農業用フィルムは、耐候性と断熱性能が優れており、老化や割れることなく長期間屋外で使用できます。これにより、土壌の温度と湿度を効果的に保ち、作物の成長を促し、収穫量と品質を向上させることができます。




