

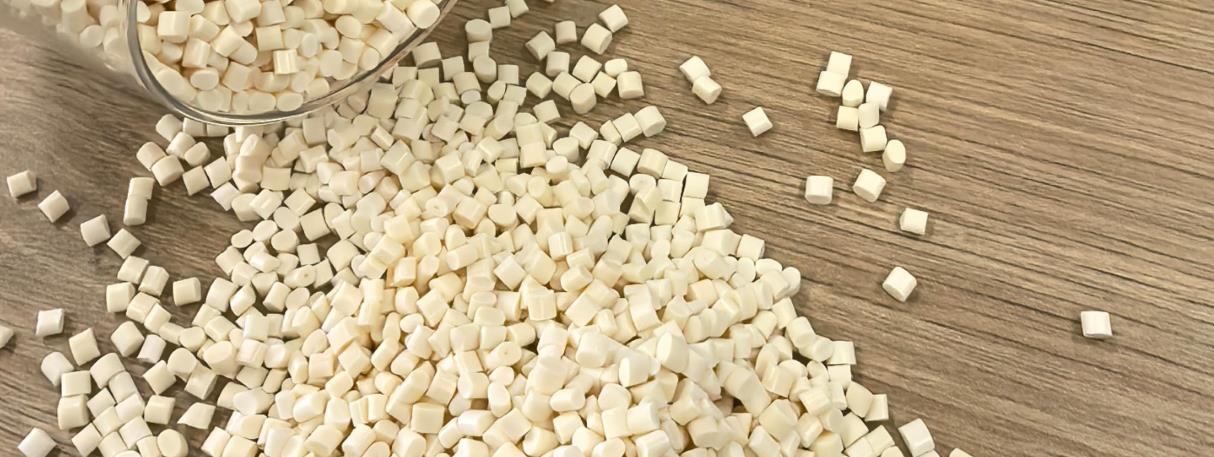
O masterbatch PPA é feito misturando LLDPE (polietileno de baixa densidade linear) como resina portadora, adicionando polímeros fluorados de alta concentração e granulando por meio de um processo especial. O masterbatch PPA é um masterbatch funcional de processamento de plástico orgânico modificado com flúor, utilizado principalmente para melhorar o desempenho de processamento das resinas de poliolefinas. É amplamente utilizado em produtos de processo de filme estirado, moldagem por sopro, extrusão, extrusão e outros, como filmes, filmes fundidos, tubos, fios, chapas, monofilamentos, fibras, etc.
Classificação
O masterbatch PPA é geralmente classificado das seguintes maneiras:
Classificaçãopor função
O masterbatch reológico, também conhecido como masterbatch de nivelamento, é um masterbatch funcional de processamento de plástico orgânico fluorado modificado. Ele pode melhorar efetivamente o desempenho de processamento da resina de poliolefina com uma quantidade de adição extremamente baixa, por exemplo, reduzindo os defeitos de superfície e eliminando a fratura do material fundido. É amplamente utilizado em produtos de processo de filme estirado, moldagem por sopro, extrusão e outros, como filmes, tubos, fios, etc.
Masterbatch antiestático: Pode conferir aos produtos plásticos propriedades antiestáticas, evitar a acumulação de poeira na superfície do produto devido à eletricidade estática, melhorar a limpeza e o desempenho do produto e é comumente utilizado em áreas como a eletrônica e o embalamento, que são sensíveis à eletricidade estática.
Masterbatch retardante de chamas: Adicioná-lo aos plásticos pode torná-los retardantes de chamas, efetivamente prevenir ou retardar a combustão dos plásticos e melhorar o desempenho de segurança contra incêndios dos produtos plásticos. É amplamente utilizado em indústrias como construção, automotiva e eletrônica.
Masterbatch de cor: Utilizado para colorir plásticos, pode dispersar uniformemente várias cores de pigmentos na resina portadora para produzir masterbatch de cor, que depois é adicionado à matriz plástica para obter a cor desejada para os produtos plásticos. Possui as vantagens de cor brilhante, boa dispersibilidade e fácil utilização.
Classificaçãopor transportadora
Masterbatch de transporte de poliolefinas: como o masterbatch PPA suportado por poliolefinas, como polietileno de baixa densidade (LDPE), polietileno de baixa densidade linear (LLDPE), polietileno de alta densidade (HDPE), polipropileno (PP), etc. Este tipo de masterbatch possui boa compatibilidade com a resina de poliolefinas e pode desempenhar um bom papel no processamento de plásticos de poliolefinas, sendo amplamente utilizado na produção de produtos plásticos de poliolefinas.
Outro masterbatch de portador: Além dos portadores de poliolefina, existem também masterbatch de PPA baseados em poliéster (PET), poliamida (PA) e outros portadores, que são adequados para o processamento de plásticos de engenharia correspondentes. Dependendo das exigências de desempenho e das características de processamento de diferentes plásticos de engenharia, pode-se selecionar um masterbatch de PPA adequado para melhorar o seu desempenho de processamento ou conferir-lhes funções específicas.
Classificação por tipo de polímero fluorado
Masterbatch de fluoroelastómero PPA: Possui boa elasticidade e flexibilidade, o que pode melhorar a resistência às intempéries, à corrosão química e à resistência ao desgaste de produtos plásticos em certa medida. É comumente utilizado em produtos plásticos para exteriores ou em ocasiões que exigem alta resistência química.
Masterbatch de PPA baseado em fluororesina: Masterbatch de PPA baseado em politetrafluoroetileno (PTFE), fluoropolivinilideno (PVDF), etc. A fluororesina possui excelentes propriedades, como resistência a altas temperaturas, resistência à corrosão química e baixo coeficiente de atrito. A adição desta substância aos plásticos pode melhorar significativamente as propriedades relevantes dos produtos plásticos, tornando-a adequada para alguns campos especiais com exigências de alto desempenho, como a aviação, a química, a eletrônica, etc.
Formulário de relação
A relação de fórmula do masterbatch PPA pode variar dependendo de diferentes funções, veículos e requisitos de aplicação. Aqui estão alguns exemplos de relações de fórmula aproximadas para o masterbatch PPA comum:
Masterbatch reológico
Fluoropolímero: geralmente representa 1% a 10% da massa total do masterbatch, como o pó micro de politetrafluoroetileno (PTFE) ou o fluoroelastômero, que pode melhorar efetivamente as propriedades reológicas do processamento.
A resina transportadora geralmente representa 80% a 95%, e as resinas poliolefínicas mais usadas incluem polietileno de baixa densidade (LDPE), polietileno de baixa densidade linear (LLDPE) ou polipropileno (PP), que proporcionam um bom desempenho de processamento para o masterbatch e compatibilidade com a resina matriz.
Dispersante: com um teor de cerca de 3% a 10%, como ácido esteárico, sais de ácido esteárico, etc., ajuda a dispersar uniformemente os polímeros fluorados na resina transportadora.
Masterbatch antistático
Agentes antistáticos: que representam 5% a 20% da massa do masterbatch, geralmente incluindo sais de amônio quaternário, aminas etoxiladas, etc., são componentes essenciais que conferem aos produtos plásticos propriedades antistáticas.
Resina portadora: geralmente representa 60% a 85%, e resinas com boa compatibilidade com o plástico processado, como PE, PP, etc., podem ser selecionadas para dispersar uniformemente agentes antistáticos nos produtos plásticos.
Outros aditivos: incluindo dispersantes, antioxidantes, etc., com uma quantidade total geralmente entre 5% e 15%, utilizados para melhorar o desempenho de processamento e a estabilidade do masterbatch.
Masterbatch retardante de chamas
Retardante de chama: possui um alto teor, geralmente representando 40% a 80% da massa total do masterbatch. Os retardantes de chama inorgânicos comuns incluem retardantes de chama à base de halogênio, retardantes de chama à base de fósforo, hidróxido de alumínio, hidróxido de magnésio e seus sistemas compostos, que são os componentes principais para alcançar a função de retardante de chama nos plásticos.
Resina transportadora: representando 15% a 40%, é possível selecionar uma resina adequada de acordo com diferentes matrizes plásticas, como PP, PE, PET, etc., para transportar e dispersar retardadores de chama.
Agente sinérgico: geralmente representa 5% a 15%, como o trióxido de antimónio, etc. Quando utilizado em combinação com retardadores de chama, pode melhorar o efeito retardador de chama e reduzir a quantidade de retardador de chama utilizada.
Masterbatch
Pigmentos: Dependendo da profundidade e concentração de cor necessárias, eles geralmente representam 10% a 50% da massa do masterbatch, incluindo pigmentos orgânicos e inorgânicos, e são componentes-chave que conferem cor aos produtos plásticos.
A resina transportadora representa 40% a 80% do produto final e é frequentemente utilizada em PE, PP, PET, etc. É necessário que tenha uma boa compatibilidade com a matriz de plástico colorido e seja capaz de dispersar uniformemente o pigmento no produto plástico.
Dispersantes: que representam cerca de 5% a 10%, como ácidos graxos e seus ésteres, cera de polietileno, etc., ajudam a dispersar completamente os pigmentos na resina portadora e melhoram o efeito de coloração do masterbatch de cor.
Deve ser observado que as proporções da fórmula acima são apenas um intervalo aproximado. Na produção real, é necessário otimização e ajuste com base em requisitos específicos da aplicação, tipos e propriedades das matrizes plásticas, tecnologia de processamento e outros fatores para obter produtos de masterbatch PPA com excelente desempenho.
Processo de produção
O processo de produção do masterbatch PPA geralmente inclui etapas como preparação de matérias-primas, mistura, extrusão a quente, granulação por resfriamento, etc. A seguir, apresentamos uma introdução específica:
1. Preparação da matéria-prima
Seleção básica de resinas: Com base nos requisitos de aplicação do masterbatch PPA, selecione resinas básicas adequadas, como polietileno (PE), polipropileno (PP), poliamida (PA), etc. A resina base deve ter boa fluidez, estabilidade térmica e compatibilidade com outros aditivos.
Seleção aditiva: Selecione os aditivos correspondentes com base na função do masterbatch, como modificadores reológicos, agentes antistáticos, retardadores de chama, pigmentos, etc. Certifique-se de que a pureza, o tamanho de partícula e o desempenho dos aditivos atendem aos requisitos de produção.
2. Mistura
Pre-mistura: misture a base de resina e os aditivos de acordo com a proporção da fórmula projetada em um misturador de alta velocidade ou outro equipamento de mistura. Ao agitar, o aditivo é disperso uniformemente na superfície das partículas da base de resina, formando uma mistura preliminar.
Mistura de alta velocidade: Para melhorar ainda mais o efeito de mistura, pode ser utilizado um misturador de alta velocidade para misturas de alta intensidade. Durante o processo de mistura de alta velocidade, o material é submetido a forte cisalhamento e frição, o que torna a mistura entre o aditivo e a resina de base mais uniforme e também ajuda a aumentar a temperatura do material, preparando-o para a extrusão posterior.
3. Extrusão de fusão
Seleção do extrusor: Escolha o tipo e as especificações adequados do extrusor, baseados na escala de produção e nas exigências do produto. Os tipos comuns incluem extrusores de um parafuso e extrusores de dois parafusos. Os extrusores de dois parafusos apresentam um melhor desempenho de mistura e capacidade de autolimpieza, sendo adequados para a produção de masterbatch PPA que exige alta eficiência de mistura.
Heating and melting: Add the mixed material into the extruder hopper and heat it to a molten state through the extruder’s heating system. Different base resins and additives have different melting temperatures, and it is necessary to accurately control the temperature of each section of the extruder according to the specific situation to ensure that the material is extruded in a good flow state.
Extrusão de parafusos: Sob a rotação e a pressão do parafuso, o material fundido é submetido a cisalhamento, extrusão e mistura no tambor do extrusor, dispersando uniformemente o aditivo na fusão da resina de base. Parâmetros como a velocidade do parafuso, o passo e a relação de compressão têm um impacto significativo no efeito de extrusão e na qualidade da mistura dos materiais e devem ser ajustados de acordo com a situação de produção real.
4. Granulação de resfriamento
Refrigeração e modelagem: O material fundido extrudado é extrudado em tiras ou filamentos através da cabeça de matriz e, em seguida, entra no dispositivo de refrigeração para refrigeração e modelagem. Normalmente, existem dois métodos de refrigeração: refrigeração por ar e refrigeração por água. A refrigeração por ar é adequada para masterbatch com altos requisitos de qualidade da superfície, enquanto a refrigeração por água possui as vantagens de uma velocidade de refrigeração rápida e uma alta eficiência de produção.
Granulação: Após o resfriamento, o material em tiras ou seda é cortado em grânulos de uma determinada comprimento por um granulator, para obter produtos de masterbatch PPA. A velocidade da ferramenta e a comprimento de corte do granulator podem ser ajustados de acordo com as exigências do produto, para garantir um tamanho de partícula uniforme e consistente do masterbatch.
5. Embalagem
Inspeção de qualidade: Realizar uma inspeção de qualidade na mistura mestre PPA produzida, incluindo a distribuição do tamanho das partículas, a qualidade visual, o conteúdo de aditivos, os indicadores de desempenho e outros aspectos. Somente os produtos que atendem aos padrões de qualidade podem entrar no processo de embalagem.
Embalagem e armazenamento: o masterbatch PPA que passou pela inspeção é embalado de acordo com determinadas especificações e pesos, geralmente em sacos de malha plástica ou sacos de plástico, e selado para evitar a umidade e a contaminação do masterbatch. O masterbatch embalado é armazenado em um armazém seco e ventilado, aguardando o embarque e a venda.
Durante todo o processo de produção, é necessário controlar estritamente os parâmetros de cada etapa para garantir a qualidade estável e o desempenho confiável do masterbatch PPA. Ao mesmo tempo, para melhorar a eficiência de produção e a qualidade do produto, podem ser adotadas tecnologias e equipamentos de produção avançados, como sistemas de detecção online e sistemas de controle automático.
Equipamento de produção
O equipamento de produção de masterbatch PPA inclui principalmente equipamento de mistura, equipamento de extrusão, equipamento de resfriamento, equipamento de granulação, etc. A seguir, apresentamos uma introdução específica:
1. Equipamentos híbridos
Misturador de alta velocidade: utilizado para misturar previamente a resina de base e os aditivos de acordo com a proporção da fórmula. Utiliza lâminas de agitação rotativas de alta velocidade para gerar forte convectividade e cisalhamento no recipiente de mistura, o que permite uma mistura rápida e uniforme dos materiais. Possui as vantagens de alta eficiência de mistura e bom efeito de mistura, e pode misturar diversas matérias-primas de forma uniforme em um curto espaço de tempo.
Mixer planetário duplo: adequado para ocasiões com altos requisitos de uniformidade de mistura. A lâmina de agitação gira enquanto gira, fazendo com que o material experimente movimentos complexos e forças de cisalhamento durante o processo de mistura, evitando eficazmente a aglomeração e a estratificação do material e obtendo uma mistura mais fina. Especialmente adequado para manipular formulações de masterbatch PPA que contenham vários aditivos ou que tenham rigorosos requisitos de qualidade de mistura.
2. Equipamento de extrusão
Extrusor de dois parafusos: É um equipamento comumente utilizado na produção de masterbatch de PPA. Possui dois parafusos interligados que podem gerar uma forte força de cisalhamento e capacidade de transporte durante a rotação. Os extrusores de dois parafusos podem melhorar a mistura, a plasticização e a dispersão dos materiais e apresentar bons efeitos de processamento em materiais com alto teor de aditivos ou difíceis de dispersar. Ao mesmo tempo, também possui uma boa capacidade de auto-limpeza, o que pode reduzir os resíduos de materiais no tanque e garantir a estabilidade da qualidade do produto.
Extrusor de um parafuso: estrutura relativamente simples e baixo custo. Adequado para a produção de masterbatch de PPA com baixos requisitos de mistura e pequena escala de produção. O extrusor de um parafuso transporta os materiais para frente através da rotação do parafuso, aquecendo-os, plástificando-os e extrudando-os durante o processo de transporte. Suas vantagens são a operação simples e a fácil manutenção, mas é ligeiramente inferior aos extrusores de dois parafusos em termos de efeito de mistura e capacidade de lidar com fórmulas complexas.
3. Equipamento de refrigeração
Bacia: Usada para refrigeração por água. Coloque diretamente a tira ou o material filamentoso extrudado do extrusor em um tanque de água e solidifique e modele rapidamente o material através do efeito de refrigeração da água. A bacia geralmente está equipada com um sistema de circulação de água para manter a temperatura da água estável e garantir um efeito de refrigeração consistente. O método de refrigeração por água tem uma velocidade de refrigeração rápida, o que pode melhorar a eficiência de produção e é adequado às necessidades de refrigeração da maioria dos masterbatches PPA.
Sistema de refrigeração por ar: composto por ventiladores, canais de ar e suportes de refrigeração. Depois que o material é extrudado do extrusor, é refrigerado pelo ar que flui no sistema de refrigeração por ar. O método de refrigeração por ar pode tornar a superfície do masterbatch mais lisa e evitar o problema da umidade residual causado pela refrigeração por água, sendo especialmente adequado para masterbatch PPA com altos requisitos de qualidade da superfície, como o masterbatch de cor utilizado em produtos plásticos de alta qualidade.
4. Equipamento de granulação
Granulador de corte quente: Quando o material está em estado fundido, a tira extrudada ou a seda é cortada em partículas por uma ferramenta rotativa. O tempo de contato entre a ferramenta de corte e o material do granulador de corte quente é curto, a velocidade de corte é rápida e pode produzir partículas com tamanho uniforme e superfície lisa. É adequado para a produção de masterbatch PPA de várias especificações, especialmente para a granulação de materiais de alta viscosidade.
Granulador de corte a frio: Em primeiro lugar, o material extrudado é resfriado e modelado antes da corte e da granulação. A estrutura de um granulador de corte a frio é relativamente simples e fácil de operar, mas sua eficiência de produção é relativamente baixa. A qualidade da superfície e a precisão do tamanho das partículas podem não ser tão boas quanto as de um granulador de corte a quente. É adequado para situações em que os requisitos de aparência das partículas não são particularmente rigorosos e a escala de produção é pequena.
5. Equipamento auxiliar
Máquina de alimentação: utilizada para transportar automaticamente matérias-primas para o tanque do equipamento de mistura ou extrusor. Entre elas, encontram-se os alimentadores de parafuso, os alimentadores pneumáticos, etc. A máquina de alimentação pode melhorar o nível de automação da produção, reduzir a intensidade de trabalho da alimentação manual e garantir a estabilidade e precisão do fornecimento de matérias-primas.
Equipamento de medição: incluindo balanças eletrônicas, medidores de fluxo, etc., utilizados para medir com precisão a quantidade de diferentes matérias-primas adicionadas. A medição precisa das matérias-primas é crucial para garantir a estabilidade da qualidade do produto na produção de masterbatch PPA. O equipamento de medição pode adicionar matérias-primas de forma precisa de acordo com a proporção da fórmula definida, evitando flutuações nos resultados do produto causadas por um uso impreciso das matérias-primas.
Máquina de embalagem: utilizada para embalar o masterbatch de PPA produzido. Os tipos mais comuns incluem máquinas de embalagem automáticas e máquinas de embalagem semi-automáticas, que podem concluir processos de embalagem, como pesagem, embalagem e selagem de materiais. A velocidade e a precisão de embalagem da máquina de embalagem afetam diretamente a eficiência de produção e a qualidade do embalamento do produto. O modelo de máquina de embalagem adequado pode ser selecionado de acordo com a escala de produção e os requisitos de embalagem.
Extrusor de masterbatch PPA
Kerke’s masterbatch extruder can be used to produce PPA masterbatch. Our Extrusor de masterbatch PPA has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Requisitos relacionados
Na produção de masterbatch de PPA, o desempenho do extrusor é crucial para a qualidade do produto e a eficiência de produção. A seguir estão os requisitos específicos para o extrusor:
Boa capacidade de plastificação
Sistema de aquecimento preciso: O sistema de aquecimento do extrusor deve ser capaz de controlar com precisão a temperatura, de modo que as matérias-primas PPA possam ser uniformemente plastificadas dentro do intervalo de temperatura definido. Geralmente, a temperatura de processamento das matérias-primas PPA é relativamente alta, geralmente entre 280 e 320 ℃. Diferentes tipos de PPA e diferentes aditivos adicionados terão diferentes requisitos para a temperatura de processamento. O sistema de aquecimento deve ter uma precisão de controle de temperatura de ± 2 ℃ para garantir que o material atinja um bom estado de plastificação, evitando a decomposição do material causada pela alta temperatura ou a má plastificação causada pela baixa temperatura.
Design razoável da rosca: A relação comprimento/diâmetro, a relação de compressão e outros parâmetros da rosca devem ser projetados de forma razoável de acordo com a fórmula e os requisitos de produção do masterbatch PPA. A relação de aspecto geralmente está entre 25 e 40, e uma relação de aspecto maior é benéfica para a completa plasticização e mistura dos materiais; A relação de compressão geralmente está entre 3 e 5, e uma relação de compressão adequada pode compactar e plasticizar gradualmente o material durante o processo de empurramento da rosca, melhorando a qualidade da plasticização.
Prestação de mistura eficiente
Otimização da estrutura do parafuso: Componentes híbridos de parafuso especialmente projetados, como parafusos de pinos, parafusos de barreira, etc., são utilizados para aumentar os efeitos de cisalhamento e mistura dos materiais dentro do tambor do parafuso, permitindo que a resina PPA seja misturada uniformemente com vários aditivos. Por exemplo, os pinos no parafuso podem interromper o caminho de fluxo do material, promover a difusão e mistura mútua entre diferentes componentes, garantir a dispersão uniforme dos aditivos na matriz PPA e, assim, melhorar a estabilidade de desempenho do masterbatch.
Equipado com função de alimentação lateral: Para adicionar melhor alguns aditivos ou preenchedores especiais, o extrusor deve ter um dispositivo de alimentação lateral. A posição e a estrutura da porta de alimentação lateral devem ser projetadas de forma razoável, de modo que os aditivos possam ser adicionados em tempo hábil durante o processo de plastificação do material e misturados completamente com a resina PPA. Isso pode evitar que alguns aditivos sensíveis ao calor se degradem ou se deteriorem quando são extrudidos juntamente com o material principal a altas temperaturas por longo tempo, e também ajuda a melhorar o efeito de mistura, especialmente para alguns aditivos que são difíceis de dispersar. A alimentação lateral pode melhorar significativamente a dispersibilidade desses aditivos na mistura principal.
Precisão de extrusão estável
Volume de extrusão estável: A velocidade da roda e o sistema de acionamento do extrusor devem apresentar boa estabilidade para garantir que a flutuação do volume de extrusão seja controlada dentro de um intervalo pequeno durante o processo de produção. Geralmente, é exigido que o coeficiente de flutuação do volume de extrusão não exceda ± 3%, a fim de garantir que o masterbatch PPA produzido tenha alta consistência em qualidade e desempenho. Ao utilizar motores de alta precisão, redutores e sistemas de controle avançados, é possível controlar com precisão a velocidade da roda, o que permite estabilizar o volume de extrusão.
Controle preciso da pressão: Durante o processo de extrusão, as alterações de pressão no interior do tambor da hélice podem afetar a estabilidade da extrusão do material e a qualidade do produto. O extrusor precisa estar equipado com sensores de pressão precisos e sistemas de controle para monitorar e ajustar a pressão no interior da hélice em tempo real. Por exemplo, quando a pressão é muito alta, o sistema de controle ajusta automaticamente a velocidade da hélice ou a taxa de alimentação para reduzir a pressão; Quando a pressão é muito baixa, devem ser tomadas medidas tempestivas para aumentar a pressão, garantindo que a flutuação de pressão seja controlada dentro de ± 0,5 MPa, o que garante a estabilidade do processo de extrusão e a confiabilidade da qualidade do produto.
Alta resistência ao desgaste e à corrosão
Excelente seleção de materiais: devido ao processo de produção do masterbatch PPA, os materiais causam um desgaste significativo nas hélices e nos tambores, especialmente quando a fórmula contém enchimentos, como fibra de vidro e talco em pó. Portanto, as hélices e os tambores são geralmente fabricados em aço de liga de alta resistência ao desgaste, como o 38CrMoAlA, e submetidos a tratamento de nitruração ou a tratamento de revestimento de cromo duro para melhorar a dureza da superfície e a resistência ao desgaste, prolongando a vida útil do equipamento. Geralmente, é exigido que a resistência ao desgaste das hélices e dos tambores possa atender à produção contínua de 5000 a 8000 horas ou mais, sem a necessidade de manutenção ou substituição em grande escala.
Design resistente à corrosão: Se a fórmula do masterbatch PPA contiver algum aditivo corrosivo, como certos retardadores de chama, antioxidantes, etc., o parafuso e o cilindro do extrusor também precisam ter boa resistência à corrosão. Além da seleção de materiais adequados resistentes à corrosão, podem ser utilizados também revestimentos especiais anticorrosivos ou revestimentos de polietileno de alta densidade na superfície dos parafusos e dos cilindros para evitar que substâncias corrosivas danifiquem o equipamento, garantindo que a operação normal do equipamento e a qualidade do produto não sejam afetadas.
Altíssimo grau de controle da automação
Sistema de controle inteligente: O extrusor deve estar equipado com um sistema de controle de automação avançado para alcançar o monitoramento em tempo real e o ajuste automático de parâmetros-chave, como temperatura, pressão, velocidade do parafuso e taxa de alimentação. Por meio da Interface Humano-Máquina (HMI), os operadores podem facilmente definir e modificar parâmetros de processo e visualizar de forma clara o estado de operação e os dados de produção do equipamento. O sistema de controle inteligente também deve ter funções de diagnóstico de falhas e alerta, que podem detectar problemas na operação do equipamento em tempo hábil e emitir alertas, orientando os operadores a adotar medidas correspondentes para melhorar a segurança e a eficiência da produção.
Gravação de dados e rastreabilidade: Para garantir a rastreabilidade da qualidade do produto e otimizar o processo de produção, o sistema de controle da automação do extrusor deve ter funções de gravação e armazenamento de dados, que podem registrar vários parâmetros do processo e dados de produção durante o processo de produção, como o tempo de produção, as variações de temperatura, o volume de extrusão, etc., para cada lote. Esses dados podem ser salvos por vários anos ou até mais, facilitando a gestão da produção, a análise da qualidade e a rastreabilidade do produto para as empresas, ao mesmo tempo em que fornecem uma base para a melhoria do processo e a otimização dos equipamentos.
Aplicação
O masterbatch PPA apresenta um desempenho excelente e é amplamente utilizado em vários campos. A seguir, apresentamos algumas das suas principais aplicações:
Modificação de plástico
Melhorar a resistência ao calor: o masterbatch PPA pode ser utilizado para aumentar a resistência ao calor de plásticos gerais, como polipropileno (PP), polietileno (PE), etc. No setor de eletrônica e eletrodomésticos, muitos componentes precisam funcionar de forma estável em altas temperaturas. Adicionando o masterbatch PPA, as peças plásticas podem manter boas propriedades mecânicas e estabilidade dimensional em ambientes de alta temperatura de 150-200 ℃, atendendo aos requisitos de resistência a altas temperaturas dos produtos eletrônicos e elétricos.
Propriedades mecânicas aprimoradas: O masterbatch PPA pode melhorar significativamente as propriedades mecânicas dos plásticos, como a resistência à tração, a resistência à flexão e a resistência ao impacto. Na fabricação de componentes automotivos, como peças de interior do automóvel e componentes periféricos do motor, a adição de masterbatch PPA aos plásticos permite que estes suportem forças externas e impactos maiores, o que melhora a confiabilidade e a vida útil dos componentes.
Melhorar a resistência química: O masterbatch PPA pode aumentar a resistência à corrosão química dos plásticos. Nos setores da engenharia química, embalagens alimentares, etc., os recipientes e tubulações plásticas precisam entrar em contato com diversas substâncias químicas. O plástico adicionado com o masterbatch PPA pode resistir à erosão de substâncias químicas como ácidos, álcalis e solventes orgânicos, garantindo a segurança e a estabilidade do processo de embalagem e transporte.
Fabricação de fibras
Produção de fibras de alta performance: Na produção de fibras sintéticas, a adição de masterbatch de PPA permite produzir fibras com elevado módulo, alta resistência e resistência a altas temperaturas. Estas fibras de alta performance podem ser utilizadas na fabricação de paraquedas e trajes de voo na indústria aeroespacial, bem como de coletes à prova de balas e cordas no campo militar, capazes de suportar estresse e frição extremos em condições extremas.
Melhorar o desempenho de tingimento das fibras: O masterbatch PPA pode melhorar o desempenho de tingimento das fibras, tornando-as mais fáceis de colorir e resultando em cores mais vivas e duradouras após o tingimento. Na indústria têxtil, isso ajuda a produzir tecidos de alta qualidade e coloridos que atendem às necessidades da moda e da roupa funcional.
Aplicações de filmes finos
Fabricação de filmes de embalagem de alta performance: No setor de embalagens, o masterbatch PPA pode ser utilizado para produzir filmes de embalagem com propriedades de barreira elevadas, alta resistência e bom desempenho de selagem térmica. Este filme pode bloquear eficazmente o oxigênio, o vapor de água e os odores, proteger os alimentos, os medicamentos e outros produtos dentro da embalagem das influências ambientais externas e prolongar a vida útil dos produtos.
Filme agrícola: O filme agrícola com adição de masterbatch de PPA apresenta melhor resistência às condições climáticas e desempenho de isolamento. Pode ser utilizado ao ar livre por longo tempo sem envelhecimento ou rachaduras, ao mesmo tempo que mantém eficazmente a temperatura e a umidade do solo, promove o crescimento das culturas e melhora a produção e a qualidade das culturas.




