

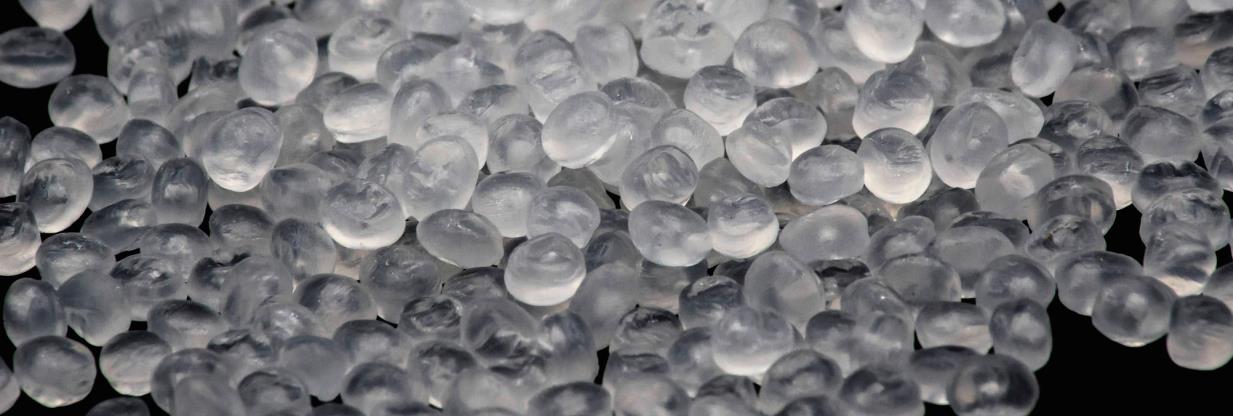
EVOHマスターバッチは、基材としてエチレンビニルアルコール共重合体(EVOH)を使用し、さまざまな機能性添加剤を混合した粒状物質です。EVOHは優れた性能を有する高分子材料です。エチレンとビニルアルコールは通常、EVOH樹脂を形成するために共重合し、その後、さまざまな添加剤(抗菌剤、酸化防止剤、潤滑剤など)を特定の装置で混合・粒化してEVOHマスターバッチを製造します。
種類と用途
EVOHマスターバッチは、その機能と用途に基づいて、次の一般的なタイプに分けられます。
バリアータイプのEVOHマスターバッチ
特長:優れたガスバリア性を有し、酸素や二酸化炭素などのガスの浸透を効果的に阻止でき、水蒸気にも優れたバリア効果を発揮します。これは、EVOH自体の高いバリア特性に基づいて設計・製造された最も一般的なタイプのEVOHマスターバッチです。
用途:高い包装バリア性を必要とする食品、医薬品、化粧品などの産業分野で広く使用されています。食品包装では、ポテトチップス、ナッツなどの酸化や腐敗しやすい食品を包装し、酸素が入り込んで食品が腐敗するのを防ぐことができます。医薬品包装では、空気中の酸素と水蒸気の影響から薬品を保護し、薬品の安定性と効果を確保します。
抗菌性 EVOHマスターバッチ
特徴:EVOHマスターバッチには抗菌剤が添加されており、バクテリアやカビなどの微生物を抑制または殺す機能を備えています。抗菌剤は通常、長期間にわたる広い効果を持ち、一定期間抗菌効果を発揮し続けます。
用途:高い衛生要件を求められる分野、例えば食品包装、医療製品包装などに適しています。食品包装では、食品表面の微生物の増殖を抑え、食品の保存期間を延長できます。医療用品の包装では、細菌汚染を効果的に防ぎ、医療用品の安全性を確保できます。
耐候性に優れたEVOHマスターバッチ
特徴:UV対策剤、酸化防止剤、その他の添加剤を加えて、屋外環境下でEVOHマスターバッチの耐候性と安定性を向上させました。紫外線、温度変化、湿度などの環境要因の影響に耐え、老化、変色、脆性などの現象に陥りません。
用途:屋外パッケージング材料、農業用フィルム、その他の分野で広く使用されています。例えば、農業用フィルムに耐候性のあるEVOHマスターバッチを使用すると、長期間の屋外使用中に優れた性能を維持し、フィルムの寿命を延長し、作物に安定した成長環境を提供できます。
変更されたEVOHマスターバッチの処理
特徴:潤滑剤、分散剤、可塑剤などの各種加工助剤を添加することにより、EVOHの加工性能が向上します。溶融粘度を低下させ、流動性を向上させ、エクストラクション、ブロー成形、射出成形などの加工プロセスにおいてEVOHの成形が容易になり、加工不良を減らし、生産効率と製品品質を向上させます。
用途:さまざまなEVOH製品の製造に使用され、特に高級包装製品、電子部品の包装など、高い加工精度と効率が求められる分野で活用されています。EVOHは、さまざまな加工技術や設備に適応しやすく、多様な生産ニーズに対応できます。
フォーミュラ比
EVOHマスターバッチの配合比は、特定の用途や性能要件によって異なります。以下は、一般的な配合比例の例です。
バリア層用のEVOHマスターバッチ配合: 高透過性の自動車用燃料タンクを製造する場合、一つのバリアマスターバッチ配合は、HDPE(70%)、EVOH(20%)、HDPEにマレイン酸を接合したもの(9%)、酸化防止剤1010(0.8%)、酸化防止剤DSTP(0.2%)から構成されます。これらの成分を混合し、押出機に投入して顆粒化することで、バリア層用のEVOHマスターバッチを得ることができます。
二層構造の合金酸素バリアーPERTチューブ用のEVOHマスターバッチ配合法:まず、EVOHを110℃のブラスト乾燥オーブンで4時間乾燥させ、次にEVOHをPERTの割合に応じて重量で計算し、相溶性化剤(va1202、nf468など)を高速ミキサーで10分間混合します。このうち、EVOHとPERTの比率は6:4から1.5:8.5まで、相溶性化剤の添加量は5〜16phrです。
グラフェンマイクロシートバリアマスターバッチの製造用の式: ひとつの式は、HDPE(85%)、グラフェンマイクロシート(8%)、マレイン酸で接合されたHDPE(6%)、抗酸化剤1010(0.8%)、抗酸化剤DSTP(0.2%)から構成されます。混合後、これを押出機に投入して顆粒化し、グラフェンマイクロシートバリアマスターバッチを製造します。ただし、EVOHは主成分ではなく、任意のバリア材料のひとつです。
さらに、抗菌性のあるEVOHマスターバッチを製造する場合、通常は基材としてEVOHを使用し、一定の割合の抗菌剤を添加します。添加される抗菌剤の量は1%から5%程度であり、抗菌効果要件と抗菌剤の活性に応じて具体的な割合が決定されます。耐候性のあるEVOHマスターバッチを製造する場合、紫外線対策剤や酸化防止剤などの添加剤を添加します。通常、紫外線対策剤の添加量は0.5%から2%程度であり、酸化防止剤の添加量は0.1%から1%程度です。
生産プロセス
EVOHマスターバッチの生産プロセスには、原材料の準備、混合、押出、顆粒化などのステップが通常含まれます。具体的には、次のようになります。
1. 原料の準備
適切なタイプのEVOH樹脂を選択するには、製品の性能要件に基づいて、抗菌剤、紫外線耐性剤、酸化防止剤、潤滑剤、可塑剤などのさまざまな添加剤を用意する必要があります。原材料の品質と純度が生産要件を満たしていることを確認し、原材料を乾燥させて水分を除去し、加工中に気泡が発生したり製品の性能に影響が出ることを防ぎます。たとえば、EVOH樹脂を110℃で4時間乾燥させるブラスト乾燥炉で乾燥します。
2. ミキシング
設計された配合比に従って、EVOH樹脂と各種添加剤を正確に量り、高速ミキサーに投入してよく混合します。高速攪拌により、添加剤がEVOH樹脂に均一に分散し、プレミックスを形成します。混合時間は、材料の均一な混合を確保するために一般的に10〜15分です。
3. 押出
プレミックスをツインスクリュー押出機に投入します。ツインスクリュー押出機は、混合と輸送能力が優れており、高温と高圧下で材料を完全に溶融させ混合することができます。押出プロセス中、押出機の温度、速度、圧力パラメータを制御する必要があります。一般的に、押出機の温度は180〜240℃の間に設定され、各種のEVOHモデルと添加物の特性に応じて調整されます。速度は通常、毎分100〜300回転で、材料の均一な押出と良好なプラスチケーション効果を確保します。
4. 顆粒化
押出機から押し出された溶融物は、ダイヘッドを通じて連続的なストリップまたはフィラメントに形成され、その後、顆粒化装置に入る。一般的な顆粒化方法には、空気冷却顆粒化、水冷却顆粒化、および水中顆粒化があります。空気冷却による顆粒切断は、押し出されたストリップを空気冷却装置で冷却し、その後、顆粒カッターを使用して顆粒に切断するプロセスです。水冷却による顆粒切断は、ストリップ材料を水槽で冷却し、その後、顆粒に切断するプロセスです。水中顆粒化は、溶融物を直接水中で粒子に切断するプロセスです。この方法では、規則的な形状、滑らかな表面、高品質の粒子が得られますが、装置コストも比較的高くなります。
5. スクリーニングと包装
顆粒化後のEVOHマスターバッチは、振動スクリーンやその他の装置でスクリーニングされ、大きすぎるまたは小さすぎる粒子を除去します。これにより、製品の均一な粒度を確保します。スクリーニング後に合格したマスターバッチは、通常は密閉パッケージに入れられ、マスターバッチが湿気、酸化、または製品の性能に影響を与える可能性のあるその他の汚染に曝されないようにします。
生産プロセスにおいて、製品品質の安定性と一貫性を確保するためには、原材料の品質検査、中間製品の性能検査、および最終製品の総合検査など、生産プロセスにおける各リンクの品質を厳格に管理する必要があります。
生産設備
EVOHマスターバッチ製造装置には、主に原料加工装置、混合装置、押出造粒装置、補助装置などが含まれます。以下に具体的な紹介をします。
1. 原料加工設備
乾燥機: EVOH樹脂やその他の原料の乾燥に使用され、水分を除去します。一般的な乾燥機には、ブラスト乾燥オーブン、真空乾燥機などがあります。ブラスト乾燥オーブンは構造が簡単でコストが低いため、一般的な乾燥要件に適しています。真空乾燥機は、低温で原料を迅速に乾燥でき、高温での劣化を防ぐことができ、高い乾燥条件が必要な場合に適しています。
2. ハイブリッド機器
高速ミキサー:これは、EVOH樹脂と添加剤を混合するための主要な装置です。高速回転する攪拌刃を使用して、材料を短時間で均一に混合します。高い混合効率と良好な混合均一性を備え、さまざまな配合物の混合ニーズを満たすことができます。
3. 押出造粒装置
ツインスクリュー押出機:EVOHマスターバッチ生産の主要装置の一つです。優れた材料供給、混合、およびプラスチケーション能力を備えており、高温高圧下でEVOH樹脂と添加剤を完全に溶融させ、均一に混合することができます。ツインスクリュー押出機のスクリュー構造とアスペクト比は、異なる生産プロセスと製品要件に応じて選択および調整でき、最適な押出効果を実現します。
グラニュレータ:ツインスクリュー式押出機と併用して、押出されたストリップや繊維状材料を顆粒に切断します。切断方法によって、空気冷却式顆粒機、水冷却式顆粒機、および水中顆粒機に分類できます。空気冷却式グラニュレータは、粒子の外観に関する要件が高くない場合に適しています。水冷却式グラニュレータで生成される粒子の表面は比較的滑らかです。水中グラニュレータは生産効率が高く、粒子の形状が均一で品質が良く、高級製品の生産に一般的に使用されています。
4. 補助機器
供給機:原料をミキサーや押出機に自動的に運ぶための機器です。これにより、原料の輸送を自動化し、生産効率を向上させ、手作業の負担を軽減できます。一般的なものには、ねじ供給機、真空供給機などがあります。
冷却装置:押出造粒プロセス中、材料を冷却して急速に固化させ、成形します。空気冷却によるペレット切断では、ファンや冷却パイプなどを含む空気冷却システムが通常搭載されています。水冷却による造粒および水中造粒では、冷却効果と安定した水温を確保するために、冷却水タンク、水ポンプ、冷却パイプなどの循環水冷却システムが必要です。
スクリーニング装置:粒化後にEVOHマスターバッチをスクリーニングして、粒子サイズの要件を満たさない粒子を除去します。一般的に使用されるスクリーニング装置には、振動スクリーンがあり、異なるメッシュサイズを通して粒子を分類およびスクリーニングし、製品の粒子サイズの均一性を確保します。
包装機器:スクリーニング後に品質に合格したEVOHマスターバッチを包装するために使用されます。一般的な包装機器には、測定、充填、シーリングなどの包装プロセスを自動化し、包装効率と品質を向上させ、製品が保管や輸送中に湿気や汚染に影響を受けないようにする自動包装機があります。
EVOHマスターバッチエクストルーダ
Kerke’s masterbatch extruder can be used to produce EVOH masterbatch. Our EVOHマスターバッチエクストルーダ has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
関連する要件
エクストラーダはEVOHマスターバッチの生産において重要な役割を果たします。エクストラーダに関するいくつかの要件は次のとおりです。
ねじ設計
高い混合能力: EVOHマスターバッチの生産では、EVOH樹脂とさまざまな添加剤を徹底的に混合する必要があります。スクリューには、強いせん断力と伸張力を生成できる、こね板、歯車などの特殊な混合要素が必要です。これにより、押出時に材料が十分に混合され、添加剤がEVOHマトリックスに均一に分散されることを確実にします。
適切な縦横比: 縦横比が大きいねじは、材料の完全なプラスチケーションと混合に有利です。EVOHマスターバッチの生産では、一般的に25〜40の長径比が適しています。長いねじでは、高温高圧下で材料が完全に溶けるための十分な滞留時間が確保され、同時に押出安定性と製品品質の一貫性を向上させることができます。
グラデーションねじ:EVOH樹脂の溶融特性のため、通常グラデーションねじが使用されます。このねじの溝の深さは供給部から均質化部へと徐々に浅くなり、押出加工中に材料を徐々に圧縮し、せん断させることができ、滑らかな溶融とプラスチケーションを実現し、押出加工中の材料変動を減少させます。
温度制御
正確な温度制御システム: EVOHマスターバッチの生産には厳しい温度要件があります。エクストラーダには高精度の温度制御システムが必要です。各加熱セクションの温度を正確に制御できます。温度制御の精度は通常±1℃以内にする必要があります。これにより、EVOH樹脂が適切な温度で溶融し、高温によるEVOHの劣化や低温によるプラスチケーションの不良を回避できます。
多段階温度制御:さまざまな段階の材料の加熱および冷却ニーズを満たすために、エクストルーダーには通常、多段階の温度制御機能が必要です。一般的に、給送セクション、圧縮セクション、均一化セクションなどの複数の領域に分けられます。各領域は、押出加工中の材料の物理的変化と化学反応に合わせて独立して温度を調整できます。
圧力制御
安定した押出圧力: EVOHマスターバッチ生産において、安定した押出圧力は製品品質を確保するために非常に重要です。押出機は、押出プロセス中に材料を均一にダイを通過させるために安定した圧力を提供できるようにし、圧力の変動により生じる不均一な粒度や表面品質の低下といった問題を回避する必要があります。
圧力調整装置:エクストラーダには、バックプレッシャーバルブなどの圧力調整装置が必要です。これにより、異なる材料特性や生産プロセスの要件に応じて、押出圧力を柔軟に調整できます。バックプレッシャーを調整することで、スクリュー内の材料の滞留時間とせん断度を制御でき、製品の性能と品質を最適化できます。
運転システム
高トルク駆動:溶融状態のEVOH樹脂は粘度が高いため、エクストラーダの駆動システムは材料を前方に押し進めるために十分なトルクを提供する必要があります。そのため、エクストラーダでは通常、高出力のモーターとギヤボックスを組み合わせて、さまざまな生産速度と材料の粘度で安定した出力を確保します。
優れた速度調整性能:ドライブシステムは優れた速度調整性能を備え、広い範囲で段階のない速度調整が可能であるべきです。これにより、オペレーターは生産プロセスの要件に応じてエクストラーダの速度を柔軟に調整でき、さまざまな材料配合、生産量、および製品品質要件に対応できます。
材料と腐食耐性
腐食に強い材料: 添加物の一部が腐食性であることを考慮すると、材料と接触するエクストラーダのねじ、バレル、その他の部品は、ステンレス鋼、合金鋼などの腐食に強い材料で作られ、部品の腐食抵抗性と耐摩耗性を向上させ、設備の寿命を延ばすためにクロムメッキ、窒化などの表面処理が施されています。
清潔度:異なる材料のバッチ間の交差汚染を防ぐために、エクストラーダの内部構造は簡単に清掃できるようにする必要があります。スクリューとバレルは簡単に分解・組み立てできるようにし、製品の配合を変更したり設備のメンテナンスを行った際に、内部に残っている材料を徹底的に清掃できるようにする必要があります。




