

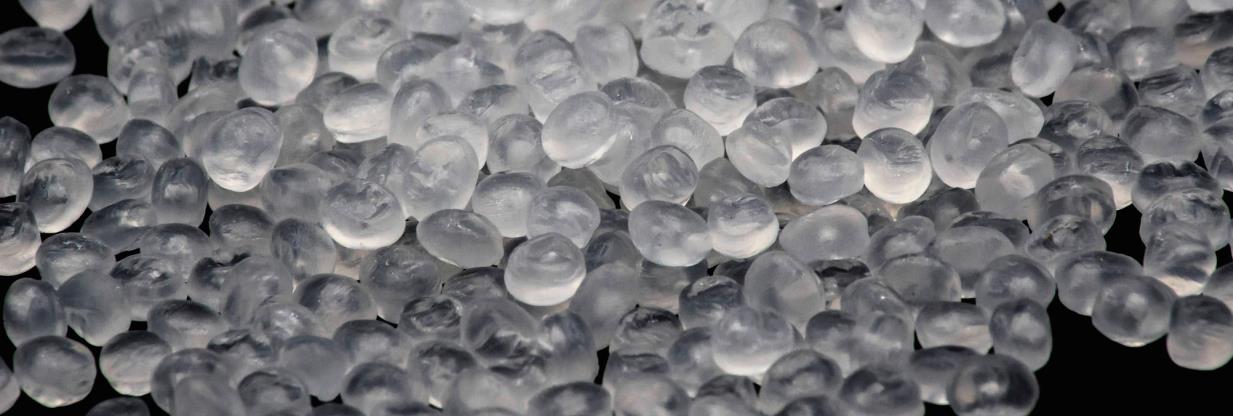
EVOH-Masterbatch ist ein Granulat, das auf Ethylen-Vinylalkohol-Copolymer (EVOH) als Basismaterial mit verschiedenen funktionellen Additiven hergestellt wird. EVOH ist ein Polymerwerkstoff mit hervorragenden Eigenschaften. Ethylen und Vinylalkohol werden in der Regel zu EVOH-Harz polymerisiert, das anschließend mit verschiedenen Additiven (wie Antiblockmitteln, Antioxidantien, Schmiermitteln usw.) in speziellen Anlagen vermischt und granuliert wird, um EVOH-Masterbatch zu erzeugen.
Typen und Anwendungen
EVOH-Masterbatch lässt sich nach Funktion und Anwendung in folgende gängige Typen unterteilen:
Barriere-Typ EVOH-Masterbatch
Merkmale: Es besitzt hervorragende Gasbarriereeigenschaften und kann die Penetration von Gasen wie Sauerstoff und Kohlendioxid wirksam verhindern; zudem bietet es eine gute Barrierewirkung gegen Wasserdampf. Dies ist der gängigste Typ von EVOH-Masterbatch, der vor allem aufgrund der hohen Barriereeigenschaften von EVOH selbst entwickelt und produziert wird.
Anwendung: Wird häufig in Branchen mit hohen Anforderungen an die Verpackungsbarriere eingesetzt, wie Lebensmittel, Pharmazie, Kosmetik usw. In der Lebensmittelverpackung eignet es sich für oxidations- und verderbsanfällige Produkte wie Kartoffelchips, Nüsse usw., um den Sauerstoffeintritt und damit die Lebensmittelverderbnis zu verhindern; in der Arzneimittelverpackung schützt es Wirkstoffe vor dem Einfluss von Luftsauerstoff und Wasserdampf und sichert so Stabilität und Wirksamkeit der Medikamente.
Antibakterielles EVOH-Masterbatch
Merkmale: Dem EVOH-Masterbatch wurden Antibakterienmittel zugesetzt, wodurch es in die Lage versetzt wird, Mikroorganismen wie Bakterien und Schimmelpilze zu hemmen oder abzutöten. Antibakterienmittel besitzen in der Regel eine langanhaltende und breitbandige Wirkung und entfalten über einen bestimmten Zeitraum hinweg eine kontinuierliche antibakterielle Wirkung.
Anwendung: Geeignet für Bereiche mit hohen Hygieneanforderungen, wie Lebensmittelverpackungen, Verpackungen für Medizinprodukte usw. In Lebensmittelverpackungen verringert es das Wachstum von Mikroorganismen auf der Lebensmitteloberfläche und verlängert die Haltbarkeit; bei Verpackungen für Medizinbedarf verhindert es wirksam bakterielle Kontamination und sichert die Sicherheit der Medizinprodukte.
Wetterbeständiges EVOH-Masterbatch
Merkmale: Durch zugesetzte UV-Absorber, Antioxidantien und weitere Additive wird die Wetterbeständigkeit und Stabilität des EVOH-Masterbatches in Außenumgebungen verbessert. Es widersteht Umgebungseinflüssen wie UV-Strahlung, Temperaturschwankungen und Feuchtigkeit und neigt nicht zu Alterung, Vergilbung, Versprödung oder ähnlichen Erscheinungen.
Anwendung: Häufig verwendet in Außenverpackungsmaterialien, Agrarfolien und weiteren Bereichen. So sorgt der Einsatz von wetterbeständigem EVOH-Masterbatch in Agrarfolien für gute Leistung bei langfristigem Außeneinsatz, verlängert die Lebensdauer der Folie und bietet Kulturen ein stabiles Wachstumsumfeld.
Verarbeitungsmodifiziertes EVOH-Masterbatch
Merkmale: Durch den Zusatz verschiedener Verarbeitungshilfsmittel wie Schmiermitteln, Dispergiermitteln, Weichmachern usw. wird die Verarbeitbarkeit von EVOH verbessert. Die Schmelzeviskosität sinkt, die Fließfähigkeit steigt, sodass EVOH leichter in Extrusion, Blasformen, Spritzgießen und anderen Prozessen verformt werden kann; Verarbeitungsfehler werden reduziert und Produktionseffizienz sowie Produktqualität gesteigert.
Anwendung: Es wird bei der Herstellung verschiedener EVOH-Produkte eingesetzt, insbesondere in Bereichen mit hohen Anforderungen an Verarbeitungsgenauigkeit und -effizienz, wie hochwertigen Verpackungsprodukten, Verpackungen für elektronische Bauteile usw. EVOH lässt sich so besser an unterschiedliche Verarbeitungsverfahren und Anlagen anpassen und erfüllt vielfältige Produktionsanforderungen.
Rezepturverhältnisse
Das Rezepturverhältnis von EVOH-Masterbatch kann je nach Anwendung und Leistungsanforderung variieren. Hier sind einige gängige Rezepturbeispiele:
EVOH-Masterbatch-Rezeptur für Barriereschichten: Bei der Herstellung hoch permeabler Kraftstofftanks für Kraftfahrzeuge besteht eine Barriere-Masterbatch-Rezeptur aus HDPE (70 %), EVOH (20 %), HDPE gepfropft mit Maleinsäureanhydrid (9 %), Antioxidans 1010 (0,8 %) und Antioxidans DSTP (0,2 %). Durch das Mischen dieser Komponenten und Zugabe in einen Extruder zur Granulation erhält man EVOH-Masterbatch für Barriereschichten.
EVOH-Masterbatch-Rezeptur für Sauerstoffbarriere-PERT-Rohre mit zweilagiger Legierungsstruktur: Zunächst wird EVOH für 4 Stunden in einem Trockenschrank bei 110 °C getrocknet, anschließend EVOH entsprechend dem Verhältnis zu PERT abgewogen und mit Kompatibilisatoren (wie va1202, nf468) in einem Hochgeschwindigkeitsmischer 10 Minuten gemischt. Dabei liegt das Verhältnis von EVOH zu PERT zwischen 6:4 und 1,5:8,5, und der zugesetzte Kompatibilisator beträgt 5–16 phr.
Eine Rezeptur zur Herstellung von Graphen-Mikroplatten-Barriere-Masterbatch: Eine Variante besteht aus HDPE (85 %), Graphen-Mikroplatten (8 %), mit Maleinsäureanhydrid gepfropftem HDPE (6 %), Antioxidans 1010 (0,8 %) und Antioxidans DSTP (0,2 %). Nach dem Mischen wird es dem Extruder zur Granulation zugeführt, woraus Graphen-Mikroplatten-Barriere-Masterbatch entsteht. EVOH ist hierbei jedoch nicht die Hauptkomponente, sondern nur eines der optionalen Barrierem materialien.
Zudem wird bei der Herstellung von antibakteriellem EVOH-Masterbatch EVOH üblicherweise als Basismaterial verwendet und ein bestimmter Anteil Antibakterienmittel zugesetzt. Der Zusatz liegt etwa zwischen 1 % und 5 %; der genaue Anteil richtet sich nach den Anforderungen an die antibakterielle Wirkung und der Aktivität des Mittels. Bei wetterbeständigem EVOH-Masterbatch kommen Zusätze wie UV-Absorber und Antioxidantien hinzu. Üblicherweise beträgt der Zusatz an UV-Absorbern etwa 0,5 %–2 % und der an Antioxidantien etwa 0,1 %–1 %.
Produktionsprozess
Der Produktionsprozess von EVOH-Masterbatch umfasst in der Regel Schritte wie Rohstoffvorbereitung, Mischen, Extrusion, Granulierung usw., wie folgt:
1. Rohstoffvorbereitung
Die Wahl des geeigneten EVOH-Harztyps kann je nach Produktanforderungen die Bereitstellung verschiedener Additive erfordern, wie Antibakterienmittel, UV-beständige Mittel, Antioxidantien, Schmiermittel, Weichmacher usw. Es muss sichergestellt werden, dass Qualität und Reinheit der Rohstoffe den Produktionsanforderungen entsprechen; die Rohstoffe werden getrocknet, um Feuchtigkeit zu entfernen und Blasenbildung oder Beeinträchtigungen der Produkteigenschaften während der Verarbeitung zu vermeiden. Beispielsweise wird EVOH-Harz 4 Stunden in einem Trockenschrank bei 110 °C getrocknet.
2. Mischen
Gemäß dem festgelegten Rezepturverhältnis werden EVOH-Harz und die verschiedenen Additive präzise abgewogen und in einen Hochgeschwindigkeitsmischer zur gründlichen Vermischung gegeben. Durch das schnelle Rühren wird das Additiv gleichmäßig im EVOH-Harz dispergiert und bildet ein Vormischgut. Die Mischdauer beträgt in der Regel 10–15 Minuten, um eine gleichmäßige Vermischung zu gewährleisten.
3. Extrusion
Das Vormischgut wird dem Doppelschneckenextruder zugeführt. Doppelschneckenextruder besitzen gute Misch- und Förderfähigkeiten und können Materialien bei hohen Temperaturen und Drücken vollständig aufschmelzen und mischen. Während der Extrusion müssen Temperatur-, Drehzahl- und Druckparameter gesteuert werden. Üblicherweise liegt die Extrudertemperatur zwischen 180 und 240 °C und wird je nach EVOH-Typ und Additiv eigenschaften angepasst. Die Drehzahl beträgt in der Regel 100–300 Umdrehungen pro Minute, um eine gleichmäßige Extrusion und gute Plastifizierung sicherzustellen.
4. Granulierung
Das aus dem Extruder ausgetragene Schmelzematerial wird über den Düsenkopf zu kontinuierlichen Strängen oder Fäden geformt und gelangt dann in die Granulieranlage. Gängige Granulierverfahren sind luftgekühlte, wassergekühlte und Unterwassergranulierung. Beim luftgekühlten Pelletieren kühlt eine Luftkühleinrichtung die extrudierten Stränge und ein Granulierschneider schneidet sie zu Pellets; beim wassergekühlten Verfahren wird das Strangmaterial in einem Wasserbad gekühlt, bevor es zu Pellets geschnitten wird; bei der Unterwassergranulierung wird das Schmelzematerial direkt unter Wasser zu Partikeln geschnitten. Dieses Verfahren erzeugt formregelmäßige, oberflächenglatte und hochwertige Partikel, ist aber auch relativ kostenintensiv in der Ausrüstung.
5. Sieben und Verpacken
Das granulerte EVOH-Masterbatch wird durch Siebmaschinen und ähnliche Anlagen klassiert, um zu große oder zu kleine Partikel zu entfernen und eine gleichmäßige Korngröße zu sichern. Das siebfähige Masterbatch wird anschließend verpackt, üblicherweise in versiegelter Verpackung, um das Masterbatch vor Feuchtigkeit, Oxidation oder anderer Kontamination zu schützen, die die Produkteigenschaften beeinträchtigen könnten.
Um während der Produktion Stabilität und Konsistenz der Produktqualität zu gewährleisten, muss die Qualität jedes einzelnen Prozessschritts streng kontrolliert werden – einschließlich Qualitätsprüfung der Rohstoffe, Leistungstests der Zwischenprodukte und umfassender Endkontrolle des Fertigerzeugnisses.
Produktionsanlagen
Die Produktionsanlage für EVOH-Masterbatch umfasst im Wesentlichen Rohstoffaufbereitungsanlagen, Mischaggregate, Extrusionsgranulieranlagen, Hilfsaggregate usw. Im Folgenden eine konkrete Übersicht:
1. Rohstoffaufbereitungsanlagen
Trockner: dient zum Trocknen von EVOH-Harz und anderen Rohstoffen zur Feuchtigkeitsentfernung. Gängige Geräte sind Trockenschränke und Vakuumtrockner. Der Trockenschrank ist einfach aufgebaut und kostengünstig, geeignet für allgemeine Trocknungsanforderungen; ein Vakuumtrockner trocknet Rohstoffe schnell bei niedrigeren Temperaturen, vermeidet thermische Zersetzung und eignet sich für anspruchsvolle Trocknungsbedingungen.
2. Mischaggregate
Hochgeschwindigkeitsmischer: Er ist das Kernaggregat zum Vermischen von EVOH-Harz mit Additiven. Durch schnell rotierende Rührwerkzeuge wird in kurzer Zeit eine gleichmäßige Mischung erreicht. Er zeichnet sich durch hohe Mischeffizienz und gute Mischhomogenität aus und erfüllt die Mischbedarfe unterschiedlicher Rezepturen.
3. Extrusionsgranulieranlagen
Doppelschneckenextruder: Er zählt zu den Kernanlagen der EVOH-Masterbatch-Produktion. Er besitzt gute Förder-, Misch- und Plastifizierungsfähigkeiten und kann EVOH-Harz und Additive unter hoher Temperatur und hohem Druck vollständig aufschmelzen und gleichmäßig mischen. Schneckenaufbau und Längenverhältnis (Durchmesser/Länge) lassen sich je nach Verfahren und Produktanforderung auswählen und anpassen, um den optimalen Extrusionseffekt zu erzielen.
Granulator: In Verbindung mit einem Doppelschneckenextruder schneidet er extrudierte Strang- oder Fadenmaterialien zu Granulat. Nach dem Schneidverfahren unterscheidet man luftgekühlte, wassergekühlte und Unterwassergranulatoren. Der luftgekühlte Granulator eignet sich für Einsätze mit geringen Anforderungen an das Pellet-Aussehen; die vom wassergekühlten Granulator erzeugten Partikel haben eine relativ glatte Oberfläche; der Unterwassergranulator arbeitet hocheffizient, liefert formregelmäßige, hochwertige Partikel und wird für hochwertige Produkte eingesetzt.
4. Hilfsaggregate
Beschickungssystem: dient zum automatischen Transport von Rohstoffen zu Mischern oder Extrudern, automatisiert den Materialfluss, steigert die Produktionseffizienz und senkt die manuelle Arbeitsbelastung. Gängige Ausführungsformen sind Schneckenspeiser und Vakuumförderer.
Kühlanlage: Während der Extrusionsgranulierung wird das Material abgekühlt, um rasch zu erstarren und zu formen. Für luftgekühltes Pelletieren wird meist ein Luftkühlsystem mit Ventilatoren und KühIrohren eingesetzt; für wassergekühlte und Unterwassergranulierung ist ein Umlauf-Wasserkühlsystem mit Kühlwasserbecken, Pumpe und Kühlleitungen erforderlich, um Kühlwirkung und stabile Wassertemperatur sicherzustellen.
Siebanlage: Siebt das granulerte EVOH-Masterbatch, um Partikel zu entfernen, die die Korngrößenanforderungen nicht erfüllen. Als Siebgeräte dienen vor allem Schwingsiebe, die Partikel über unterschiedliche Maschenweiten klassieren und so die Gleichmäßigkeit der Produktkorngröße sichern.
Verpackungsanlage: dient zum Verpacken des siebfähigen EVOH-Masterbatches. Gängige Anlagen sind automatische Verpackungsmaschinen, die Prozesse wie Dosierung, Befüllung und Versiegelung automatisieren, Verpackungseffizienz und -qualität steigern und sicherstellen, dass Produkte bei Lagerung und Transport nicht durch Feuchtigkeit oder Verunreinigung beeinträchtigt werden.
EVOH-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce EVOH masterbatch. Our EVOH-Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Anforderungen
Der Extruder spielt eine Schlüsselrolle bei der Produktion von EVOH-Masterbatch; im Folgenden einige Anforderungen an das Aggregat:
Schneckenauslegung
Hohe Mischkapazität: Bei der EVOH-Masterbatch-Produktion muss EVOH-Harz mit verschiedenen Additiven gründlich vermischt werden. Die Schnecke sollte spezielle Mischelemente wie Knetblöcke und Zahnscheiben aufweisen, die starke Scher- und Dehnungseffekte erzeugen und so eine gründliche Vermischung während der Extrusion sowie eine gleichmäßige Verteilung der Additive in der EVOH-Matrix sicherstellen.
Geeignetes Längenverhältnis: Eine Schnecke mit größerem Längenverhältnis begünstigt vollständige Plastifizierung und Mischung. Für die EVOH-Masterbatch-Produktion eignet sich in der Regel ein Längen-Durchmesser-Verhältnis von 25–40. Längere Schnecken bieten ausreichend Verweilzeit, damit das Material bei hoher Temperatur und hohem Druck vollständig aufschmilzt, und tragen zugleich zur Verbesserung von Extrusionsstabilität und Produktqualitätskonsistenz bei.
Gefälle-Schnecke: Aufgrund der Schmelzeeigenschaften von EVOH-Harz werden meist Gefälle-Schnecken eingesetzt. Die Gangtiefe dieser Schnecke nimmt vom Förderteil zum Homogenisierungsteil allmählich ab, wodurch das Material während der Extrusion schrittweise verdichtet und geschert wird, eine gleichmäßige Schmelze und Plastifizierung erreicht und Materialfluktuationen im Prozess reduziert werden.
Temperaturregelung
Präzise Temperaturregelung: Die EVOH-Masterbatch-Produktion stellt strenge Temperaturanforderungen. Der Extruder sollte mit einem hochpräzisen Temperaturregelsystem ausgestattet sein, das die Temperatur jedes Heizbereichs genau steuert. Die Regelgenauigkeit wird in der Regel auf ± 1 °C gefordert. Dies hilft sicherzustellen, dass EVOH-Harz bei der richtigen Temperatur aufschmilzt und eine Zersetzung durch Überhitzung oder mangelhafte Plastifizierung durch zu niedrige Temperaturen vermieden wird.
Mehrstufige Temperaturregelung: Um den Heiz- und Kühlbedarf des Materials in verschiedenen Phasen zu decken, benötigen Extruder meist mehrstufige Temperaturregelfunktionen. Üblicherweise werden Bereiche wie Förderzone, Verdichtungszone und Homogenisierungszone gebildet. Jede Zone lässt sich unabhängig temperieren, um den physikalischen Veränderungen und chemischen Reaktionen des Materials während der Extrusion gerecht zu werden.
Druckregelung
Stabiler Extrusionsdruck: Bei der EVOH-Masterbatch-Produktion ist ein stabiler Extrusionsdruck entscheidend für die Produktqualität. Der Extruder sollte einen gleichbleibenden Druck liefern, damit das Material gleichmäßig durch den Düsenkopf tritt und Probleme wie ungleichmäßige Korngröße oder schlechte Oberflächenqualität durch Druckschwankungen vermieden werden.
Druckregelventil: Der Extruder benötigt eine Druckregelvorrichtung, etwa ein Rückdruckventil, um den Extrusionsdruck flexibel an unterschiedliche Materialeigenschaften und Verfahrensanforderungen anzupassen. Über die Einstellung des Rückdrucks lassen sich Verweilzeit und Schergrad des Materials in der Schnecke steuern und so Leistung und Qualität des Produkts optimieren.
Antriebssystem
Hochdrehmoment-Antrieb: Da EVOH-Harz im Schmelzezustand eine hohe Viskosität besitzt, muss das Antriebssystem des Extruders ausreichend Drehmoment liefern, um das Material voranzutreiben. Extruder setzen daher meist eine Kombination aus leistungsstarken Motoren und Getrieben ein, um eine stabile Leistungsabgabe bei unterschiedlichen Produktionsdrehzahlen und Materialviskositäten sicherzustellen.
Gute Drehzahlregelung: Das Antriebssystem sollte eine gute Drehzahlregelung besitzen und eine stufenlose Regelung über einen weiten Bereich ermöglichen. So können Bediener die Extruderdrehzahl flexibel an die Prozessanforderungen anpassen, um unterschiedlichen Rezepturen, Produktionsmengen und Qualitätsvorgaben gerecht zu werden.
Werkstoff und Korrosionsbeständigkeit
Korrosionsbeständige Werkstoffe: Da einige Additive korrosiv wirken können, sollten Schnecke, Zylinder und andere materialberührte Bauteile des Extruders aus korrosionsbeständigen Werkstoffen wie Edelstahl oder legiertem Stahl gefertigt und durch Verchromung, Nitrieren usw. oberflächenbehandelt sein. Dies verbessert Korrosions- und Verschleißbeständigkeit der Bauteile und verlängert die Lebensdauer der Anlage.
Reinigungsfreundlichkeit: Um Kreuzkontamination zwischen verschiedenen Chargen zu vermeiden, sollte die Internstruktur des Extruders leicht zu reinigen sein. Schnecke und Zylinder sollten sich leicht demontieren und montieren lassen, damit Restmaterialien beim Rezepturwechsel oder bei Wartungsarbeiten gründlich entfernt werden können.




