

폴리에틸렌 마스터배치는 비닐봉지, 필름, 파이프 등 다양한 플라스틱 제품 생산에 널리 사용됩니다. 다양한 첨가제와 충전재를 첨가하여 특성과 용도가 다른 폴리에틸렌 제품을 생산할 수 있습니다. 폴리에틸렌 마스터배치 생산은 원료 품질, 장비 선정, 공정 파라미터 및 안전 생산에 대한 엄격한 관리가 필요한 복잡하고 정밀한 공정입니다. 생산 공정과 배합비를 지속적으로 최적화함으로써 마스터배치의 품질과 성능을 향상시켜 시장 수요를 충족시킬 수 있습니다.
Feature
PE 마스터배치의 핵심 특성은 'PE 제품 생산의 효율적 강화'에 있으며, 첨가제를 직접 투입할 때 발생하는 문제를 해결할 뿐만 아니라 적응성, 안정성, 편의성 등 핵심적인 이점을 갖추고 있습니다. 구체적으로 다음 8가지 주요 특징으로 구분할 수 있습니다:
1. 우수한 분산 균일성 (핵심 이점)
기능성 성분(색소, 충전재, 첨가제)은 마스터배치 내에서 사전 분산되어 PE 캐리어 수지와 안정적인 시스템을 형성합니다. 사용 시 순수 PE 원료에 빠르고 균일하게 통합될 수 있어 '색 점, 충전재 응집, 기능 불균일' 등의 문제를 방지하며, 제품의 색상 일관성과 성능 안정성을 크게 향상시킵니다(예: 마스터배치 착색 편차 없음, 정전기 방지 마스터배치의 균일한 정전기 방지 효과).
2. 편리하고 효율적인 사용
과립 형태는 계량 및 혼합이 용이하며, 추가적인 분쇄나 분산 처리가 필요하지 않습니다(색소/미분말 첨가제를 직접 투입하는 것과 비교 시), 작업 난이도를 낮춥니다;
PE 원료와 혼합 후 생산 공정을 조정하지 않고도 압출, 사출 성형 등의 장비로 바로 투입할 수 있어 생산 프로세스를 단축하고 생산 효율을 높입니다.
3. 우수한 비용 제어 가능성
고농도 농축 설계(기능성 성분 비율 20%~60%)로 사용 시 전체 제품 질량의 1%~30%만 첨가하면 되며(예: 착색 3%~5%, 충진 10%~30%), 기능성 성분의 낭비를 줄입니다;
분산된 첨가제가 장비를 오염시키고 내벽에 부착되어 발생하는 청소 비용을 피하고, 과도한 첨가제로 인한 손실을 줄여 장기적인 전체 생산 비용을 낮춥니다.
4. 안정적이고 신뢰할 수 있는 성능
배합비가 정확하고 제어 가능하며, 동일 배치 마스터배치의 기능성 성분 함량과 분산 효과가 일정하여 배치 생산된 PE 제품의 성능 변동이 없음을 보장합니다(예: 노화 방지 마스터배치의 산화 방지제 함량이 안정적이며 제품 수명이 균일함);
기능성 성분이 캐리어로 감싸져 있어 공기 및 습기와의 접촉을 줄이고 산화 및 고장 위험을 낮추며, 보관 및 사용 중 성능 저하를 늦춥니다.
5. 넓은 호환성과 적응성
캐리어 수지는 PE 원료와 완전히 호환되며(LDPE/HDPE/LLDPE 캐리어의 대응 매칭), PE 제품의 성형성, 인성 등 원래 특성에 영향을 주지 않습니다;
압출, 사출 성형, 블로우 성형, 필름 성형 등 다양한 PE 가공 기술에 적응할 수 있으며, 마스터배치 유형을 타겟팅하여 조정할 필요가 없어 범용성이 강합니다.
6. 기능의 유연한 맞춤화
PE 제품의 요구 사항에 따라 기능성 성분과 비율을 정확하게 배분하여 '일대일 기능' 또는 '다기능 복합'(예: 착색+정전기 방지+노화 방지 복합 마스터배치)을 구현할 수 있으며, 착색, 충진, 변성, 기능 강화 등 전체 시나리오 요구 사항을 충족하고 포장, 건축 자재, 농업, 가전 제품 등의 분야에 적합합니다.

7. 물리적 친화성
과립 구조는 무분진 및 무취이며 사용 중 작업장 환경을 오염시키지 않고, 압출기 스크류와 다이 헤드를 마모시키지 않습니다(미분말 첨가제와 비교 시);
밀도가 PE 원료와 유사하여 혼합 중 층 분리 현상이 발생하기 어려워 후속 성형 공정의 안정성을 보장합니다;
보관 및 운반이 편리하며 특별한 보호가 필요하지 않고, 상온에서 장기간 보관 가능하며 덩어리짐이나 변질이 일어나지 않습니다.
8. 더 나은 환경 친화성
기능성 성분이 농축되어 패키징되므로 생산 공정 중 첨가제의 휘발 및 비산을 줄여 환경 오염을 감소시킵니다;
일부 충진 마스터배치는 탄산칼슘, 목분 등 친환경 충전재나 생분해성 PE 캐리어를 사용할 수 있어 녹색 생산 추세에 부합합니다;
첨가제 과용으로 인한 제품 폐기율을 줄이고 원료 이용률을 높여 간접적으로 환경 부담을 감소시킵니다.
유형
PE 마스터배치의 핵심 유형은 '기능적 용도'에 따라 구분되며, 각 유형은 PE 제품의 특정 요구 사항(착색, 비용 절감, 기능 강화, 성능 변성 등)에 대응합니다. 일부는 '다기능 복합'을 구현할 수 있습니다. 다음은 업계의 주요 분류와 핵심 세부 사항입니다:
I. 기본 핵심 유형 (핵심 기능별 구분)
1. 착색 마스터배치 (가장 많이 사용됨, PE 마스터배치 시장의 60% 이상 차지)
핵심 기능: PE 제품을 정확하게 착색하여 균일하고 일관된 색상 보장
주요 성분: 고농도 색소(카본블랙, 이산화티타늄, 유기/무기 안료)+PE 캐리어+분산제
일반적인 세분화:
블랙 마스터배치 (카본블랙 함량 20%~50%, 파이프, 필름, 사출 성형 부품에 사용);
화이트 마스터배치 (이산화티타늄 함량 40%~60%, 포장 필름 및 가전 제품 하우징에 사용);
컬러 마스터배치 (빨강/파랑/노랑 등 유기 안료, 장난감, 식품 포장, 장식용 아이템에 사용).
전형적인 적용 분야: PE 쇼핑백, 파이프, 블로우 성형 병, 사출 바구니, 필름 포장.
2. 충진 마스터배치 (비용 절감+기본 변성)
핵심 기능: PE 제품의 원료 비용을 줄이면서 강성, 내열성(또는 경량화) 향상
주요 성분: 고비율 충전재(50%~80%)+PE 캐리어+분산제/커플링제
일반적인 세분화:
탄산칼슘 충전 마스터배치 (가장 경제적, 쓰레기봉투, 포장 테이프, 파이프 내벽에 사용);
탈크 분말 충전 마스터배치 (강성 향상, 가전 제품 베이스 및 사출 성형 하우징에 사용);
목분/대나무 분말 충전 마스터배치 (친환경 및 생분해성, 야외 팔레트 보드 및 장식 부품에 사용);
마이카 분말 충전 마스터배치 (내열성 향상, 고온 환경 액세서리에 사용).
전형적인 적용 분야: PE 쓰레기봉투, 포장 테이프, 저압 파이프, 사출 성형 백보드.
3. 기능성 마스터배치 (특정 성능의 타겟 강화)
핵심 특징: 단일 기능에 집중하여 PE 제품의 '약점 문제' 해결.
| Type | Core functionality | Key components | Typical application scenarios |
| 노화 방지 마스터배치 | Extend the lifespan of outdoor PE products (UV/antioxidant) | Antioxidant (1010/168)+light stabilizer (UV531) | PE film, outdoor pipe, greenhouse film |
| Antistatic masterbatch | Eliminate static electricity and prevent dust adsorption | Cationic/non-ionic anti-static agent | Electronic component packaging film, PE tray, food packaging film |
| Flame Retardant Masterbatch | Endow with flame retardant properties (compliant with flame retardant rating) | Bromine based/halogen-free flame retardant (magnesium hydroxide/aluminum) | Building PE pipes, electrical enclosures, flame-retardant packaging films |
| 개구 마스터배치 (Anti-blocking masterbatch) | Prevent PE film adhesion and facilitate opening | Silicon dioxide, talc powder, stearic acid amide | PE shopping bags, packaging films, greenhouse films |
| Smooth masterbatch | Improve the surface smoothness of the product and reduce friction | Oleic acid amide, erucic acid amide | PE film, surface of injection molded parts, inner wall of pipes |
| Antimicrobial Masterbatch | Inhibit bacterial growth (in food/medical settings) | Silver ion, zinc oxide antibacterial agent | Food contact PE containers, medical packaging, baby products |
| Anti fog masterbatch | Avoid fogging on the inner wall of PE film (transparent) | Glycerol fatty acid esters, polyethylene glycol | Fresh packaging film, greenhouse film, food preservation film |
4. 변성 마스터배치 (PE 기판의 핵심 성능 개선)
핵심 특징: PE의 기계적 특성(강도, 인성, 내마모성 등)을 최적화하고 엔지니어링 적용 범위를 확장합니다.
| Type | Core functionality | Key components | Typical application scenarios |
| 인성 강화 마스터배치 (Toughening masterbatch) | Improve low-temperature impact resistance (anti brittle fracture) | POE、EVA、 Elastic toughening agent | PE pipes, low-temperature environment accessories, and films for winter use |
| Enhanced masterbatch | Enhance tensile strength and rigidity | Fiberglass, carbon fiber, basalt fiber | PE engineering accessories, mechanical shells, high-strength pipes |
| Wear resistant masterbatch | Reduce surface friction coefficient and wear resistance | Graphite, PTFE (polytetrafluoroethylene) MOS2 | PE gear, slider, pipe interface, wear-resistant accessories |
| Heat-resistant masterbatch | Raise the heat-resistant temperature of PE (+10-30 ℃) | Nucleating agent, high-temperature resistant filler (talc powder/fiberglass) | Hot water pipes, packaging for high-temperature environments, heat-resistant components for household appliances |
| Compatible masterbatch | Improve the compatibility between PE and other materials | PP-g-MAH, PE-g-MAH compatibilizer | PE/PA blend products, PE and filler composite system |
II. 특수 유형 (시나리오별/복합 기능)
1. 복합 기능성 마스터배치 (다기능 통합)
핵심 특징: 여러 기능을 통합(예: 착색+정전기 방지, 노화 방지+개구제, 충진+인성 강화)하여 마스터배치 투입 종류를 줄이고 생산 공정을 간소화합니다.
예시: PE 필름은 '착색+정전기 방지+노화 방지' 복합 마스터배치를 사용하며, 파이프는 '충진+노화 방지+내마모' 복합 마스터배치를 사용합니다.
2. 생분해성 PE 마스터배치
핵심 기능: PE 제품에 생분해성을 부여(환경 정책 부합), 생분해성 PE를 캐리어로 사용(예: PLA/PE 블렌드)하고 분해 촉진제를 첨가합니다.
적용 분야: 일회용 PE 쇼핑백, 농업용 필름, 식품 포장(생분해 기준을 충족해야 함).
3. 맞춤화 특수 마스터배치
특수 시나리오 요구 사항에 따라 개발, 예:
열전도 마스터배치 (질화알루미늄 및 산화알루미늄 포함, 전자 방열 액세서리에 사용);
전도성 마스터배치 (카본블랙 및 전도성 섬유 포함, 정전기 방지 포장 및 전도성 파이프에 사용);
내후성 및 UV 저항 마스터배치 (고함량 광안정제, 장기간 야외 사용 PE 제품에 사용).
III. 분류 핵심 논리 요약
'요구 사항 우선순위'에 따라 선택: 착색은 착색 마스터배치 → 비용 절감은 충진 마스터배치 → 성능 결함 보완은 기능성 마스터배치 → 기계적 특성 개선은 변성 마스터배치;
'가공 기술'에 따라 적응: 필름 성형에는 개구제/미끄럼 방지/안개 방지 마스터배치를 주로 사용, 사출 성형 부품에는 인성 강화/강화/내마모 마스터배치를 주로 사용, 야외 제품에는 노화 방지 마스터배치를 반드시 선택해야 함;
'PE 유형'에 따라 매칭: LDPE/HDPE/LLDPE 캐리어 마스터배치는 제품의 PE 원료와 호환성을 보장하기 위해 대응되어야 합니다(예: HDPE 파이프에는 HDPE 캐리어 마스터배치 사용).
배합비
PE 마스터배치 배합비는 '캐리어+기능성 성분+첨가제'의 3원 구조를 따르며, 각 성분의 비율은 마스터배치 유형에 따라 크게 달라집니다.
I. 기본 조성 비율 프레임워크
| Type | Typical proportion range | 기능 positioning | Selection basis |
| Carrier resin | 10%-60% | Carrying functional components and providing processing fluidity | Match with the PE type of the product (LDPE/HDPE/LLDPE) |
| 기능 powder | 20%-80% | Implement core functions (coloring/filling/flame retardant, etc.) | Select based on the target function (pigment/filler/functional agent) |
| Dispersant | 2%-20% | Ensure uniform dispersion of functional powders | The dosage of PE wax, stearic acid salt, etc. is related to the specific surface area of the powder |
| Processing aid | 1%-5% | Improve processing performance and enhance stability | Antioxidants, lubricants, coupling agents, etc |
II. 주요 PE 마스터배치 배합비 상세 설명
1. 착색 마스터배치 시리즈
화이트 마스터배치 (범용형)
이산화티타늄: 40%~60% (루틸형은 높은 백도, 아나타제형은 낮은 비용)
캐리어 수지: 15%~25% (분산성 향상을 위한 LLDPE/LDPE 블렌드)
분산제: 10%~15% (PE 왁스+스테아르산 복합 시스템)
윤활제: 2%~5% (아연/칼슘 스테아레이트, 유동성 개선)
기타: 산화 방지제 0.5%~1% (1010/168 복합체)
예시 배합비: TiO₂ 62.7%, LDPE 18.4%, LLDPE 4.6%, PE 왁스 12%, 올레산 아마이드 2.3%
black masterbatch
카본블랙: 20%~50% (고색소 카본블랙 20%~30%, 일반 카본블랙 30%~50%)
캐리어 수지: 20%~40% (주로 HDPE, 내열성 제공)
분산제: 8%~15% (PE 왁스+나트륨 스테아레이트 복합체)
기타: 산화 방지제 0.5%~1%, UV 보호 첨가제 1%~3% (야외 사용용)
예시 배합비: 카본블랙 40%, HDPE 수지 50%, 분산제 8%, 산화 방지제 2%
2. 충진 마스터배치 시리즈
탄산칼슘 충전 마스터배치
탄산칼슘: 50%~85% (1250-2000 mesh, 입자 크기가 작을수록 분산성이 좋음)
캐리어 수지: 10%~30% (LLDPE/LDPE 주성분, 호환성 향상)
커플링제: 1%~3% (티타늄/알루미늄 에스터, 충전재와 수지 간 접착력 향상)
분산제: 3%~10% (PE 왁스, 용융 점도 감소)
윤활제: 1%~3% (스테아르산, 압출 매끄러움 개선)
예시 배합비: 탄산칼슘 70%, LDPE 20%, 커플링제 1%, 분산제 8%, 윤활제 1%
탈크 분말 충전 마스터배치
탈크 분말: 40%~60% (3000 mesh 이상, 제품 강성 향상)
캐리어 수지: 15%~30% (주로 HDPE, 내열성 향상)
커플링제: 1%~2% (실란계, 계면 결합력 강화)
분산제: 3%~8% (PE 왁스+백오일 복합체)
기타: 산화 방지제 0.5%~1%
3. 기능성 마스터배치 시리즈
노화 방지 마스터배치
산화 방지제: 0.5%~3% (주 산화 방지제 1010 0.3%~1.5% + 보조 산화 방지제 168 0.2%~1%)
광안정제: 1%~5% (UV-531/UV-327 등, 야외 제품 3%~5%)
캐리어 수지: 40%~60% (LDPE/LLDPE, 호환성 보장)
분산제: 3%~8% (PE 왁스+아연 스테아레이트)
기타: 충전재(예: 탄산칼슘) 10%~20% (비용 절감 및 안정성 향상)
예시 배합비: PE 수지 50%, 산화 방지제 1.5%, 광안정제 3%, 분산제 5%, 충전재 40.5%
난연 마스터배치 (할로겐 프리형)
수산화마그네슘/알루미늄: 40%~60% (난연 핵심 제공)
캐리어 수지: 20%~40% (HDPE/LDPE 블렌드)
난연 상승제: 5%~10% (붕산아연/멜라민)
분산제: 3%~8% (PE 왁스)
윤활제: 1%~3% (칼슘 스테아레이트)
기타: 산화 방지제 0.5%~1%
예시 배합비: 수산화마그네슘 50%, PE 수지 30%, 상승제 8%, 분산제 6%, 윤활제 4%, 산화 방지제 2%
개구 마스터배치 (Anti-blocking masterbatch)
개구제: 10%~20% (실리카/탈크/규조토, 필름 접착 방지)
캐리어 수지: 40%~50% (LLDPE 주성분, 유연성 제공)
분산제: 8%~15% (PE 왁스+스테아르산 복합체)
표면 처리제: 5%~10% (스테아르산 아마이드)
가공 보조제: 1%~3%
예시 배합비: LLDPE 45.5%, 인산이칼슘 40%, 분산제 10%, 표면 처리제 7%, 가공 보조제 0.5%
4. 변성 마스터배치 시리즈
인성 강화 마스터배치 (Toughening masterbatch)
탄성체: 30%~50% (POE/EVA/SBS, 충격 인성 향상)
캐리어 수지: 30%~50% (HDPE/LLDPE, 호환성 보장)
상용화제: 3%~10% (PE-g-MAH/PP-g-MAH, 계면 결합력 향상)
분산제: 2%~5% (PE 왁스)
기타: 산화 방지제 0.5%~1%
예시 배합비: HDPE 수지 80-92%, 상용화제 1.2-2.8%, 분산제 0.2-0.45%, 초미세 인석고 분말 7.75-17.5%
III. PE 마스터배치 배합비 설계 원칙
1. 캐리어 수지 선정 및 비율
매칭 원칙: 캐리어 PE 유형은 제품 PE 유형과 일치해야 합니다(LDPE 제품은 LDPE 캐리어 선택, HDPE 제품은 HDPE 캐리어 선택)
함량 기준:
고농도 기능성 마스터배치(예: 착색제): 캐리어 20%~40%
충진 마스터배치: 캐리어 10%~30% (충전재 함량이 높을수록 캐리어 비율은 낮아짐)
기능성 마스터배치: 캐리어 40%~60% (기능성제의 균일 분산 보장)
2. 기능성 분말 비율 제어
착색 마스터배치: 안료 농도 20%~60% (컬러 10%~30%, 흑백 20%~60%), 농도가 너무 높으면 분산 불균일 발생 가능
충진 마스터배치: 충전재 50%~80% (비용과 성능 균형에 따라 선택)
기능성 마스터배치: 기능성제 5%~30% (너무 높으면 가공 성능 영향, 너무 낮으면 효과 미미)
3. 첨가제 비율의 핵심 포인트
분산제: 일반적으로 기능성 분말의 10%~20%, 충분한 캡슐화 및 분산 보장
커플링제: 충전재의 1%~3%, 충전재와 수지 계면 간 결합력 강화
산화 방지제: 0.5%~2%, 보관 및 사용 수명 연장
윤활제: 1%~5%, 가공 유동성 개선 및 용융 균열 방지
IV. 제품에 대한 PE 마스터배치 권장 첨가 비율
| Type | Recommended amount to add | Applicable product types | Remarks |
| Color masterbatch | 2%-5% | Thin films, injection molded parts, and pipes | Dark color 2% -3%, light color 3% -8% |
| Masterbatch | 8%-30% | Garbage bags, pipes, injection molded backboards | Blow film 8% -10%, injection molding 10% -30% |
| 노화 방지 마스터배치 | 1%-3% | Outdoor film, pipe, agricultural film | Long term outdoor use 3%, generally 1% -2% |
| Flame Retardant Masterbatch | 10%-30% | Building pipes and electrical enclosures | Non halogenated type requires 15% -30%, brominated type requires 5% -12% |
| Opening/Smooth Masterbatch | 0.3%-2% | Packaging film, greenhouse film | Opening 0.5% -2%, smooth 0.3% -1% |
V. 배합비 설계의 핵심 논리
기능 우선 원칙: 목표 기능에 따라 기능성 분말의 주요 성분과 최소 유효 농도를 결정합니다.
예: 화이트 마스터배치의 TiO₂ 함량은 피복력을 보장하기 위해 ≥ 40%이어야 합니다.
캐리어 매칭 전략:
저밀도 제품(예: 필름): LDPE/LLDPE 캐리어 우선 고려(40%~60% 차지)
고강도 제품(예: 파이프): HDPE 캐리어 선호(30%~50% 차지)
특수 성능 요구 사항: 블렌드 캐리어 사용 가능(예: LDPE+HDPE, LLDPE+EVA 등)
분산 안전 메커니즘:
기능성 분말 함량이 높을수록 분산제 비율도 상응하여 증가해야 합니다(분말의 최대 20%)
초미세 분말(≥ 2000 mesh)은 커플링제 및 분산제 사용량 증가 필요(+1%~3%)
성능 균형 고려 사항:
충진 마스터배치: 충전재가 10% 증가할 때마다 가공 성능 유지를 위해 캐리어를 2%~5% 증가시켜야 합니다.
기능성 마스터배치: 기능성제가 5% 증가할 때마다 분산제 +1%~2%, 윤활제 +0.5%~1% 조정이 필요합니다.
PE 마스터배치 배합비 설계는 '기능 요구 사항+가공 성능+비용 제어'의 종합적인 균형 예술입니다. 각 유형 마스터배치의 기본 비율 범위(캐리어 10%~60%, 기능성 분말 20%~80%, 분산제 2%~20%, 보조제 1%~5%)를 숙지하고 특정 적용 시나리오에 따라 미세 조정하면 성능이 안정적인 PE 마스터배치 제품을 설계할 수 있습니다.
배합비 조정은 '소량 다수 회' 원칙을 따르며, 각 변경 사항은 5%를 초과하지 않아야 하고, 분산성, 안정성 및 최종 제품 성능이 기준을 충족하는지 확인하기 위해 충분한 테스트와 검증을 거쳐야 합니다.
폴리에틸렌 마스터배치 압출기
Kerke의 마스터배치 압출기는 폴리에틸렌 마스터배치 생산에 사용할 수 있습니다. 당사의 마스터배치 압출기는 다양한 모델이 있어 다른 생산 요구 사항을 충족할 수 있습니다.
-

실험실용 트윈 스크류 압출기
언제 실험실용 트윈 스크류 압출기가 필요합니까? 다음 항목의 시험 및 테스트를 수행하려는 경우…
-

Twin Screw Extruder
당사의 평행 동회전 트윈 스크류 압출기는 컴파운딩 및 마스터배치 제조용으로 설계되었으며, 생산량은 …부터 가능합니다.
-

트리플 (3스크류) 압출기
3스크류 압출기는 많은 이점을 가진 새로운 기술입니다. 트리플 스크류 압출기는 주로 …에 사용됩니다.
-

이중 단계 압출 시스템
마더-베이비(mother-baby) 압출 시스템은 단일 단계 압출기로 가공할 수 없는 특수 소재를 위해 설계되었으며, 첫 번째…
-

반버리 니더 컴파운딩 라인
당사의 니더 + 압출기는 30kg/h에서 1000kg/h까지의 생산 용량으로 특수 응용 분야를 위한 제조에 사용되도록 설계되었습니다.…
-

커팅 시스템 / 펠릿화 시스템
소재에 따라 다른 커팅 시스템이 필요하며, Kerke는 모든 종류의 커팅 시스템을 제공합니다. 다음은 …에 대한 설명입니다.
생산 공정
원료 준비
기본 수지: 일반적으로 폴리에틸렌 수지를 선택합니다. 예를 들어 저밀도 폴리에틸렌(LDPE), 선형 저밀도 폴리에틸렌(LLDPE) 또는 고밀도 폴리에틸렌(HDPE) 등입니다. 제품 성능 요구 사항에 따라 적절한 종류와 등급을 선택합니다.
첨가제: 마스터배치의 기능적 요구 사항에 따라 다양한 첨가제를 추가합니다. 예를 들어 착색 마스터배치에는 색소 또는 염료를 추가해야 하며; 충진 마스터배치에는 탄산칼슘, 탈크 분말 등 충전재를 추가해야 하고; 기능성 마스터배치에는 산화 방지제, 광안정제, 난연제 등을 추가합니다.
성분 혼합
계량: 배합비 요구 사항에 따라 다양한 원료와 첨가제의 양을 정확하게 계량합니다. 일반적으로 전자 저울 등 정확한 계량 장비를 사용하여 성분의 정확성을 보장합니다.
예비 혼합: 계량된 원료와 첨가제를 고속 믹서에 투입하여 예비 혼합합니다. 고속 교반을 통해 각 성분을 초기에 균일하게 분산시킵니다. 일반적인 혼합 시간은 5-15분이며, 소재의 특성과 혼합 효과에 따라 달라집니다.
압출 펠릿화
용융 압출: 예비 혼합된 재료를 트윈 스크류 압출기에 투입합니다. 압출기는 가열 및 스크류 회전을 통해 배럴 내부의 재료를 폴리에틸렌의 융점 온도까지 점진적으로 가열하며, 일반적으로 160-230 ℃ 사이입니다. 용융 상태에서 재료는 스크류의 전단 및 이송 효과를 받아 더욱 균일하게 혼합됩니다.
필터링: 재료 내 불순물과 미분산 입자를 제거하기 위해 압출 공정 중에 필터 또는 용융 필터 등 필터링 장치를 일반적으로 설치합니다. 필터링 정밀도는 제품 요구 사항에 따라 달라지며, 일반적으로 20-100 mesh 사이입니다.
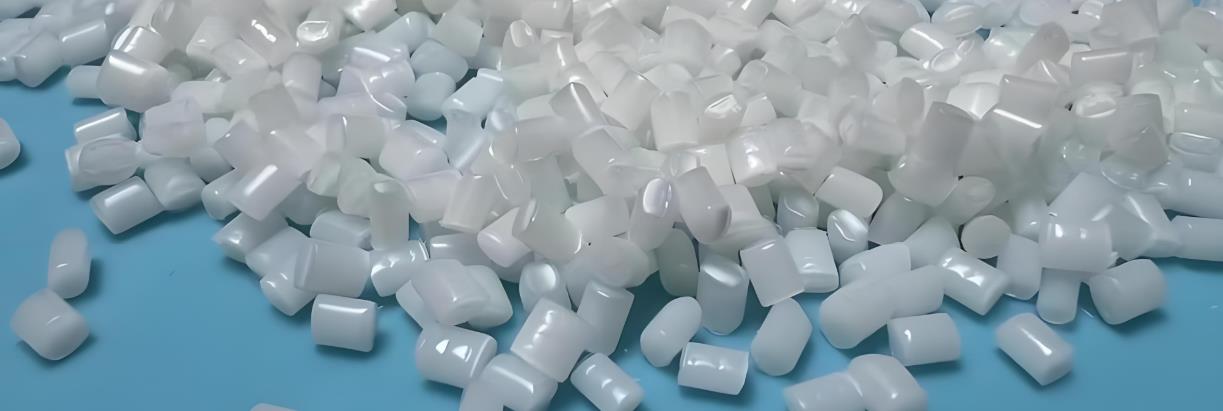
펠릿화: 필터링된 용융 재료가 압출기 다이를 통해 연속적인 스트립 또는 필라멘트 형태로 압출됩니다. 그런 다음 펠릿 컷터(cutter)에 의해 일정 길이의 과립으로 절단됩니다. 일반적인 펠릿화 방법에는 공랭식 펠릿화, 수냉식 펠릿화 및 수중 펠릿화가 있습니다. 공랭식 펠릿 커팅은 입자 외관 요구 사항이 높은 경우에 적합합니다; 수냉식은 커팅 효율이 높지만 입자 표면에 잔류 수분이 있을 수 있습니다; 수중 입자 커팅은 입자 형태가 규칙적이고 크기가 균일하다는 장점이 있지만 장비 비용이 상대적으로 높습니다.
포장 및 보관
냉각 및 선별: 펠릿화된 폴리에틸렌 마스터배치 과립은 상온 부근까지 냉각되어야 합니다. 그런 다음 진동 스크린 등 장비를 통해 과립을 체질링하여 너무 크거나 작은 입자를 제거하고, 제품 입자 크기의 균일성을 보장합니다.
포장: 선별된 마스터배치 과립은 일정 무게 규격에 따라 포장되며, 일반적으로 제품 습기 또는 오염 방지를 위해 플라스틱 직조백이나 종이백을 사용합니다. 포장된 제품은 공장 출하를 기다리며 건조하고 환기가 잘 되는 창고에 보관됩니다.
생산 공정에서는 온도, 압력, 스크류 속도, 공급 속도 등 각 단계의 공정 파라미터를 엄격하게 제어하여 제품 품질의 안정성과 일관성을 보장해야 합니다. 동시에 외관, 입자 크기, 용융 유동률, 밀도, 첨가제 함량 등 지표에 대한 검사를 포함하여 원료 및 제품의 품질 검사를 강화하여 문제를 적시에 발견하고 해결해야 합니다.
생산 장비 요구 사항
폴리에틸렌 마스터배치 생산 장비는 고정밀 계량, 균일한 혼합, 충분한 가소화, 정밀한 여과, 그리고 안정적인 펠릿화를 요구합니다. 구체적인 지침은 다음과 같습니다:
1. 배합 장비
고정밀 전자 저울: 다양한 원료 및 첨가제를 정확하게 계량해야 하며, 일반적으로 ±0.1% 이상의 정확도를 가져야 처방의 정확성을 보장합니다.
고속 믹서: 우수한 혼합 효과를 가지며 짧은 시간 내에 재료를 균일하게 혼합할 수 있습니다. 믹서의 속도는 조절 가능하며, 일반적으로 분당 500~2000회 회전하며, 다양한 재료의 혼합 요구를 충족시키기 위해 가열 및 냉각 기능을 갖추고 있습니다.
2. 압출 장비
트윈 스크류 압출기: L/D(장경비)는 일반적으로 25~40 사이로 설정되어 배럴 내에서의 충분한 체류 시간과 재료의 가소화 및 혼합 효과를 보장합니다. 스크류의 구조 설계는 합리적이어야 하며, 강한 이송 및 전단 혼합 능력을 가져 다양한 점도의 재료에 적응할 수 있어야 합니다. 압출기의 가열 시스템은 정밀하고 제어 가능해야 하며, 온도 제어 정확도는 ±2 ℃ 이내로 설정되어 재료가 적절한 온도에서 용융 및 압출되도록 보장합니다.
싱글 스크류 압출기: 낮은 전단 요구 사항과 높은 생산량을 가진 폴리에틸렌 마스터배치 생산에도 싱글 스크류 압출기가 사용됩니다. 스크류 직경은 일반적으로 45~150 mm 사이이며, L/D는 20~30 사이입니다. 싱글 스크류 압출기의 장점은 구조가 간단하고 비용이 낮다는 것이지만, 혼합 효과는 트윈 스크류 압출기보다 약간 떨어집니다. 일반적으로 재료의 혼합 균일성을 개선하기 위해 스크류 구조와 헤드 설계에 최적화가 필요합니다.
3. 여과 장비
용융 필터: 압출기 헤드 근처에 설치되어 용융된 재료 내의 불순물 및 미용해 입자를 여과하는 데 사용됩니다. 제품 요구 사항에 따라 여과 정확도를 20~100 메시 사이에서 선택할 수 있으며, 일반적으로 생산의 연속성을 보장하기 위해 가동 중단 없이 필터 스크린을 청소하고 교체할 수 있는 자동 역세척 필터를 사용합니다.
4. 펠릿화 장비
공랭식 펠릿 컷터: 입자 외관에 대한 요구 사항이 높은 폴리에틸렌 마스터배치 생산에 적합합니다. 절단 공구의 소재는 내마모성이 있어야 하며, 절단 속도는 조절 가능하며 일반적으로 분당 100~500회 회전하여 입자의 형태가 규칙적이고 크기가 균일하도록 보장합니다. 공기 냉각 시스템은 입자를 실온까지 효과적으로 냉각하고 입자 부착을 방지할 수 있어야 합니다.
수냉식 펠릿 컷터: 생산 효율이 높고, 펠릿은 물속에서 냉각되어 냉각 속도가 빠릅니다. 그러나 입자 표면의 수분을 제거하기 위해 원심 탈수기 또는 진동 유동층 건조기와 같은 탈수 장비가 필요합니다.
수중 펠릿화기: 입자를 물속에서 절단하고 냉각하는 비교적 고급 펠릿화 장비로, 입자 형태가 규칙적이고 치수 정확도가 높으며 분진이 없다는 장점이 있습니다. 그러나 장비 비용이 상대적으로 높고 운영 및 유지보수에 대한 엄격한 요구 사항이 있습니다.
5. 포장 장비
자동 포장기: 설정된 중량에 따라 자동으로 계량 및 포장이 가능하며, 포장 속도는 일반적으로 분당 5~10개이며 포장 정확도는 ±0.5%입니다. 포장기는 삼면 봉인, 사면 봉인 등 다양한 포장 형태를 장착할 수 있어 고객의 다양한 요구를 충족시킵니다.
적재기: 대규모 생산 기업에서는 팔레타이저를 사용하여 포장된 제품을 자동으로 적재하여 생산 효율과 창고 관리의 표준화를 향상시킬 수 있습니다. 팔레타이저의 적재 속도와 하중 용량은 생산 규모와 제품 포장 중량에 따라 선택해야 합니다.
6. 보조 장비
공급 시스템: 자동 공급기, 호퍼 등을 포함하여 원료 및 첨가제를 배합 장비와 압출기로 자동으로 운반하여 자동화된 생산을 실현하고 수동 조작 오류를 줄입니다. 공급 시스템의 이송 용량은 생산 장비의 출력과 일치해야 합니다.
냉각 시스템: 압출기, 펠릿화기 및 기타 장비에 냉각 순환수를 제공하여 장비가 정상 온도에서 작동하도록 보장합니다. 냉각 시스템의 냉각 용량은 장비의 발열량을 기준으로 계산 및 선택해야 하며, 일반적으로 칠러 또는 냉각탑을 냉각원으로 사용합니다.
전기 제어 시스템: 전체 생산 장비를 중앙 집중식으로 제어 및 모니터링하여 공정 파라미터의 설정, 조정 및 표시 기능과 장비 시작/정지, 고장 경보 등의 기능을 실현합니다. 전기 제어 시스템은 높은 안정성과 신뢰성이 요구되며 산업 생산 환경에 적응할 수 있어야 합니다.
생산 문제
PE 마스터배치 생산의 핵심 공정은 "원료 전처리 → 혼합 → 용융 압출 → 펠릿화 → 냉각 및 건조 → 선별 및 포장"입니다. 각 단계는 원료 특성, 공정 파라미터 및 장비 상태의 차이로 인해 문제가 발생하기 쉽습니다. 다음은 외관, 성능 및 가공 안정성이라는 세 가지 핵심 문제를 다루며 원인 및 실제 해결책과 결합된 생산 공정의 분류 및 정렬입니다.
I. 원료 및 혼합 공정: 근원적 위험 요소 (후속 성형 및 성능에 직접적인 영향)
1. 기능성 분말 응집 (색소 분말/충전제 응집)
증상: 마스터배치에서 눈에 보이는 검은색/흰색 단단한 덩어리와 색점이 나타나며, 후속 제품에서 착색 불균일 또는 충전제 분산 불량 발생;
원인: ① 분말의 흡습(수분 함량 >0.1%)으로 인해 입자 간 수소 결합 및 응집 발생; ② 표면 처리 없이 분말 메시 크기가 너무 높음(>3000 mesh); ③ 분산제 사용량 부족(분말 질량의 10% 미만); ④ 혼합 시 사전 분산하지 않음;
해결책: ① 분말 사전 건조(100~120 ℃에서 2~4시간 건조하여 수분 함량을 0.05% 이하로 낮춤); ② 분말에 1%-3%의 커플링제(티타네이트/실란)를 추가하여 표면 개질; ③ 분산제 사용량을 분말의 15%-20%로 증가(초미세 분말은 25%까지 증가 가능); ④ 먼저 분말을 분산제 및 윤활제와 10~15분간 사전 혼합한 후 캐리어 수지를 투입.
2. 원료의 상용성 불량
증상: 압출 중 용융 파단, 마스터배치의 취성 균열 또는 PE 제품과 혼합 시 층 분리 발생;
원인: ① 캐리어 수지와 기능성 성분의 불일치(예: HDPE 캐리어와 LDPE 전용 분산제 결합); ② 첨가제 간 충돌(예: 일부 정전기 방지제와 난연제 간 반응); ③ 충전제가 커플링제를 포함하지 않아 PE 수지와의 계면 결합력이 약함;
해결책: ① 캐리어 수지는 목표 제품의 PE 유형(LDPE/HDPE/LLDPE)과 일치해야 함; ② 첨가제 상용성 소량 시험(예: 정전기 방지제와 난연제를 비율에 따라 혼합하여 덩어리짐/변색 관찰); ③ 마스터배치 충전 시 계면 결합 강도를 향상시키기 위해 커플링제(탄산칼슘용 이산화티타늄, 활석분용 실란)를 반드시 추가해야 함.
3. 혼합 불균일
증상: 마스터배치 배치 간 색상/성능 변동(예: 일부 마스터배치는 진하고 일부는 옅음), 충전 마스터배치의 밀도 불일치;
원인: ① 혼합 시간 부족(15분 미만); ② 혼합 순서 오류(수지를 먼저 넣고 분말을 넣어 분말 코팅 불균일 발생); ③ 믹서 속도가 너무 낮음(500 r/min 미만), 전단력 부족;
해결책: ① 혼합 순서 최적화: 먼저 분산제+윤활제 투입 → 기능성 분말 투입(10분간 사전 분산) → 수지 투입(15~20분간 혼합); ② 믹서 속도를 600~800 r/min로 조정하여 전단 분산 보장; ③ 혼합 후 색상/밀도가 균일해질 때까지 샘플링 및 테스트를 수행한 후 압출 공정으로 진입.
II. 용융 압출 공정: 핵심 성형 문제 (마스터배치의 외관 및 고유 특성 영향)
1. 가소화 부족 (과소 가소화)
증상: 마스터배치 표면이 거칠고 알갱이 느낌이 있으며, 단면에서 용융되지 않은 작은 수지 입자가 보임. 후속 가공 시 금형 헤드가 막히기 쉬움;
Cause: ① The extruder temperature is set too low (5-10 ℃ lower than the melting point of PE, such as LDPE not reaching 120 ℃); ② The length to diameter ratio of the screw is too small (<28), and the plasticizing stroke is insufficient; ③ The screw speed is too slow (below 100r/min), resulting in insufficient heat generation during shearing; ④ The filler content is too high (>70%), and the resin cannot be completely wrapped;
해결책: ① 수지 유형에 따라 가열(LDPE 120~140 ℃, HDPE 140~160 ℃, LLDPE 130~150 ℃), 금형 헤드 온도는 배럴 끝부분보다 5~10 ℃ 높게 설정; ② 스크류 속도를 120~180 r/min로 증가시켜 전단 발열 증가; ③ 충전제 함량은 70% 이하로 제어해야 하며, 초과할 경우 캐리어 수지 비율을 증가시킴; ④ 장비의 L/D가 부족할 경우 가소화를 보조하기 위해 0.5%-1%의 가소제를 추가할 수 있음.
2. 수지 분해 (과도 가소화)
증상: 마스터배치의 색상이 노란색/검은색으로 변하고, 자극적인 냄새(저분자 휘발성 물질)가 나며, 기계적 성능 저하(균열 발생 용이);
원인: ① 과도한 압출 온도(PE의 융점보다 30 ℃ 이상 높음); ② 스크류 속도가 너무 빠름(>200 r/min), 전단 시 과도한 발열; ③ 배럴 내부의 탄소 침전물이 청소되지 않아 고온 분해 오염 발생; ④ 항산화제 양 부족(<0.5%);
해결책: ① 온도를 5~10 ℃ 낮추고 온도 센서의 오작동 여부 확인; ② 스크류 속도를 150 r/min 이하로 낮춰 가소화와 분해의 균형 유지; ③ 정지 후 배럴과 스크류 청소(PE 왁스 및 세정재로 린싱); ④ 항산화제 추가(1010/168 복합체, 총량 0.8%-1.5%).
3. 용융 파단 (불안정한 성형)
증상: 압출된 스트립의 표면이 고르지 않고 물결 모양이며 심지어 파단되어 입자 절단이 어려움;
원인: ① 금형 헤드 온도가 너무 낮아 용융 유동성 불량; ② 금형 입구 간격이 너무 작음(<2mm), resulting in high resistance at the melt outlet; ③ Fluctuations in screw speed and unstable melt pressure; ④ Insufficient dispersant/lubricant, excessive friction coefficient of the melt;
해결책: ① 금형 헤드 온도를 5~10 ℃ 높여 용융의 원활한 흐름 보장; ② 금형 입구 간격을 2~3 mm로 조정하고 스트립 직경과 일치시킴; ③ 스크류 구동 시스템 점검 및 속도 변동 제거; ④ 용융 마찰 감소를 위해 0.5%-1%의 윤활제(예: 스테아라마이드) 추가.
4. 금형 헤드 막힘
증상: 압출된 스트립이 갑자기 얇아지고 끊어지며, 금형 입구에 탄화된 물질이 축적됨;
원인: ① 원료에 불순물(금속 파편, 먼지, 코크) 혼입; ② 수지 분해로 생성된 탄소화 물질이 금형 입구에 부착; ③ 기능성 분말이 완전히 분산되지 않아 큰 입자가 금형 구멍을 막음;
해결책: ① 원료 선별(40 메시 체로 여과)하여 불순물 제거; ② 정기적으로 금형 헤드 청소(2~4시간마다 정지 및 닦아내거나 자동 금형 청소 장치 설치); ③ 혼합 및 가소화 공정 최적화하여 분말의 완전한 분산 보장.
III. 펠릿화 및 냉각 공정: 외관 및 성형 안정성 문제
1. 불규칙한 입자 절단 (길이 불균일/버(burr)/부착)
증상: 마스터배치의 길이 편차가 1 mm보다 크고, 양 끝에 버가 있거나 여러 입자가 덩어리로 붙어 있음;
원인: ① 펠릿화기 속도와 스트립 견인 속도 불일치(속도가 너무 빠르면 짧게 절단, 너무 느리면 길게 절단); ② 스트립 냉각 부족(수온이 너무 높음 >30 ℃), 표면이 부드러워 부착 용이; ③ 금형 입구 배출 불균일 및 스트립 두께 불균일; ④ 절단 블레이드의 마모로 인한 무뎌짐, 절단 시 버 발생;
해결책: ① 견인 속도(1~3 m/min)와 컷터 속도(500~800 r/min) 동기화하여 길이 균일 보장(2~3 mm); ② 냉각수 온도를 15~25 ℃로 제어하고, 스트립 냉각 시간을 ≥30초로 설정(냉각수조 길이 연장 가능); ③ 금형 헤드 간격을 조정하여 스트립 두께 일정하게 유지; ④ 날카로운 절단 블레이드로 교체하고 절단 블레이드와 금형 입구 간 거리 조정(<0.5mm).
2. 중공/기포 마스터배치
증상: 마스터배치 단면에 중공 기공 또는 미세한 기포가 있어 후속 가공 시 파열되기 쉽고 제품 밀도에 영향;
원인: ① 원료 습함(수분 함량 >0.1%), 고온에서 수분이 증발하여 기포 생성; ② 압출 중 용융에 공기가 유입됨(혼합 시 배기 없음 또는 호퍼 공급 원활하지 않음); ③ 다이 압력 부족으로 기포 방출 불가;
해결책: ① 원료 철저한 건조(분말은 120 ℃에서 4시간 베이킹, 수지는 80 ℃에서 2시간 베이킹); ② 믹서에 배기구 설치 및 압출기 호퍼 밀봉하여 공기 유입 방지; ③ 다이 헤드 압력 증가(다이 간격 축소 또는 스크류 속도 증가)하여 기포 방출 촉진.
3. 마스터배치 취성 균열 (인성 부족)
증상: 절단 후 또는 운송 중 쉽게 부러지며, 단면이 평평하고 연성이 없음;
원인: ① 수지 분해(과도 가소화), 분자 사슬 파괴; ② 충전제 함량 과다(>60%) 및 수지 매트릭스 비율 부족; ④ 인성제 미첨가 또는 사용량 부족(변성 마스터배치); ④ 냉각 속도 너무 빠름(수온<10 ℃), and the internal stress has not been released;
해결책: ① 압출 온도 최적화하여 수지 분해 방지; ② 충전제 비율 낮추고 캐리어 수지 사용량 증가; ③ 변성 마스터배치에 5%-10%의 POE/EVA 인성제 추가; ④ 냉각수 온도를 15~20 ℃로 조정하거나 단계적 냉각(먼저 25 ℃, 그 다음 15 ℃)을 사용하여 내부 응력 해소.
IV. 성능 및 후속 사용 문제 (마스터배치 기능 실패 또는 상용성 불량)
1. 기능 효과 미달 (색상 옅음/난연성 불량/내후성 약함)
증상: ① 색 마스터배치의 착색력 부족(5% 첨가해도 색상 옅음); ② 난연 마스터배치가 UL94 V2 등급을 충족하지 못함; ③ 내후성 마스터배치를 야외에서 3개월 사용 후 취화됨;
원인: ① 기능성 성분 함량 부족(예: 마스터배치 카본블랙<20%, flame retardant<40%); ② Uneven dispersion of functional components and insufficient local concentration; ③ Incorrect selection of additives (such as using rutile titanium dioxide as outdoor color masterbatch, poor weather resistance);
해결책: ① 기능성 성분 농도 증가(마스터배치 카본블랙 ≥30%, 할로겐 프리 난연제 ≥50%); ② 분산 공정 최적화(분산제 증가, 혼합 시간 연장); ③ 올바른 선택(야외용은 루타일 이산화티타늄+UV531 광안정제, 난연제는 수산화마그네슘+붕산아연 시너지제 사용).
2. PE 제품과의 상용성 불량 (층 분리/석출)
증상: 마스터배치와 순수 PE 혼합물 가공 후 제품 표면에 블로밍(frosting), 점착(첨가제 석출로 인한) 또는 층 분리 및 균열 발생 가능;
원인: ① 캐리어 수지와 제품 PE 유형 불일치(예: HDPE 파이프용 LDPE 캐리어 마스터배치); ② 윤활제/분산제 과다(>5%), 수지의 부하 용량 초과; ③ 기능성 성분과 PE 간 극성 차이 큼(예: 상용화제 미첨가 유리섬유 강화 마스터배치);
해결책: ① 캐리어 수지와 제품 PE를 엄격하게 일치시킴; ② 윤활제/분산제 사용량은 과다 사용을 방지하기 위해 1%-3%로 제어해야 함; ③ 계면 접착력 향상을 위해 3%-5%의 상용화제(예: PE-g-MAH) 추가.
3. 마스터배치 흡습 (보관 후 성능 저하)
증상: 한 달 보관 후 마스터배치 표면이 습해지고 덩어리지며, 후속 가공 시 기포 발생;
원인: ① 냉각 후 건조 부족(수분 함량 >0.1%); ② 포장 밀봉 불량으로 공기 중 수분 흡수; ③ 기능성 원료의 흡습(예: 탄산칼슘, 수산화마그네슘);
해결책: ① 냉각 후 재건조(60~80 ℃에서 1~2시간 건조하여 수분 함량을 0.05% 이하로 낮춤); ② 알루미늄 호일 백과 건조제를 사용한 밀봉 포장; ③ 흡습성 기능성 분말(예: 수산화마그네슘)은 커플링제로 사전 개질하여 소수성 부여.
V. 생산 공정의 주요 문제 해결 논리 (문제 빠른 식별)
먼저 원료를 확인: 수분 함량, 분말 분산 상태, 캐리어와 첨가제 간 상용성을 점검하여 근원적 위험 요소 제거;
공정 재점검: 가소화와 분산에 영향을 미치는 핵심 파라미터인 온도(배럴+다이), 스크류 속도, 혼합 시간을 우선적으로 확인;
장비 후면 점검: 스크류/배럴 마모, 블레이드 날카로움, 냉각수 온도 안정성 확인. 장비 고장은 쉽게 배치 문제로 이어짐;
소규모 검증: 문제 발생 시 대량 생산 전에 소량 처방 조정(분산제 추가 및 온도 조정 등)을 수행하여 낭비 방지.
PE 마스터배치 생산의 핵심 모순은 "분산 균일성 + 가소화 안정성 + 성형 규칙성"이며, 대부분의 문제는 "원료 건조, 처방 매칭, 공정 파라미터 최적화"를 통해 해결할 수 있습니다. 핵심은: ① 원료 수분 함량을 0.05% 미만으로 제어; ② 기능성 원료와 분산제 비율의 적응(분말:분산제=5:1~10:1); ③ 압출 온도를 수지 유형과 매칭하여 과소 성형 또는 과다 성형 방지; ④ 냉각 및 절단 파라미터 동기화하여 깔끔한 외관 보장.
대량 생산을 위해 "원료-공정-완제품" 테스트 대장을 구축하여 각 생산의 파라미터와 성능을 기록하고, 반복적인 문제의 빠른 추적 및 문제 해결을 용이하게 하는 것이 권장됩니다.
응용 분야
폴리에틸렌 마스터배치는 폴리에틸렌을 기반으로 다양한 기능성 첨가제 또는 충전제를 추가한 고분자 소재로, 플라스틱 가공 분야에서 광범위하게 적용됩니다. 주요 응용 분야는 다음과 같습니다:
BOPP
농용 필름: 내후성, 항무(anti-fog), 보온 등 기능성 모재가 추가된 폴리에틸렌 필름으로, 농업 생산에서 온실 덮개, 작물 재배 등에 사용될 수 있습니다. 내후성 마스터배치는 필름의 내후성을 향상시키고 수명을 연장합니다; 항무 방울 마스터배치는 필름 표면의 물방울 형성을 줄여 광 투과율과 보온 효과를 개선하고 작물 성장에 도움이 됩니다.
포장 필름: 폴리에틸렌 포장 필름에 미끄럼제(smooth) 마스터배치를 추가하면 필름 표면의 마찰 계수를 낮추어 필름의 롤링 및 사용을 용이하게 합니다; 정전기 방지 마스터배치를 추가하면 필름 표면에 정전기가 형성되는 것을 방지하여 먼지와 불순물의 흡착을 피하고 포장 품질을 개선합니다.
파이프 제품
상수도관: 폴리에틸렌 상수도관에는 환경 응력 균열 저항 마스터배치가 추가되어 파이프의 균열 방지 성능을 향상시키고 장기 사용 중 환경 요인으로 인한 파열을 방지합니다. 동시에 색 마스터배치를 추가하면 파이프에 다양한 색상을 부여하여 구별 및 식별이 용이해집니다.
가스관: 폴리에틸렌 가스관 생산 시 난연 마스터배치와 자외선 저항 마스터배치를 추가해야 합니다. 난연 마스터배치는 파이프의 난연 성능을 향상시키고 안전성을 강화합니다; 자외선 저항 마스터배치는 파이프가 야외에서 장기간 자외선에 노출되어 노화되는 것을 방지하고 수명을 연장합니다.
사출 성형 제품
플라스틱 용기: 폴리에틸렌 사출 성형 플라스틱 용기에 인성 마스터배치를 추가하면 내충격성을 향상시켜 사용 중 파손을 줄일 수 있습니다; 충전제 마스터배치를 추가하면 생산 비용을 낮추면서 용기의 강성과 경도를 개선합니다.
운반 상자: 폴리에틸렌 운반 상자에는 내마모 마스터배치가 자주 추가되어 표면 내마모성을 향상시키고 빈번한 사용 및 취급 중 마모를 줄이며 운반 상자의 수명을 연장합니다.
섬유 제품
폴리프로필렌 섬유: 폴리프로필렌 섬유 생산 시 폴리에틸렌 마스터배치를 첨가하면 섬유의 염색성, 정전기 방지 성능 및 유연성을 향상시킬 수 있습니다. 예를 들어, 염색 마스터배치를 첨가하면 섬유를 더 쉽게 착색할 수 있으며, 색상이 선명하고 견고해집니다. 정전기 방지 마스터배치를 첨가하면 가공 및 사용 중 섬유에서 발생하는 정전기를 제거하여 가공성과 사용자 편의성을 개선합니다.
부직포: 폴리에틸렌 부직포에는 방착 마스터배치가 포함되어 있어 생산 공정 중 섬유의 상호 부착을 방지하고 생산 효율 및 제품 품질을 향상시킵니다. 친수성 마스터배치를 첨가하면 부직포에 우수한 흡수성과 통기성을 부여하여 위생용품 및 의료용 소재 분야에 적합하게 합니다.




